
Dossier initialement publié dans le numéro de mars/avril 2022 de 3D ADEPT Mag. Les entretiens, fonctions, offres commerciales et perspectives cités se rapportent à 2022 ; l’infographie présente le paysage de juin 2022.
Au-delà des produits de consommation
Au-delà des vases et objets domestiques, l’impression 3D céramique ouvre des possibilités pour les applications industrielles. En 2022, elle constitue encore un segment plus récent que la FA polymère ou métal. Dans une prévision publiée en septembre 2021, IDTechEx envisageait une multiplication par sept du marché à l’horizon 2032. Il s’agissait d’une projection, et non d’une croissance déjà réalisée.
Le pressage, l’extrusion et le moulage par injection permettent de fabriquer des céramiques, avec des coûts d’outillage et des contraintes propres à chaque application. Le pressage isostatique à chaud peut notamment contribuer à la densification. La FA peut réduire certains besoins d’outillage ou faciliter des géométries complexes, mais son intérêt pour les petites et moyennes séries dépend de la chaîne complète, y compris les traitements thermiques et les contrôles.
Le dossier ci-dessous a pour ambition de comprendre et d’identifier :
- Le paysage technologique dans lequel s’inscrit l’impression 3D céramique ;
- Ce qui n’a pas fonctionné auparavant, et ce qui fonctionne aujourd’hui en termes de matériaux et de solutions de fabrication.
- Le modèle commercial établi sur le marché de l’impression 3D céramique et les applications pour lesquelles il existe un réel potentiel.
1. Le paysage technologique de l’impression 3D céramique
Les céramiques sont des matériaux inorganiques non métalliques. Beaucoup sont mis en forme puis soumis à un traitement thermique ; la préparation, la densification et les propriétés obtenues dépendent de leur composition.
On distingue couramment les céramiques traditionnelles, souvent à base d’argile, et les céramiques techniques développées pour des fonctions spécifiques. Ces familles recouvrent des compositions et des propriétés variées.
Les céramiques techniques comprennent notamment des oxydes, des nitrures et des carbures. Elles sont ici décrites comme « des matériaux utilisés à des fins d’ingénierie plutôt que pour la vaisselle ». Leurs propriétés varient selon la composition et la fabrication : une dureté élevée ne signifie pas nécessairement une ténacité élevée.
Dès le début, qu’elle soit destinée à l’art ou à l’industrie, l’utilisation de l’impression 3D céramique a été définie par les matériaux. Et ces matériaux ont d’une certaine manière défini les différentes technologies permettant de réaliser des applications d’impression 3D céramique pour l’industrie ou les produits artistiques.
Les approches étudiées comprennent la photopolymérisation en cuve, l’extrusion de matière, le jet de liant, le jet de matière et les procédés laser sur lit de poudre ou à base de suspension. SLA et DLP désignent des approches de photopolymérisation ; le robocasting ou direct ink writing (DIW) relève du dépôt de pâte. La densité finale dépend du procédé, du matériau et des post-traitements.
L’extrusion peut traiter des pâtes à base d’argile, mais aussi des formulations de céramiques techniques sous forme de pâte, de filament ou de granulés. Les matériaux techniques comprennent l’alumine (Al₂O₃), la zircone ou oxyde de zirconium (ZrO₂), le nitrure de silicium (Si₃N₄) et le carbure de silicium (SiC). La zircone et l’oxyde de zirconium désignent ici le même matériau, et non deux familles différentes.
Vue d’ensemble des procédés de FA des céramiques
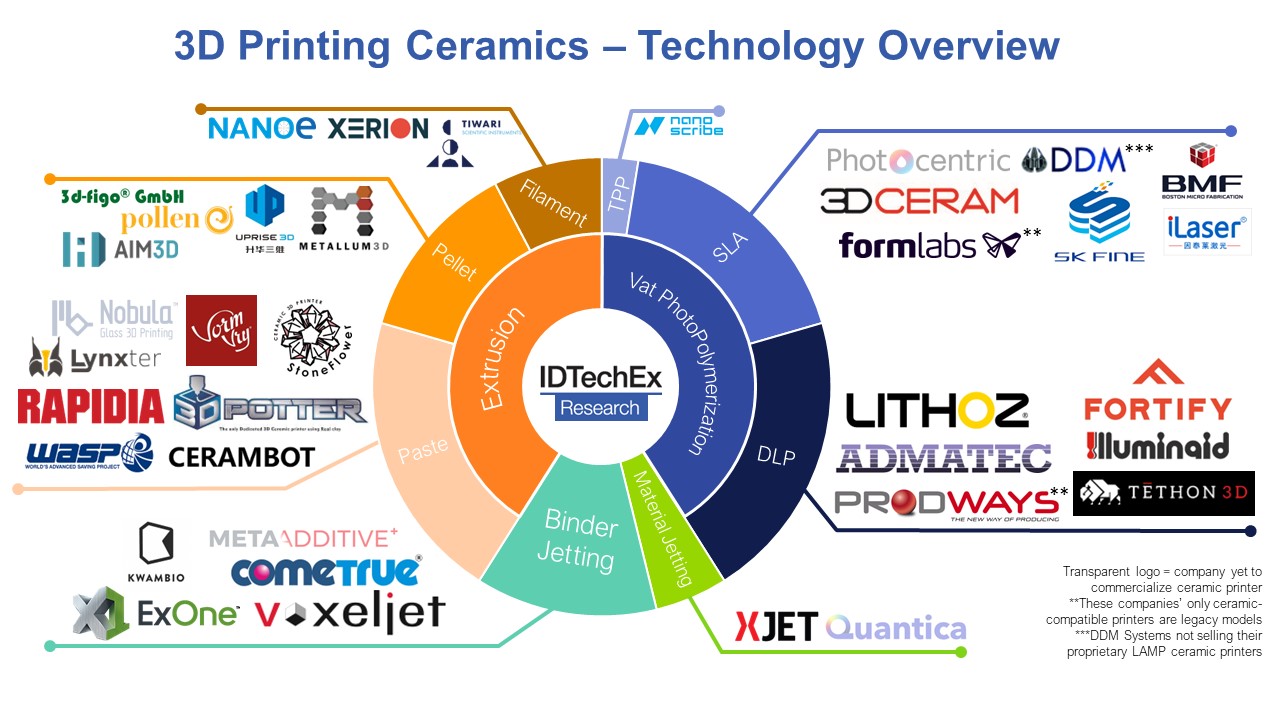
En extrusion, une pâte, un filament ou des granulés préparés pour le procédé sont déposés couche par couche. Dans le paysage de 2022, WASP propose notamment des machines pour les pâtes céramiques et Pollen AM travaille sur l’extrusion de granulés, y compris de céramiques techniques.
Les travaux de la KU Leuven sur le frittage laser des céramiques distinguent des voies directes et indirectes. Dans une voie directe, le laser apporte l’énergie à la matière céramique ; dans une voie indirecte, il consolide une phase de liant. La pièce crue obtenue par cette seconde voie nécessite ensuite un déliantage et un frittage au four. Ces approches ne présentent pas toutes le même niveau de maturité.
En photopolymérisation en cuve, une suspension contenant des particules céramiques dans un liant photosensible est solidifiée sélectivement. La pièce crue doit ensuite être déliantée et frittée. La technologie LCM de Lithoz appartient à cette famille.
« Notre gamme d’imprimantes 3D est basée sur la technologie LCM, construisant des couches de boue céramique durcies individuellement de manière ascendante pour créer des pièces complexes de haute performance sans avoir besoin d’un moule ou d’autres outils. Grâce à cette technique, il est possible de créer des caractéristiques beaucoup plus complexes et fines avec des niveaux de précision et d’exactitude exceptionnels, impossibles à atteindre avec d’autres techniques de production. Nos matériaux céramiques offrent également des avantages significatifs par rapport à d’autres matériaux, tels qu’une résistance élevée à la chaleur et aux produits chimiques et des qualités biorésorbables pour les applications médicales », déclare Zoran Ostic, expert en affaires et applications chez Lithoz.
Les propriétés citées par Lithoz dépendent de la formulation et de l’application. Toutes les céramiques proposées ne sont pas biorésorbables et les niveaux de précision doivent être vérifiés pour la géométrie et la chaîne de fabrication concernées.
Le jet de liant dépose sélectivement un liant sur un lit de poudre. Le compromis entre répartition de la poudre, dosage du liant et résistance à cru doit être maîtrisé. En 2022, ExOne, alors intégré à Desktop Metal, et voxeljet figurent parmi les acteurs du jet de liant. Le nombre de pièces réalisables dans une fabrication dépend de leur taille, de leur disposition et du volume disponible ; la tenue des pièces crues et l’état de surface restent des points de contrôle.
Le NanoParticle Jetting (NPJ) de XJet projette des gouttelettes contenant des particules céramiques et un second matériau destiné aux supports. Selon la description du fabricant, la chaleur fait évaporer le liquide lors du dépôt ; il ne s’agit pas d’un durcissement UV. Les supports sont ensuite dissous avant le frittage des pièces.
De nombreuses voies indirectes nécessitent l’élimination d’un liant puis un frittage. L’enchaînement dépend de la formulation et du système : l’absence d’une étape séparée de déliantage dans un flux donné ne signifie pas l’absence de tout composé organique ni de traitement thermique.
Le point de vue des matériaux
« Les céramiques sont dures – et pas seulement sur le plan mécanique ! Par rapport aux métaux et aux polymères, les matériaux céramiques sont incroyablement difficiles à façonner par des méthodes de formation soustractives comme l’usinage, en raison de leur dureté mécanique et de leur fragilité inhérentes. C’est pourquoi l’impression 3D des céramiques est très attrayante pour l’ensemble de l’industrie », ont observé Bram Neirinck et Kevin Eckes, ingénieurs de recherche chez Aerosint.
Les difficultés peuvent inclure le retrait et la déformation au frittage, la porosité, les fissures ou l’adhérence entre couches. L’émaillage, lorsqu’il est recherché, ajoute une question de compatibilité. Ces défauts ne sont pas inhérents à toutes les pièces : leur prévention dépend du matériau et des conditions de fabrication.
Pour Trent Allen, CEO de Tethon3D lors de cet entretien, ces difficultés justifient un travail conjoint sur les formulations et leur mise en œuvre.
« Dans la science traditionnelle des matériaux aqueux, vous êtes plus limité dans les matériaux que vous pouvez traiter. Il existe également d’immenses possibilités de prendre des matériaux difficiles à traiter dans la fabrication traditionnelle, comme le SiC (Wet Layup), et de pouvoir utiliser un liant non aqueux pour faciliter la production de pièces. Chez Tethon, près d’un tiers de notre activité consiste à prendre des poudres utilisées dans la fabrication traditionnelle par les entreprises de Fortune 500 et à les transformer en résines d’impression 3D ou en poudres pour le jet de liant. Nous nous attendons à ce que cette activité se développe parallèlement avec la croissance de la FA », explique Allen.
Allen compare l’amélioration continue des matériaux à celle des logiciels, notamment pour expliquer les changements de formulation aux clients et passer du laboratoire à la production : « quiconque a conçu un logiciel sait qu’un produit n’est jamais vraiment fini. Les améliorations technologiques dans la science des matériaux polymères et la recherche de moyens d’améliorer le traitement des poudres s’accélèrent. Avec plus de 1 300 clients qui font confiance à nos matériaux, il peut être difficile pour nous de nous assurer que notre clientèle mondiale sait pourquoi un matériau a été modifié, amélioré ou supprimé. Un autre défi lorsqu’on innove aussi rapidement est de trouver comment passer des lots de laboratoire aux lots de production. »
Aujourd’hui, en prenant des exemples sur l’impression UV et le Binder Jetting qui sont les principaux processus dans lesquels l’entreprise a développé une expertise, Allen explique que pour vraiment passer à la production et créer de grandes pièces, il est essentiel d’avoir des matériaux cohérents et de limiter la quantité de rétrécissement.
« Le Binder Jetting et l’impression UV se complètent. En ce qui nous concerne, nous imprimons généralement des objets plus précis, plus petits et plus denses à l’aide de l’UV et des objets plus grands, plus volumineux et aux parois plus épaisses à l’aide du Binder Jetting », ajoute-t-il.
Le passage en production exige des propriétés finales répétables, un procédé maîtrisé et des conditions de travail adaptées. Il nécessite de valider la formulation, les paramètres et les traitements à l’échelle envisagée ; la réussite d’un lot de laboratoire ne suffit pas.
2. Le modèle commercial établi sur le marché de l’impression 3D céramique et les applications pour lesquelles il existe un réel potentiel
Cela commence toujours par de la R&D et éventuellement des prototypes. Outre ces deux utilisations, les premières applications de l’impression 3D céramique révèlent un intérêt pour l’outillage céramique et les pièces en petites séries dans des secteurs tels que le moulage à la cire perdue pour l’aérospatiale et la défense, le génie chimique et la dentisterie.
Les offres de céramique décorative et celles de céramiques techniques répondent à des besoins différents. Le retrait d’un service grand public ne suffit pas à conclure à l’absence de prestataires industriels. Lithoz met ici l’accent sur l’accompagnement de ses clients et le développement d’applications avec eux.
C’est en tout cas la voie que suit l’équipe, qui soutient ses clients dans la découverte de nouvelles applications, établissant ainsi l’impression 3D céramique comme une technologie de fabrication fiable pour la production industrielle. « Nombre de nos clients sont au service de l’industrie en mettant leur savoir-faire spécifique de notre technologie de fabrication de céramique par lithographie (LCM) à la disposition des acteurs de diverses industries, du médical et du dentaire à l’aérospatiale et aux semi-conducteurs », déclare Peter Schneider, expert en développement commercial et applicatif chez Lithoz.
« L’impression 3D en céramique, même si elle est parfaitement adaptée à la fabrication et au développement modernes dans tous les domaines, est cependant toujours considérée comme une “nouvelle” technologie, bien davantage que la FA métal ou polymère, et les entreprises ont besoin d’être incitées à abandonner les méthodes conventionnelles. Les bureaux de services ont de loin les exigences les plus élevées en matière de technologie de fabrication, ce qui signifie qu’ils ne proposent que des processus offrant le meilleur retour sur investissement avec le risque technique le plus faible – il y a peu de place pour l’essai de nouvelles technologies. De la même manière, ces bureaux n’ont pas le temps ni les ressources à gaspiller pour une technologie dont ils ne sont pas certains qu’elle donnera des résultats », poursuit-il.
Schneider estime que ce n’est qu’une question de temps pour que les prestataires de services intègrent l’impression 3D céramique industrielle dans leur flux de travail. Pour l’expert, l’un des incitants à ce changement est la combinaison de la DfAM avec les propriétés matérielles souhaitables des matériaux céramiques – telles qu’une résistance chimique élevée, une grande solidité et une grande dureté – Cette combinaison peut ouvrir la porte à des applications qui étaient auparavant irréalisables et pénétrer des marchés où les métaux et les polymères ont déjà atteint leurs limites.
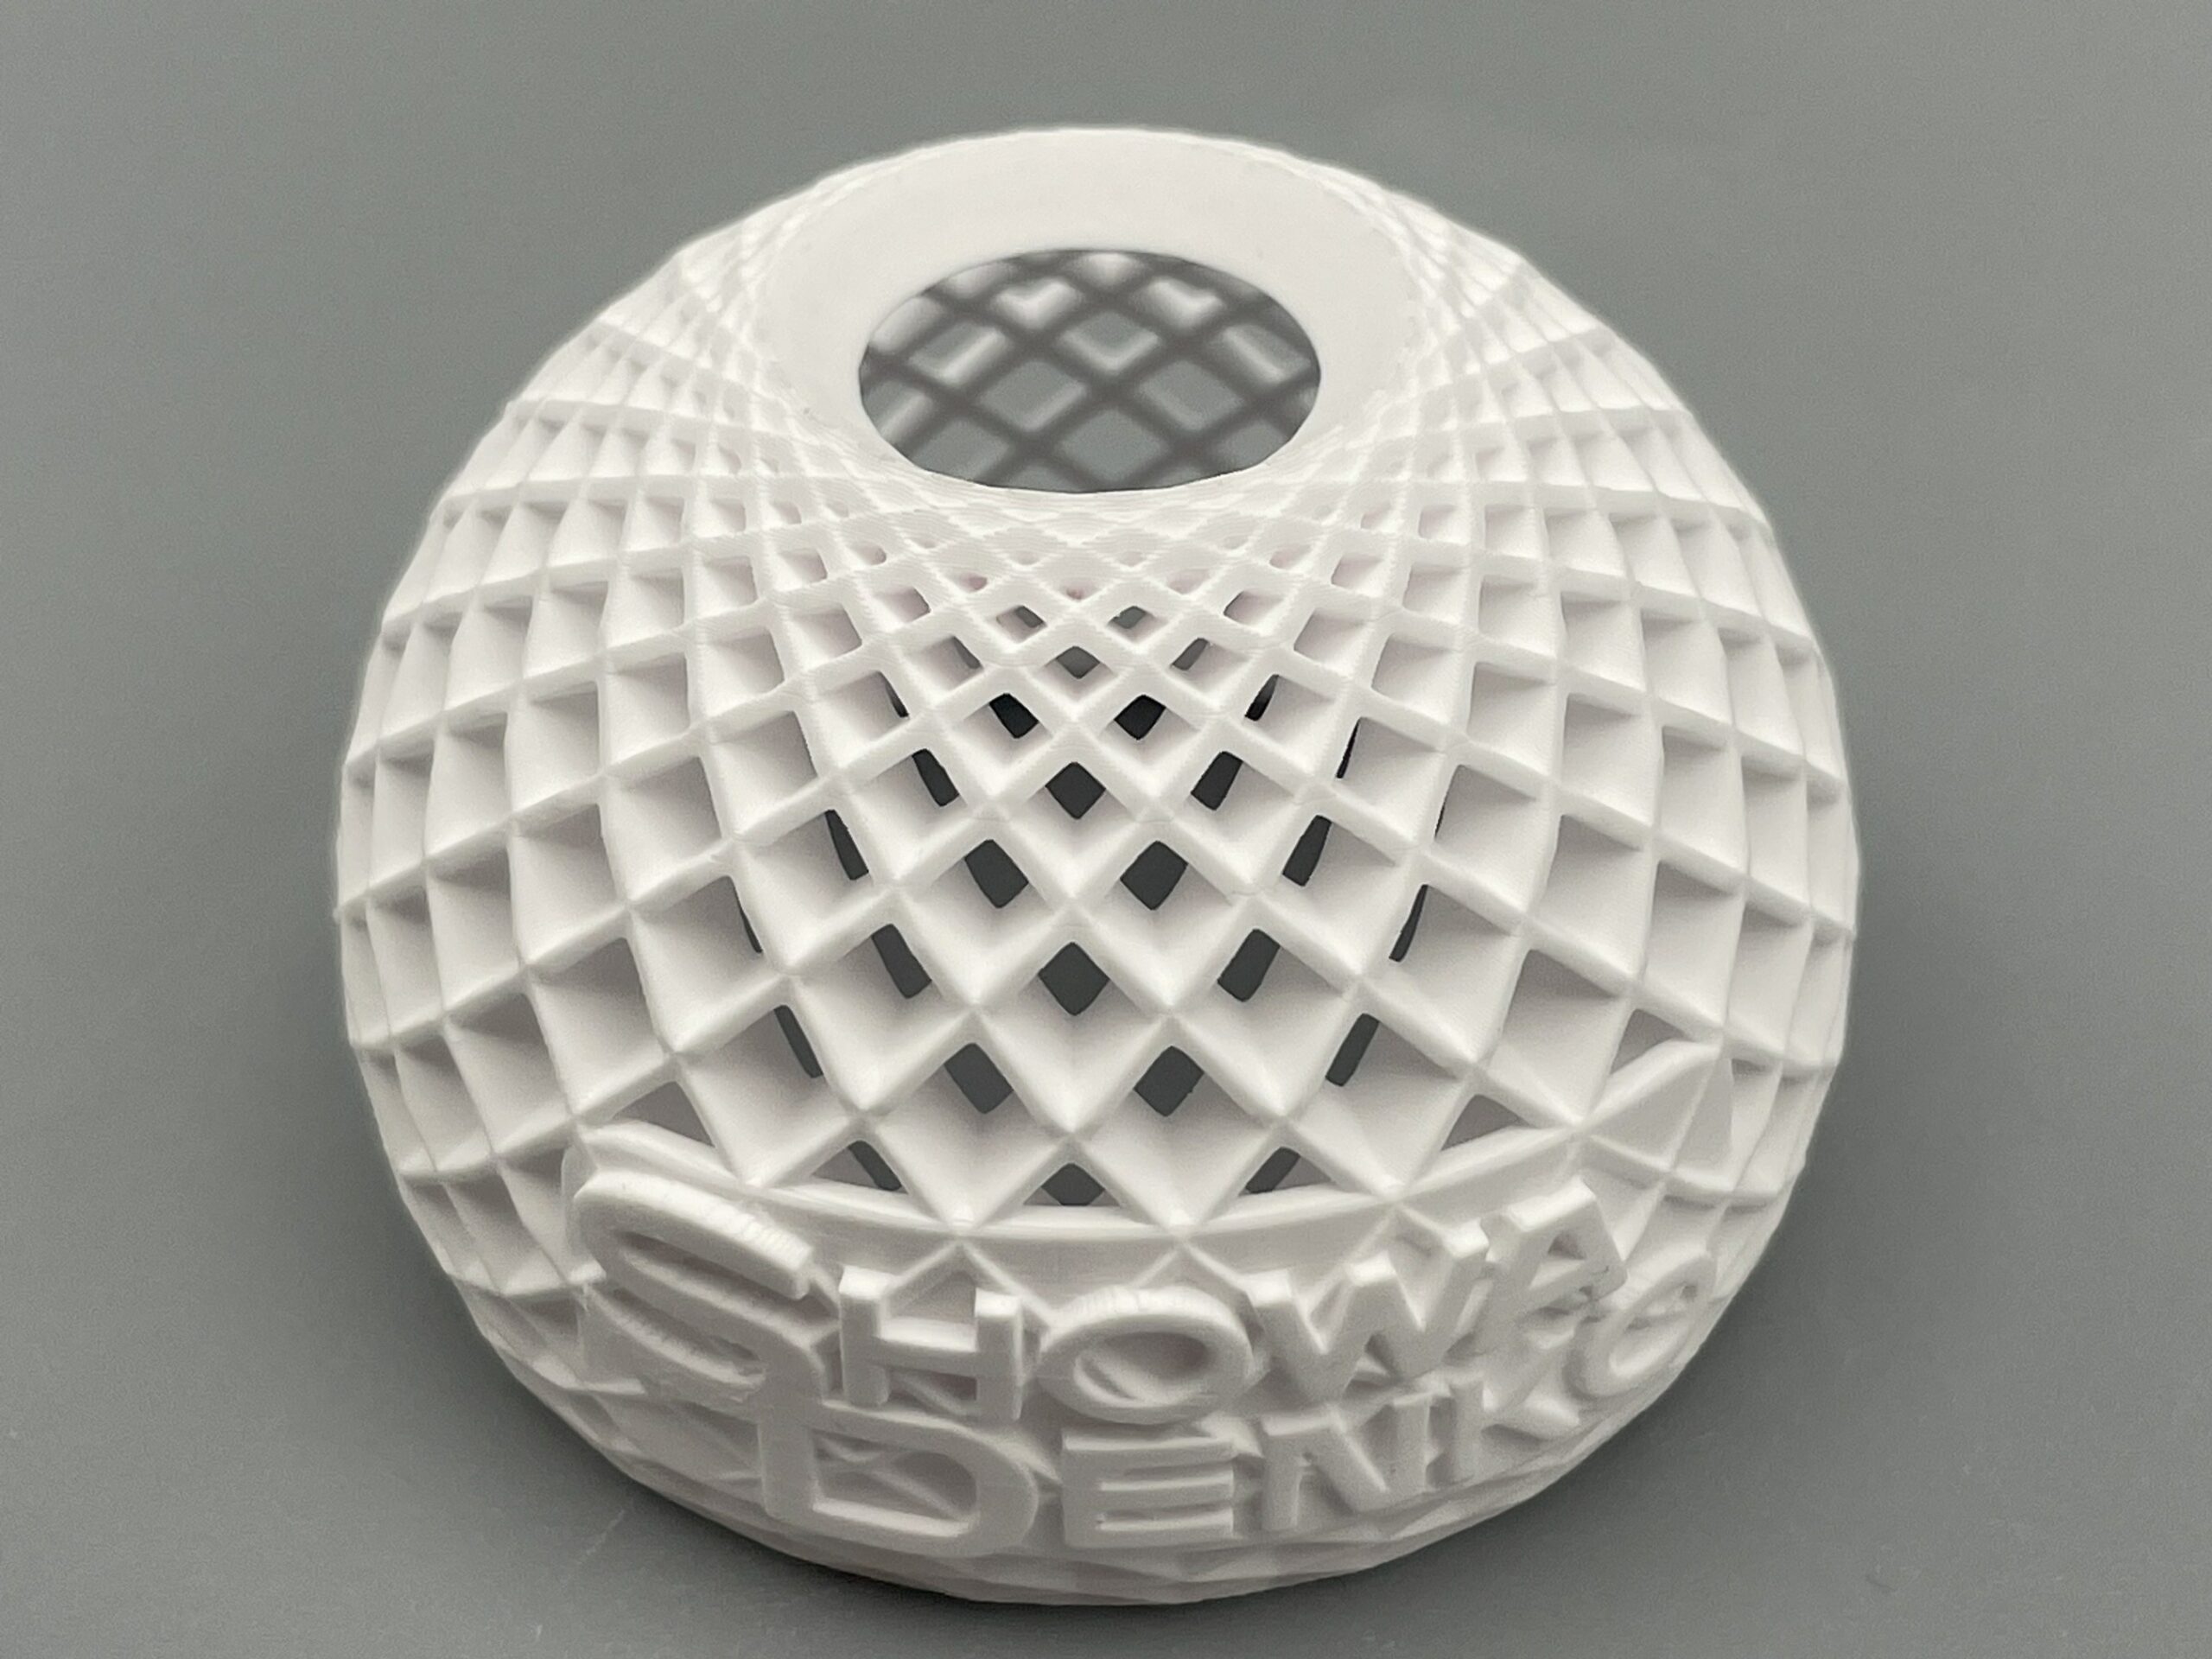
Pour le démonstrateur Tethon3D illustré ici, la légende d’origine rapporte une charge supérieure à 75 % en volume et 90 % en masse, ainsi qu’un retrait après frittage inférieur à 10 % selon les trois axes. Ces données sont attribuées au fournisseur, sans protocole d’essai joint au dossier ; elles ne s’appliquent pas à toutes les résines d’alumine.
La dentisterie et certains implants font partie des applications explorées. La biorésorbabilité concerne notamment des formulations de phosphates de calcium, avec des comportements différents selon le matériau ; elle ne caractérise pas toutes les céramiques techniques. Zoran Ostic expose ci-dessous le point de vue de Lithoz en 2022.
« Les implants céramiques bio-résorbables, composés de matériaux tels que le phosphate tricalcique ou l’hydroxyapatite, se dissolvent dans l’organisme au fur et à mesure que l’os organique guérit et se développe. En tant que tels, les implants en céramique favorisent la guérison osseuse et la nécessité d’une seconde intervention chirurgicale pour retirer l’implant est totalement éliminée. À l’heure actuelle, cependant, les implants métalliques – qui ont souvent des effets secondaires considérables à long terme pour le corps humain – restent la solution la plus courante, ce qui signifie que le principal défi consiste à encourager les chirurgiens à abandonner une solution éprouvée pour essayer un matériau plus innovant.
En général, de nombreuses applications pour les céramiques de haute performance sont sous-développées par le marché, car les utilisateurs finaux de céramiques techniques conventionnelles s’approvisionnent auprès de prestataires de services mieux établis. Ces fabricants utilisent des technologies de formage traditionnelles et ont donc certaines limites de conception auxquelles le client est habitué. Ils concevront leurs pièces en fonction de ces limites existantes et bien connues, malgré les énormes améliorations potentielles en termes d’efficacité, d’évolution de la conception et de fonctionnalité des pièces grâce à la fabrication additive.
Les fournisseurs de services établis sont peu motivés pour s’orienter vers la FA, car ils disposent déjà d’un produit performant et vendeur. Mais nous avons aussi clairement vu qu’avec la publication de certains cas commerciaux rentables, l’industrie de la céramique a vraiment été tirée de cette léthargie. Par conséquent, l’objectif le plus important du marché de la FA céramique est d’éduquer l’industrie et les utilisateurs finaux en particulier sur les avantages de cette technologie, d’encourager l’adoption et donc de diffuser le message de cette technique qui change la donne » ajoute l’expert.
Les phosphates de calcium décrits par Lithoz ne se comportent pas tous de la même façon. La déclaration ci-dessus ne garantit ni la résorption dans un délai donné ni l’absence de nouvelle intervention pour tout patient. La pertinence clinique et les risques d’un implant s’évaluent pour le dispositif et son usage ; on ne peut pas en déduire une supériorité générale sur les implants métalliques. La FDA distingue également l’évaluation du dispositif fini de celle d’un matériau pris isolément.
Quelle est la prochaine grande question ?
En 2022, les entretiens décrivent un marché encore en développement, mais disposant déjà d’applications de production. Son adoption dépend du coût complet, de la qualification, des compétences, de la fiabilité et des besoins des utilisateurs ; elle ne se réduit pas à une crainte du changement.
Les experts de Lithoz estiment que leur technologie a progressé vers la production industrielle et que des exemples rentables peuvent encourager son adoption. Ce point de vue de fournisseur ne signifie pas que tous les défis de mise à l’échelle, de qualification et de qualité sont résolus pour toutes les applications.
L’étape suivante consiste donc à identifier des cas d’usage, comparer les procédés et valider les performances sur des pièces représentatives avant d’engager une production plus large.
Ce dossier a été initialement publié dans le numéro de mars/avril 2022 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité