

Entretien publié initialement dans le numéro de septembre/octobre 2023. Les fonctions et disponibilités décrites sont celles annoncées à cette date.
Thermwood a mis en place une nouvelle méthode de fabrication qui associe son expérience en matière d’usinage CNC et ses travaux dans le domaine de la fabrication additive grand format. Baptisé Cut Layer Additive, le nouveau processus de fabrication n’imprime pas de pièces en 3D, mais reste un processus additif. Comment cela est-il possible ? Ken Susnjara, CEO de l’entreprise, nous explique le pourquoi et le comment de ce nouveau développement.
Thermwood, basée à Dale, dans l’Indiana, est l’une des premières entreprises à avoir développé des machines de fraisage à commande numérique. Ces dernières années, l’entreprise s’est fait un nom dans le monde de la fabrication additive avec ses machines de fabrication additive à grande échelle.
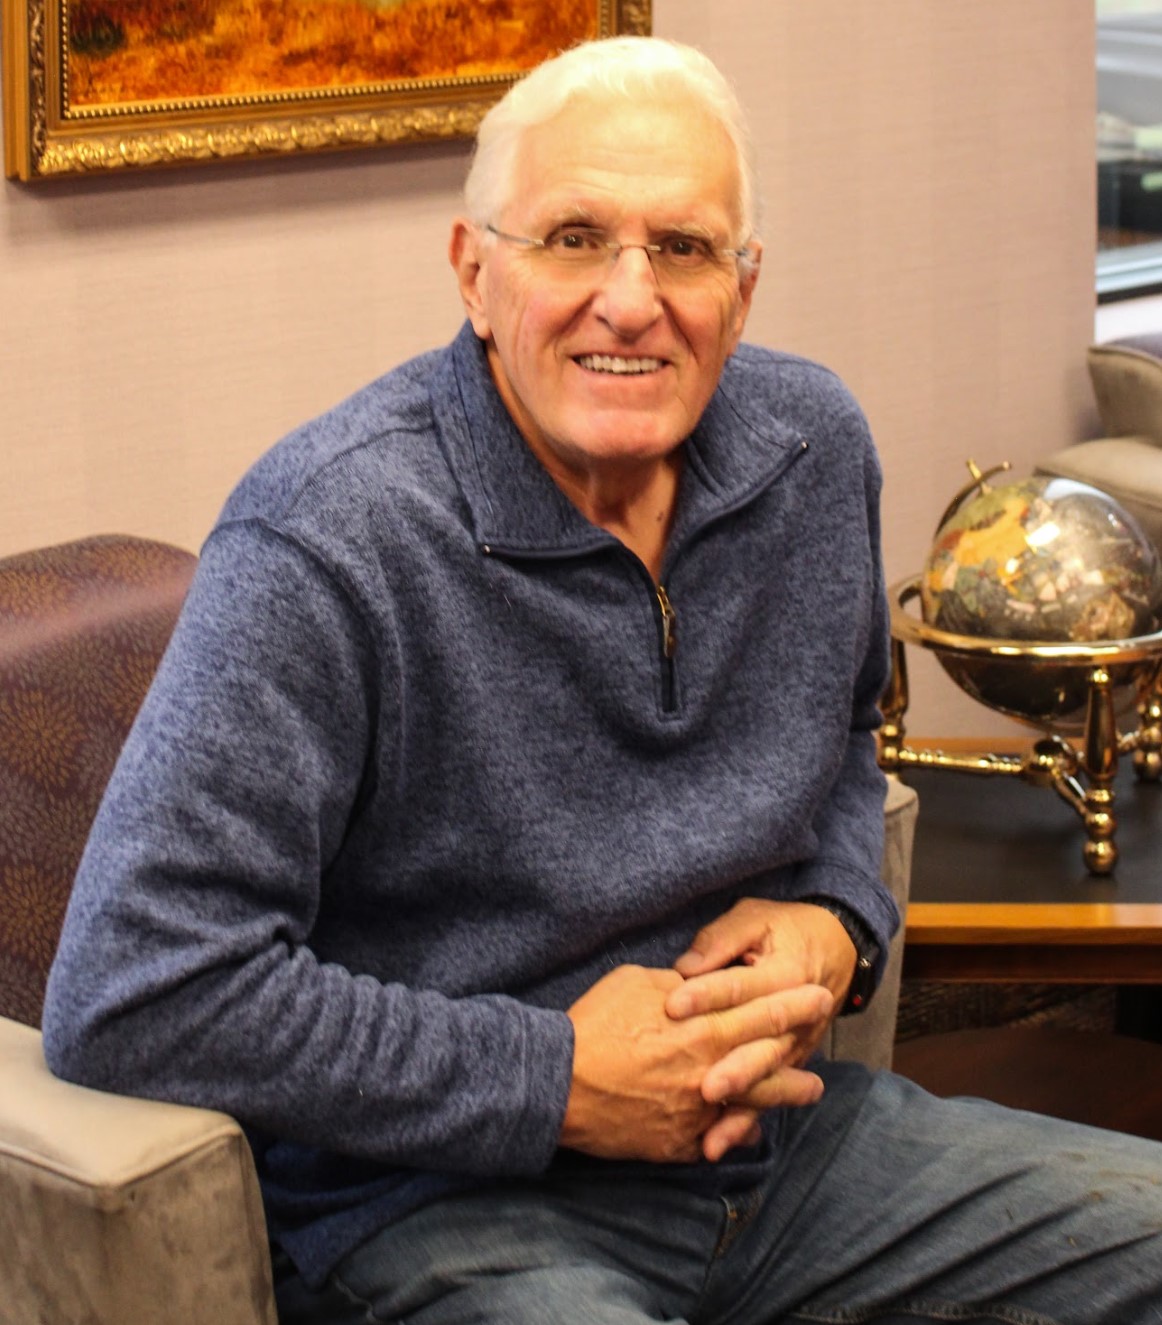
Le procédé LSAM de Thermwood dépose un matériau thermoplastique par extrusion, couche après couche. C’est une famille de procédés d’impression 3D parmi d’autres. « C’est ainsi que fonctionne le LSAM, mais pas le Cut Layer Additive, et il serait donc déroutant de les appeler tous les deux “pièces imprimées en 3D” », explique Susnjara. « Par conséquent, le procédé ‘Cut Layer Additive’ n’imprime pas, il découpe des pièces. Il s’agit toujours d’un processus additif puisqu’il fabrique des pièces en ajoutant des couches, mais il ne s’agit pas d’un processus d'”impression” au sens habituel du terme », ajoute-t-il.
Ces premières différences entre une imprimante 3D LSAM et une machine Cut Layer Additive pourraient facilement inciter un utilisateur à penser que la machine Cut Layer Additive a été créée pour résoudre des problèmes que la LSAM ne pouvait pas résoudre. Je suis moi-même tombé dans ce piège jusqu’à ce que Susnjara mette l’accent sur la raison pour laquelle ce processus a été créé :
D’abord et avant tout, « ce processus visait à créer quelque chose de nouveau » : donner aux utilisateurs la possibilité de produire des pièces avec les avantages du processus additif en utilisant des matériaux que l’on ne peut pas imprimer.
« L’une des façons d’y parvenir est de fabriquer une pièce en laminant des couches de matériaux découpés dans des feuilles. Nous avons décidé d’essayer de faire cela, mais aussi de faire en sorte que le produit final ait une structure similaire à celle des pièces imprimées grand format que nos clients fabriquent actuellement et qui connaissent un grand succès. Cela signifie que les pièces qui composent chaque couche, bien qu’épaisses, ne seraient pas très larges, avec des parois, tout comme les couches imprimées.
Cela signifie qu’elles peuvent être emboîtées sur des feuilles et découpées sur une défonceuse à commande numérique. Le seul problème, c’est que la programmation de toutes ces pièces serait un cauchemar. Nous avons donc mis au point une approche unique qui consiste à ne pas nécessairement programmer, mais à définir la pièce que l’on veut et à l’envoyer à une machine intelligente qui la programme pour nous. Les procédés LSAM et Cut Layer Additive sont des processus différents qui utilisent des types de matériaux différents pour produire des pièces destinées à des applications différentes. Les deux fonctionnent bien, ils produisent simplement des pièces à partir de matériaux différents », explique le CEO.
Un regard plus approfondi sur le procédé Cut Layer Additive : comment cela fonctionne-t-il ?
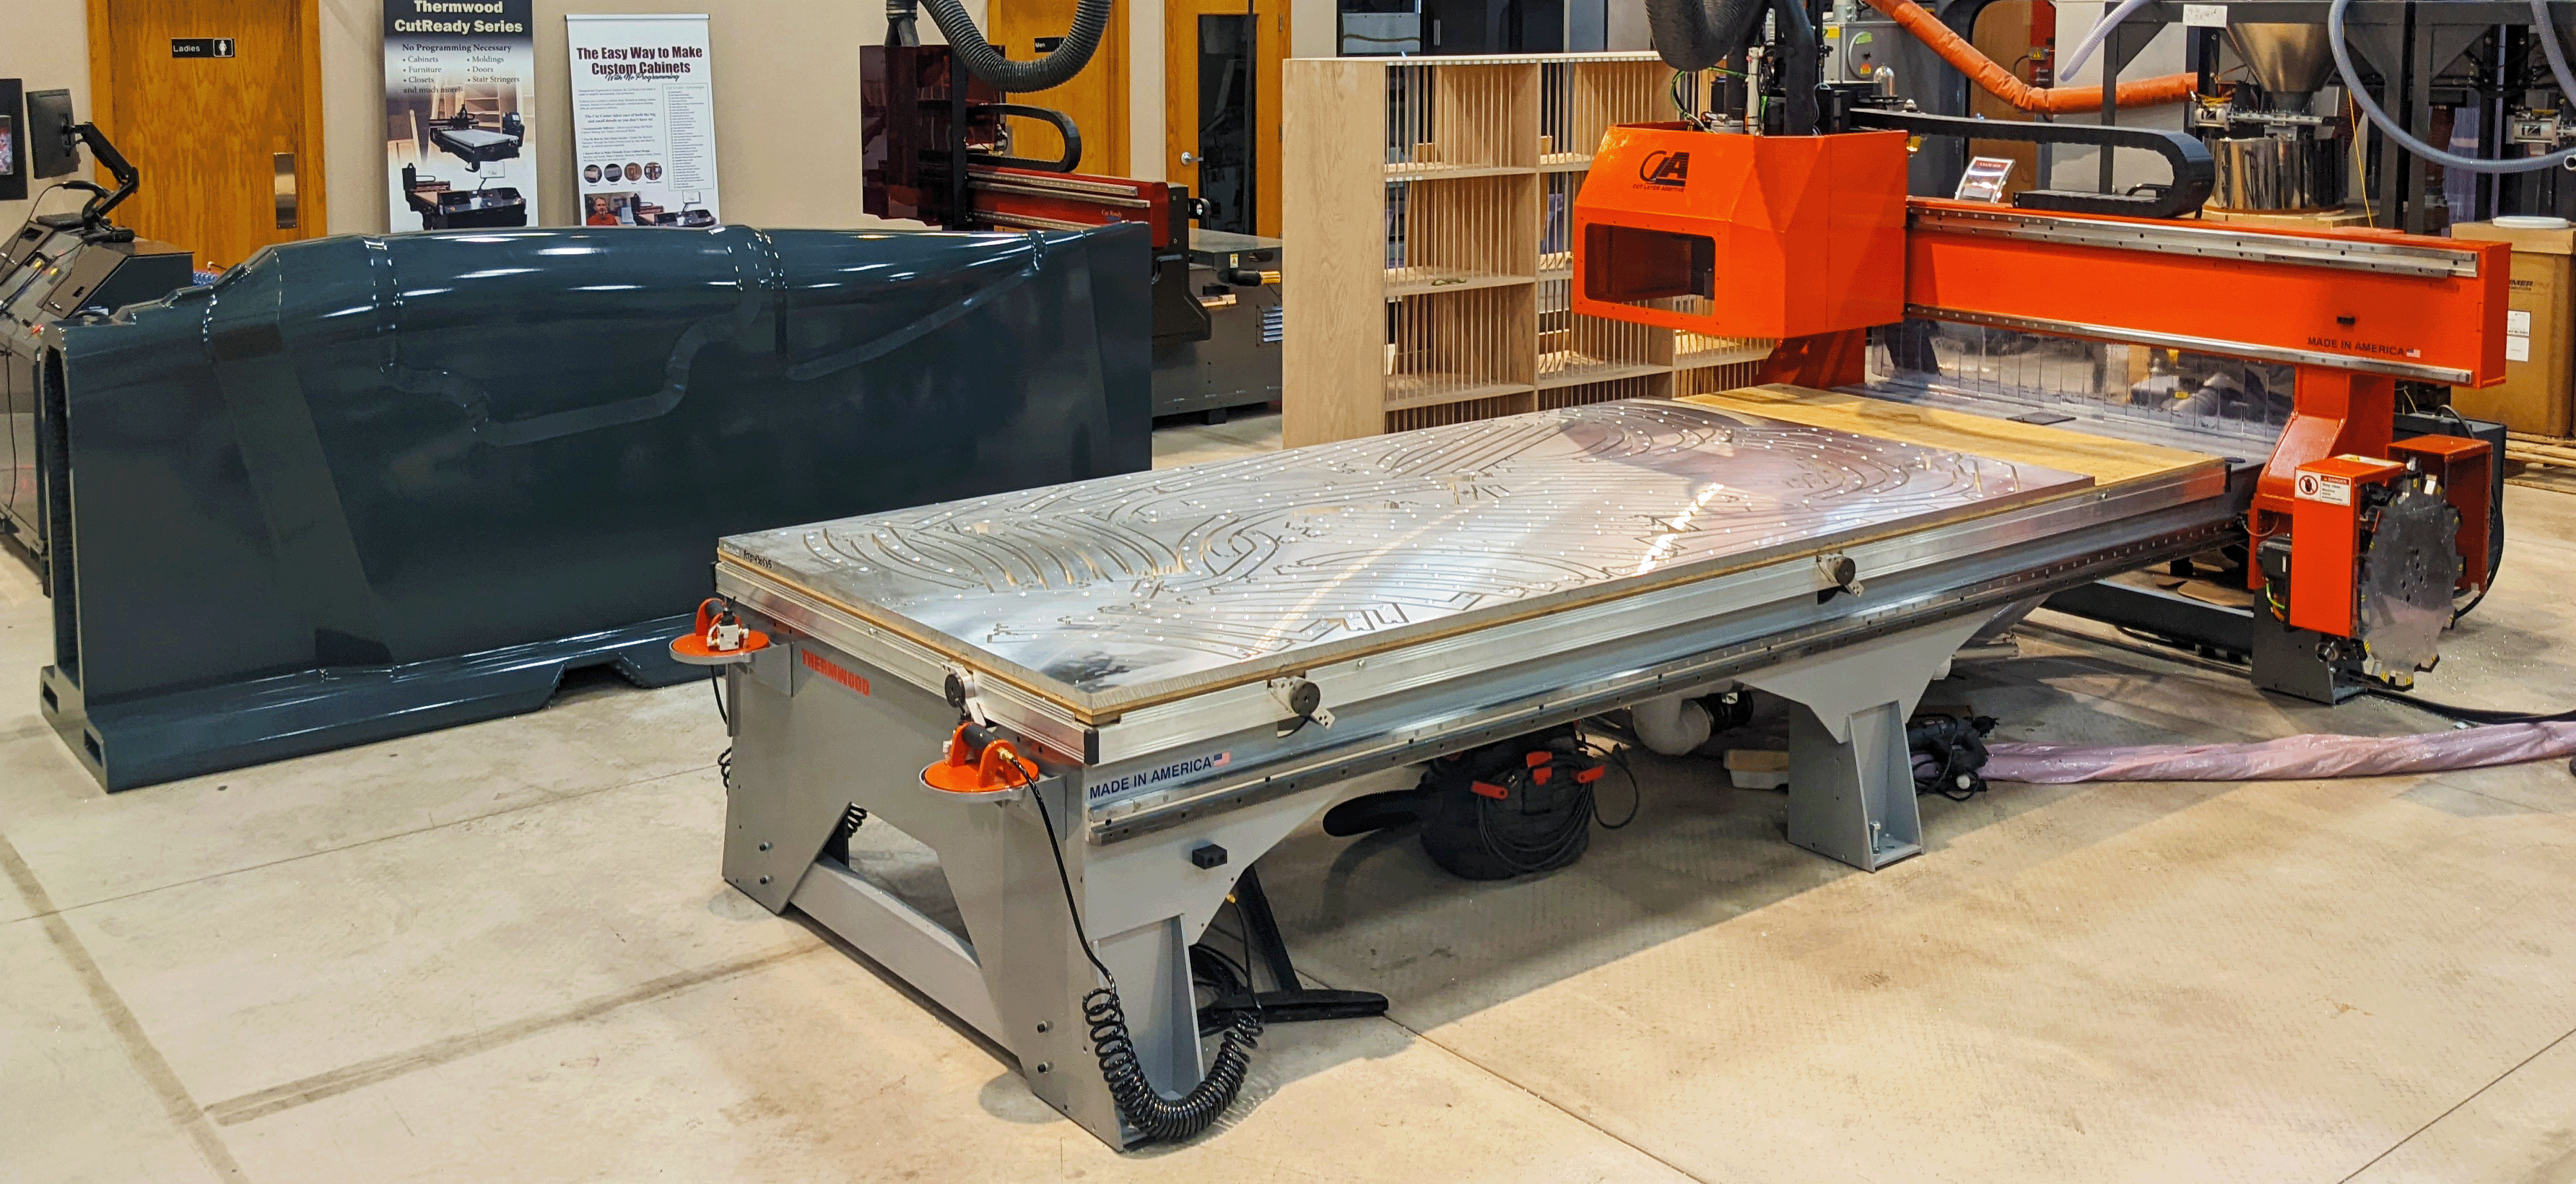
La machine découpe chaque couche de la pièce, en séparant les couches en différents segments afin d’optimiser l’imbrication sur la feuille dans laquelle les pièces sont découpées. Les segments sont ensuite assemblés à l’aide de joints puzzle pour former chaque couche de la pièce, qui est généralement assemblée à la main, couche par couche, à l’aide de trous d’alignement pour un assemblage plus rapide.
Thermwood affirme que ce processus peut être réalisé avec presque tous les matériaux pouvant être usinés par CNC, y compris les métaux et les matériaux poreux qui peuvent être traités avec de la résine pour obtenir une pièce en composite thermodurcissable.
Dans l’une des premières vidéos publiées sur Cut Layer Additive, le chef de produit Jody Wilmes explique que le système peut accélérer la fabrication en commandant la découpe pour permettre aux utilisateurs de commencer l’assemblage pendant que les autres segments sont découpés, s’il nécessite plusieurs feuilles.
Cependant, « la vitesse de fabrication dépend du matériau traité », souligne Susnjara. « Sur un gros outil aérospatial qui a été à la fois imprimé à l’aide de LSAM et fabriqué à l’aide du procédé Cut Layer Additive, le procédé Cut Layer a été plus rapide de plusieurs heures pour créer la pièce de forme presque nette, mais il y avait des opérations de post-traitement nécessaires, pour en faire une pièce composite thermodurcie, ce qui rend les deux processus assez similaires. En règle générale, si vous traitez des matériaux qui se coupent facilement, tels que le contreplaqué, le MDF, les feuilles de mousse ou autres, le procédé Cut Layer Additive sera nettement plus rapide, même si vous ajoutez le temps d’assemblage. Si vous traitez de l’aluminium, ce sera plus lent, mais toujours plus rapide que n’importe quelle autre méthode de fabrication de la même pièce en aluminium », poursuit-il.
Selon Thermwood, la comparaison avec le LSAM varie suivant le matériau et les opérations nécessaires : préparation, découpe ou impression, assemblage et finition. L’entretien ne fournit pas de protocole permettant de conclure à un gain de temps universel.
Le processus repose aussi sur un logiciel de programmation qui automatise la préparation CNC des segments de chaque couche.
Cela signifie que les utilisateurs n’ont qu’à fournir à la machine un fichier CAO de la forme de la pièce et des détails sur sa fabrication, notamment le matériau utilisé et l’épaisseur de la paroi. Dans une interview accordée à 3D ADEPT Media, Susnjara souligne également que les capacités de cette solution logicielle constituent l’un des principaux atouts du progiciel de fabrication :
« Le logiciel et le traitement des pièces sont en fait la clé du processus. Il s’agit non seulement d’une solution très avancée, mais aussi d’une approche fondamentalement différente. Au lieu d’essayer de programmer tous les éléments qui composent la pièce, nous disons simplement à la machine ce que nous voulons et elle le fait. Cela se fait essentiellement en deux étapes. Tout d’abord, vous lui montrez la forme. Pour ce faire, vous lui envoyez un fichier CAO de la forme de base que vous souhaitez. Ensuite, vous lui indiquez comment vous voulez qu’elle soit fabriquée. Pour ce faire, vous devez répondre à des questions telles que les dimensions du matériau que vous souhaitez utiliser et l’épaisseur des parois que vous souhaitez. Le type de joint que vous souhaitez entre les segments de la couche, etc. La machine découpe ensuite la pièce, crée les segments de couche individuels, les emboîte sur votre matériau, crée le programme et découpe le tout. Le processus est rapide et prend souvent quelques minutes au lieu d’heures ou de jours. Cette capacité s’étend à la fabrication de pièces dont je ne suis pas sûr qu’elles puissent être fabriquées d’une autre manière. Nous publierons bientôt des informations à ce sujet. »
Alors, applications de prototypage ou de production ?
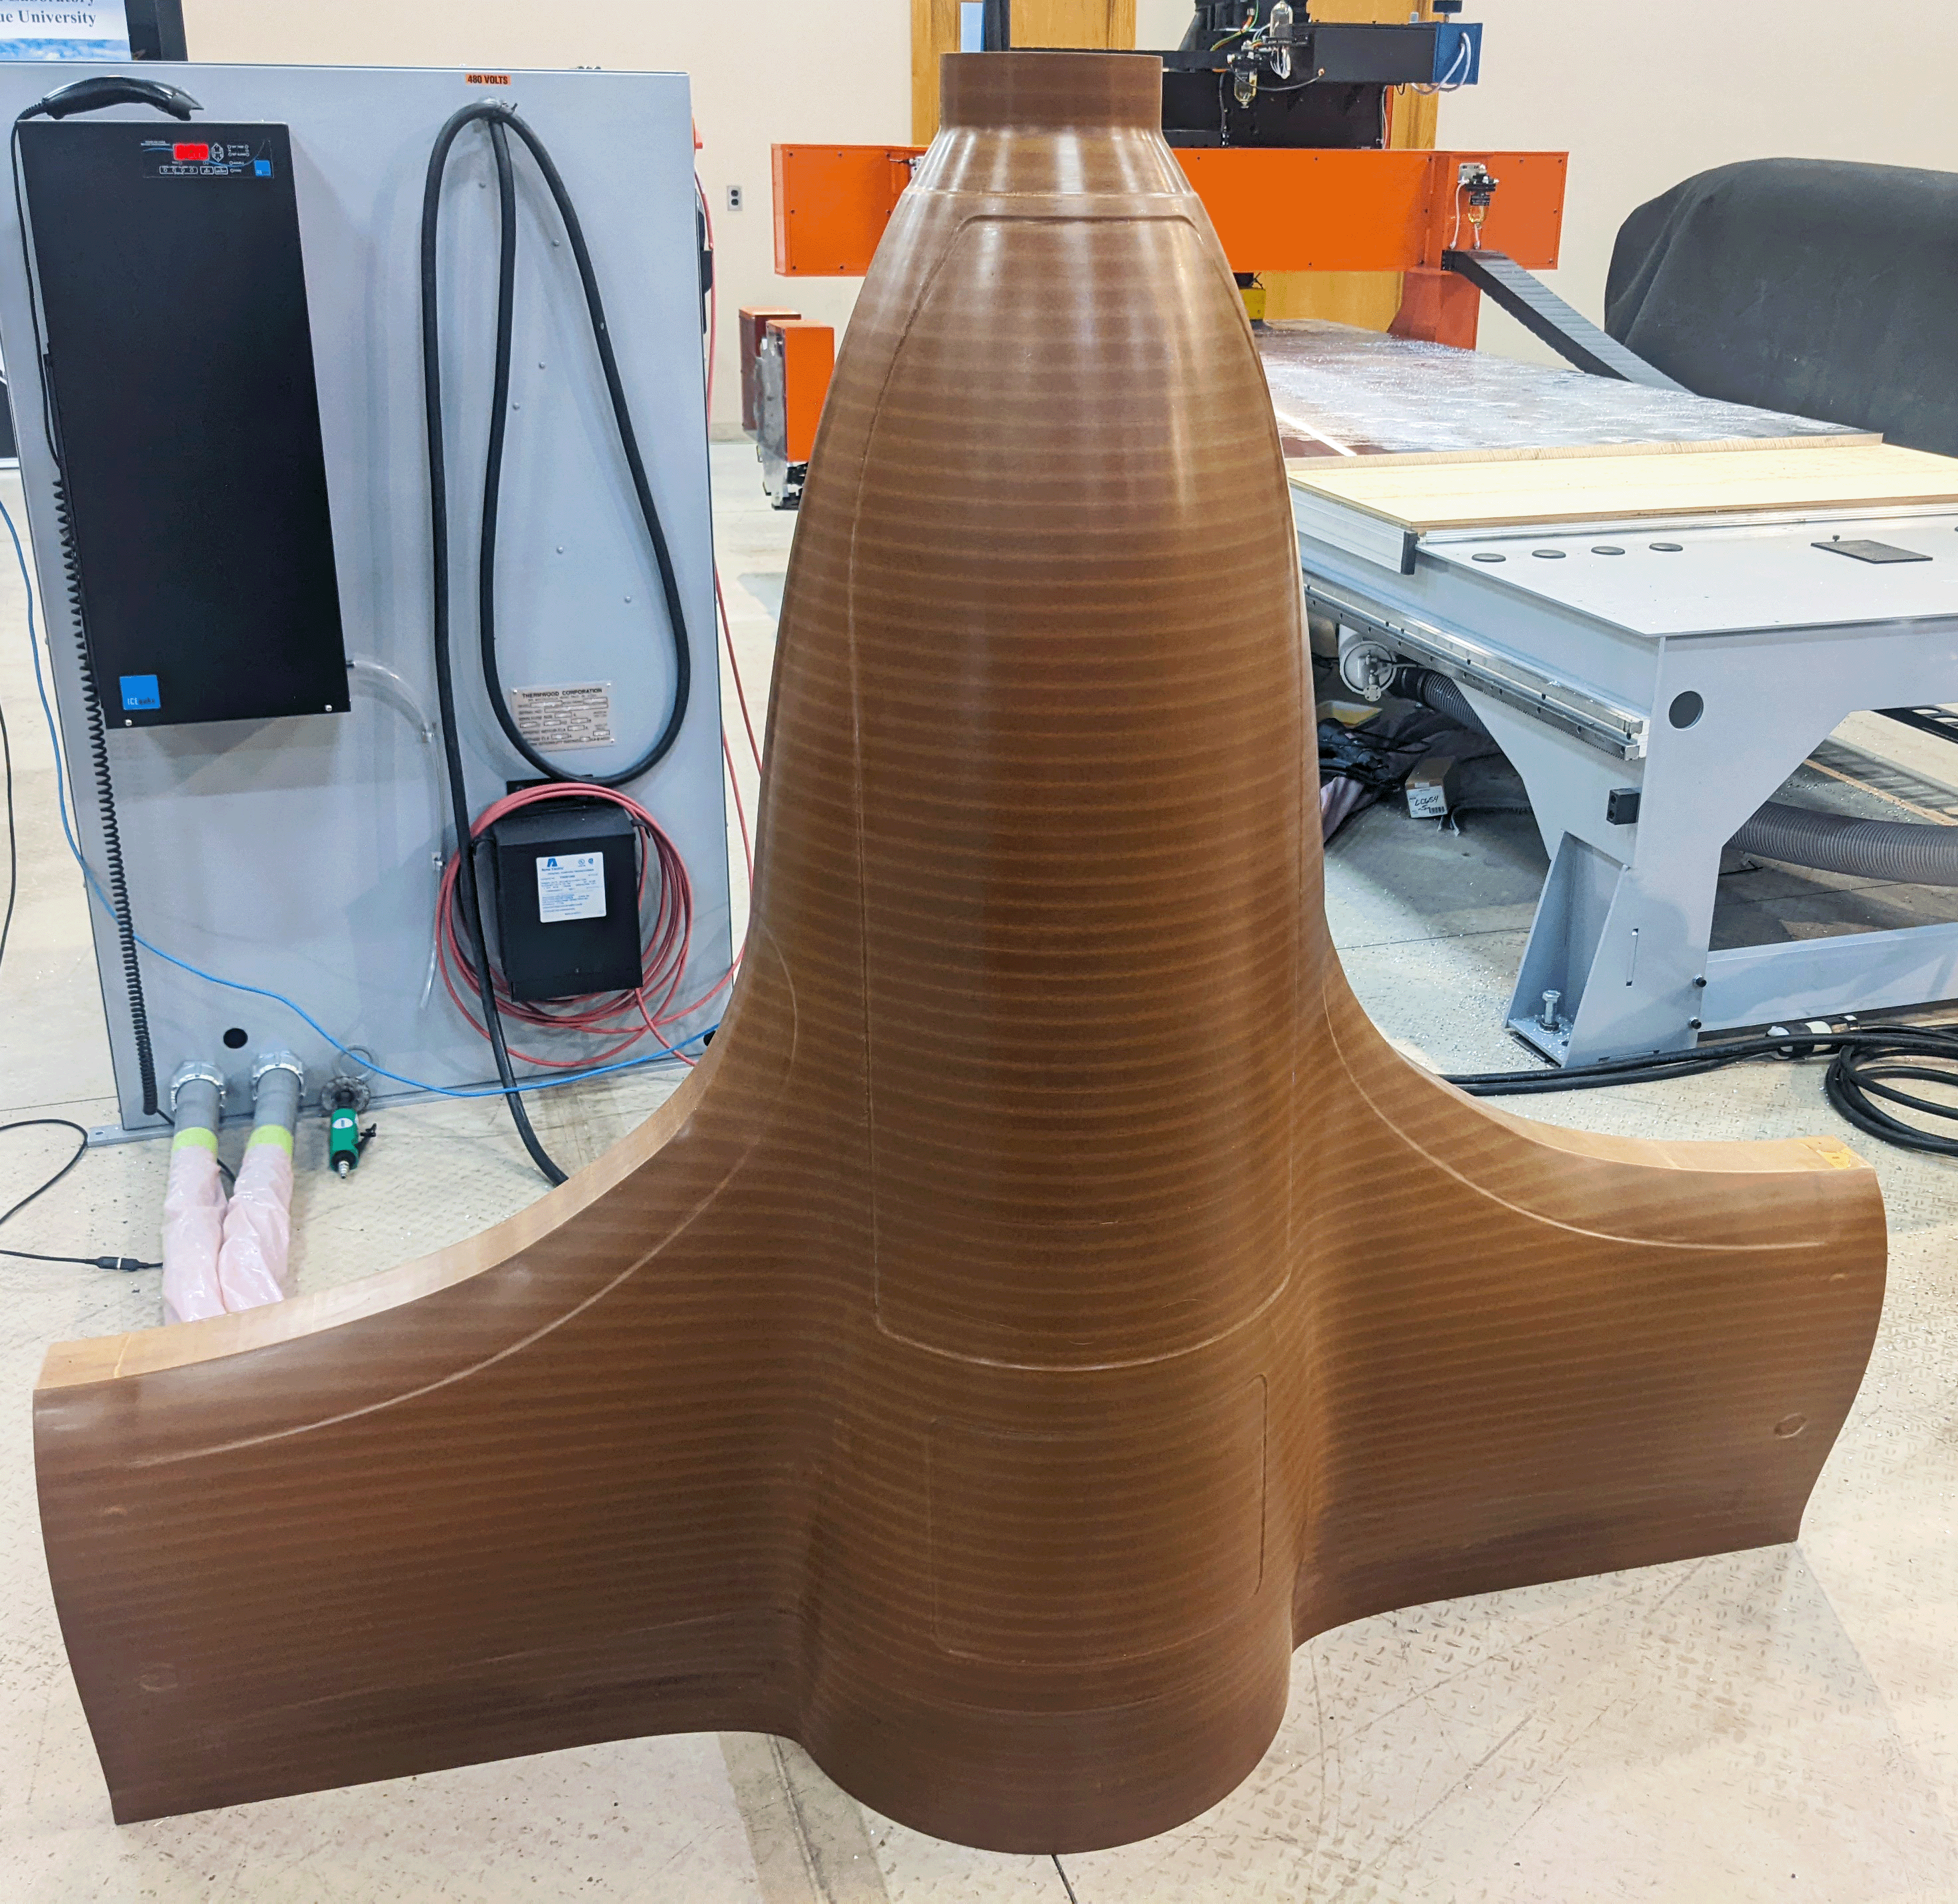
À partir du modèle CAO, le système prépare les couches et leurs segments, les connexions, les surépaisseurs d’usinage, les joints décalés et les trous de positionnement, puis organise les éléments sur les feuilles et produit un programme CNC multi-outils. À quels usages ces possibilités répondent-elles : prototypes, modèles ou outillages de production ?
« Des pièces grand format proches de la forme finale », répond le CEO. « Ces pièces peuvent être utilisées comme n’importe quelle pièce additive de grand format. Le processus additif est normalement utilisé pour produire un seul exemple, un outil de production, un modèle initial ou un prototype, par exemple. Il permet normalement de produire une nouvelle conception plus rapidement et à moindre coût que toute autre méthode de fabrication. Si une pièce doit être produite en volume, il est normalement préférable de construire un outillage de production et de l’utiliser pour fabriquer des pièces. »
Obtenir ces pièces grand format proches de la forme finale combine l’expérience de Thermwood en CNC, ses approches additives et son travail sur l’« intelligence de la machine » depuis près d’une décennie au moment de l’entretien.
La distinction porte ici sur les matériaux utilisables par le LSAM et sur des feuilles usinées, pas sur une impossibilité générale d’imprimer de l’aluminium en 3D avec d’autres procédés.
Interrogé sur le choix entre CLA et LSAM, Ken Susnjara précise : « Si vous voulez fabriquer des pièces de grand format en matériau composite thermoplastique, le LSAM est le choix logique. Il fonctionne très bien pour cette application en utilisant ce type de matériau. Si vous souhaitez fabriquer des pièces à partir d’autres matériaux, tels que le bois ou l’aluminium, que vous ne pouvez pas imprimer, vous avez besoin de la technologie Cut Layer Additive ».
La segmentation des couches permet de dépasser la taille d’une feuille ou de la table de découpe. Elle ne rend pas le volume réalisable illimité : manutention, assemblage et accès aux équipements de finition restent déterminants. Dans le procédé décrit, la machine cinq axes de finition doit notamment pouvoir accueillir la pièce assemblée.
Au moment de l’entretien, Thermwood annonçait la disponibilité du procédé dans les régions où l’entreprise opérait. Les gains de délai et de coût évoqués restent des appréciations du fabricant, à vérifier pour l’application envisagée.
Co-écrit par Kety Sindze et Cameron Constanzo.
Note de relecture : distinction entre extrusion et assemblage de couches clarifiée, comparaisons replacées dans leur contexte et portrait rétabli.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité