

Dossier publié le 18 juillet 2024, avec les explications de Greg Lane, alors Key Account Manager chez Aalberts surface technologies. Les indications de procédé dépendent du matériau, de la géométrie et des exigences de qualification.
Le pressage isostatique à chaud (hot isostatic pressing, ou HIP) associe chaleur et pression de gaz pour densifier des poudres ou des pièces déjà fabriquées. Il peut réduire la porosité interne et améliorer certaines propriétés mécaniques, sans garantir la disparition de tout défaut. L’EPMA cite, à titre d’exemple pour les aciers et superalliages, 100 à 200 MPa et 900 à 1 250 °C : ces valeurs ne constituent pas une recette universelle. Ce dossier examine l’intérêt de ce procédé pour les pièces critiques produites par fabrication additive.
Ce dossier fait partie de notre série d’articles sur le “post-traitement”, qui vise à démystifier chaque tâche de post-traitement pouvant être utilisée à la fin de la production additive. Rappelons que le post-traitement est un terme générique qui recouvre une variété d’étapes que les pièces imprimées en 3D peuvent nécessiter avant d’être utilisées pour leur usage final. Il va sans dire que l’utilisation de chaque tâche de post-traitement dépend de plusieurs facteurs, notamment du processus de fabrication additive et des matériaux utilisés, ainsi que de l’objectif final à atteindre pour une pièce imprimée en 3D donnée.
Le procédé HIP est considéré comme un type de solution de traitement thermique qui peut être appliqué à des pièces fabriquées à la fois par FA et par des processus de fabrication traditionnels. Pour rappel, dans un dossier précédent, nous avons abordé le traitement thermique des pièces fabriquées de manière additive. Ce dossier examine les différences entre voies de fabrication, le déroulement du cycle et les critères qui justifient son utilisation.
Fonderie, MIM et FA : des points de départ différents
Le HIP concerne notamment les métaux et les céramiques. Dans cet entretien, Greg Lane cite des familles d’alliages à base de fer, de nickel et de titane, ainsi que l’aluminium AlSi10Mg et A357, le cuivre, les aciers inoxydables et à outils, les alliages de cobalt et les matériaux de type MCrAlY. Cette liste ne signifie pas qu’un même cycle convienne à tous. Les exemples ci-dessous portent principalement sur les pièces métalliques ; les plages de température indiquées ne doivent pas être transposées aux polymères.
Greg Lane explique comment la porosité et les défauts se produisent : « La porosité est générée au cours de la solidification dans les moulages à la cire perdue et la FA, ainsi qu’au cours du frittage. Un pore restant est toujours un point faible et peut servir de site d’initiation d’une fissure, limitant ainsi la durée de vie d’une pièce. Même un petit réseau de pores à l’intérieur d’une pièce facilite l’apparition et la propagation de fissures, en particulier lorsqu’elle est soumise à une charge cyclique. »
Pour les pièces moulées, issues du moulage par injection de métal (MIM) ou de la FA, l’objectif commun est de traiter une porosité interne compatible avec le HIP. La nature des défauts, la microstructure et les traitements antérieurs diffèrent toutefois entre ces voies ; le cycle doit être choisi en conséquence.
Comment se déroule un cycle HIP ?
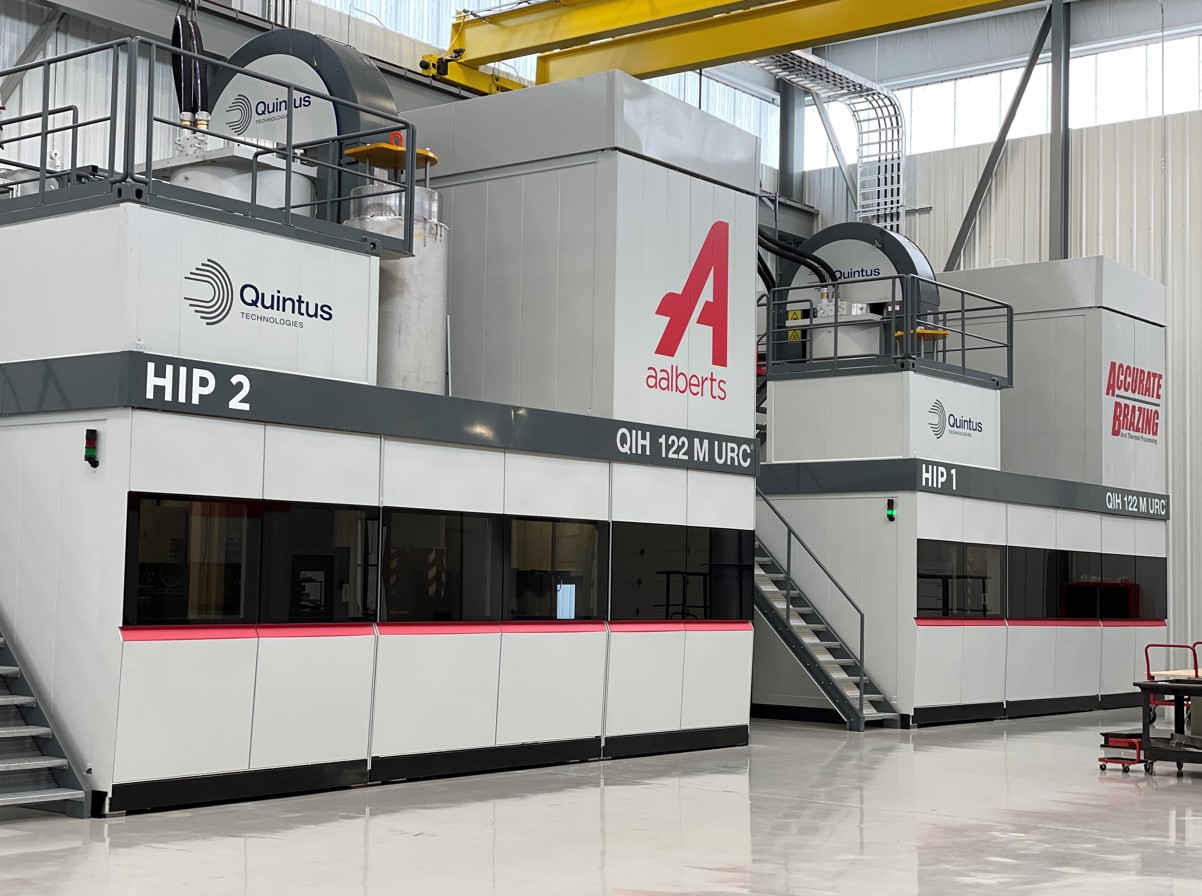
L’équipement comporte un four à l’intérieur d’une enceinte sous pression. Les pièces y sont chauffées et soumises à un gaz pressurisé, souvent l’argon. Température, pression et durée de maintien sont réglées selon le matériau et l’objectif ; le refroidissement peut lui aussi être contrôlé sous pression. Il ne s’agit pas d’un bain liquide. Les 8 à 12 heures évoquées dans l’entretien correspondent à un ordre de grandeur, variable selon l’équipement, la charge et le cycle.
La pertinence du HIP doit être examinée pour la chaîne de fabrication concernée. Dans sa liste des procédés les plus utilisés, Lane cite la fusion de lit de poudre par faisceau laser (PBF-LB), la fusion de lit de poudre par faisceau d’électrons (PBF-EB), la fabrication additive par fil et arc (WAAM), ainsi que le jet de liant.
Lane souligne, dans l’entretien de 2024, que transposer sans adaptation un cycle destiné à la fonderie peut être insuffisant pour une pièce issue de FA. Son observation sur la solidification rapide concerne les procédés où le métal est fondu ; elle ne décrit pas directement le jet de liant suivi d’un frittage.
« Toutefois, la nature du processus de FA est très différente de celle des procédés de fabrication susmentionnés. La solidification rapide pendant la fabrication produit une microstructure très fine aux propriétés uniques. Cette structure peut être jusqu’à deux ordres de grandeur plus fine que celle des pièces coulées à la cire perdue, même pour le même type d’alliage. C’est pourquoi un cycle HIP adapté peut avoir un impact positif considérable sur les propriétés d’une pièce obtenue par FA et sur la chaîne de production de FA elle-même », ajoute-t-il.
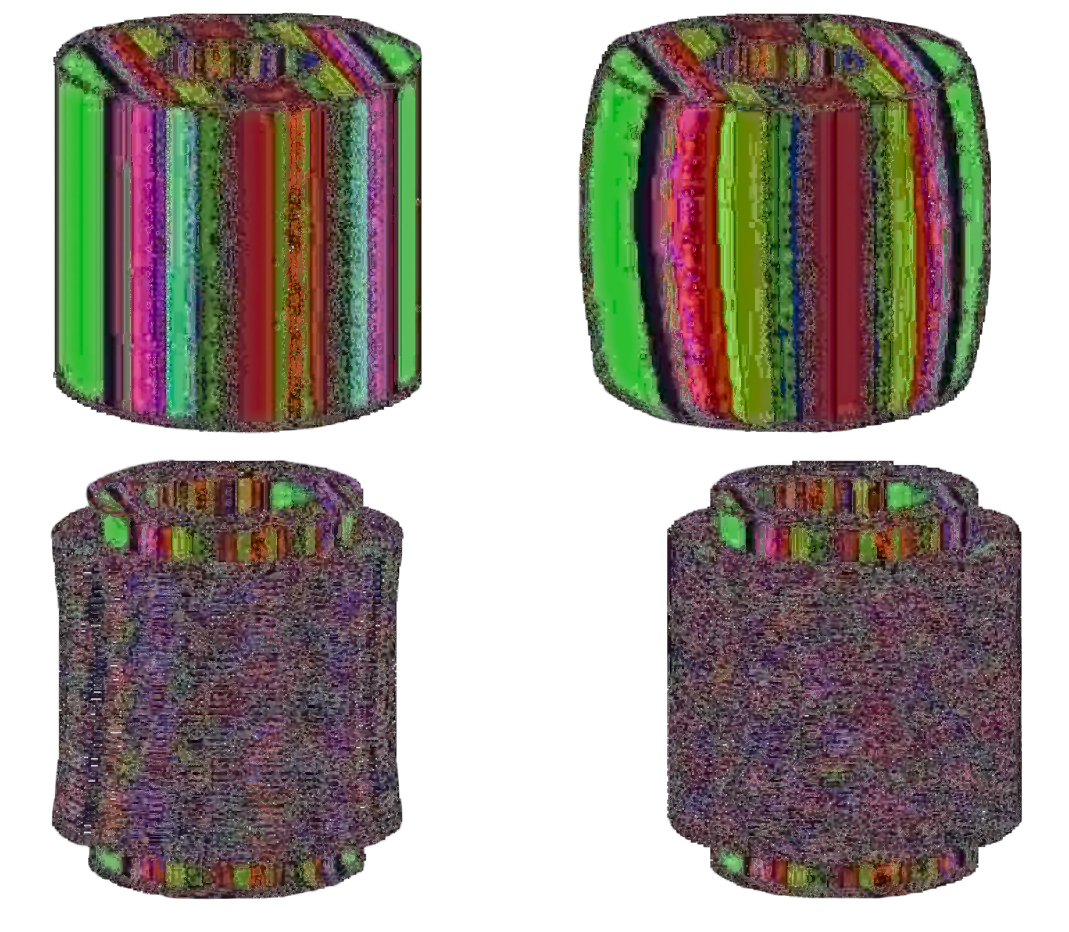
« Un cycle HIP typique commence par un chauffage où la pression et la température sont augmentées. Pendant le maintien en température, la combinaison d’une température élevée et d’une pression allant jusqu’à 200 MPa ferme les pores et les fissures du matériau. Les matériaux sont virtuellement fusionnés jusqu’à ce qu’ils soient exempts de défauts. Après un certain temps, le cycle se termine par un refroidissement. Les équipements HIP modernes permettent de régler les vitesses de chauffage et de refroidissement, car certains matériaux traités nécessitent des vitesses de refroidissement rapides ou fixes », poursuit-il.
La formulation « exempts de défauts » ci-dessus exprime l’objectif présenté par l’intervenant, pas une garantie générale. Aalberts précise que le HIP ne corrige pas les défauts ouverts sur la surface ni les erreurs dimensionnelles. Il faut caractériser les défauts avant traitement et vérifier le résultat après celui-ci.
Température, pression et durée de maintien pilotent la densification, avec les vitesses de chauffage et de refroidissement pour maîtriser la microstructure. Ce sont les pièces obtenues, et non la poudre libre, dont on évalue ici la densité et la porosité résiduelle. La nature de la poudre et les paramètres de fabrication peuvent influencer ces défauts et le comportement en fatigue.
Quand envisager le HIP ?
Le HIP sert aussi à fabriquer des pièces par compactage de poudre encapsulée : l’EPMA cite des composants pétroliers et gaziers pouvant atteindre 30 tonnes et des roues proches de la forme finale allant jusqu’à un mètre de diamètre. Ces exemples de PM-HIP ne démontrent pas que ces pièces ont été imprimées en 3D. Le post-traitement HIP de pièces issues de FA constitue une autre utilisation, notamment étudiée dans l’aérospatiale, l’énergie et le médical.
Alors, quand et comment sait-on que le procédé HIP est l’étape de post-traitement qu’il convient d’utiliser pour une application donnée ? Pour Lane, tout dépend de la porosité :
« Un travail de fabrication bien contrôlé peut réduire la tendance à introduire des défauts internes tels que la porosité dans les pièces imprimées 3D à un niveau acceptable pour certaines applications non exigeantes. Cependant, pour des applications critiques dans des industries exigeantes telles que l’énergie, l’aérospatiale, la défense et la médecine, où la performance et la sécurité sont essentielles, la porosité doit être éliminée. En l’état, car sans HIP, la porosité résiduelle peut entraîner des différences de résistance mécanique (dispersion des propriétés), soit entre les pièces d’une même plaque construite, soit entre les différentes sections transversales de pièces plus grandes. Un réseau résiduel de pores facilite la propagation des fissures lorsqu’il est soumis à des charges cycliques dans les moteurs à réaction (pales) ou dans le corps humain (implants de hanche) ».
L’importance de la porosité soulignée par Lane ne rend pas le HIP obligatoire pour toute pièce critique. La décision dépend des défauts observés, de l’alliage, des performances requises et de la gamme qualifiée. Des structures poreuses ouvertes peuvent par ailleurs être intentionnelles ; elles se distinguent des pores internes indésirables.
Pour expliquer comment le procédé HIP peut généralement améliorer la productivité et la qualité des pièces critiques imprimées en 3D, il ajoute :
« Le procédé HIP n’est souvent qu’une partie de l’ensemble du processus de traitement. Un itinéraire traditionnel comprendrait un traitement de détente avant le traitement HIP et un recuit en solution et/ou un durcissement par précipitation après le traitement HIP, effectués dans un four sous vide. L’équipement HIP de pointe offre la possibilité d’incorporer la détente et le recuit/durcissement en solution dans le cycle HIP, car il est possible de réaliser des vitesses de chauffage définies avec des plateaux de maintien intermédiaires ainsi que des vitesses de refroidissement rapides. Cela permet de rationaliser la chaîne de post-traitement par FA, d’augmenter la productivité des imprimeurs et, en fin de compte, d’améliorer les propriétés mécaniques et la durée de vie des pièces imprimées 3D».
Le tableau ci-dessous reformule les bénéfices possibles et les vérifications nécessaires. Il ne s’agit pas de garanties de résultat pour toute pièce imprimée en 3D.
| Objectif | Vérifications nécessaires |
|---|---|
| Réduire la porosité interne | Caractériser les défauts ; le HIP ne corrige pas directement ceux qui communiquent avec la surface. |
| Améliorer la tenue en fatigue | Valider les propriétés de l’alliage traité, la microstructure et l’état de surface. |
| Conserver la géométrie utile | Prévoir et mesurer les éventuelles variations dimensionnelles liées à la densification. |
| Regrouper des traitements | Vérifier la compatibilité du cycle HIP avec les autres traitements thermiques et les capacités de l’équipement. |
| Réduire les coûts ou l’impact environnemental | Évaluer la chaîne complète : énergie, gaz, transport, taux de rebut, usinage et durée de vie. Aucun gain universel n’est chiffré ici. |
Conclusion
Ce dossier introduit les possibilités du HIP, sans définir une gamme de traitement universelle. L’enjeu est de l’intégrer à une chaîne qualifiée et de vérifier les propriétés réellement obtenues. Les gains de délai, de coût ou de performance évoqués par Lane restent à démontrer pour l’application considérée.
Contribution à ce dossier
Greg Lane a contribué à ce dossier au nom d’Aalberts surface technologies, prestataire de traitements de surface et thermiques. L’entretien présentait notamment les moyens HIP du site de Greenville, en Caroline du Sud, et l’intérêt logistique d’y regrouper plusieurs opérations. Ces avantages sont ceux avancés par le prestataire ; aucune comparaison indépendante de coûts ou de délais n’est fournie dans cet article.
Note de relecture : le four a été replacé à l’intérieur de l’enceinte ; le HIP de pièces issues de FA a été distingué du PM-HIP. Les promesses absolues du tableau ont été remplacées par des objectifs à vérifier. « Hip implants » désigne ici des implants de hanche et « holding/soaking » un maintien en température. La légende du schéma a été harmonisée.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité