


Dossier paru dans le numéro de juillet/août 2022 de 3D ADEPT Mag, puis mis en ligne en décembre 2022. Les témoignages sont replacés dans ce contexte. Les cycles doivent être définis et qualifiés pour l’alliage, la pièce, la machine et l’application ; les exemples ne constituent pas des consignes de four.
Dans un précédent dossier consacré à l’utilisation des fours en fabrication additive, nous avons découvert que les raisons qui peuvent aider à cataloguer le type de fours que les fabricants vont utiliser, dépendent souvent du processus que la pièce va subir : frittage (et souvent déliantage) d’une part, et traitement thermique d’autre part. Le traitement thermique est un goulot d’étranglement très sous-estimé… pourtant, la compréhension approfondie de ce processus peut aider les fabricants à éviter toute une série de problèmes inattendus.
Lorsqu’on examine les différentes étapes de post-traitement qui peuvent être réalisées dans un processus de fabrication additive, il est facile de comprendre pourquoi l’élimination de la poudre est une priorité absolue. Tout ce qui entoure ce processus est relativement « nouveau », alors que pour le traitement thermique, les opérateurs voient facilement certaines similitudes entre les étapes qu’ils doivent suivre, pour traiter thermiquement leurs pièces imprimées en 3D et les étapes à suivre lorsque la pièce a été fabriquée par une voie traditionnelle. C’est probablement là que se trouve le piège. Ils ne voient que des “similitudes”.
Cet article vise à mettre en évidence les principales différences entre le traitement thermique effectué pour la FA et le traitement thermique effectué pour les procédés de fabrication traditionnels. Un accent particulier sera mis sur les étapes typiques du traitement thermique et les considérations à prendre en compte pour les procédés L-PBF, l’EB-PBF et le Binder jetting (fusion laser sur lit de poudre, fusion par faisceau d’électrons sur lit de poudre et jet de liant).
Traitement thermique : FA vs procédés de fabrication traditionnels
Le traitement thermique fait évoluer la microstructure et les propriétés d’un métal au moyen d’un cycle contrôlé de chauffage, de maintien en température et de refroidissement. Le terme anglais soaking désigne ce maintien, et non un trempage dans un liquide. Recuit, normalisation, trempe et revenu sont des exemples de traitements ; selon l’alliage, la mise en solution ou le vieillissement peuvent aussi intervenir.
« Les différences entre les cycles de traitement thermique sont basées sur la chimie [comprenez, la chimie du matériau traité]. La chimie dicte quelle étape du traitement thermique vous devez suivre pour obtenir les propriétés souhaitées. C’est la raison pour laquelle, par exemple, des alliages différents nécessitent des cycles de traitement thermique différents. Même au sein d’un même alliage, vous pouvez également avoir différents niveaux de traitement thermique. Dans ces cas, c’est la chimie qui dicte ce qui va se passer si vous chauffez la pièce d’une certaine manière », a déclaré Anthony Mott, responsable mondial de la fabrication additive chez Wabtec, à 3D ADEPT Media.
Wabtec fabrique notamment des équipements ferroviaires. L’entreprise a annoncé le début de ses opérations à Neighborhood 91 le 8 juin 2021, sur le campus de fabrication additive associé à l’aéroport de Pittsburgh. Dans l’entretien de 2022, Mott décrit le travail de son équipe avec les ingénieurs du groupe pour sélectionner des applications adaptées à la FA.
Les raisons d’effectuer un processus de traitement thermique varient donc d’une application à l’autre et l’objectif à atteindre. Il peut s’agir de ramollir le métal dans un cas, tandis que dans un autre, l’objectif peut être d’augmenter la dureté ou de développer certaines propriétés mécaniques du métal ou de l’alliage utilisé.
Lorsqu’on essaie de comparer le traitement thermique effectué pour la FA et le traitement thermique effectué pour les processus de fabrication traditionnels, il n’y a « que peu ou pas de différences entre ces deux types de processus de fabrication. Si vous utilisez la même chimie exacte du côté traditionnel, par exemple, le matériau est le même et c’est ce qui dicte réellement votre profil de traitement thermique. Avec la FA, le seul changement est que vous pouvez avoir un profil de température plus étroit. Par exemple, vous pouvez traiter un alliage de nickel haute performance par des procédés traditionnels entre 1750° et 1950°, alors qu’avec la fabrication additive, vous le traiterez entre 1850 et 1875° – C’est pourquoi je parle d’une fenêtre beaucoup plus étroite pour le même profil. Les raisons pour lesquelles vous pouvez avoir des écarts de température sont qu’avec la FA, nous avons un bain de fusion qui fait fondre votre matériau et qui refroidit rapidement. Vous avez des microstructures beaucoup plus petites, des structures vertes beaucoup plus petites par rapport à une pièce moulée qui a de très grandes zones de refroidissement fondues. C’est pourquoi vous avez besoin de profils de processus étroits. Cela vous permettra d’obtenir des propriétés constantes grâce à ce traitement thermochimique », Mott explique.
Les plages de température de cet exemple sont reproduites telles qu’elles figuraient dans l’entretien : l’unité n’y est pas précisée, et elles ne doivent donc pas servir de consigne. La composition seule ne suffit pas à transposer un cycle : l’état initial, la microstructure, les contraintes résiduelles et les exigences de la pièce comptent également. L’expression « structures vertes », reprise de la transcription anglaise, n’est pas définie et ne doit pas être confondue avec une pièce crue de jet de liant.
L’explication de Mott met en évidence trois considérations essentielles à prendre en compte lors de la réalisation d’un traitement thermique : la température, les matériaux et les défis de la microstructure.
Par nature, le traitement thermique est une question de contrôle : contrôle des températures de chauffage, contrôle des vitesses de refroidissement et des types de trempe utilisés pour obtenir les propriétés souhaitées.
Dans le même ordre d’idées, il est normal de constater de légères différences dans la réaction des matériaux traités par des procédés traditionnels par rapport à ceux traités par FA. « Il est difficile d’imprimer des pièces en 3D avec des matériaux contenant de grandes quantités de carbone, comme de nombreux aciers. Le carbone entraîne des problèmes dans la resolidification microscopique qui se produit dans le processus de FA. Il peut affecter l’expansion, la contraction, le rétrécissement et les contraintes localisées, ce qui fait que les pièces imprimées en 3D avec un matériau à forte teneur en carbone présentent des problèmes de fissuration une fois terminées. Si le carbone complique considérablement l’impression 3D, il est essentiel dans de nombreux processus de traitement thermique », note un expert de Paulo. – Paulo est une organisation qui a consacré son activité principale à relever les défis du traitement thermique.
Cette remarque concerne les difficultés de certains alliages riches en carbone, particulièrement avec les procédés de fusion. Elle ne signifie pas que tous les aciers, ni toutes les voies de FA, présentent le même comportement.
La distorsion peut résulter des contraintes résiduelles, des transformations métallurgiques, des gradients thermiques ou du maintien de la pièce. Les géométries complexes et les parois fines demandent une attention particulière, mais elles ne garantissent pas des tolérances plus serrées que l’usinage. Plusieurs approches peuvent aider à maîtriser ces écarts :
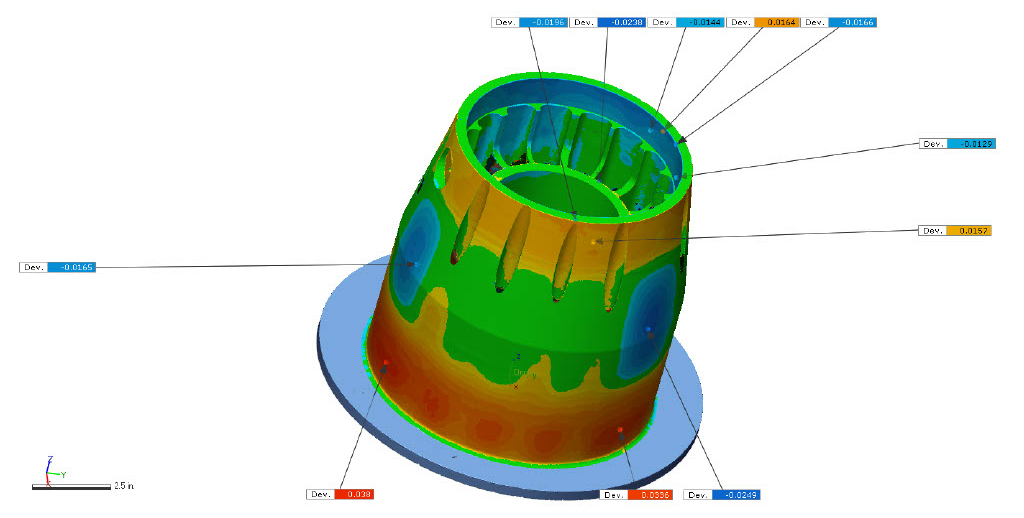
Pour l’équipe de Paulo, « les risques de distorsion peuvent être atténués par des ajustements précis de la conception initiale de la pièce pour obtenir une géométrie dans la pièce traitée qui conviendra à l’application. » Pour d’autres, on peut traiter thermiquement les pièces en même temps que la plate-forme de construction pour limiter la distorsion lorsque le cycle et le plateau sont compatibles. Une autre idée intéressante vient du fournisseur de services de fabrication additive métal et de l’atelier d’usinage CNC Wagner Machine qui scanne en 3D pratiquement chacune de ses pièces imprimées en 3D après leur traitement thermique. L’idée de l’équipe d’ingénieurs de Wagner est de saisir toutes les informations possibles qui peuvent les aider à comprendre l’effet du traitement thermique sur les pièces imprimées en 3D, afin de mieux prédire la distorsion induite par le traitement thermique.
Pour illustrer ce point, l’entreprise a partagé l’image d’un boîtier de générateur de microturbine qu’elle a créé en utilisant l’alliage d’aluminium F357 sur une imprimante 3D LPBF. La pièce mesure environ 23 cm de diamètre sur 23 cm de hauteur (9 pouces x 9 pouces) et présente de grands espaces ouverts à l’intérieur de sa forme, à travers lesquels le carburant circule pour refroidir la pièce. Après une analyse minutieuse, l’équipe a admis que ces ouvertures non soutenues augmentaient la marge de distorsion potentielle.
Cependant, si la plupart du temps, l’objectif principal du traitement thermique est de stabiliser la microstructure métallique et d’équilibrer les propriétés du matériau ; on note de plus en plus que ces défis de microstructure peuvent varier d’un procédé d’impression 3D métal à l’autre.
Considérations à prendre en compte pour les procédés L-PBF, EB-PBF et Binder jetting
La fusion laser sur lit de poudre (L-PBF), la fusion sur lit de poudre par faisceau d’électrons (EB-PBF) et le jet de liant produisent des états initiaux différents. Le jet de liant métallique nécessite généralement déliantage et frittage pour consolider la pièce ; les traitements ultérieurs et ceux des procédés de fusion doivent être choisis selon les propriétés visées. Mott en donne les repères suivants :
« Il y a quelques changements qui se produisent dans les trois procédés de FA. Par exemple, dans le procédé L-PBF, la température de fabrication varie entre 50 et 200 °C. Cela crée des contraintes très élevées dans la pièce, d’où l’utilisation d’un traitement thermique de détente suivi d’un traitement thermique complet. Pour le jet de liant, vous devez éliminer le liant de la pièce, c’est pourquoi vous devrez effectuer une étape de déliantage avant un processus de frittage. Ce n’est qu’après cette étape que vous pourrez éventuellement appliquer le même traitement thermique que celui que vous utiliseriez pour le procédé L-PBF. Dans le cas de la fusion par faisceau d’électrons, la température à laquelle vous serez confronté peut aller de 600 à 1000°C. Dans ce procédé, lorsque vous imprimez, même si vous imposez une forte contrainte à votre pièce, vous exécutez un profil de contrainte, de sorte que vous n’aurez pas nécessairement besoin d’un traitement de réduction de la contrainte. »
Les températures de 50–200 °C et 600–1 000 °C citées ici sont des exemples de conditions de préchauffage ou de lit, pas les températures locales du bain de fusion ni des plages universelles. Le préchauffage en EB-PBF peut réduire les contraintes résiduelles, sans exclure tout traitement ultérieur ou toute qualification.
En prenant l’exemple de la fusion laser sur lit de poudre (LPBF), l’expert de Paulo met l’accent sur un phénomène appelé microségrégation, qui est le résultat de la solidification et de la resolidification de chaque couche pendant le processus d’impression.
« Dans ces conditions, le processus de FA lui-même crée une série de bassins de fusion microscopiques (essentiellement des bassins de soudure) dans toute la structure intérieure de la pièce. Même si cela est avantageux en gardant la microstructure de la pièce très fine, ces bassins de fusion microscopiques peuvent présenter des problèmes de ségrégation dans le matériau, les particules se séparant en zones distinctes et affectant la structure globale de la pièce. Ce phénomène peut en fait jouer en votre faveur, car l’homogénéisation de la microstructure peut se produire plus rapidement dans certaines pièces imprimées en 3D, ce qui réduit les temps de maintien pendant le traitement thermique. »
La microségrégation correspond à une répartition localement inhomogène des éléments chimiques pendant la solidification. Son évolution au traitement dépend de l’alliage et de son histoire thermique ; une réduction du temps de maintien ne peut pas être généralisée. Les travaux du NIST sur les métaux de FA illustrent l’importance de relier procédé, microstructure et propriétés.
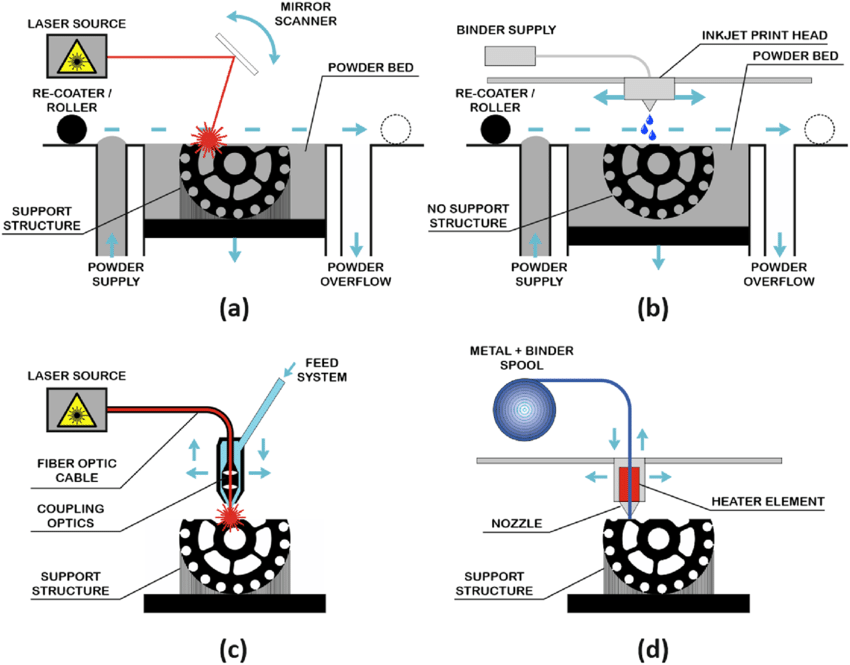
Le tableau ci-dessous résume ce qui caractérise le traitement thermique pour chacun de ces procédés de FA métal :
| Point de comparaison | Fusion laser sur lit de poudre | Fusion par faisceau d’électrons sur lit de poudre | Jet de liant métallique |
|---|---|---|---|
| État produit | Fusion sélective de poudre par laser, couche par couche. | Fusion sélective de poudre par faisceau d’électrons, dans un lit préchauffé. | Dépôt sélectif de liant dans la poudre : pièce crue liée, à consolider. |
| Étapes à évaluer | Détente des contraintes selon le cycle qualifié ; traitements de microstructure et éventuellement HIP. | Préchauffage susceptible de réduire les contraintes ; traitements de microstructure et éventuellement HIP selon le besoin. | Déliantage et frittage adaptés au liant et au métal, puis traitements complémentaires selon l’application. |
| Limites | Retrait du plateau et distorsion à anticiper ; aucune recette valable pour tous les alliages. | L’absence de détente distincte doit être justifiée ; le lit chaud ne dispense pas de contrôle. | Retrait dimensionnel, densité et atmosphère de frittage à maîtriser ; la géométrie imprimée n’est pas encore la pièce finale. |
La compression isostatique à chaud (HIP) combine chaleur et pression pour réduire certaines porosités internes. Elle ne répare pas tous les défauts et ne dispense pas de vérifier la microstructure, les dimensions et les propriétés après traitement.
Comment contrôler le résultat du cycle ?
Anthony Mott partage trois conseils qui peuvent aider les opérateurs à vérifier s’ils ont effectué avec succès leurs cycles de traitement thermique :
- Des thermocouples peuvent être fixés sur les zones les plus épaisses afin de s’assurer que le processus se déroule à la température souhaitée.
- Les opérateurs peuvent également utiliser un “coupon sacrificiel” qu’ils imprimeront avec la pièce. Vous imprimez un cylindre avec un trou, et vous placez un thermocouple à l’intérieur de ce trou. Il servira de représentation de ce que votre pièce subira en cas de variation de température.
- Enfin, la dernière opération la plus courante consiste à imprimer des coupons d’essai de traction ou de densité, à les casser ou à les analyser pour s’assurer que vous obtenez les propriétés souhaitées dans la bonne zone de votre pièce.
Ces contrôles doivent faire partie d’un plan de qualification : étalonnage et placement des capteurs, représentativité des éprouvettes, traçabilité du cycle et critères d’acceptation. Une éprouvette de traction ou de densité ne prouve pas, à elle seule, la conformité de toutes les zones de la pièce.
Et maintenant ?
Malgré les progrès et les précautions qu’on peut prendre au cours du processus de fabrication, il est parfois difficile de faire face à la variabilité des propriétés mécaniques qui se produit lorsque la pièce fabriquée est soumise à différents traitements thermiques et paramètres de processus. En réalité, même si les technologies de fabrication utilisées sont performantes, le résultat de chaque fabrication est largement influencé par l’application et la fiabilité du produit. Nous ne sommes peut-être pas au bout des “et si” qui régissent les cycles et les processus de traitement thermique lorsqu’ils sont combinés à la FA, mais en partageant leurs expériences globales, les utilisateurs peuvent apprendre de la route du succès ou des échecs des uns et des autres.
Repères et sources
Ce dossier a initialement été publié dans le numéro de juillet/août 2022 de 3D ADEPT Mag.
Voici quelques explications sur les principaux termes utilisés dans cet article.
Les grandes phases sont le chauffage, le maintien en température et le refroidissement.
Lors de la phase de chauffage, il s’agit avant tout de s’assurer que le métal chauffe de manière uniforme. L’étape de maintien en température a pour but de maintenir le métal à la température appropriée jusqu’à ce que la structure interne souhaitée prenne forme. Lors de la phase de refroidissement, vous devez ramener le métal à la température ambiante, mais il existe différentes façons de procéder selon le type de métal.
Repères : les trois étapes du traitement thermique, Kloeckner Metals.
Les quatre exemples ci-dessous concernent notamment les aciers ; ils ne forment pas une liste exhaustive des traitements possibles en FA métallique.
Recuit : famille de cycles visant notamment à réduire la dureté, améliorer la ductilité ou détendre le matériau, selon son état initial.
Normalisation : traitement de certains aciers visant une structure plus homogène et un grain affiné. Il ne doit pas être confondu avec le durcissement par trempe.
Trempe : refroidissement rapide depuis un état thermique défini, avec un milieu et une vitesse adaptés à l’alliage. Les effets recherchés et les risques de déformation dépendent du matériau.
Revenu : traitement effectué notamment après la trempe d’un acier pour ajuster le compromis entre dureté et ténacité. Température et durée doivent être adaptées à la nuance.
Définitions reformulées par la rédaction à partir des références techniques : Bodycote, recuit et normalisation, et Kloeckner Metals. Les propos attribués à Paulo proviennent de son article technique du 27 août 2021.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité