

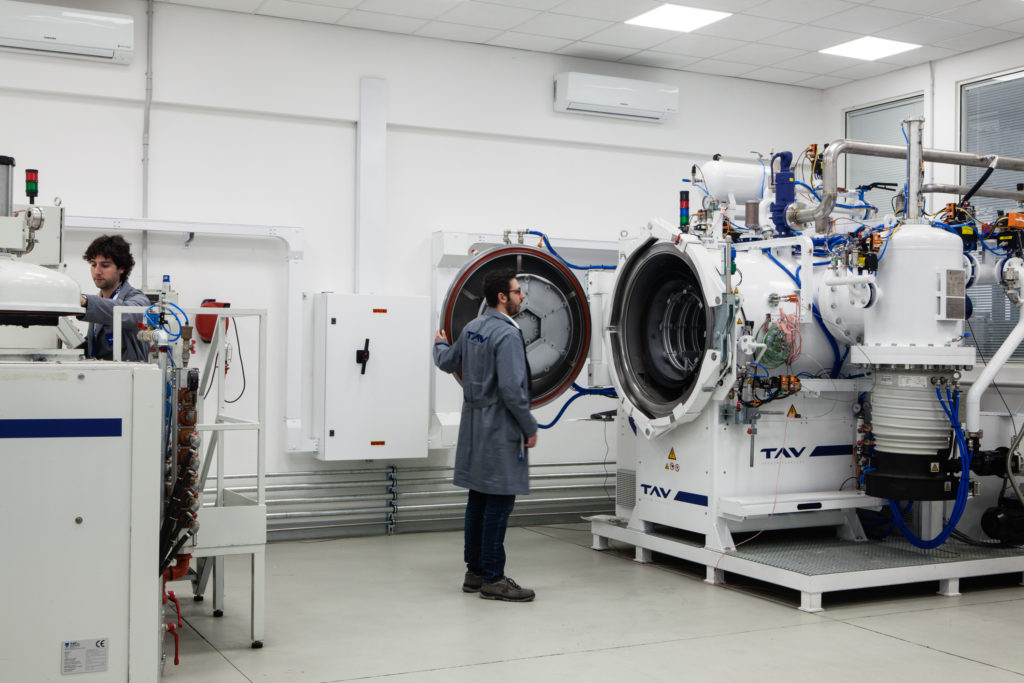
Dossier publié initialement dans le numéro de juillet/août 2021 de 3D ADEPT Mag. Les fonctions, témoignages et exemples se rapportent à cette période.
Le déliantage, le frittage et certains traitements thermiques font intervenir des fours dans la fabrication de pièces imprimées en 3D. Le choix de l’équipement dépend du matériau, du procédé d’impression et des propriétés visées.
Les fournisseurs s’appuient notamment sur leur expérience en métallurgie, en céramique et en traitement thermique conventionnel. Ce savoir-faire doit être adapté aux caractéristiques des pièces issues de fabrication additive.
Alors, pourquoi et avec quelles technologies de FA les fours sont-ils utilisés? Quels types de pièces imprimées en 3D nécessitent des fours ? Comment utilise-t-on les fours ? Et quelles sont les principales caractéristiques de ces machines ?
Cet article vise à donner un aperçu de l’utilisation des fours pour les pièces fabriquées de manière additive.
Pourquoi et où utilise-t-on les fours ?
Tout d’abord, étant donné leur nature primaire, les fours sont utilisés pour des applications qui nécessitent des températures de traitement élevées.
Deux grandes fonctions sont distinguées ici : éliminer le liant puis densifier les pièces produites par certaines voies de fabrication, et modifier les propriétés de pièces déjà consolidées. Il s’agit de fonctions de procédé, pas d’une classification exhaustive des fours.
Les pièces qui nécessitent un frittage (et souvent un déliantage) et les pièces qui nécessitent un traitement thermique. À cet effet, “les céramiques et les pièces imprimées en 3D en composite peuvent nécessiter un traitement dans un four à vide, comme la plupart des pièces imprimées en 3D métal“, note d’emblée Andrea Cassani, directeur des ventes chez TAV VACUUM FURNACES SPA.
Cette possibilité ne signifie pas que toute pièce imprimée en 3D doit passer au four, ni que le vide convient à tous les matériaux. L’atmosphère et le cycle thermique doivent être choisis selon le procédé et la matière.
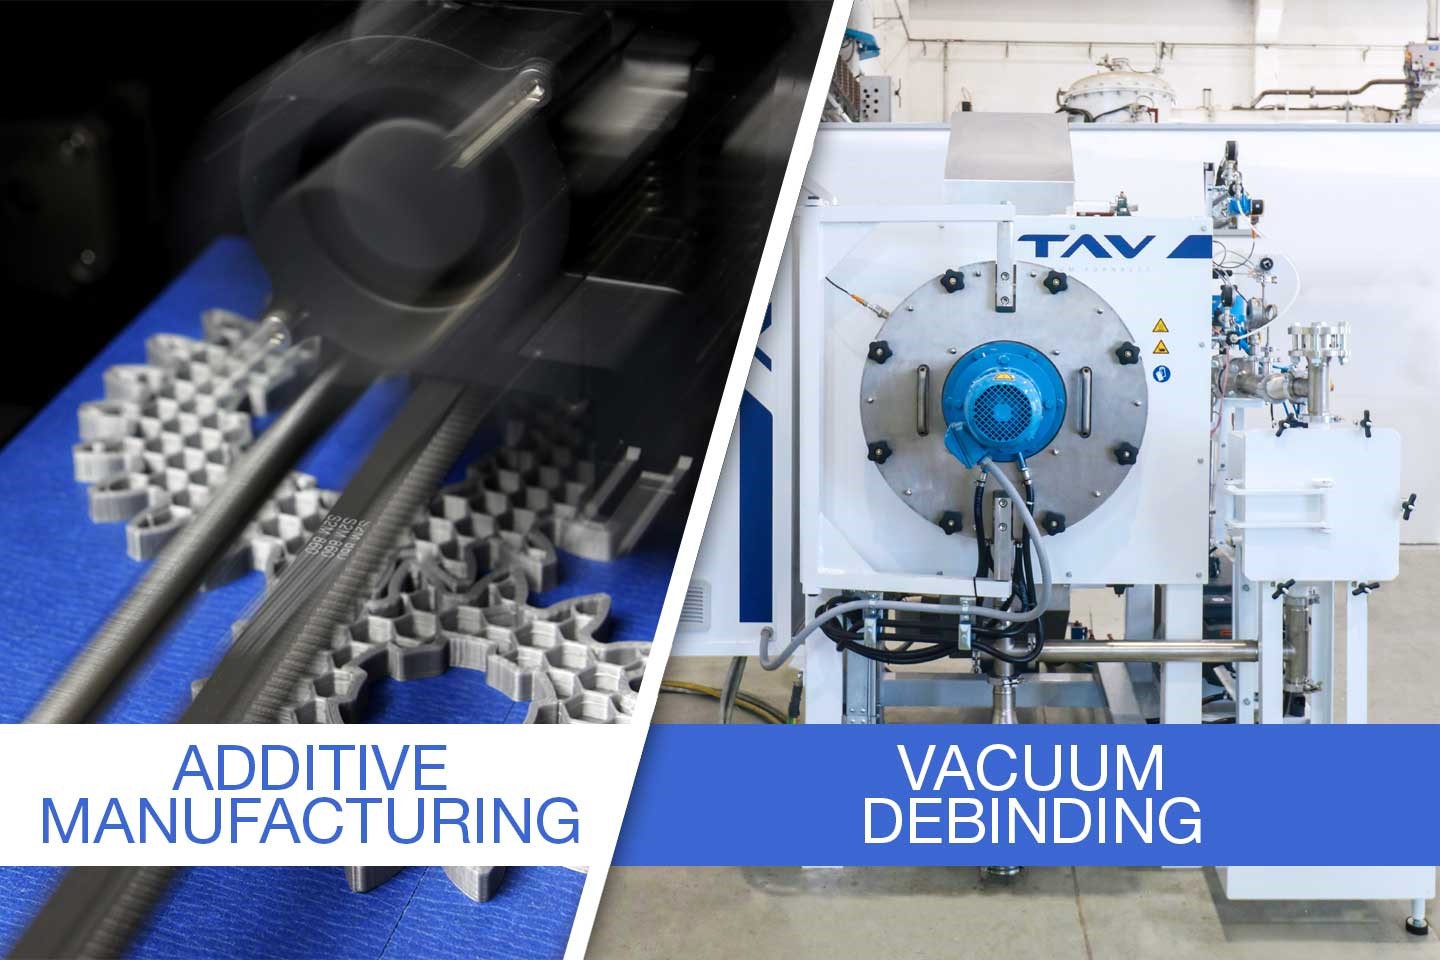
Déliantage et frittage
Dans les procédés qui impriment une poudre liée, la mise en forme est suivie d’une élimination du liant et d’une densification. Ces opérations demandent une maîtrise du cycle pour limiter les défauts et les déformations.
Le déliantage élimine tout ou partie du liant organique selon une séquence adaptée : solvant, voie catalytique, chauffage ou combinaison de méthodes. Sa durée dépend de la formulation, de la géométrie et des voies d’évacuation des produits de décomposition.
Le frittage est souvent considéré comme l’étape finale de tous les procédés de métallurgie des poudres, y compris certains procédés d’impression 3D métal. Au cours de cette étape, les “pièces vertes” (une combinaison de poudre métallique et de liant) sont d’abord chauffées à une température à laquelle le liant évolue et est retiré des pièces. Le four monte ensuite en puissance jusqu’à la température de frittage du métal, qui est juste inférieure à la température de fusion du matériau, ce qui permet de fusionner les particules de métal. Une fois le frittage terminé, il n’y a que peu ou pas de traces des particules de poudre d’origine, le processus de fabrication et les pièces ayant une très faible porosité”.
Cette description simplifiée ne constitue pas une recette thermique. Le frittage densifie une structure de particules, notamment par diffusion ; selon le système, une phase liquide peut intervenir. La température, le retrait et la porosité finale dépendent de la matière et du cycle.
Le déliantage ne peut pas être supprimé arbitrairement lorsqu’un liant doit être éliminé. Certaines gammes regroupent une phase de déliantage thermique et le frittage dans un même cycle ; d’autres utilisent plusieurs équipements ou étapes. Il faut suivre une gamme validée pour la matière et la pièce.
Le frittage vise à densifier la pièce tout en maîtrisant le retrait, la microstructure et les déformations. Les remarques de Desktop Metal sur les températures et les paliers rappellent qu’augmenter la durée ou la température n’améliore pas systématiquement le résultat.
En général, les trois étapes suivantes sont souvent observées :
- Élimination contrôlée du liant, selon la méthode retenue.
- Densification par frittage, avec maîtrise du retrait et de la microstructure.
- Refroidissement suivant le cycle validé avant déchargement.
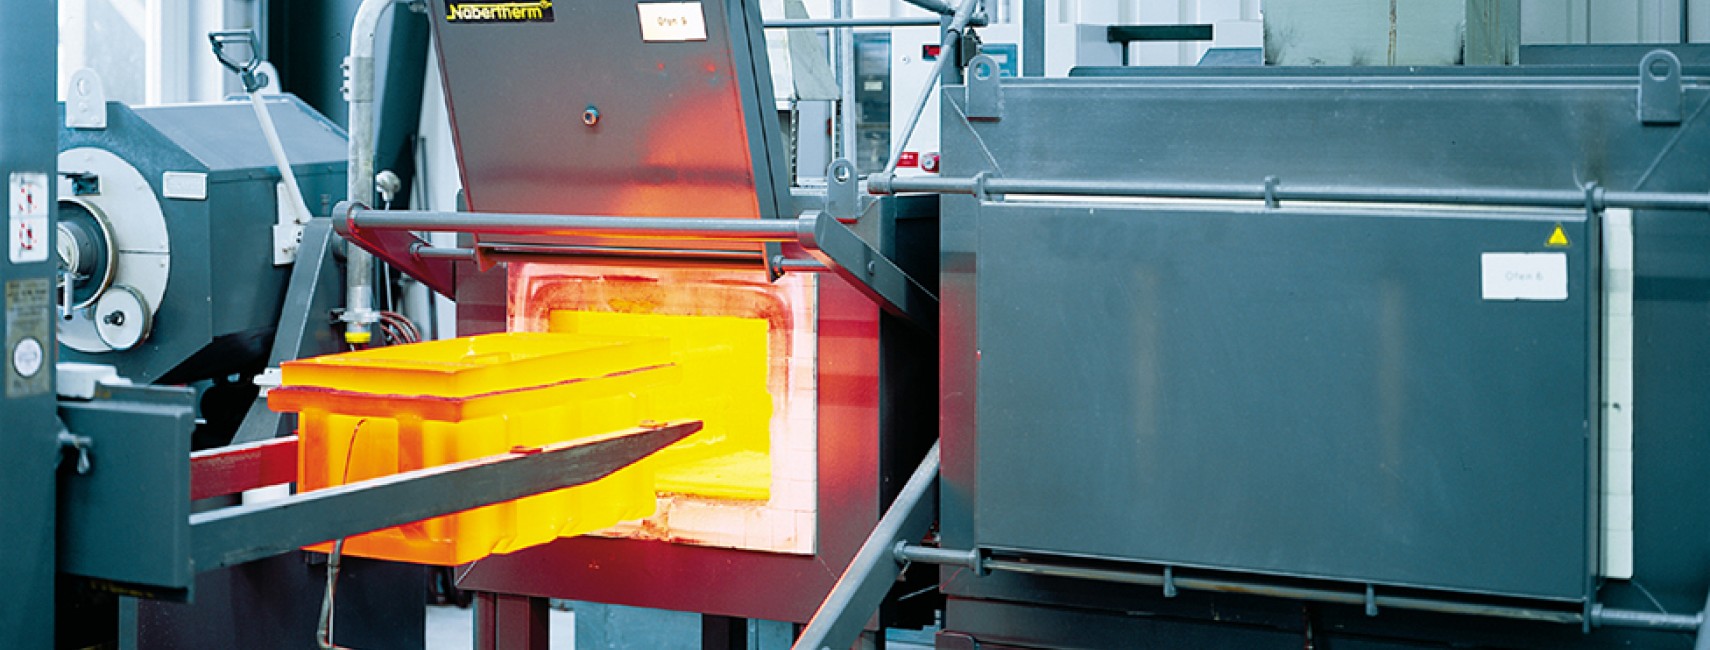
Traitement thermique
Un traitement thermique applique un cycle de chauffage, de maintien et de refroidissement pour obtenir une microstructure et des propriétés déterminées. Selon la matière et l’application, il peut notamment détendre, recuire, mettre en solution ou durcir la pièce.
Pour y parvenir, quoi de mieux que d’utiliser un four qui peut maintenir la chaleur à une température souhaitée pendant une durée définie, avant de refroidir.
“Lorsqu’il est chaud, la structure physique du métal, également appelée microstructure, se modifie, ce qui entraîne finalement une modification de ses propriétés physiques. Le temps pendant lequel le métal est chauffé est appelé “temps de maintien”. Il est extrêmement compliqué de savoir à quelles températures chauffer et refroidir les métaux, ainsi que de connaître la durée de chaque étape du processus pour un métal ou un alliage spécifique. C’est pourquoi les spécialistes des matériaux, connus sous le nom de métallurgistes, étudient les effets de la chaleur sur le métal et les alliages et fournissent des informations précises sur la manière d’exécuter correctement ces processus“, explique un expert de General Kinematics.
Prenant l’exemple des pièces fabriquées à l’aide de la technologie SLM, TAV VACUUM FURNACES SPA explique que la plupart des matériaux imprimés à l’aide de la technologie SLM nécessitent un traitement thermique.
“Ce traitement thermique peut être un traitement de détente (pour libérer la plupart des tensions internes accumulées dans le matériau pendant la phase d’impression) ou un traitement d’un autre type (pour tenter d’optimiser les propriétés mécaniques de la pièce en fonction de son application spécifique). Généralement, ces traitements sont effectués à l’air ou en atmosphère contrôlée“, souligne l’expert. En outre, des matériaux tels que l’acier inoxydable, les alliages de titane, les superalliages de nickel et les alliages de CoCr, pourraient nécessiter l’utilisation du vide.
Quels types de pièces imprimées en 3D nécessitent des fours ?
Les traitements nécessaires diffèrent entre métaux, céramiques et polymères, ainsi qu’entre procédés avec ou sans liant. Le tableau présente des exemples de la documentation Nabertherm ; il ne signifie pas que tous les traitements s’appliquent à chaque matériau.
| Famille | Exemples de traitements | Atmosphère indiquée dans le schéma | Exemples d’équipements |
|---|---|---|---|
| Métaux | Déliantage, frittage, détente, recuit de mise en solution, durcissement | Gaz de protection ou de réaction ; vide | Fours à chambre avec caisson de gaz ; fours à cornue à parois chaudes ou froides |
| Céramiques, verre, composites, sable | Déliantage, frittage, séchage, durcissement du liant selon matière | Air dans les exemples présentés | Fours à chambre, fours combinés de déliantage/frittage, fours de décirage |
| Polymères | Durcissement, traitement thermique ou séchage selon la matière | Air dans les exemples présentés | Étuves, séchoirs à chambre, fours à convection forcée |
Il faut définir le traitement à réaliser avant de sélectionner le four : une céramique, un polymère et un alliage métallique ne partagent pas nécessairement les mêmes contraintes d’atmosphère ou de température.
Source : Nabertherm, Additive Manufacturing. Le choix de l’atmosphère, le traitement des effluents et la compatibilité de l’équipement doivent être vérifiés pour le matériau et le cycle retenus.
Comment utilise-t-on les fours ? Et quelles sont les principales caractéristiques de ces machines ?
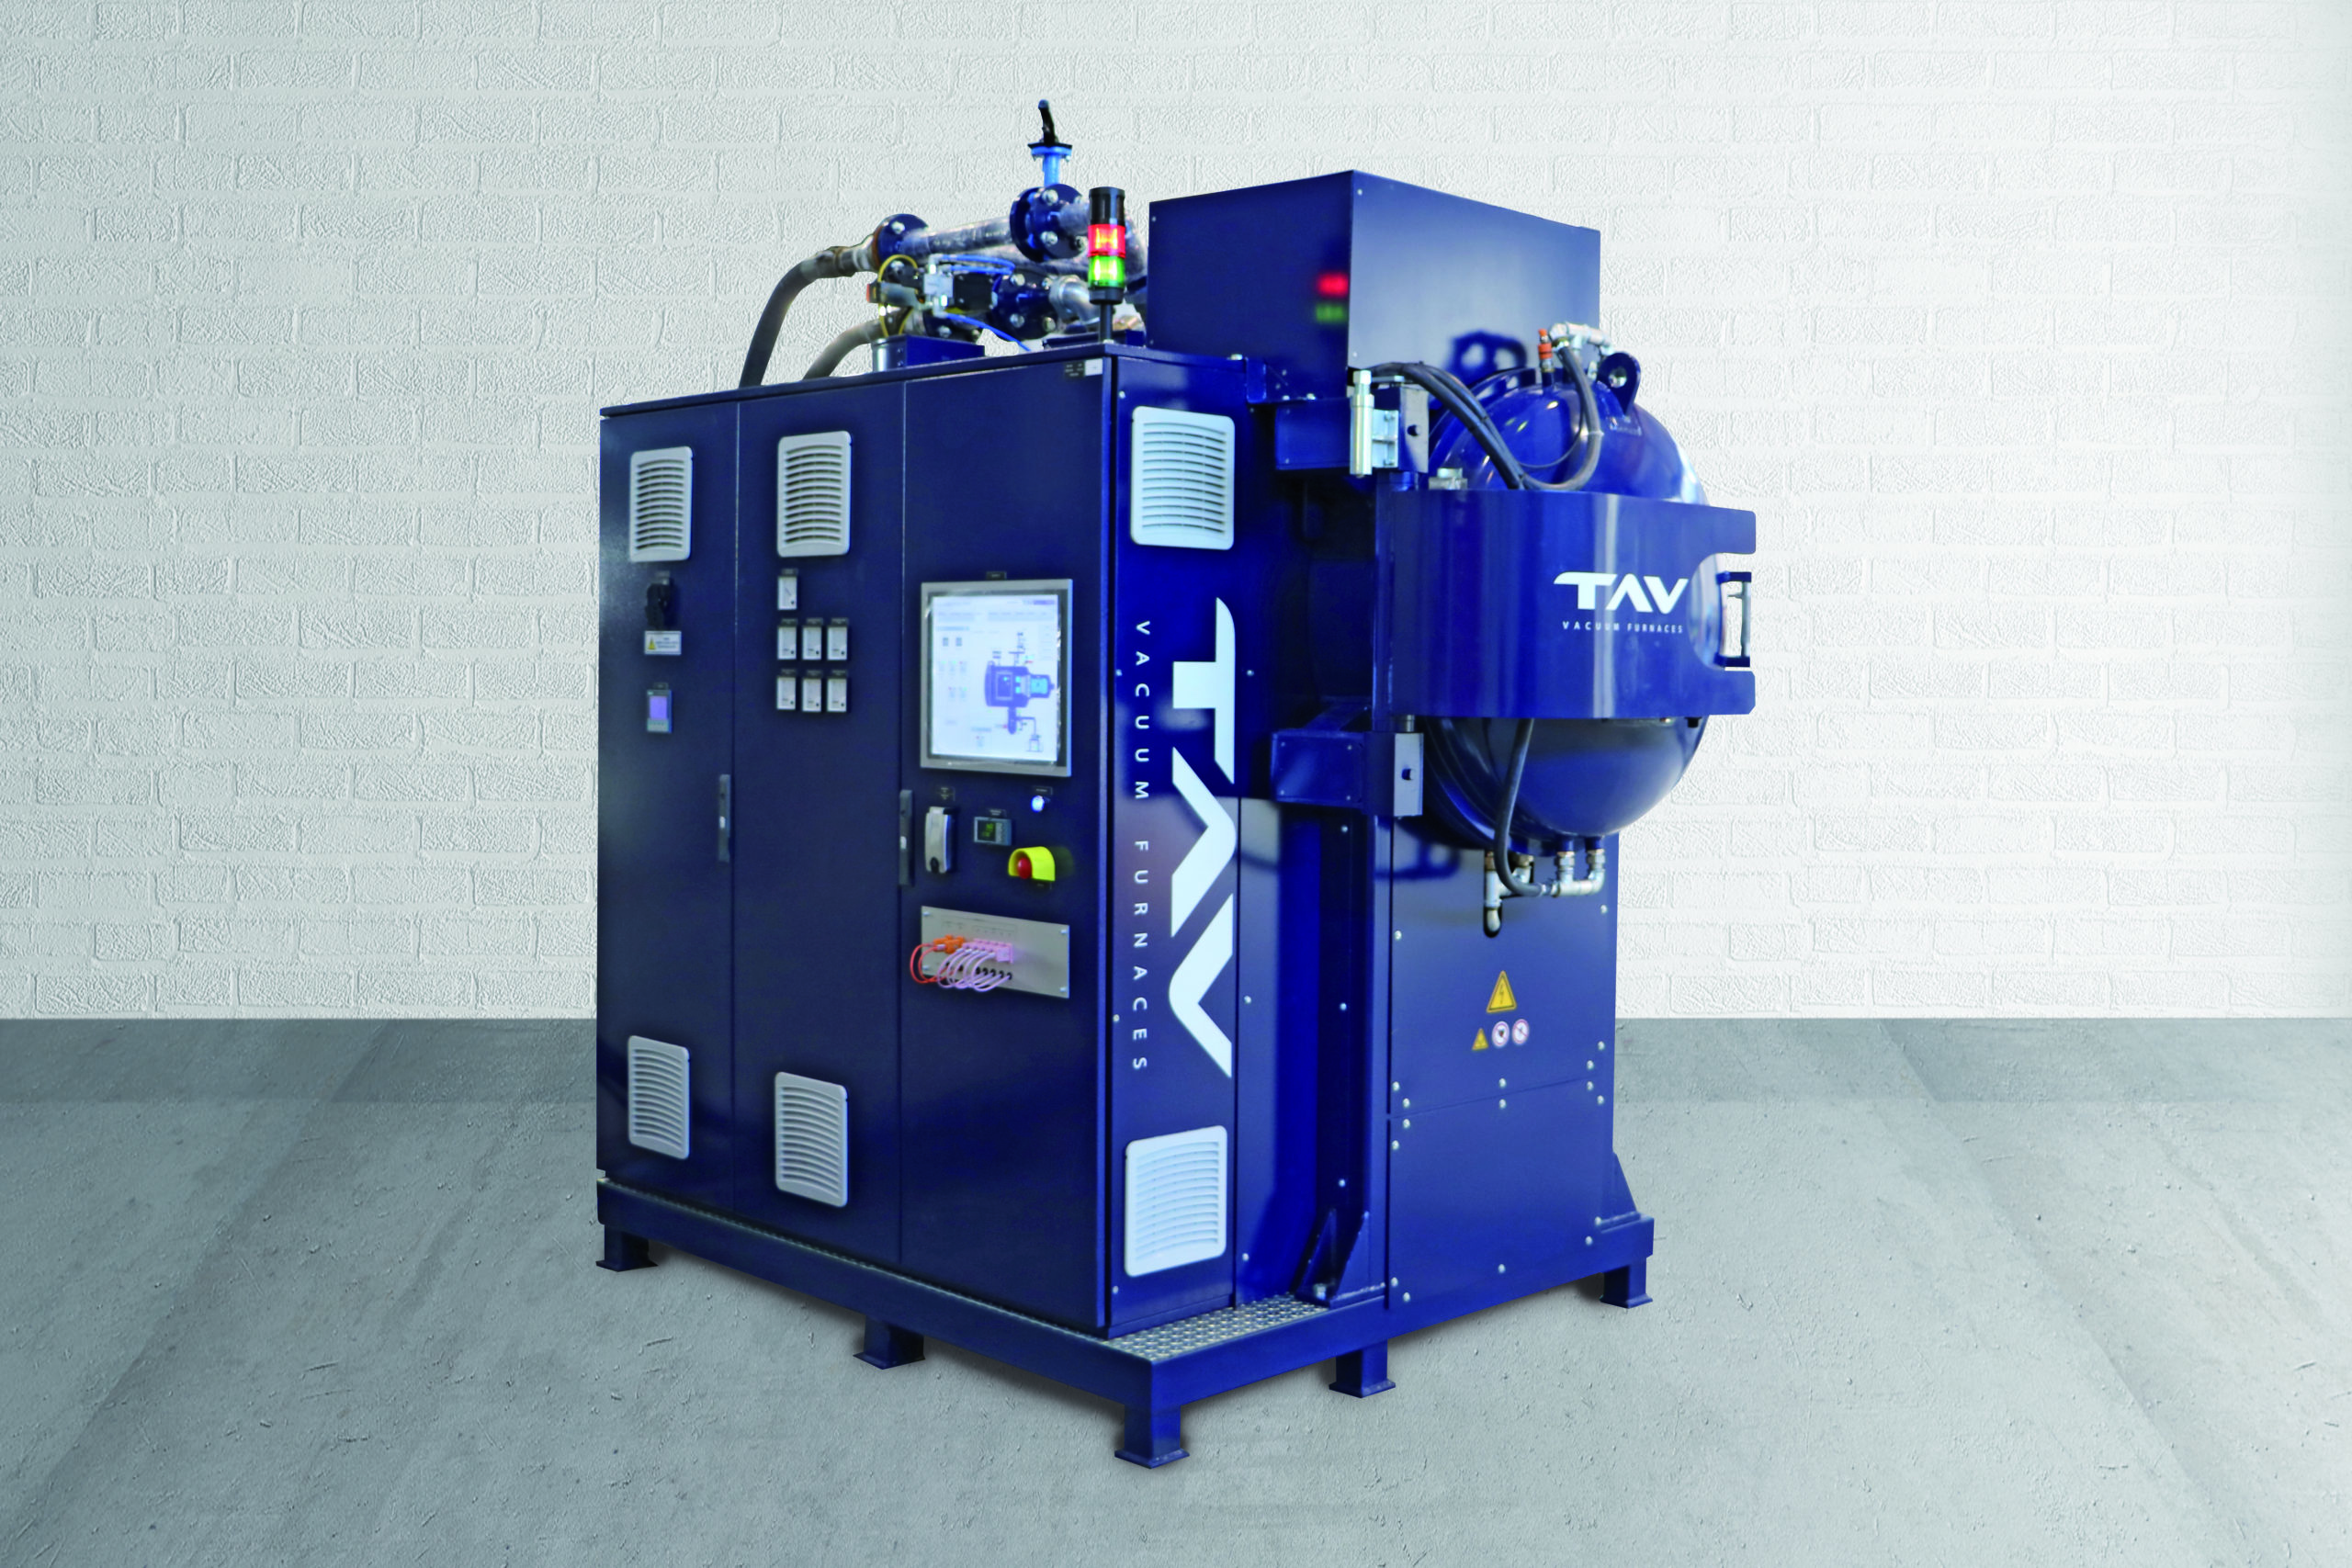
La diversité des matériaux et des cycles empêche de recommander un four universel. Le choix doit partir du procédé, du volume utile, de la charge à traiter et des exigences de qualité.
Alors, comment aider les utilisateurs de la FA à prendre une décision ? Cassani tente d’apporter une réponse utile :
“Nous ne pouvons pas faire une déclaration générique valable pour tous les types de fours à vide. Nous pouvons dire qu’aujourd’hui, la plage de température requise pour l’impression 3D des pièces se situe approximativement entre 500 et 1400°C pour le frittage et le traitement thermique ou en dessous de 900°C pour le déliantage/préfrittage. Dans le cas où une pièce doit être frittée souvent, nous divisons le processus et les fours en 2 étapes : première étape, un four de déliantage pour retirer le liant des pièces et deuxième étape (à température plus élevée), un four de frittage.
Dans le cas de pièces devant être traitées thermiquement, le four est très proche d’un four de traitement thermique sous vide classique, avec quelques caractéristiques spécifiques. Il faut souvent considérer que celui qui achète un four pour le traitement thermique de pièces imprimées en 3D n’utilise le four que pour ces pièces, donc [une conception optimisée est généralement justifiée].”
Les températures citées par Cassani décrivent les applications évoquées lors de cet entretien ; elles ne couvrent pas toutes les matières, notamment toutes les céramiques. Elles ne doivent pas être utilisées comme paramètres opératoires sans validation.
Dans le même ordre d’idées, on peut prendre note des recommandations suivantes de TAV VACUUM FURNACES SPA & SECO/WARWICK S.A. aux entreprises à la recherche d’un nouveau four :
- Vérifier la compatibilité du four avec la matière, les liants, l’atmosphère et les effluents.
- Dimensionner le volume utile et la capacité par lot en fonction du temps de cycle et du programme de production.
- Prévoir les contrôles, la finition et les éventuels usinages après traitement.
- Évaluer l’investissement et les coûts d’exploitation de l’ensemble de la gamme. Le nombre d’imprimantes desservies par un four dépend de leur débit et des cycles, pas d’un ratio universel.
Pour aller de l’avant…
Le développement de la fabrication additive renforce le besoin de maîtriser les opérations thermiques au même titre que l’impression et la finition.
Un atelier peut utiliser plusieurs procédés de fabrication. Cette diversité ne signifie pas qu’un même four ou cycle convient automatiquement à toutes ses pièces.
Les choix doivent être validés par famille de matériaux et par gamme, en tenant compte des changements de charge et des risques de contamination.
C’est la raison pour laquelle les collaborations entre les développeurs de fours et les fabricants d’imprimantes 3D ou les centres de recherche/universités privés et publics sont également répandues ici. Comme c’est le cas pour TAV VACUUM FURNACES SPA, ces collaborations aident les producteurs d’imprimantes 3D et les centres de recherche/universités à définir des normes de post-traitement et à améliorer constamment les caractéristiques du four en termes de performance, de productivité et de qualité sur les pièces imprimées en 3D.
Sources:
Principale contribution: Interview avec Andrea Cassani, Sales Director à TAV VACUUM FURNACES SPA.
Contributions externes: SECO/WARWICK S.A. – Desktop Metal – Nabertherm – General Kinematics
Première publication : 3D ADEPT Mag, juillet/août 2021. Image de une : TAV Vacuum Furnaces.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité