Choisir le métal d’une alliance
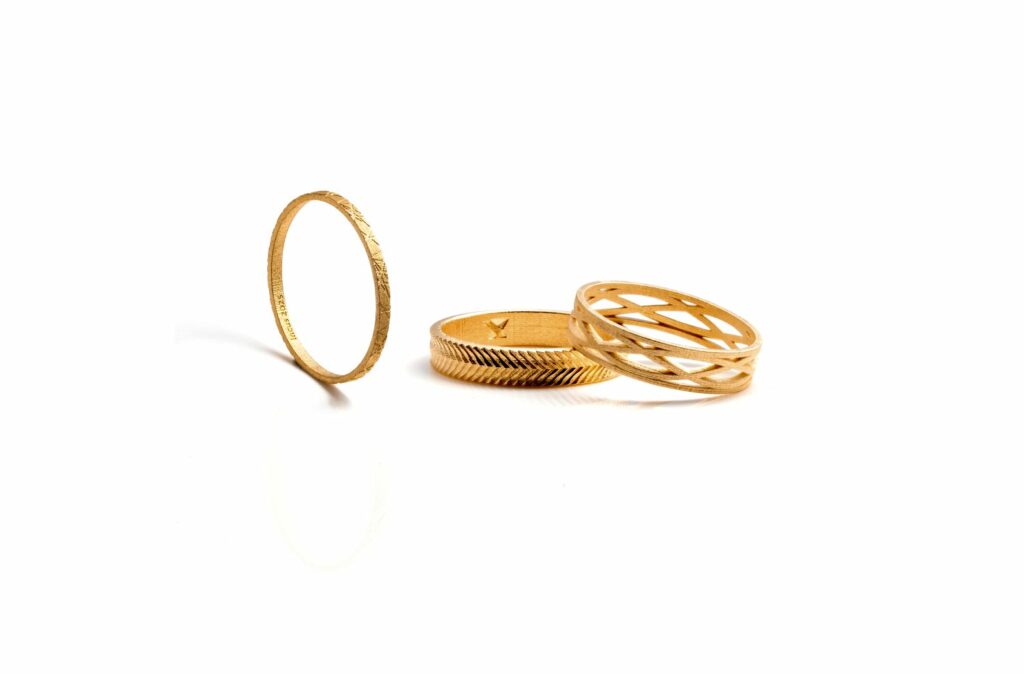
Lors d’une conversation sur les alliances, mon cousin m’a demandé : « Dans un monde où l’argent ne serait pas un problème, quel serait le métal idéal pour imprimer en 3D les bagues que j’ai dessinées ? »
Mon cousin est artiste et créateur de bijoux. Il va se marier. Il connaît la fabrication additive (FA), mais ne l’avait jamais utilisée pour un projet commercial. Son mariage lui donne envie d’explorer ses possibilités pour créer des bagues sur mesure.
Je travaille pour une publication consacrée à la fabrication additive. Mon cousin semble donc parfois me prendre pour une ingénieure. Il m’imagine capable de décrire tous les procédés et tous les usages de la FA.
Une histoire d’amour, une bague et la possibilité d’intégrer la fabrication additive : le sujet m’a séduite. Avec mes collègues de 3D ADEPT, j’ai donc exploré les raisons de choisir un métal pour des bijoux imprimés en 3D.
Les « matériaux d’intention » désignent un choix guidé par trois éléments : le design, l’histoire de marque et les moyens de fabrication.
En bijouterie, la matière coûte souvent plus cher que la fabrication. L’aspect doit aussi être parfait. Ainsi, le choix du matériau devient un acte de stratégie créative. Ce dossier explore ce que cela signifie.
Le choix des matériaux : au-delà du facteur coût
Lorsqu’une marque de bijoux sélectionne un matériau pour une collection produite par FA, la décision repose rarement sur le seul prix. Fabio Di Falco, responsable Marketing, Service client et Business Unit 3D chez Legor, explique que le choix du matériau est régi par toute une constellation de facteurs :
« Le choix n’est pas uniquement déterminé par le matériau lui-même, mais aussi par les avantages intrinsèques de la fabrication additive : une rapidité et une agilité extrêmes pour passer du concept à la pièce finie ; la liberté de créer des formes et des designs complexes impossibles à obtenir avec les technologies traditionnelles ; une viabilité économique sur différents volumes de production, sans recourir à un outillage coûteux ; et une grande flexibilité pour les essais et les activités de R&D. »
Le matériau influe sur la façon de fabriquer une pièce. Il façonne aussi l’identité de marque, son récit, ses prix et la perception des clients.
L’identité de marque guide le choix
Stéphane Vigié, CEO et cofondateur de Neoshapes, observe une hiérarchie claire dans la manière dont les marques abordent cette décision : « C’est d’abord la marque qui décide. Les marques de premier rang, les plus prestigieuses, n’utiliseront que l’or 18 carats et le platine, pour des raisons de prestige et d’image de marque. Le titane n’est pas pour tout le monde. Les marques horlogères classiques, par exemple, n’utiliseront pas le titane, tandis que les marques techniques et sportives y auront recours. L’acier est universel, même s’il existe une distinction entre les nuances d’entrée de gamme et les nuances de haute qualité. »
Autrement dit, le coût suit souvent le positionnement de la marque. Dans cette hiérarchie, le platine coûte trop cher pour les marques de deuxième et troisième rang. Le titane, plus cher que l’acier, sert des marchés précis. Les marques de troisième rang restent dans la gamme de prix de l’acier.
Les particularités des matériaux
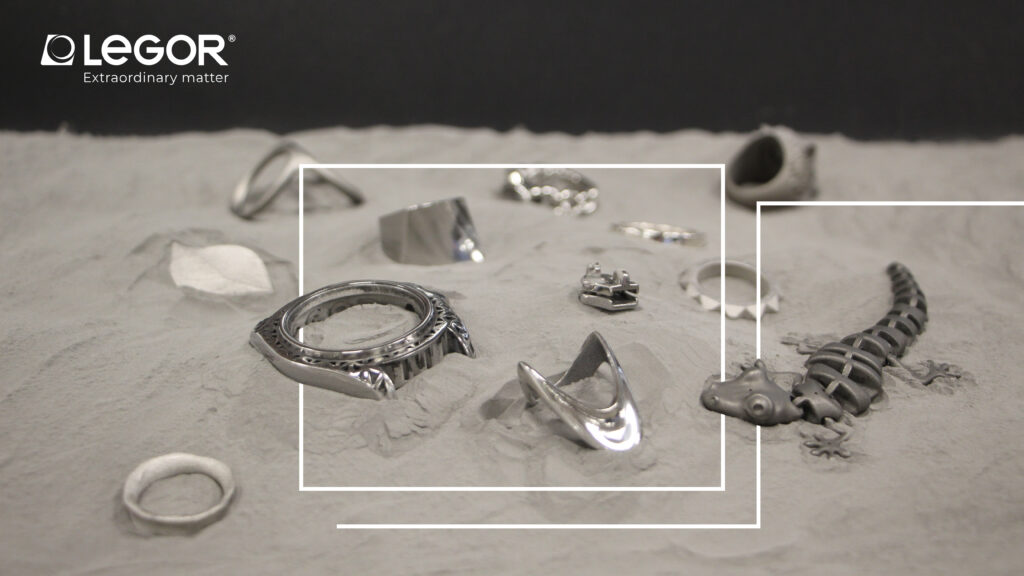
Di Falco et Vigié soulignent le besoin d’aligner la marque et le matériau. Toutefois, chaque métal porte aussi un sens culturel.
Les métaux précieux : or, platine et argent
Les métaux précieux sont probablement les plus familiers pour l’industrie de la bijouterie et, d’après notre dernier dossier sur le sujet, ce sont aussi les plus exigeants à mettre en œuvre sur le plan technique. Comme l’a expliqué Damiano Zito, CEO de Progold S.p.A., lors d’une interview avec 3D ADEPT : « Les métaux précieux présentent des caractéristiques uniques par rapport aux autres métaux. Ils ne s’oxydent pas à haute température, résistent fortement à la corrosion et n’interagissent pas chimiquement avec leur environnement. Dotés d’une longue durée de vie, ils sont généralement ductiles et d’aspect brillant. »
L’or : liberté de forme et coût
Les alliages d’or 18 carats, jaune, blanc et rose sont la référence du secteur. En FA, ils illustrent la complexité des coûts de matière dans le luxe.
Les poudres d’or existent dans des formulations adaptées à la bijouterie, mais l’or atomisé coûte cher. Les équipes doivent récupérer avec soin toute poudre non fusionnée pour limiter les pertes. La FA traite l’or avec précision. Cependant, son coût par pièce dépasse celui de la fonte. Elle convient donc surtout aux formes complexes et aux pièces sur mesure de forte valeur. Sa liberté de conception peut alors justifier le surcoût.
Le platine présente un autre cas. Son point de fusion élevé et sa forte conductivité thermique en font un candidat pour les systèmes laser. La SLM et d’autres procédés de fusion permettent des designs qui demanderaient beaucoup de finition manuelle avec les méthodes classiques. Ces procédés assurent une consolidation complète et de bonnes propriétés matériaux.
L’argent et la gestion de la chaleur
L’argent et l’argent fin conduisent très bien la chaleur et l’électricité. Ces qualités créent toutefois des difficultés avec les lasers. La chaleur traverse vite le lit de poudre. Cela réduit la fenêtre de procédé et déstabilise le bain de fusion. Le DMLS de l’argent existe déjà sur le marché, surtout pour des pièces robustes et assez grandes. Les détails fins restent difficiles. En effet, l’argent évacue la chaleur hors du point laser, ce qui limite la précision.
Le titane : le luxe technique
Reconnu dans de nombreuses applications industrielles, le titane est un matériau que j’aime souvent décrire comme porteur d’une « valeur indépendante ».
Di Falco nous a confié : « Les fabricants de bijoux introduisent progressivement le titane, et plusieurs collections à succès existent déjà, grâce à ses caractéristiques techniques uniques, notamment sa légèreté, ses propriétés hypoallergéniques et la possibilité de le colorer par anodisation. [Le titane] bénéficie également d’une forte valeur perçue auprès des utilisateurs finaux, qui l’associent à la technologie de pointe, à l’innovation et au design contemporain. »
Le bronze et l’acier inoxydable : choisis pour leur accessibilité ?
Nous pensions d’abord que le bronze convenait au « luxe accessible », notamment par comparaison avec l’or. Les experts ont remis en cause cette idée. Ils le placent plutôt dans les accessoires de mode, les petits composants métalliques et les produits industriels ou décoratifs.
L’acier inoxydable, en revanche, s’impose comme la réponse la plus crédible. Il offre durabilité, éclat, d’excellentes propriétés hypoallergéniques et une impression de qualité durable. Les consommateurs associent de plus en plus l’acier à des collections de marque de grande qualité, ce qui le positionne dans le luxe moderne plutôt que parmi les alternatives bon marché.
Les approches de fabrication additive
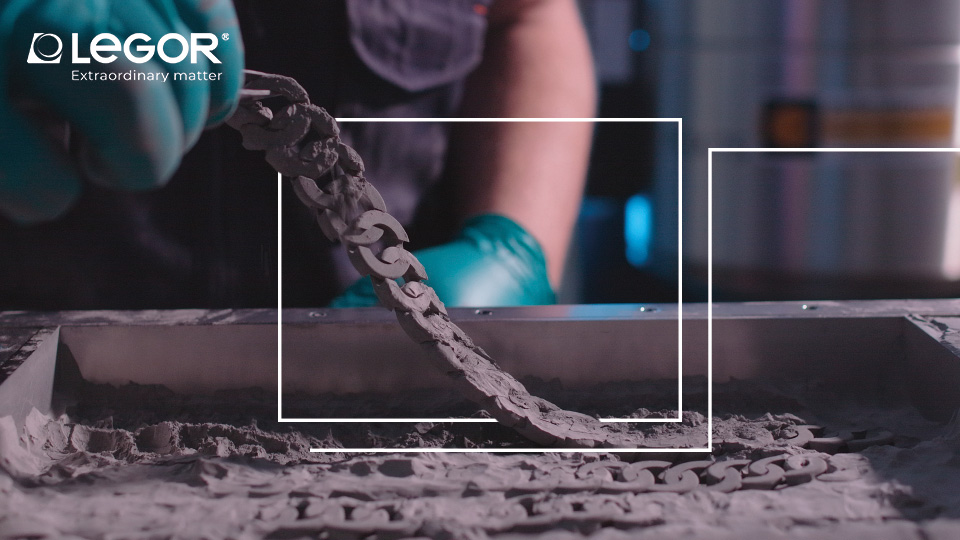
La plupart des bijoutiers utilisent encore l’impression 3D indirecte avec les métaux précieux. Cette voie profite de siècles de savoir sur la fonte. Des méthodes éprouvées, une bonne récupération de la matière et le savoir-faire artisanal expliquent sa place dominante.
Pourtant, les voies directe et indirecte posent des défis métallurgiques distincts. Avec la fonte indirecte, les grains grossissent et s’organisent de façon chaotique. Cela entraîne des pores et dégrade les propriétés mécaniques. L’impression directe, par binder jetting ou lithographie, produit des grains fins et bien organisés. Cet état facilite le post-traitement.
Dans le luxe, la qualité de surface et la facilité de polissage sont essentielles. Les méthodes indirectes demandent souvent beaucoup de finition manuelle pour la haute joaillerie. Les méthodes directes peuvent réduire ce travail et améliorer la régularité.
Notre objectif est donc de comprendre ces différences et la valeur que l’impression directe apporte à la production de bijoux.
DMLS, binder jetting et approches basées sur la lithographie
Le DMLS (Direct Metal Laser Sintering, frittage laser direct de métal) reste la voie de FA la plus utilisée en haute joaillerie. Nous avons aussi présenté le binder jetting et le material jetting comme des solutions adaptées dans ce dossier.
La LMM et les détails fins
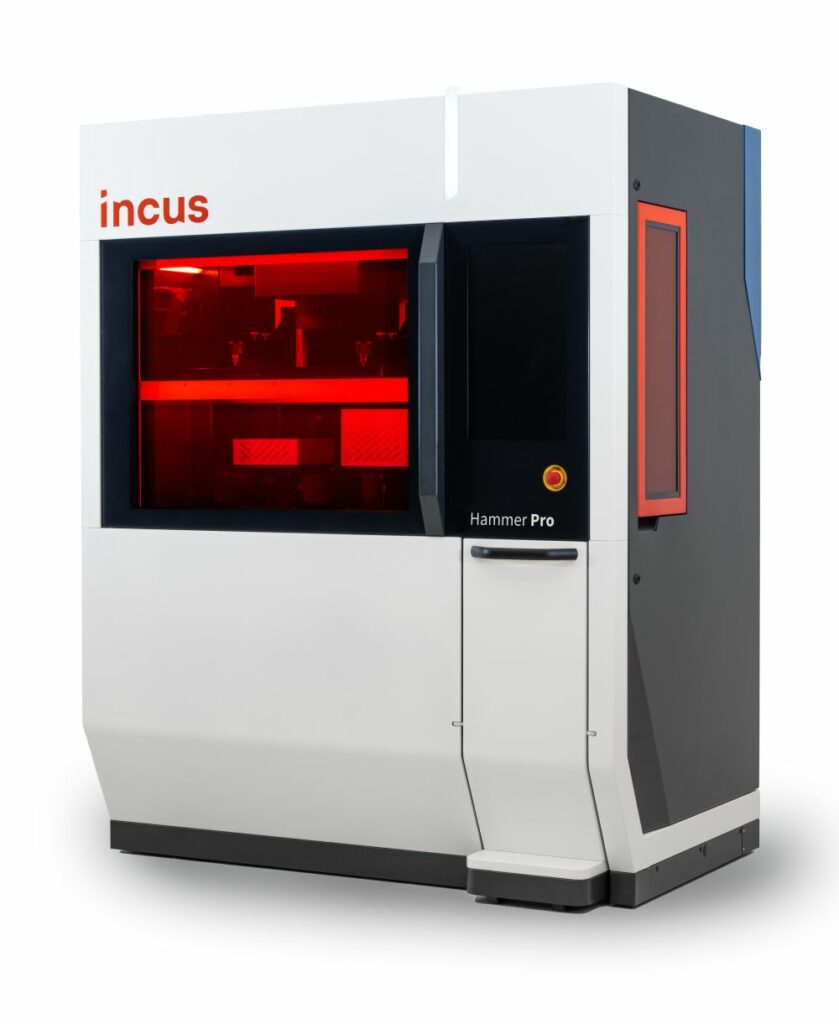
La fabrication métallique par lithographie (LMM) mérite aussi notre attention. Incus GmbH a développé cette technologie. Elle a déjà fait ses preuves dans la santé à travers MetShape.
La LMM utilise une poudre métallique en suspension dans un liant polymère sensible à la lumière. La photolithographie réticule ce mélange de façon sélective. Le déliantage et le frittage transforment ensuite les pièces vertes obtenues.
Comment d’autres procédés changent-ils le choix des matériaux face au binder jetting, à la LPBF ou aux méthodes hybrides ? Le Dr Gerald Mitteramskogler, CEO et fondateur d’Incus GmbH, rappelle d’abord la diversité du marché. La bijouterie réunit de nombreux segments aux besoins distincts. Il explique :
« Un horloger de luxe en Suisse, un producteur de bijoux en or à grand volume en Inde et une marque d’accessoires de mode ont des exigences totalement différentes en matière de design, de coût de fabrication, de qualité de surface et de consommation de matière.
Ce que nous observons sur de nombreux marchés, c’est la volonté de créer des produits qui paraissent massifs et précieux tout en réduisant au minimum la quantité de métal précieux nécessaire. Nous constatons également une demande croissante pour des fonctions intégrées, des textures fines, des structures articulées et des géométries qui éliminent les étapes d’assemblage.
Le procédé influence l’alliage
À mon avis, le choix du matériau est souvent moins dicté par les préférences des clients que par les limites de la technologie de fabrication. La LPBF favorise les alliages présentant une bonne absorption laser et une bonne soudabilité. Le binder jetting tire généralement parti de poudres offrant une excellente coulabilité et un bon comportement au frittage. Par conséquent, le procédé influence fréquemment le choix de l’alliage.
Des technologies comme la fabrication métallique par lithographie (LMM) changent la donne, car elles privilégient la résolution, la qualité de surface et la liberté géométrique. Comme le procédé n’est pas contraint par des structures de support et peut atteindre des détails extrêmement fins, les designers peuvent se concentrer davantage sur les caractéristiques recherchées du produit et moins sur les contraintes de fabrication. »
En bijouterie, le métal précieux coûte souvent plus que sa mise en forme. Réduire les pertes et le post-traitement compte donc davantage que la vitesse. Les formes creuses et légères offrent aussi un avantage. C’est là que la LMM se démarque.
Le frittage : là où la matière devient pièce finie
Le frittage intervient dans les procédés qui reposent sur un liant et une pièce verte. Le binder jetting, le material jetting, la LMM et le FDM métal produisent un corps vert. Le frittage le rend ensuite dense et lui donne ses propriétés mécaniques finales.
Si les poudres de métaux précieux tolèrent mieux l’étape de frittage que de nombreuses poudres de métaux communs, chacune présente aussi ses propres défis :
Selon l’expert de Legor, le bronze présente « des défis importants lors de la phase de frittage ». Le bronze est un alliage à bas point de fusion qui « a tendance à se déplacer considérablement lors du retrait thermique, ce qui rend difficile le respect des tolérances nominales sur des géométries complexes ».
Atteindre la densité voulue en joaillerie reste difficile. Des pores subsistent souvent et exigent des réglages précis du procédé. Cette limite explique pourquoi le bronze convient davantage aux accessoires de mode qu’à la haute joaillerie.
Titane : contrôler l’oxygène
Le bronze pose surtout un problème de stabilité des dimensions. Le titane demande, lui, un contrôle chimique très strict, car il réagit fortement avec l’oxygène. Au frittage, une teneur supérieure à 2 000 parties par million (ppm) rend la pièce fragile. Ses propriétés mécaniques se dégradent alors fortement.
Di Falco souligne que « la véritable complexité du procédé est liée à l’affinité extrêmement élevée du titane pour l’oxygène. La teneur en oxygène, tant dans la chambre que dans le matériau, doit rester strictement inférieure à 2 000 ppm. Une concentration plus élevée rend le composant fragile et compromet ses caractéristiques mécaniques ».
Le CEO d’Incus précise : « Le titane présente presque le défi inverse de celui du cuivre. Il a une forte affinité pour l’oxygène, le carbone et l’azote à haute température. C’est particulièrement important pour les applications critiques en fatigue. De petites variations de la teneur en oxygène et en carbone peuvent influencer considérablement le comportement mécanique. À mesure que la taille des particules diminue, la surface spécifique augmente et le contrôle de la contamination devient encore plus important. »
L’effort est pourtant récompensé. Les premiers résultats du frittage du titane sont « bien plus encourageants », avec d’excellents niveaux de densification et des propriétés mécaniques élevées.
Les priorités du luxe
Vigié, CEO de Neoshapes, souligne les priorités du luxe : qualité, aspect, coût et délais. Dans d’autres secteurs, les propriétés mécaniques et les dimensions passent souvent au premier plan.
Le frittage joue donc un rôle clé dans la qualité et l’aspect des bijoux imprimés en 3D. Il détermine la densité et prépare le travail de polissage et de finition.
Le contrôle qualité : là où la précision ne se négocie pas
L’une des idées reçues que Mitteramskogler rencontre régulièrement est que la fabrication additive éliminerait, d’une manière ou d’une autre, le besoin d’un contrôle qualité classique. « En réalité, c’est exactement l’inverse. Plus la technologie de fabrication est avancée, plus l’approche du contrôle qualité doit être rigoureuse », affirme-t-il.
Le contrôle qualité existe depuis longtemps, mais la FA en bijouterie le rend plus exigeant. Il commence avant la première couche. Pour nos trois experts, la régularité entre lots exige de vérifier la poudre, puis la pièce imprimée et frittée.
Fabio Di Falco explique par exemple que chez Legor, l’équipe contrôle des dizaines de paramètres de la poudre : composition chimique et pureté ; distribution granulométrique (PSD) et coulabilité ; densité apparente ; taux d’humidité ; et absence de contaminants organiques ou métalliques.
Le comportement de la poudre conditionne la suite du procédé. Une poudre d’or aux mauvaises tailles de grains s’imprime autrement que prévu. Cela affecte la densité, la surface et les besoins de finition. Pour les métaux précieux, le coût de la matière justifie ces contrôles.
Stéphane Vigié, CEO et cofondateur de Neoshapes, confirme cette priorité : « Les spécifications de la poudre sont l’élément le plus important, quelle que soit la technologie d’impression, et nous contrôlons des dizaines de paramètres pour les adapter à nos technologies d’impression 3D par liant. »
De la poudre à la pièce finie
Après la vérification de la poudre viennent le déliantage et le frittage, les étapes qui transforment les pièces vertes en métal fini. Vigié précise : « Juste après la poudre viennent le déliantage et le frittage, qui sont évidemment aussi des étapes très importantes pour les technologies d’impression 3D par liant ; cela dépend de la qualité du four et des paramètres de chauffe. Trouver les bons paramètres pour chaque alliage et pour le comportement spécifique d’un four est ce qui compte le plus dans les technologies d’impression 3D par liant. »
Chaque matériau exige ses propres contrôles. Pour le bronze, il faut suivre le retrait, la stabilité de la forme et la densité finale. Avec le titane, l’oxygène résiduel doit rester sous 2 000 ppm. Il faut aussi vérifier la ductilité, la densité et la surface. Pour les métaux précieux, les équipes contrôlent la chimie, la densité, la surface, la couleur et la facilité de polissage.
Les contrôles propres à la LMM
En LMM, le CEO d’Incus décrit plusieurs contrôles du feedstock, le matériau de départ. Son équipe suit la taille et la forme des grains. Elle vérifie aussi la rhéologie, l’homogénéité et la stabilité au stockage. Pour les pièces finies, « nous évaluons généralement la densité, la précision dimensionnelle, la rugosité de surface, la microstructure [et les propriétés mécaniques pour les composants hors du secteur de la bijouterie]. Les exigences propres à chaque matériau dépendent ensuite de l’application. »
Au-delà du luxe, le Dr Gerald Mitteramskogler (Incus GmbH) cite des usages en électronique, en gestion thermique et dans le médical.
Les exemples incluent des bagues, des colliers, des pièces horlogères et des éléments décoratifs de luxe. Incus cite aussi les antennes RF, l’électronique de précision et les structures de refroidissement. Enfin, les usages médicaux couvrent notamment l’orthopédie et le dentaire.
« Cependant, les projets les plus intéressants sont souvent ceux qui n’entrent pas dans les catégories traditionnelles », souligne-t-il.
Ce que le choix des matériaux nous a appris et à quoi ressemble l’avenir
Nous pensions d’abord que le bronze ouvrait une voie au luxe accessible. Les experts le placent plutôt dans les accessoires de mode et les composants industriels ou décoratifs.
Le choix du matériau repose donc sur trois contraintes : le positionnement de marque, la maîtrise du métal et le résultat esthétique.
Les contributions recueillies font ressortir un fil conducteur : l’adoption du platine et du titane va s’accélérer. Pour Vigié (Neoshapes), « le platine va progresser en raison de son coût par rapport à l’or et de son image de prestige, et surtout parce qu’il convient parfaitement aux technologies par liant, qui permettent de produire des pièces en platine bien plus facilement que les technologies traditionnelles. Le titane va progresser parce qu’il est recherché pour sa légèreté et son identité technique ; jusqu’à présent, il était coûteux de produire des pièces avec les procédés traditionnels, alors que l’impression 3D facilite grandement les choses ».
Di Falco (Legor) prévoit pour sa part que « à mesure que la gestion de l’oxygène se standardisera et que les coûts d’exploitation diminueront, le titane deviendra un matériau clé pour des collections de pointe alliant grands volumes, légèreté extrême et forte valeur technologique perçue ».
L’argent en profitera également. L’argent produit par FA s’affranchit des défis thermiques de la fonte, ce qui rend les bijoux à détails fins plus faciles à réaliser que ne le permet l’orfèvrerie conventionnelle.
Réduire les pertes et améliorer les flux
Pour les métaux précieux, la frontière n’est pas celle de nouveaux alliages, mais celle de l’optimisation des flux de travail. Et pour y parvenir, trois priorités doivent être soigneusement prises en compte selon Di Falco :
- Réduire le volume de poudre : diminuer la quantité de poudre de métal précieux nécessaire dans la machine, et donc le capital immobilisé en matière première
- Minimiser les pertes de procédé : optimiser la récupération et la recirculation de la poudre, avec pour objectif d’éliminer les pertes en cours de production
- Efficacité des flux de travail : rendre les machines plus rapides, plus sûres et plus spécialisées pour la manipulation de matériaux à très haute valeur intrinsèque
Quant au Dr Gerald Mitteramskogler (Incus GmbH), il voit dans la bijouterie multimatériaux l’horizon le plus enthousiasmant : « Imaginez combiner différentes couleurs d’or, différentes compositions d’alliages, des structures en treillis légères, voire des éléments fonctionnels au sein d’un même composant. L’avenir de la fabrication additive en bijouterie ne consiste pas simplement à imprimer l’or plus efficacement. Il s’agit de créer des produits qui ne pourraient tout simplement pas être fabriqués par fonte, usinage ou méthodes traditionnelles de production de bijoux. C’est là que réside le potentiel véritablement disruptif ».
Cette évolution confirmerait notre vision des « matériaux d’intention ». Le choix doit servir le design, l’histoire de marque et les moyens de fabrication disponibles.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité