

Dossier fondé sur les entretiens de juillet/août 2023, publié en ligne en février 2024. Les fonctions, gammes et projets évoqués correspondent à cette période.
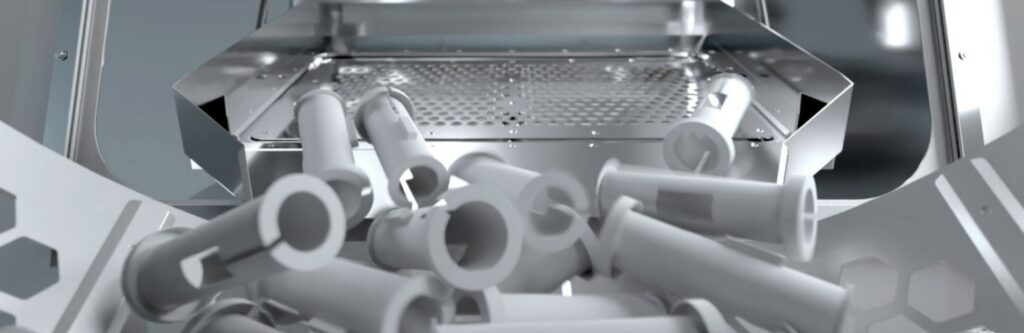
Le dépoudrage des pièces polymères soulève des questions spécifiques de cadence, de manipulation et de sécurité. Ce dossier rassemble les explications de Solukon et de DyeMansion, en les comparant aux opérations pratiquées sur certaines pièces métalliques.
Les pièces issues d’un lit de poudre doivent être dégagées et nettoyées avant leur utilisation. Les autres opérations nécessaires dépendent du matériau, de l’état de surface et des exigences de l’application. Pour Andreas Hartmann, fondateur et CEO de Solukon, ces étapes de post-traitement peuvent « être divisées en quatre catégories : déballage, nettoyage (= dépoussiérage / élimination de la poudre résiduelle collée (frittée) sur la surface de la pièce), finition de la surface (lissage chimique ou mécanique, polissage, sablage, infiltration ou fraisage, [revêtement et peinture par pulvérisation]) et coloration/teinture ».
« Par rapport à la FA des métaux, il y a encore plus de processus de traitement de surface et de finition dans le post-traitement des composants polymères. En effet, l’objectif principal du post-traitement des pièces en polymère est souvent d’obtenir une résolution, une couleur et un aspect parfaits (intérieur automobile, lunettes, etc.) en plus d’une fonctionnalité optimale », ajoute Hartmann.
Les termes déballage, dépoudrage et nettoyage ne recouvrent pas exactement les mêmes étapes chez tous les fabricants. Le déballage libère les pièces du gâteau de poudre. Le nettoyage retire ensuite les résidus adhérents, par exemple par brossage ou projection de médias adaptée au matériau. Une machine peut combiner plusieurs de ces opérations ; il faut donc comparer la fonction réalisée plutôt que son seul nom.
Il est intéressant de noter que le dépoudrage des pièces en plastique imprimées en 3D peut facilement être compris en comparant le même processus avec les pièces en métal imprimées en 3D. C’est pourquoi nous avons identifié 4 considérations clés qui peuvent aider les fabricants de pièces à mieux comprendre ce processus.
1. Les procédés concernés
Pour Philipp Kramer, CTO et cofondateur de DyeMansion lors de l’entretien, les procédés polymères sur lit de poudre tels que SLS, MJF, SAF ou HSS nécessitent des opérations de dégagement et de nettoyage des pièces. Le procédé, la poudre et la géométrie déterminent les exigences de dépoudrage.
2. La manipulation et le nettoyage des pièces
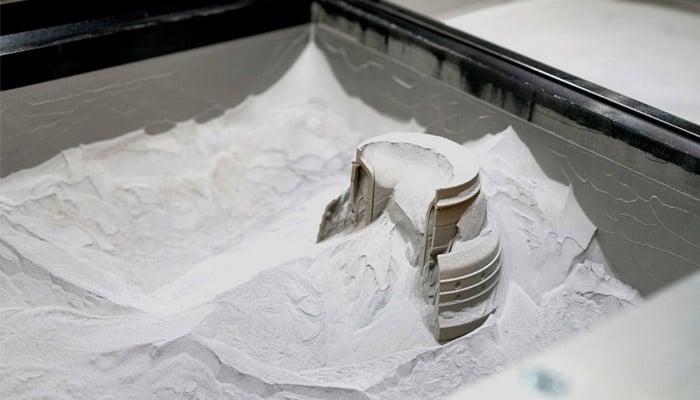
Là encore, la technique de dépoudrage est assez différente de ce que l’on a l’habitude de voir avec les métaux. Les deux facteurs de différenciation partagés par Hartmann et Kramer sont la quantité et le poids :
Une cuve de fabrication polymère peut contenir de nombreuses pièces imbriquées dans le gâteau de poudre. Certaines fabrications métalliques produisent aussi de nombreuses pièces : la distinction porte surtout ici sur les pièces polymères libres dans le lit de poudre, par opposition aux pièces métalliques généralement attachées au plateau en fusion laser sur lit de poudre. Cette comparaison ne couvre pas tous les procédés métalliques.
L’un des défis soulignés par les intervenants est de libérer les pièces sans endommager les zones fines, puis de retirer les résidus avec un procédé de nettoyage adapté. L’évacuation de la poudre dans les cavités et canaux internes reste également importante pour les polymères. La fragilité dépend de la géométrie et du matériau, pas seulement de la famille « plastique ».
Dans les applications polymères sur lit de poudre discutées ici, les pièces ne sont pas fixées à un plateau par des supports. Un traitement par lots dans un panier ou sur une bande peut convenir, à condition que les pièces tolèrent la manipulation et le média utilisé. Pour certaines pièces métalliques encore fixées au plateau, le dépoudrage peut au contraire impliquer la rotation de l’ensemble.
L’utilisation de billes de verre peut constituer un autre défi. Le porte-parole de Solukon prévient que pendant le processus de dépoudrage, les billes de verre se chargent en électricité statique et adhèrent au composant. Ces adhésions doivent être à nouveau libérées avec de l’air ionisé. En outre, au cours du processus, de plus en plus de poudre pénètre dans le produit de sablage, ce qui peut entraîner une décoloration indésirable des pièces en raison des processus thermiques (la surface s’échauffe lorsque les particules de plastique la touchent).
Par conséquent, lors de l’enlèvement de poudres polymères, une attention particulière doit être portée à la qualité des billes de verre (le moins de résidus de poudre possible dans le produit de sablage). Pour maintenir la qualité des billes de verre à un niveau élevé et les taux de rafraîchissement à un niveau bas, certains systèmes, comme le système Solukon, utilisent un tamisage à ultrasons.
Dans tous les cas, il faut garder à l’esprit que « l’enlèvement de poudre dans le secteur des polymères est normalement le processus de nettoyage final dans le post-traitement, alors que dans les processus métalliques, la pièce peut être contaminée à nouveau lors de l’enlèvement du support, par exemple, et doit être nettoyée finement à la fin », souligne Hartmann.
Cette comparaison décrit les chaînes de traitement évoquées par Hartmann ; elle ne signifie pas qu’aucune opération ni aucun nettoyage ne puisse suivre le dépoudrage des polymères.
3. Le choix de la machine
C’est probablement la question la plus difficile à laquelle on doit répondre, car il existe de nombreuses options sur le marché et cet article n’a pas pour but d’étudier les caractéristiques uniques qui les distinguent les unes des autres. Si chaque solution a ses points forts et ses limites, il est important de garder à l’esprit que les applications, les volumes de production et les coûts sont les facteurs clés qui peuvent orienter votre choix vers l’une ou l’autre solution.
« Certaines sableuses manuelles de base peuvent convenir pour les pièces en métal et en plastique. Lorsque vous utilisez des solutions automatisées, il existe des différences majeures au niveau de la configuration de la machine et du processus. Il est donc recommandé aux utilisateurs de se fier à des systèmes qui ont été conçus et dédiés au métal ou au plastique. La manipulation de poudre de métal ou de plastique nécessite des installations technologiques très différentes », souligne le directeur technique de DyeMansion.
4. La prévention des risques
L’automatisation vise notamment à limiter l’exposition des opérateurs aux poudres. Elle ne supprime pas tous les risques : des poussières métalliques, mais aussi polymères, peuvent présenter des dangers pour la santé, d’incendie ou d’explosion selon leur nature et les conditions de manipulation.
Ces poussières dangereuses peuvent également constituer un risque pour la santé de l’opérateur lors du déballage des pièces en plastique imprimées en 3D, car il doit souvent dégager manuellement les pièces du gâteau de poudre.
« La création de nuages de poudre susceptibles d’être inhalés est inévitable [d’où la nécessité de] protections respiratoires ou d’unités d’extraction des poussières. Les dimensions du travail de construction pouvant être très importantes, le déballage manuel dans des boîtes à gants protégées est difficile, voire impossible, en raison de l’accessibilité limitée.
Étant donné qu’un débit élevé de composants est nécessaire dans les grandes installations de production, une grande quantité de poudre est également traitée. La réduction du contact humain avec les poudres dangereuses est une préoccupation encore plus pressante dans le domaine des polymères que dans celui des métaux. La production sans poussière doit être l’objectif en ce qui concerne la sécurité au travail et la protection de la santé. Cela nécessite un post-traitement automatisé, étanche et cohérent des polymères sans aucune intervention manuelle », souligne M. Hartmann.
La manipulation sous atmosphère inerte peut être requise pour certaines poudres métalliques et certaines opérations. Les installations polymères décrites dans cet entretien utilisent d’autres mesures de prévention. On ne peut toutefois pas déduire du seul caractère polymère ou du refroidissement des pièces qu’une poudre est sans risque.
« Des processus de nettoyage doux avec un faible risque de formation de poussière et de chargement de la poudre, une conception du système sans sources d’inflammation et une extraction appropriée des poussières peuvent réduire suffisamment le risque d’explosion des poudres polymères. Le déballage et le dépoussiérage n’ont lieu que lorsque les pièces en polymère ont refroidi et aucun gaz inerte n’est donc nécessaire. Les processus d’oxydation ne jouent un rôle que dans le processus de fabrication et de refroidissement, et non dans le déballage ou le dépoudrage », conclut M. Hartmann.
Ces propos décrivent l’approche de Solukon pour les équipements évoqués. Ils ne constituent pas une règle générale dispensant d’inertage ou garantissant l’absence d’explosion. L’OSHA rappelle que des poussières plastiques peuvent être explosibles dans certaines conditions. Les mesures adaptées doivent être définies à partir de la poudre, de sa fiche de données de sécurité, de l’équipement et de l’évaluation des risques.
Ce dossier a été initialement publié dans le numéro de juillet/août 2023 de 3D ADEPT Mag.
Quelques mots sur les entreprises participantes
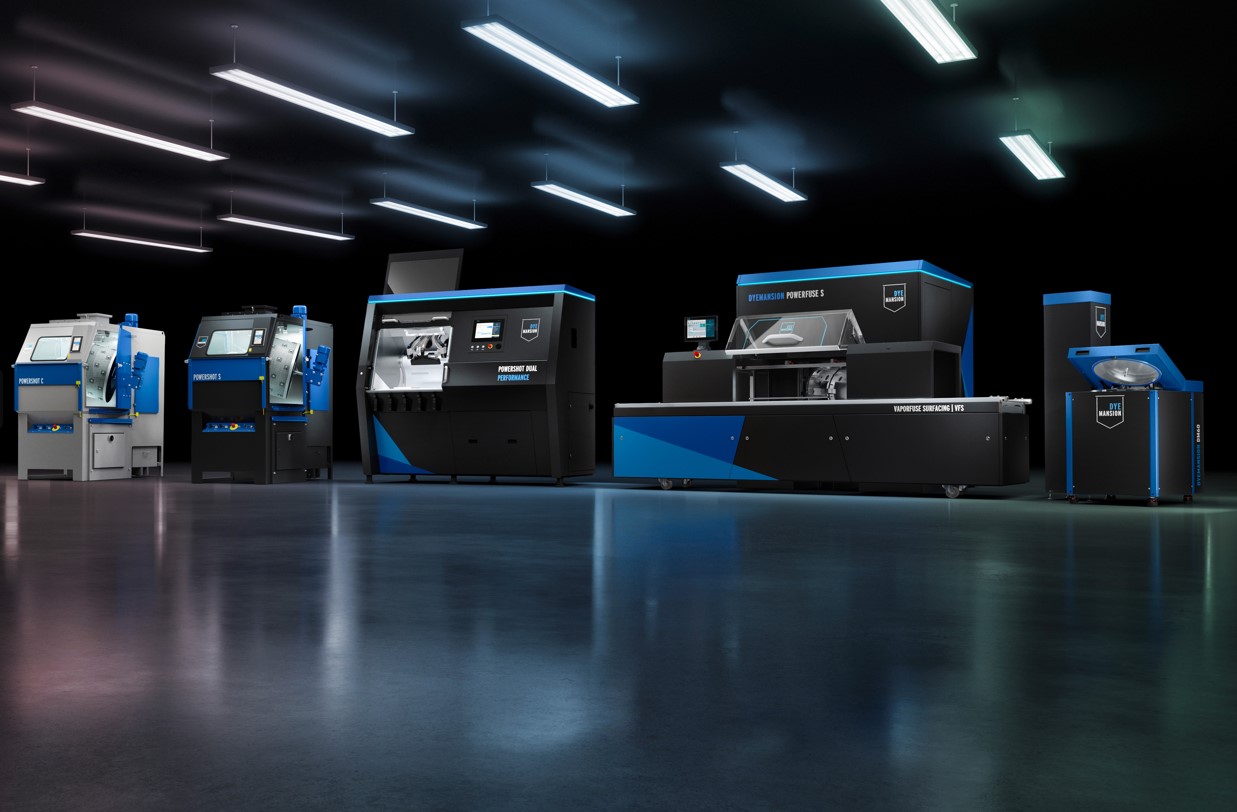
À l’époque de l’entretien, DyeMansion présentait la gamme suivante. DyeMansion GmbH fournit des solutions connectées et entièrement intégrées pour toutes les étapes de finition des pièces en polymère imprimées en 3D. Elle propose notamment deux systèmes différents pour l’étape de dépoudrage. Le Powershot C classique, qui est une solution automatisée pour les petits et moyens lots, et le Powershot Performance C/Dual, qui est dédié aux lots plus importants et aux installations de production intégrées numériquement et physiquement. Ce dernier est doté de toutes les interfaces numériques et de tous les contrôles de processus nécessaires à une fabrication entièrement traçable et peut combiner le nettoyage et le surfaçage en un seul système. Les deux systèmes peuvent également fonctionner avec le processus de nettoyage PolyShot, qui offre plusieurs avantages par rapport au dépoussiérage traditionnel avec du verre et qui a été développé spécifiquement pour les pièces en plastique imprimées en 3D. L’entreprise estime qu’un dépoudrage doux et adapté joue un rôle essentiel dans l’obtention de résultats reproductibles en matière de lissage et de coloration de la surface.
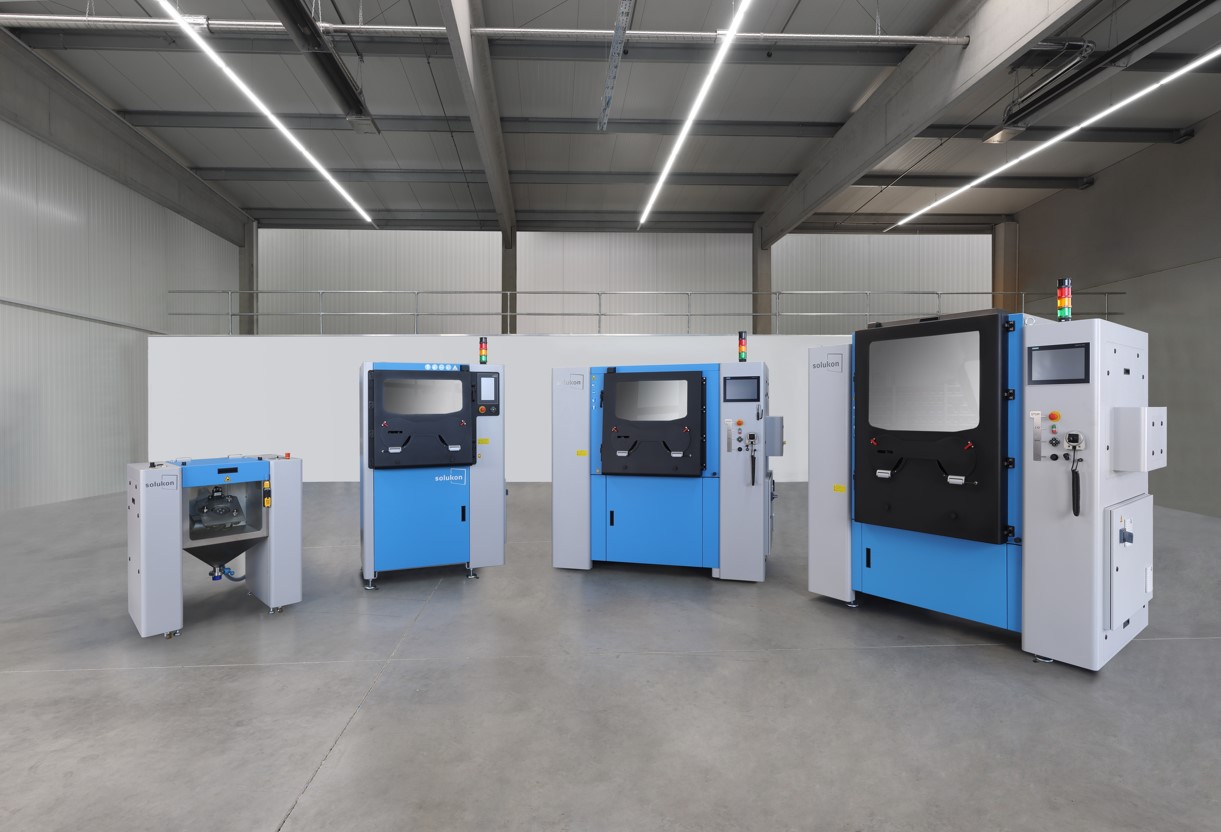
Solukon présente le SFP770 comme un système associant déballage automatisé et nettoyage des pièces SLS. La documentation du fabricant indique une compatibilité avec l’EOS P 770 et, avec adaptateurs, les FORMIGA P 110 et EOS P 500. Le procédé comprend le chargement, le déballage, le transfert puis le nettoyage. Selon l’entreprise, un tamis à ultrasons sépare les résidus de poudre des billes de verre pour favoriser leur réutilisation. Les bénéfices annoncés et la revendication d’unicité relèvent du fabricant ; ce dossier ne constitue pas un comparatif exhaustif du marché.
Solukon décrit cette chaîne fermée comme un moyen de réduire la dispersion des poussières et les manipulations. Les gains de productivité et de sécurité doivent être appréciés dans les conditions réelles de chaque installation.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité