

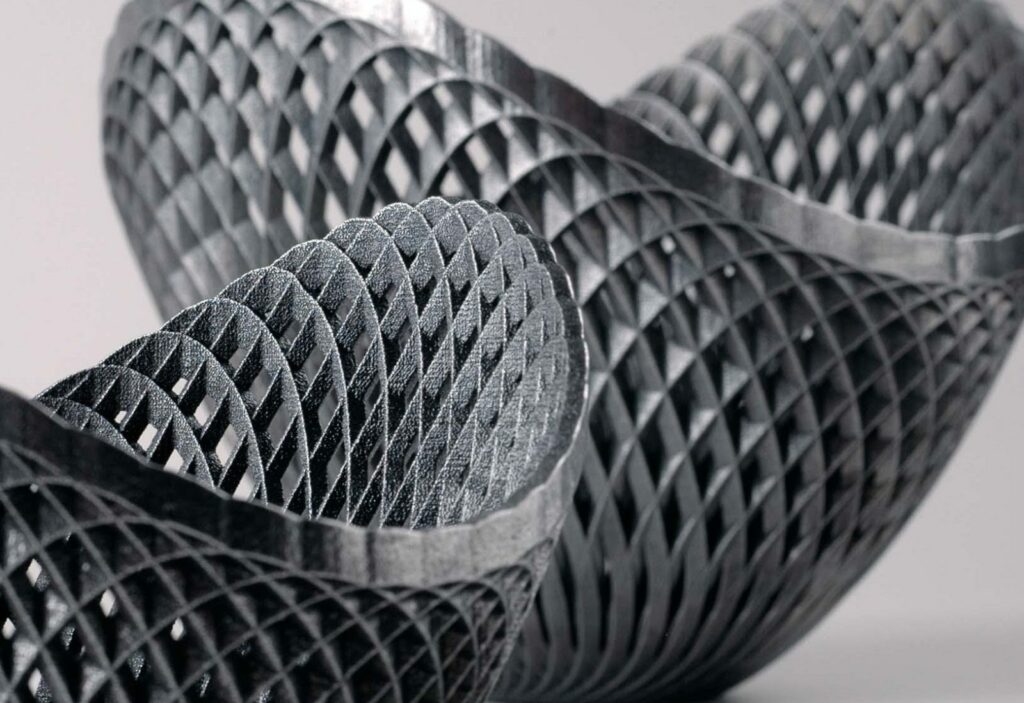
Dossier publié dans le numéro de janvier/février 2023, avec les contributions de Tobias Stittgen (ponticon), Matt Petros (3DEO) et Tracy Beard (Quickparts). Les exemples décrivent des procédés particuliers, dont les résultats dépendent du matériau et de l’application.
Qu’elle soit légère ou bon marché, une pièce imprimée en 3D apporte de la valeur lorsqu’elle est performante. Or, l’obtention de ces performances commence et se termine souvent à la surface. Assurer la bonne surface de la pièce imprimée en 3D se résume souvent à la bonne tâche de post-traitement. Dans nos efforts pour démystifier chaque tâche de post-traitement qui peut être utilisée à la fin de la production additive, nous nous concentrerons dans cet article sur les processus d’infiltration et de revêtement.
Le post-traitement regroupe les opérations effectuées après impression pour obtenir les caractéristiques requises : retrait de matière résiduelle, consolidation, modification de l’état de surface ou ajout de fonctions. Il ne consiste donc pas uniquement à supprimer des défauts.
Parmi les différentes tâches de post-traitement qui peuvent être effectuées sur des pièces imprimées en 3D, nous avons déjà étudié l’utilisation des fours, le traitement thermique et l’élimination de la poudre métallique dans les éditions précédentes de 3D ADEPT Mag.
L’infiltration et le revêtement ne désignent pas la même opération. Un revêtement ajoute une couche à la surface ; l’infiltration introduit une autre phase dans un réseau poreux. Certains traitements combinent les effets, et le vocabulaire varie selon les matériaux et les procédés.
Nous avons fait nos devoirs, nous avons parlé à des experts du secteur et nous avons mené des recherches pour clarifier chacun de ces termes et la façon dont ils doivent être utilisés dans une production par fabrication additive.
Le revêtement
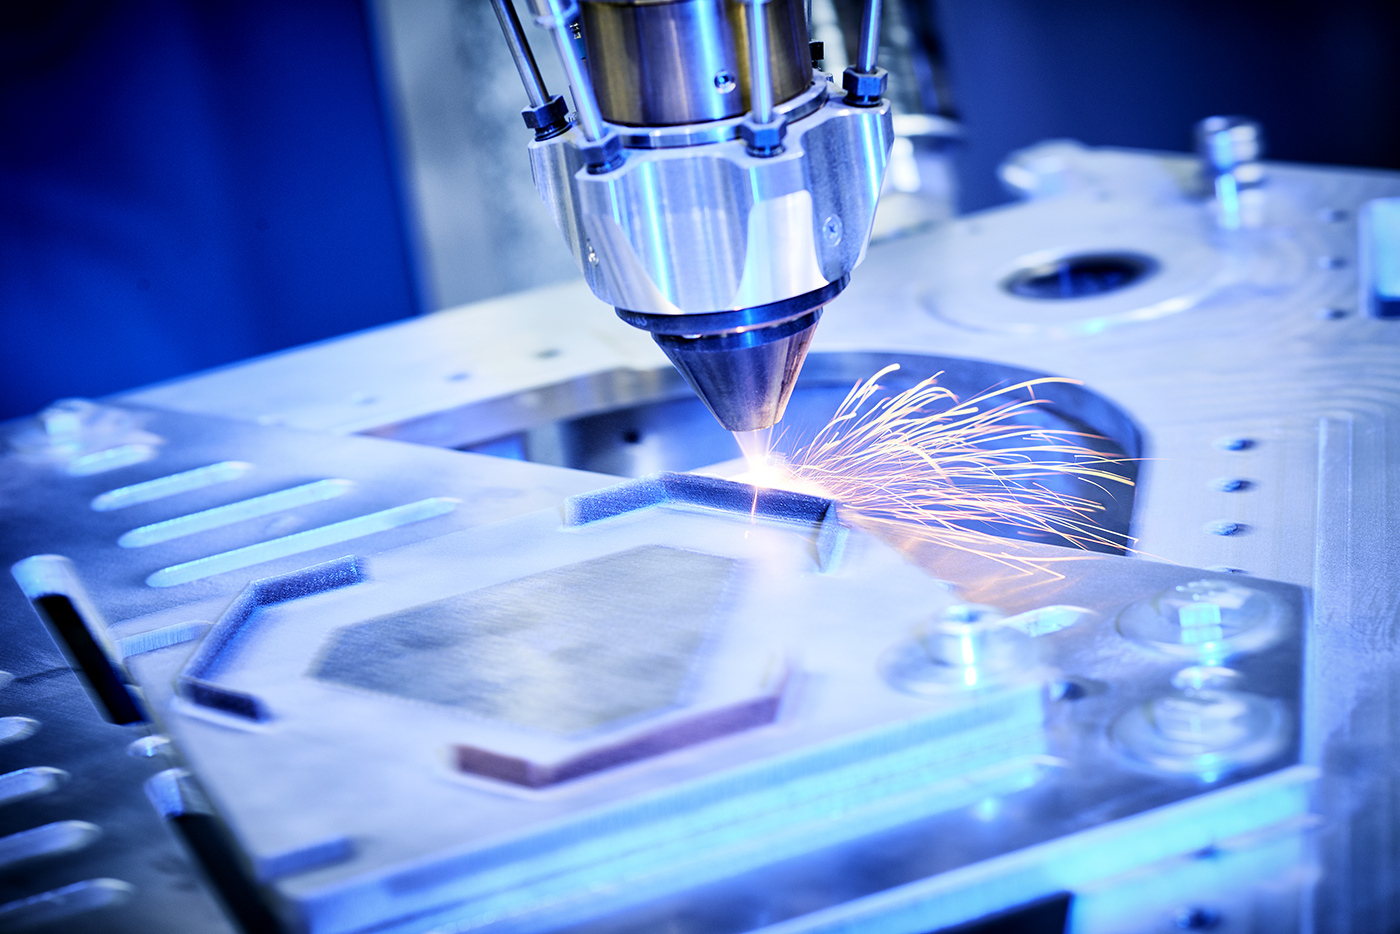
Le revêtement est un mot largement utilisé en FA : Revêtements de surface, revêtements pour la fabrication additive, revêtements des pièces imprimées en 3D, revêtement par poudre sèche, revêtement par projection à froid, etc. En termes simples, un revêtement est une couche d’une substance ajoutée à une surface pour la protéger et en améliorer l’aspect.
« Selon notre compréhension, [il] s’agit d’un procédé de fabrication permettant d’affiner les pièces métalliques fabriquées de manière conventionnelle ou additive. L’objectif d’un revêtement est de protéger une pièce contre les dommages causés par les caractéristiques de son environnement d’exploitation (par exemple, température élevée, humidité élevée, présence de produits chimiques, contraintes mécaniques, etc. », Dr. Tobias Stittgen, directeur général de ponticon explique. ponticon développe des systèmes de dépôt de matière sous énergie concentrée (DED) à grande vitesse pour la fabrication et le revêtement. Leur emploi dépend notamment de la compatibilité entre le matériau déposé, le substrat et la géométrie de la pièce.
En général, pour affiner les pièces métalliques, les opérateurs appliquent souvent une couche de matériau sur le substrat pour améliorer les propriétés de surface des pièces. Comme l’indique Stittgen, le choix d’un revêtement dépend souvent de ce qui est affecté dans l’environnement d’exploitation. Il dépend également de la durée de vie, de la compatibilité du matériau du substrat, de la forme et de la taille de la pièce, et bien sûr du prix.
En outre, si des revêtements peuvent être envisagés pour différents procédés de FA métal, il convient de noter que « les propriétés protectrices sont mieux obtenues avec des matériaux qui diffèrent du matériau de la pièce réelle. Comme les matériaux de revêtement ont souvent une valeur élevée, la fabrication de la pièce entière n’est pas viable économiquement », note Stittgen.
Les familles ci-dessous distinguent des mécanismes de dépôt et des modifications de surface. Elles ne constituent pas quatre méthodes équivalentes de dépôt : certains traitements modifient le substrat sans ajouter un revêtement distinct. Le choix exige de vérifier la compatibilité avec la pièce et l’usage prévu.
| Famille | Exemples |
|---|---|
| Dépôt à l’échelle atomique | Dépôt électrolytique, PVD, CVD, certains dépôts assistés par plasma |
| Dépôt de particules | Projection thermique, placage par impact, émaillage, électrophorèse |
| Revêtement épais ou rechargement | Peinture, trempage, rechargement laser, dépôts par soudage, colaminage |
| Modification du substrat | Anodisation et traitements de conversion |
Tableau adapté de la présentation de TWI sur les traitements de surface. Voir les principes et les limites de sélection.
Les traitements mécaniques ou thermiques de surface constituent d’autres voies, notamment le grenaillage, le traitement laser, le traitement par friction-malaxage et les traitements mécaniques par impact ou roulement. Leur effet doit être évalué sur le matériau considéré.
Ces méthodes sont souvent les moins mises en avant dans la fabrication additive d’une pièce – probablement parce que certaines d’entre elles sont encore explorées au niveau de la recherche. Cependant, il est important que les fabricants gardent trace de leur influence sur la qualité de surface des composants imprimés 3D afin de mieux évaluer les innovations au niveau de la production et des performances.
Infiltration
L’infiltration est utilisée dans certaines chaînes de fabrication, notamment avec des pièces poreuses issues du jet de liant. Elle n’est ni obligatoire pour tout jet de liant métallique, ni limitée à deux procédés de FA. La consolidation peut reposer sur le frittage seul ou associer plusieurs étapes selon le matériau et les propriétés recherchées.
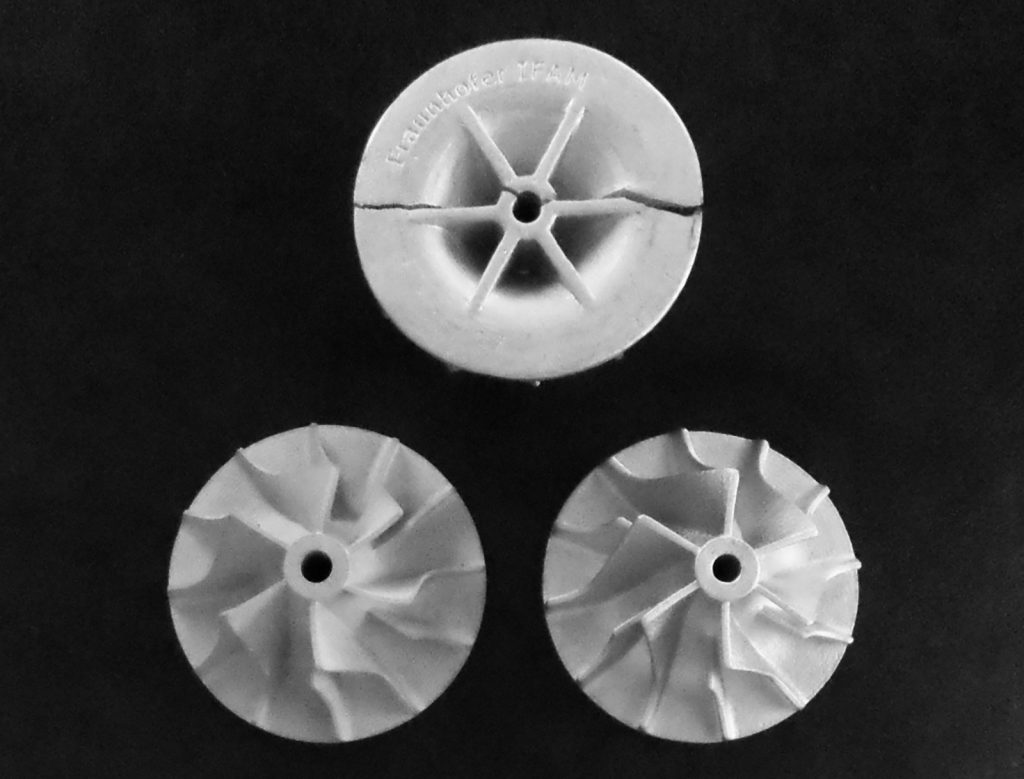
Une pièce verte contient des particules et un liant. Le déliantage élimine le liant selon un cycle adapté ; le frittage crée des liaisons entre les particules et densifie la pièce. La densité finale et le retrait dépendent de la formulation, du cycle et de la géométrie. Il ne faut pas supposer une température toujours « juste inférieure » à la fusion ni une porosité finale toujours négligeable.
Selon les mots de Matt Petros, CEO de 3DEO, l’infiltration entre en jeu pour deux raisons principales : « la densification complète n’est pas possible uniquement par le frittage et le frittage à haute température peut introduire une distorsion dimensionnelle extrême de la pièce – [le but ultime étant d’améliorer la densité de la pièce] ». Au cas où vous ne les connaîtriez pas, 3DEO est un fabricant de machines et un producteur de pièces qui fournit des services de fabrication basés sur une technologie brevetée Intelligent Layering®. Nous suivons cette société depuis quelques années maintenant et son expertise nous a permis de comprendre plus d’une fois les nombreuses règles qu’enfreint la FA. Dans ce cas précis, 3DEO n’utilise pas l’infiltration comme étape de consolidation. Dans leur procédé Intelligent Layering®, les pièces sont frittées à pleine densité.
Petros décrit ici les cas où le frittage seul ne permet pas d’atteindre le résultat recherché ; ce n’est pas une limite commune à tous les procédés. Les performances annoncées pour Intelligent Layering sont celles du fabricant.
Comment fonctionne l’infiltration métallique ?
Dans une voie d’infiltration métallique, le déliantage et un éventuel pré-frittage laissent un réseau poreux accessible. Un métal à plus bas point de fusion peut remplir ce réseau par capillarité. Les valeurs de densité dépendent du système utilisé ; des chiffres comme 60 % ou 90 % ne sont pas des seuils universels.
À propos d’un processus spécifique appelé “infiltration de métal liquide“, qui peut être utilisé comme étape de post-frittage pour produire une pièce entièrement dense, le CEO de 3DEO explique « qu’après l’élimination du liant, une étape de frittage à basse température est réalisée pour amorcer la formation de cols entre les particules métalliques. Cette pièce légèrement frittée servira de cadre pour le remplissage par le métal liquide. Un infiltrant à température de fusion plus basse est fondu et diffusé dans le réseau poreux de la pièce par capillarité. »
L’un des avantages de ce procédé, selon Petros, est qu’il permet d’éviter « les distorsions dimensionnelles extrêmes de la pièce après le frittage à haute température. Tous les pores ouverts de la pièce sont remplis, ce qui renforce ses propriétés mécaniques et son intégrité structurelle ».
Le retrait ne se limite pas à une valeur fixe de 2 % : il varie avec le matériau, la géométrie et le cycle. Les propriétés mécaniques et la porosité résiduelle doivent être contrôlées sur la pièce obtenue.
« L’un des principaux inconvénients de l’infiltration est la nature hétérogène des pièces métalliques infiltrées. Les pièces métalliques infiltrées présenteront des propriétés difficiles à prévoir, car la pièce est un composite de deux matériaux différents. Parmi les autres inconvénients, citons l’augmentation du temps de traitement en raison des étapes supplémentaires requises pour l’infiltration », ajoute Petros.
Des aides au frittage ou un pressage isostatique à chaud (HIP) peuvent être envisagés pour certaines chaînes de consolidation. Petros cite le HIP comme moyen d’approcher la densité théorique. Ces options ne sont pas interchangeables et nécessitent une porosité, une composition et un cycle compatibles.
Si l’infiltration est surtout mise en avant dans la fabrication de pièces par jet de liant métallique, cette étape de post-traitement a une signification et une compréhension différentes pour ceux qui travaillent avec l’impression 3D SLS.
Pour les pièces polymères SLS, une imprégnation peut viser l’étanchéité ou une modification de couleur. Une coloration seule ne garantit pas l’étanchéité, la résistance à la pression ou la protection contre tous les contaminants.
Tracy Beard du bureau de services d’impression 3D Quickparts explique que cette méthode de post-traitement est principalement utilisée pour sceller ou colorer les pièces SLS. Pour ce faire, ils utilisent un processus d’imprégnation sous vide lorsque les pièces doivent être étanches. Lorsqu’une couleur autre que la couleur naturelle de la poudre SLS est requise, ils infiltrent ou imprègnent les pièces avec un colorant.
Le processus d’infiltration continue d’être étudié en conjonction avec divers traitements thermiques pour augmenter la résistance et diminuer la teneur en substances volatiles des pièces. Comme nous l’avons vu avec le revêtement, la mise en évidence de leur influence sur la qualité de surface des pièces imprimées 3D permettra de mieux évaluer les innovations au niveau de la production et des performances.
Cet article a initialement été publié dans le numéro de janvier/février 2023 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité