

Dossier publié dans le numéro de mai–juin 2020 de 3D ADEPT MAG, puis en ligne en juillet 2020. Les fonctions, produits et estimations des intervenants correspondent à cette période.
Le post-traitement contribue à transformer une pièce imprimée en 3D en un produit répondant à son usage. Cette phase regroupe plusieurs opérations dont le choix influe sur le coût, la qualité et les délais.
Il peut servir à retirer les supports ou les résidus de fabrication, à ajuster les dimensions et l’état de surface, ou à obtenir certaines propriétés du matériau. Il ne consiste donc pas seulement à supprimer des défauts.
Ces opérations interviennent après l’impression, dans un ordre défini selon le procédé, le matériau et l’application. Leur préparation doit être anticipée dès la conception.
Les opérations peuvent inclure le traitement thermique, la post-polymérisation, le retrait des supports, le nettoyage et le dépoudrage, l’usinage, le revêtement ou l’infiltration, la finition de surface, l’inspection et la teinture.
Ce dossier examine leur rôle dans la production en série. Joseph Crabtree, CEO d’AMT, et Manuel Laux, responsable d’AM Solutions, partagent leur expérience. Nous remercions également FIT AG, Solukon, Protolabs et Girbau pour leurs exemples.
Une étape de post-traitement peut apporter de nombreuses améliorations à la pièce telles qu’une meilleure esthétique, une précision géométrique, des fonctionnalités et des propriétés mécaniques, des caractéristiques de surface souhaitées, pour n’en citer que quelques-unes. Cependant, pour obtenir le produit sous sa forme prête à l’emploi, les opérateurs sont confrontés à deux défis principaux :
– Le premier est qu’une grande partie des tâches effectuées après le processus d’impression sont manuelles.
Selon le CEO d’AMT, Joseph Crabtree, «actuellement, jusqu’à soixante pour cent des coûts de fabrication d’une pièce imprimée en 3D sont attribués aux étapes hautement manuelles de post-traitement de la pièce après son impression. En automatisant le flux de travail de post-traitement, les fabricants réduiront les coûts en produisant des pièces d’utilisation finale avec une technologie qui est fiable, répétable et reproductible ».

Le second défi concerne l’adaptation au procédé : résine, filament, poudre métallique ou polymère ne présentent pas les mêmes besoins. Il faut définir le résultat attendu et distinguer les opérations nécessaires des finitions facultatives.
« À l’exception des techniques de SLS à base de poudre, de HP MJF et de jet de liant pour les composants en plastique, pratiquement tous les systèmes d’impression 3D nécessitent des structures de support pour les composants avec des surplombs. Dans le cadre du processus de post-traitement, ces structures de support doivent être retirées. En outre, selon la méthode d’impression, les résidus de résine et de poudre doivent être éliminés. Enfin, la surface des composants imprimés doit être affinée par l’arrondissage des bords, le lissage de la surface et, souvent, le polissage. En moyenne, les processus d’élimination (structure de support, résine, poudre) et de finition de la surface représentent environ 75 % du travail de post-traitement. Les autres activités de post-traitement peuvent comprendre le séchage sous vide et la teinture des composants imprimés.

Pour être rentables, ces travaux ne peuvent plus être effectués manuellement, comme c’était le cas avec les pinces ou les anciennes cuves d’immersion pour l’enlèvement du support, ou le ponçage à la main. Cela prend trop de temps, produit des résultats incohérents et est trop coûteux. De préférence, le travail manuel et les cuves traditionnelles doivent être complètement remplacés par des systèmes chimiques et mécaniques entièrement automatisés », explique Manuel Laux, responsable d’AM Solutions.
À propos des chiffres cités : les estimations de 60 % et de 75 % expriment les observations des intervenants en 2020. Elles ne sont pas des moyennes universelles ; le coût et le temps de travail dépendent du procédé, de la pièce et du niveau d’automatisation.
Un regard sur les différentes étapes du post-traitement
1- Traitement thermique
Pour certaines pièces métalliques, un traitement thermique contrôlé réduit les contraintes résiduelles ou ajuste la microstructure. La séquence — notamment avant ou après séparation du plateau — dépend de l’alliage et de la gamme qualifiée. Il ne garantit ni l’absence de déformation ni la suppression d’une contamination de surface. Les exigences de l’application déterminent les propriétés à vérifier.
Le traitement thermique à haute pression (HPHT) peut combiner densification par compression isostatique à chaud (HIP) et traitement thermique dans un même cycle. Le dossier rapportait, d’après FIT AG, des plages de 15 000 à 30 000 psi, jusqu’à 4 000 °F et jusqu’à 4 500 K/min de refroidissement. Ces indications historiques, sans référence d’équipement précisée ici, ne constituent pas une recette ni des maxima nécessairement simultanés ou adaptés à tout matériau. Quintus décrit le principe du HPHT et l’adaptation des cycles.

2 — Post-polymérisation
Les procédés utilisant une résine photopolymère peuvent nécessiter une post-polymérisation après lavage et séchage. La lumière, la chaleur, la durée et l’ordre des opérations doivent suivre les prescriptions du couple résine–machine. Certains matériaux, notamment à double polymérisation, nécessitent un traitement thermique : les UV seuls ne conviennent pas à toutes les formulations.
3- Retrait du support
Les supports utilisés en impression résine, en extrusion de filament ou dans certains procédés métalliques doivent être retirés lorsqu’ils ne font pas partie du produit final. Leur nécessité dépend de la géométrie, de l’orientation et du procédé. Le retrait est mécanique ou, pour des supports compatibles, par dissolution avec le produit prescrit par le fabricant. L’eau ou le limonène ne sont pas des solutions universelles ; le choix doit tenir compte de la pièce et des consignes de manipulation.
En outre, ceux qui souhaitent réduire le travail manuel peuvent opter pour une solution plus automatisée. PostProcess Technologies, par exemple, partenaire d’AM Solutions, propose diverses solutions qui répondent aux exigences de ces différentes technologies de FA : « Avec la technologie «Submersed Vortex Cavitation (SVC)», les systèmes de PostProcess DEMI et FORTI éliminent de manière fiable les supports et l’excès de résine. Pour l’élimination des supports des produits fabriqués à partir de filaments (FDM/FFF), PostProcess propose les unités DECI et BASE utilisant le procédé «Volumetric Velocity Dispersion (VVD) », déclare Manuel Laux.

4- Nettoyage et enlèvement des poudres
Le nettoyage couvre plusieurs opérations d’élimination des résidus. Le dépoudrage désigne plus précisément le retrait de poudre non consolidée, notamment à la surface et à l’intérieur des pièces.
Le dépoudrage concerne les procédés à base de poudre, métallique ou polymère. Il se situe en aval de l’impression et peut conditionner les opérations suivantes. Son ordre exact dépend de la technologie et des instructions de fabrication.
Pour une pièce métallique issue de fusion sur lit de poudre, les canaux internes peuvent compliquer le dépoudrage. Une brosse ou un aspirateur ordinaire ne constituent pas une méthode adaptée par défaut : le matériel doit être prévu pour la poudre et les risques identifiés, selon sa fiche de données de sécurité et les instructions du fabricant. Le HSE a étudié les expositions aux poudres métalliques, notamment pendant les manipulations et le nettoyage. Détensionnement, séparation, usinage ou autres traitements sont organisés dans une gamme validée ; l’automatisation peut limiter certaines tâches manuelles.
« Une caractéristique unique des solutions de post-traitement automatisé d’AMT est que toutes les technologies d’AMT sont sûres et durables, et spécifiquement conçues pour la fabrication additive, contrairement aux autres technologies de post-traitement sur le marché. La technologie d’AMT pour le dépoudrage, PostProDP, et la finition de surface, PostPro3D, permet de finir les pièces en douceur à l’échelle industrielle. Non seulement les technologies d’AMT améliorent l’esthétique des pièces, mais elles améliorent également leurs propriétés mécaniques, telles que l’allongement à la rupture (EAB), et éliminent l’entrée d’eau et de gaz. Grâce à des algorithmes intelligents et à l’apprentissage machine, les technologies d’AMT sont dotées de recettes programmées pour chaque combinaison de matériaux courants, offrant ainsi une véritable solution «plug and play» », a déclaré M. Crabtree à 3D ADEPT Media.
Les bénéfices et affirmations de sécurité ci-dessus sont ceux d’AMT. Ils doivent être appréciés pour chaque matériau et application ; l’automatisation ne dispense pas de l’évaluation des risques ni de la validation des résultats.

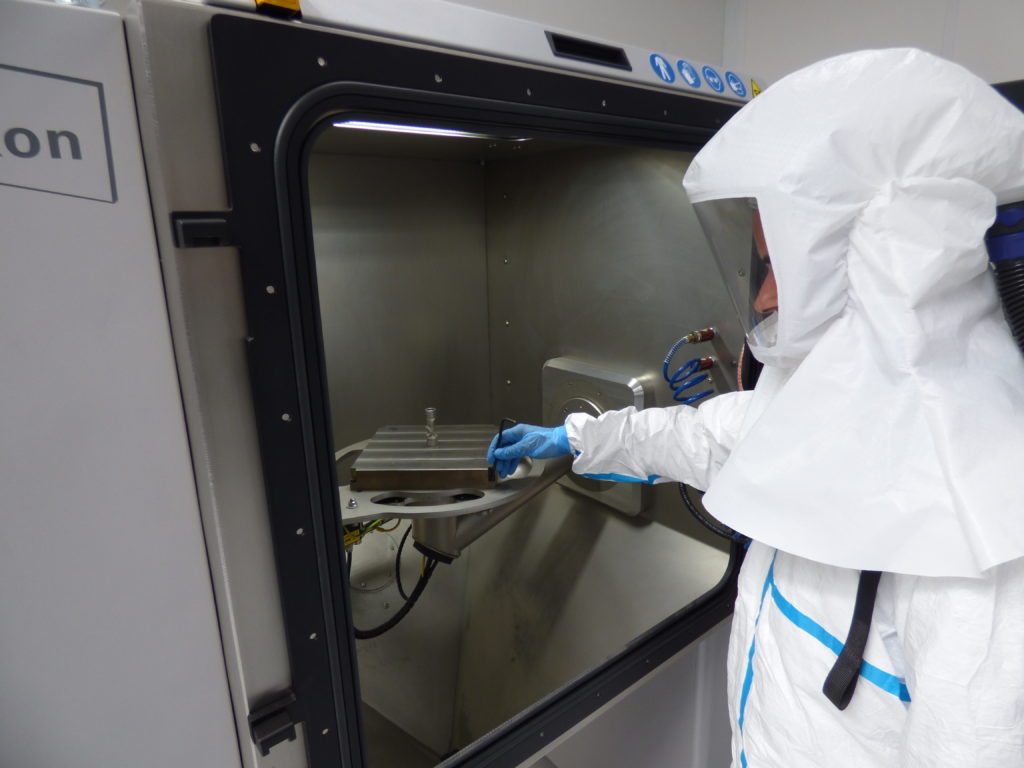
Solukon présentait des systèmes combinant rotation et vibration pour retirer la poudre des pièces métalliques. Selon la configuration, une enceinte fermée et une atmosphère contrôlée contribuent à maîtriser les poussières et les risques liés aux poudres réactives. Le choix du gaz et les conditions d’utilisation suivent les prescriptions du fabricant ; ils ne garantissent pas à eux seuls l’absence de risque.

5- Procédés de finition de surface
Selon l’application, la finition de surface peut comprendre l’arrondissage des arêtes, le lissage et le polissage.
Dans un processus d’affinage de surface qui combine des systèmes de sablage et de finition, explique M. Laux, directeur d’AM Solutions : « la surface initiale des pièces imprimées en 3D peut parfois être assez rugueuse avec des lectures Ra allant jusqu’à 1 000 micro-pouces. Dans de tels cas, il peut être avantageux de faire passer les pièces par un processus de sablage pour une réduction initiale de la rugosité de surface avant de les traiter dans le système de finition proprement dit. Cela permet de réduire les valeurs Ra jusqu’à < 20 micro-pouces ».
Si l’opérateur recherche des surfaces extra-lisses sur des composants métalliques, AM Solutions peut proposer un « système de finition produisant des finitions de surface extrêmement fines avec des valeurs Ra de < 5 micro-pouces sur des composants métalliques imprimés en 3D. Ce résultat est obtenu grâce à la technologie brevetée d’électropolissage à sec DRYLITE®, qui ne nécessite aucun électrolyte liquide ».
En outre, le terme « finition » désigne une série d’activités de post-traitement telles que l’apprêtage, le remplissage, le meulage, la préparation à la peinture, l’ébavurage, etc. Elles sont généralement utilisées comme base pour d’autres post-traitements, comme le revêtement des métaux.
6- L’usinage
L’usinage peut servir à retirer des supports ou à obtenir les surfaces fonctionnelles, dimensions et tolérances requises. Il faut prévoir les surépaisseurs et l’accès des outils dès la conception. Son besoin dépend du procédé et du cahier des charges.
7- Revêtement ou infiltration
Le revêtement ajoute une couche à la surface, tandis que l’infiltration fait pénétrer un matériau dans une structure poreuse. Une infiltration polymère peut viser l’étanchéité ; celle-ci doit être vérifiée selon le fluide, la pression, la température et l’usage attendus.
8- La teinture
La teinture colore certaines pièces polymères, notamment issues du SLS ou du MJF. Sa pénétration, sa tenue et son uniformité dépendent du matériau et du procédé. Des équipements manuels ou automatisés appropriés peuvent être utilisés. Girbau figurait parmi les fournisseurs cités dans ce dossier pour des applications MJF.
9- L’inspection
Protolabs décrit ici ses rapports de mesure et d’inspection. La société explique que le « processus d’inspection vérifie que les pièces finales sont conformes au dessin original, au bon de commande et aux autres spécifications indiquées. L’inspection dimensionnelle utilise des équipements CMM pour s’assurer que les dimensions des pièces sont dans les tolérances et s’alignent sur les mesures fournies dans le dessin original. Le rapport final détaille l’emplacement sur la plaque de construction, la façon dont la géométrie a été orientée, le placement de la structure de support, et un fichier journal de construction détaillant l’ensemble du processus de construction de la machine ».
L’inspection dimensionnelle ne valide pas, à elle seule, les propriétés mécaniques. Les essais et contrôles nécessaires doivent être définis selon le matériau, le procédé et les exigences de la pièce.
Pour des pièces DMLS, Protolabs cite la tomographie à rayons X comme moyen de contrôle non destructif des géométries internes, de certaines variations d’épaisseur et de défauts. La détection de fissures ou de poudre résiduelle dépend de la résolution, du matériau et de la mesure : un scan ne prouve pas systématiquement l’absence de tout défaut.
Une même technologie de post-traitement peut-elle être compatible avec plusieurs types de technologies de fabrication additive ?
Tout d’abord, il convient de noter que les spécialistes des technologies de post-traitement élaborent généralement leurs solutions pour répondre à une demande spécifique de l’industrie de la FA. Au fil du temps, les applications ont tendance à étendre leur domaine de compétence à d’autres technologies.
Le choix d’une solution de post-traitement exige de vérifier sa compatibilité avec la pièce, le matériau, le volume de production et le résultat attendu. Il peut nécessiter des essais représentatifs.
« Un nombre relativement restreint d’équipements de post-traitement, que ce soit pour l’élimination des supports et de la résine résiduelle, le dépoudrage et le nettoyage ou la finition de surface, peut être utilisé pour des groupes entiers de technologies de fabrication additive. Par exemple, pour le dépoudrage, le nettoyage et le lissage de surface initial, les équipements de la gamme S de AM Solutions peuvent être utilisés pour les composants en plastique et, en termes de métal, pour le lissage de surface initial.
Lorsqu’il s’agit de la finition de surface des mêmes composants en plastique ou en métal, la série M-Line d’AM Solutions est tout à fait adaptée », déclare Manuel Laux d’AM Solutions.
En outre, l’expérience acquise dans diverses applications pourrait facilement permettre aux opérateurs de déterminer la technique de post-traitement idéale pour leur projet.
Dans certaines applications d’outillage, les traces de couches ou les tolérances requises peuvent justifier un usinage des surfaces utiles après impression. Cette nécessité n’est pas commune à tous les outillages imprimés.
Les filaments polymères classiques se distinguent des filaments chargés en poudre métallique et en liant. Dans ce dernier cas, la pièce imprimée suit généralement un déliantage puis un frittage selon le système prescrit. Certains procédés de jet de liant métallique comportent également ces étapes. Leur méthode, leur ordre précis et le retrait dimensionnel ne se déduisent pas d’une comparaison générale avec le FFF polymère.
« Il ne s’agit pas seulement de rendre les pièces esthétiques, il s’agit d’améliorer les propriétés mécaniques des pièces pour obtenir des performances élevées ».
La production en série exige de considérer toute la chaîne : impression, manutention, post-traitement et contrôle. Les intervenants soulignent ici les possibilités qu’ils attribuaient à l’automatisation en 2020.
Pour AM Solutions, « cela est dû dans une large mesure à des méthodes de post-traitement laborieuses caractérisées par une prépondérance du travail manuel, l’utilisation de méthodes anciennes et le manque d’automatisation. Le résultat : un post-traitement qui prend beaucoup de temps, produit des résultats incohérents avec un faible débit et est très coûteux. Ce n’est qu’avec des solutions de post-traitement automatisées et intelligentes que la fabrication additive peut être véritablement intégrée dans les lignes de production industrielles. Mais le post-traitement automatisé permettra d’obtenir beaucoup plus : Il permettra d’utiliser pleinement les capacités des imprimantes, ce qui se traduira par des temps de cycle considérablement réduits, un débit global plus élevé et une rentabilité nettement améliorée. Il produira une qualité élevée et constante des composants post-traités, ce qui réduira considérablement le taux de rejet (moins de gauchissement et de gonflement dus à l’absorption d’eau, moins de cassures, etc.)
L’intégration des traitements automatisés de post-traitement a pour effets secondaires positifs de réduire les stocks de produits en cours, d’améliorer la traçabilité des pièces et de renforcer la sécurité sur le lieu de travail (le dépoudrage manuel pouvant être dangereux) ».
« Pour dimensionner le post-traitement de manière sûre et durable, le développement de nouvelles technologies et l’automatisation sont essentiels. Il ne s’agit pas seulement de rendre les pièces esthétiques, mais aussi d’améliorer les propriétés mécaniques des pièces pour obtenir des performances élevées », ajoute AMT.
La collaboration entre fabricants d’imprimantes, fournisseurs de post-traitement et utilisateurs aide à définir une chaîne cohérente. Le choix doit reposer sur les exigences de la pièce, des essais et le coût global, plutôt que sur une promesse d’automatisation universelle.
Ce dossier a été initialement publié dans le numéro de mai–juin 2020 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité