

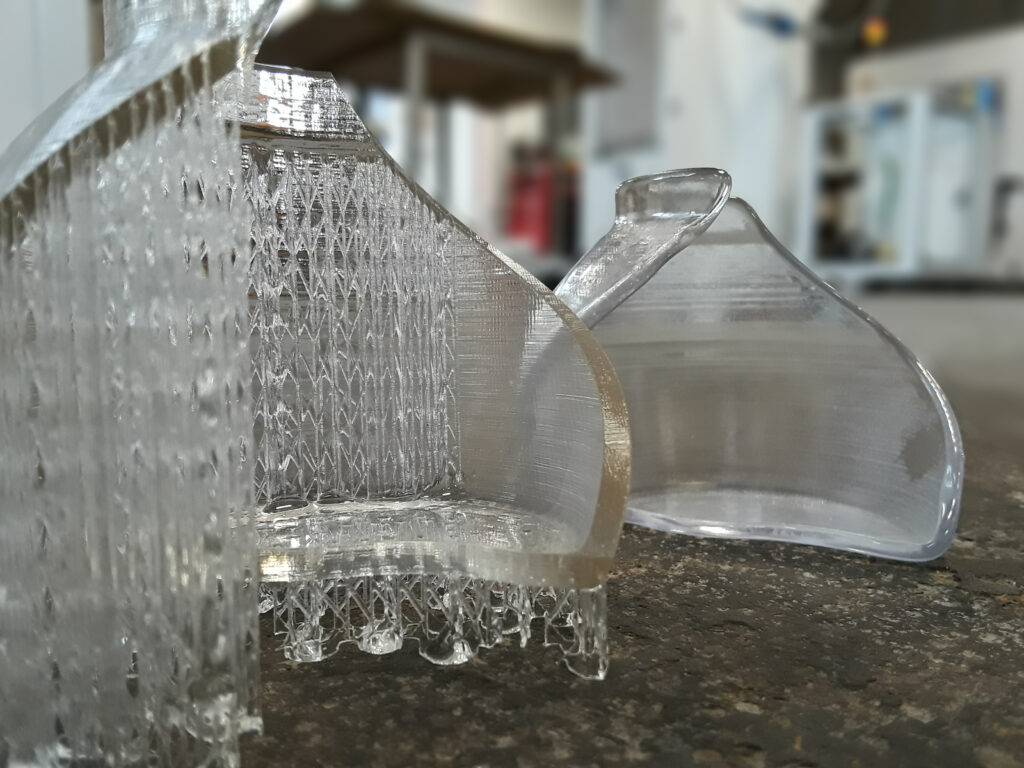
Dossier initialement publié dans le numéro de septembre/octobre 2022, puis mis en ligne en février 2023. Les témoignages de PostProcess Technologies décrivent les solutions de cette période. Les précisions techniques ajoutées à la relecture renvoient aux consignes des fabricants.
Le post-traitement contribue à obtenir les propriétés et la finition attendues d’une pièce imprimée en résine, qu’elle soit destinée au prototypage ou à un usage final. En stéréolithographie (SLA), en DLP ou en impression LCD, le choix de la résine, du procédé et du protocole après impression doit correspondre à l’application.
L’article ci-dessous a pour but d’examiner les différentes méthodes/outils qui peuvent être utilisés pour obtenir une pièce imprimée en 3D résine avec une excellente finition. Il fait partie de deux séries de réflexions : une série qui a pour ambition de fournir une compréhension approfondie de chaque tâche de post-traitement, et une autre qui a pour ambition de comprendre les secrets de l’impression 3D résine. Cette dernière série nous a déjà fait approfondir les différentes considérations à prendre en compte pour choisir une imprimante 3D résine, ainsi que les différentes formes de toxicité et les solutions explorées pour la réduire dans de tels procédés. En bref, autant d’informations cruciales à connaître avant d’utiliser une technologie d’impression 3D résine.
Ces technologies peuvent produire des détails fins, mais la taille minimale réalisable dépend du système, du matériau et de la géométrie. L’orientation et les supports peuvent laisser des marques qui nécessitent une finition. Le nettoyage et la post-polymérisation répondent aussi à des objectifs distincts de qualité et de propriétés.
Trois opérations reviennent souvent : le nettoyage, le retrait des supports et la post-polymérisation. Leur ordre et leurs paramètres varient selon la résine et la pièce ; cette présentation ne constitue pas une recette universelle.
« Le processus peut être décourageant pour toute organisation, simplement en raison du nombre d’étapes nécessaires pour terminer une pièce. Il comprend de multiples étapes qui sont traditionnellement effectuées manuellement par un technicien et qui nécessitent à la fois du temps et des compétences. Cela peut devenir encore plus difficile lorsque les entreprises transforment leur processus en production complète. Effectuer toutes ces étapes manuellement peut convenir pour quelques imprimantes de bureau, mais avec plusieurs imprimantes grand format ou une ferme de dizaines de machines de plus petit format, le travail manuel et la gestion de l’excédent de résine peuvent rapidement devenir problématiques. De nombreuses étapes de post-traitement doivent être réalisées dans un flux de résine, notamment le retrait des pièces de la plateforme, l’élimination de la résine non polymérisée, traditionnellement avec des solvants caustiques dans des réservoirs, et le retrait manuel des structures de support. Des étapes supplémentaires peuvent inclure le durcissement UV et/ou thermique », a déclaré un expert de PostProcess technologies à 3D ADEPT Media.
Avant toute manipulation, consulter les fiches de données de sécurité de la résine et du produit de lavage, ainsi que les notices des équipements. Elles déterminent notamment les gants compatibles, la protection des yeux et la ventilation. Éviter le contact avec la résine non polymérisée et maîtriser l’exposition lumineuse pendant la manipulation. Le qualificatif « caustique » de la citation ne décrit pas tous les solvants : l’IPA est notamment volatil et inflammable, et doit être tenu à l’écart des sources d’inflammation.
1. Nettoyer la pièce
Retirer la pièce du plateau avec l’outil et la méthode recommandés pour l’imprimante. Utiliser uniquement un produit de lavage compatible avec la résine et l’équipement : IPA, TPM, DPM et éthanol ne sont pas automatiquement interchangeables. Certaines résines disposent d’un protocole à base d’eau ; suivre leur notice plutôt qu’une interdiction générale de l’eau.
Le nettoyage doit éliminer la résine résiduelle, y compris dans les canaux accessibles, sans dépasser les conditions d’immersion autorisées. La géométrie peut nécessiter un protocole particulier. Le moment du retrait des supports dépend du matériau et de la pièce. Après lavage, laisser la pièce sécher complètement avant la post-polymérisation.
Une station de lavage peut rendre le traitement de lots plus répétable. Pour les ultrasons, vérifier expressément la compatibilité du liquide avec l’équipement et sa notice. Ne pas verser d’IPA ou d’autre solvant inflammable dans la cuve d’un appareil ordinaire : cela peut créer un risque d’incendie ou d’explosion. Le manuel Elmasonic Easy, par exemple, interdit les liquides inflammables.
Dans de tels cas, l’automatisation complète de l’opération d’impression 3D résine intégrale mériterait d’être explorée. « Notre solution d’élimination de la résine automatise l’étape d’élimination de l’excès de résine dans le flux de travail de la résine. Une fois que la plaque de construction est retirée de l’imprimante, la plaque entière (pour la plupart des imprimantes) peut être placée directement dans une solution PostProcess de la série DEMI, où les pièces et la plaque sont nettoyées de la résine non polymérisée. Nos solutions sont automatisées grâce à la combinaison d’un logiciel propriétaire, d’un matériel avancé et d’une chimie durable », explique PostProcess Technologies en parlant de sa solution. L’entreprise attribue à la capacité de son détergent à recevoir la résine une réduction des déchets par rapport à certains solvants traditionnels. « C’est également une option plus sûre que les solvants traditionnels, car son point d’éclair est nettement supérieur à celui de l’IPA. Il est prouvé que le système complet PostProcess, composé de logiciels, de matériel et de produits chimiques, réduit les étapes de post-traitement de 50 % ou plus. Le processus propriétaire élimine de manière fiable les matériaux résineux des pièces imprimées en 3D, même les plus complexes ou délicates, tout en augmentant la productivité et en réduisant la durée du cycle, en nettoyant régulièrement des plateaux complets en moins de 10 minutes », déclare PostProcess Technologies.
Les gains de 50 % et les cycles de moins de dix minutes sont des résultats annoncés par le fournisseur, sans protocole comparatif détaillé dans cet entretien. Un point d’éclair plus élevé ne supprime pas les autres risques chimiques ; vérifier la fiche de sécurité et le procédé complet.
2. Retirer les supports
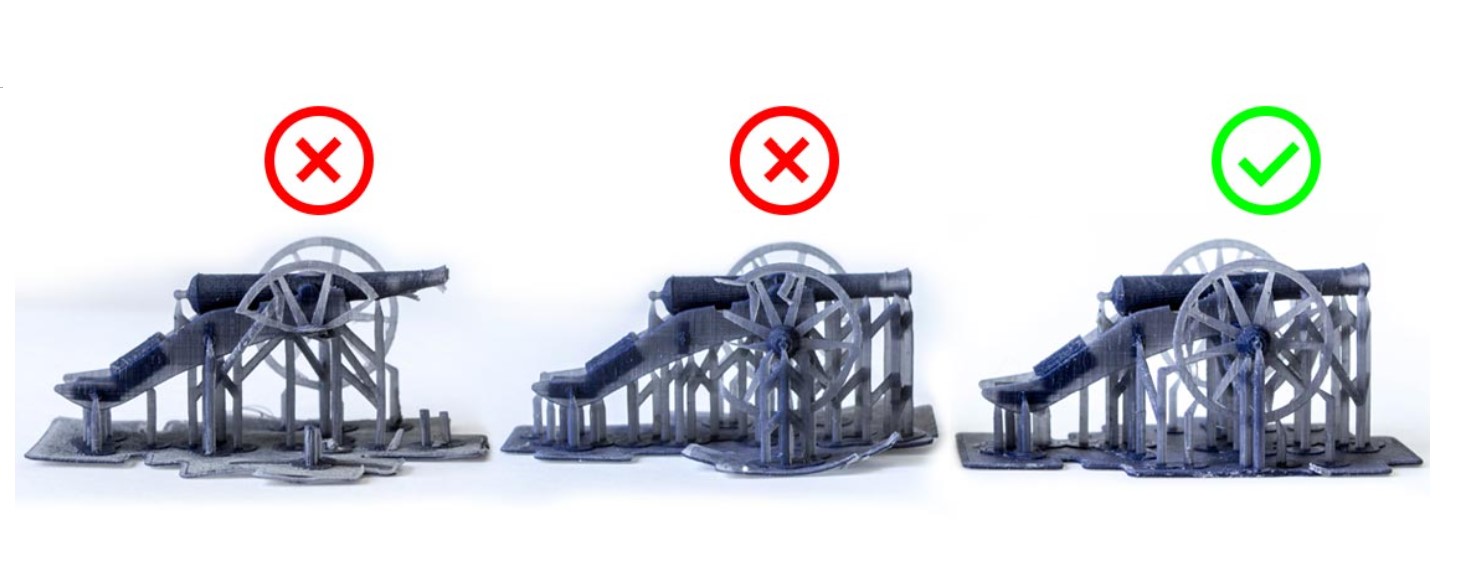
Les supports peuvent être retirés avant ou après la post-polymérisation selon le protocole validé. Le matériau, l’épaisseur, les détails fragiles et le maintien dimensionnel guident ce choix. Un retrait trop précoce comme trop tardif peut endommager certaines géométries.
Une pince coupante à ras adaptée peut aider à retirer les supports en limitant les efforts sur la pièce. Respecter les protections requises. Une surface qui n’est plus collante ne suffit pas à prouver que la pièce est complètement polymérisée ou adaptée à son usage.
3. Post-polymériser la pièce
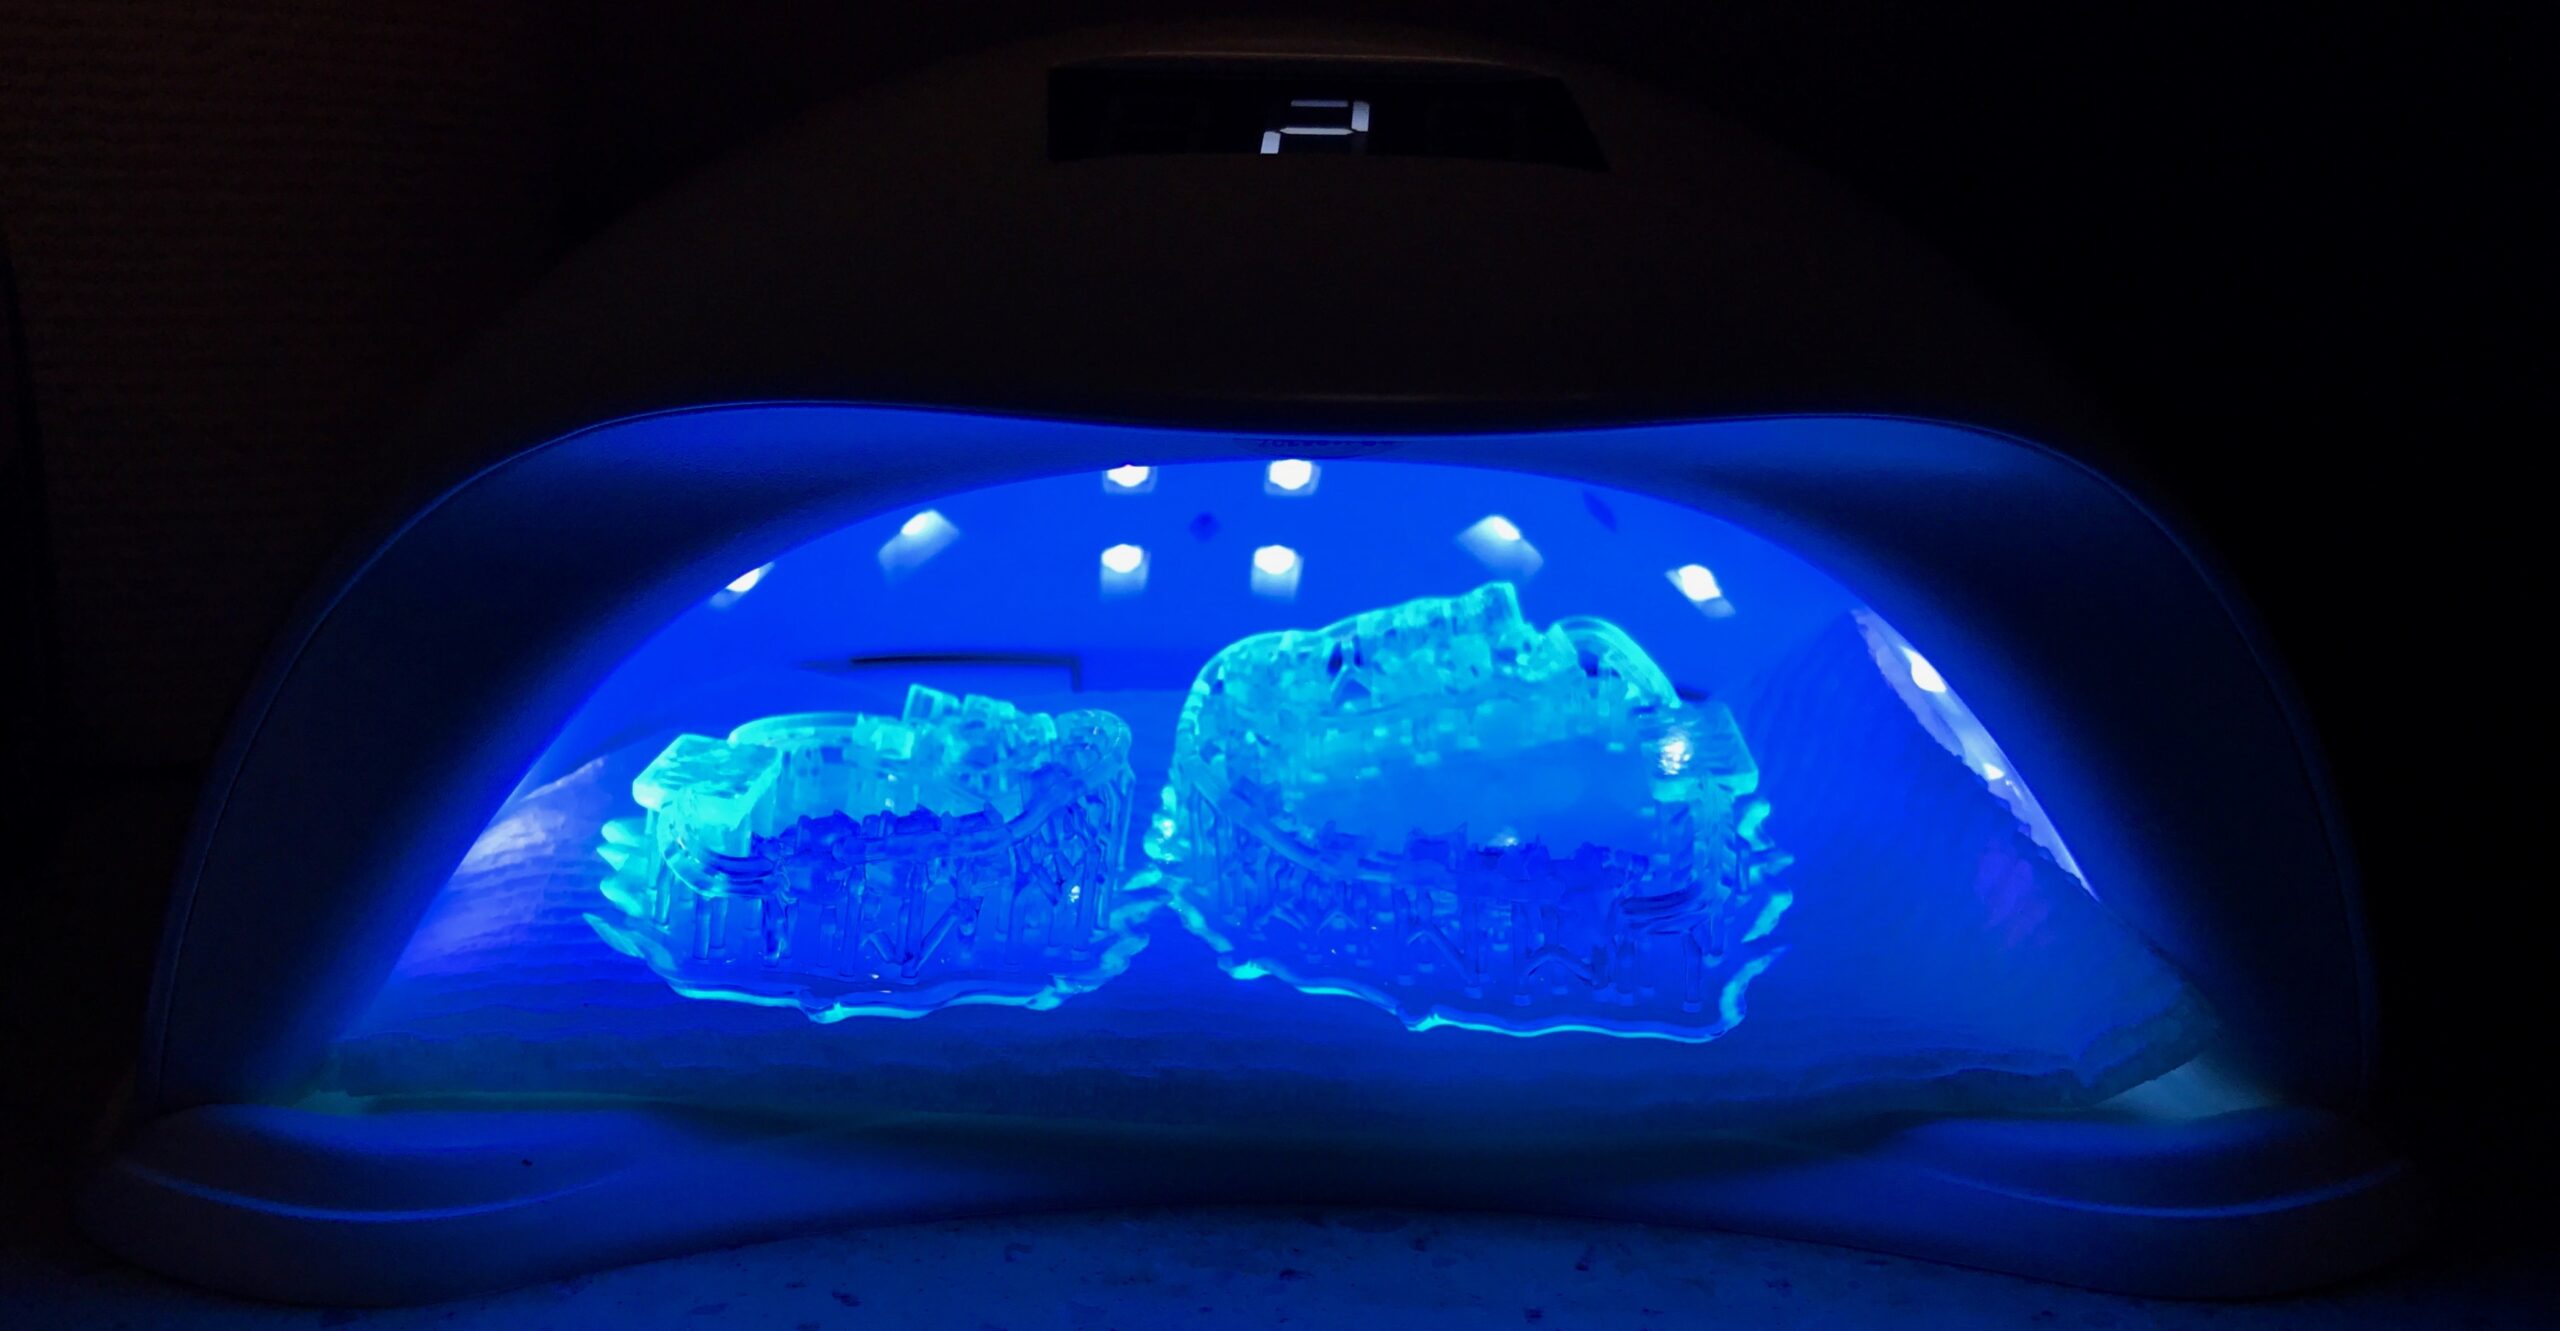
Le lavage enlève la résine liquide résiduelle ; la post-polymérisation intervient ensuite sur la pièce propre et sèche. Polymériser une couche de résine laissée en surface ne remplace pas un nettoyage correct et peut masquer les détails.
La polymérisation n’est pas nécessairement complète à la sortie de l’imprimante. Un traitement lumineux et, selon le matériau, thermique contribue à atteindre les propriétés spécifiées. Pour les usages médicaux ou dentaires, suivre la chaîne validée : une exposition UV quelconque ne suffit pas à démontrer la biocompatibilité.
La longueur d’onde, la dose lumineuse, la température et la durée doivent correspondre à la résine et à l’équipement. Il n’existe pas de réglage unique applicable à toutes les pièces SLA, DLP ou LCD. Formlabs décrit ainsi des paramètres de post-polymérisation propres à chaque résine.
Cette étape peut également s’avérer très utile pour les pièces présentant une large gamme d’épaisseurs et de porte-à-faux non soutenus qui souffrent de déformation due à une déformation irréversible pendant le durcissement thermique. Comme on le voit dans le procédé d’impression 3D Carbon Digital Light Synthesis™ (Carbon DLS™), cette imprécision « induite par la cuisson » provient généralement d’un rétrécissement différentiel entre les parois les plus fines et les plus épaisses des pièces, et du ramollissement des pièces à des températures élevées. La post-polymérisation UV peut potentiellement résoudre ces problèmes en réduisant la perte de masse pendant la cuisson et en augmentant la résistance.
Cette possibilité ne vaut pas pour toutes les résines et ne remplace pas automatiquement le traitement thermique. Les protocoles Carbon distinguent les traitements selon le matériau ; le maintien de la géométrie doit être vérifié pour la pièce considérée.
« Il existe différents flux de travail pour différentes résines. Cela peut nécessiter un flux de travail très spécifique pour créer le produit final souhaité. Par exemple, la plupart des impressions nécessiteront une étape de post-polymérisation UV, mais l’exposition aux UV peut varier entre chaque résine pour obtenir les propriétés mécaniques annoncées par le fabricant de la résine. L’élimination de l’excès de résine des pièces se fait à l’aide de solvants, mais nous ne pouvons pas utiliser un seul solvant pour chaque résine. Des propriétés de résine différentes peuvent nécessiter des solvants différents », nous avertit PostProcess Technologies.
Certains fabricants proposent une chaîne complète ; d’autres s’associent à des spécialistes, comme Carbon et PostProcess Technologies pour le retrait de résine. Une lampe à ongles, une enceinte improvisée ou le soleil ne garantissent ni une dose maîtrisée ni les propriétés attendues. Pour des pièces fonctionnelles, retenir un protocole documenté et validé.
Autres finitions possibles
Selon les exigences de surface et l’usage final, sablage, ponçage, peinture, revêtement ou métallisation peuvent compléter ce parcours. Vérifier leur compatibilité avec la résine et les dimensions à conserver, ainsi que les protections adaptées aux poussières et produits employés.
Cet article a été initialement publié dans le numéro de Septembre/Octobre de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité