

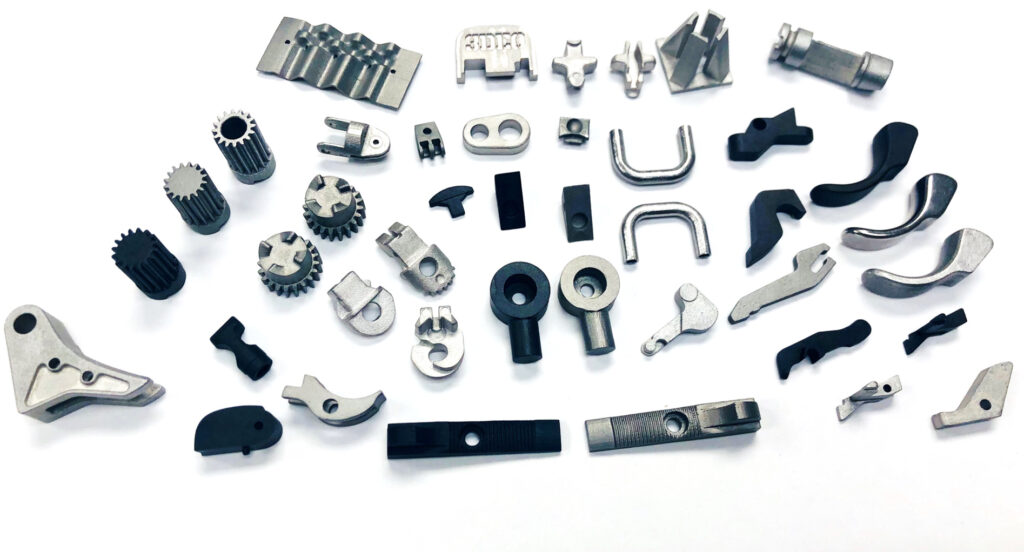
Dossier initialement publié dans le numéro de janvier/février 2022 de 3D ADEPT Mag. Les entretiens, fonctions et exemples industriels décrivent cette période.
Vous vous souvenez que nous vous avons dit que le post-traitement est un terme générique qui couvre une variété d’étapes que les pièces imprimées en 3D doivent subir avant d’être utilisées à des fins finales ? Dans le but de fournir une compréhension approfondie de chaque tâche de post-traitement, nous avons commencé à partager des informations clés sur les problèmes soulevés par l’élimination de la poudre métallique, l’utilisation de fours dans la fabrication additive, ou même le processus de teinture automatisé pour les pièces imprimées en 3D. Dans cet article, nous allons examiner les meilleures pratiques et les conseils à connaître lors de la mise en œuvre d’une méthode de traitement de surface en impression 3D métallique.
La FA permet de concevoir des formes complexes, mais la géométrie et l’état de surface obtenus dépendent de la préparation du fichier, du procédé et de ses paramètres. Les écarts doivent être évalués par rapport aux tolérances de la pièce.
Plusieurs causes peuvent expliquer cela :
- Lorsqu’une surface courbe est exportée sous forme de triangles, la tessellation introduit une approximation dont la précision dépend des réglages. Tous les formats et toutes les chaînes de préparation ne suivent pas exactement le même parcours.
- La fabrication couche par couche peut produire un effet d’escalier sur des surfaces inclinées ou courbes. L’orientation et l’épaisseur de couche en influencent l’ampleur.
- La géométrie, le matériau, les paramètres et les phénomènes thermiques peuvent également influer sur les dimensions et l’état de surface.
Un traitement de surface peut répondre à un besoin d’aspect, de rugosité, de contact, de résistance à l’usure ou à la corrosion. Aucun traitement n’améliore automatiquement toutes ces propriétés : il peut aussi modifier les dimensions ou une surface fonctionnelle et doit être qualifié pour l’usage prévu.
Ce dossier propose un examen approfondi des méthodes de traitement de surface que les opérateurs peuvent appliquer aux pièces métalliques imprimées en 3D. Pour discuter de ce sujet, nous avons invité des contributeurs clés de deux entreprises : Jan Panhuis, conseiller technico-commercial senior chez Leering Hengelo (Normfinish) ainsi que Paul Gagorik, architecte de solutions et Behrang Poorganji, VP Material Technology de Morf3D.
Normfinish est la marque de Leering Hengelo présentée dans ce dossier. L’entreprise fournit des équipements de projection de médias pour le nettoyage, l’ébavurage, le matage, la préparation de surface et le grenaillage.
Morf3D apporte le point de vue d’un fabricant de pièces aérospatiales. Les opérations décrites lors de l’entretien comprennent le dépoudrage, le contrôle non destructif, les traitements thermiques, le retrait de la plaque et des supports, l’usinage, les traitements de surface, l’assemblage et la documentation de qualification. Le pressage isostatique à chaud (HIP), la mise en solution, le vieillissement ou la trempe concernent notamment les propriétés du matériau ; ce ne sont pas, en eux-mêmes, des procédés de finition de surface. Gagorik et Poorganji se concentrent ici sur cette dernière famille.
Nous remercions également le fabricant de pièces 3DEO, la plateforme de fabrication en ligne Factorem et SPC – Surface Treatment Experts pour les ressources partagées.
Justifier l’importance des méthodes de traitement de surface
Les méthodes peuvent être regroupées selon leur action sur la surface. Les frontières entre familles se recoupent parfois ; cette présentation ne remplace pas les spécifications et normes applicables à chaque opération.
- Enlèvement mécanique de matière : ponçage, meulage, polissage, rodage et certaines finitions par médias.
- Traitements chimiques ou électrochimiques : décapage, polissage chimique, électropolissage ou passivation, avec des fonctions distinctes.
- Revêtements et couches de conversion : peinture, dépôt métallique ou anodisation, suivant le matériau et l’usage.
- Déformation plastique contrôlée de la surface : grenaillage de précontrainte, destiné notamment à introduire des contraintes résiduelles de compression.
Selon Panhuis, quelle que soit l’option de traitement de surface que vous choisissez, les questions les plus importantes à aborder concernent les “dimensions de la pièce, la rugosité souhaitée, les exigences optiques, le type de traitement (s’agit-il d’un traitement manuel ou automatique ?)”. Le matériau et la fonction médicale éventuelle imposent aussi leurs propres exigences. Le grenaillage d’une pièce en titane ne suffit pas à démontrer qu’un dispositif est prêt à être utilisé : nettoyage, état final et validation restent à considérer. “Pour certaines pièces encore, nous devons vérifier le degré de contamination autorisé par le produit de sablage”, ajoute Panhuis.
Gagorik et Poorganji vont plus loin puisqu’ils prennent en compte la complexité de la pièce, ses performances mais aussi toutes les étapes qui peuvent influencer son coût final. Ils attirent l’attention sur le fait que « la capacité d’appliquer correctement/complètement un traitement sur toutes les surfaces prévues peut être entravée par l’augmentation de la complexité de la conception de la pièce ». Dans ce cas, les facteurs clés sont la propreté, la topologie de la surface et l’accessibilité. « Une préoccupation importante est la façon dont les exigences de surface dans les pièces imprimées en 3D sont liées aux propriétés des matériaux (par exemple HCF, LCF, corrosion) et aux performances globales de la pièce. Ce point est essentiel car il dicte le traitement de finition de la surface et les paramètres à atteindre pour chaque pièce CTQs*. Cela déterminera finalement le coût et la viabilité du processus de FA », expliquent les experts.
CTQ : caractéristiques critiques pour la qualité. HCF et LCF désignent respectivement la fatigue à grand et à faible nombre de cycles.
Quid des méthodes de traitement de surface ?
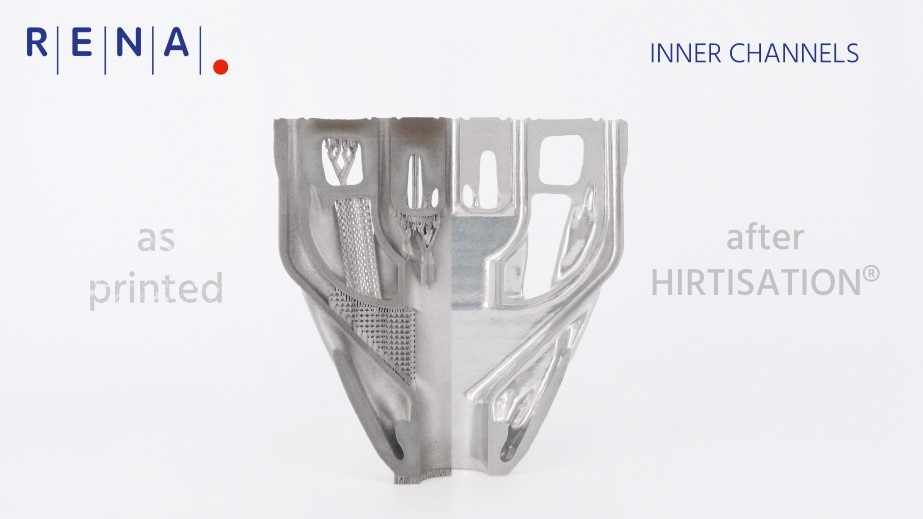
Le choix part des exigences de la pièce : matériau, géométrie, surfaces accessibles, tolérances et conditions de service. Ces critères concernent aussi bien les procédés additifs que conventionnels.
« Il doit être largement déterminé par l’environnement d’exploitation prévu (assemblage/installation, fonctionnement/performance, maintenance, mise hors service) de la pièce. Elle ne doit pas être déterminée uniquement par les normes, spécifications, “meilleures pratiques” existantes, etc. – car toutes ces approches ont été créées avec des hypothèses/conditions spécifiques qui peuvent ne pas s’appliquer dans tous les cas. Des économies importantes (en termes de délais et de coûts en aval) peuvent être réalisées en prenant le temps d’interroger votre application avant de la concevoir/définir. Le traitement de surface est généralement déterminé par les CTQs de la pièce, les exigences dimensionnelles, et dépend fortement du processus de FA (Modalité) », soulignent les experts de Morf3D.
L’examen de l’application complète les exigences normatives et réglementaires ; il ne dispense pas de respecter celles qui sont applicables.
Ceci étant dit, examinons certaines de ces méthodes – indépendamment de leur catégorie principale :
- Ponçage. Un abrasif enlève de la matière et peut atténuer certaines irrégularités. L’accès aux recoins et le risque de modifier une cote doivent être évalués.
- Polissage par ultrasons. Un outil animé de vibrations travaille avec un abrasif. Fréquence, contact et effort dépendent du système ; il n’existe pas de règle universelle « sans contact à 30 kHz ». Les consignes du fabricant de l’outil sont déterminantes.
- Polissage laser. Une fine couche superficielle est refondue pour réduire certaines irrégularités. Fraunhofer ILT décrit ce principe. La rugosité finale dépend notamment de l’alliage, de l’état initial et des paramètres, sans valeur Ra universelle.

Polissage chimique et électropolissage. Ils enlèvent de la matière par dissolution contrôlée. L’électropolissage associe un électrolyte et un courant électrique ; il ne se confond pas avec la passivation. Le résultat dépend du matériau et du protocole.
Finition en tonneau. Les pièces et les médias se déplacent dans un équipement rotatif. Un tonneau rotatif et un système centrifuge ne sont pas équivalents : l’intensité dépend de la machine, des médias et des réglages, sans garantie d’être plus douce qu’une finition vibratoire.
Grenaillage de précontrainte. Des impacts contrôlés provoquent une déformation plastique et des contraintes résiduelles de compression. Le procédé décrit par Curtiss-Wright peut employer des médias métalliques, en verre ou en céramique ; intensité et couverture doivent être maîtrisées. Il ne s’agit pas d’une solidification.
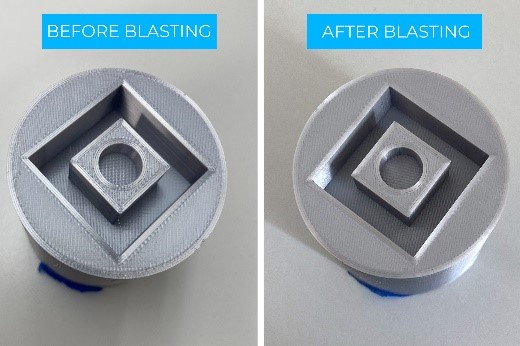
Projection de billes. Elle peut nettoyer ou modifier la texture de la surface, selon le média et les paramètres. L’accès aux canaux internes n’est pas garanti et doit être vérifié ; ce traitement ne se confond pas automatiquement avec un grenaillage de précontrainte qualifié.
Projection d’abrasifs. Le média et l’énergie de projection déterminent l’enlèvement et l’aspect obtenu. Comco présente des exemples de microprojection sur des pièces imprimées. Les bénéfices de fatigue ou de corrosion ne sont pas systématiques et demandent une validation propre à l’application.
Finition vibratoire. Pièces, médias et produits de traitement se déplacent dans une cuve vibrante pour des opérations comme l’ébavurage, l’arrondi des arêtes et le lissage. La finition par médias décrite par Rösler doit être adaptée à la géométrie et à la fragilité des pièces.
Dépôt métallique. Une couche métallique peut apporter des propriétés de surface particulières. Le substrat n’est pas limité à l’acier et la couche n’est pas nécessairement chimiquement inerte. Préparation, adhérence, épaisseur et conditions de service déterminent le résultat.
La séquence de post-traitement doit être définie pour l’état final recherché. Une opération peut modifier le résultat d’une autre ; refroidissement et dépoudrage ne suffisent donc pas, à eux seuls, à déterminer quand appliquer une finition. Gagorik et Poorganji soulignent l’importance de cette planification.
« Les processus de préparation de surface (y compris le nettoyage par ultrasons, l’écoulement abrasif, l’électro-polissage, le fraisage chimique) interviennent généralement avant tout revêtement de surface (y compris l’anodisation, la métallisation/céramique, la peinture), et peuvent parfois être nécessaires (en tant qu’opérations de nettoyage) avant les traitements thermiques et les processus d’assemblage également. Habituellement, la finition de surface intervient aux étapes ultérieures/finales du post-traitement. Toutefois, les séquences du processus sont conçues de manière à maximiser la performance et à minimiser le coût », soulignent les experts.
Un élément clé au cœur des méthodes de traitement de surface : la rugosité de la surface.
Les experts ont clairement indiqué que tous les aspects de la pièce imprimée en 3D, tels que le matériau, la forme, l’épaisseur et le poids, l’utilisation prévue et l’environnement dans lequel elle sera utilisée, comptent lorsqu’il s’agit de choisir une option de finition de surface. Toutefois, au-delà de tous ces aspects, l’accent a été mis sur “le problème de la rugosité de surface” des pièces fabriquées par voie additive.
« La rugosité de surface est une mesure de la variance de la topologie de la surface d’une pièce. La rugosité peut affecter l’esthétique de la pièce (par exemple, brillante ou mate) et son comportement mécanique, comme l’amorçage de fissures, la résistance à l’usure, la durée de vie en fatigue, la marine, l’étanchéité, les roulements et la dynamique des fluides. Plus les surfaces d’une machine dynamique intégrée sont rugueuses, moins elle fonctionnera de manière silencieuse, efficace et sûre. La réduction de la rugosité, ou frottement, est essentielle dans les pièces mécaniques telles que les pistons, les roulements et les surfaces d’étanchéité, où un contact trop important entre les surfaces mobiles peut entraîner une usure rapide. Les spécifications peuvent différer selon les cas, mais la rugosité exigée d’une pièce d’utilisation finale peut être un facteur important dans le calcul de son coût. L’analyse de la rugosité de surface comprend l’utilisation de paramètres pour inspecter et déterminer si la pièce fabriquée répond aux normes de contrôle de la qualité. Cela aide les fabricants et les concepteurs à quantifier la rugosité de l’état de surface qu’ils choisissent », commente Matt Sand, fondateur et CEO de 3DEO.
Sur le plan métrologique, Ra est un écart moyen arithmétique du profil, et non une variance ou une mesure directe du frottement. Une même valeur peut recouvrir des profils différents. Les travaux de calibration du NIST rappellent l’importance des conditions de mesure. La direction, le filtrage et les paramètres retenus doivent être précisés selon la fonction de la surface ; « plus lisse » ne signifie pas toujours « mieux adapté ».
L’état initial varie selon le procédé de FA et ses paramètres. Il est possible d’associer un traitement à un procédé donné, mais l’aptitude doit être démontrée pour le couple matériau–géométrie et les exigences de la pièce, plutôt que déduite du seul nom du procédé.
Pour Morf3D, il est essentiel de comprendre les conditions de départ pour une application acceptable du traitement de surface nécessaire pour un matériau et une application de pièce donnés, puis de déterminer les processus de fabrication nécessaires pour y parvenir. Prenant l’exemple de leurs capacités internes, Gagorik et Poorganji notent que les traitements de surface qu’ils utilisent aujourd’hui sont la version avancée/développée des processus existants pour les processus conventionnels qui sont modifiés ou orientés vers les besoins des pièces imprimées en 3D. Par exemple, l’accès aux canaux internes qui sont plus rugueux qu’un canal usiné, ou le polissage chimico-mécanique de la surface d’un composant rotatif.
Enfin, les raisons d’utiliser une finition de surface s’appliquent aussi bien aux pièces imprimées en 3D qu’aux pièces fabriquées par des procédés traditionnels. Étant donné que les différentes options de finition s’accompagnent de coûts différents, la responsabilité, selon les mots des experts de Morf3D, ne repose pas sur la technologie utilisée pour la fabrication, mais sur des équipes de conception et de fabrication informées qui collaborent pour prendre les meilleures décisions sur ce qu’il convient d’utiliser.
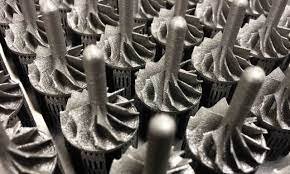
Image d’Une : pièces métalliques imprimées en 3D. Image : 3DEO.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité