

Archive — Dossier de septembre 2019 réalisé avec les contributions d’EOS, Solukon et Rösler. Les équipements, essais et chiffres cités se rapportent à cette période.
Avec la contribution de EOS, SOLUKON & RÖSLER
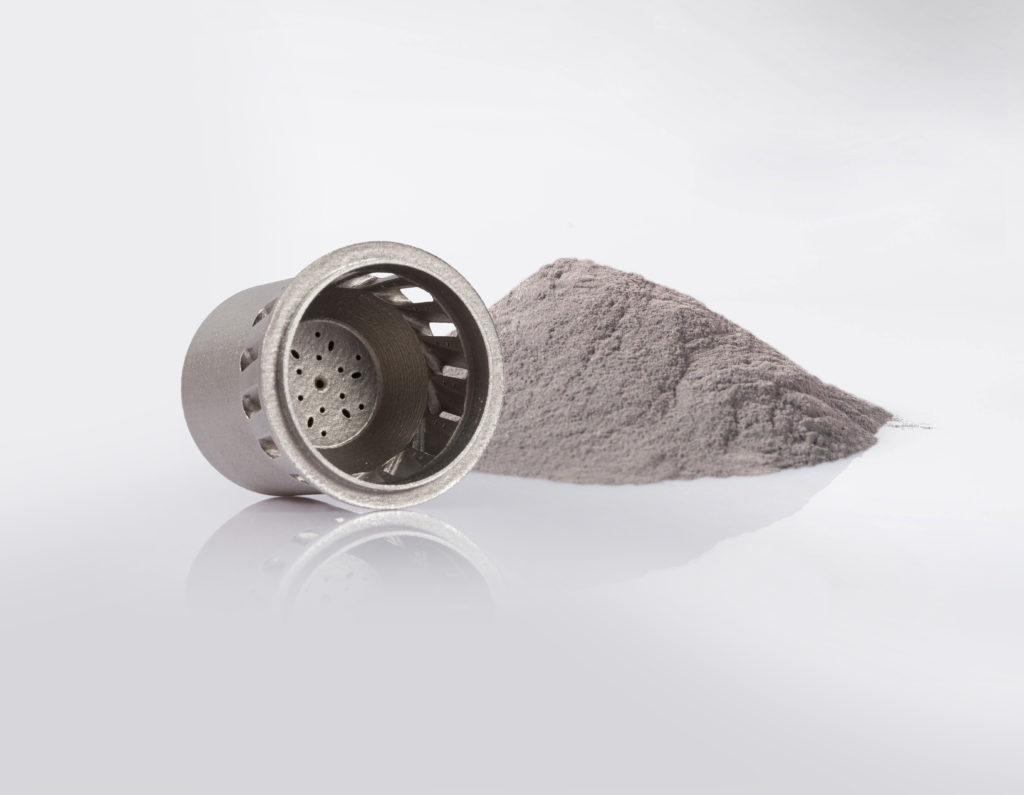
Le dépoudrage vise à retirer la matière non consolidée qui reste autour ou à l’intérieur d’une pièce fabriquée avec de la poudre. La difficulté dépend notamment de la géométrie, du matériau et du procédé. Ce dossier examine la récupération de matière, la sécurité et l’automatisation de cette étape.
C’est la raison pour laquelle nous avons décidé d’aborder ce thème. Afin d’analyser dans son ensemble les contours d’un procédé d’enlèvement de poudre nous avons invité les acteurs qui fabriquent des systèmes de fabrication additive, les fabricants de technologies de post-traitement et les prestataires de services d’impression 3D capables d’apporter un point de vue d’utilisateur de ces technologies de post-traitement. Eduardo Alonso, Regional Manager France, EOS ; Vincent Raman, spécialiste de la technologie de finition de masse chez Rösler et Andreas Hartmann, Co-fondateur et directeur technique de Solukon partagent leur expertise respective dans ce dossier. D’autres conversations et analyses de divers experts, dont les laboratoires Lawrence Livermore National, seront présentées tout au long du dossier pour mettre en évidence ou préciser certains points.
Rösler est un fournisseur d’équipements de traitement de surface (finition en série et grenaillage), ainsi que de systèmes de lavage industriel. En raison du fait qu’une pièce imprimée en 3D avec les technologies DMLS, EBM, FDM, PolyJet, SLM et SLS peut présenter des arêtes, des bavures et des aspérités, les technologies de ponçage, lissage et polissage de finition en série sont fournies par Rösler pour obtenir le rendu attendu. En 2018, l’entreprise s’est associée à PostProcess,
un autre spécialiste des technologies de post-traitement afin de compléter son portefeuille de produits.
EOS est un fabricant de systèmes d’impression 3D industrielle. Fondée en 1989, l’entreprise propose une large gamme de solutions holistiques dans la fabrication additive. Leur participation à ce dossier est assez atypique dans la mesure où ils discutent souvent de l’élimination des poudres dans le cadre du thème général du procédé de fabrication des poudres ou de la gestion du matériau.
Enfin, Solukon est un fabricant allemand d’équipements périphériques de post-traitement pour les technologies de fabrication additive. L’entreprise met l’accent sur les unités de dépoudrage automatique et les stations de déballage pour les pièces métalliques et plastiques fondues au laser.
L’étape de post-production consiste en une série de procédés de fabrication supplémentaires tels que le traitement thermique pour obtenir les propriétés souhaitées. L’élimination de l’excès de poudre des cavités internes et des géométries complexes des pièces imprimées est un élément crucial de cette étape. Le manque de compétences précises concernant cette étape du processus de FA conduit souvent à externaliser l’étape de post-traitement pour obtenir de meilleurs résultats au niveau de la pièce finie. Cela pourrait donc expliquer le fait que la production de pièces fabriquées de manière additive fonctionnelles et provenant d’une source unique, reste hors de portée de plusieurs fabricants.
Le dépoudrage est notamment nécessaire après fabrication sur lit de poudre, par fusion ou par jet de liant. Le jet de liant ne fond pas la poudre lors du dépôt : il lie les particules avant les traitements ultérieurs. Le dépôt sous énergie concentrée alimenté en poudre présente d’autres besoins de collecte de matière ; il n’enfouit pas nécessairement la pièce dans un lit. Ce dossier se concentre sur la poudre résiduelle et les cavités difficiles d’accès.
Défis rencontrés lors d’un processus d’élimination de poudre métallique
À la sortie d’un procédé sur lit de poudre métallique, de la poudre non consolidée peut rester dans les canaux ou sur les surfaces. Son retrait et son contrôle doivent être prévus dès la conception et dans le processus de fabrication. Les risques dépendent notamment de la composition, de la finesse et de la réactivité du matériau.
Un dépoudrage manuel long ou difficile à reproduire peut limiter le débit de production. L’automatisation cherche à réduire cette contrainte, mais doit être évaluée sur les géométries réellement fabriquées.
Bien que Vincent Raman de Rösler explique que les systèmes de FA sont livrés avec des solutions pour le traitement de surface et l’enlèvement des supports, Eduardo Alonso précise de son côté que « le principal défi est de retirer complètement la poudre de la pièce, en particulier des canaux et des petits espaces où il est plus difficile de le faire. Un autre point important est la sécurité des opérateurs, c’est-à-dire minimiser le contact de la poudre pendant l’enlèvement. »
De plus, selon un expert de Lawrence Livermore National Laboratories, « un autre défi est de savoir quand toute la poudre a été enlevée » d’une part, et d’autre part, selon les termes d’Andreas Hartmann, « d’enlever la poudre résiduelle de manière sûre, efficace, économique, avec des résultats de nettoyage reproductibles et sans contamination pour le recyclage ».
La première observation est que ces défis peuvent varier d’un utilisateur ou d’un fabricant à l’autre en raison du type de procédé de post-traitement qu’ils utilisent.
Le dossier distingue les interventions manuelles, les procédés automatisés à sec et certains nettoyages par immersion ou ultrasons. Ces catégories se recoupent et ne remplacent pas une analyse de compatibilité entre poudre, pièce et équipement.
Les opérations manuelles peuvent mobiliser des moyens mécaniques adaptés. Elles doivent éviter de disperser les poussières dans l’atelier. L’INRS recommande l’aspiration adaptée ou l’essuyage pour le nettoyage des postes, sans soufflage à l’air libre. Le choix des équipements doit tenir compte des risques chimiques et d’incendie ou d’explosion.
Pour le nettoyage final des pièces, la fiche INRS ED 144 limite l’usage de soufflettes à une enceinte étanche maintenue en dépression par aspiration. Cette condition ne doit pas être confondue avec le soufflage libre d’un poste de travail.
Bien qu’elle soit qualifiée par d’autres comme nécessitant beaucoup de temps, EOS estime que le « processus manuel est généralement totalement flexible, car il peut être réalisé à tout moment sur n’importe quelle machine d’impression 3D ». Ce serait certainement le plus grand avantage de ce processus. Cependant, dans la recherche constante de la rapidité, l’entreprise reconnaît également l’importance de l’automatisation dans le post-traitement. En effet, Eduardo Alonso ajoute que « l’automatisation du processus d’enlèvement de poudre est en cours de test pilote chez EOS et chez certains clients pilotes : l’automatisation afin d’enlever la majeure partie de la poudre par exemple en faisant tourner de 180° l’interchangeable dans le cadre du système d’impression 3D ou par un bras robot avec une buse d’aspiration ».
Le nettoyage par immersion et la dissolution de supports sont deux opérations distinctes du dépoudrage à sec. Chez XJet, la technologie NanoParticle Jetting dépose des encres contenant des particules et un matériau de support soluble. Le lavage retire ce support ; il ne correspond pas au retrait de poudre libre d’un lit de poudre.
Un procédé aqueux n’est pas automatiquement sans risque. La compatibilité des matériaux, des produits de nettoyage et de la gestion des résidus doit être vérifiée pour l’opération concernée.
Vincent Raman a déclaré à propos du procédé d’immersion dans le liquide : « L’immersion dans un liquide enlève les structures de support pour différentes techniques d’impression, aussi bien en grandes séries que sur une seule pièce, sans action manuelle». Cependant, pour le spécialiste de
la technologie de finition en série, « beaucoup de clients utilisent un procédé de grenaillage qui nécessite beaucoup de travail manuel la plupart du temps, d’où la fonction d’automatisation que Rösler a intégrée pour les petites pièces ».
Le nettoyage par ultrasons utilise la cavitation dans un bain pour détacher des résidus. Son efficacité et sa compatibilité dépendent de la pièce, du liquide et du matériau. La poudre récupérée ne doit pas être considérée comme réutilisable sans contrôle adapté ; un contact liquide peut compliquer sa récupération.
Andreas Hartmann, cofondateur de Solukon, compare ces approches dans l’entretien de 2019 :
“A première vue, les processus manuels ne requièrent pas beaucoup de savoir-faire et peuvent être réalisés à l’aide d’appareils de soufflage ou de brossage. Mais en y regardant de plus près, l’enlèvement manuel de la poudre est très risqué car l’opérateur entre inévitablement en contact avec des particules.
Ce matériau métallique est très fin et assez léger pour être aéroporté dans de nombreux cas. Elle est généralement nocive pour la santé et il existe un risque qu’elle pénètre dans l’organisme par les voies respiratoires ou par la peau. Si la poudre est libérée dans l’air, elle peut créer des nuages de poussière qui peuvent créer une atmosphère dangereusement explosive.
En même temps, l’enlèvement manuel de la poudre prend beaucoup de temps et les résultats de nettoyage sont imprévisibles avec une reproductibilité variable, ce qui compromet la qualité. Tous ces facteurs comportent des risques pour la santé, la sécurité, la qualité et des coûts élevés.
L’immersion liquide fonctionne très bien pour nettoyer les surfaces sans laisser de résidus, mais les pièces doivent être pré-nettoyées avec un procédé à sec sous forme de poudre résiduelle, ce qui soulève souvent des problèmes lorsque les canaux internes sont remplis de poudre.
La poudre se coince et la pièce est endommagée. Les ultrasons peuvent être très utiles, mais des canaux obstrués sont également possibles. En général, lors de l’immersion, la poudre résiduelle ne peut pas être réutilisée et doit être éliminée.
L’immersion avec des solvants chimiques ou des méthodes d’impulsions électrochimiques sont des solutions parfaites car elles permettent d’enlever les structures de support et d’améliorer les surfaces des pièces. Cependant, dans ce cas, il est utile d’enlever la plus grande partie de la poudre dans un procédé à sec car la poudre ne peut pas être réutilisée.”
Des équipements peuvent combiner vibrations, rotations et collecte sous enceinte. Le choix dépend de la géométrie, de l’accessibilité des canaux et des propriétés de la poudre. Un dispositif courant d’aspiration ou de nettoyage n’est pas nécessairement adapté aux poussières métalliques.
Regard sur les technologies de post-traitement des entreprises participantes
EOS
Comme annoncé précédemment, le fabricant allemand EOS propose tout un système de gestion des poudres. Appelé IPCM M pro, il permet de transporter hors du système de FA des matériaux qui ne sont pas fondus pendant le processus de construction, sans ouvrir la porte de la chambre de traitement et donc sans que l’opérateur entre en contact direct avec le matériau.
« Une pompe à vide transporte la poudre hors du système et dans l’IPCM M pro, où elle est tamisée sous gaz inerte dans le module à un débit de 120 kg de matière en 30 minutes – 50 % plus rapide que les solutions précédentes. La poudre ainsi traitée peut être utilisée pour un nouveau processus de construction, et le cycle de la poudre recommence ainsi. »
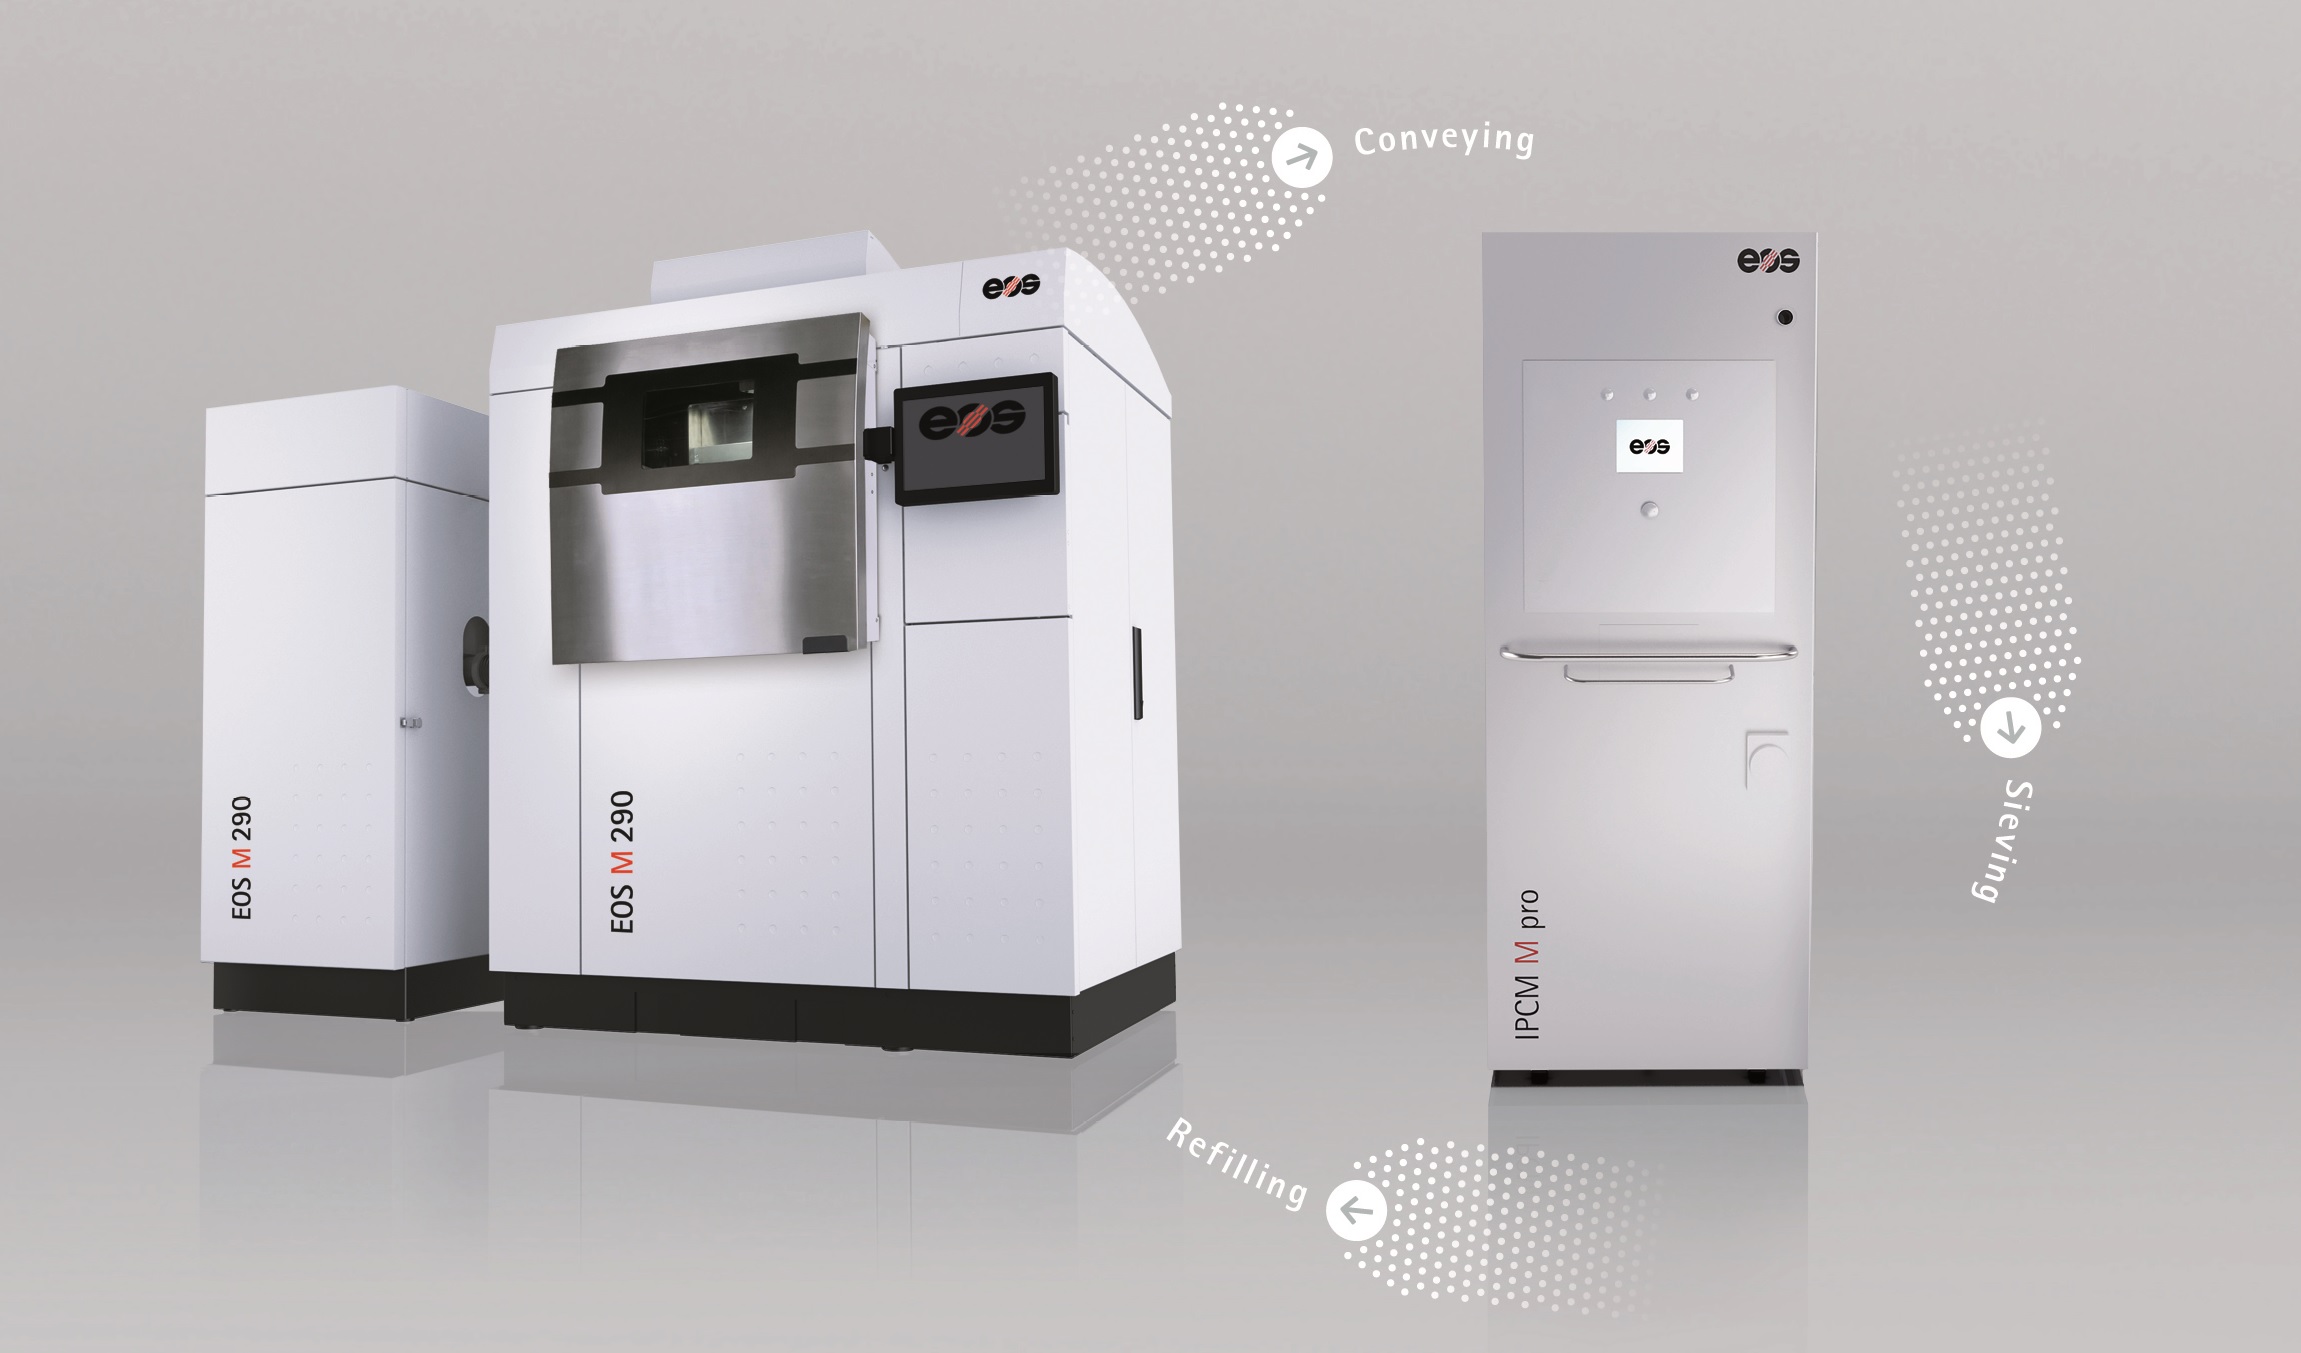
EOS présente ce système comme un moyen de limiter le contact avec la poudre. Cette réduction d’exposition ne dispense pas d’une évaluation des risques et des mesures de protection adaptées.
Rösler
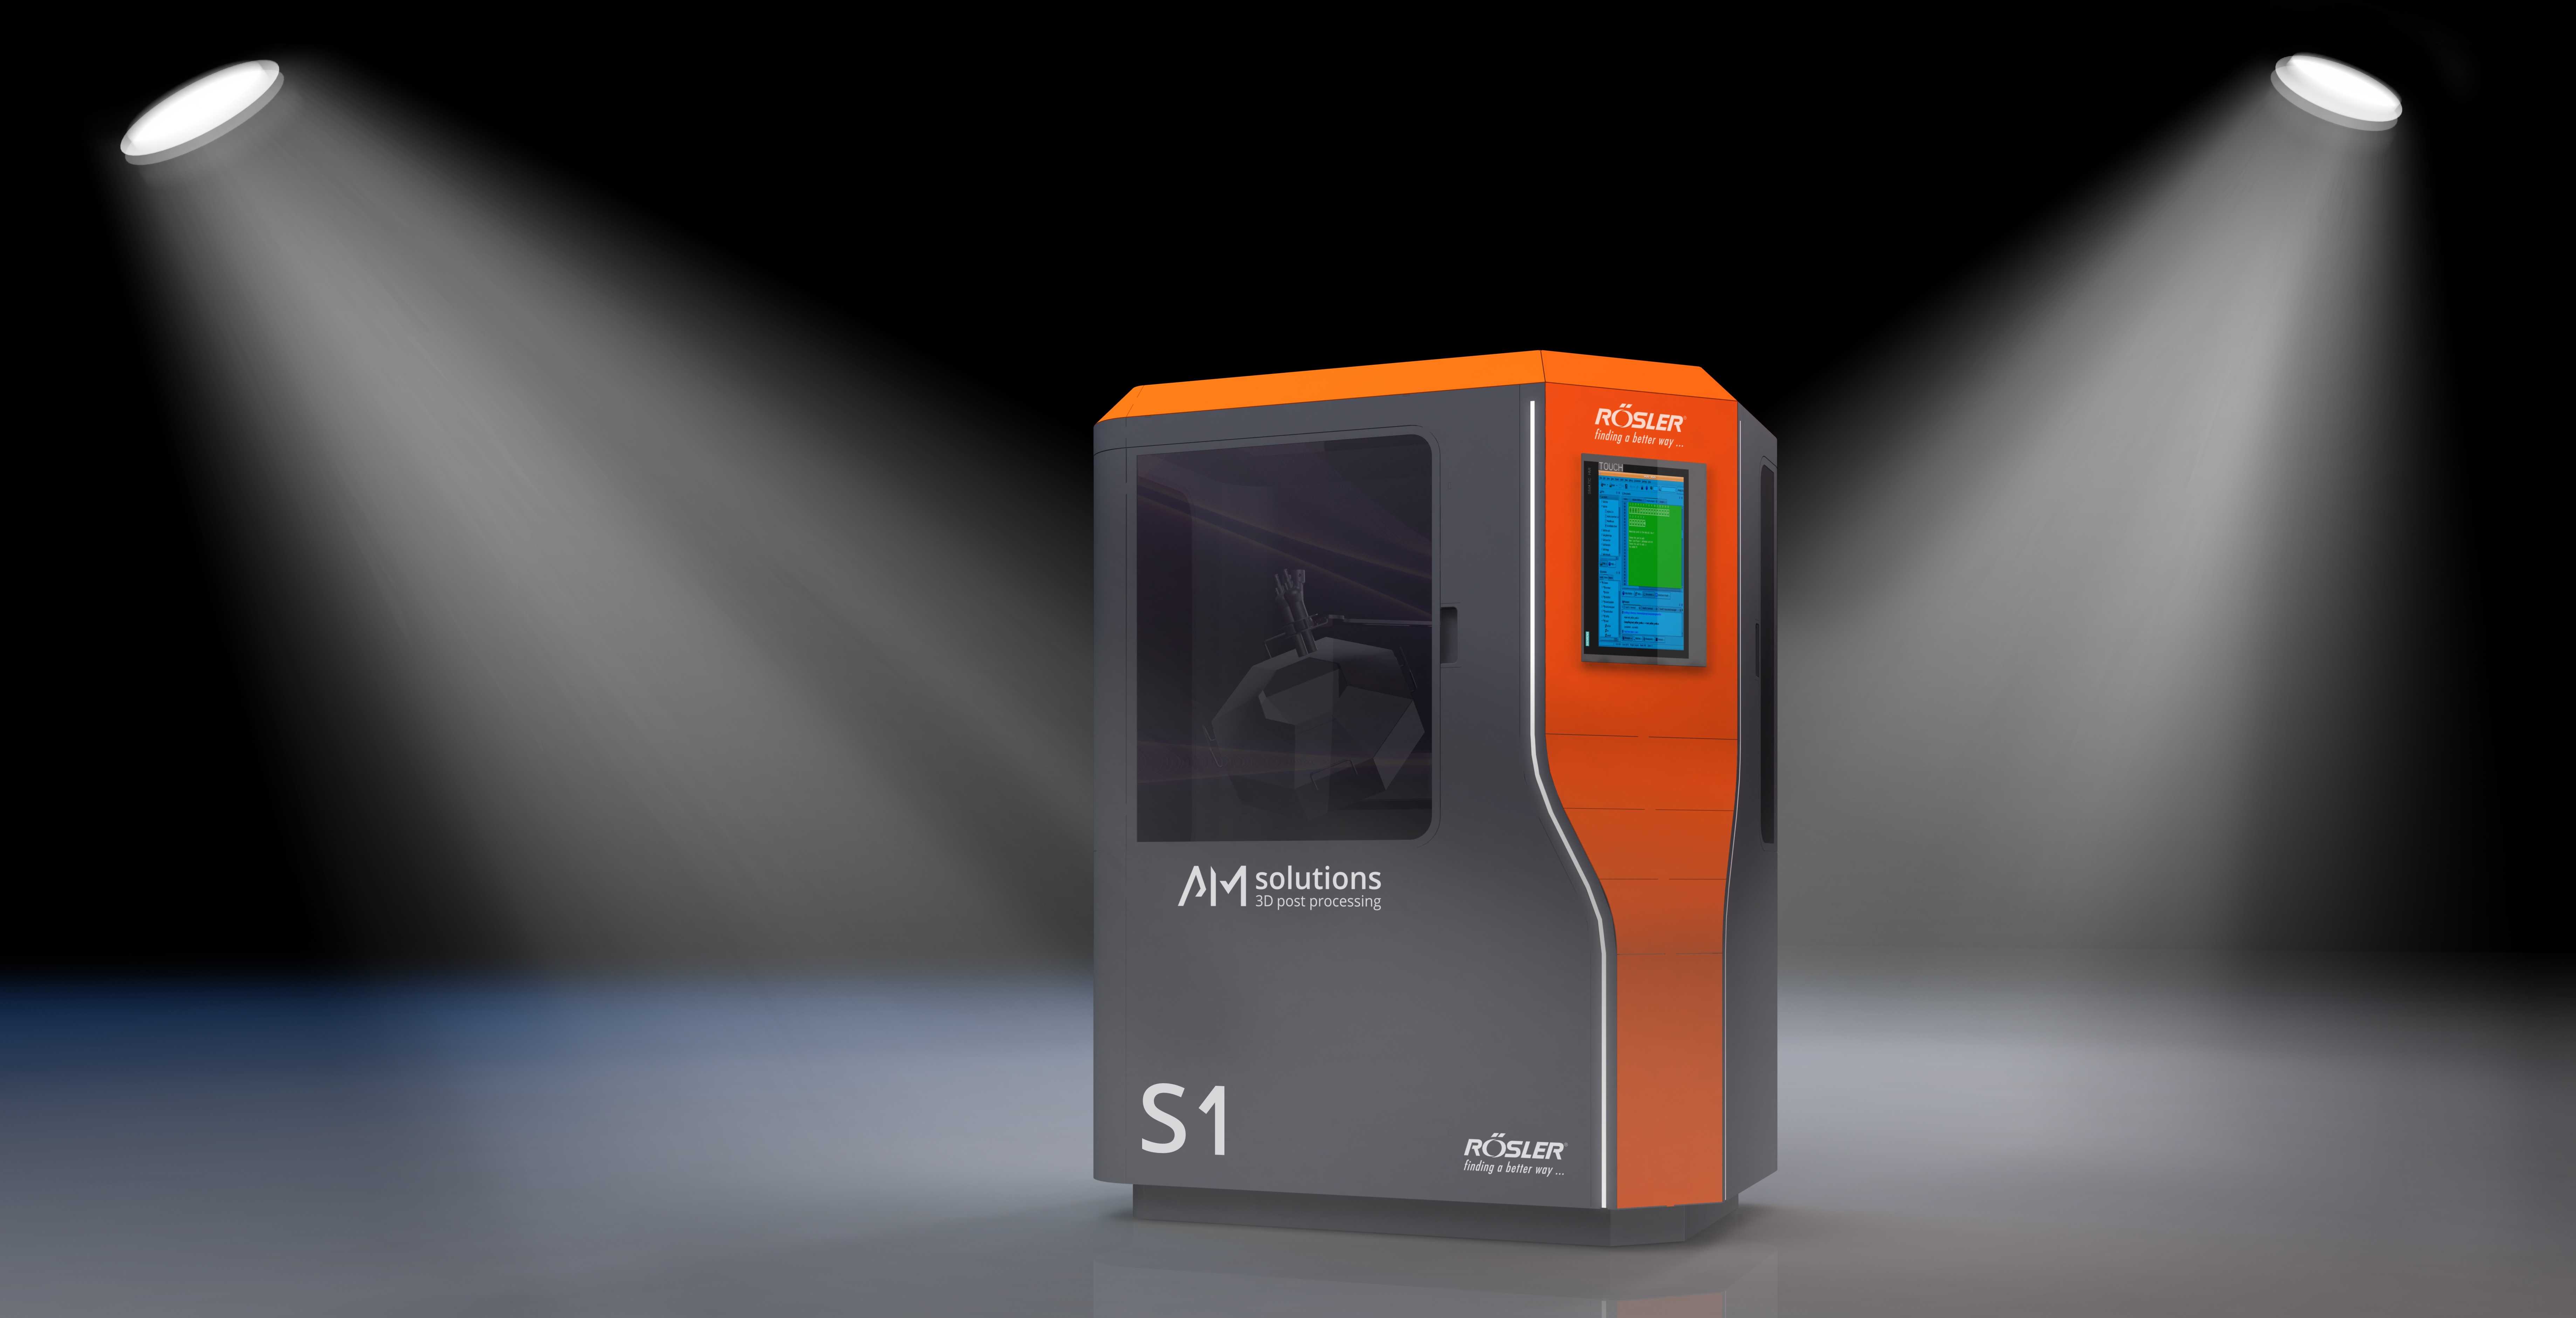
Rösler ne fournit pas seulement des technologies de post-traitement pour la fabrication additive métallique. « Nous fournissons des procédés de post-impression et de frittage. Ces processus sont définis comme l’enlèvement des structures de support (pour pièces métalliques et plastiques) et l’amélioration de la surface (des pièces métalliques et plastiques). Notre plus grand avantage est l’automatisation ainsi que la longue expérience de l’entreprise en tant que spécialiste des surfaces », explique Vincent Raman.
Solukon
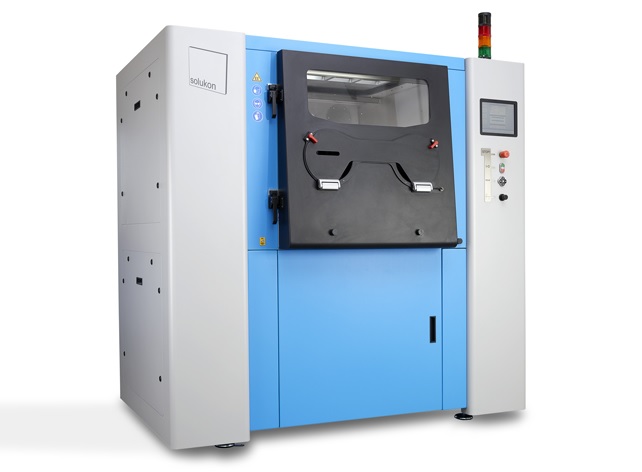
L’équipement Solukon présenté dans ce dossier de 2019 est le SFM-AT800-S, dans la continuité du SFM-AT800.
En parlant de ces équipements, Andreas Hartmann a déclaré que « les unités de dépoudrage automatisées enlèvent et collectent la poudre résiduelle des pièces complexes fondues au laser
avec des vibrations ciblées et une rotation programmable à deux axes dans une atmosphère protégée. La vibration réglable et à haute fréquence rend la poudre fluide de sorte qu’elle peut facilement s’écouler de très petits espaces et de canaux complexes.
L’écoulement de la poudre est soutenu par le déplacement de la pièce automatisée autour de deux axes vers toutes les positions 3D possibles en continu ou vers des positions programmées individuellement.
De plus, les systèmes sont équipés de dispositifs de soufflage manuels ou automatisés.
Pour éviter les atmosphères explosives pour les matériaux réactifs comme le titane et l’aluminium, la chambre de traitement peut être rendue inerte grâce à une infusion de gaz inerte contrôlée par sécurité.
La poudre résiduelle peut être collectée sans contamination pour être recyclée dans des conteneurs spéciaux ou directement recyclée dans un système de tamisage raccordé.
En plus d’atténuer les risques pour la santé et la sécurité, les utilisateurs peuvent réduire considérablement le temps de nettoyage et améliorer la collecte et le recyclage des poudres coûteuses non utilisées.
Certains utilisateurs ont signalé une réduction de la main d’œuvre allant jusqu’à 90% par rapport aux procédés manuels d’enlèvement de poudre. »
L’entreprise ajoute que, « grâce à la vibration réglable, le procédé est très doux et n’influence pas les propriétés mécaniques de la pièce ou de la surface».
Les performances rapportées concernent les essais et utilisateurs cités. Le résultat de nettoyage doit être vérifié pour la pièce considérée ; l’inertage exige aussi une gestion du risque d’atmosphère appauvrie en oxygène.
Obtenir la pièce finie désirée
Lors d’un séminaire de GE Additive cité dans le dossier, un ingénieur évaluait le post-traitement à près de 30 % du coût final d’une pièce. La référence précise et le périmètre de ce calcul ne sont pas fournis : ce chiffre doit rester une estimation rapportée, pas une proportion générale.
L’évaluation doit donc associer qualité du dépoudrage, temps de cycle, récupération de matière, sécurité et opérations suivantes. Un gain de temps annoncé ne suffit pas à démontrer qu’une pièce est correctement nettoyée ou qu’une poudre peut être réemployée.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité