

Dossier publié initialement dans le numéro de mai/juin 2021 de 3D ADEPT Mag, puis en ligne en décembre 2021. Les équipements, fonctions des intervenants et paramètres présentés correspondent à cette période et aux procédés cités.
Dans l’industrie textile, la teinture est reconnue comme un processus essentiel qui donne de la couleur aux tissus. Dans l’industrie de la fabrication additive, l’objectif ultime reste le même : donner de la couleur aux produits imprimés en 3D, mais le processus technologique qui permet de livrer ces produits finis n’est pas toujours bien décrit.
La teinture en bain consiste à immerger les pièces dans un mélange d’eau et de colorant à température contrôlée, puis à les rincer. Dans une installation manuelle, le choix du colorant, la maîtrise du bain et la manipulation des lots soulèvent plusieurs questions :
- Le temps de manipulation et la capacité disponible pour les lots importants.
- La reproductibilité selon la géométrie, l’épaisseur, le matériau et l’agitation du bain.
- La tenue de la couleur à la lumière, à la chaleur et aux conditions d’usage.
- La compatibilité des produits avec la pièce et la protection des opérateurs, à déterminer à partir des instructions du fournisseur et des fiches de données de sécurité.
Ce dossier examine des solutions de teinture automatisée, leurs applications et les étapes de préparation. Une certification générale du procédé ne suffit pas à garantir toutes les combinaisons de colorant, matériau et usage.
Quels procédés et matériaux se prêtent à la teinture ?
En fonction du procédé de FA utilisé et de l’objectif de fabrication d’une pièce donnée, certaines tâches de post-traitement peuvent être privilégiées par rapport à d’autres.
La teinture après impression est notamment utilisée pour des pièces polymères produites par SLS ou par Multi Jet Fusion (MJF). Elle n’est ni obligatoire pour ces procédés ni applicable sans vérification à tous les matériaux de fusion sur lit de poudre, notamment aux métaux.
La coloration modifie l’apparence de la pièce ; elle n’améliore pas la résolution géométrique de l’impression. Il faut distinguer cette finition des colorants fonctionnels étudiés en recherche, qui peuvent contribuer aux propriétés d’un matériau lorsqu’ils sont intégrés dans une formulation adaptée.
« Modifier les modules élastiques sous l’effet d’une irradiation lumineuse, induire des propriétés optiques et émissives dans les matrices ou conférer une sensibilité à la température ne sont que quelques exemples de matériaux stimuli-réactifs innovants qui peuvent être produits en combinant des colorants bien conçus avec les matrices imprimées 3D appropriées », peut-on lire dans une recherche intitulée “Functional Dyes in Polymeric 3D Printing”.
Les exemples étudiés dans cette recherche concernent des formulations et des procédés précis, dont la photopolymérisation et l’extrusion. Les colorants peuvent alors être intégrés avant ou pendant l’impression. Ces fonctions ne doivent pas être attribuées automatiquement à une teinture en bain appliquée après fabrication.
Pour la coloration après impression, les fournisseurs présentés dans ce dossier comprennent DyeMansion, CIPRES et Girbau. OmegaSonics proposait également une cuve de teinture pour certaines pièces polymères. Dans tous les cas, la compatibilité doit être vérifiée pour le matériau et le système d’impression concernés, pas seulement pour une marque de machine.
Les fondateurs de DyeMansion ont d’abord lancé Trindo en 2013 pour produire des coques de smartphones imprimées en 3D. DyeMansion a été fondée en 2015, avec une activité centrée sur les solutions industrielles de post-traitement et de coloration.

En 2004, lors de sa création, CIPRES était un fabricant de prototypes de frittage laser. En 2006, l’entreprise a décidé de se lancer dans la production en série de pièces imprimées en 3D et, depuis lors, elle concentre également ses activités au développement de techniques de coloration, d’unités de coloration et de solutions de finition de surface.
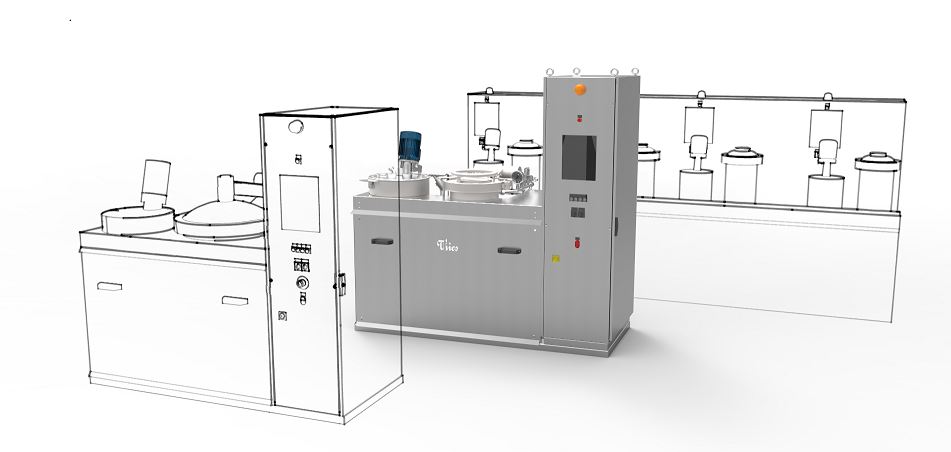
Girbau, entreprise fondée en 1960 et basée à Vic, en Espagne, est connue pour ses équipements de blanchisserie industrielle. Son expertise de la gestion de l’eau et du contrôle de la température a servi de point de départ à son développement dans la teinture de pièces imprimées en 3D.
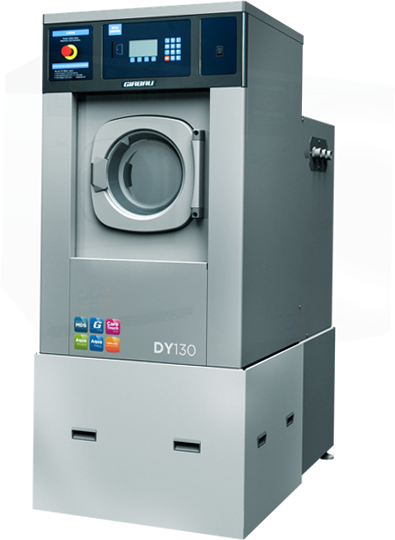
Un échange avec José Maria Maristany, Responsable du programme Girbau dans l’industrie de la FA, nous a permis de découvrir que l’entreprise a commencé le développement d’une solution de teinture pour la FA en 2018, grâce à un projet de partenariat entre Girbau lab (plateforme d’innovation ouverte de Girbau) et Hewlett Packard (HP).
Le projet a donné vie à DY130, principalement destinée aux solutions d’impression 3D HP Jet Fusion 4210/4200 et seule solution de teinture automatisée dédiée à la FA dans le portefeuille de l’entreprise. « Nous avons décidé de nous concentrer sur une solution de teinture en raison des synergies entre le savoir-faire traditionnel de Girbau en matière de [gestion de l’eau et contrôle de la température]. Nous travaillons actuellement sur des produits et services adjacents pour compléter notre solution de teinture et améliorer notre proposition de valeur », a déclaré Maristany à 3D ADEPT Media.
Les références aux équipements et aux développements en cours dans cet entretien décrivent l’offre de 2021.
La teinture dans la gamme de post-traitement
Comme nous le mentionnons souvent dans nos dossiers, l’étape de post-traitement est une longue phase qui comprend de nombreuses tâches différentes que les opérateurs peuvent effectuer pour livrer le produit final souhaité.
Pour les pièces polymères sur lit de poudre concernées ici, le refroidissement, le déballage et le dépoudrage précèdent la teinture. Un nettoyage approprié limite les résidus susceptibles de provoquer des taches. Il ne suffit pas, à lui seul, à garantir les propriétés fonctionnelles de la pièce.
Un microbillage ou un grenaillage peut faire partie d’une gamme validée pour obtenir l’état de surface souhaité. Il ne s’agit pas d’un traitement obligatoire après chaque teinture ; son effet sur la surface et la couleur doit être évalué.
Donc, normalement, juste après la phase de nettoyage, le processus de teinture est relativement simple à réaliser et se compose de deux phases principales. « Dans la première phase, les pièces sont immergées dans un bain de teinture avec des conditions de température spécifiques pendant une période de temps prescrite. Dans la deuxième phase, [l’opérateur] rince les pièces à l’eau », explique Maristany.
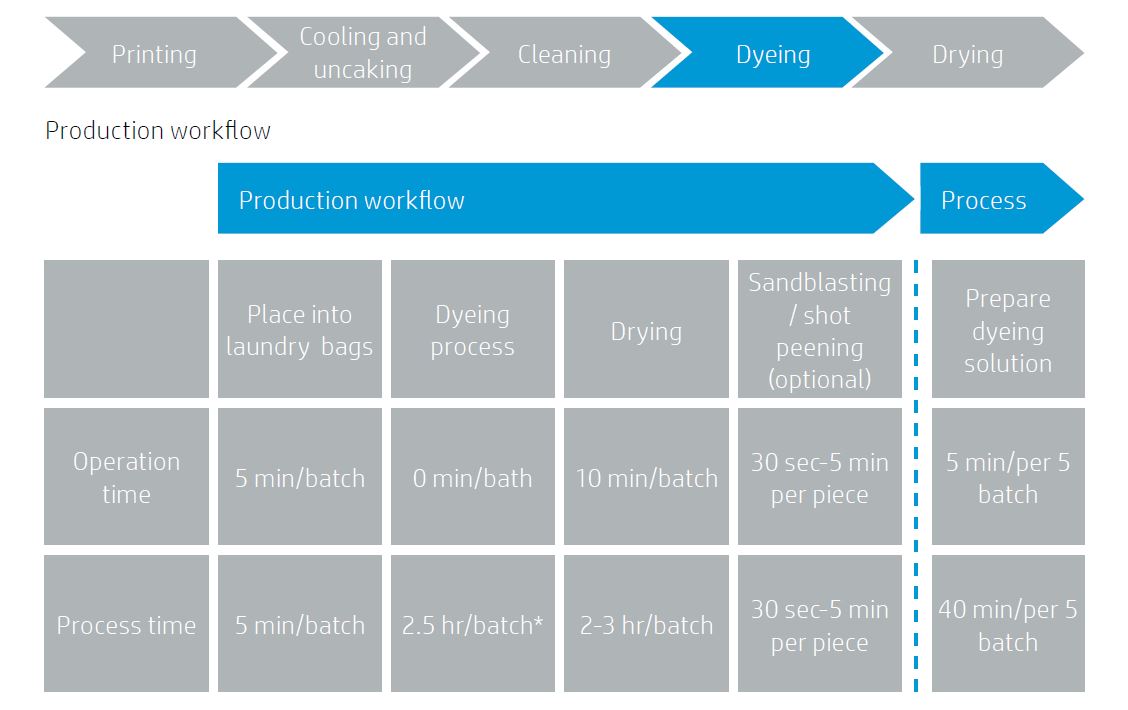
| Étape | Intervention opérateur annoncée | Durée de procédé annoncée |
|---|---|---|
| Mise en sacs | 5 min par lot | 5 min par lot |
| Teinture | 0 min par lot pendant le cycle | 2 h 30 par lot |
| Séchage | 10 min par lot | 2 à 3 h par lot |
| Sablage ou grenaillage (facultatif) | 30 s à 5 min par pièce | 30 s à 5 min par pièce |
| Préparation du bain | 5 min pour 5 lots | 40 min pour 5 lots |
Ces valeurs reproduisent le schéma Girbau de ce dossier de 2021. La réduction annoncée à environ 45 minutes avec une alimentation en eau chaude concerne la phase de teinture, pas toute la gamme : le séchage reste distinct. Les temps dépendent de l’installation, du programme et du lot ; zéro minute d’intervention pendant un cycle ne signifie pas zéro temps de procédé. Girbau et HP présentent la DY130 comme une solution de traitement par lots. L’uniformité de couleur et la répétabilité doivent être vérifiées pour les matériaux et les géométries concernés.
Toutefois, deux recommandations principales sont à noter :
La première est que « pour éviter les marques physiques produites par le mouvement des pièces pendant le processus de séchage, l’utilisation de sacs à linge pour séparer les pièces (de poids différents) d’un même lot est fortement recommandée. » Et, « comme le processus se déroule dans l’eau, il est important de garder à l’esprit que, comme les pièces absorbent de l’eau pendant le processus, leurs propriétés dimensionnelles et mécaniques peuvent changer légèrement. Le gauchissement des pièces fines et flexibles pourrait être affecté. »
Les programmes présentés pour la DY130 comprennent le mélange et le conditionnement du bain, une teinture à 60 °C, l’évacuation du bain et le nettoyage. Ces paramètres sont propres à la solution décrite ; ils ne constituent pas une recette universelle pour d’autres matériaux, colorants ou machines.
En ce qui concerne les matériaux que leur solution peut traiter, l’expert de Girbau déclare que « HP a validé [leur] solution pour les matériaux PA11 et PA12. La solution DY130 pourrait être utilisée pour teindre des pièces produites avec des solutions d’impression 3D industrielles similaires, comme le SLS. »
La validation citée ne s’étend pas automatiquement à une autre technologie, à une nouvelle couleur ou à un nouvel usage. La documentation du procédé et la qualification de la combinaison retenue restent nécessaires.
Une machine dédiée par couleur est une recommandation d’organisation du procédé présenté. Un changement de couleur peut être envisagé selon les instructions de nettoyage du fournisseur, avec contrôle de l’absence de contamination du bain suivant.
Applications et perspectives
La teinture peut servir l’apparence ou l’identification de produits de consommation, de lunettes, de montres, de figurines et de pièces industrielles. Des modèles utilisés pour la formation médicale peuvent aussi être colorés ; cet usage ne démontre pas une qualification pour un dispositif en contact avec le patient.
Pour un contact prolongé avec la peau ou un autre usage exigeant, la qualification doit porter sur l’ensemble pièce, matériau, colorant et traitement. Le choix entre un bain manuel et une solution automatisée dépend aussi des volumes, de la reproductibilité, de la manutention et des coûts. La documentation du fabricant reste la référence pour configurer le procédé.
Ce dossier exclusif a été initialement publié dans le numéro de mai/juin 2021 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité