Dossier issu des entretiens de juillet/août 2023, publié en ligne en janvier 2024. Les fonctions citées correspondent à cette période.
Les échanges avec les équipementiers et les utilisateurs de la fabrication additive montrent que la qualification des pièces reste un enjeu majeur de l’adoption industrielle. Ce dossier examine les démarches et les outils présentés par Chuck Nostedt, ingénieur qualité pour la FA chez Jabil, et John Barnes, président de The Barnes Global Advisors, lors des entretiens réalisés pour notre édition de juillet/août 2023.
Ce dossier examine trois questions :
- Les approches de la qualification des pièces
- Les outils qui peuvent être utilisés dans la qualification des pièces
- S’il est possible d’exposer des considérations spécifiques pour la qualification dans des industries telles que la défense, l’automobile et l’aérospatiale.
Nous comprenons qu’il est difficile de parler de qualification sans mentionner la certification. Toutefois, dans cet article, nous nous concentrons sur la qualification des pièces imprimées en 3D.
Si je devais choisir une façon de vous expliquer ce qu’est la qualification des pièces, je reprendrais les mots de John Barnes : la qualification est atteinte lorsque « un composant répond à l’intention de la conception ». Pour garantir l’intégrité d’une application, le processus de qualification implique un ensemble d’exigences liées aux pièces elles-mêmes, aux machines, aux matériaux, aux processus et au personnel. Comme l’explique Chuck Nostedt, ingénieur qualité de Jabil pour la fabrication additive, le défi consiste à comprendre une multitude d’exigences du client ou de l’utilisateur final et la manière dont elles sont liées à la combinaison matériau-machine.
SAE et ASTM sont des organismes de normalisation, distincts des autorités de réglementation. Leurs spécifications de matériaux et de procédés peuvent contribuer à la qualification, mais le cadre applicable dépend de l’usage, du secteur, du client et de la criticité de la pièce. Des référentiels existaient déjà à l’époque de cet entretien : par exemple, NASA-STD-6030, publiée en 2021, traite de la FA pour le matériel de vol spatial relevant de son périmètre. Il ne s’agit pas d’un cadre universel pour toutes les pièces.
1. Les approches de la qualification
Je voudrais attirer votre attention sur un point : la qualification est un défi auquel sont confrontés aussi bien les utilisateurs expérimentés que les débutants dans l’industrie de la FA. Les premiers ont juste eu la chance de commettre les erreurs que les seconds voudraient éviter. Cela dit, la qualification peut se faire de plusieurs manières.
Pour Nostedt, l’approche de la qualification des pièces peut suivre quatre étapes : la sélection des matériaux/équipements, la qualification des équipements, la validation des processus et la production des pièces.
Selon Nostedt, l’équipe doit sélectionner une combinaison matériau/plateforme d’impression adaptée aux exigences du client, puis vérifier que les imprimantes et les équipements associés, y compris les moyens d’essai, fonctionnent comme prévu avant de valider le procédé.
La validation du procédé vise à « confirmer que les pièces peuvent être produites avec les niveaux de répétabilité souhaités et de manière fiable pour répondre à toutes les exigences, mécaniques, visuelles et dimensionnelles. Cela comprend toutes les étapes d’impression 3D et de post-traitement : enlèvement de la poudre, nettoyage, retrait des supports, traitement thermique, finition de surface, usinage aux dimensions requises, emballage, etc. », explique Nostedt. Il détaille les points suivants :
- Pour que la validation des procédés puisse commencer, l’utilisateur doit comprendre quels sont les paramètres critiques de chaque procédé, ce qu’on appelle parfois la caractérisation du procédé. Les plans d’expériences (DOE) peuvent être utilisés pour déterminer les paramètres critiques du procédé. Il peut également s’agir d’études sur le recyclage des poudres afin de déterminer la fréquence à laquelle la poudre peut être recyclée ainsi que la quantité de matière vierge pouvant être mélangée à la matière récupérée.
- La validation du processus proprement dit utilise les paramètres critiques du processus établis lors de la caractérisation du processus pour prouver que les pièces peuvent être fabriquées de manière répétée et fiable à l’aide de ces paramètres.
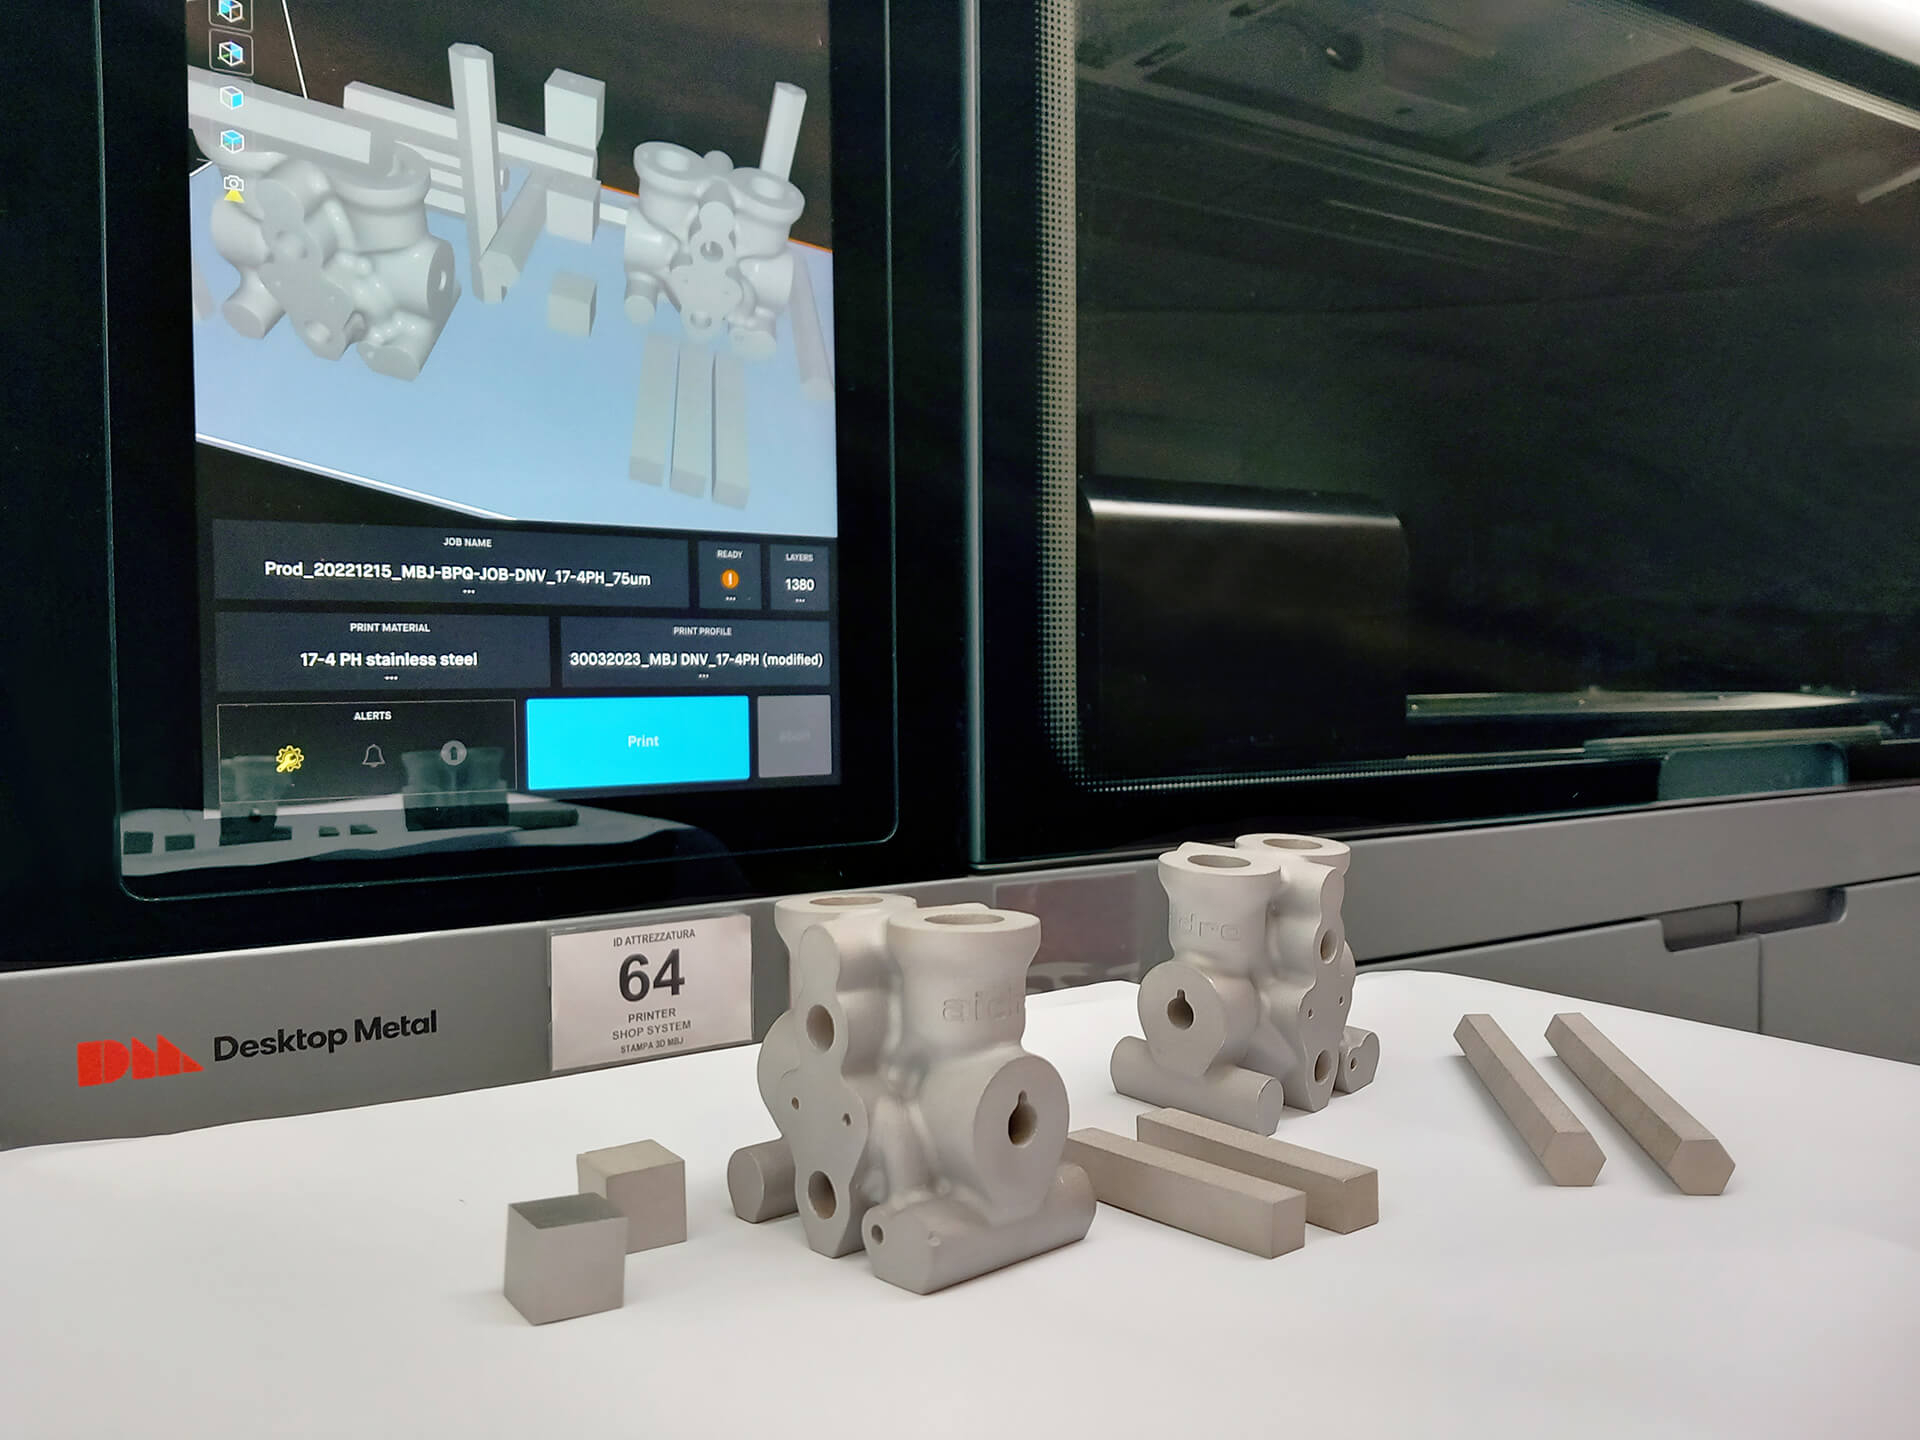
- Pour prouver que les pièces répondent à toutes les exigences, il faut procéder à des essais, qui peuvent comprendre des tests mécaniques, visuels et dimensionnels. L’utilisateur doit savoir si l’essai est destructif et nécessite le sacrifice d’une pièce ou si un coupon d’essai peut être utilisé à la place de la pièce. La complexité et le volume des pièces déterminent la stratégie d’essai. Par exemple, les méthodes de contrôle dimensionnel, qui dépendent de la pièce, détermineront si la pièce peut être mesurée à la main à l’aide d’un pied à coulisse, d’une jauge de type “go/no go”, d’une machine à mesurer tridimensionnelle (MMT) ou d’un tomodensitomètre (CT), etc.
La dernière étape, la production des pièces, intervient après la validation du procédé. Selon Nostedt, elle doit permettre de « s’assurer que le produit peut être fabriqué en continu tout en répondant à toutes les exigences ». Cela peut inclure le suivi des paramètres, comme la puissance du laser, la température ou la teneur en oxygène, et les contrôles mécaniques, visuels et dimensionnels. Le programme d’essais dépend des exigences de qualité établies par le client.
Cette approche comprend des étapes (et probablement des sous-étapes) que beaucoup utilisent ou utiliseraient, mais probablement pas dans le même ordre.
En outre, il ne faut pas oublier que la FA est un processus holistique par nature. C’est pourquoi il convient de se poser d’abord quelques questions dont les réponses peuvent aider à définir le cadre qui répond le mieux aux besoins de chacun.
Pour le président de The Barnes Global Advisors, une première question est déterminante : s’agit-il d’une nouvelle pièce ou d’un nouveau concept de système, ou d’une pièce existante destinée à un système déjà en service ? Barnes propose de raisonner sur l’ensemble du système et sur ses exigences, en articulant qualification et certification lorsque cette dernière est requise.
Ainsi, lorsqu’il s’agit d’une pièce existante sur un ancien système, « c’est une bénédiction et une malédiction », sourit Barnes. « La bonne nouvelle, c’est qu’il y a des exigences. La mauvaise nouvelle, c’est qu’elles ont été satisfaites par un processus de fabrication différent. » Dans cette optique, Barnes propose un processus de qualification des pièces en trois étapes :
- Définir les exigences et l’environnement. Pour un nouveau concept, examiner comment améliorer le système entier, puis établir ses exigences.
- Établir un procédé fiable et reproductible. Décrire la fabrication, s’appuyer sur les spécifications applicables et démontrer que les performances peuvent être atteintes.
- Apporter les preuves. Barnes parle ici de validation. Ces preuves peuvent alimenter une certification lorsque celle-ci est requise.
Votre objectif, quelle que soit l’approche que vous utilisez, doit rester le même : atténuer ou prévenir les risques et garantir les mêmes niveaux de fidélité que ceux observés dans les processus de fabrication conventionnels tels que le moulage, le forgeage et l’usinage.
2. Les outils de qualification
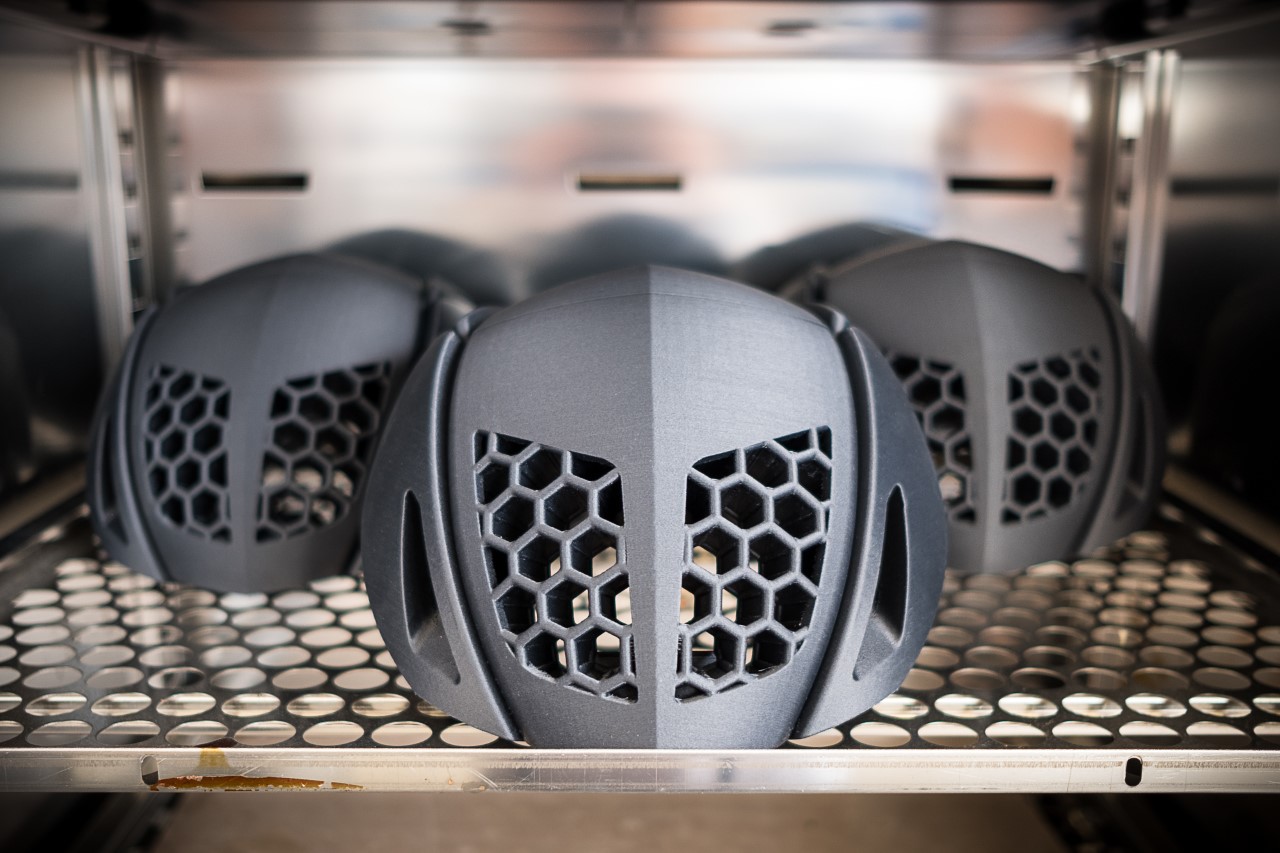
Il existe une liste non exhaustive d’outils ou de dispositifs qui peuvent être utilisés pour qualifier les pièces. Certains d’entre eux sont souvent utilisés de manière interchangeable pour l’étape de certification. L’ingénieur qualité de Jabil explique que les essais mécaniques et l’inspection dimensionnelle/visuelle font souvent partie de la qualification des pièces.
« Les essais mécaniques comprennent, sans s’y limiter, la traction, la compression, la flexion, la rupture, la rugosité de surface, la densité de la pièce, la composition chimique, le duromètre, la résistivité, l’inflammabilité, l’impact, le cisaillement, etc. En outre, les inspections visuelles/dimensionnelles recherchent généralement des fissures/défauts visibles, tandis que les inspections dimensionnelles sont facilitées par l’utilisation d’outils de mesure manuels, notamment des pieds à coulisse, des jauges de hauteur, des piges de contrôle, etc. Les contrôles dimensionnels peuvent également être améliorés par l’utilisation d’équipements semi-automatiques, tels que les MMT ou les tomodensitomètres », souligne Nostedt.
Les exemples cités couvrent ici plusieurs familles d’essais et de caractérisation, et pas uniquement des essais mécaniques.
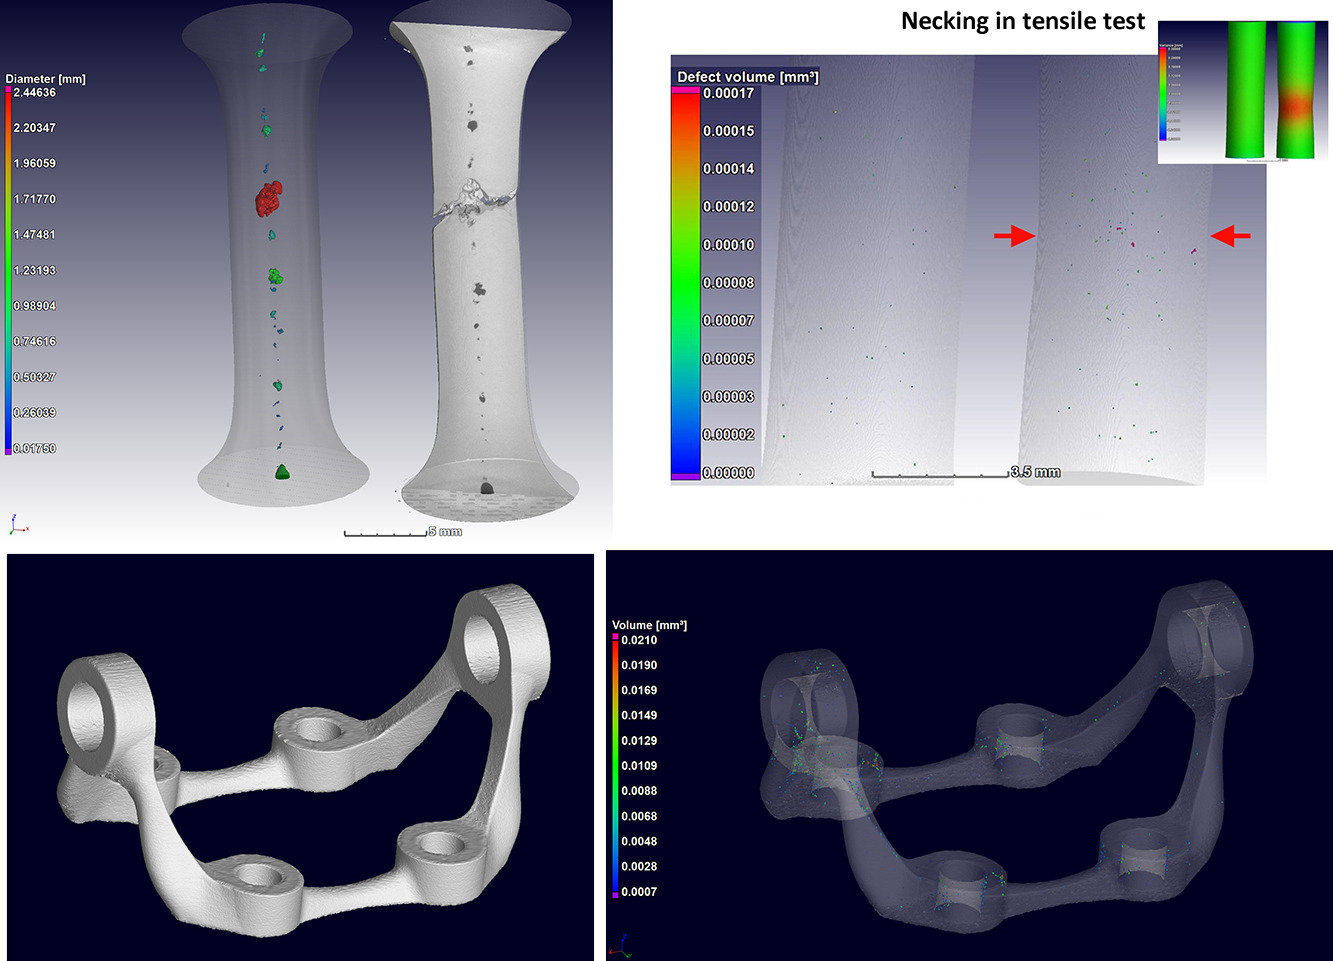
La tomographie à rayons X, utilisée notamment par Conflux Technology pour examiner ses échangeurs de chaleur imprimés en 3D, peut révéler des défauts internes et caractériser la porosité, dans les limites de la résolution et de la méthode employée. Ces résultats contribuent à la qualification ; ils ne démontrent pas, à eux seuls, toutes les propriétés métallurgiques et mécaniques ni la répétabilité complète d’un procédé.
Pour Nostedt, il est important de garder à l’esprit que les outils nécessaires pour qualifier les pièces peuvent varier en fonction de la technologie, d’autant plus que certaines technologies nécessitent plus de processus de test que d’autres. En outre, la précision de la mesure du dispositif doit être déterminée en fonction de la plage de spécification de la pièce. La validation de la méthode d’essai (par exemple, Gage R&R) est recommandée pour démontrer que le dispositif est capable et cohérent, conformément aux exigences de l’application.
Quelle que soit la diversité de votre gamme d’outils, Barnes recommande aux fabricants de pièces d’être prudents et d’éviter le piège des “processus fixes” :
Certaines personnes essaient souvent de commencer par des “processus fixes”. Cela signifie qu’ils essaient de verrouiller tous les paramètres qu’ils pensent pouvoir contrôler, ce qui risque d’exclure toute amélioration future, explique-t-il.
Il donne l’exemple d’une pièce qu’ils ont qualifiée pour Airbus. « Cette pièce était fabriquée sur un système à deux lasers et, parce que ce processus fixe a été écrit à partir d’un système à deux lasers, la pièce aurait dû être requalifiée pour utiliser un système à quatre lasers, par exemple. Il peut s’agir de la même taille, du même fabricant, de la même marque, mais cela ne laisse pas de place aux améliorations. Le responsable de la conception doit donc être très clair sur les exigences et l’équipe de fabrication ne doit pas essayer de « surcontraindre » la pièce », souligne Barnes.
Cette remarque ne dispense pas de maîtriser les changements. Toute modification de machine, de matériau ou de paramètres doit faire l’objet d’une analyse de son impact et, lorsque les exigences le prévoient, d’une requalification.
En fin de compte, « ce que vous recherchez, c’est un processus reproductible pour fabriquer la pièce », ajoute-t-il. « La FA est une série de processus. Tout ce que vous pouvez faire, que ce soit au niveau de la conception ou de l’inspection, vous donne une orientation à partir de laquelle vous pouvez travailler. Si nous prenons le cas d’un système existant, la question que vous vous posez est la suivante : “Comment puis-je démontrer que je vais obtenir des performances identiques ou supérieures à celles du processus de fabrication précédent et que les performances de la première pièce seront les mêmes que celles que j’obtiendrai pour des milliers de pièces par la suite ?” »
3. Les exigences propres aux secteurs
Des pièces différentes peuvent nécessiter des ensembles de paramètres différents. C’est un fait. Souvenez-vous de notre conversation avec Melissa Orme, vice-présidente de la division FA de Boeing, qui exhortait les équipementiers à prendre sérieusement en compte la question de l’application par rapport à l’organisme de réglementation et à faire leurs devoirs.
Comme l’explique Nostedt, « les exigences de validation d’une pièce conçue pour être utilisée dans une industrie réglementée sont généralement plus strictes. L’autorité chargée de la conception doit comprendre comment la pièce sera utilisée, ainsi que l’impact global d’une application critique en cas de défaillance de la pièce. En règle générale, les exigences sont plus nombreuses pour une pièce dont la défaillance aurait des conséquences plus critiques.
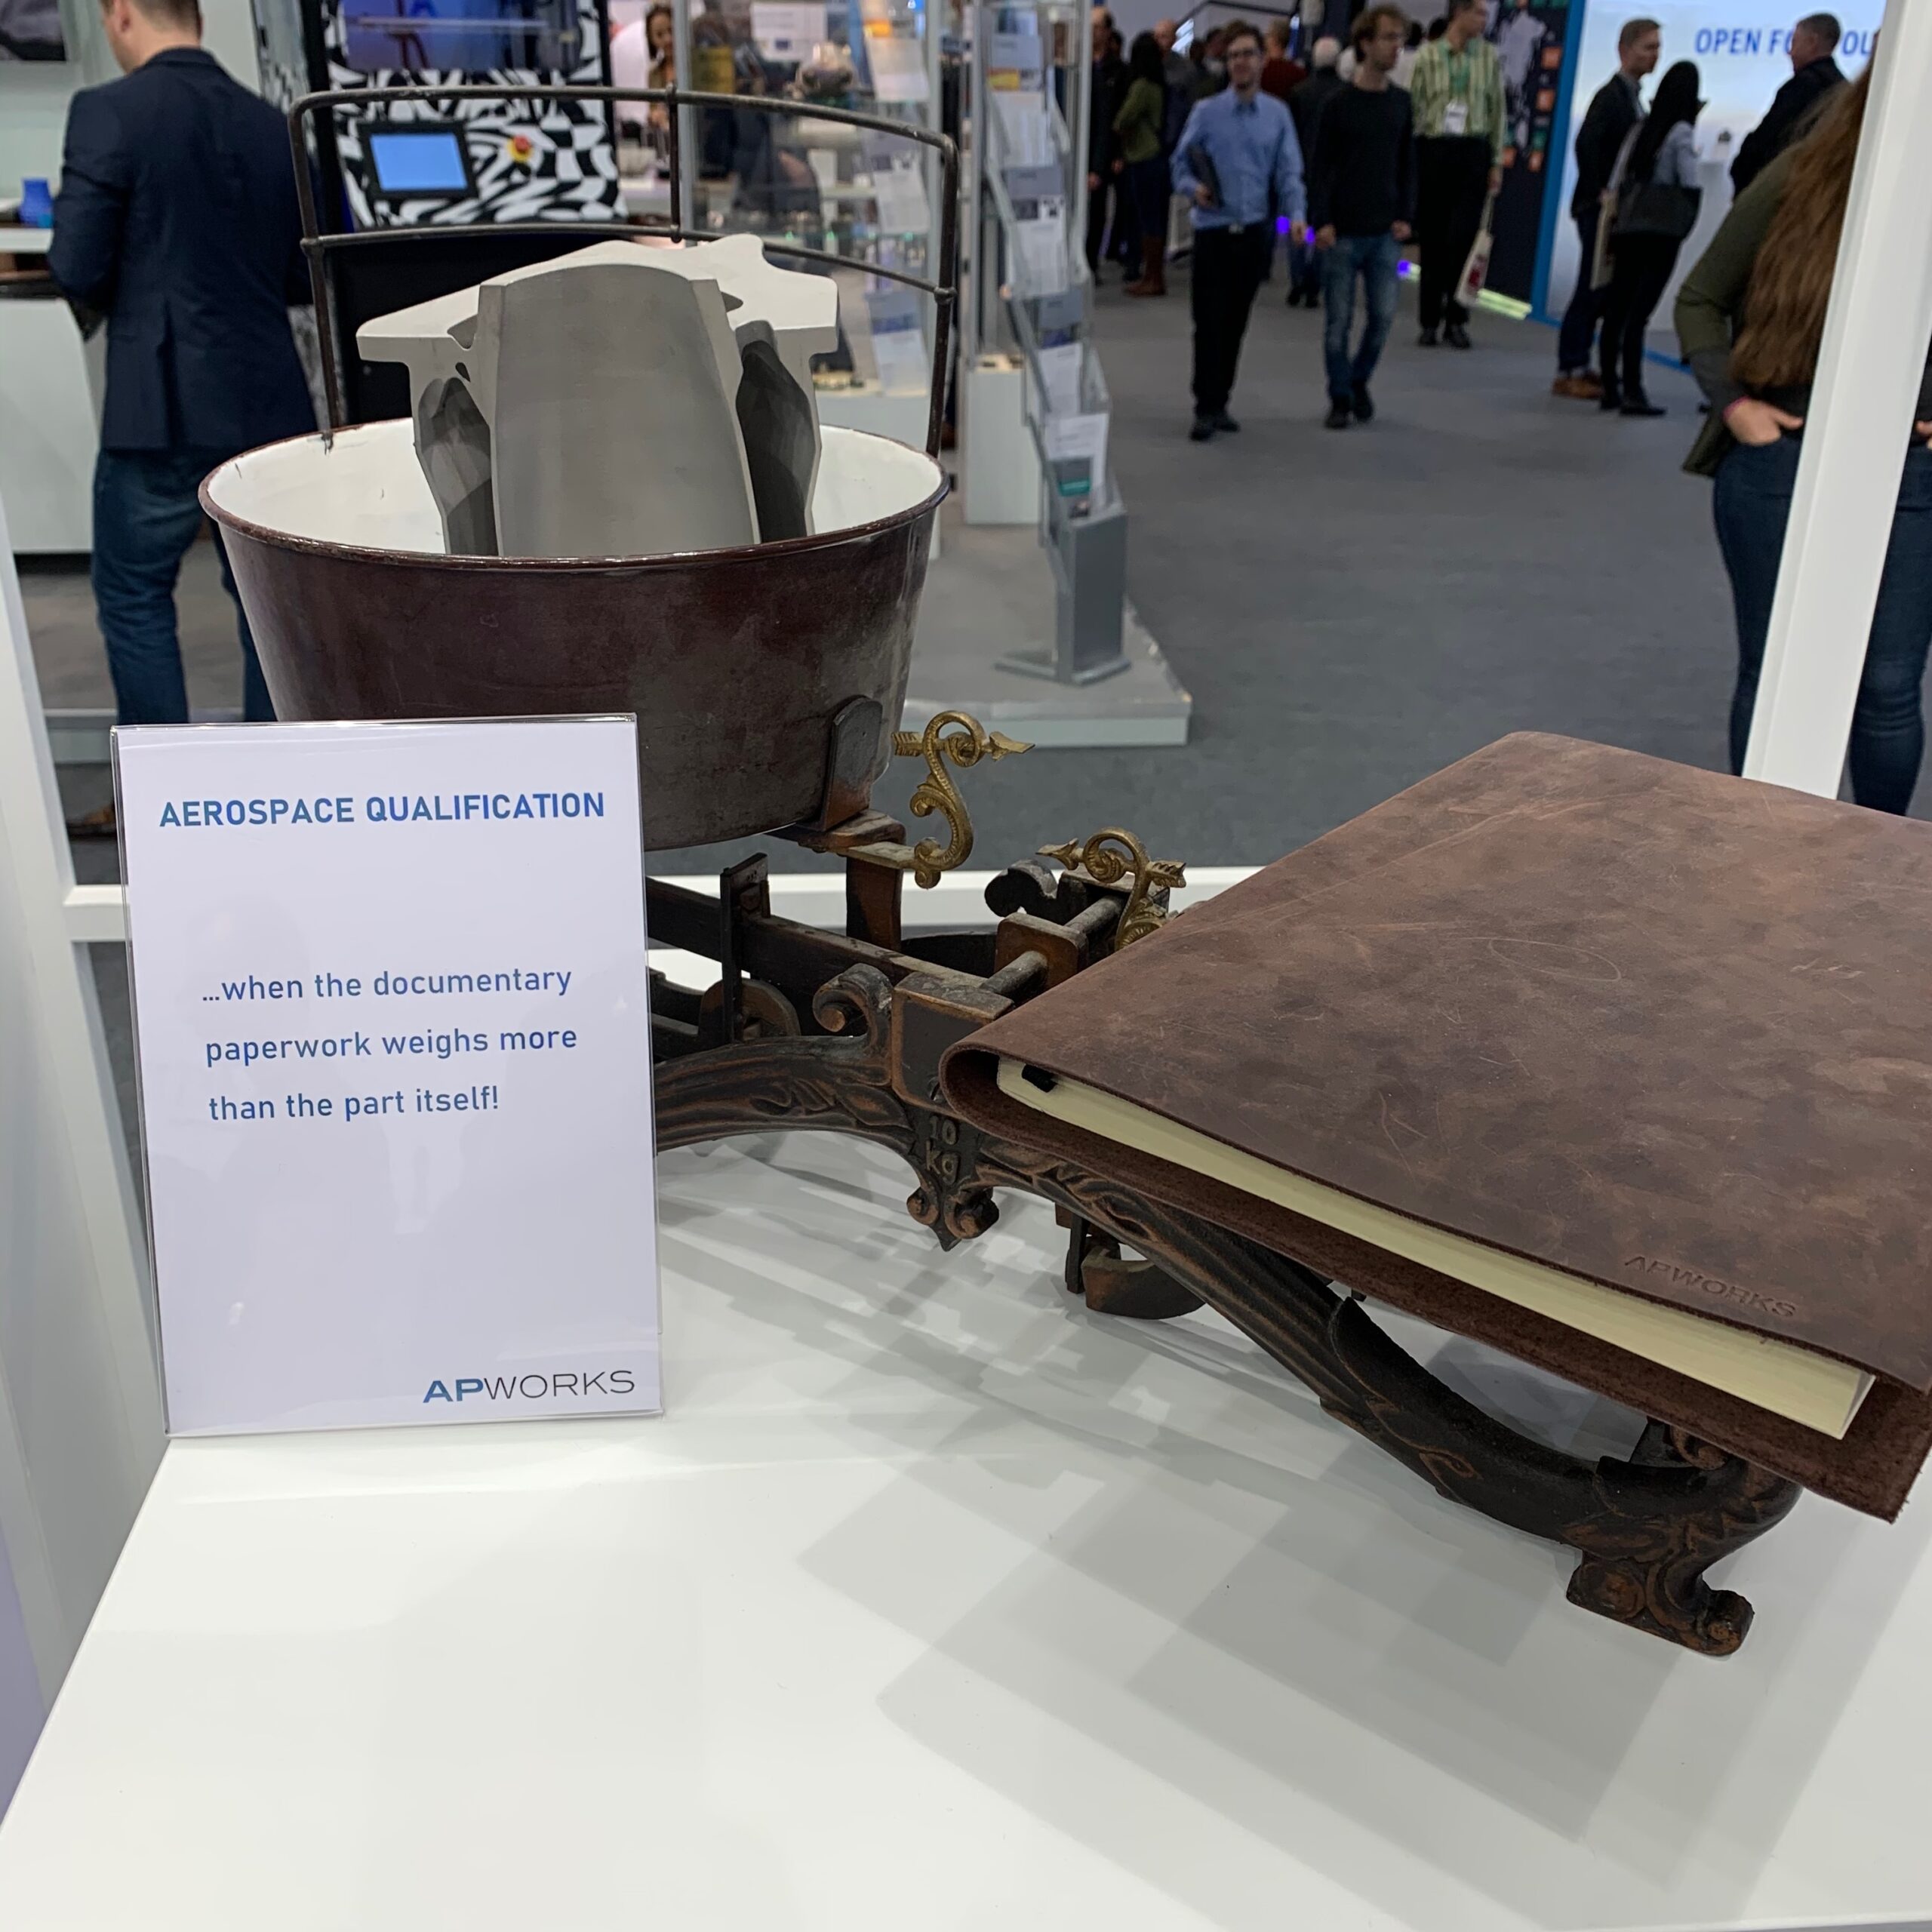
Les exigences peuvent également aller au-delà de la pièce elle-même et s’étendre à la documentation, comme les qualifications de l’équipement et les dossiers de formation qui ne nécessitent généralement pas de documentation pour un produit de consommation. Il est toutefois dans l’intérêt du fabricant de pièces de s’assurer que des étapes telles que la qualification de l’équipement sont franchies d’un point de vue commercial afin de garantir la production de pièces de la plus haute qualité tout en maintenant les coûts à un niveau minimum. »
Ce dossier ne peut détailler les exigences propres à chaque application réglementée. Les exemples ci-dessous illustrent les différences entre secteurs ; ils ne remplacent pas les exigences contractuelles, les normes applicables ou le programme de qualification défini pour la pièce.
Les pièces produites pour l’automobile et l’aérospatiale, par exemple, ne sont pas soumises au même environnement et l’industrie définit la quantité d’essais nécessaires pour un événement de qualification.
« Le processus de qualification ne change pas, mais le niveau de données requis pour répondre aux exigences d’une industrie donnée peut changer. Pour tester une pièce d’engin spatial, par exemple, on examinera des environnements à très basse température et à faible teneur en oxygène. Pour une pièce automobile, nous n’avons pas besoin de tels tests », explique Barnes.
Ces exemples illustrent le raisonnement de l’intervenant ; ils ne constituent pas des programmes d’essais exhaustifs pour l’automobile ou le spatial.
Dans les applications militaires ou navales évoquées par Barnes, les conditions de service et les conséquences d’une défaillance déterminent les preuves attendues. L’adoption de la FA peut nécessiter d’adapter la démonstration de conformité à une nouvelle combinaison matériau-procédé. Cela ne signifie pas qu’aucune norme ou procédure de qualification n’existait : il faut identifier les référentiels et les exigences applicables à l’équipement concerné.
Lors de l’entretien de 2023, Barnes insistait aussi sur le délai de disponibilité des pièces, notamment pour remplacer certaines pièces moulées difficiles à obtenir. Toutes les pièces n’ont pas la même criticité, mais chacune doit répondre à ses exigences de conception. Son observation sur les délais décrit les besoins qu’il rencontrait alors, sans établir une priorité unique pour tout le secteur militaire.
Conclusion
La qualification (et la certification) resteront toujours un sujet d’actualité dans l’industrie dont les cadres seront continuellement mis à jour car les propriétés de la pièce imprimée en 3D sont déterminées à la fois par le matériau, le traitement et la géométrie du composant. Pour reprendre les termes de Nostedt, étant donné que différents secteurs ajoutent continuellement des documents d’orientation sur la classification des pièces pour aider les utilisateurs de la FA à qualifier les pièces, il est conseillé de se tenir au courant des processus d’essai des pièces.
Notes de l’éditeur
Lors de ces entretiens, la présentation professionnelle de Nostedt indiquait les responsabilités suivantes : En tant qu’ingénieur qualité Jabil pour la FA, Nostedt supervise le processus visant à garantir la qualité des polymères et des métaux utilisés dans les assemblages imprimés en 3D pour les secteurs de l’aérospatiale, de la médecine et des biens de consommation. En outre, il prend en charge les qualifications ISO, crée/met à jour les PFMEA et les plans de contrôle, et dirige l’analyse des données pour l’amélioration continue des processus. En tant que membre de l’ASTM International, il a contribué à plus de 90 documents ou révisions de documents relatifs aux orientations, spécifications et normes de l’organisation concernant la FA, y compris la documentation conjointe ISO/ASTM.
L’expérience notable de Barnes avant de fonder TBGA en 2017 est son expérience en tant que cadre supérieur chez Skunk Works de Lockheed Martin où il a aidé à apporter des pièces métalliques imprimées en 3D à un certain nombre d’avions militaires expérimentaux et où il a dirigé plusieurs autres programmes visant à favoriser l’adoption des technologies de FA. À l’époque de cet entretien, avec une équipe d’ADDvisors®, l’objectif de TBGA est de qualifier la FA et de la mettre en service dans un grand nombre d’industries.
Ce dossier a été initialement publié dans l’édition de juillet/août 2023 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité