

Dossier initialement publié en mai/juin 2024, puis en ligne le 9 octobre 2024. Les gammes et les propos des intervenants sont présentés dans ce contexte.
Le choix du laser influe sur la précision, la productivité et le coût d’une imprimante 3D. Longueur d’onde, puissance, stabilité et profil du faisceau doivent être adaptés au matériau et au procédé. Ce dossier examine ces critères avec Alex Kingsbury, alors responsable du développement du marché de la fabrication additive chez nLIGHT, et Michael Rath, alors représentant commercial chez Novanta.
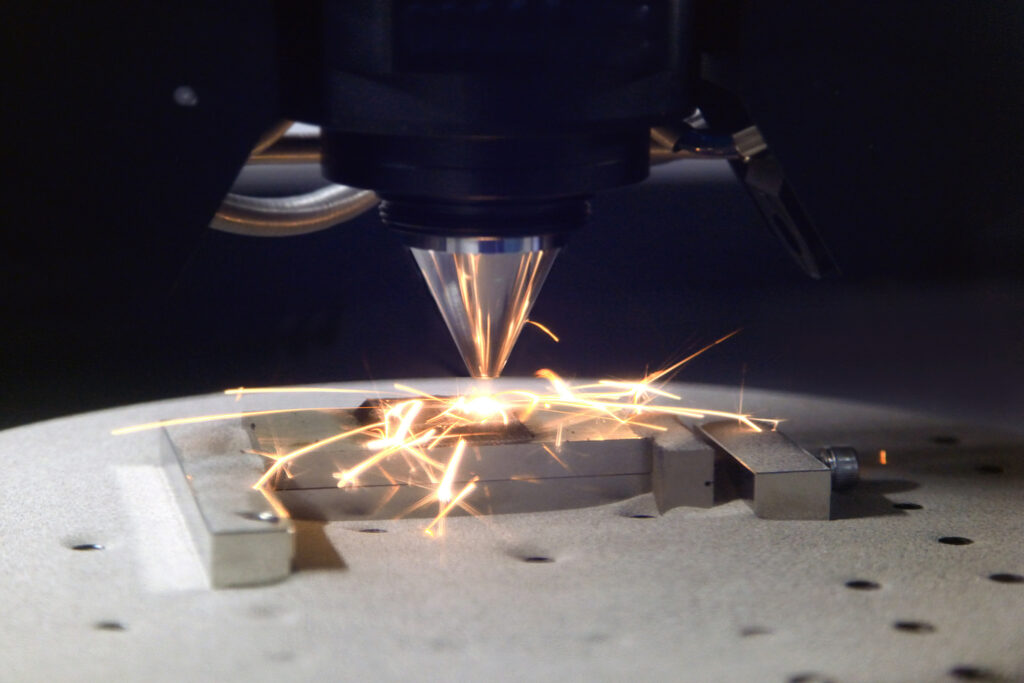
Un faisceau laser concentre l’énergie dans une petite zone. Selon le matériau et le procédé, cette énergie permet notamment de polymériser une résine, de fritter une poudre ou de faire fondre un métal.
Un laser comprend généralement un milieu amplificateur, une source de pompage et un résonateur optique. Le pompage apporte l’énergie nécessaire à l’amplification de la lumière par émission stimulée. On distingue ici les lasers à gaz, ceux à cristal massif et ceux à fibre ; ces deux dernières familles utilisent toutes deux un milieu actif solide.
Les lasers au CO₂, Nd:YAG et à fibre dopée à l’ytterbium (Yb) sont des exemples étudiés en fabrication additive. Les lasers à excimères apparaissent aussi dans la littérature, notamment pour certaines applications UV ; leur présence dans une revue ne signifie pas qu’ils équipent couramment toutes les imprimantes 3D.
Pour ceux qui ne connaissent pas encore ce domaine, il convient de noter que le laser CO2 est l’un des premiers lasers à gaz à avoir été développé dans l’industrie. Dans les lasers CO2, le milieu à gain à l’état gazeux remplit le tube de décharge et est pompé électriquement par un courant continu ou alternatif pour obtenir l’inversion de population nécessaire à l’émission de lumière.
Les lasers Nd:YAG (laser à grenat d’aluminium et d’yttrium dopé au néodyme ; laser Nd3+:Y3Al5O12) sont un type de laser à l’état solide utilisant des cristaux Nd:YAG en forme de bâtonnets comme milieu de gain solide.
Un laser à fibre est un type de laser dont le milieu de gain actif est une fibre optique dopée avec des éléments de terres rares, tandis que les lasers à excimère utilisent des « excimères » comme milieu de gain et sont pompés par une décharge électrique pulsée pour produire des impulsions de l’ordre de la nanoseconde dans la région ultraviolette (UV).
Alex Kingsbury souligne que le réglage de puissance doit rester dans les limites prévues par le fabricant : « Les lasers sont également disponibles en différents niveaux de puissance, qui peuvent être augmentés ou réduits en fonction des paramètres choisis pour un matériau donné ou une caractéristique d’impression souhaitée. » Le développement des lasers à fibre en FA métallique ne s’explique toutefois pas par la seule puissance nominale : l’absorption par le matériau et l’acheminement du faisceau comptent aussi. Les lasers CO₂ peuvent atteindre des puissances industrielles élevées ; ils ne sont pas, par principe, incapables de fondre un métal.
La stéréolithographie à laser (SLA), le frittage sélectif par laser (SLS), le dépôt sous énergie dirigée par laser et la fusion laser sur lit de poudre métallique emploient des sources adaptées à leurs matériaux. Le terme SLM utilisé dans l’entretien désigne ici cette dernière famille. Tous les procédés de photopolymérisation ou de dépôt sous énergie dirigée n’utilisent pas nécessairement un laser.
Michael Rath, représentant des ventes internes chez Novanta, explique les différences dans l’utilisation des lasers dans ces imprimantes 3D :
« Les lasers utilisés dans les machines de fabrication additive par laser sont principalement définis par l’interaction laser-matériau du matériau d’impression de base. La longueur d’onde centrale du laser doit s’aligner sur le spectre d’absorption du matériau d’impression 3D. Les lasers UV (environ 355 nm) sont nécessaires pour les machines qui utilisent des résines photopolymères, les lasers CO2 (environ 10 µm) sont nécessaires pour les machines SLS qui utilisent des poudres polymères, et les lasers IR (environ 1 µm) sont nécessaires pour les machines SLM qui utilisent des poudres métalliques.
Les machines à résine photo-polymère utilisent généralement des lasers UV [à milieu solide, à fréquence triplée] d’une puissance de sortie de 500 mW à 1,5 W. Les machines à lit de poudre polymère utilisent généralement des lasers CO2 à tubes métalliques fermés et excités par radiofréquence, optimisés pour une émission en ondes entretenues d’une puissance de sortie de 30 W à 150 W. Les machines à lit de poudre métallique utilisent des lasers à fibre YB monomodes et annulaires d’une puissance de sortie de 200 W à 3000 W. »
Ces indications décrivent des familles de machines évoquées lors de l’entretien. Les longueurs d’onde et les puissances ne sont pas obligatoires pour toutes les résines ou tous les métaux : leur choix dépend notamment de l’absorption, du matériau et de la configuration du système.
Quels sont donc les critères essentiels pour le choix des lasers ?
« La longueur d’onde centrale du laser est le critère le plus [important] pour la sélection d’un laser. Comme décrit ci-dessus, la longueur d’onde centrale du laser doit s’aligner sur le spectre d’absorption du matériau d’impression 3D. Outre l’optimisation de la longueur d’onde, les lasers sont qualifiés sur la base de plusieurs caractéristiques de performance, notamment la stabilité de la puissance, la stabilité de la divergence, la stabilité de la longueur d’onde, la puissance de sortie et la qualité du faisceau (M²). La stabilité d’impulsion à impulsion pour les lasers pulsés ou la stabilité de la puissance moyenne pour les lasers à ondes entretenues affecte directement la largeur du matériau imprimé, et donc la qualité de la pièce à fabriquer. La stabilité de la divergence et la stabilité de la longueur d’onde peuvent avoir un impact similaire. La puissance de sortie du laser détermine généralement la vitesse d’impression et le débit. La longueur d’onde, la qualité du faisceau (généralement exprimée en M²) et le choix de la tête de [balayage] affecteront la taille du foyer du faisceau et définiront donc la taille minimale [des détails] de la pièce imprimée », déclare d’emblée Rath.
Le tableau ci-dessous reprend des repères historiques issus de la revue de Lee et ses collègues publiée en 2017. Il ne constitue ni un catalogue actuel ni une liste de performances garanties pour une imprimante. Les puissances indiquées concernent différentes sources industrielles, pas nécessairement les puissances usuelles en FA.
| Paramètre | CO₂ | Nd:YAG | Fibre Yb | Excimère |
|---|---|---|---|---|
| Exemples d’emploi | SLS polymère ; autres usages thermiques selon le système | Procédés métalliques ; SLA après conversion en UV | Fusion sur lit de poudre et dépôt par laser | Photopolymérisation UV spécialisée |
| Longueur d’onde | 9,4 et 10,6 µm | 1,06 µm | 1,07 µm | 193, 248 et 308 nm |
| Puissance de sortie — valeurs historiques | Jusqu’à 20 kW | Jusqu’à 16 kW | Jusqu’à 10 kW | 300 W en moyenne, en régime pulsé |
| Source de pompage | Décharge électrique | Lampe flash ou diode laser | Diode laser | Décharge électrique |
| Mode de fonctionnement | Continu ou pulsé | Continu ou pulsé | Continu ou pulsé | Pulsé |
| Durée d’impulsion — selon le laser | Centaines de ns à dizaines de µs | Quelques ns à dizaines de ms | Dizaines de ns à dizaines de ms | Dizaines de ns |
| Produit des paramètres du faisceau, BPP (mm·mrad) | 3 – 5 | 0,4–20 | 0,3–4 | 160 × 20 (vertical × horizontal) |
Source : Lee et al., Lasers in additive manufacturing: A review (2017). Les valeurs dépendent du modèle et de son mode de fonctionnement. CW signifie fonctionnement continu. Le BPP, exprimé en mm·mrad, est distinct du facteur M², sans unité.
Au-delà du tableau, Kingsbury propose plusieurs points de contrôle :
« Pour commencer, il existe quelques paramètres de qualité simples que vous pouvez vérifier pour évaluer rapidement la qualité d’un laser. Le premier est le produit des paramètres du faisceau (BPP = beam parameter product). Le BPP vous donne des informations sur la capacité d’un faisceau à être focalisé sur une petite taille de spot. Ceci est important pour la FA car la taille du spot laser déterminera la largeur du bain de fusion.
Une autre bonne mesure de la qualité du faisceau pour les faisceaux de forme gaussienne, c’est-à-dire la plupart des faisceaux laser utilisés dans la fabrication additive, est la valeur M2. Plus le chiffre est bas et proche de 1, meilleure est la qualité du faisceau et plus vous pouvez le contrôler.
Un équipementier qui construit des imprimantes 3D prendra également en compte d’autres facteurs liés au laser, tels que la quantité d’« overhead », c’est-à-dire la puissance de réserve, intégrée dans le laser.
Comme nous nous dirigeons de plus en plus vers des systèmes multi-laser, nous devons également tenir compte du degré de synchronisation de ces lasers. »
Le BPP combine le rayon du faisceau au col et sa divergence. Le facteur M² compare sa propagation à celle d’un faisceau gaussien idéal de même longueur d’onde ; il est sans unité, comme l’explique Coherent. Une valeur proche de 1 favorise une focalisation fine, sans signifier qu’un faisceau gaussien est optimal pour chaque opération de fabrication.
L’impact des lasers sur le coût des imprimantes 3D
Même si l’accent a été mis sur les imprimantes 3D dans cet article, il convient de noter qu’en FA, il est possible d’utiliser des lasers CO2 pour polir les surfaces des pièces en polymère imprimées en 3D et les rendre plus lisses. Selon l’équipe d’experts de Novanta, il s’agit d’une procédure courante lors de l’impression de semelles de chaussures personnalisées.
Les lasers et les composants optiques pèsent sur le coût des imprimantes industrielles. Certains équipementiers, comme ONE Click Metal, ont travaillé sur ce poste pour proposer des systèmes plus accessibles. Le prix de la source doit néanmoins être considéré avec celui du refroidissement, du balayage, de l’intégration et de la maintenance.
Novanta présentait lors de l’entretien la segmentation indicative suivante, sans fournir de devis ni établir une règle universelle :
Selon l’équipe d’experts de Novanta, « le type de laser (CO2 ou fibre) et la puissance de sortie auront un impact sur le coût total de l’imprimante. Par exemple, pour les lasers à fibre, il existe environ trois catégories :
- Les lasers à fibre monomode à onde continue peu coûteux et refroidis par air, d’une puissance maximale de 500 watts.
- Les lasers à fibre monomode à onde continue refroidis à l’eau, d’un coût moyen et d’une puissance supérieure à 500 watts.
- Lasers à mode annulaire à onde continue refroidis à l’eau et d’un coût élevé.
Pour les lasers à CO2, il existe des catégories similaires :
- Lasers CO2 à tube de verre bon marché d’une puissance de sortie inférieure à 100 W
- Lasers CO2 scellés RF à prix moyen d’une puissance de sortie inférieure à 100 W
- Lasers CO2 RF-scellés à haut coût avec une puissance de sortie supérieure à 100 W ».
À cela, l’expert de nLIGHT répond que « les lasers, ou le “moteur de lumière”, c’est-à-dire l’ensemble du train optique, y compris le scanner, constituent le cœur même d’une imprimante 3D, et le moteur de lumière représente généralement une part raisonnable [du coût total des composants] d’une imprimante 3D. Les lasers CO2, comme mentionné ci-dessus, sont moins chers que les lasers à fibre, donc dans les cas où ils fonctionnent bien, c’est-à-dire pour les systèmes polymères, ils sont le laser de choix ». Le choix de la tête de balayage influe lui aussi sur le coût et les capacités du système.
Les techniques de fabrication additive faisant appel aux lasers sont utilisées dans plusieurs secteurs, notamment l’électronique, le médical, l’automobile et l’aérospatiale. Avec le besoin croissant d’applications industrielles, les lasers continueront à jouer un rôle crucial dans la poursuite des performances visées. Leur choix doit donc toujours tenir compte de leurs principes de fonctionnement, de leurs configurations optiques et de l’analyse comparative de leurs avantages et limites respectifs.
Notes de la rédaction
Pour discuter de ce sujet, nous avons invité deux entreprises possédant une expertise clé dans le domaine des technologies laser.
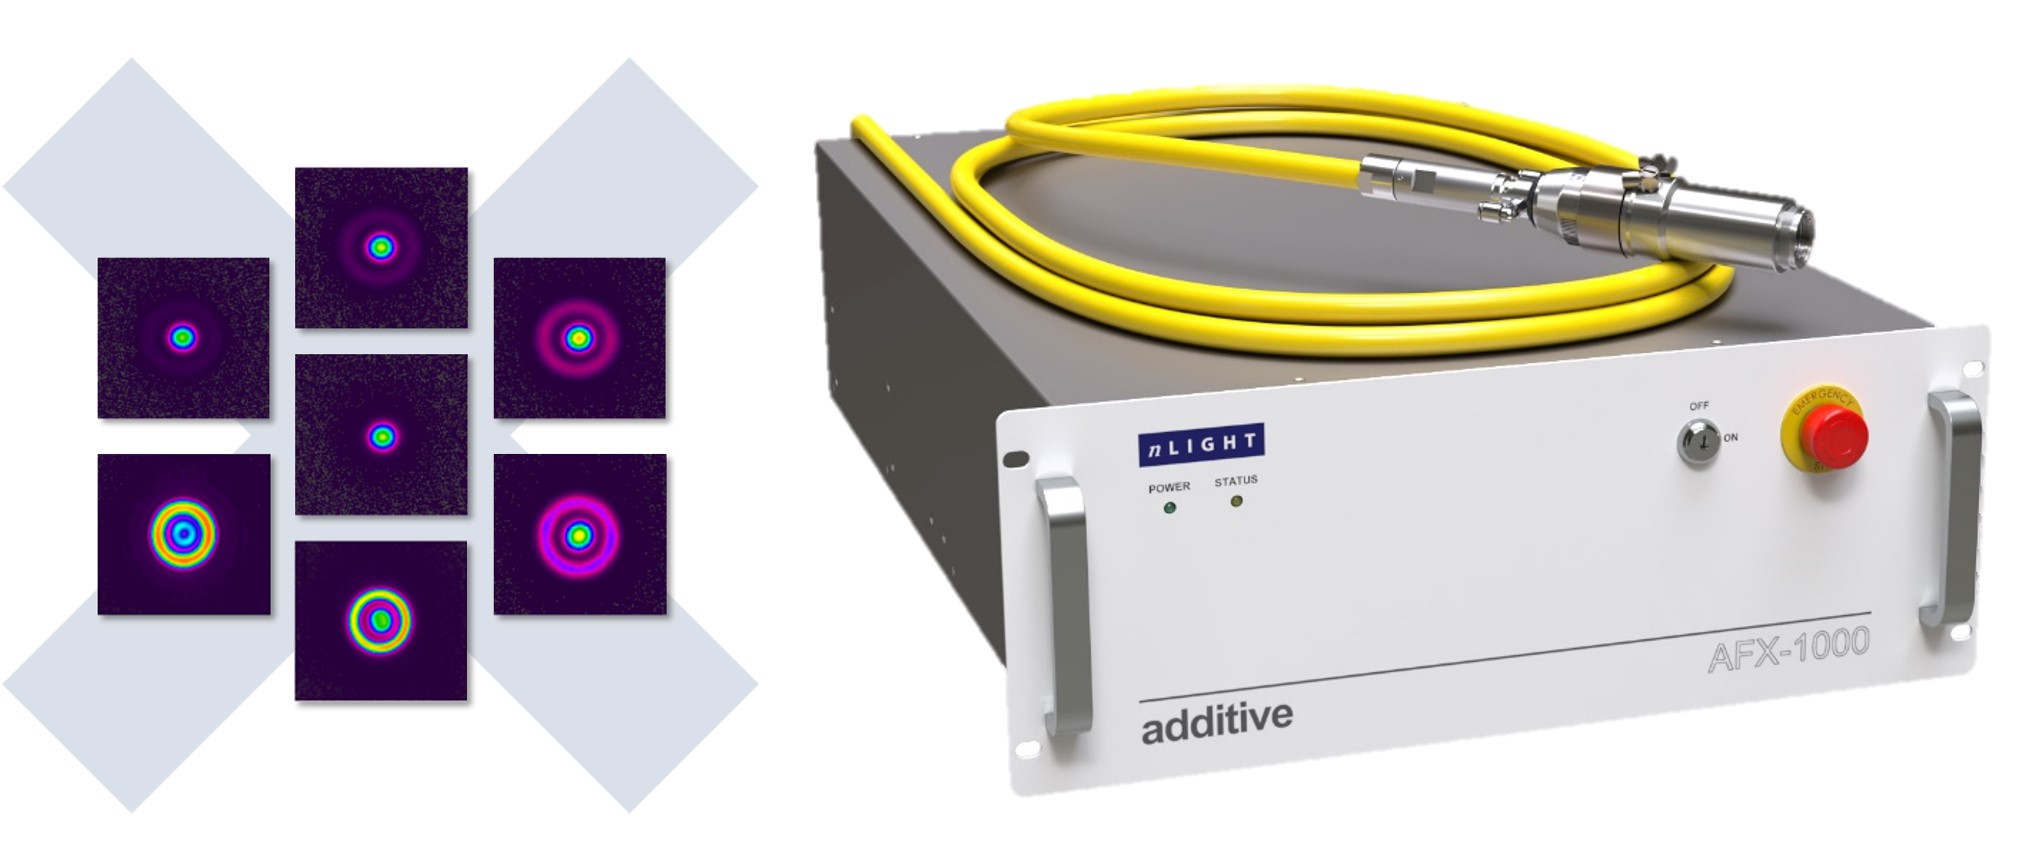
nLIGHT, fondée en 2000, développe et fabrique des sources laser. Au moment de l’entretien, la société décrivait des lasers à profil gaussien de 500 W à 1 kW et une gamme AFX de 1 à 1,5 kW. La fiche AFX datée de 2023 présente une sélection de profils allant d’un faisceau monomode à des répartitions annulaires, sans optique de mise en forme en espace libre. Le choix dépend du matériau, de la géométrie et du résultat recherché. Les gains de stabilité et de productivité restent à qualifier dans les conditions du procédé. Une puissance de 1 kW n’est ni une norme universelle ni un seuil physique au-delà duquel tout bain de fusion deviendrait instable.
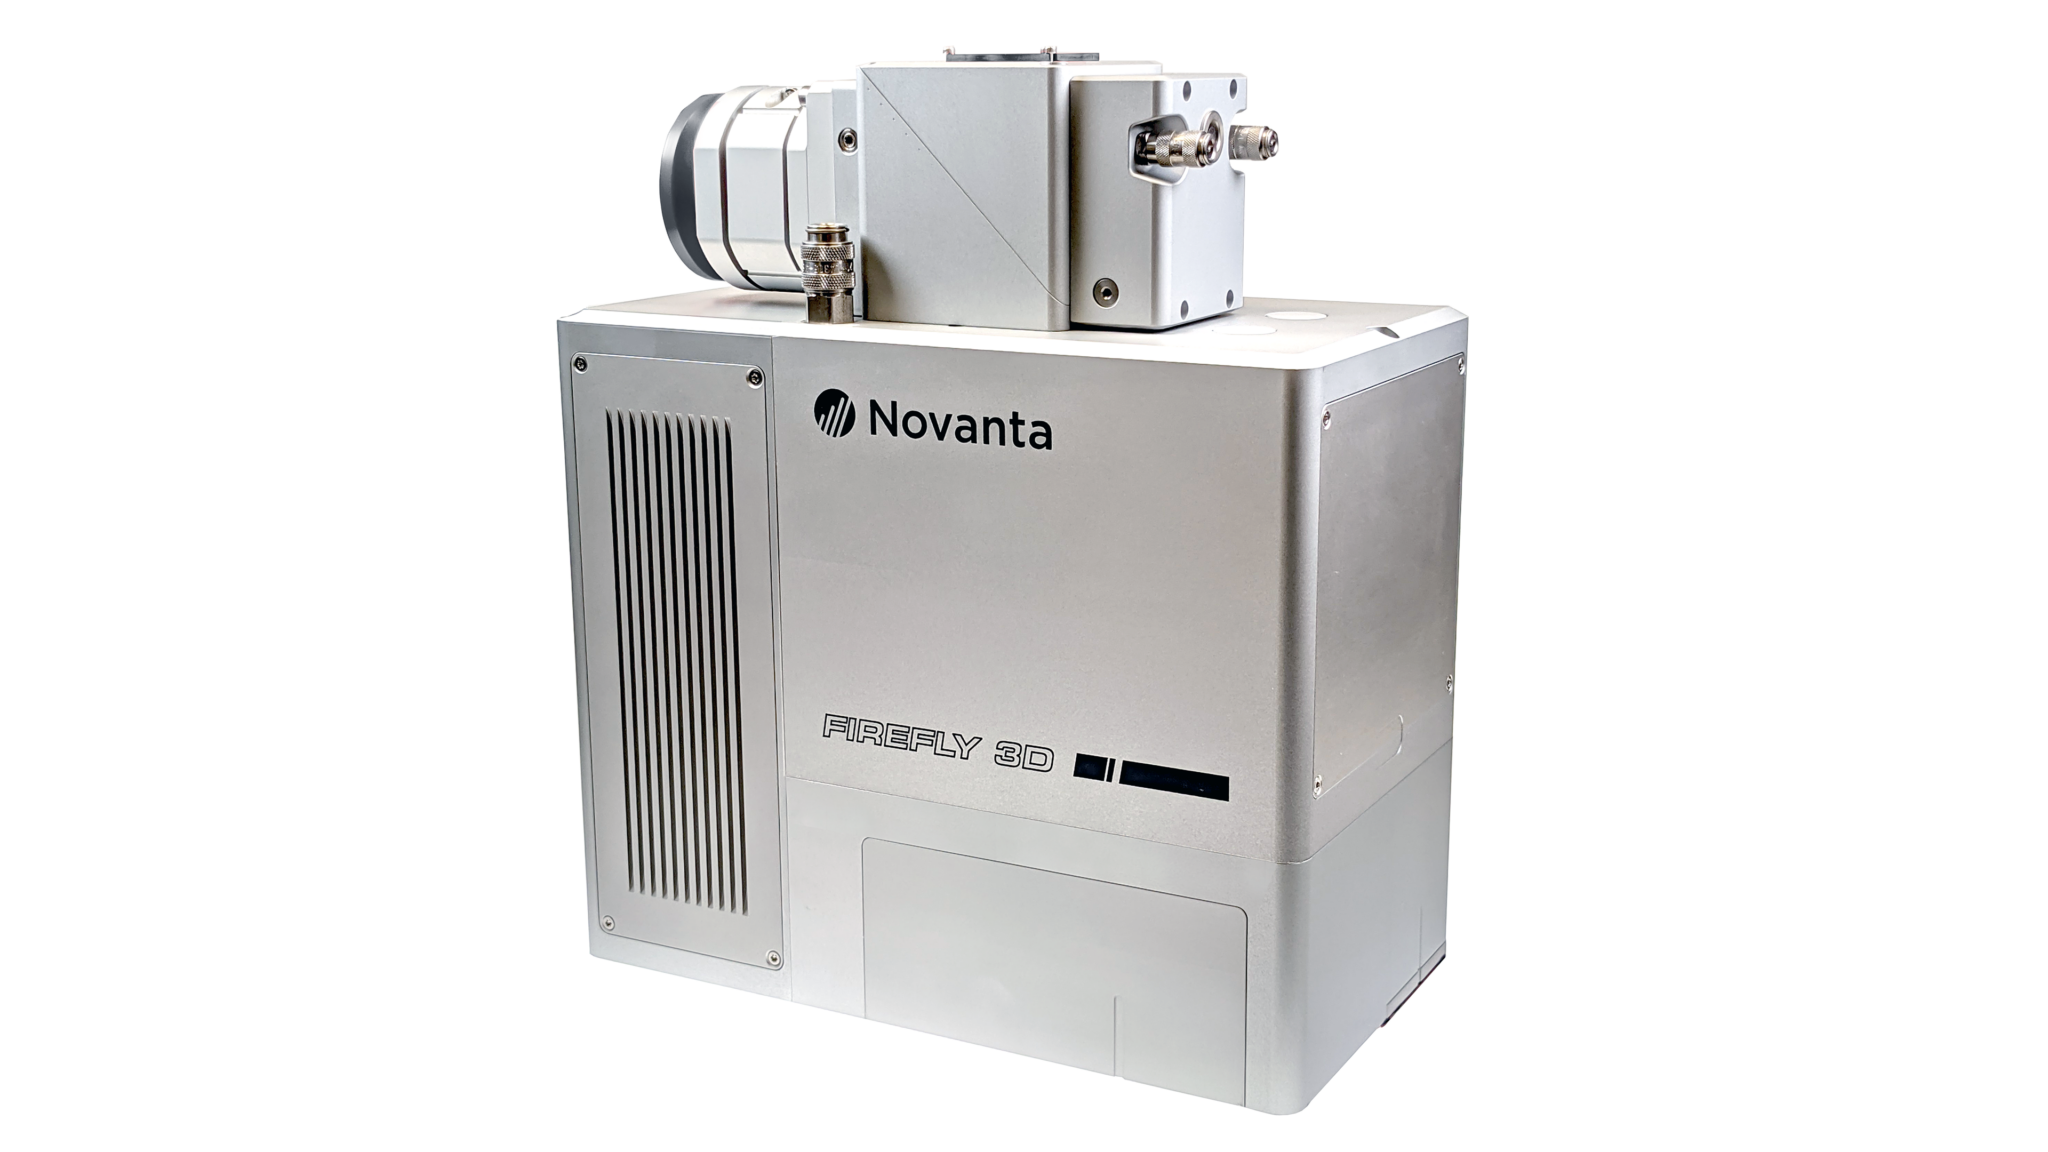
Dans cet entretien de 2024, Novanta présentait notamment les lasers CO₂ Synrad pour le SLS polymère et ses systèmes de guidage du faisceau. Sa tête de balayage FIREFLY3D à trois axes est destinée à la fusion laser sur lit de poudre. Le fabricant annonce des configurations à plusieurs têtes, un étalonnage automatisé et, selon la configuration, un recouvrement des champs pouvant atteindre 100 %. Ces caractéristiques proviennent de sa documentation produit ; elles ne garantissent pas à elles seules les performances d’une imprimante complète.
Ce dossier a été initialement publié dans le numéro de Mai/Juin 2024 de 3D ADEPT MAG
Note de relecture : les termes techniques de la traduction française ont été précisés entre crochets dans les citations. Le tableau a été clarifié et les affirmations générales sur la limite de 1 kW et l’exclusivité des faisceaux annulaires ont été retirées.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité