

Contribution de Kirk Gino Abolafia, responsable marketing technique chez Voxel Innovations lors de la publication en 2023. Les performances PECM citées sont celles présentées par le fournisseur ; elles doivent être vérifiées pour chaque application.
La fabrication additive permet de produire certaines géométries d’implants adaptées à l’anatomie du patient, notamment pour l’orthopédie. Elle facilite les itérations de conception, l’allègement et la réalisation de structures poreuses. Le choix du matériau, la résistance mécanique, l’état de surface et la validation du dispositif restent déterminants. Ce dossier porte sur le post-traitement des implants métalliques ; le PECM conventionnel ne s’applique pas au PEEK, un polymère non conducteur.
L’ostéointégration désigne la connexion directe, structurelle et fonctionnelle, entre l’os vivant et la surface d’un implant. Elle ne se résume pas à une fusion au niveau moléculaire et ne garantit pas, à elle seule, l’ensemble des performances cliniques du dispositif.
Quelques considérations de conception qui affectent l’ostéo-intégration peuvent inclure, mais ne sont pas limitées à :
- La biocompatibilité du matériau et la maîtrise des produits de dégradation ou de corrosion, dont les ions métalliques.
- Une topographie adaptée aux zones en contact avec l’os, qui peut comprendre une rugosité ou une porosité conçue pour l’ancrage osseux.
- Une géométrie et des propriétés mécaniques permettant une répartition appropriée des charges, sans concentrations excessives de contraintes.
En production en série, coût, résolution et état de surface doivent être étudiés ensemble. Taille de poudre, stratégie de balayage laser, épaisseur de couche et paramètres de dépôt peuvent modifier le résultat. Augmenter la productivité ne doit pas conduire à sacrifier une exigence de sécurité. Toutes les surfaces d’un implant ne doivent pas être superfinies : les zones d’articulation et les zones d’ancrage osseux remplissent des fonctions différentes.
L’usinage électrochimique pulsé, ou PECM (Pulsed Electrochemical Machining), est une option pour usiner et finir certaines pièces métalliques imprimées en 3D. Le choix dépend notamment de la géométrie, du matériau conducteur, du volume de production et du développement de l’outillage.
Comment le procédé PECM fonctionne
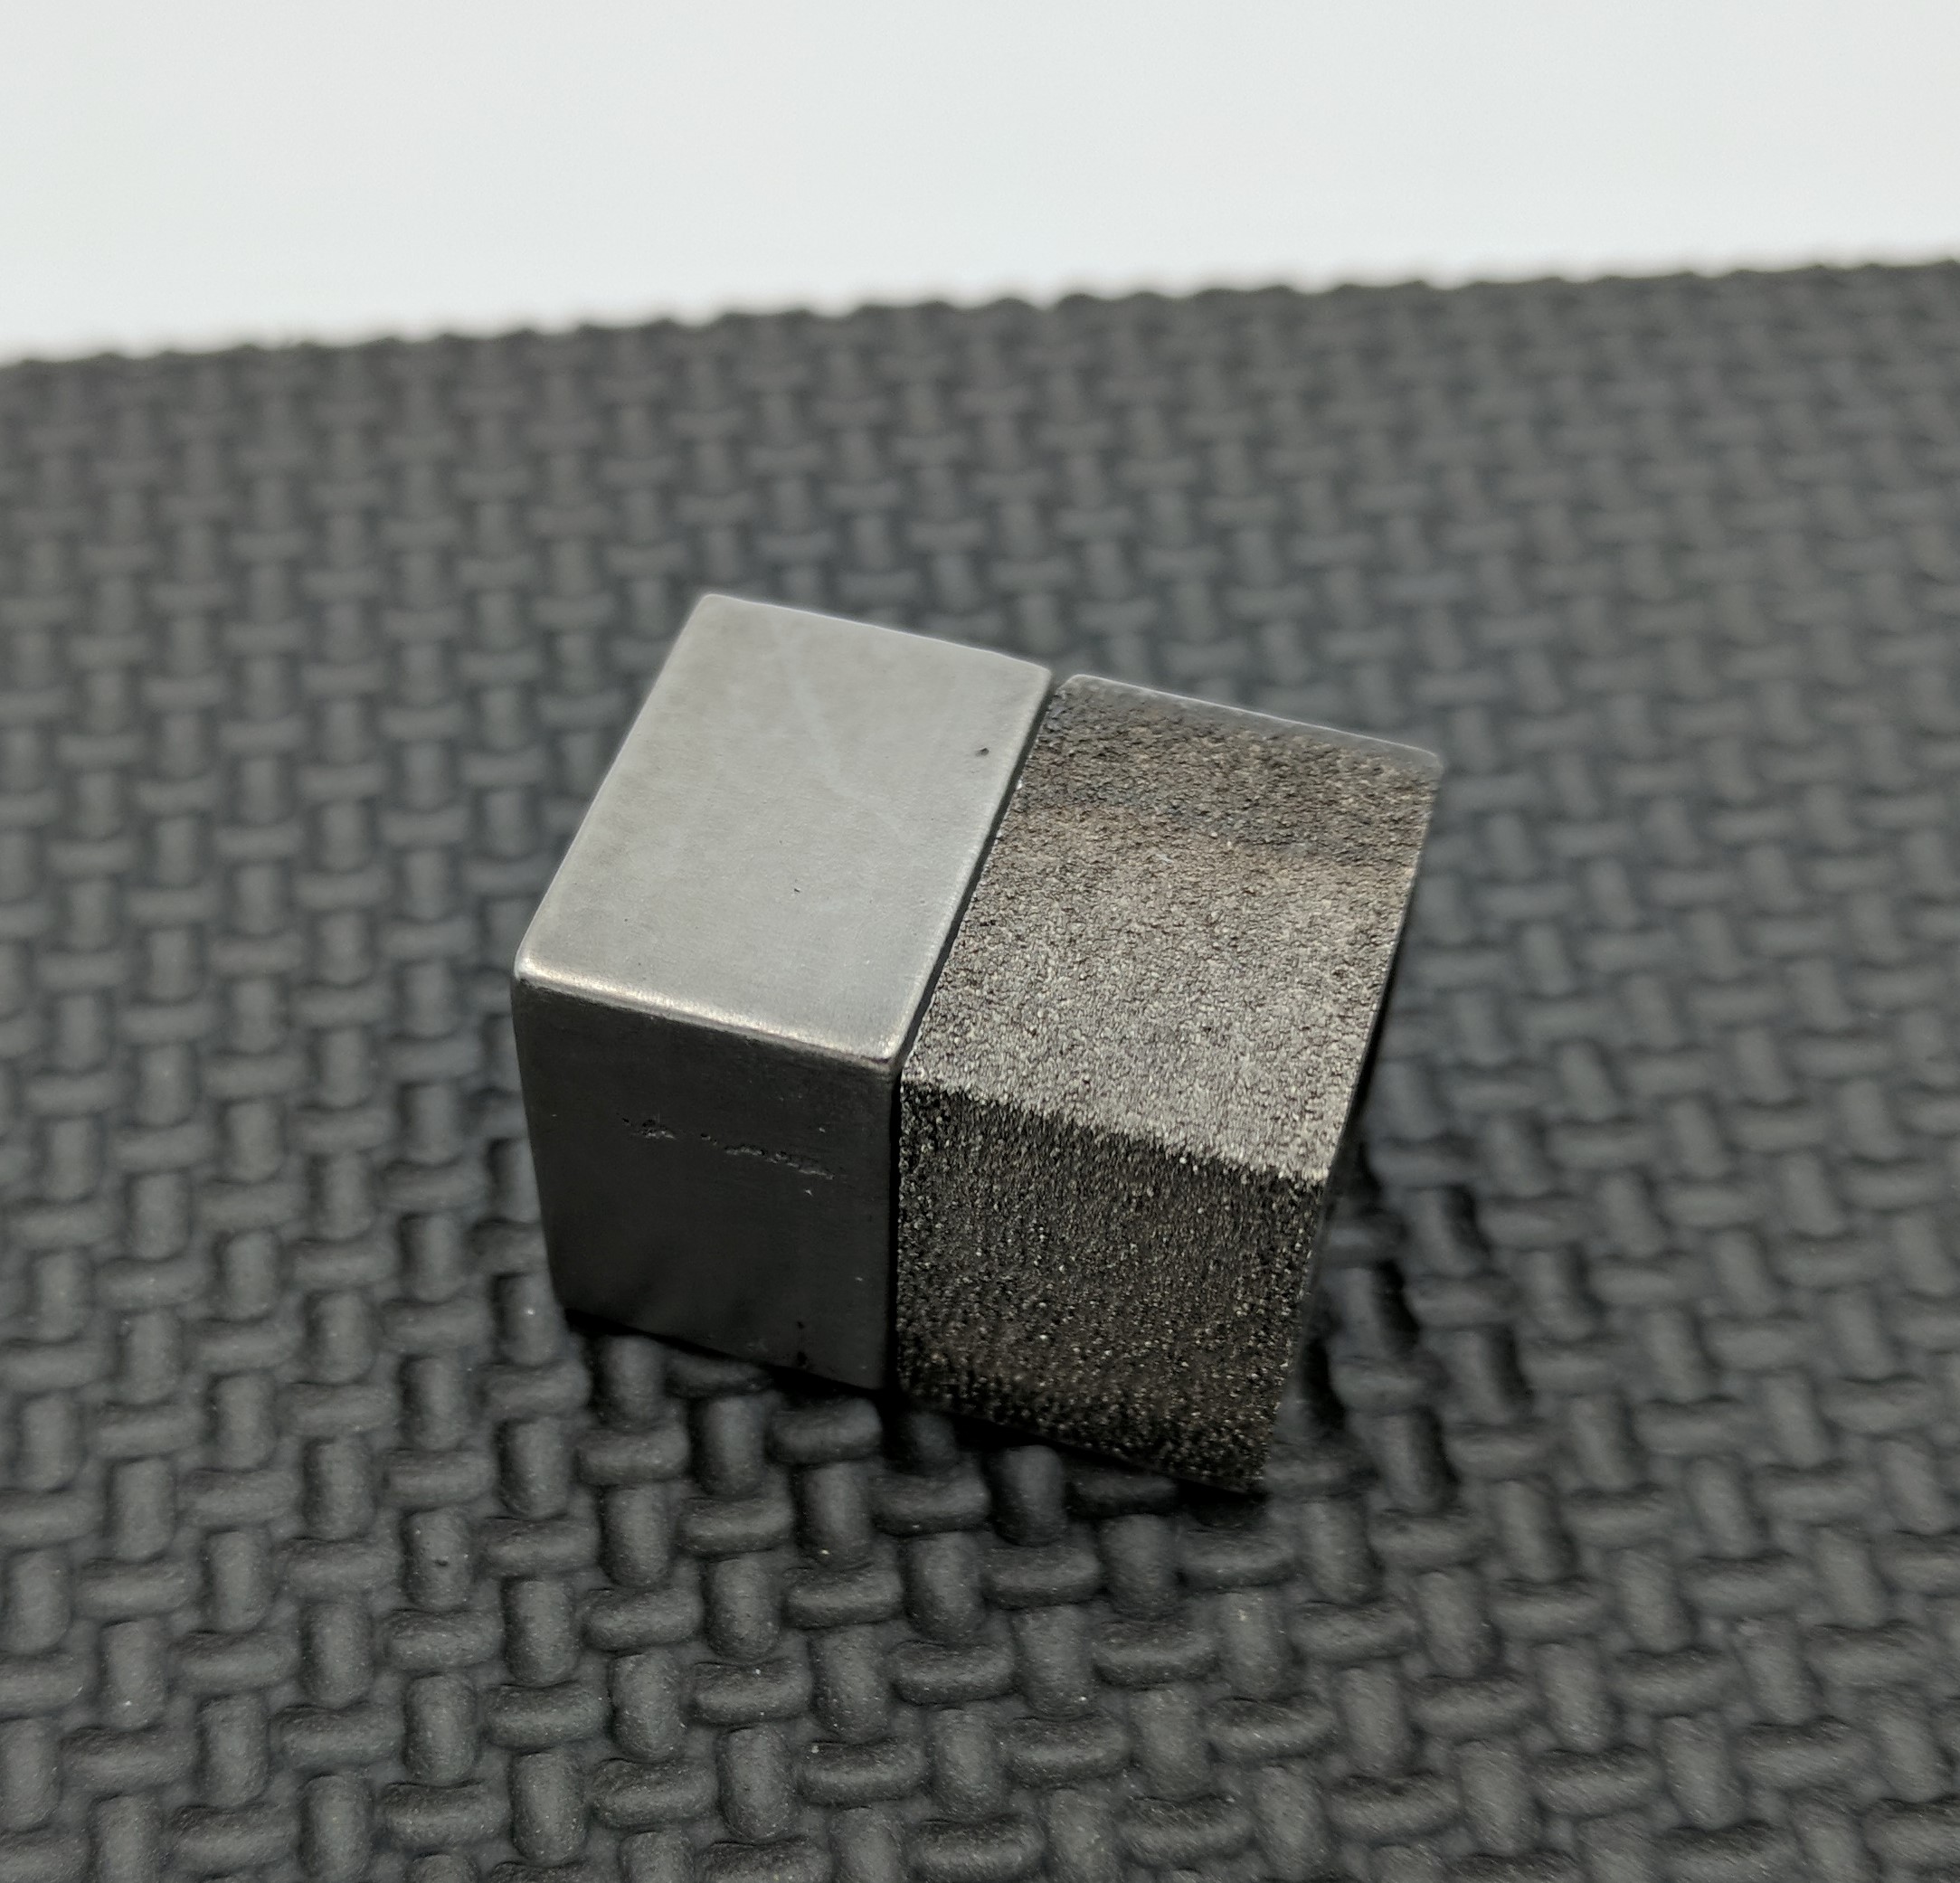
Le PECM enlève de la matière par dissolution anodique. Un courant pulsé circule entre l’outil, la cathode, et la pièce, l’anode, à travers un électrolyte dans un faible entrefer. La forme de l’outil contribue à définir la géométrie obtenue. L’enlèvement dépend aussi des impulsions électriques, de l’écoulement et des propriétés de l’électrolyte ; il n’est pas déterminé par la seule distance outil-pièce.
L’électrolyte assure la conduction ionique, évacue les produits de réaction et contribue à maîtriser la température. Le procédé est dit non thermique parce que l’enlèvement ne repose pas sur la fusion ou la vaporisation ; cela ne signifie pas qu’aucune chaleur n’est produite dans le circuit.
Sans contact de coupe, le PECM peut combiner mise en forme et finition sans produire les bavures mécaniques ou couches refondues associées à certains autres procédés. Cela ne supprime pas tout risque de défaut : dimensions, état de surface et propreté doivent être contrôlés après traitement.
L’absence de contact réduit fortement l’usure mécanique de l’outil. Une cathode adaptée peut traiter des caractéristiques répétitives en série. La stabilité du procédé et l’état de l’outillage restent à surveiller ; un nombre illimité de pièces sans entretien ne peut pas être garanti.
Le procédé PECM est principalement utilisé pour l’usinage de composants métalliques complexes dans les secteurs de l’énergie, de l’aérospatiale et des appareils médicaux. Il permet généralement d’usiner une pièce à partir d’une barre ou d’une forme quasi-nette. Toutefois, le procédé peut également être utilisé comme opération d’usinage secondaire ou de post-traitement sur des composants imprimés en 3D, et ses capacités uniques peuvent être particulièrement avantageuses pour les implants médicaux.
Fabrication additive et cages intersomatiques
Les cages intersomatiques utilisées pour la fusion vertébrale sont placées dans l’espace discal entre deux corps vertébraux. Elles se distinguent des implants qui remplacent un corps vertébral. Une conception adaptée à l’anatomie peut améliorer l’appui mécanique, mais ne garantit pas une amélioration clinique pour chaque patient.
Un enjeu est la subsidence, c’est-à-dire l’enfoncement de la cage dans le plateau vertébral. Ce phénomène ne se réduit pas à une usure par fatigue : géométrie, surface d’appui, qualité osseuse, préparation du plateau et chargement interviennent. Ses conséquences dépendent de son ampleur et du contexte clinique.
Une étude biomécanique publiée en ligne en 2022 a comparé des cages personnalisées à deux modèles commerciaux sur un modèle cadavérique. Elle a mesuré la rigidité et la force de rupture en compression, avec des résultats favorables à la conception personnalisée selon le comparateur. Elle n’a pas mesuré directement l’ostéointégration, la mobilité des patients ou la durabilité clinique à long terme.
Malgré ces avantages, la FA a des limites inhérentes qui peuvent perturber à la fois l’économie de la fabrication de ces pièces et leur fonctionnalité, et beaucoup de ces limites sont centrées sur la qualité de la surface.
Qualité de surface et implants
Les surfaces articulaires d’une prothèse de hanche doivent répondre à des exigences de frottement et d’usure. Une finition adaptée peut contribuer à ces performances. La libération d’ions dépend aussi de l’alliage, de la corrosion, des interfaces et des conditions de fonctionnement ; la rugosité seule ne suffit pas à prédire la biocompatibilité.
L’adhésion bactérienne et les biofilms constituent un autre enjeu. Les résultats d’essais in vitro sur des matériaux de cages vertébrales dépendent du matériau et de l’espèce bactérienne. Une surface lisse n’offre donc pas une protection antibactérienne universelle. Finition, nettoyage, stérilisation et prévention des infections remplissent des fonctions distinctes ; aucune « colle antibactérienne » générique ne garantit que l’os colonisera la surface en premier.
Limites de la qualité de surface via la FA
Selon le procédé et les exigences du dispositif, les pièces métalliques brutes peuvent nécessiter une finition complémentaire. Effets de couches, particules adhérentes, supports et orientation influencent l’état de surface. Les faces orientées vers le bas (downskin) peuvent être particulièrement difficiles à maîtriser ; le résultat dépend de la machine, de la matière et des paramètres.
Les gains de productivité recherchés pendant la fabrication doivent être évalués avec leurs conséquences sur la finition. Un réglage plus rapide n’est pas systématiquement moins précis, mais une modification des paramètres doit être qualifiée avant son utilisation en production.
Les limitations peuvent également être spécifiques à la pièce, comme dans le cas des cages vertébrales utilisées dans la chirurgie de fusion intersomatique lombaire mentionnée plus haut. Alors que certains aspects de la cage doivent présenter une surface poreuse et ostéo-intégrative, d’autres aspects doivent présenter une qualité de surface plus lisse, et ces caractéristiques combinées peuvent être difficiles à produire par les procédés de FA pour des volumes de pièces plus importants.
Apports possibles et limites du PECM
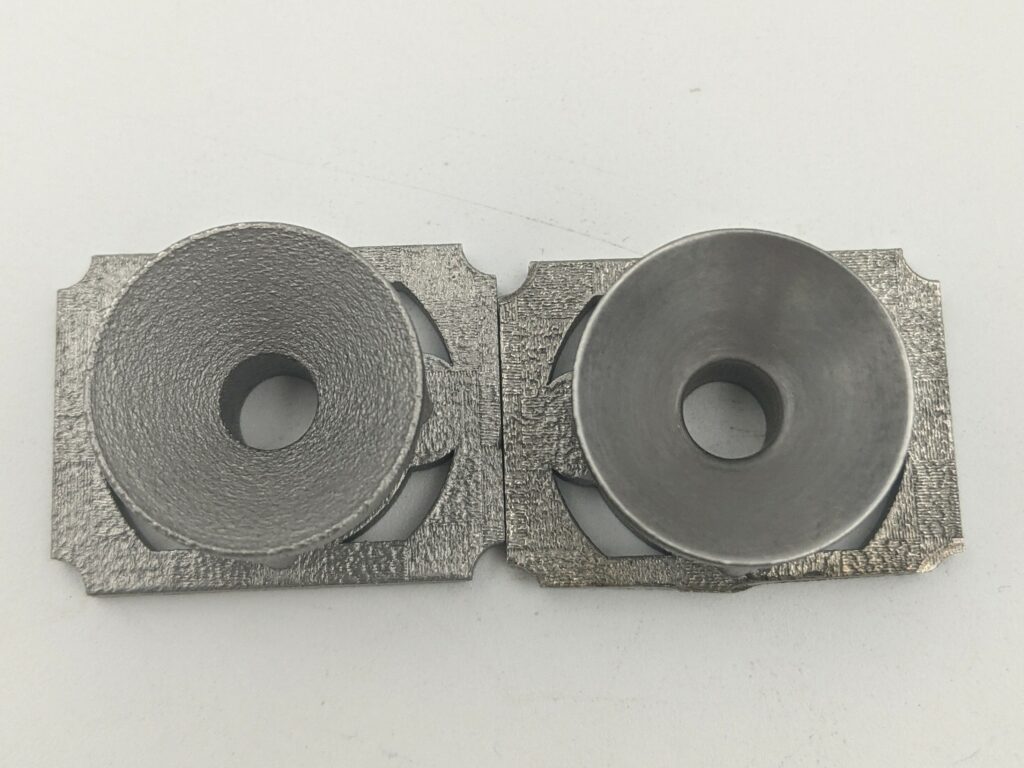
Heureusement, le procédé PECM peut être capable d’atténuer bon nombre de ces limitations, en agissant à la fois comme une opération d’usinage secondaire et de finition pour les implants métalliques imprimés en 3D à grand volume, tels que les cages de fusion vertébrale, les dispositifs d’arthroplastie de la hanche et d’autres.
Dans cette contribution, Voxel Innovations indique que le PECM peut amincir certaines parois jusqu’à moins de 100 µm. Cette valeur reste propre aux géométries et conditions étudiées. La plage de 0,3 à 0,5 mm citée pour la fabrication additive ne constitue pas une épaisseur minimale universelle pour tous les procédés, matériaux et orientations.
Le fournisseur présente également des exemples de rugosité passant de 5–10 µm Ra à moins de 0,5 µm, voire 0,1 µm Ra. Il s’agit de performances annoncées, pas d’une garantie pour toute pièce. Les cadences, le nombre de répétitions et les coûts doivent être comparés à ceux d’autres procédés sur une application et des critères d’acceptation définis.
Comme le procédé privilégie la conductivité électrique d’un matériau donné par rapport à sa dureté, le PECM est capable d’usiner des caractéristiques complexes dans des matériaux résistants couramment utilisés dans les implants métaux imprimés 3D, tels que les alliages de cobalt-chrome et les alliages de titane, y compris le Ti64.
L’intérêt du PECM est de pouvoir combiner usinage et finition de zones sélectionnées. La dissolution doit toutefois rester maîtrisée pour respecter la géométrie et préserver les structures utiles ; le procédé ne rend pas automatiquement tout implant exempt d’irrégularités ni prêt à l’emploi clinique.
Une cathode spécifique peut permettre de finir certaines faces d’une cage intersomatique tout en préservant les régions poreuses destinées au contact osseux. L’accès de l’outil, la circulation de l’électrolyte et l’enlèvement local de matière doivent être étudiés. L’objectif n’est pas de supprimer indistinctement toute rugosité de l’implant.
Le PECM peut compléter la fabrication additive métallique lorsque les besoins de finition et le volume de production justifient son développement. La démarche doit associer essais sur pièces représentatives, contrôle dimensionnel, caractérisation de surface et maîtrise des résidus. Les considérations techniques de la FDA pour les dispositifs fabriqués par FA rappellent l’importance de la validation du nettoyage, notamment pour les géométries complexes.
A propos de l’auteur
Lors de la publication en 2023, Kirk Gino Abolafia était responsable marketing technique de Voxel Innovations, à Raleigh, en Caroline du Nord. Le portail technique de Voxel présente le point de vue et les applications du fournisseur.
Cet article a été initialement publié dans le numéro de mars/avril 2023 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité