
Plusieurs constructeurs automobiles produisant des véhicules à motorisation thermique ont tendance à explorer la fabrication additive dans des domaines qui dépassent souvent leur cœur d’activité, en avançant parfois l’argument selon lequel les pièces automobiles de ces véhicules constituent un terrain difficile pour la croissance de la FA, ou un domaine qui laisse peu de place à la flexibilité et à l’innovation. Ce récit change radicalement lorsqu’on observe le marché des véhicules électriques, ou plus largement les transports à motorisation électrique. Parce qu’ils utilisent moins de pièces que les chaînes de traction thermiques, ils pourraient mettre en évidence un avantage structurel pour la fabrication additive. Compte tenu du caractère de niche de ce marché, les entreprises explorent de plus en plus où et comment la FA pourrait avoir tout son sens, ainsi que l’ensemble des leviers qu’une telle stratégie suppose. Le projet nexAMo, mené par ZF avec Solukon comme partenaire technologique clé, entend répondre à ces enjeux de flexibilité et d’innovation. Fait intéressant, l’un des leviers déterminants qui pourrait permettre de concrétiser ce projet est le dépoudrage.
13 février 2024. ZF Friedrichshafen AG, l’un des plus grands équipementiers automobiles au monde, actif dans les chaînes de traction, les systèmes de châssis, les technologies de sécurité et l’électrification, a convié les dix partenaires industriels et scientifiques du projet à la réunion de lancement du projet nexAMo. Soutenu par le ministère fédéral allemand de l’Économie et de l’Énergie (BMWE) dans le cadre de la mesure de financement « Numérisation des constructeurs automobiles et de l’industrie des fournisseurs », le projet vise à développer un système de production matricielle hautement flexible et découplé, permettant une adaptabilité de fabrication inédite. Selon le BMWK, le secteur automobile connaît déjà une tendance à une plus grande variété de produits et à des séries plus courtes, avec des cycles de développement raccourcis, une pression que la production « traditionnelle », à la flexibilité limitée, peine à absorber de manière rentable.
La fabrication additive, et le procédé LPBF en particulier, offre aux constructeurs automobiles un moyen flexible de produire des séries petites et moyennes. Mais cette flexibilité met en lumière un défi que l’écosystème du véhicule électrique reconnaît rarement : l’enlèvement de la poudre. Pour l’aborder, il faut d’abord comprendre la manière dont ZF envisage la FA.
ZF et la fabrication additive (FA) dans l’automobile
Présent dans plus de 40 pays et comptant plus de 160 000 employés, ZF a suivi avec la fabrication additive une trajectoire familière à de nombreux grands industriels : elle a commencé par le prototypage, s’est étendue à l’outillage, et a progressivement révélé un potentiel plus profond.
Comme le souligne Ignacio Lobo-Casanova, Head of Production Tech Center SMART Material Technologies (OPTT), le changement de perception a été fondamental : « À ses débuts, la FA était souvent perçue en interne comme une technologie prometteuse mais expérimentale. Aujourd’hui, cette perception a fondamentalement changé. La discussion est passée de ‘La technologie est-elle suffisamment mature ?’ à ‘Où la FA a-t-elle le plus de sens dans notre paysage de production ?’ »
Ce qui a fait entrer la FA dans la discussion sur les véhicules électriques chez ZF est précisément ce qui rend ces véhicules intéressants du point de vue de la conception : la nécessité d’intégrer davantage de fonctions dans moins d’espace. Les composants liés à la gestion thermique, à l’électronique de puissance et aux structures de boîtiers compacts sont autant de domaines où la fabrication additive permet des solutions que les procédés conventionnels ne peuvent pas facilement reproduire.
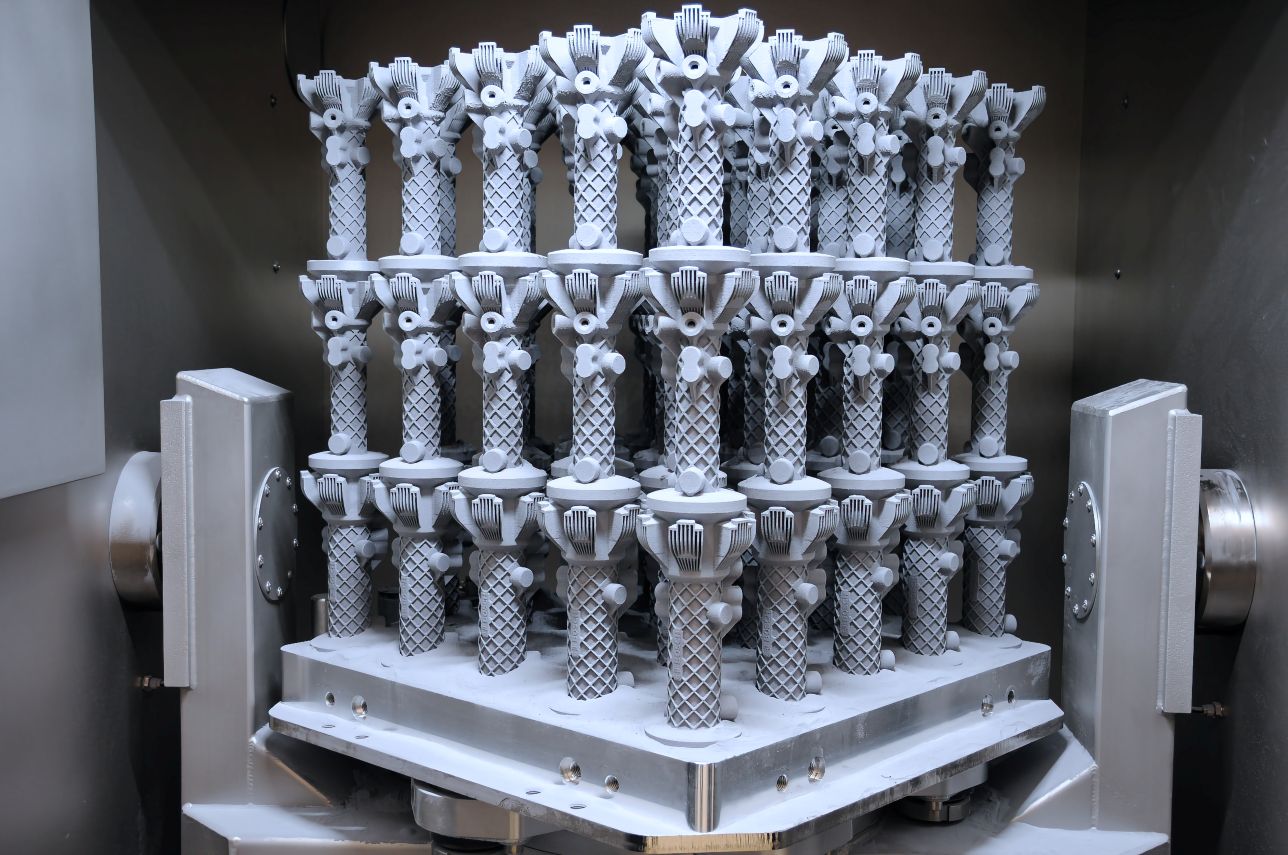
Les unités de valves dotées de canaux d’écoulement internes complexes, où plusieurs fonctions sont regroupées en un seul composant, constituent un exemple cité par Lobo-Casanova. Ces pièces contiennent de petits canaux entrecroisés, essentiels au contrôle des fluides. Elles sont aussi extrêmement difficiles à dépoudrer.
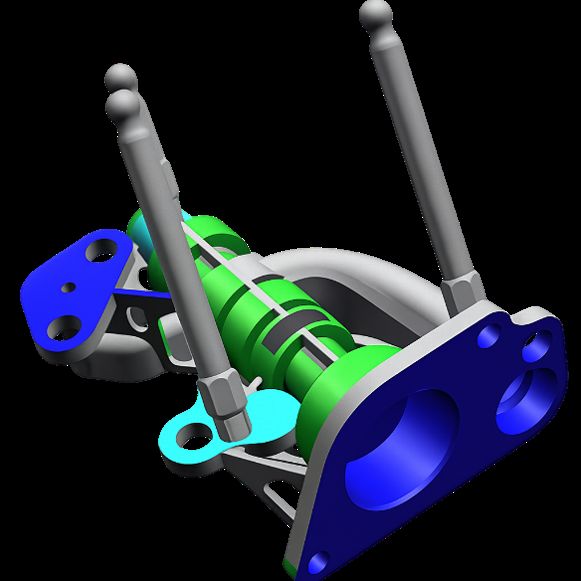
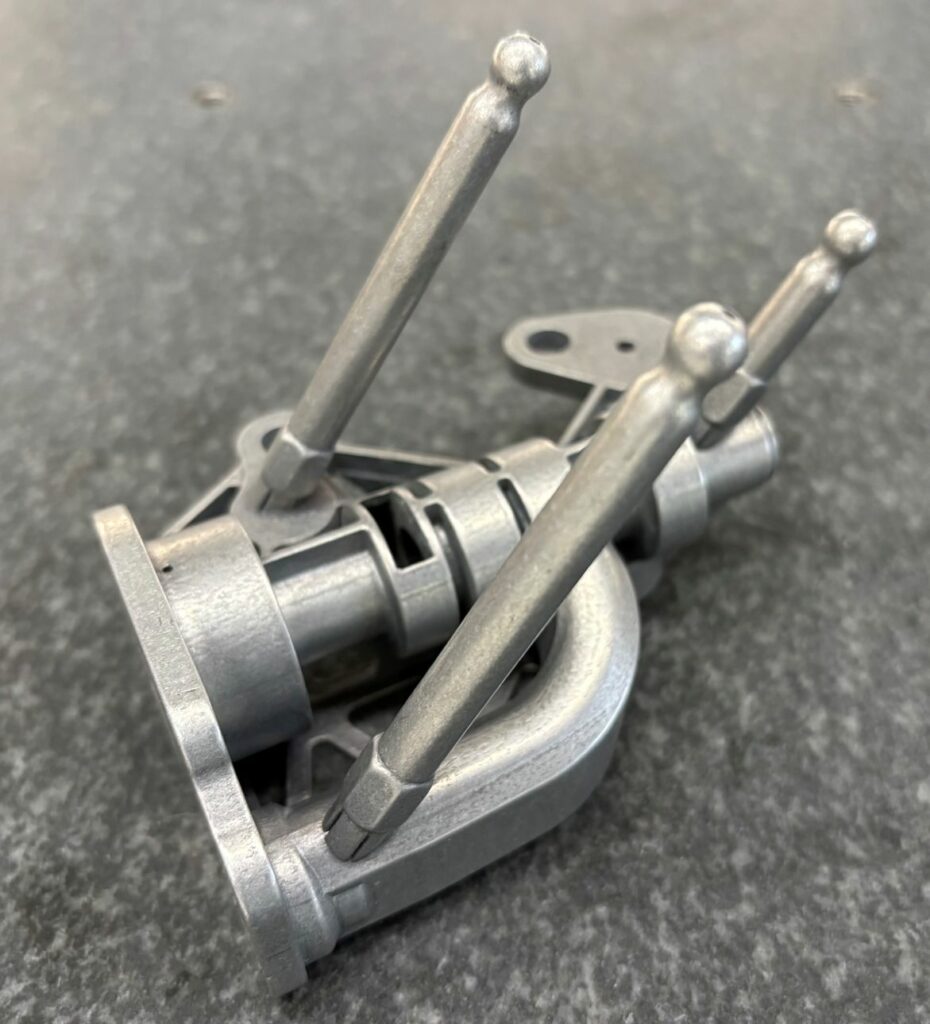
Unité de valves imprimée en 3D
Même problème, pression différente
Le dépoudrage n’a jamais été abordé dans le contexte des véhicules électriques sur les canaux de 3D ADEPT Media. Cela dit, il est utile de rappeler que la fabrication de véhicules électriques ne change pas seulement l’apparence des pièces. Ce qui change, ce sont les conditions dans lesquelles elles doivent être produites.
Andreas Hartmann, CEO et cofondateur de Solukon, a insisté sur ce point lorsqu’on lui a demandé si les constructeurs automobiles étaient confrontés aux mêmes défis de dépoudrage que d’autres industries : le défi fondamental, extraire la poudre de géométries complexes de manière sûre et reproductible, est commun à tous les secteurs. Toutefois, « dans l’industrie automobile, la production implique généralement des volumes élevés et des lignes de production conventionnelles fortement automatisées, fonctionnant selon un rythme synchronisé. […] Cette flexibilité maximale pour l’intégration dans la ligne de production constitue un défi pour le retrait de la poudre. »
Même si les véhicules électriques nécessitent bien moins de pièces que les moteurs thermiques, celles qui doivent être fabriquées sont souvent plus complexes, plus intégrées sur le plan fonctionnel et soumises aux mêmes exigences de qualité propres à l’automobile : 100 % de propreté, une traçabilité complète et une répétabilité du procédé à grande échelle. Une conception qui exige un nettoyage manuel, note Hartmann, n’est pas industrialisable.
Au cœur du projet nexAMo : quand l’automatisation devient l’architecture
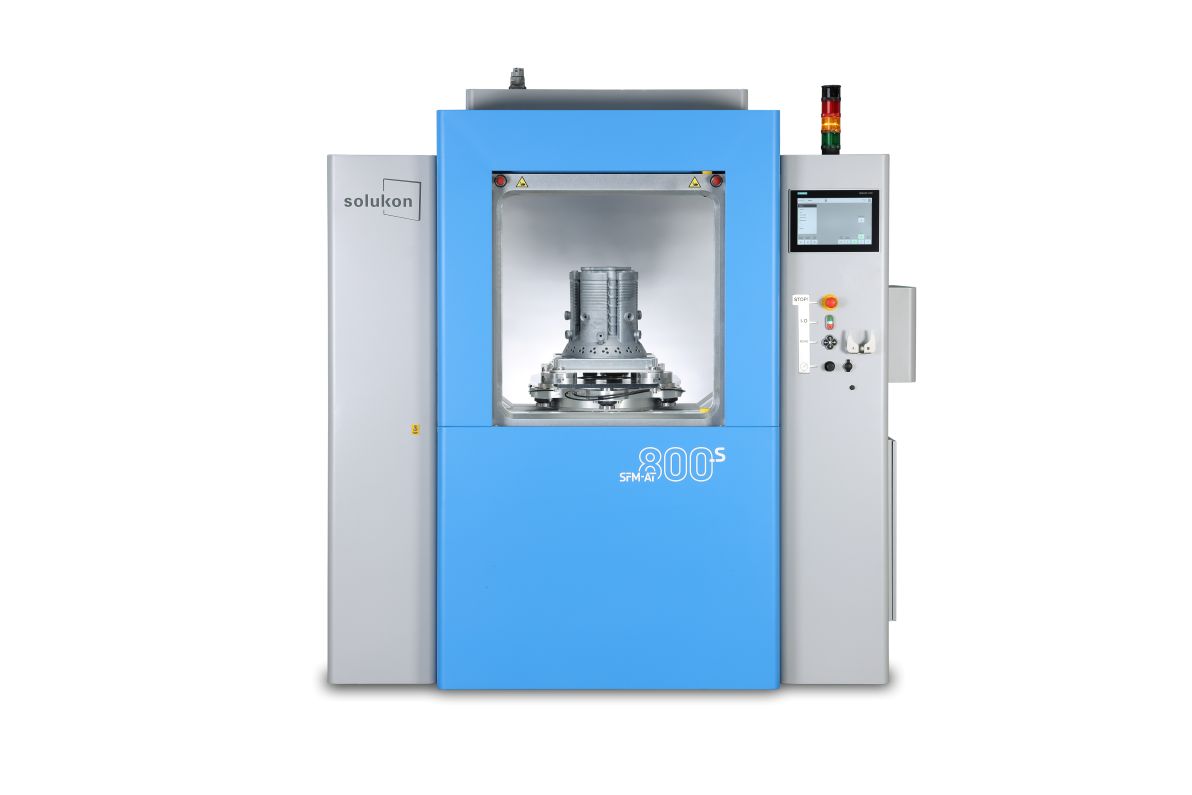
Une chose est sûre : le projet nexAMo montre concrètement à quoi ressemble une ligne de production FA véritablement intégrée dans un contexte automobile. Au sein de cette ligne, le dépoudrage est un nœud. La SFM-AT800-S intégrée à la ligne nexAMo est équipée d’une station d’accueil AGV et d’une porte coulissante verticale automatisée.
« La pièce imprimée, transférée par un AGV, est chargée automatiquement dans le système Solukon. Elle est bridée automatiquement via un système de bridage à point zéro. Après le processus de dépoudrage automatisé et un temps d’attente (pour que les particules de poudre se déposent), la pièce est de nouveau déchargée par l’AGV et transférée à l’étape de production suivante », explique Andreas Hartmann.
Cette intégration a exigé plus qu’une simple machine. Solukon a développé des logiciels et des solutions d’ingénierie sur mesure, spécifiques à cette configuration : la programmation des interfaces pour le concept de porte et son étanchéité, les passerelles de communication avec l’AGV et le centre de contrôle global, ainsi qu’un nouveau concept de porte coulissante conçu pour s’intégrer à l’architecture modulaire de la machine.
Ce que l’on retient ici, c’est que les systèmes standards peuvent être étendus précisément parce qu’ils sont construits de façon modulaire, en tenant compte d’exigences sur mesure.
Du point de vue de ZF, les gains opérationnels sont tangibles. Lobo-Casanova décrit l’amélioration de la prévisibilité du procédé comme centrale dans ce qui rend le dépoudrage automatisé viable pour des applications en série :
« Le dépoudrage automatisé s’intègre de manière bien plus fiable dans un processus de production de bout en bout, ce qui se traduit par des délais plus courts et plus stables. Pour nous, cette prévisibilité est essentielle lorsque nous envisageons de faire passer la FA à des applications en série. »
Les unités de valves mentionnées plus haut illustrent concrètement ce que cette confiance permet en pratique :
« Le dépoudrage automatisé a permis de nettoyer ces unités de valves de manière contrôlée et reproductible, en nous donnant l’assurance que les canaux internes sont entièrement dégagés. Cette fiabilité est déterminante pour qualifier de tels composants et les utiliser au-delà du simple prototypage. »
Ce que l’automatisation permet, et ce qu’elle exige encore
L’une des conséquences les moins évidentes d’un dépoudrage automatisé fiable tient à son effet sur la façon dont les ingénieurs conçoivent les pièces. Lobo-Casanova précise cet effet : le dépoudrage automatisé n’a pas supprimé toutes les contraintes, mais il a réduit une incertitude majeure. Les ingénieurs n’ont plus besoin d’être aussi conservateurs lorsqu’ils conçoivent des géométries internes. Une plus grande confiance dans le procédé en aval se traduit par une plus grande liberté de conception en amont.
Mais cette liberté s’accompagne de conditions. Hartmann formule les recommandations d’ingénierie dans des termes qui rejoignent parfaitement le contexte du véhicule électrique :
– Éviter les trous borgnes profonds, les angles internes vifs et les longs passages étroits où la poudre peut se compacter ou former des ponts.
– Concevoir les cavités, les canaux et les porte-à-faux de sorte que la poudre puisse s’évacuer par gravité.
– Prêter attention à la texture de surface : la poudre résiduelle qui adhère aux surfaces rugueuses sous l’effet de charges statiques nécessite souvent encore une intervention manuelle, et c’est précisément ce qu’une production à l’échelle automobile ne peut pas se permettre.
– Dans une industrie qui exige 100 % de propreté, les décisions de conception prises au début du processus déterminent si la fin de la ligne est viable.
D’après notre couverture de ce segment, nous pouvons confirmer que les cycles de développement dans l’automobile sont plus sensibles aux coûts et plus exigeants en validation que dans d’autres secteurs. Aligner le processus de dépoudrage sur une conception figée le plus tôt possible réduit le risque de cycles de production supplémentaires causés par un retrait insuffisant de la poudre.
Ce que le reste de l’industrie devrait en retenir
Au-delà des spécificités de l’expérience de ZF, Lobo-Casanova identifie un enseignement aux implications plus larges :
« La FA doit être abordée de manière holistique. Se concentrer uniquement sur le procédé d’impression ne suffit pas. Les étapes de post-traitement telles que le dépoudrage, la manutention, l’assurance qualité et l’intégration des données sont tout aussi essentielles à l’industrialisation. Si la fabrication additive veut dépasser les applications de niche pour atteindre une production aux standards de l’automobile, des flux de travail automatisés et standardisés sont indispensables. »
Chez Solukon, Hartmann partage cette vision systémique lorsqu’il évoque les goulets d’étranglement qui subsistent dans la montée en échelle de la FA métallique pour l’automobile. Le coût par pièce est le défi le plus souvent cité, et il est bien réel, mais le dépoudrage est directement lié à cette équation : les gains de temps à l’étape du dépoudrage font baisser le coût par pièce, et une récupération efficace de la poudre réduit les pertes de matière.
La solution Digital-Factory-Tool que Solukon a développé pour rendre le processus de dépoudrage plus transparent constitue un pas vers le type de visibilité que l’assurance qualité exige à grande échelle.
Globalement, connecter l’ensemble des équipements de FA et de post-traitement au sein d’un concept d’automatisation cohérent est un défi qui, s’il est bien relevé, pourrait faire passer le paysage du véhicule électrique à un autre niveau, et nexAMo pourrait être l’un des premiers projets à le concrétiser en Europe.