Dossier publié dans le numéro de mai/juin 2021 de 3D ADEPT Mag. Les entretiens, équipements, fonctions et exemples industriels décrivent la situation à cette date ; les performances annoncées sont propres aux cas présentés.
La fabrication additive arc-fil, ou WAAM (Wire Arc Additive Manufacturing), s’appuie sur des procédés de dépôt de métal par arc électrique dont les origines remontent aux années 1920. Ce dossier examine les possibilités de fabrication et de réparation de grandes pièces, ainsi que les moyens nécessaires pour industrialiser le procédé.
Le WAAM appartient à la famille du dépôt sous énergie concentrée utilisant un arc électrique (DED-arc). L’arc fait fondre un fil métallique pour construire une pièce par dépôts successifs. Selon l’équipement et l’alliage, des taux de dépôt élevés peuvent être atteints, mais ils doivent être conciliés avec la maîtrise thermique, la géométrie et les propriétés du matériau. Le fil métallique ne doit pas être confondu avec le filament polymère utilisé en extrusion.
Selon Wim Verlinde, consultant et ingénieur en soudage à l’Institut belge de soudage (Belgian Welding Institute – BWI), d’autres raisons et questions peuvent expliquer cette influence du WAAM dans l’industrie du soudage : « Il existe encore un nombre limité de procédés conventionnels pour la fabrication de grandes pièces. Le moulage est l’un de ces procédés, mais il nécessite encore un certain nombre de développements, tels que des moules, et il devient difficile de fabriquer de grandes pièces pour de petites séries, ce qui, au final, peut s’avérer extrêmement coûteux. Une autre raison est que le WAAM peut servir à beaucoup d’autres applications telles que les pièces de réparation comme réalisées par Guaranteed, les pièces de rechange à la demande, le prototypage, etc. »
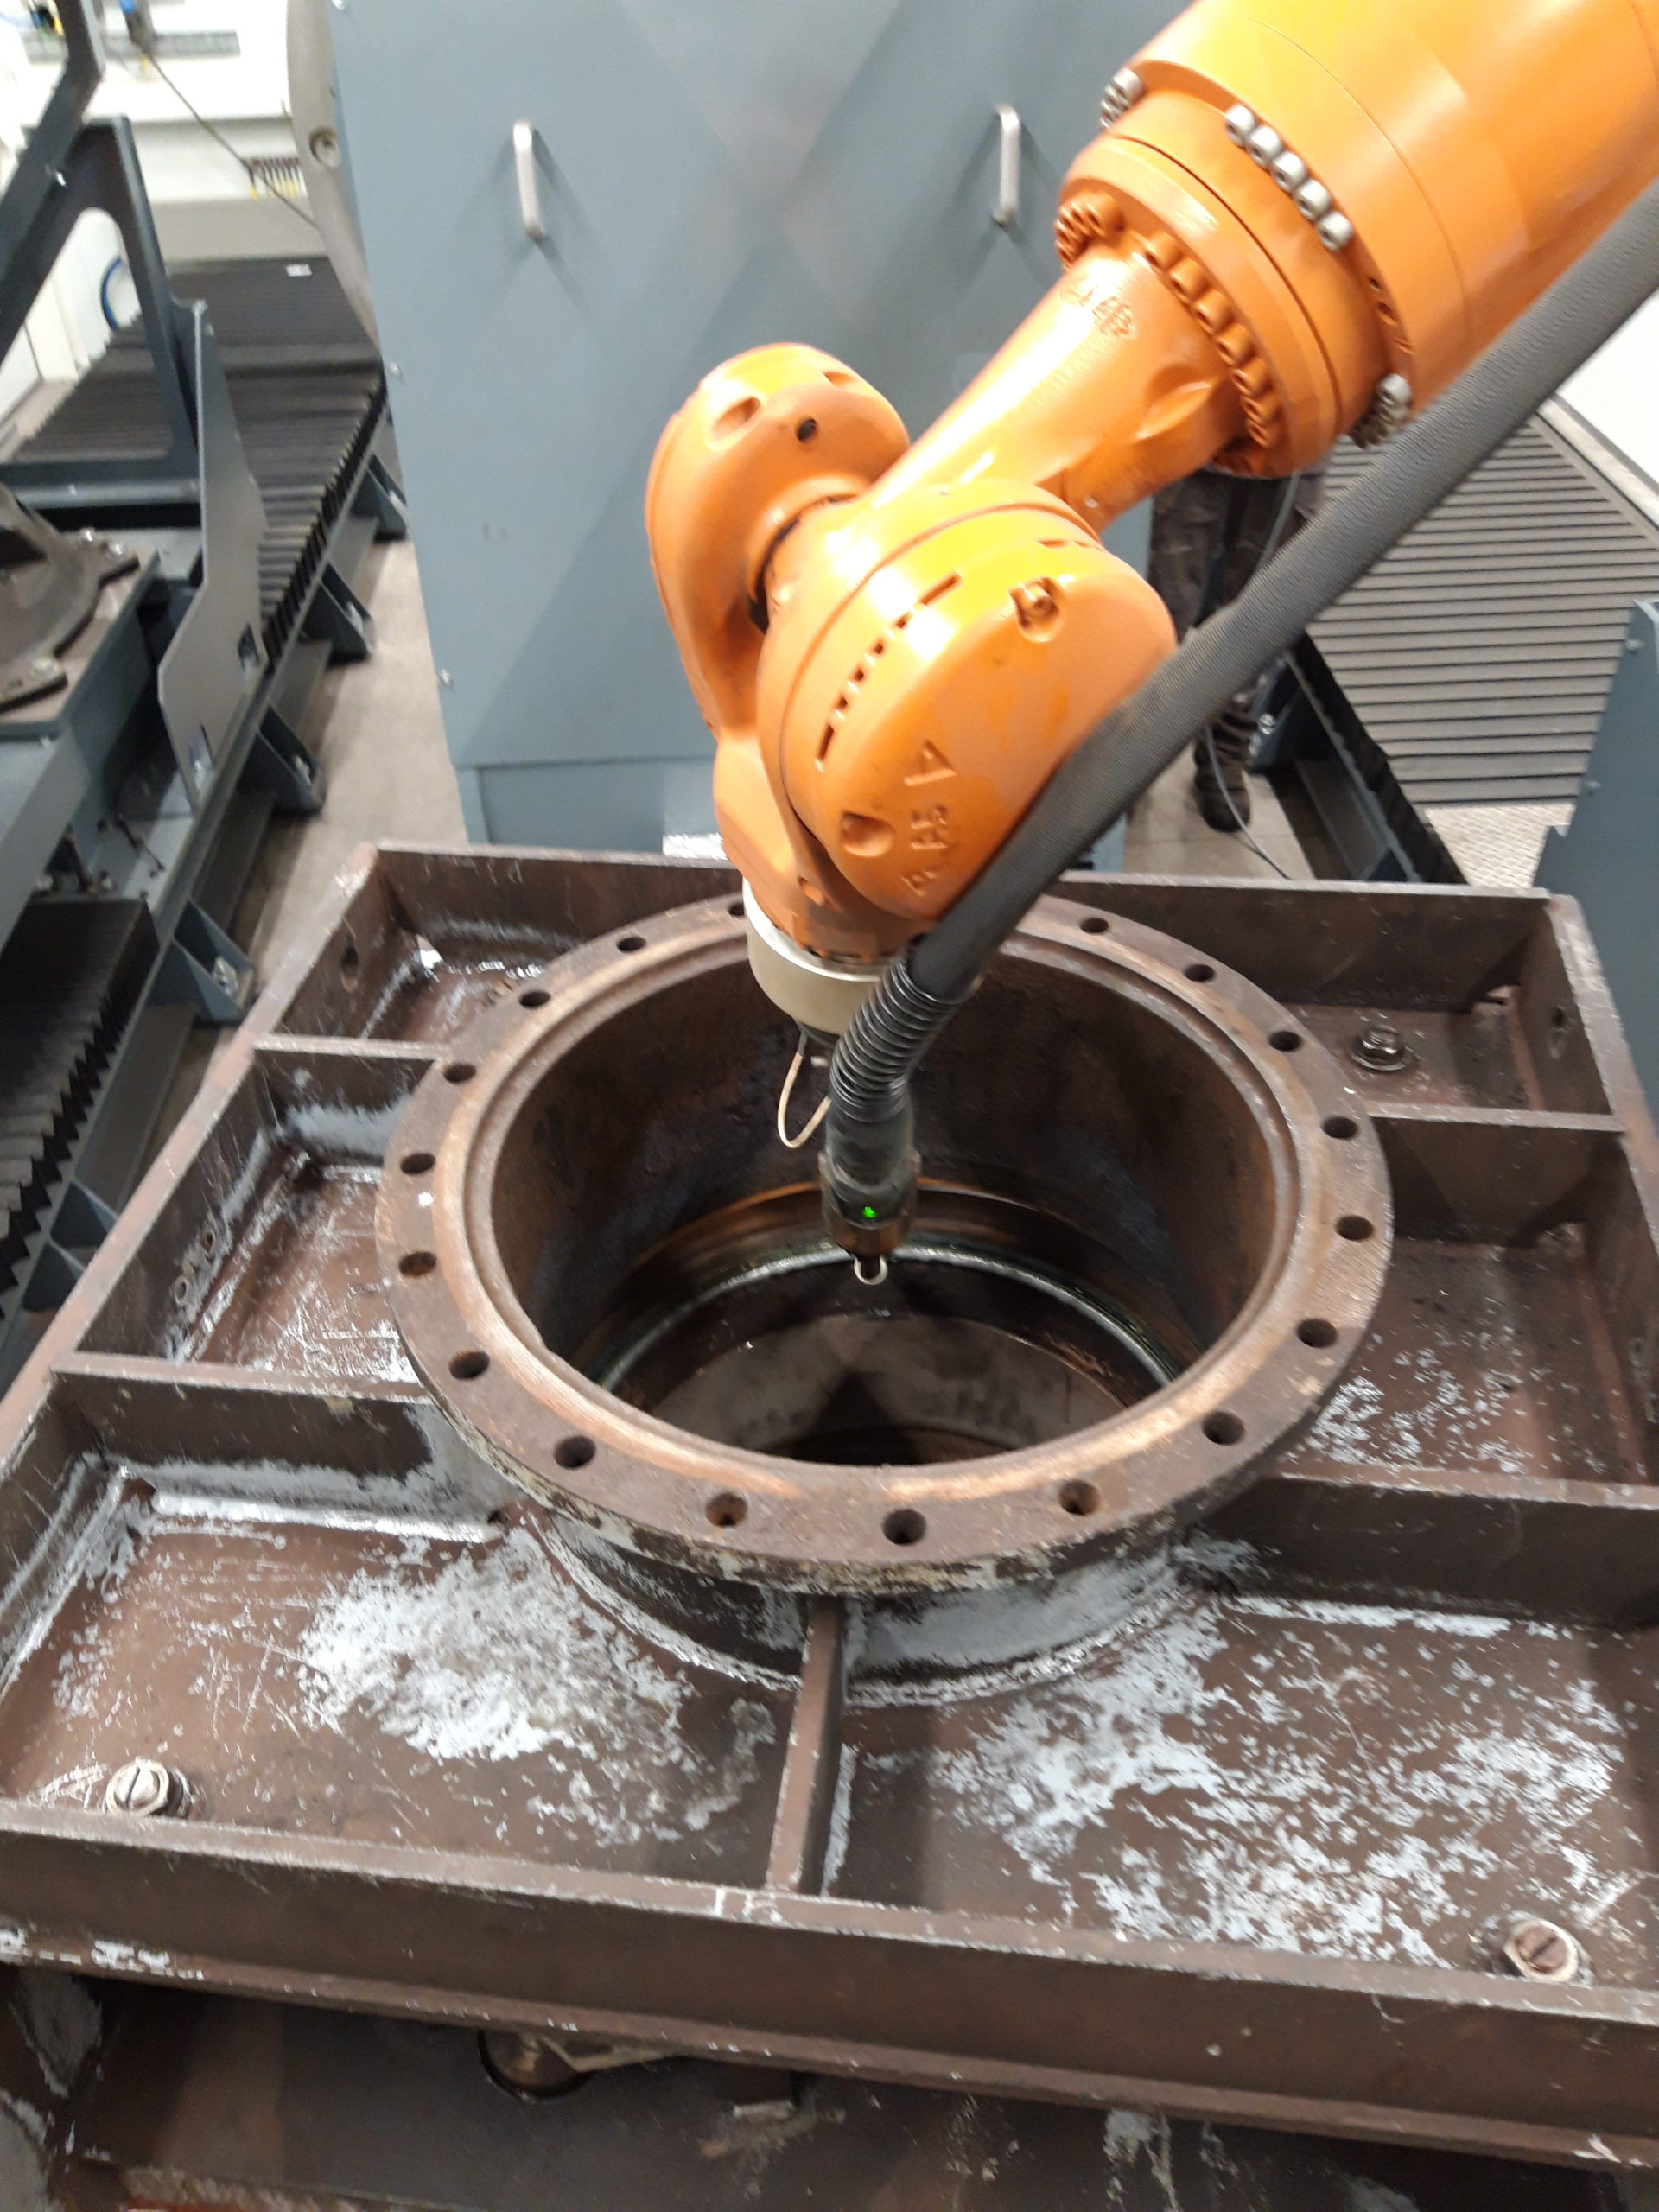
Dans le projet présenté lors de cet entretien, l’équipe du BWI, soutenue par VLAIO en Flandre, étudiait la conversion de robots de soudage en systèmes de fabrication additive. L’objectif était notamment de mieux utiliser les équipements disponibles en dehors des heures de production habituelles.
Verlinde souligne aussi la possibilité d’adapter localement le matériau d’une pièce pour répondre à des exigences de résistance à la fatigue, à la corrosion ou aux charges mécaniques. Certains développements emploient deux fils pour modifier la composition du dépôt. Cette approche ne concerne pas toutes les installations WAAM et nécessite de maîtriser les interfaces, la compatibilité métallurgique et les propriétés obtenues.
Même s’il est reconnu pour l’industrie manufacturière à grande échelle, le procédé WAAM s’accompagne d’un certain nombre de contraintes au niveau de la fabrication. Le présent dossier vise à :
- Aider les professionnels à comprendre le fonctionnement du processus WAAM ;
- Mettre en lumière les différents défis que les ingénieurs rencontrent souvent lors de la fabrication avec le WAAM et mettre en lumière les solutions potentielles qui pourraient être utilisées pour les surmonter. Cela inclut mettre en avant le vide qui reste à combler dans la chaîne d’approvisionnement comme nous avons mentionné ci-dessus ;
- Partager quelques exemples d’applications et quelques solutions dédiées au procédé WAAM disponibles sur le marché.
WAAM : procédés et principales caractéristiques
Un arc électrique apporte la chaleur nécessaire pour produire une préforme proche de la géométrie finale. Le procédé peut éviter certains moules ou matrices complexes, mais nécessite toujours un substrat, des dispositifs de maintien et une gamme de finition adaptée. Plusieurs variantes reposent sur des procédés de soudage distincts.
Selon Mark Douglass, Responsable du développement commercial chez Lincoln Electric Additive Solutions, ces sous-catégories sont basées sur les différents procédés de soudage à l’arc :
- « Le soudage à l’arc sous gaz (GMAW= Gas metal arc welding) ou, comme on l’appelle souvent en Europe, “MIG/MAG” ; c’est le procédé le plus souvent mentionné et celui qu’utilise Lincoln ;
- Le soudage à l’arc plasma (PAW = Plasma arc welding), est celui que l’université de Cranfield a popularisé ;
- Le soudage à l’arc avec électrode en tungstène (GTAW = Gas tungsten arc welding) [également connu sous le nom de soudage au tungstène sous gaz inerte (TIG)] ».
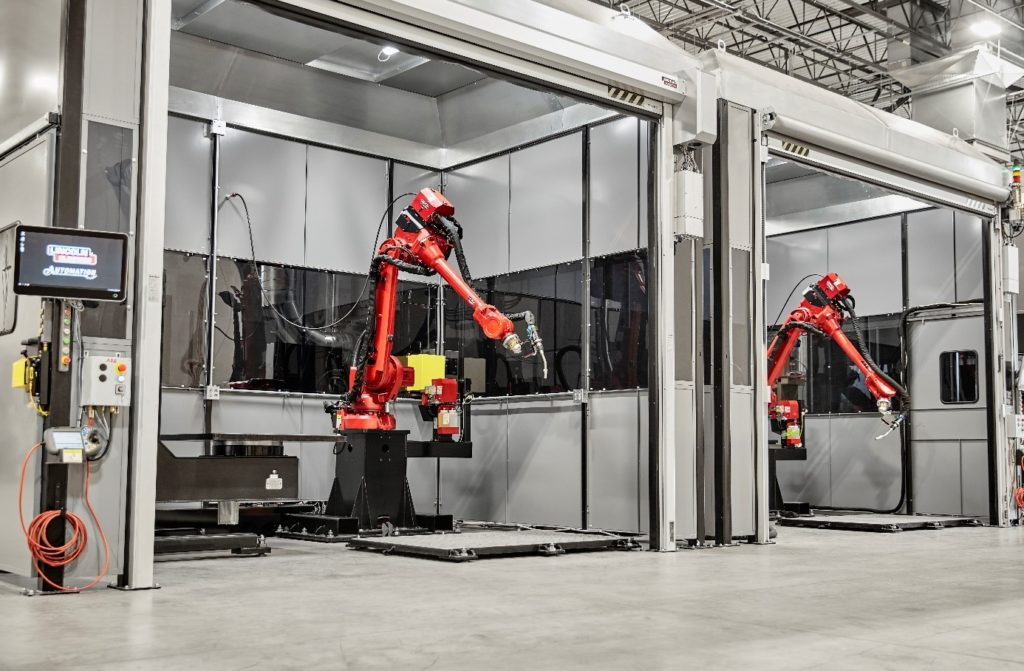
Cependant, en ce qui concerne l’équipement lui-même, les développements des systèmes WAAM varient d’un fabricant à l’autre (comme nous le verrons à la fin de ce dossier) mais la plupart des machines relèvent soit de la robotique, soit de la machine-outil. « Certains fabricants partent d’une machine à commande numérique et transforment cette dernière en imprimante à souder, puis ils réalisent l’usinage et l’impression au sein d’une même plateforme. Le fabricant de machines GEFERTEC, par exemple, développe ses machines de FA sur la base de ce principe », note Verlinde.
En outre, comme il l’a expliqué précédemment, il est possible de combiner n’importe quel manipulateur à trois axes avec un bras de robot à six axes et une source d’énergie de soudage à l’arc pour développer un système WAAM de base. Ce dernier peut être combiné à un robot de meulage (dans une seule plateforme) ou à une CNC traditionnelle pour la finition de surface.
Il faut distinguer une architecture à commande numérique d’une machine hybride intégrant réellement le fraisage. Le procédé GEFERTEC décrit plus loin prévoit une finition sur une machine séparée. La combinaison d’un robot, d’un positionneur et d’une source de soudage nécessite également une intégration et une validation de sécurité.
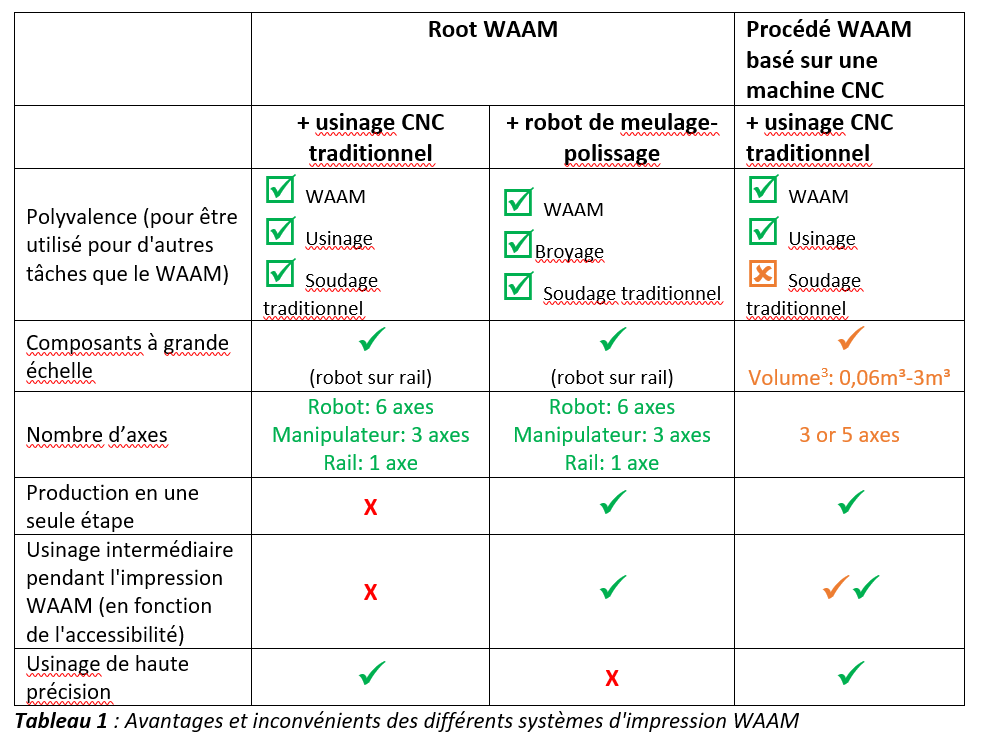
| Critère | Robot et fraisage séparé | Robot et meulage/polissage | Machine à commande numérique |
|---|---|---|---|
| Polyvalence | Dépôt WAAM ; soudage selon intégration | Dépôt WAAM, meulage ou polissage selon intégration | Dépôt WAAM ; fraisage de finition séparé ou intégré selon machine |
| Dimensions | Dépendent du robot, du positionneur et des rails | Dépendent du robot, du positionneur et des rails | Exemples de 0,06 à 3 m³ dans le comparatif de 2021 ; non une limite universelle |
| Axes | Exemple : robot 6 axes, manipulateur 3 axes, rail 1 axe | Même principe ; configuration variable | Exemples à 3 ou 5 axes |
| Dépôt et finition dans une cellule | Non dans la configuration à fraisage séparé | Possible si le meulage est intégré | Dépend de l’intégration ; les traitements et contrôles restent à prévoir |
| Usinage intermédiaire | Nécessite un transfert ou une intégration spécifique | Enlèvement de matière possible selon équipement | Possible uniquement si un moyen d’usinage est intégré et accessible |
| Précision finale | Obtenue selon le fraisage et le contrôle retenus | Un meulage ne garantit pas la précision d’un fraisage | Dépend de la finition et de la qualification de la gamme |
Quelle que soit la façon dont elles sont construites, ces machines doivent être soutenues par un solide logiciel de CFAO (CAD/CAM).
Du côté du logiciel
La préparation commence par la FAO : le logiciel transforme le modèle CAO en trajectoires de dépôt et en commandes compatibles avec le robot ou la machine à commande numérique. Il faut coordonner les axes, l’amorçage et l’arrêt de l’arc, le dévidage du fil et les paramètres thermiques. Les stratégies de tranchage dépendent de la géométrie et du système utilisé.
Le dossier compare des fonctions de FAO adaptées au WAAM et des solutions spécifiquement développées pour ce procédé. Cette distinction n’établit pas une hiérarchie universelle : la préparation de l’usinage, la simulation, le suivi du procédé et les interfaces disponibles dépendent de la version, des modules et de l’intégration de chaque produit.
| Nom | Nature | Précision |
|---|---|---|
| SprutCAM Robot | FAO robotique | Produit cité dans le panorama de 2021 |
| PowerMill — Autodesk | FAO | Fonctions et intégrations à vérifier pour le procédé retenu |
| Robotmaster | FAO robotique | Fonctions et intégrations à vérifier |
| hyperMILL — OPEN MIND | FAO | Éditeur corrigé : OPEN MIND, et non Dassault Systèmes |
| Siemens NX | CAO/FAO | Fonctions et modules à vérifier |
| Eureka | Simulation et programmation robotique | Compatibilité machine à vérifier |
| MetalXL — MX3D | Solution dédiée au WAAM | Programmation, pilotage et suivi selon la configuration |
| Factory OS — Oqton | Plateforme logicielle de fabrication | Intégration au procédé à vérifier |
| WAAMMat — Cranfield | Programme de recherche collaboratif | Ne constitue pas un logiciel autonome commercial |
La documentation hyperMILL 2021 d’OPEN MIND permet de replacer cet exemple dans son contexte ; WAAMMat est présenté dans l’historique de WAAM3D.
L’Institut belge du soudage (BWI), VIVES et KU Leuven participent aux travaux présentés. Pour choisir une solution, il faut examiner la géométrie, les matériaux, les stratégies de dépôt, la compatibilité de la machine et la gamme de finition. Le panorama ci-dessus reste non exhaustif.
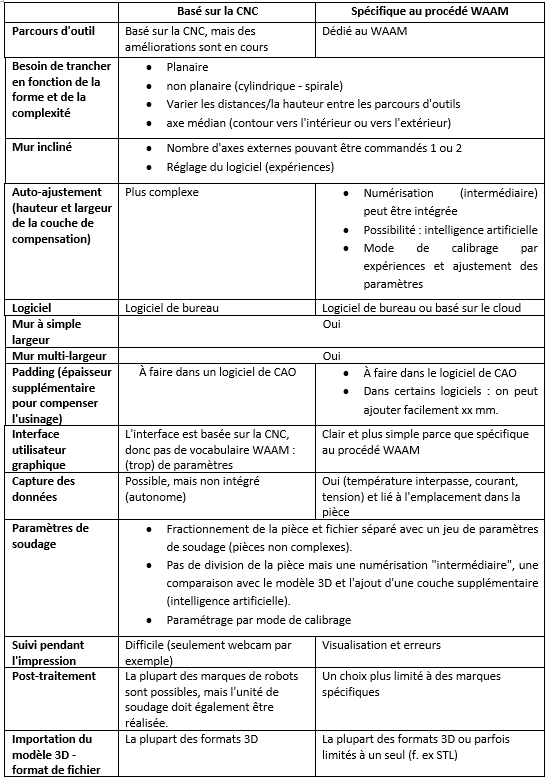
| Fonction | FAO adaptée au WAAM | Solution dédiée au WAAM |
|---|---|---|
| Trajectoires | Fonctions issues de la FAO CNC, adaptées au dépôt | Fonctions conçues pour le dépôt WAAM |
| Tranchage | Stratégies planes ou non planes selon le module | Stratégies planes ou non planes selon la solution |
| Parois inclinées | Coordination d’un ou plusieurs axes selon configuration | Coordination d’un ou plusieurs axes selon configuration |
| Compensation géométrique | Réglages et stratégies dépendant du logiciel | Mesure intermédiaire et correction possibles si intégrées |
| Déploiement | Généralement poste de travail dans le panorama | Poste de travail ou service distant selon produit |
| Cordon de largeur unique | Possible selon stratégie | Possible selon stratégie |
| Cordons de largeurs multiples | Possible selon stratégie | Possible selon stratégie |
| Surépaisseurs | Préparation dans la CAO ou la FAO | CAO ou décalage de trajectoire selon les fonctions |
| Interface utilisateur | Paramètres hérités de la FAO et modules dédiés | Interface orientée WAAM selon produit |
| Acquisition de données | Souvent intégration complémentaire | Température, courant, tension ou position selon capteurs |
| Réglage du soudage | Paramètres le long des trajectoires ; validation nécessaire | Paramètres, mesure et correction selon intégration ; IA non obligatoire |
| Surveillance | Caméra ou système externe selon installation | Visualisation et alertes selon fonctions réellement disponibles |
| Compatibilité robot | Marques et postprocesseurs à vérifier | Marques et interfaces à vérifier |
| Formats de fichiers | Dépendent de la version et des modules | Dépendent du produit ; ne pas présumer un format unique |
Pour Verlinde, « l’ingénieur concepteur a ici une tâche importante. Contrairement à d’autres industries, comme les constructions métalliques ou les appareils à pression, où tout est régi par des normes (harmonisées) pour l’ingénieur concepteur, ici, ce dernier doit décider des caractéristiques des matériaux, des défauts potentiels, du type de finition nécessaire – puisque la finition dépend de l’application. Malheureusement, il est toujours limité dans son travail par les normes. Pour certaines applications par exemple, qui sont soumises à des réglementations strictes, il n’a pas la liberté de décider comment il va construire la pièce. » L’ingénieur concepteur peut avoir besoin d’une équipe multidisciplinaire compétente pour prendre des décisions sur tous les sujets en fonction de la complexité et des risques de la pièce.
L’appréciation des normes et des outils formulée dans ces entretiens correspond à 2021. La qualification doit être examinée pour l’application, le matériau, le procédé et les exigences contractuelles concernés.
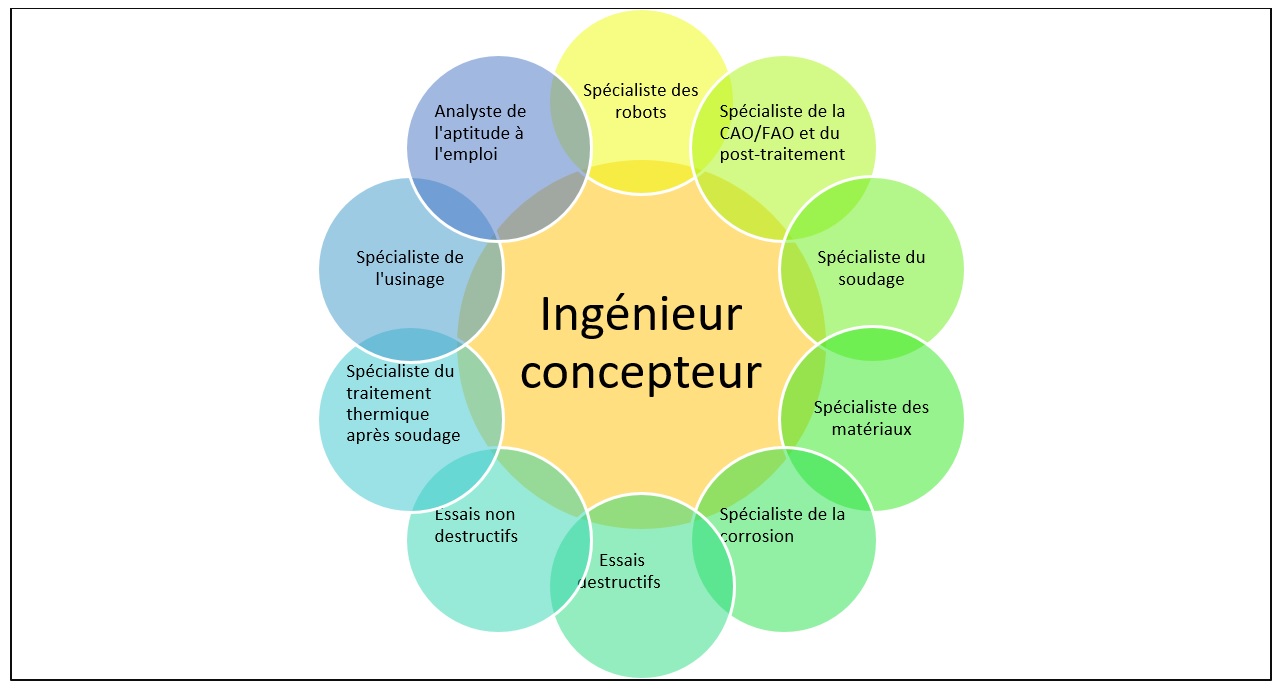
En d’autres termes, concevoir pour un procédé WAAM signifie identifier toutes les géométries de pièces qui conviennent le mieux aux applications finales dans le monde réel. Dans l’industrie aérospatiale, par exemple, de nouveaux raidisseurs légers sont utilisés pour répondre à des contraintes mécaniques spécifiques.
Dans le même ordre d’idées, étant donné que le procédé WAAM offre des taux de dépôt élevés, l’ingénieur concepteur doit tenir compte du fait que l’important apport de chaleur de ces procédés peut également entraîner des contraintes résiduelles et des distorsions importantes.
Dans de tels cas, le « ‘préchauffage’ peut être utilisé pour contrôler la distorsion. Il est possible de modéliser la distorsion et de la compenser dans le parcours de l’outil en fonction de la prédiction, mais je ne pense pas que des outils efficaces aient encore été développés. Sinon, l’expérience peut être d’un grand secours pour gérer la distorsion », observe Douglass. Le fait est que ces problèmes peuvent avoir un impact considérable sur la précision de la forme finale des pièces et sur leurs performances mécaniques. Il est donc important de prendre en compte le comportement thermo-mécanique du procédé WAAM lors de la phase de conception.
Du côté des matériaux
Le choix de l’alliage influence celui du procédé et de sa protection gazeuse. Le soudage TIG (GTAW) utilise une électrode de tungstène non consommable, contrairement au MIG/MAG (GMAW), dans lequel le fil sert aussi d’électrode. Des procédés TIG ou plasma sont notamment employés pour certains alliages de titane. La disponibilité d’un fil de soudage ne suffit pas à qualifier une pièce WAAM.
Il faut valider la composition du dépôt, les défauts admissibles et les propriétés après traitement. Douglass rappelle que « certaines précautions telles que le préchauffage peuvent encore être nécessaires. »
S’il est d’accord avec cette généralisation, Verlinde nuance néanmoins sa réponse :
« La plupart des matériaux sont adaptés à l’impression parce que nous les soudons, mais tout dépend de ce que vous attendez au final des caractéristiques du matériau et ce sans prendre en compte les imperfections de la soudure qui peuvent en découler. Certains matériaux comme l’aluminium et le titane sont plus difficiles et sont utilisés dans des applications critiques haut de gamme, mais ils permettent de réduire les délais de production. Le problème de la plupart des entreprises sur le marché est qu’elles pensent que le WAAM est déjà au même niveau que la fusion sur lit de poudre, mais ce n’est pas encore le cas.
Cependant, il est clair qu’à de nombreux niveaux (logiciel, usinage, recherche…), de grands progrès ont été réalisés depuis le début du projet. » D’autre part, le soudage à l’arc sous gaz tungstène peut traiter une large gamme de matériaux, notamment les aciers au carbone et faiblement alliés, l’acier inoxydable, les alliages à base de nickel, les alliages de titane et les alliages d’aluminium.
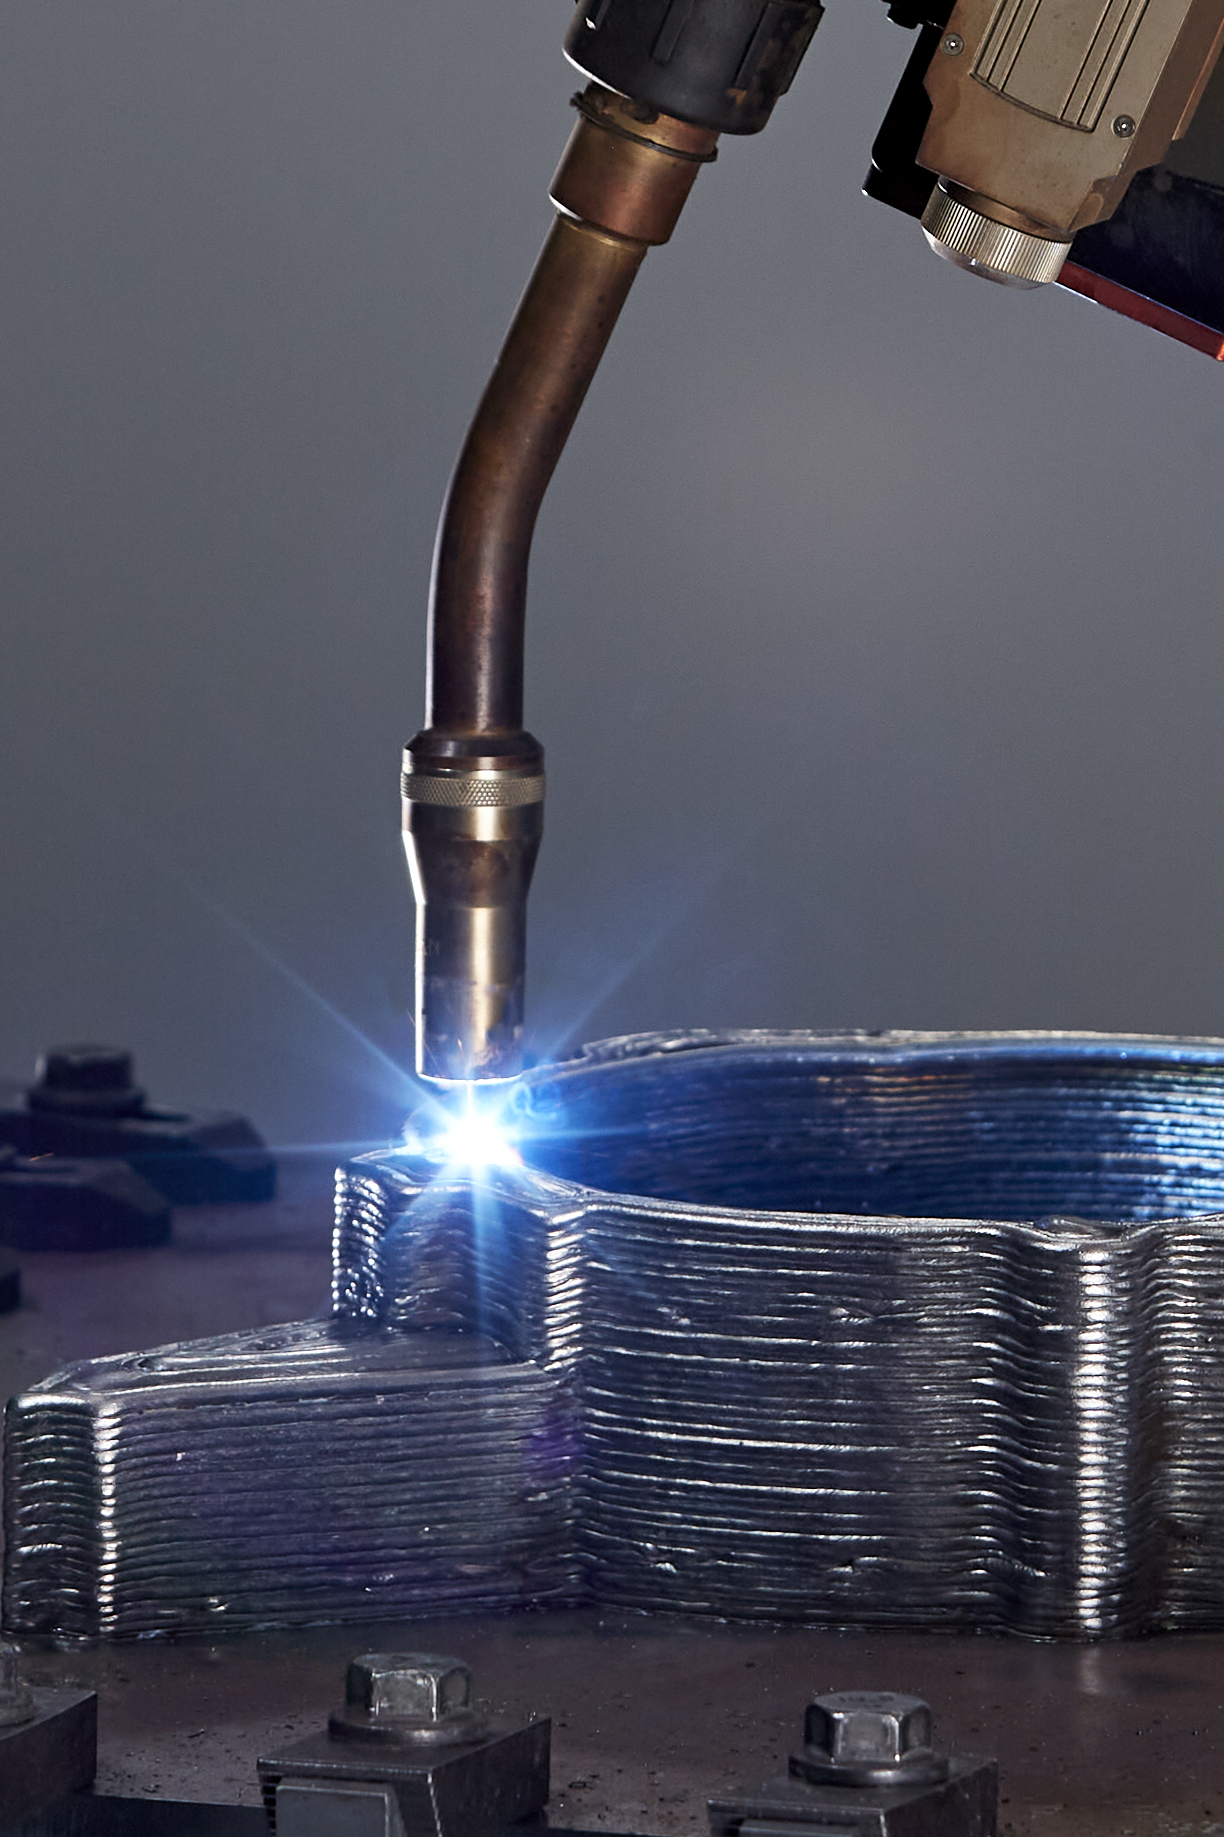
Douglass a également attiré notre attention sur le fait que les comparaisons entre les pièces imprimées en 3D produites via WAAM et les pièces produites avec des matériaux coulés ou corroyés ne sont pas évidentes à faire « car les alliages développés pour le fil de soudure ne sont souvent pas les mêmes que ceux des pièces coulées et corroyées. »
« Par conséquent, il faut faire correspondre les propriétés souhaitées du matériau déposé avec les fils disponibles. En d’autres termes, même si la chimie du fil peut ne pas correspondre à celle d’une pièce corroyée ou moulée donnée, il est souvent possible d’atteindre, voire de dépasser, les propriétés mécaniques souhaitées.
D’autre part, le métal déposé par le procédé WAAM peut être de très haute qualité – aussi bonne que celle du corroyage et souvent meilleure que celle des pièces moulées. Par exemple, dans de nombreux cas, le WAAM présente une porosité nettement inférieure à celle des pièces moulées. Le soudage est utilisé pour assembler de manière fiable des composants très critiques et même pour réparer des pièces moulées critiques depuis de nombreuses décennies, ce qui donne aux utilisateurs finaux la certitude qu’il est possible d’obtenir une qualité interne très élevée », ajoute-t-il.
Le dépôt proche de la forme finale peut réduire la matière à enlever par rapport à l’usinage d’un brut massif. Le gain dépend toutefois de la géométrie, des surépaisseurs, des supports, des rebuts et de la gamme de référence ; il ne peut pas être déduit du seul choix du WAAM.
Douglass rappelle ici que pour une application réalisée pour un client d’équipement minier, ils ont obtenu des économies de poids et de matière de plus de 20% pour un composant d’environ un mètre de long et de près de 200 kg.
Et le post-traitement…
Comme dans toute méthode de FA, la plupart des applications nécessiteront une gamme spécifique de tâches de post-traitement pour atteindre les objectifs de fabrication souhaités. Dans ce procédé de dépôt d’énergie par arc, l’expert de Lincoln Electric Additive Solutions souligne que ce processus de fabrication peut nécessiter l’utilisation des mêmes tâches de post-traitement que celles utilisées pour tout composant moulé ou fabriqué : « traitement thermique (pour la réduction des contraintes et/ou l’amélioration des propriétés mécaniques), usinage, fabrication supplémentaire ou assemblage à d’autres composants ». Néanmoins, « les composants WAAM sont entièrement denses, et il n’est donc pas nécessaire de recourir au pressage isostatique à chaud (HIP) », précise-t-il.
La remarque sur le HIP décrit l’appréciation du fournisseur et ne constitue pas une dispense générale. Une forte densité ne démontre pas, à elle seule, l’absence de défauts ou l’aptitude en fatigue. Les contrôles, traitements thermiques et éventuel HIP doivent être définis dans la qualification de chaque gamme.
Avantages, points à améliorer et perspectives d’avenir
Ce dossier ne peut présenter qu’un aperçu général du procédé WAAM. Sur la base de nos échanges avec les deux experts qui ont été invités à partager leur vision du sujet, nous pouvons résumer les avantages suivants et les défis qui doivent encore être relevés par les fabricants :
| Critère | Possibilité | Point à maîtriser |
|---|---|---|
| Grandes pièces | Fabrication de préformes sans certains outillages de moulage | Enveloppe machine, manutention, protection gazeuse et contrôle |
| Taux de dépôt | Apport de métal élevé selon alliage et équipement | Apport thermique, contraintes résiduelles et distorsion |
| Matière et masse | Optimisation de forme et réduction possible des copeaux | Surépaisseurs, pertes et propriétés à mesurer pour chaque cas |
| Prototypes | Itérations possibles sans moule dédié | Responsabilités de conception et qualification restent nécessaires |
| Délais | Réduction possible des attentes de forge ou de fonderie | Inclure essais, finition et exigences sectorielles dans le délai total |
| Automatisation | Programmation et suivi du dépôt | Intégration, sécurité, usinage et inspection ne disparaissent pas |
Les travaux sur le dépôt par arc se sont développés tout au long du XXe siècle. Les recherches sur le soudage de forme et sur la combinaison du dépôt avec l’usinage ont contribué aux approches actuelles. Les travaux de Cranfield constituent notamment une référence pour l’industrialisation du WAAM.
Nous pouvons envisager une adoption rapide du WAAM grâce aux ressources appropriées apportées par les principaux acteurs de la chaîne d’approvisionnement ; ces ressources comprennent les outils logiciels appropriés, les machines plus précises, les matières premières, la formation et les services, mais aussi l’usinage et, surtout, la normalisation.
Aujourd’hui, les experts du domaine continuent de repousser les limites de ce processus de FA des métaux. Des livres blancs et des livres ont été rédigés par des entreprises et mis à la disposition des professionnels qui souhaitent explorer davantage ce processus. Plusieurs recherches continuent d’être entreprises pour étudier ses avantages, l’alliage in situ par exemple, ainsi que les méthodes qui utilisent le fil pour créer de nouveaux composites.
Le choix du WAAM doit partir des dimensions, du matériau, des propriétés visées et des volumes de production. Une comparaison utile avec la fusion sur lit de poudre, le jet de liant ou les procédés conventionnels doit porter sur la gamme complète, y compris la finition, le contrôle, les délais et les coûts. Aucun procédé ne convient à toutes les pièces.
Exemples d’applications et quelques solutions dédiées au WAAM
Pour une technologie dont on dit qu’elle recèle un énorme potentiel pour les applications de FA à grande échelle dans de multiples industries, nous avons tenu à découvrir la taille d’une pièce. À cette question, Douglass répond : « En théorie, il n’y a pas de limite, même si, de manière réaliste, il y a éventuellement une limite pratique avec les systèmes robotisés ou à portique. »
Les applications de WAAM peuvent être explorées dans l’aérospatial, l’automobile, le pétrole et le gaz, l’énergie et d’autres industries lourdes.
Le panorama de 2021 comprend notamment Lincoln Electric Additive Solutions, GEFERTEC, MX3D, Ramlab, Guaranteed, Oqton, AML3D, WAAM3D, Addilan, voestalpine Böhler Welding Automation et Vallourec, ainsi que le projet de recherche KRAKEN. Cette liste non exhaustive réunit des fabricants, des prestataires, des éditeurs et des activités de recherche.
Outre ces organisations, il existe également des instituts de recherche qui explorent en permanence le procédé de fabrication WAAM et développent de nouvelles techniques pour l’améliorer. Parmi les instituts de recherche présents sur le marché, nous avons invité l’Institut belge de soudage qui soutient les entreprises désireuses de s’engager dans la voie de la fabrication additive de métaux par WAAM, depuis les essais mécaniques et de corrosion jusqu’aux premières études de faisabilité, en passant par les pistes industrielles permettant d’intégrer la technologie dans votre environnement de production.
Wim Verlinde, expert sur ce sujet, nous a dit que l’Institut et ses partenaires de projet KU Leuven et VIVES ont déjà travaillé avec des logiciels WAAM comme MX3D, Sprutcam, OQTON, PowerMill (Autodesk) ou des fournisseurs de services comme MX3D, Guaranteed, OQTON, … sur des projets dédiés au WAAM. Ils sont actuellement impliqués dans des projets de standardisation qui pourraient permettre une meilleure adoption de la technologie à travers les industries et aider les concepteurs à prendre des décisions plus facilement en ce qui concerne la caractérisation des matériaux.
Lincoln Electric Additive Solutions
Lincoln Electric Additive Solutions est la division de fabrication additive de Lincoln Electric, groupe spécialisé dans les produits de soudage à l’arc et les systèmes automatisés d’assemblage et de découpe. L’équipe présentait en 2021 une approche robotisée fondée sur le soudage GMAW.
Mark Douglass, Responsable du développement commercial chez Lincoln Electric Additive Solutions, qui a été invité en tant que contributeur clé à ce dossier, explique le fonctionnement de leur technologie :
« Un courant électrique crée un arc entre un fil-électrode et le substrat, ce qui fait fondre le fil et dépose des cordons de soudure qui forment les couches. Le courant électrique est généré et contrôlé avec précision par notre source d’énergie Power Wave®, grâce à laquelle nous pouvons programmer des formes d’ondes de courant avancées pour obtenir des caractéristiques d’arc optimales pour un alliage donné ».
Conscient de l’importance cruciale du logiciel dans un processus WAAM, Lincoln Electric Additive Solutions a développé un logiciel. Nommé SculptPrint™ OS, il découpe les fichiers CAO, planifie le parcours de l’outil pour le robot et programme le robot.
La société a intégré un mouvement coordonné avancé entre un robot industriel à 6 axes et un positionneur multi-axes afin de produire des géométries plus complexes tout en minimisant, voire en éliminant, les structures de support. Selon Douglass, ses contrôles adaptatifs exclusifs de la hauteur et de la largeur des couches garantissent le maintien d’une hauteur de couche appropriée par rapport au modèle prévu.
Un avantage distinctif intéressant peut être le fait que Lincoln contrôle l’ensemble de la chaîne de valeur du processus, puisqu’elle « fabrique ses propres sources d’énergie, ses fils d’alimentation, ses positionneurs, ses systèmes robotiques intégrés, ses logiciels et ses commandes ».
Lors de cet entretien de 2021, Lincoln Electric Additive Solutions indiquait utiliser ses systèmes pour fournir des services de fabrication, plutôt que les vendre comme machines de production. Cette description ne constitue pas un état de l’offre actuelle.
En ce qui concerne les applications, l’équipe d’ingénieurs a déjà produit des pièces individuelles de plus de 2 mètres et de 635 kg (1 400 lb).
Focus sur les applications avec Guaranteed
Guaranteed est une entreprise spin-off de Finindus, ArcelorMittal Belgium et OCAS. Nous avons découvert l’expertise de l’entreprise lorsqu’elle a participé à un dossier explorant la FA dans les industries pétrolière, gazière et maritime (édition de juillet-août 2020 de 3D ADEPT Mag). Verlinde a mentionné le prestataire de services belge comme une entreprise qui fabrique des pièces de réparation à l’aide du procédé WAAM.
Guaranteed décrit des logiciels de programmation du robot et des paramètres de soudage, complétés par la simulation du procédé. Ces modèles peuvent contribuer à prévoir le comportement du dépôt et à préparer les réparations ; leurs résultats doivent être validés par des mesures et des contrôles adaptés.
L’entreprise explique sur son site web qu’elle peut traiter des pièces allant jusqu’à dix mètres sur six sur cinq, avec un poids maximal de 20 tonnes. Elle dispose actuellement d’une base de données d’environ 24 matériaux, qui peut être augmentée sur demande. Selon Joachim Antonissen, Directeur général, ils se concentrent principalement sur le marché de la réparation qui peut générer des millions d’économies.
L’une des pièces de réparation qu’Antonissen a partagé dans le cadre de ce dossier est une douille de mandrin. Il explique qu’au cours du processus de fabrication, le « matériau d’origine a été amélioré pour obtenir une plus grande résistance après réparation et ainsi prolonger la durée de vie du composant. La réparation de la pièce a coûté moins d’un tiers du coût de la pièce neuve, tandis que la consommation d’énergie et les émissions de carbone ont été réduites de plus de 90 %. »
Les dimensions de capacité et le nombre de matériaux cités sont ceux communiqués en 2021. Les économies de coût, d’énergie et d’émissions concernent la réparation décrite par Guaranteed ; le dossier ne fournit pas les frontières ni les données d’une analyse de cycle de vie permettant de généraliser ces pourcentages.
WAAM3D Ltd, une entreprise dérivée de l’Université de Cranfield.
L’université de Cranfield a joué un rôle majeur dans le développement du WAAM, notamment avec le programme collaboratif WAAMMat lancé en 2013. WAAM3D, créée en 2018, en est une entreprise dérivée. L’entretien de 2021 présente ses efforts de commercialisation et le soutien apporté par Accuron Technologies.
À lire également : les premiers développements commerciaux de WAAM3D.
« Les principes de base de WAAM consistent à faire fondre un fil avec un arc électrique. Ce que nous faisons différemment, c’est d’abord de disposer d’un plus grand choix de procédés d’arc électrique en fonction des exigences de nos partenaires (matériau, géométrie, taille, etc.). Deuxièmement, nous disposons d’une méthode brevetée permettant de combiner les arcs électriques et les lasers afin d’obtenir des taux de dépôt plus élevés et un meilleur contrôle de la géométrie finale. Troisièmement, nous disposons d’une autre méthode brevetée pour introduire le travail à froid dans les pièces et améliorer considérablement les propriétés mécaniques qui en résultent afin de répondre aux exigences plus strictes appliquées aux pièces critiques », a déclaré Filomeno Martina, CEO et cofondateur de WAAM3D Ltd à 3D ADEPT Media.
Contrairement à d’autres acteurs qui apportent une expertise clé en matière de soudage sur ce marché, WAAM3D Ltd a déclaré que sa technologie a été développée en pensant directement au procédé de WAAM – et non au soudage. Leurs systèmes intègrent un ensemble de capteurs qui facilitent l’assurance et le contrôle de la qualité, par exemple la mesure en direct de la forme en cours de processus.
Comme d’autres entreprises spécialisées dans ce domaine, la start-up a également développé une suite logicielle dédiée, qui comprend WAAMPlanner et WAAMCtrl.
WAAMPlanner prépare les trajectoires et les paramètres du procédé à partir de la CAO. WAAMCtrl, décrit comme le « cerveau du processus », assure le suivi de fabrication et l’enregistrement des données. Les possibilités de supervision à distance nécessitent une configuration appropriée des accès et de la sécurité ; l’enregistrement ne suffit pas à garantir la protection des données.
« Nous fabriquons également des fils conçus pour WAAM, avec une qualité incroyable dans le dépôt qui en résulte. L’expérience de l’utilisateur est donc conforme à ce que l’on peut attendre d’une technologie aussi futuriste et étonnante, qui va sans aucun doute changer la fabrication », déclare Martina.
Bien que la start-up ne puisse pas partager certaines images de ses applications pour des raisons de confidentialité, Filomeno Martina a déclaré que l’une de ses applications préférées est le réservoir de carburant en titane pour les satellites que l’équipe a réalisé en partenariat avec Airbus Defence and Space, ainsi que le travail effectué à Cranfield en partenariat avec BAE Systems sur l’énorme châssis en titane de l’Eurofighter Typhoon.
Ces exemples montrent des travaux et démonstrateurs mentionnés lors de l’entretien ; ils ne démontrent pas, à eux seuls, la certification ou la mise en service de toutes les pièces évoquées.
MX3D, du pont en acier imprimé en 3D à un portefeuille dédié à WAAM
MX3D s’est fait connaître avec son pont en acier imprimé par dépôt arc-fil, conçu pour Amsterdam. L’entreprise est issue des activités engagées en 2014 au sein du Joris Laarman Studio, qui explore de nouvelles technologies de conception et de fabrication.
À lire également : le projet de pont en acier imprimé en 3D de MX3D.
Au fil du temps, l’entreprise n’a cessé d’explorer de nouvelles applications en collaborant avec d’autres entités et d’améliorer ses solutions. Une récente levée de fonds que l’équipe a obtenu, révèle que la société a développé le M1, système de FA métal et MetalXL, un logiciel dédié au WAAM.
Le fabricant néerlandais nous a expliqué que son processus est très similaire au soudage robotisé. Toutefois, plutôt que de placer quelques soudures, les composants sont imprimés en empilant continuellement les soudures les unes sur les autres. La solution comprend donc trois éléments de base : un robot industriel, une machine à souder et un logiciel (MetalXL) qui relie le tout et le transforme en une imprimante 3D pour métaux.
« Ces robots peuvent imprimer dans presque tous les métaux disponibles sous forme de fil à souder et les objets imprimés vont de la taille d’un ballon de football à celle d’une voiture. Outre le logiciel MetalXL qui permet de programmer le robot et la machine à souder pour imprimer le dessin CAO en un objet métallique, nous avons également développé et connecté un système de contrôle MetalXL pour surveiller, contrôler et enregistrer l’ensemble du processus d’impression en temps réel et en haute résolution », note MX3D.
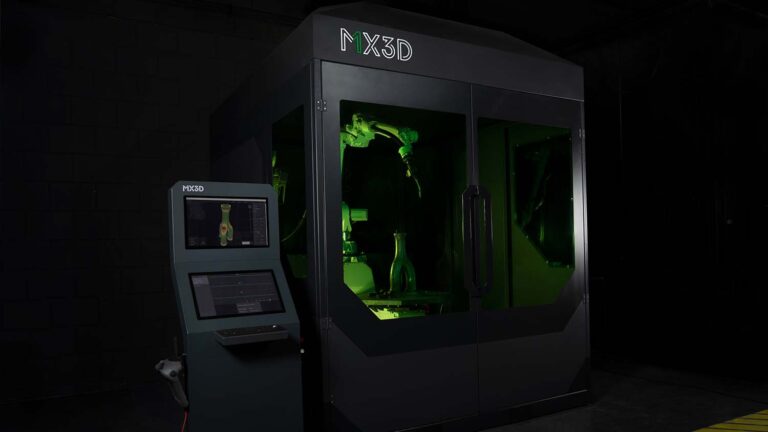
L’équipe de MX3D est l’exemple même d’une entreprise qui apprend sur le terrain. En fait, leur première application – le MX3D Bridge – a révélé des points sensibles tels que la nécessité de combiner divers dispositifs matériels avec plusieurs progiciels, et beaucoup de codage manuel pour obtenir des résultats d’impression optimaux. Le projet suscite également l’intérêt d’autres industries pour le procédé WAAM, ce qui a finalement inspiré le développement de MetalXL. Cette solution peut « transformer en une journée un robot et une machine à souder existants en une imprimante 3D pour métaux de qualité industrielle », affirme la société. Une fois que les utilisateurs ont téléchargé leurs conceptions, ils peuvent choisir leur matériau idéal pour la production (à partir d’une bibliothèque de matériaux ou d’un alliage personnalisé), sélectionner diverses stratégies d’impression et définir les paramètres de processus pertinents.
Le délai de conversion annoncé est une revendication du fournisseur. Il ne dispense pas de vérifier la compatibilité du matériel, les paramètres du matériau, les protections de la cellule et la qualification de l’application.
Outre le pont MX3D, nous avons également fait état, au moyen de notre média en ligne, d’autres applications réalisées par l’entreprise. Il s’agit par exemple d’un bras de robot optimisé, d’un connecteur en acier structurel à haute résistance réalisé en collaboration avec la société japonaise d’architecture, d’ingénierie et de construction Takenaka, et de deux bicyclettes imprimées. Le dernier en date est une hélice en acier inoxydable fabriquée sur un système robotique à 8 axes. D’un poids total de 70 kg, l’hélice a nécessité 24 heures d’impression. Elle confirme l’une des principales raisons pour lesquelles les fabricants peuvent être intéressés par la technologie robotique WAAM : la réduction des délais de fabrication, en particulier pour les productions personnalisées de petites séries.
Les 24 heures annoncées concernent l’impression de l’hélice de 70 kg, et non nécessairement l’ensemble des opérations de finition et de qualification.
« La meilleure façon d’appliquer et d’utiliser efficacement la fabrication additive est de commencer à imprimer. Nous avons appris en faisant, en essayant de nouvelles façons d’obtenir une meilleure qualité et en imprimant des applications très différentes pour une variété d’industries. Avec notre technologie MetalXL, nous permettons désormais à d’autres de se lancer également dans l’impression 3D métal en interne », conclut l’entreprise.
AML3D et son système ARCEMY
Fondée par Andrew Sales en 2014, AML3D est une entreprise australienne. Elle désigne son procédé arc-fil par WAM et ses systèmes de fabrication par ARCEMY.
Après avoir fait l’expérience du processus de soudage à l’arc traditionnel, le fondateur a fait des recherches, développé des outils et des processus pour améliorer le processus de fabrication additive par fil. Ses recherches ont conduit au développement du module d’impression ARCEMY® qui est commercialisé aujourd’hui.
« Née des procédés de soudage traditionnels, la technologie WAM® émergente d’AML3D est adaptable, ce qui permet une gamme étendue de capacités de fabrication au moyen du soudage point à point (c’est-à-dire le soudage de tuyaux) jusqu’à la stratification additive du métal (impression 3D du métal) pour fabriquer des pièces quasi nettes dans un environnement de forme libre », déclare la société.
La technologie de dépôt sous énergie concentrée (DED) de la société utilise une variante de la fabrication additive par fil et arc (WAAM). Sa technologie ARCEMY® combine les capacités de la science du soudage, de la technologie robotique, de la métallurgie et des logiciels propriétaires de l’entreprise, WAMSoft® et AMLSoft®. Fait intéressant, le fabricant peut surveiller et/ou gérer à distance le module d’impression ARCEMY® depuis la salle de contrôle centrale située à Adélaïde (Australie).
AML3D met en avant la qualification de son procédé et la traçabilité de ses fils. Une certification ou une validation donnée possède un périmètre : elle ne couvre pas automatiquement tous les alliages, géométries, équipements ou usages. L’approvisionnement local doit aussi être vérifié pour la matière concernée.
L’expert australien assure que, grâce au processus de fabrication qui a été soutenu par des tests NATA, les pièces imprimées en acier WAM® sont plus solides que les pièces forgées. Du point de vue des matériaux, « jusqu’à 80 % de déchets de matériaux peuvent être économisés par rapport à la fabrication soustractive traditionnelle et il n’y a pas non plus de gaspillage de consommables, car 100 % du fil consommable est déposé pour la pièce/forme quasi nette produite », a déclaré la société à 3D ADEPT Media.
Les comparaisons de résistance et d’utilisation de matière rapportées par AML3D sont des déclarations du fournisseur. Elles nécessitent de préciser l’alliage, la propriété testée, l’état de traitement et la référence forgée. Déposer le fil dans une préforme ne signifie pas conserver 100 % de cette matière après usinage et contrôle.
AML3D présente notamment des applications de tuyauterie et la possibilité de produire à la demande. Une vérification par DNV pour un usage maritime doit porter sur la pièce et la procédure concernées ; elle ne résulte pas automatiquement de l’emploi du procédé WAM.
GEFERTEC : plus qu’une simple alternative à la FA métal
GEFERTEC est l’un des fabricants de machines que Verlinde a mentionnés précédemment en parlant des systèmes WAAM basés sur des machines-outils. Fondée en 2015, l’entreprise allemande a choisi l’édition 2017 de l’EMO de Hanovre pour sa première apparition publique. À l’époque, le marché de la FA métallique était encore dominé par les technologies à base de poudre. Pour GEFERTEC, arriver sur le marché de la FA métallique n’était pas seulement un moyen de fournir une autre option métallique aux fabricants qui adoptaient les technologies de FA, c’était aussi donner aux fabricants habitués aux processus de fabrication conventionnels, la possibilité de choisir entre une fraiseuse et une machine d’impression 3D métal.
À l’instar des fabricants de machines ici présents, GEFERTEC propose un processus WAAM entièrement intégré qui comprend des logiciels et des machines. L’entreprise explique que son processus basé sur l’arc et le fil fonctionne avec son logiciel de FAO dédié. La stratégie de construction du composant est déterminée et le code G de la machine à arc est créé.
« Ensuite, la pièce de forme quasi définitive est imprimée de manière entièrement automatique et contrôlée. À travers l’arc, le fil est fondu et déposé couche par couche. Le processus de finition de la pièce imprimée de forme quasi définitive est ensuite réalisé sur une fraiseuse ou une perceuse séparée », explique la société.
Du point de vue des matériaux, on constate que l’on peut produire jusqu’à 600 cm³ par heure en fonction du matériau utilisé, qu’il s’agisse d’acier, de matériaux à base de nickel, de titane ou d’aluminium. L’entreprise assure également que l’utilisation des matériaux est hautement optimisée par rapport aux procédés de fabrication par enlèvement de copeaux, ce qui permet à l’opérateur d’économiser jusqu’à 60 % des coûts de matériaux, en particulier pour les matériaux coûteux comme le titane.
Les valeurs de 600 cm³ par heure et de 60 % d’économie de matière sont des maxima annoncés par le fournisseur dans ce dossier de 2021. Elles dépendent du matériau, de la géométrie et de la référence de comparaison ; elles ne représentent pas une cadence ou une économie garantie.
Bien qu’aucune information ne soit partagée sur la taille des pièces imprimées en 3D avec une machine GEFERTEC, une application intéressante que la société a partagée pour ce dossier est un projet mené pour Deutsche Bahn AG. Le projet nécessitait l’utilisation de leur procédé 3DMP® pour la fabrication de pièces de rechange liées à la mobilité qui ne sont plus disponibles en stock et dont les délais de livraison sont parfois extrêmement longs.
« Un composant typique est la butée secondaire (secondary roll stop) requis dans les bogies des trains ICE. Ce composant limite le jeu transversal de la caisse du wagon et assure ainsi la sécurité des virages des trains dans les courbes serrées », souligne le fabricant.
Ces exemples illustrent plusieurs approches du WAAM. Pour GEFERTEC comme pour les autres fournisseurs, l’intégration industrielle demande de développer et de qualifier chaque application, puis de vérifier sa reproductibilité dans la gamme retenue.
Ce dossier a été publié dans le numéro Mai/Juin 2021 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité