

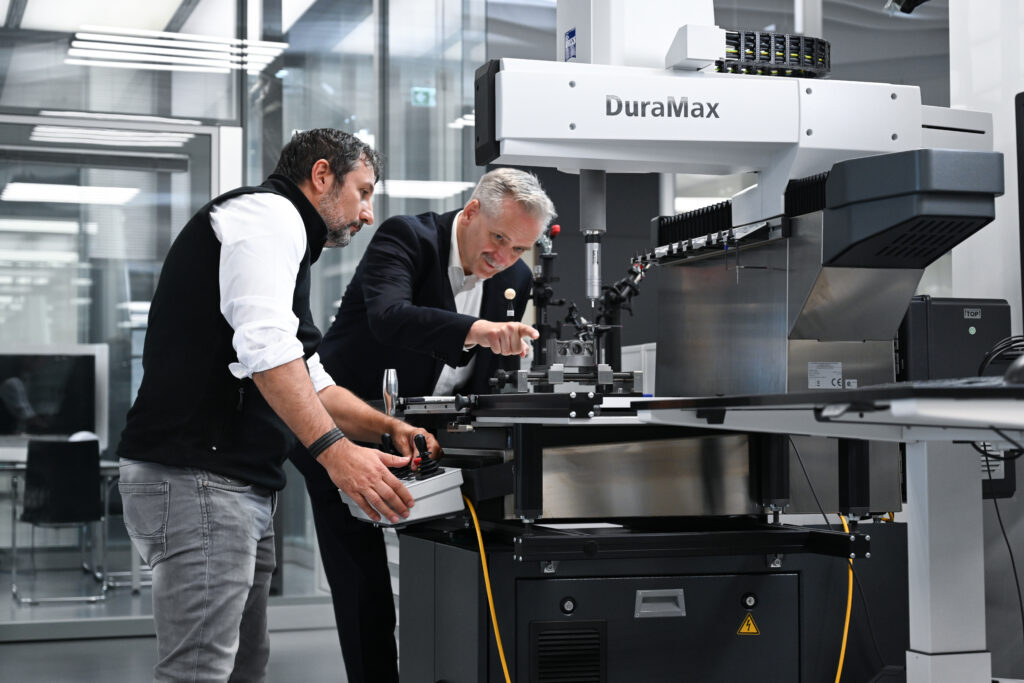
Dossier initialement publié dans le numéro de mars/avril 2022 de 3D ADEPT Mag. L’entretien et les appréciations reflètent cette période ; le cas des pistons Porsche renvoie au projet annoncé en 2020.
La fabrication additive permet de produire des géométries difficiles à obtenir par d’autres procédés. Cette liberté ne dispense pas de vérifier les dimensions, les matériaux et les défauts éventuels des pièces. La métrologie et l’inspection accompagnent cette démarche, avec des méthodes à adapter au procédé et aux exigences de l’application.
Le Vocabulaire international de métrologie définit la métrologie comme la science des mesurages et ses applications. L’inspection s’appuie notamment sur des mesures, examens et essais pour évaluer la conformité à des exigences spécifiées. Les deux notions sont complémentaires : une mesure doit aussi être interprétée avec son incertitude et ses conditions de réalisation.
Pourquoi ? Quelle est l’importance de la métrologie et de l’inspection dans la fabrication additive ? Quelles sont les différentes voies par lesquelles un composant peut passer lorsque les opérateurs cherchent à effectuer une métrologie et à mener une méthode d’inspection ?
La vérité est que la métrologie et l’inspection sont des concepts très vastes dont les avancées créent souvent la confusion dans l’esprit des utilisateurs de la FA.
« Il y a beaucoup de zones grises lorsqu’il s’agit de métrologie et d’inspection. Parfois, ces zones grises se reflètent dans la manière dont chaque industrie comprend ou définit chaque concept. La confusion peut également survenir lorsque vous voyez des termes comme métrologie d’inspection, un terme qui ne permet pas de différencier avec précision le rôle de chaque concept. Le fait est que les deux concepts sont très différents, surtout si l’on considère la planification de la gestion de la qualité de la fabrication », déclare d’emblée le Dr. Edson Costa Santos, Senior Application Development Manager Additive Manufacturing Process & Control chez ZEISS.
Il est intéressant de noter que pour les non-experts dans le domaine, le concept d’inspection peut être facilement compris car c’est un terme que nous utilisons souvent au quotidien et dans différents environnements. Par exemple, « les termes “inspection de maison” et “inspection de police” vous donnent une idée de ce qu’est l’inspection, mais lorsque nous parlons de métrologie, beaucoup de gens ne seront pas capables de dire ce que ce terme signifie », ajoute Santos. En ce qui concerne les industries, Santos a déclaré qu’il est facile de comprendre les différences entre la métrologie et l’inspection dans l’industrie des semi-conducteurs, tandis que dans l’ingénierie de précision, par exemple, les définitions des mesures dans les méthodes d’inspection sont très proches de celles de la métrologie. Le moyen le plus simple d’éviter toute confusion entre les deux concepts est donc de considérer l’inspection comme « la première étape permettant de distinguer un composant accepté ou rejeté. Il s’agit simplement du processus consistant à vérifier un produit, et à voir s’il répond à certaines normes. La métrologie, quant à elle, traite de la définition des unités, de la réalisation des unités, des étalons, de la traçabilité et de l’étalonnage, ainsi que des incertitudes des mesures. »
Ce dossier exclusif a donc pour ambition de capturer l’essence de ces deux concepts pour la FA ainsi que de dessiner un paysage qui permettrait aux débutants en FA de les comprendre. Même si certaines des notions ne sont pas nouvelles pour les utilisateurs avancés, ce dossier vise à leur rappeler l’importance de ces concepts ainsi que les défis que les experts du domaine relèvent actuellement afin de soutenir l’avancement de la FA.
Pourquoi mesurer les pièces ?
La mesure sert plusieurs objectifs concrets dans la chaîne de fabrication :
- Pour s’assurer qu’une pièce est adaptée à son usage ;
- Pour que l’assemblage fonctionne : si vous ne comprenez pas les dimensions des composants et leurs tolérances, il est difficile – voire impossible – d’adapter une pièce à une autre. Cette raison est encore plus importante lorsque plusieurs pièces fabriquées par des entreprises différentes doivent être assemblées.
- Pour éviter les rebuts inutiles : Comme l’explique l’expert de ZEISS, « la métrologie est essentielle pour le contrôle de la qualité, ce qui nous permet de tenter des opérations telles que la fabrication de formes nettes », c’est-à-dire d’arriver à une « bonne première fois », comme les opérateurs rêvent de le faire avec la FA.
- Pour permettre le contrôle d’un processus de fabrication : imaginez que vous deviez modifier la vitesse d’un outil de coupe en fonction de la texture de la surface. Vous devrez mesurer la texture pendant le processus d’usinage.
- Renforcer la confiance dans le produit en reliant les contrôles à des critères documentés et aux besoins de l’assemblage.
Cela dit, les raisons susmentionnées impliquent qu’un certain nombre de techniques de mesure peuvent être utilisées pour répondre aux différents besoins à satisfaire dans la chaîne de valeur de la fabrication. En fait, il existe plusieurs domaines dans lesquels la métrologie peut être explorée dans la fabrication additive. Ils comprennent notamment les mesures sur machine et en cours de fabrication, la caractérisation des surfaces et des matériaux, la détection des défauts, la vérification dimensionnelle et géométrique, ainsi que la traçabilité et l’évaluation des incertitudes.
Pour faciliter la compréhension de leur application, Costa Santos explique qu’il existe plusieurs façons de classer les outils de métrologie. En voici quelques-unes:
- Mesure avec et sans contact : « Les appareils à contact doivent toucher la pièce pour effectuer la mesure, tandis que les appareils sans contact peuvent mesurer plusieurs points sans exercer de pression sur la pièce. Un instrument de mesure sans contact utilise par exemple la lumière alors que les appareils de mesure de type contact utilisent un stylet. Les outils de mesure sans contact peuvent également inclure des lasers optiques ou des scanners laser. » Les machines hybrides peuvent utiliser les deux types d’outils de mesure. Dans un autre ordre d’idées, comme de nombreux exemples automobiles sont donnés tout au long de cette édition, notons que les systèmes à contact, tels que les machines à mesurer tridimensionnelles (MMT) à palpeur mécanique, sont souvent utilisés dans l’industrie automobile. Cependant, ils sont souvent considérés comme relativement lents et ils ne mesurent qu’un nombre limité de points sur la surface d’un objet.
- On peut également les classer par équipement. Ces équipements comprennent par exemple les micromètres, les scanners optiques, les systèmes de tomographie industrielle, les microscopes, etc.
- et les volumes de mesure qui comprennent les techniques de mesure 2D, 3D ou 4D.
Les complexités/incertitudes cachées des méthodes d’inspection
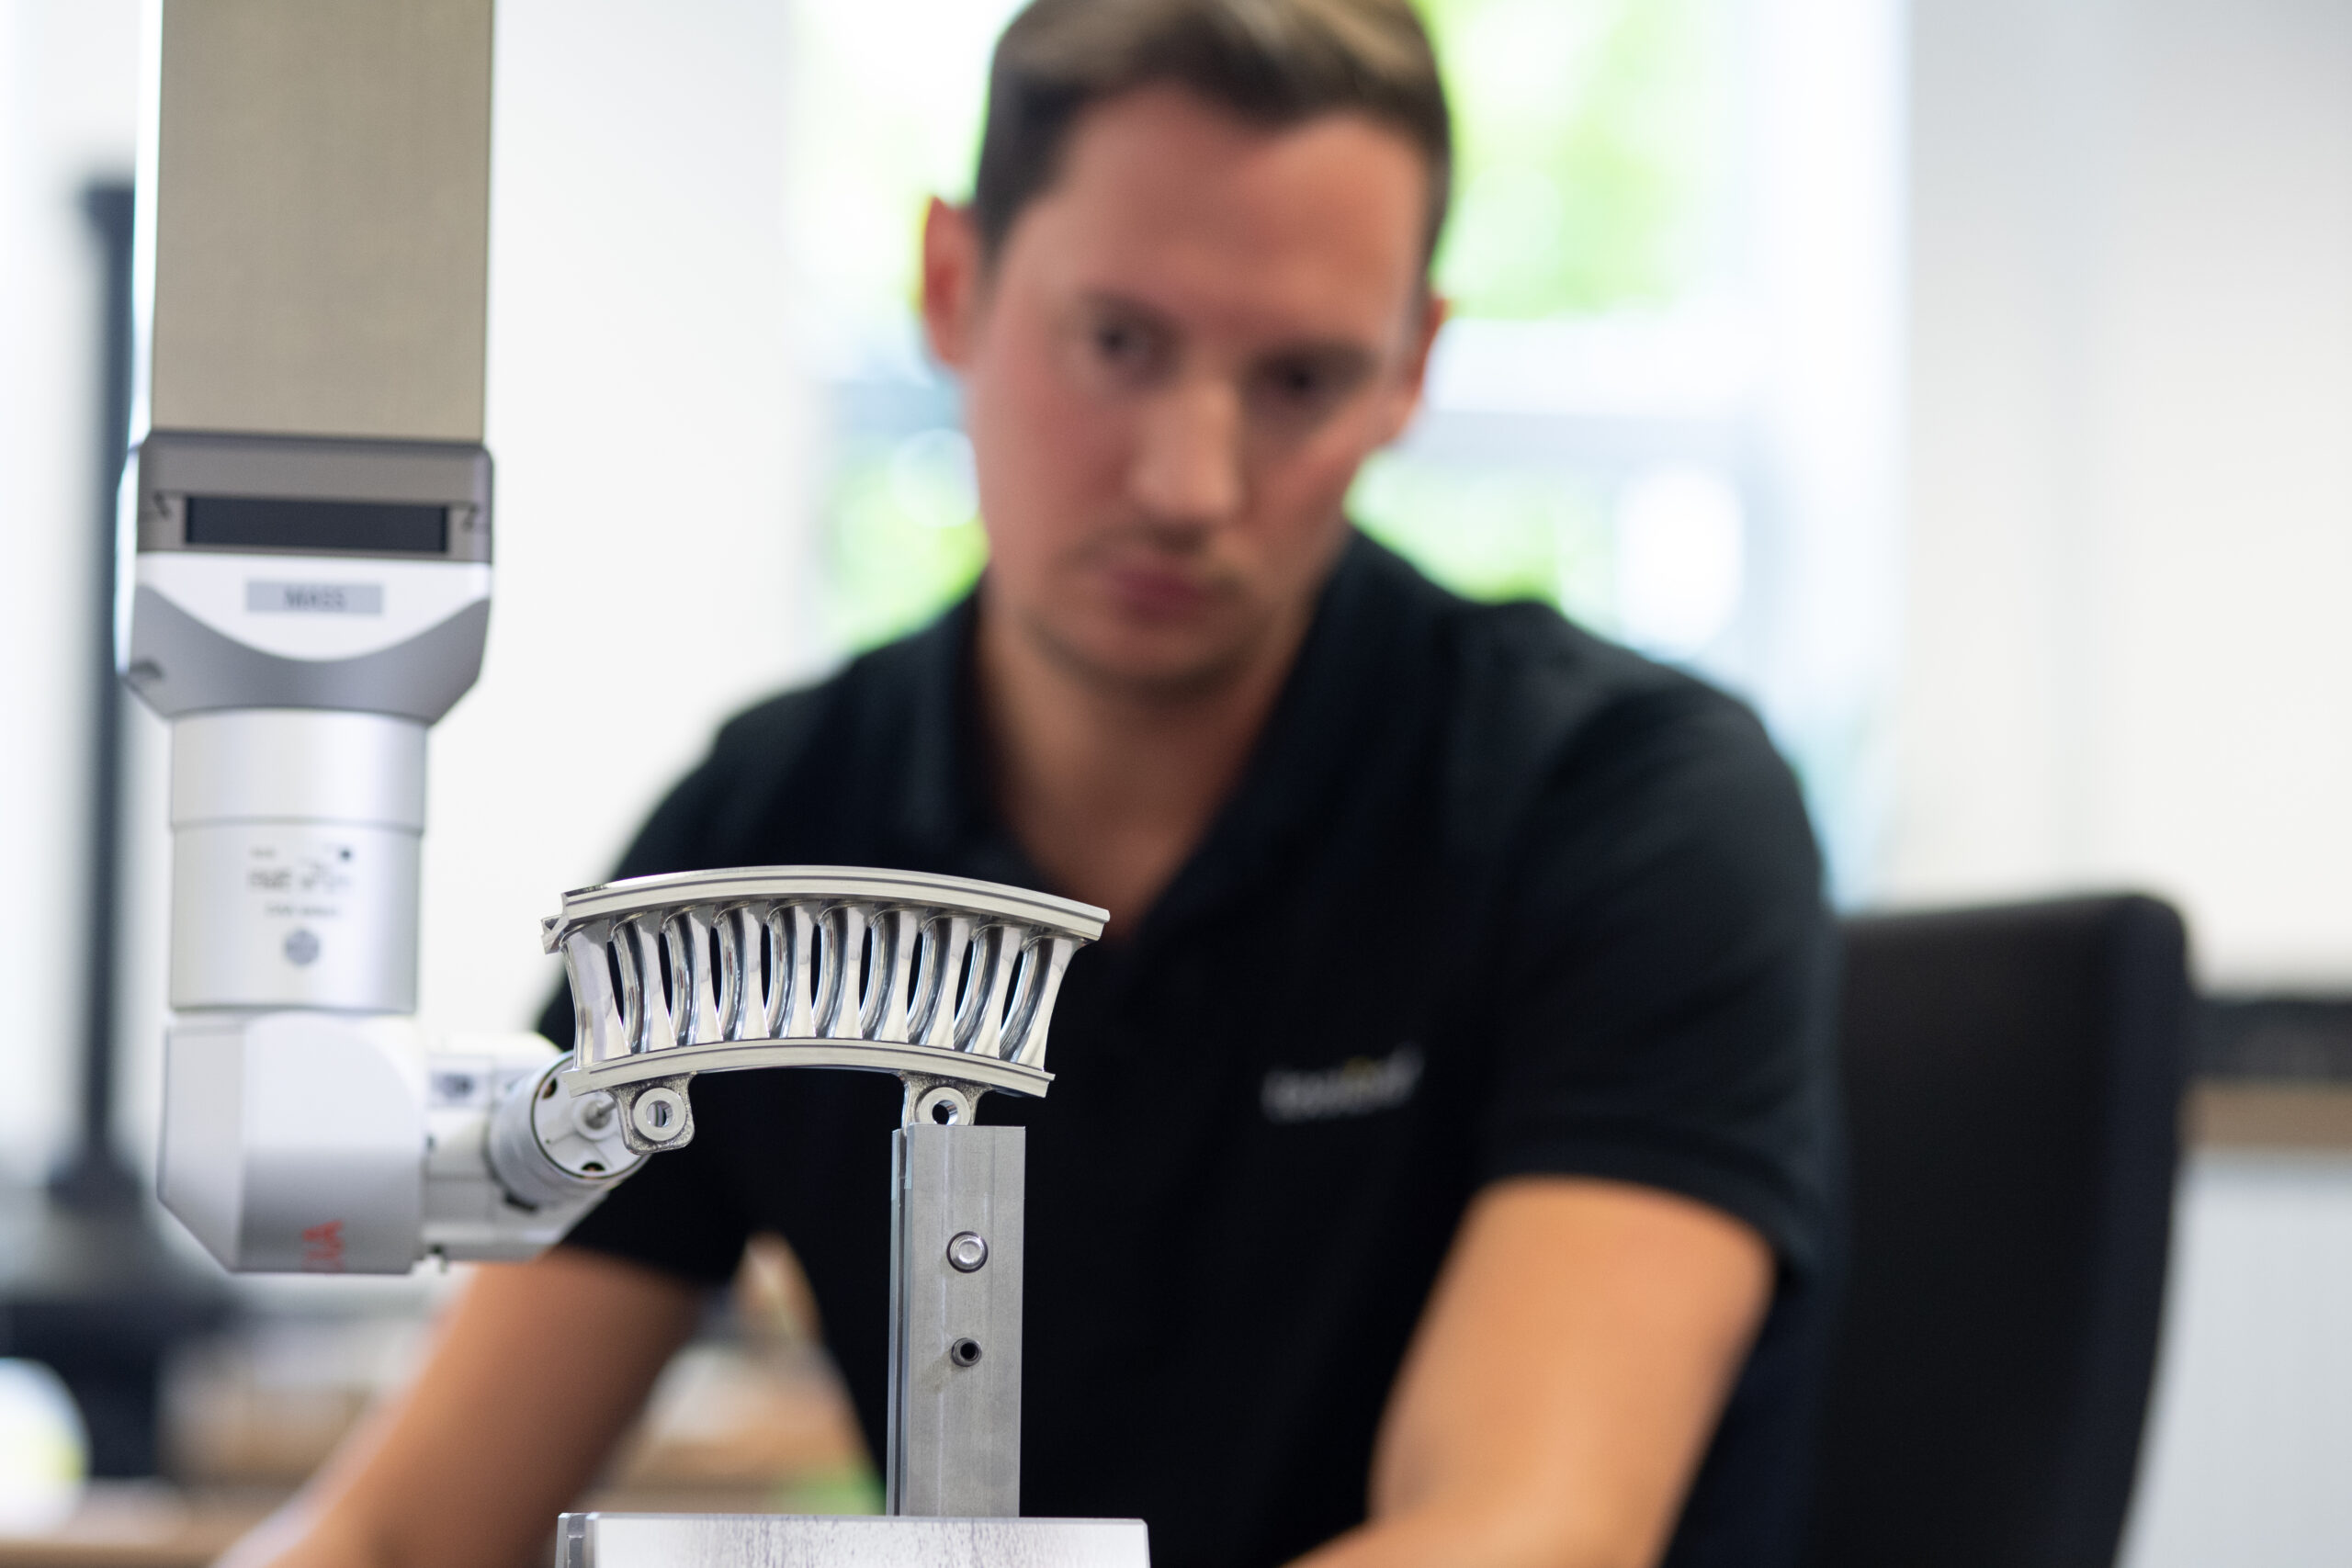
Quelles que soient les technologies de fabrication avancées utilisées par les industriels, ou la façon dont nous concentrons nos efforts sur la taille de la fabrication, les méthodes d’inspection nous font repenser notre priorité qui doit rester la sécurité et la qualité.
En outre, la qualité et l’assurance peuvent souvent être mentionnées comme faisant partie de l’étape de post-traitement, mais il est important de garder à l’esprit qu’elles peuvent être utilisées à différents niveaux de la chaîne de valeur de la fabrication. « Pour ce qui est de la FA, nous pouvons inspecter une poudre et évaluer si elle répond à toutes les caractéristiques requises avant de l’utiliser pour la production. Pendant la production, la machine et le processus de FA peuvent être inspectés et après la production, nous pouvons inspecter la pièce imprimée en 3D », souligne Costa Santos.
Pour ce qui est des outils, les contrôles mécaniques et non destructifs utilisés dans la plupart des processus de fabrication conventionnels peuvent également être appliqués à la FA. Votre choix de méthodes d’inspection sera donc déterminé par le type de pièces que vous allez produire. Il en va de même pour les solutions logicielles.
« En fonction des outils de métrologie et d’inspection que vous allez utiliser, vous pouvez avoir des solutions logicielles différentes pour les deux processus, tout comme vous pouvez avoir la même solution logicielle pour les deux processus », note l’expert. « Qu’on parle de métrologie ou d’inspection, la plupart des outils peuvent être utilisés à la fois dans les processus de fabrication additive et les processus de fabrication conventionnels. Toutefois, en fonction de la technologie de FA utilisée, il peut être nécessaire d’adapter davantage votre outil.
Deux exemples : les systèmes ZEISS de surveillance du processus qui permettent de voir ce qui se passe couche par couche au cours du processus et permettent un contrôle en retour étroit ; et la nécessité, dans la FA, d’inspecter de manière non destructive des canaux de refroidissement complexes, par exemple la rugosité et l’intégrité (poudre restante). Il existe notamment différents degrés d’inspection. En fin de compte, il s’agit de choisir l’option qui offre la meilleure approche pour garantir la conformité et l’intégrité de la pièce », note le représentant de ZEISS.
Les processus de FA nécessitent souvent des tests dimensionnels, externes et internes, et parfois une rugosité de surface spécifique. Notre invité mentionne les machines de mesure des coordonnées (CMM), les jauges et les scanners 3D lorsqu’il s’agit d’inspections dimensionnelles. Une combinaison de ces appareils peut être utilisée dans les usines.
Les contrôles non destructifs comprennent notamment l’examen visuel, le ressuage, les courants de Foucault, les ultrasons et la radiographie, dont la tomographie à rayons X. Le ressuage détecte des discontinuités débouchant en surface ; la profondeur accessible aux courants de Foucault dépend des conditions de contrôle. Aucune méthode ne détecte tous les défauts : matériau, géométrie, taille recherchée et résolution guident le choix.
Les présentations de l’ASNT précisent les domaines du ressuage et du contrôle électromagnétique.
Le débat commence lorsque les experts ne peuvent pas attribuer avec précision une méthode d’inspection à un processus de FA spécifique. Comme dans la plupart des cas en FA, la réponse à la question “quelle méthode d’inspection convient le mieux à quel processus de FA” est “parfois” ou “en supposant qu’un processus supplémentaire soit effectué en amont ou ultérieurement” ou simplement « ça dépend ». En effet, parfois, les opérateurs peuvent effectuer une préparation et un lissage de la surface, voire un traitement thermique supplémentaire.
La fabrication couche par couche peut produire des défauts caractéristiques du procédé. Lorsqu’une pièce imprimée remplace un assemblage de plusieurs composants, le plan d’inspection doit être repensé : regrouper les fonctions ne supprime pas les exigences qui leur sont associées.
A ces incertitudes, le Senior Innovation Manager répond : « La qualité est toujours agrégée aux processus de fabrication. Ainsi, le niveau de métrologie et d’inspection dépendra de la valeur agrégée de votre pièce. S’agit-il d’un prototype visuel ? S’agit-il d’une pièce finale soumise à des charges de fatigue ? Tout dépend du degré de criticité de la pièce. »
En pratique, à quoi ressemble l’application des techniques de mesure et d’inspection dans la fabrication additive ?
En juillet 2020, Porsche a présenté un projet de pistons imprimés en 3D pour le moteur de la 911 GT2 RS, mené avec MAHLE et Trumpf, avec le concours de ZEISS pour les mesures. Il s’agissait d’un projet de développement ; il ne faut pas en déduire que tous les pistons du modèle de série étaient imprimés.
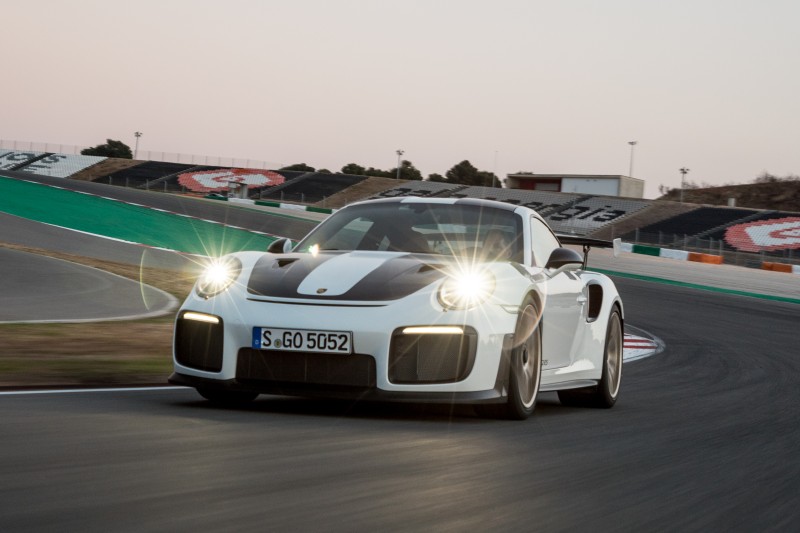
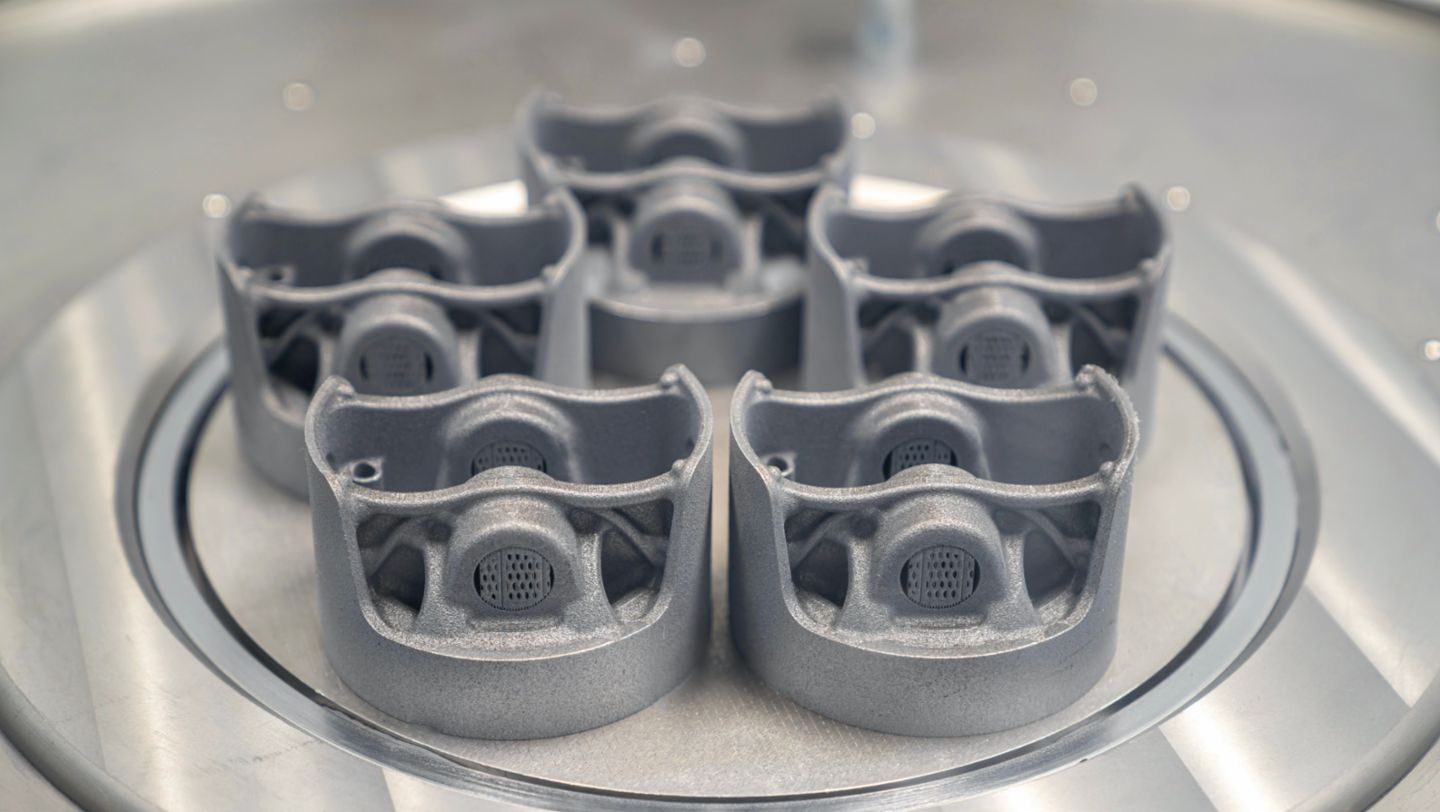
La conception adaptée aux charges a permis d’alléger les pistons et d’intégrer un canal de refroidissement fermé. Selon les partenaires, la forme de ce canal exploitait les possibilités de la fabrication additive.
L’alliage d’aluminium de MAHLE, déjà utilisé pour des pistons moulés, a été atomisé en poudre puis mis en forme par fusion laser chez Trumpf. L’adaptation aux charges concernait la répartition géométrique de la matière, pas l’ajout d’un second alliage dans certaines zones.
Le communiqué MAHLE de juillet 2020 décrit la préparation du matériau, la finition et les essais.
ZEISS a présenté une chaîne d’assurance qualité couvrant la poudre et le composant. Les résultats rapportés concernent ce projet et ses critères d’essai ; un équipement de mesure ne garantit pas, à lui seul, la qualité de toute pièce.
Le retour d’expérience publié par ZEISS en 2021 détaille cette approche.
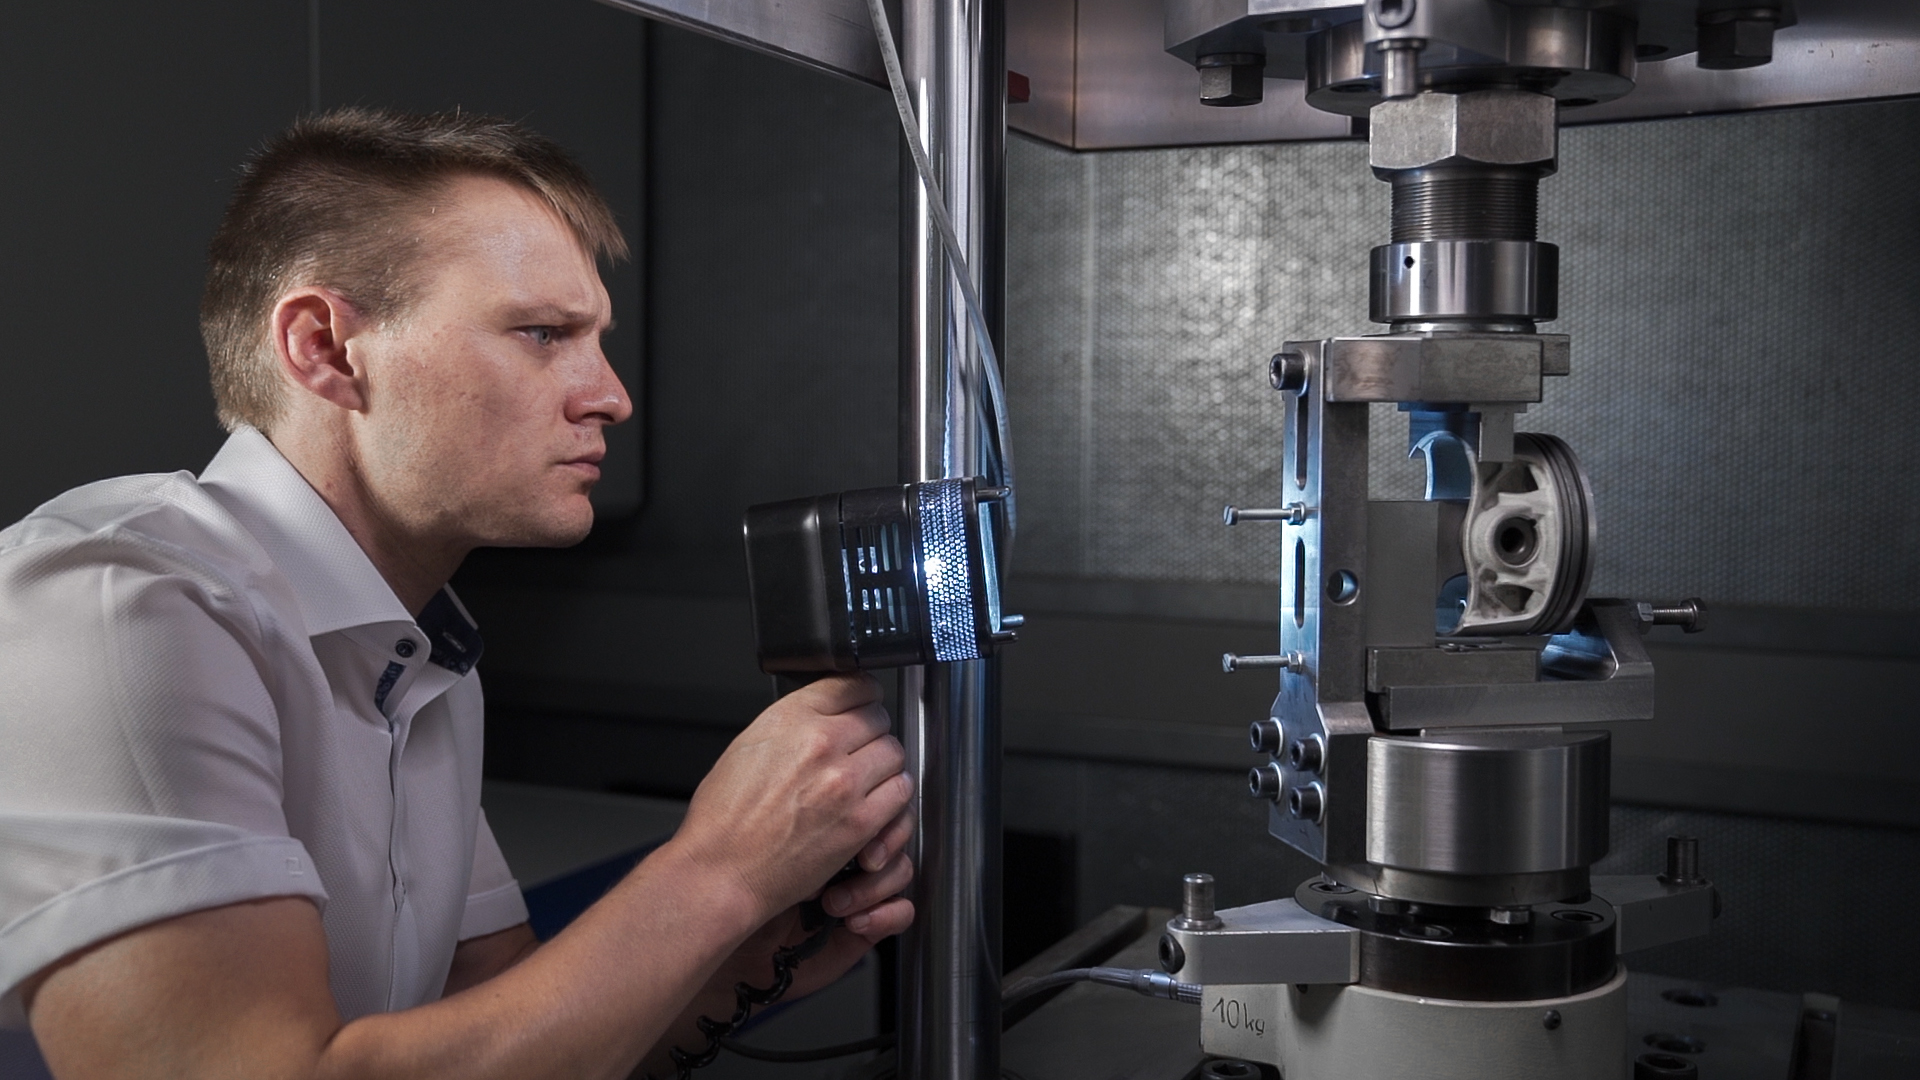
Dans ce cas précis, l’équipe explique que la distribution granulométrique de la poudre, la forme des particules, la composition chimique et même la porosité à l’intérieur des particules de poudre sont des exemples de propriétés qui peuvent influencer la qualité du composant. Le fait que les propriétés de la poudre puissent changer à chaque fois qu’elle est réutilisée doit être pris en compte, et les écarts doivent être détectés d’une manière appropriée au processus de production.
Par exemple, si la distribution granulométrique de la poudre change à la suite d’une utilisation répétée, la qualité de la couche de poudre appliquée peut être affectée et, simultanément, le risque de formation de pores ou d’autres défauts du composant peut augmenter considérablement.
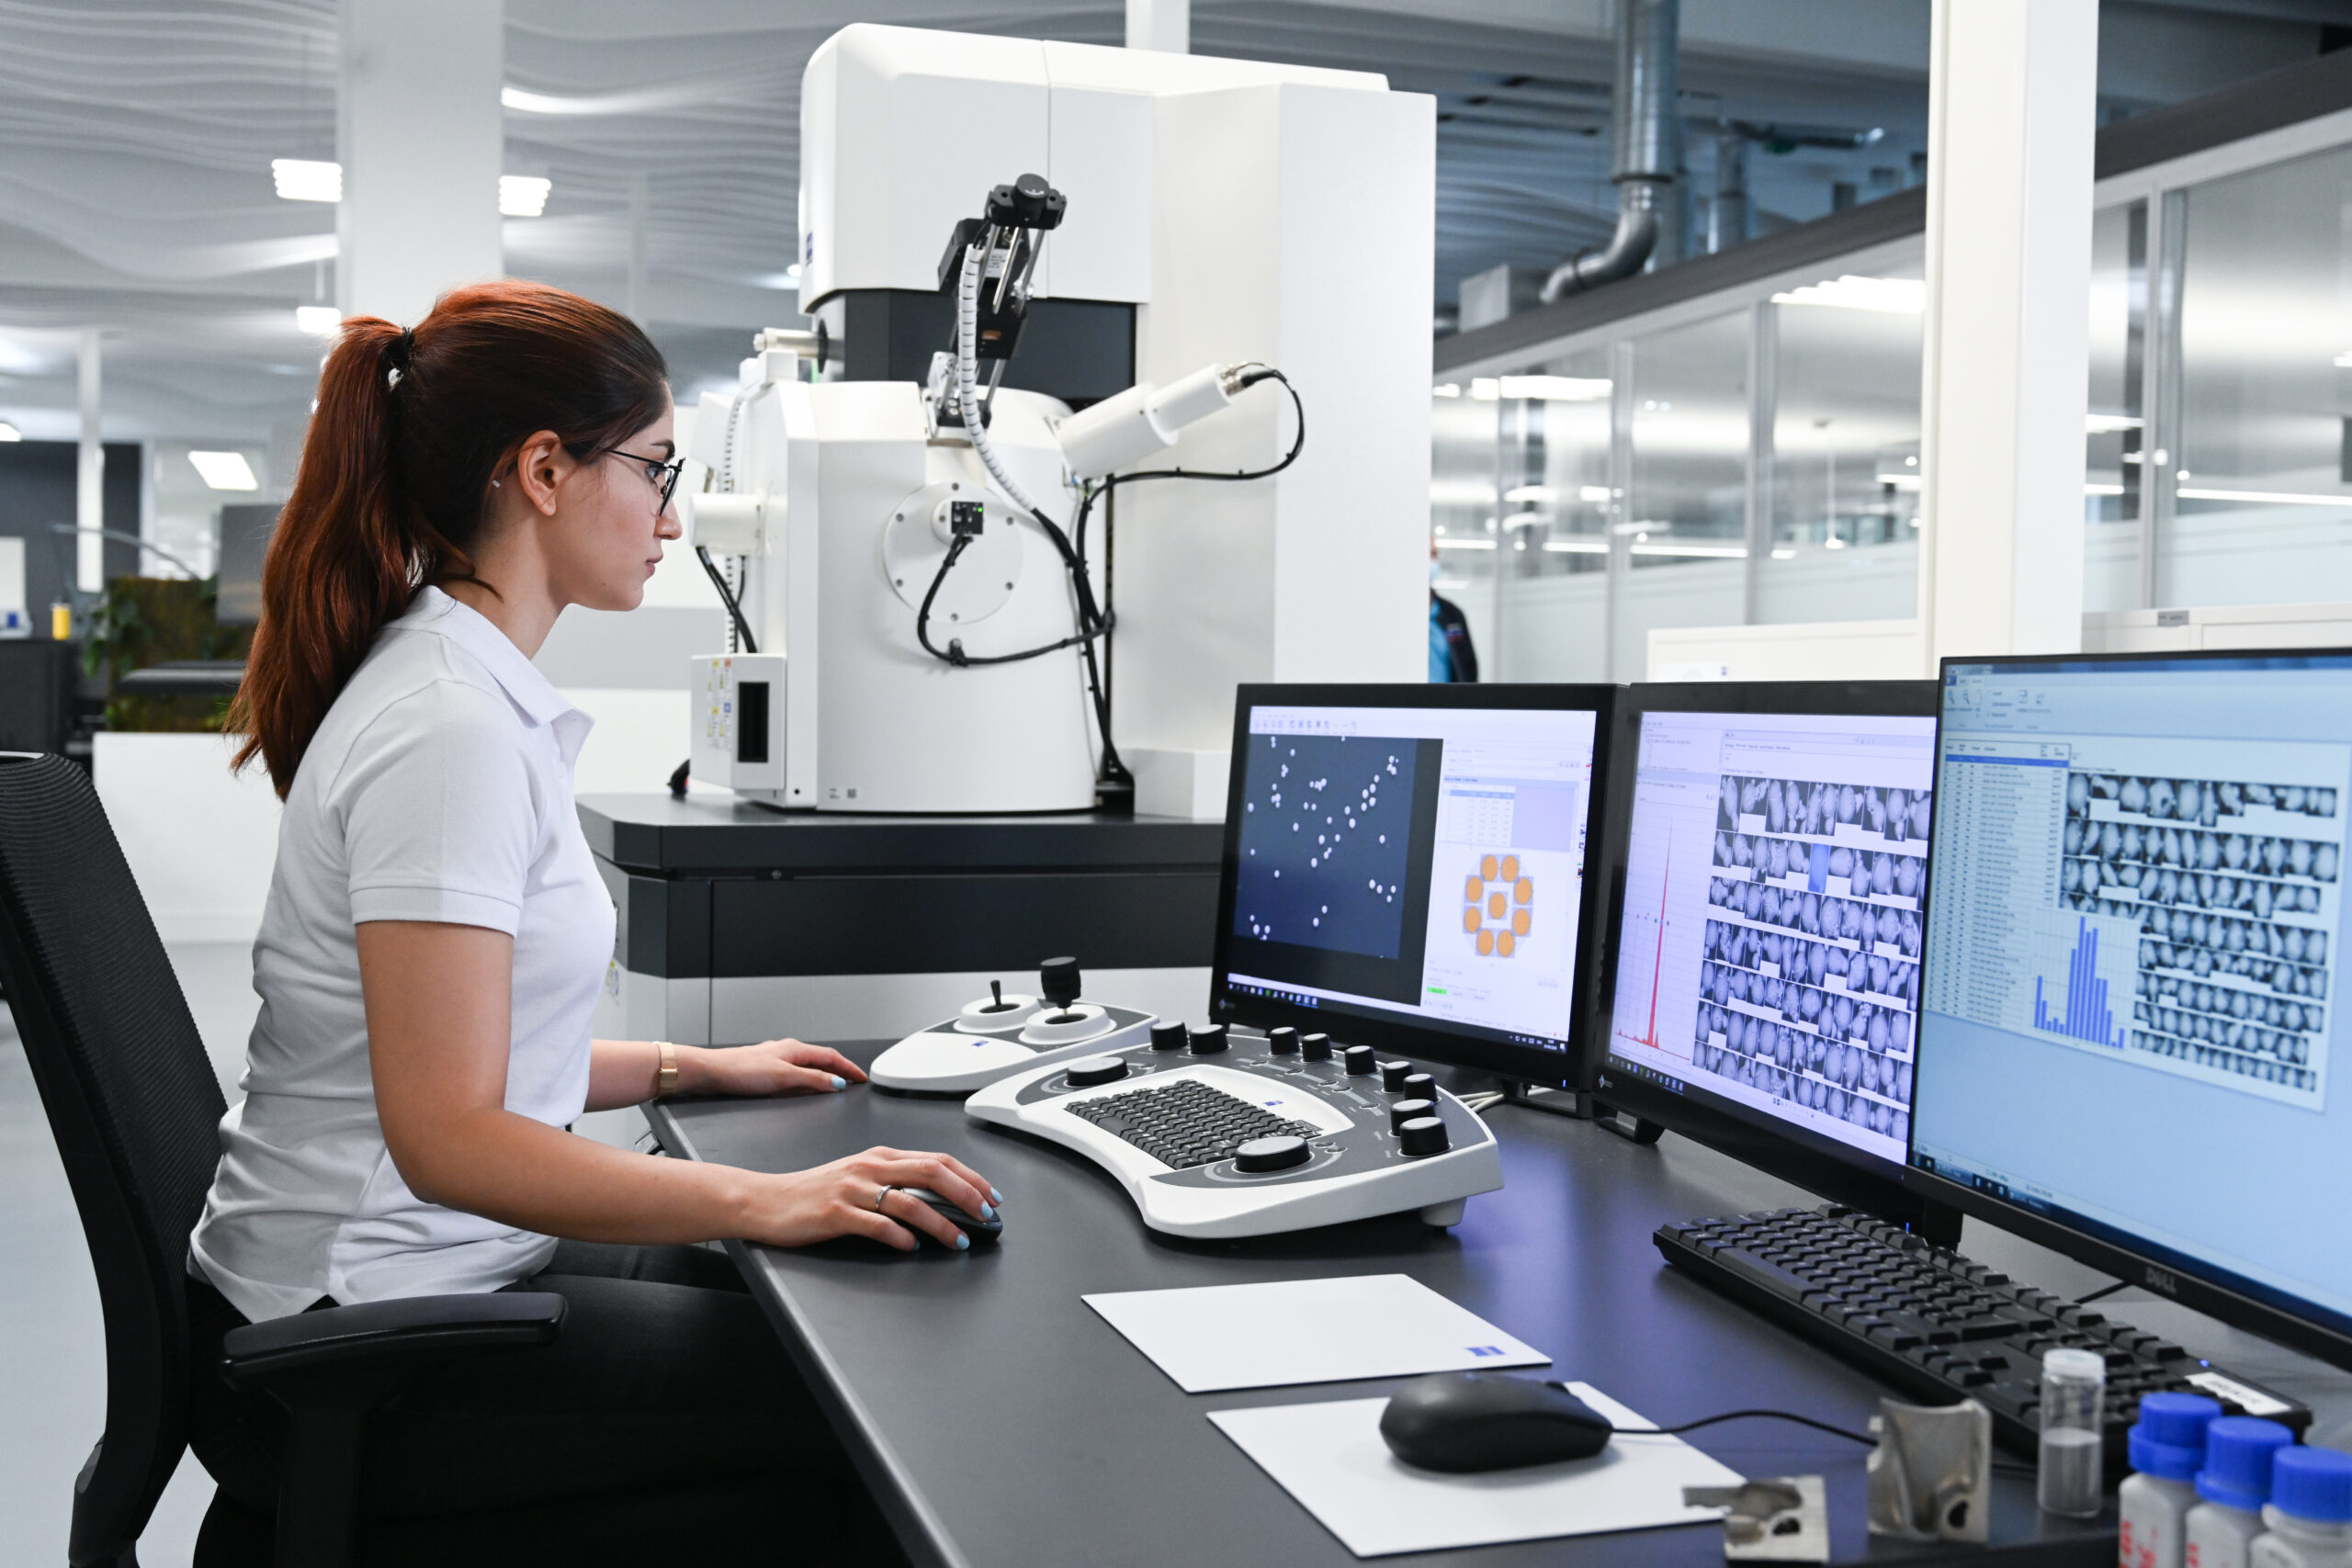
Des microscopes optiques, des microscopes électroniques à balayage et des microscopes à rayons X de ZEISS sont utilisés pour analyser la qualité de la poudre avant et après la production du piston, et la microstructure du composant fini est testée afin d’identifier les défauts ou les caractéristiques de propriété. Grâce à un traitement plus poussé des données d’analyse et à des processus d’évaluation supplémentaires, il est possible de déterminer des paramètres optimisés pour l’impression. Les résultats d’impression réussis doivent également passer par diverses étapes de post-traitement afin de garantir que les propriétés du matériau et du composant sont optimales.
Pendant le développement du processus, par exemple, la structure du composant peut être inspectée à l’aide de microscopes électroniques à balayage ou de tomographies à rayons X spécialement équipés, avant et après les processus de traitement thermique. Pour analyser l’impact des différentes étapes de production sur la qualité finale du composant, un scanner 3D optique ou une tomographie assistée par ordinateur industrielle sont utilisés en plus d’une machine à mesurer tridimensionnelle. La capacité à combiner ces procédures de manière transparente est un facteur décisif.
Les pistons encore sur le lit d’impression ont été scannés à l’aide d’un scanner 3D. Une fois qu’ils ont été retirés du lit, les différentes étapes de production ainsi que les structures internes peuvent être inspectées à l’aide de la tomographie assistée par ordinateur, tandis que l’analyse des défauts est effectuée en même temps. À la fin, une mesure finale est effectuée avec la machine à mesurer tridimensionnelle. La capacité centrale du processus complet d’assurance qualité de ZEISS est la liaison de toutes les données à travers les différentes analyses.
Réflexions finales
Ce dossier exclusif m’a laissé certaines certitudes et ouvre d’autres questions, que nous aborderons, je l’espère, dans d’autres dossiers.
L’entretien montre comment métrologie et inspection se complètent dans la fabrication additive. La métrologie donne un cadre de confiance aux mesures ; l’inspection utilise les informations nécessaires pour évaluer la conformité du produit.
D’un autre côté, le point de vue technique souligne l’importance de la mesure et de la caractérisation de la forme d’une pièce pour le contrôle de la qualité des pièces fabriquées de manière additive. Elles sont surtout importantes lorsqu’il s’agit de caractériser et d’optimiser les processus de FA ou lorsque de nouveaux matériaux et de nouvelles géométries de pièces sont développés.
Enfin, si l’application avec la pièce Porsche révèle que ZEISS est l’une des entreprises qui a acquis une expertise solide dans le développement de processus complets d’assurance qualité, je garde quelques inquiétudes quant aux méthodes actuelles de métrologie et d’inspection utilisées pour la FA exclusivement, par exemple en temps réel en ligne dans les systèmes de contrôle de processus comme l’a souligné Costa Santos. Mes attentes étaient probablement très élevées lorsque j’ai commencé à explorer ce sujet, car je ne m’attendais pas à découvrir très peu de méthodes d’inspection, exclusivement conçues pour la FA (ou disons que je ne m’attendais pas à ce qu’il y ait autant de méthodes d’inspection pouvant être utilisées à la fois pour les processus de fabrication conventionnels et les processus de FA). Lorsque je regarde la chaîne de valeur de la FA, je vois beaucoup d’avancées sur les processus de fabrication eux-mêmes, je vois des étapes de post-traitement spécialement développées pour ces processus de fabrication, et il était logique pour moi de m’attendre à la même chose pour la métrologie et les processus d’inspection.
Le recours à des méthodes également utilisées en fabrication conventionnelle n’est pas, en soi, une faiblesse. Leur aptitude dépend de leur validation pour les défauts, géométries et incertitudes concernés.
Peut-être n’ai-je pas assez (ou pas du tout) approfondi le développement et l’optimisation des paramètres pour des processus de FA spécifiques ? Peut-être devrais-je me pencher sur les processus en cours de fabrication et après impression susceptibles d’accroître la productivité et l’efficacité ? Ou identifier d’autres domaines de la FA où la métrologie peut être appliquée ?
Quoi qu’il en soit, il est clair que de nouvelles méthodologies d’inspection doivent être discutées, évaluées et développées, et c’est un sujet que nous (chez 3D ADEPT Media) allons suivre de près.
Ce dossier a été initialement publié dans le numéro de mars/avril 2022 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité