

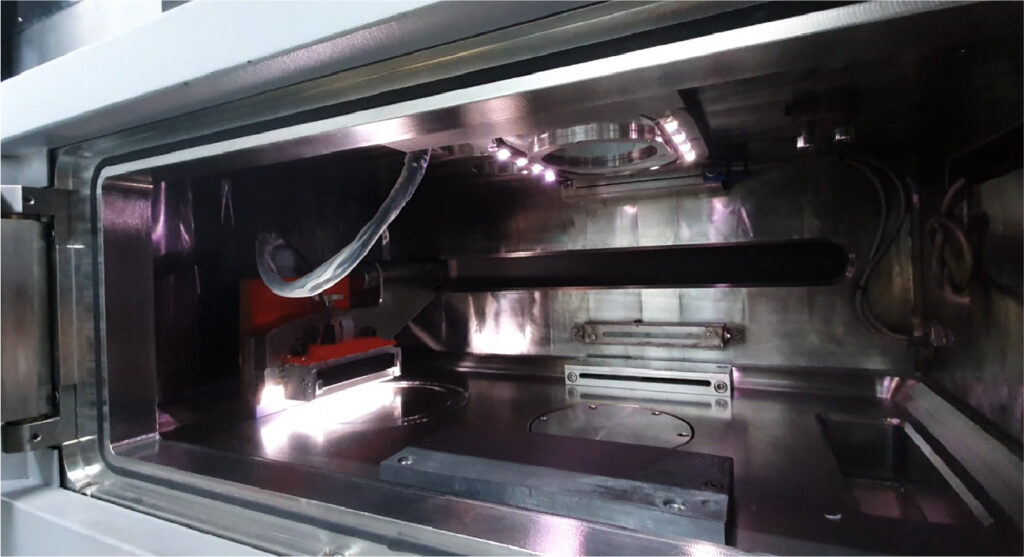
Dossier de 2023 consacré à l’étalement de poudre, avec Michael Wohlfart (EOS) et Thomas Spears (AAMT). Les recommandations et configurations citées correspondent à l’entretien et doivent être adaptées à la machine, au matériau et à l’application.
Il peut être facile pour les ingénieurs ou les concepteurs de penser que, parce qu’ils ne sont pas directement impliqués dans la fabrication des pièces, ils ne devraient pas être au courant de certaines complexités entourant le fonctionnement pratique des machines. Ce n’est pas le cas. Connaître les variables et les complexités liées au fonctionnement pratique des machines permet d’assurer une communication claire avec les opérateurs et, surtout, de faire en sorte que les objectifs de conception répondent parfaitement aux attentes de la fabrication. L’une de ces complexités consiste à comprendre l’importance des dispositifs de recouvrement (souvent appelés ‘lames’) pour la fabrication additive métal.
Un dispositif d’étalement, ou recoater, distribue une nouvelle couche de matière. Dans les procédés à lit de poudre, il peut prendre la forme d’une lame, d’une brosse ou d’un rouleau. Sa mission est d’obtenir une couche régulière avant la consolidation sélective. Son emploi n’est toutefois pas limité aux poudres.
Certaines machines de photopolymérisation en cuve utilisent aussi une lame pour répartir la résine. Le fonctionnement dépend de l’architecture : exposition par le dessus ou par le dessous, déplacement du plateau et renouvellement de la résine. Toutes les machines de cette famille ne possèdent donc pas une lame de recouvrement.
Parlant d’exemples de machines de FA qui intègrent un dispositif de recouvrement, Thomas Spears, directeur d’AAMT, cite la fusion par faisceau d’électrons (comme Arcam) ou la projection de liant (comme ExOne). « Les nouvelles modalités que j’ai vues à Rapid+TCT étaient l’épandage d’un matériau à matrice céramique, les machines de photolithographie comme celles de 3D Systems, et les machines de frittage de plastique comme celles d’EOS », ajoute-t-il.
Cela dit, cet article se focalisera sur l’utilisation des dispositifs de recouvrement dans les procédés de fusion laser sur lit de poudre.
Dispositifs de recouvrement
La fusion laser sur lit de poudre métallique (LPBF, ou PBF-LB/M) utilise un laser. La fusion par faisceau d’électrons sur lit de poudre est un procédé distinct (PBF-EB/M). En LPBF, une couche est étalée sur le plateau, puis les zones correspondant à la section de la pièce sont fusionnées. Le cycle se répète. L’épaisseur de couche dépend du système et du matériau : 0,1 mm ne constitue pas une valeur universelle.
Outre le fait qu’il dépose la poudre de manière uniforme, un dispositif de recouvrement permet de contrôler l’épaisseur de la couche de poudre déposée. La vitesse de recouvrement joue un rôle important dans ce processus, car elle peut influencer la morphologie de la surface du lit de poudre, ce qui peut compromettre la réussite de la fabrication de la pièce et la fiabilité de la production.
Les longues fabrications répètent ces opérations de nombreuses fois. Le temps par couche dépend de l’exposition, de l’étalement et de la configuration ; il n’est pas fixé à une minute. Régularité, usure et compatibilité avec le procédé comptent dans le choix du dispositif.
Types de dispositif de recouvrement
« Il existe de multiples variantes de technologies pour répandre la poudre dans les systèmes commerciaux à base de poudre, mais elles sont toutes désignées sous le nom de “recoaters“, » précise d’emblée Michael Wohlfart.
Il va sans dire que les particularités de certaines imprimantes 3D peuvent se manifester sous la forme d’outils différents utilisés pour étaler uniformément les couches de poudre pour chaque couche d’une construction. « Certains fabricants utilisent un rouleau pour compacter la poudre et créer une densité plus importante et plus cohérente sur la surface active. Velo3D utilise un dispositif d’étalement sans contact qui utilise le vide pour garantir une épaisseur de couche correcte », explique Spears.
Il existe quatre grands types de dispositifs de recouvrement. Selon Wohlfart, il y a :
- Les dispositifs de recouvrement durs : HSS (acier rapide), lames en céramique
- Les dispositifs de recouvrement souples : Différents types de brosses (fibre de carbone, métal), différents types de lames en polymère (silicone, caoutchouc NBR, autres types de polymères).
- Les dispositifs de recouvrement à rouleaux : ce sont des technologies de niche principalement utilisés dans les imprimantes 3D LPBF pour polymères, mais également dans des imprimantes 3D métal spécifiques qui traitent les poudres fines difficiles à étaler.
- Dispositifs sans contact : ils maintiennent un dégagement par rapport à la surface fabriquée. Les vitesses, épaisseurs disponibles et tolérances dépendent du système. Les limites citées par Wohlfart dans l’entretien de 2023 ne doivent pas être appliquées à toutes les configurations.
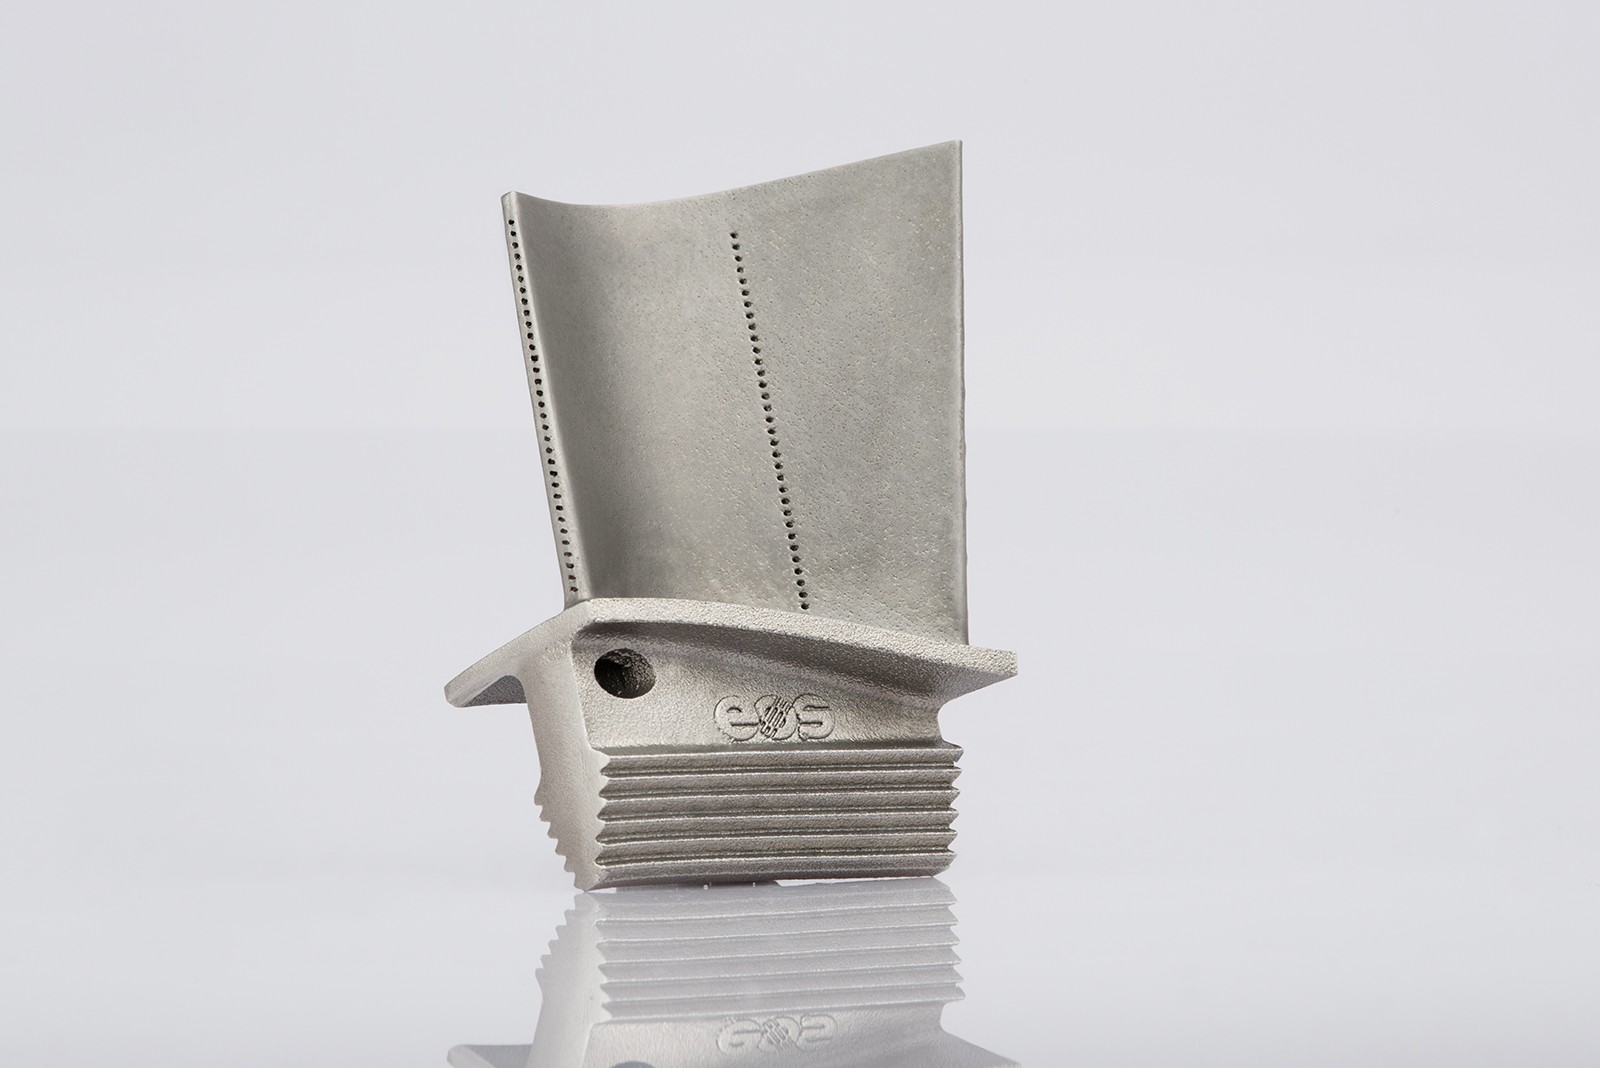
Comme vous pouvez le constater dans l’industrie, les dispositifs de recouvrement durs et les dispositifs de recouvrement souples sont souvent mentionnés comme les principales technologies utilisées. C’est la raison pour laquelle l’expert AM d’EOS qualifie les deux autres de technologie de niche.
Le choix entre une lame rigide et un dispositif souple ne dépend pas simplement du fait que les pièces soient identiques ou différentes. Géométrie, supports, déformations, poudre et réglages influencent les interactions avec le dispositif. Une pièce qui se soulève peut perturber l’étalement ; cela ne signifie pas que toutes les autres pièces se déformeront nécessairement.
Un dispositif souple peut mieux tolérer certains reliefs et limiter les efforts sur des structures élancées. Il ne garantit ni la poursuite du cycle, ni la conformité des pièces. Une fabrication achevée peut encore comporter des défauts à détecter lors des contrôles.
Il est intéressant de noter que, parfois, ces différences ne sont pas suffisantes pour choisir entre un dispositif de recouvrement dur et un dispositif de recouvrement souple.
Certains fabricants recommanderont un dispositif de recouvrement dur pour les pièces les plus exigeantes en raison de leur capacité à obtenir une qualité reproductible, tandis qu’ils opteront pour un dispositif de recouvrement souple pour les pièces présentant des rapports d’aspect élevés et pour les productions où le délai d’exécution est plus important que le risque d’imperfections.
À propos des machines compatibles avec les deux familles de dispositifs, le directeur d’AAMT reconnaît qu’« il y a une part de subjectivité [dans le choix du dispositif idéal]. Certains utilisateurs préfèrent la tolérance d’un dispositif souple, tandis que d’autres préfèrent la régularité d’une lame rigide, malgré son risque accru de collision en présence d’irrégularités de surface ou d’un soulèvement de la pièce. D’autres considérations de procédé peuvent aussi dicter le type de dispositif : le silicone, les brosses en fibre de carbone et les râteaux métalliques conviennent davantage à certaines structures très fines qu’un contact, même limité, avec une lame rigide pourrait endommager. »
Wohlfart, quant à lui, apporte des précisions sur le sujet :
Les explications suivantes décrivent notamment les configurations EOS présentées à cette date. Les essais comparatifs publiés par EOS en 2022 portaient sur trois poudres et plusieurs lames ; leurs résultats ne constituent pas un classement universel de toutes les combinaisons disponibles.
« Les procédés des imprimantes LPBF pour métaux et polymères sont fondamentalement différents et il n’existe pas de machines sur le marché qui puissent traiter les deux matériaux dans le même système. Cependant, il existe encore des différences entre les systèmes d’étalement qui peuvent s’expliquer par les différentes exigences en matière de matériaux/processus, mais aussi par la géométrie à imprimer qui peut avoir une influence sur le type de dispositif d’étalement.
Les systèmes de polymères utilisent généralement des dispositifs de recouvrement durs ou des dispositifs de recouvrement à rouleaux, en raison de la température élevée du lit de poudre et de la nature différente des processus. La forme de la lame du dispositif de recouvrement dur est également différente de celle des dispositifs de recouvrement pour métaux, car le compactage du lit de poudre est plus essentiel pour le processus.
En ce qui concerne les dispositifs de recouvrement durs pour les systèmes LPBF pour métaux, une lame en céramique est nécessaire si le matériau est facilement magnétisable (par exemple les aciers maraging), sinon des lames HSS sont utilisées. Alors que les dispositifs de recouvrement durs assurent la meilleure répétabilité de la hauteur de couche, les dispositifs de recouvrement souples sont recommandés pour les pièces présentant un rapport d’aspect élevé. »
Quelques conseils sur le positionnement des pièces
Pour minimiser les déformations ou les échecs de fabrication et, dans une certaine mesure, garantir l’efficacité de la lame d’étalement à long terme, l’opérateur doit prêter attention au positionnement des pièces.
Dans l’idéal, une fois que le dispositif de recouvrement a étalé une couche de poudre, la zone du composant construit ne devrait pas bouger. Dans la pratique, en fonction de nombreuses variables, la pièce peut bouger, entraînant une distorsion qui peut exercer une pression sur le dispositif de recouvrement. Cette pression peut plier ou casser le composant, ou dans le pire des cas, endommager la lame du dispositif de recouvrement.
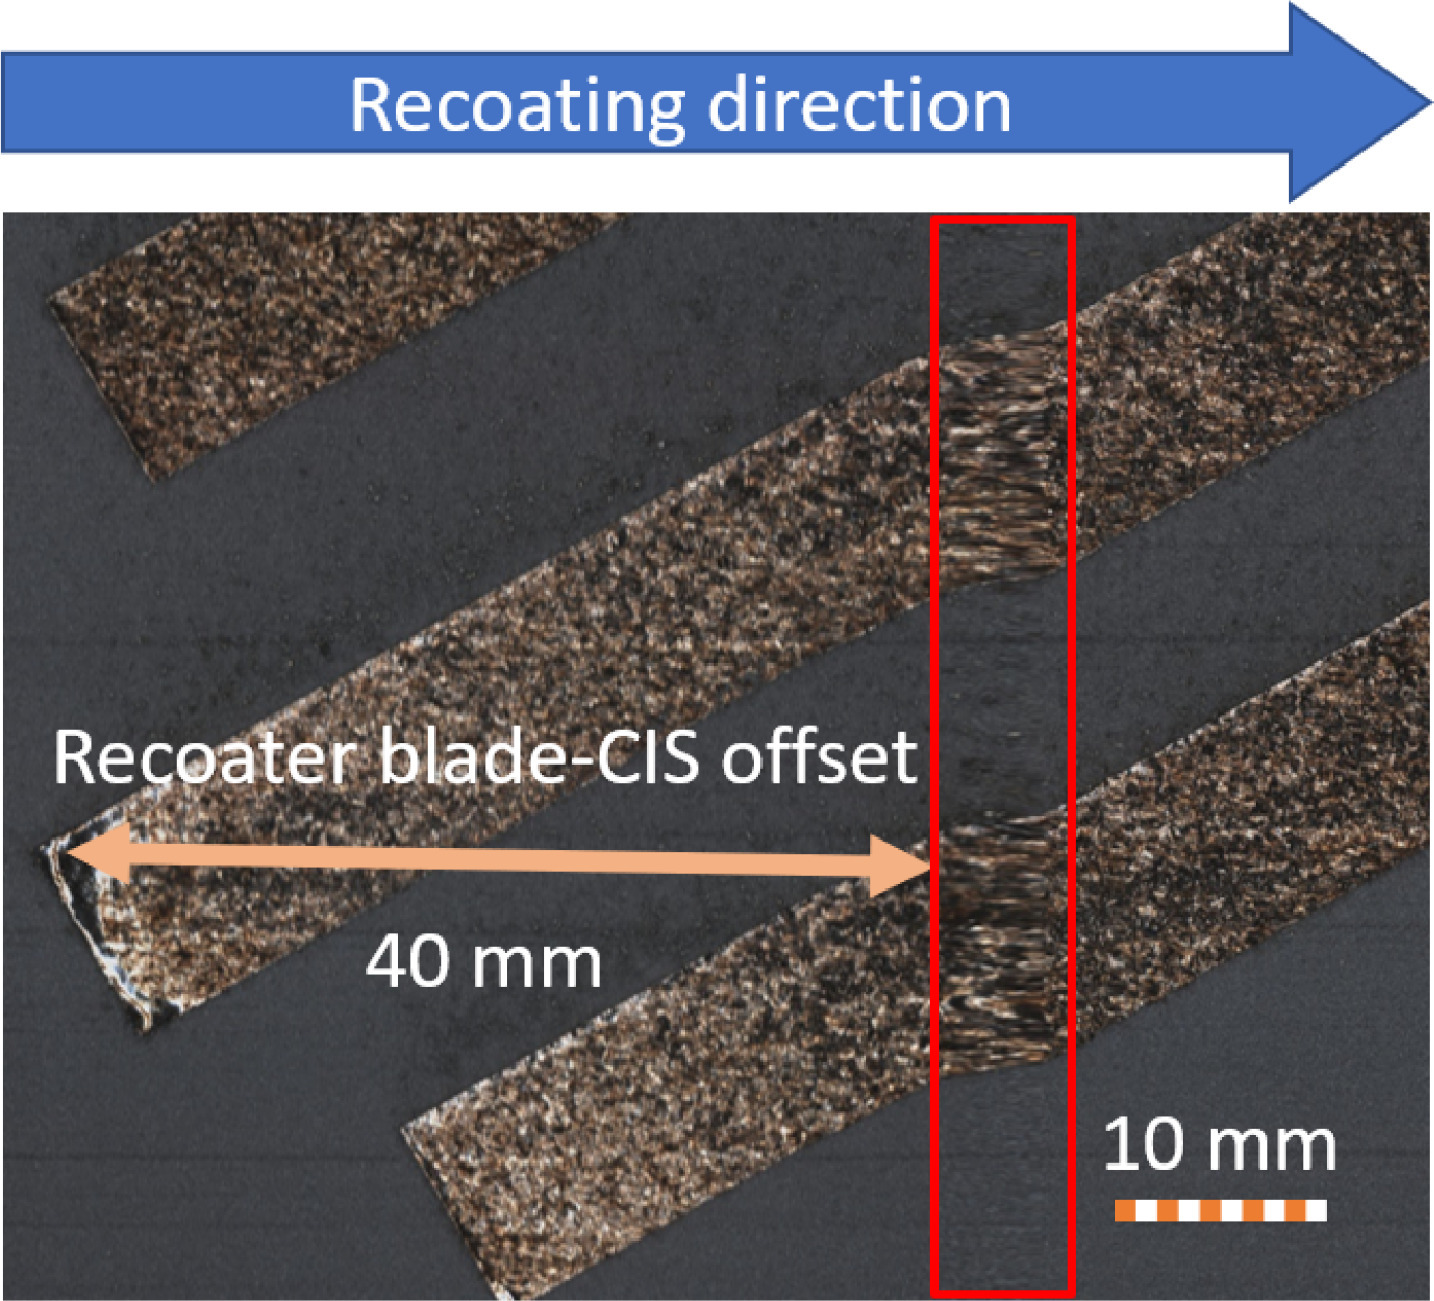
Un positionnement correct de la pièce peut contribuer à éviter ces problèmes. Par exemple, il est possible d’éviter que le dispositif de recouvrement entre en contact avec plusieurs composants imprimés en 3D à la fois. L’opérateur peut échelonner les pièces sur la plateforme de construction pour réduire ce risque.
Il n’existe pas de règle générale imposant de placer systématiquement les pièces les plus hautes près du dispositif d’étalement. La disposition doit tenir compte du sens de passage, des supports, des risques de contact et des recommandations propres à la machine.
Éviter l’alignement de zones sensibles dans une même trajectoire peut faire partie de cette analyse. Un décalage ne suffit cependant pas à garantir la poursuite d’une fabrication après la détérioration d’une pièce ou de la lame.
La surveillance en cours de fabrication peut aider à repérer des irrégularités. L’étude de Bugatti et Colosimo (2022) décrit notamment un scanner monté sur le dispositif d’étalement pour observer le lit de poudre et la surface imprimée. Détection d’une anomalie et acceptation d’une pièce restent deux étapes distinctes.
Quelques mots sur les entreprises participantes
Dans ce dossier de 2023, Open Additive est présenté comme un fabricant de systèmes de FA métal et de solutions de surveillance au sein du groupe Arctos. L’entreprise annonçait AMSENSE Chimera with Recoat+ pour repérer des problèmes d’étalement sur des machines EOS M400 et M290. Les gains de rendement et la réduction des échecs sont les objectifs annoncés du fournisseur, et non des résultats garantis pour toute installation.
EOS fabrique des systèmes de FA pour les polymères et les métaux. L’entreprise propose une large gamme de dispositifs de recouvrement durs et souples. En fonction de la magnétisabilité, une lame HSS (standard) ou une lame en céramique (poudres magnétisables) sera utilisée. Même si elle offre à ses clients un maximum de flexibilité et d’ouverture, l’entreprise indique que la configuration du dispositif de recouvrement dur est, dans la plupart des cas, l’option préférée. Les dispositifs de recouvrement souples sont les suivants :
- Deux types de lames en polymère : Silicone et NBR pour différentes plages de température et exigences de rigidité.
- Une brosse en fibre de carbone, qui est encore plus indulgente pour les pièces fragiles et à rapport d’aspect élevé qu’un dispositif de recouvrement souple pour polymères. Toutefois, si la brosse est endommagée par des arêtes saillantes ou une croissance hors plan due à des contraintes internes, il est également plus coûteux de remplacer ce type de dispositif.
Sur la base d’études détaillées des différents types de dispositifs de recouvrement, l’entreprise recommande la bonne configuration en fonction du cas d’utilisation.
Pour approfondir : configurations de dispositifs d’étalement présentées par EOS.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité