


Dossier publié dans le numéro de janvier–février 2020 de 3D ADEPT MAG, puis en ligne en juin 2020. Le témoignage de XYZprinting et les modèles cités correspondent à cette période.
Avec la contribution de XYZprinting.
L’impression 3D résine permet de produire des pièces détaillées à partir de formulations photopolymères. Ce dossier de 2020 examine les procédés SLA laser, DLP et LCD, leurs critères de choix et les précautions liées aux matériaux.
Quel procédé choisir ? Comment comparer les résultats et organiser le post-traitement ? Les réponses dépendent de la pièce, du matériau et des conditions d’utilisation.
En parlant d’impression 3D résine, la première technologie qui vient à l’esprit des gens est la stéréolithographie et pour cause : le procédé d’impression a été inventé dans les années 1980.
Les procédés DLP et LCD ont ensuite élargi les architectures d’exposition disponibles pour les utilisateurs.
Comment faire la différence entre l’impression 3D LCD, DLP et SLA ?
La photopolymérisation en cuve transforme sélectivement une résine liquide en matière solide, couche par couche. Les appellations SLA laser, DLP et LCD décrivent ici différentes façons de l’exposer.
En SLA laser, un faisceau balaie la section à solidifier. Le déplacement du plateau dépend de l’architecture : il ne remonte pas hors de la cuve dans tous les systèmes.
En DLP, un projecteur utilisant une matrice de micromiroirs expose la section d’une couche.
En LCD, souvent appelé MSLA, un écran à cristaux liquides masque sélectivement la lumière des LED. Il définit donc la section exposée.
Quels critères pour choisir une imprimante 3D résine ?
Parmi toutes les technologies de fabrication additive qui existent, l’impression 3D résine est surtout comparée à l’impression 3D FDM. Si la première raison qui pourrait justifier un tel type de comparaison est le prix des deux types de technologies, il convient de noter que d’autres caractéristiques pourraient faire pencher la balance en faveur de l’une plutôt que de l’autre. En effet, le processus d’impression, les considérations de conception, le prétraitement et le post-traitement sont très différents.

Plus important encore, lorsqu’il s’agit de comparer les technologies d’impression 3D en résine elles-mêmes et la façon dont elles permettent d’obtenir la précision et l’exactitude souhaitées, ces caractéristiques – en plus des matériaux et des réglages du logiciel – entrent également en jeu.
En effet, il ne faut pas oublier que l’impression 3D reste un procédé additif. Par conséquent, chaque couche peut entraîner une possibilité d’imprécision et le processus d’impression peut déterminer le niveau de précision de chaque couche.
L’exactitude et la précision sont cruciales dans certaines applications comme les guides dentaires ou chirurgicaux et malgré les différentes analyses que nous pourrons faire, la réalité montre que l’exactitude et la précision sont souvent mieux représentées et évaluées lorsque nous découvrons les différences entre les machines fournies par les différents fabricants.
Encombrement et volume de fabrication
L’encombrement et le volume utile sont deux critères distincts. Le DLP n’implique pas une machine plus grande que la SLA laser, et les systèmes résine ne se limitent pas tous aux petites pièces. Il faut examiner les dimensions réellement disponibles.
Orientation, surplombs et supports
Les surplombs et zones isolées peuvent nécessiter des supports selon l’orientation, la géométrie, la résine et les efforts de séparation. Les limites doivent être vérifiées dans le guide de conception du système ; une défaillance peut laisser des résidus dans la cuve.
Prévoir le post-traitement
Comme vous le savez peut-être, le post-traitement n’est plus une étape à négliger puisque chaque opérateur doit presque toujours le passer en revue avant d’obtenir le résultat final et souhaité.
Le lavage retire la résine non polymérisée. Séchage, post-polymérisation éventuelle et retrait des supports suivent l’ordre prescrit pour le matériau. Le produit de lavage, sa durée et les paramètres de post-polymérisation doivent correspondre à la résine : l’alcool isopropylique n’est pas une instruction universelle.
Cependant, dans ce cas précis, l’étape de post-traitement ne doit pas toujours être considérée comme le « sale boulot » à faire. Avec l’impression 3D résine, en fonction du matériau de résine choisi – ainsi que des possibilités de post-traitement et de finition, l’opérateur peut obtenir un très beau rendu.
Pourquoi devrions-nous utiliser une technologie d’impression 3D résine spécifique plutôt qu’une autre?
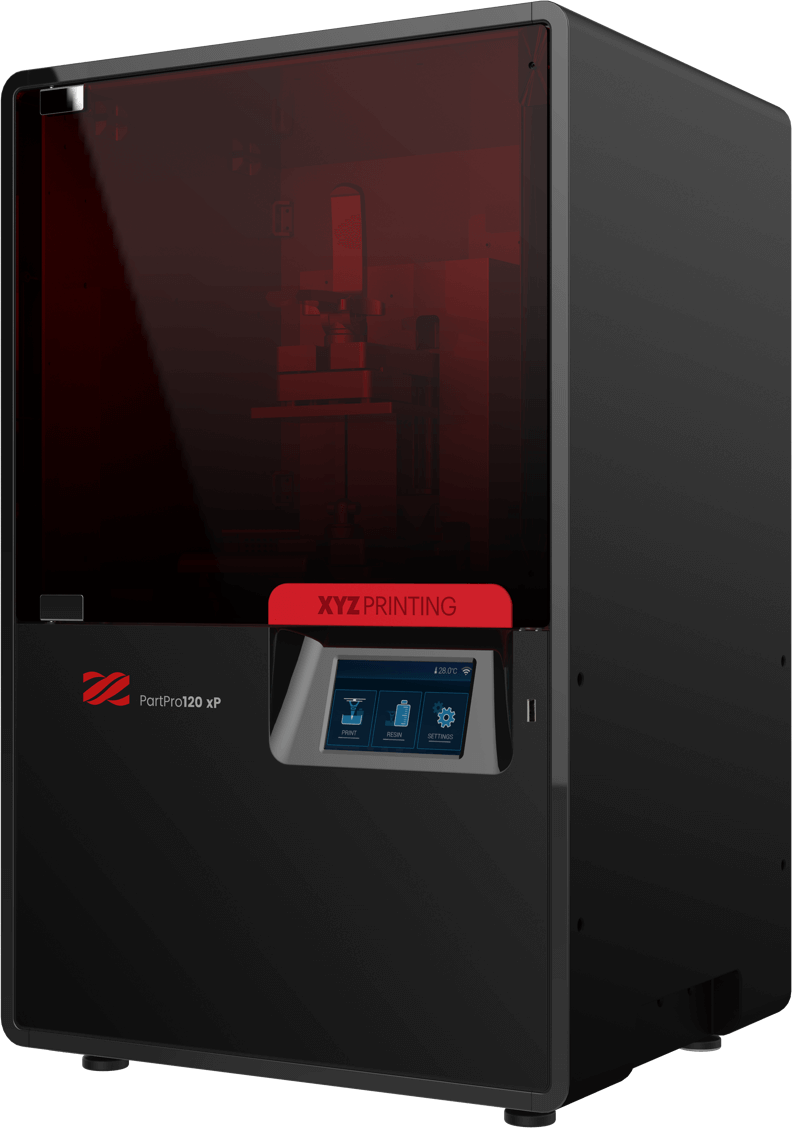
Fernando Hernandez, alors responsable EMEA de XYZprinting, présente le point de vue du fabricant. Celui-ci proposait plusieurs technologies, dont SLS, SLA, FDM et DLP, et citait notamment la PartPro120 xP, une imprimante DLP.
Il expose ci-dessous les avantages et les limites qu’il attribuait à ces technologies en 2020 :
« Cela se résume au goût du chef en cuisine. Chaque technologie aura sa part de pour et de contre, mais nous maintenons aujourd’hui que la technologie DLP offre la meilleure combinaison et le meilleur équilibre de résolution, de vitesse, de dimension de construction et de coût. Cela ne signifie pas pour autant que la SLA ne continue pas à jouer un grand rôle dans les produits que nous fabriquons, puisqu’il continue à fournir des détails très fins pour les grands volumes de construction, tout en maintenant des prix bas.
Par contre, la LCD est une technologie qui est souvent déficiente, pour les raisons suivantes :

1- La durée de vie du LCD est beaucoup plus courte pour la source de lumière UV. La durée de vie du panneau LCD avec la longueur d’onde du rétro-éclairage LED UV (de 365 ~ 405nm) est généralement très courte (~ 1000 heures de vie), ce qui augmente considérablement le coût d’impression.
2- L’uniformité de l’écran LCD n’est pas si bonne à cause des problèmes de diaphonie. Une fois que la lumière est émise par les pixels, elle se mélange avec la lumière émise par les autres pixels proches. Cet effet favorise les marchés de consommation, car il lisse l’image et empêche les utilisateurs de repérer la maille des pixels à moins de regarder de très près. Cela va cependant à l’encontre de la résolution d’impression 3D, car cela signifie que les images sont floues et non nettes, ce qui signifie que les modèles ne peuvent pas être bien détaillés. Sur un écran LCD, les petits détails sont perdus, ce qui fait que des choses comme les petits trous peuvent être fermés ou ne pas être circulaires, par exemple.
3- La taille des pixels de l’écran LCD est supérieure à celle de la source de lumière UV DLP. Par conséquent, les résolutions annoncées sur les panneaux LCD proviennent de l’origine, mais pas la résolution à laquelle la source de lumière atteindra le lit d’impression.
4- L’intensité lumineuse de l’écran LCD est beaucoup plus faible, ce qui affecte négativement la qualité d’impression globale.
5- La source d’un panneau LCD est irrégulière. L’écran LCD est utilisé sur le marché grand public, ce qui signifie qu’il est difficile d’imprimer des tailles spéciales et que cela ne garantit pas l’approvisionnement et/ou la qualité pour l’impression 3D. Pour l’instant, les prix de ces panneaux sont bon marché car l’impression 3D connaît une vague de production en masse de ces panneaux pour le marché des consommateurs (TV, tablettes, etc.). Mais une fois que les consommateurs se tourneront vers d’autres technologies, les quantités du marché de l’impression 3D ne pourront pas soutenir la production et il ne sera donc pas possible de maintenir un prix de marché similaire à celui qui est disponible actuellement.
En attendant, la qualité d’impression de l’imprimante DLP dépasse celle de l’écran LCD de multiples façons. Les détails sont plus élevés et dans toutes les technologies de résine, le DLP offre la plus faible perte de détails, et il conserve également les proportions du modèle 3D dans la pièce physique. Historiquement, le plus grand handicap pour la DLP était qu’il était difficile d’obtenir une taille de construction décente pour un prix décent, mais cet obstacle est aujourd’hui surmonté ; les plaques de construction sont plus grandes et grâce à des technologies telles que notre UFF (Ultra Fast Film), nous sommes capables d’imprimer jusqu’à 70 fois plus vite qu’auparavant, en battant la vitesse d’impression et la productivité des technologies équivalentes en FDM et SLA, tout en battant aussi en résolution et en détails ».
Repère de lecture : ce comparatif est le témoignage commercial de XYZprinting en 2020. Les 1 000 heures et le gain « jusqu’à 70 fois » ne sont pas des garanties générales. Le passage ne constitue pas un comparatif actuel de toutes les imprimantes LCD et DLP ; les performances doivent être vérifiées pour le système et l’application concernés.
Le bon et le moins bon sur les matériaux d’impression 3D résine
Les résines photopolymères sont des formulations conçues pour réagir à la lumière. Leurs propriétés et leurs dangers varient selon la composition et l’état, liquide ou polymérisé.
Les résines peuvent produire des détails fins et des surfaces lisses. Le résultat, la cadence et la précision dépendent toutefois de la géométrie, des réglages, du matériau et du post-traitement ; aucune supériorité générale sur tous les autres procédés ne peut en être déduite.

La résine non polymérisée et les produits de lavage doivent être manipulés selon leur fiche de données de sécurité. Les consignes du fabricant précisent la ventilation et les protections adaptées contre le contact avec la peau et les yeux. Le prix de l’imprimante ne supprime pas ces exigences.
Il faut aussi collecter les résidus et liquides de lavage selon les instructions du fournisseur et les règles locales. « Lavable à l’eau » ne signifie pas que le liquide contaminé peut être rejeté à l’évier.
La mention « écologique » doit être étayée pour la formulation et l’usage concernés ; elle ne garantit ni innocuité ni biodégradabilité. La tenue dans le temps dépend de la formulation, de la post-polymérisation et de l’exposition à la lumière, à la chaleur ou à l’humidité. Le vieillissement sous UV peut dégrader les propriétés : il ne se résume pas à une polymérisation qui continuerait nécessairement jusqu’à la rupture.
Applications des technologies d’impression 3D
La bijouterie et le dentaire offrent des exemples d’applications, du modèle de travail à certaines pièces finales. Ces usages exigent une résine et un flux de fabrication adaptés ; une application médicale nécessite une validation correspondant à son usage prévu.
Fernando Hernandez évoque aussi la fabrication de pièces finales :
« Les modèles en résine imprimés ne sont pas seulement utilisés pour le prototypage, mais aussi pour la création du produit fini. La clé pour bien faire cela, cependant, est d’identifier les propriétés mécaniques précises requises pour l’utilisation finale de la pièce. Nous devons tenir compte des forces auxquelles le produit final sera soumis, des températures auxquelles il sera exposé et plus encore, et à partir de là, choisir la résine qui convient le mieux aux besoins du produit. De nos jours, l’industrie voit des imprimantes à base de résine utilisées pour la production en masse de pièces dans l’industrie automobile, de machines de production et de pièces finales, pour n’en citer que quelques-unes. Chez The New Kinpo Group, nous utilisons des imprimantes à base de résine pour imprimer une variété de pièces de produits finaux ».
De plus, selon le matériau utilisé, il est possible d’explorer des applications qui vont au-delà de ces deux secteurs.
« Certaines résines peuvent être plus rigides, plus souples et plus résistantes que d’autres formulations de résine. Certaines sont capables de simuler les propriétés mécaniques de l’ABS, tandis que d’autres ont une résistance élevée à la température, battant bon nombre des thermoplastiques les plus courants. Parfois, le produit fini d’un modèle à base de résine est plus lisse que son homologue FDM pour la même gamme de prix, ce qui en fait une option plus viable et plus appropriée pour la création de produits finaux », explique le porte-parole de XYZprinting.
La projection de matière, dont PolyJet, peut aussi utiliser des photopolymères et produire des surfaces lisses. Elle se distingue de la photopolymérisation en cuve décrite plus haut.
Mammoth désigne chez Materialise une technologie de stéréolithographie grand format, et non une famille générique de résines. La taille réalisable dépend du système et du matériau choisi.
Une résine grise peut convenir aux modèles de présentation et à la mise en peinture, mais la couleur seule ne définit pas ses propriétés ni son aptitude à une application.
Réflexions finales
Le choix doit partir des exigences de la pièce : dimensions, détail, propriétés, cadence, coût complet et conditions de travail. Résine, filament et métal répondent à des besoins différents.
Des pièces d’essai représentatives permettent de comparer les résultats avant investissement. Il faut aussi évaluer post-traitement, consommables, maintenance et données techniques du matériau, sans se limiter au prix d’achat ou à la résolution annoncée.
Ce dossier a été initialement publié dans le numéro de janvier–février 2020 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité