
Dossier publié initialement dans le numéro de juillet/août 2021 de 3D ADEPT Mag. Les fonctions, témoignages et exemples se rapportent à cette période.
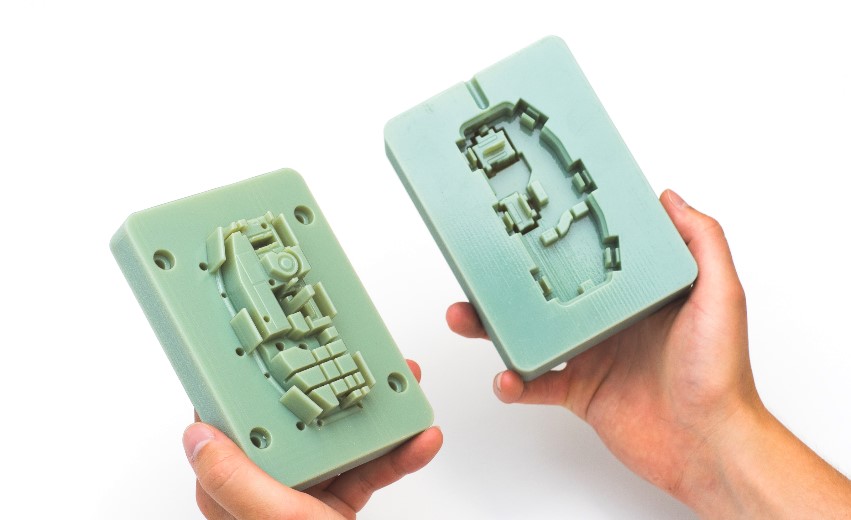
La fabrication additive peut produire des inserts destinés aux moules d’injection, notamment pour tester une conception ou réaliser certaines séries. Le choix entre un insert métallique et un insert en photopolymère dépend des températures, des pressions, du matériau injecté et du nombre de cycles attendu.
L’essor de l’impression 3D a eu des répercussions non seulement sur la production de pièces d’usage final en tant que technologie de fabrication directe, mais aussi en tant que technologie de fabrication indirecte. Par exemple, la fabrication additive est parfois utilisée pour créer des moules en vue d’un moulage en uréthane ou en silicone. Dans d’autres circonstances, elle est utilisée pour créer des outils tels que des gabarits ou des montages qui améliorent les performances des cellules d’usinage. Cette capacité à créer des outils personnalisés pour les processus de fabrication traditionnels s’étend également au domaine du moulage par injection, où la technologie d’impression 3D est utilisée pour créer des inserts de moule d’injection personnalisés. Mais lorsqu’il s’agit de créer un insert de moule personnalisé, quelle technologie est la meilleure ? Nous nous sommes entretenus avec quelques experts en fabrication numérique pour en savoir plus sur deux des technologies d’impression 3D les plus populaires utilisées pour cette application, le jet de matière et la fusion laser sur lit de poudre.
Il est question ici d’éléments de l’outillage, à distinguer du surmoulage d’un insert intégré au produit final. La comparaison porte sur la fusion laser de poudre métallique et le jet de photopolymère de type PolyJet.
L’utilisation des technologies de fabrication additive pour la production d’inserts de moules
Dans le but de répondre aux besoins de personnalisation de masse, les entreprises de FA ont exploré leurs processus de fabrication pour produire l’outillage utilisé dans le moulage par injection, avec des niveaux de réussite variés.
« Théoriquement, n’importe quelle technologie AM peut être utilisée. On pourrait immédiatement penser à l’impression 3D par extrusion qui est probablement la technologie la plus utilisée pour les prototypes, mais c’est probablement parce que c’est la technologie que les gens connaissent le mieux. Il n’y a aucune raison de ne pas utiliser le SLS, d’autres procédés à lit de poudre comme le faisceau d’électrons, ou même le jet de liant. Au bout du compte, ce sont les résultats obtenus qui comptent le plus », a déclaré d’emblée Cullen Hilkene, CEO de 3Diligent, à 3D ADEPT Media.
Plusieurs procédés sont utilisés pour réaliser des outillages, dont la SLA, la DLP, le SLS, la fusion laser de poudre métallique et le PolyJet. Ce dossier se concentre sur ces deux derniers, sans prétendre classer leur fréquence d’utilisation sur le marché.
Cela dit, quelle que soit la technologie de FA utilisée, la perspective de fabrication révèle que « traditionnellement, le moulage avec des inserts métalliques est réalisé dans le but de renforcer les propriétés mécaniques des inserts, de réduire le temps de cycle et d’obtenir des articles moulés avec une meilleure qualité esthétique/dimensionnelle. »
Par ailleurs, toujours selon les experts de ZARE, un autre objectif de fabrication consisterait à intégrer un article aux propriétés thermiques spécifiques, dans un moule réalisé avec un matériau différent.
En outre, « une autre utilisation, plus critique, concerne la création de canaux de refroidissement particuliers et équidistants de la surface. Ces canaux de refroidissement permettent une plus grande dissipation de la chaleur dans l’unité de temps, avec pour conséquence une réduction de la durée du cycle de moulage et une réduction des déformations sur le produit fini, augmentant ainsi la qualité du produit final », ont-ils déclaré.
Brève description de la DMLS/fusion laser sur lit de poudre (LPBF).
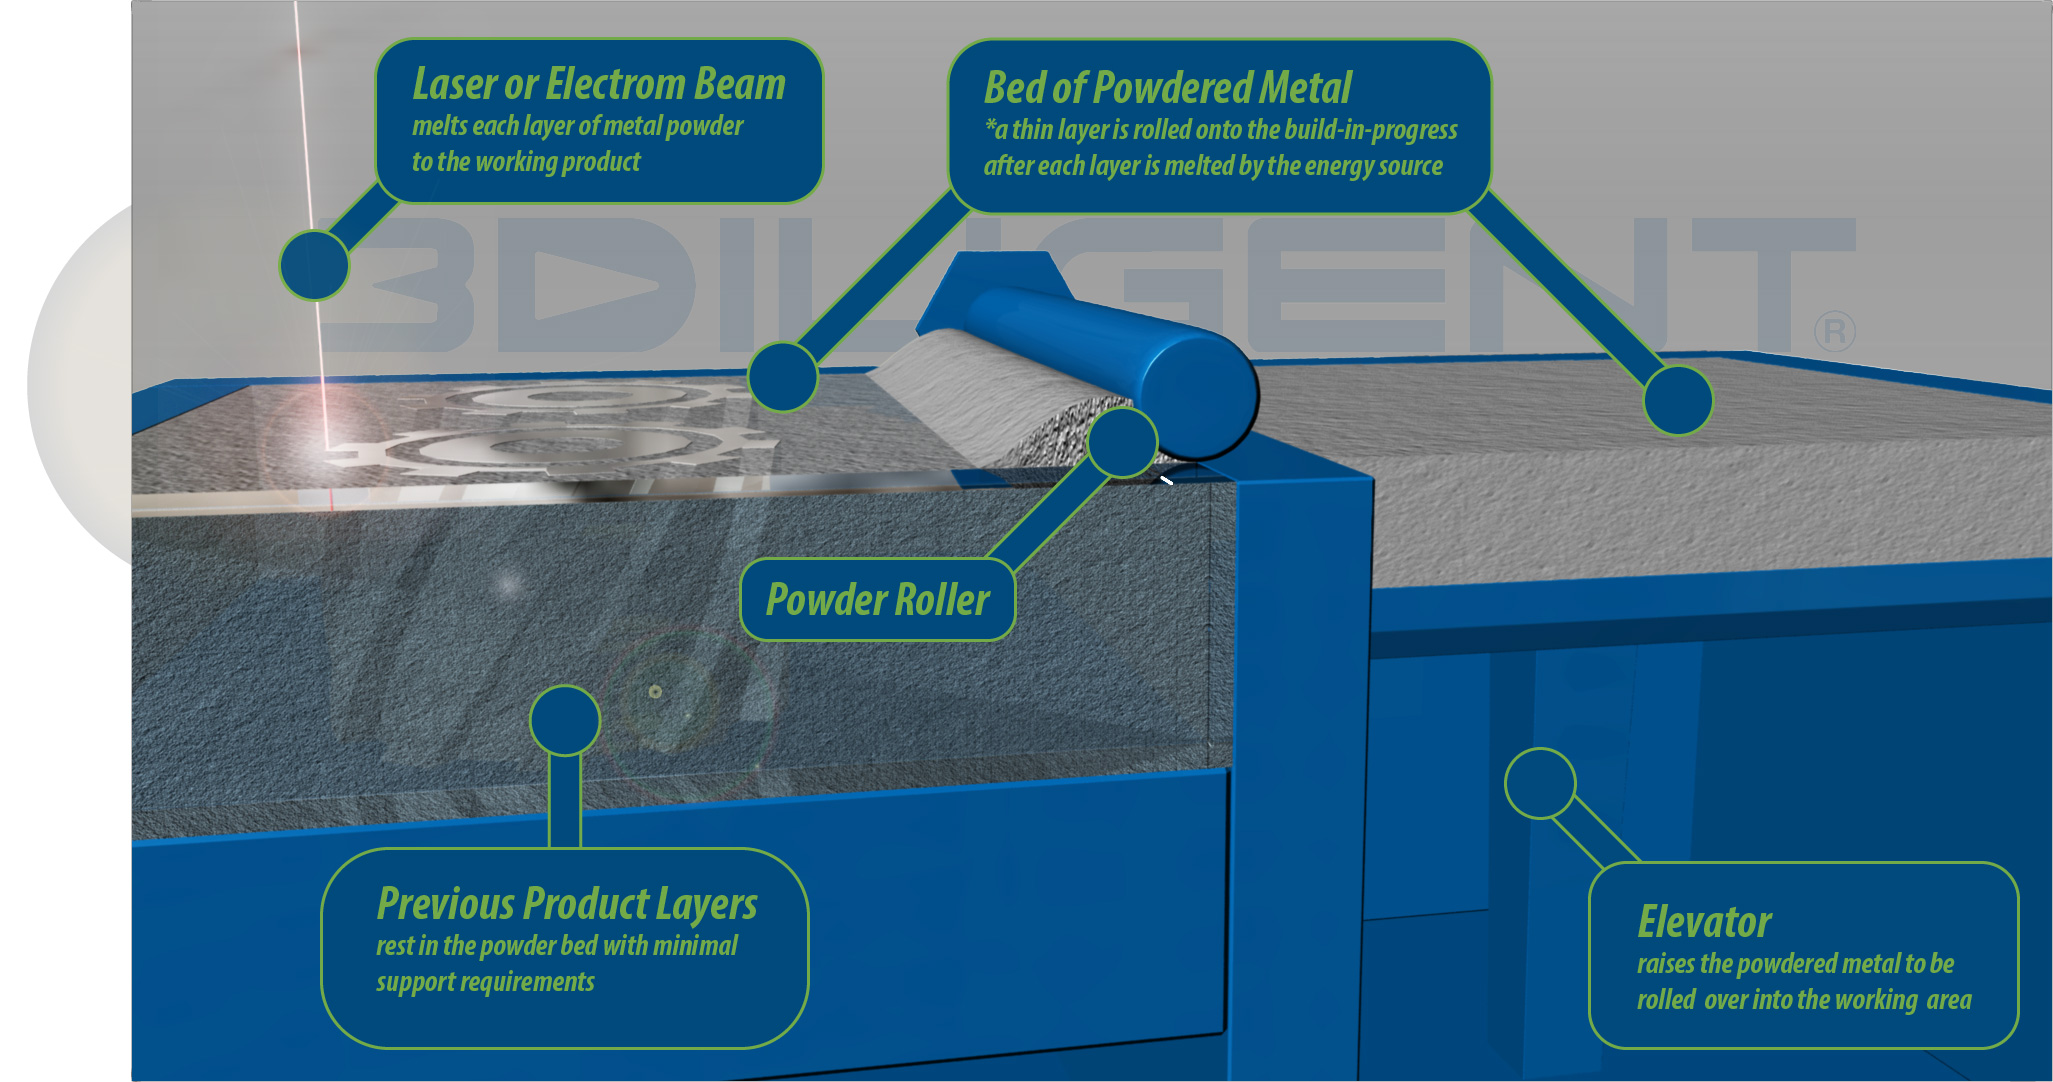
LPBF désigne la fusion laser sur lit de poudre. Dans ce dossier, il s’agit de la variante métallique, aussi appelée PBF-LB/M. DMLS est une appellation commerciale d’EOS ; SLM est un autre terme couramment employé pour la fusion sélective de poudre métallique.
Dans la fusion laser de poudre métallique, le laser fait fondre la matière dans les zones sélectionnées. Les thermoplastiques peuvent eux aussi fondre : le terme historique « frittage laser » employé pour le SLS ne signifie pas qu’ils seraient incapables de fondre.
Quoi qu’il en soit, pour ceux qui ne le connaissent pas, ce procédé de fabrication permet de produire des « pièces de forme nette et quasi nette directement à partir d’un fichier de dessin numérique avec des tolérances dimensionnelles inférieures à 0,1 mm » grâce à l’interaction entre un laser à haute énergie et une charge de poudre métallique.
La tolérance inférieure à 0,1 mm citée ici n’est pas une garantie valable pour toutes les pièces. La précision dépend notamment de la machine, du matériau, de la géométrie, de l’orientation et des reprises d’usinage.
Une couche de poudre est répartie sur le plateau, puis le laser balaie les zones correspondant à la section de la pièce. Les couches se succèdent dans une atmosphère contrôlée. L’épaisseur de couche, la puissance, le nombre de lasers et le dispositif d’étalement varient selon l’équipement et les paramètres qualifiés.
Brève description du procédé PolyJet/ Material Jetting
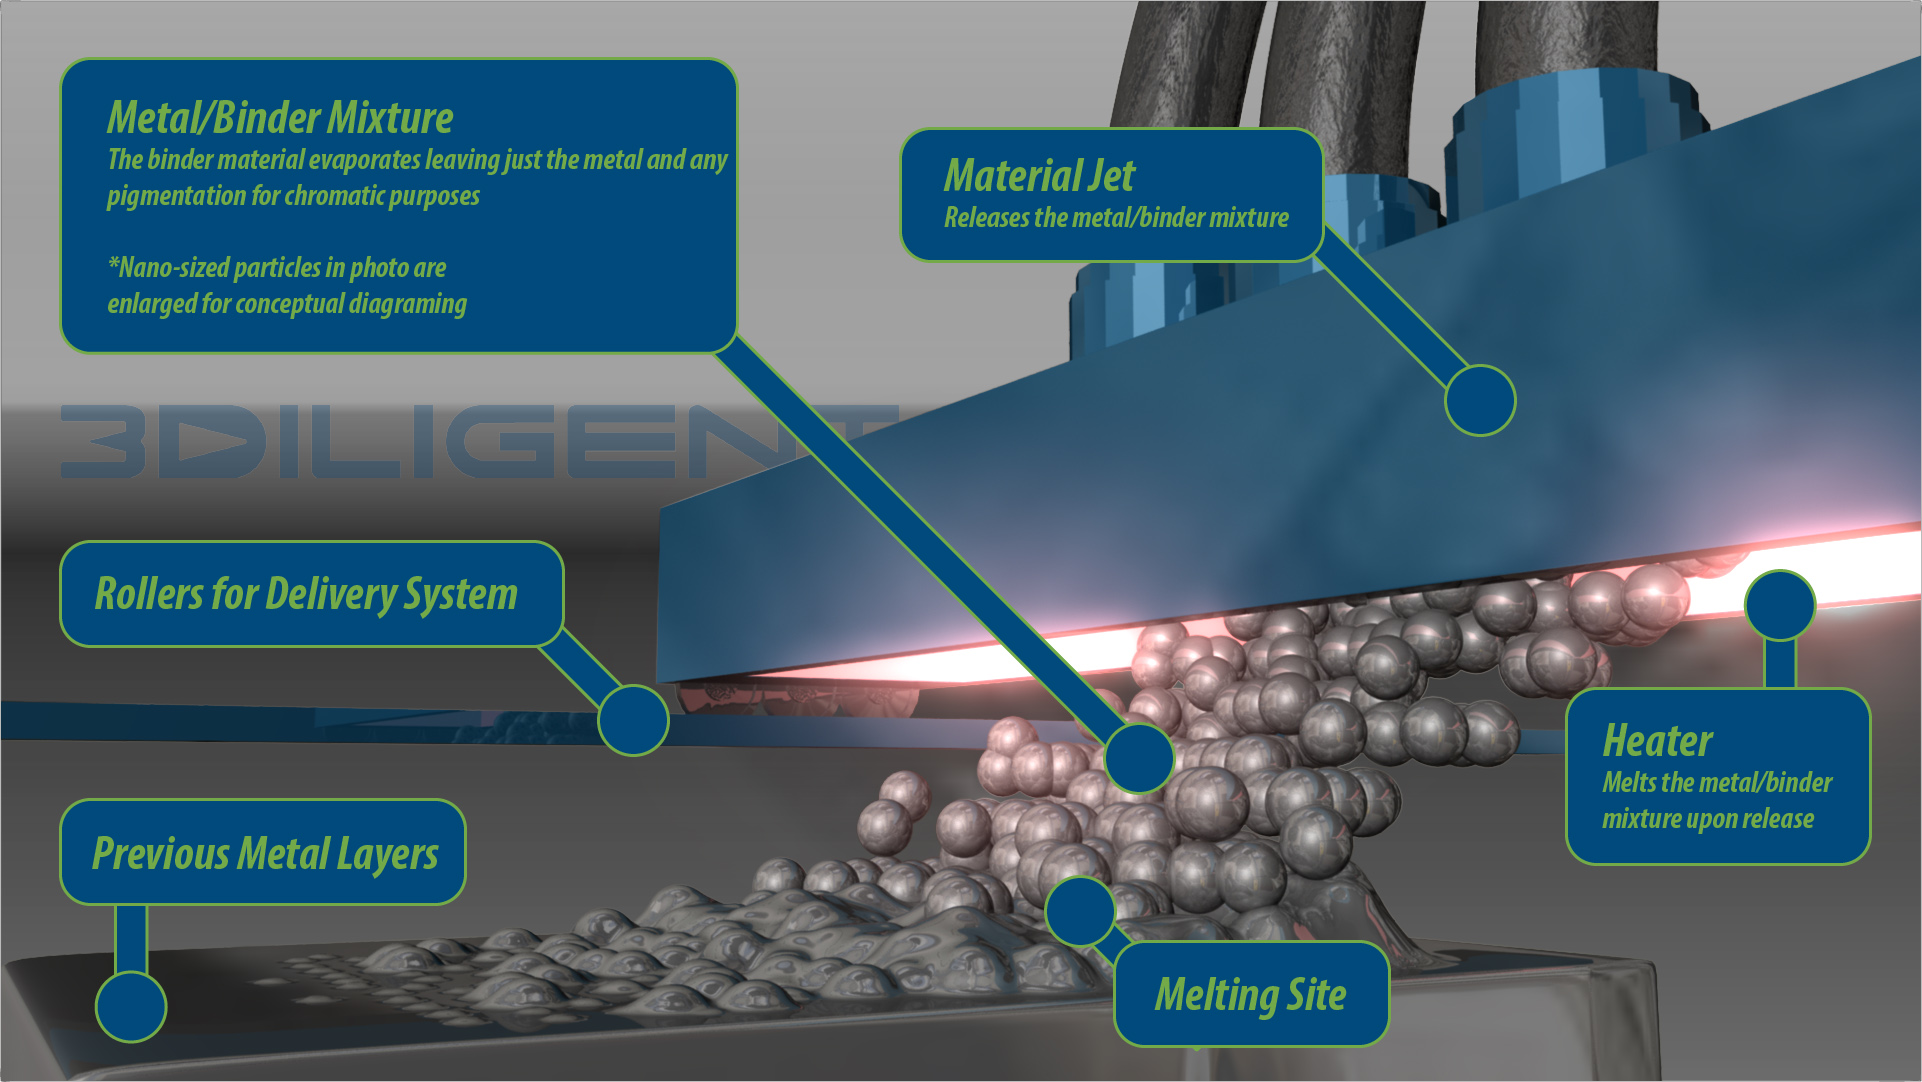
Le PolyJet dépose des gouttelettes de photopolymère qui sont durcies sous lumière UV. Il appartient à la famille du jet de matière, dont les autres variantes ne doivent pas être confondues avec ce procédé à résine.
Développé par Objet, PolyJet est associé à Stratasys après la fusion des deux entreprises en décembre 2012. Il ne s’agit pas d’un rachat intervenu en 2011.
Le terme « jet de matière » couvre plusieurs types de matériaux et de consolidation. Les performances discutées ici pour les inserts en photopolymère ne se transposent pas automatiquement aux procédés utilisant des métaux ou des cires.
Le matériau est alimenté et conditionné selon les spécifications de la machine afin d’obtenir un dépôt régulier. Les températures dépendent de la formulation et du système ; elles ne constituent pas une plage universelle.
Lorsque le chariot de l’axe X commence à se déplacer sur la plaque de construction, les têtes d’impression commencent à projeter sélectivement des centaines de minuscules gouttelettes de résine. Les sources de lumière UV suivent la trajectoire des têtes d’impression et durcissent instantanément la résine pulvérisée. Une fois qu’une couche entière est terminée, la plateforme de construction descend d’une couche en hauteur et le processus est répété jusqu’à ce que la pièce soit entièrement formée.
Avec les progrès technologiques, les fabricants de machines ont développé des imprimantes 3D dotées de plusieurs têtes d’impression afin de réaliser une impression multi-matériaux. Selon la machine utilisée, les imprimantes 3D multi-matériaux peuvent permettre l’utilisation d’un matériau de support dissoluble ou de plusieurs variétés ou couleurs de matériau fonctionnel.
D’autres variantes projettent notamment des cires ou des suspensions chargées en particules. Le schéma 3Diligent conservé dans cet article illustre une variante métallique, et non le fonctionnement du PolyJet photopolymère décrit ci-dessus.
« S’il est important de faire la distinction entre le jet de matière avec les métaux et les plastiques, il convient de noter que les inserts de moule sont généralement fabriqués en métal », note Hilkene.
Toutefois, cela ne signifie pas qu’il est impossible de produire un insert de moule en plastique. En fait, les technologies de FA susmentionnées qui peuvent être utilisées pour produire des inserts de moule incluent la FFF qui traite les matériaux plastiques. Il s’agit ici de comprendre ce qui explique le passage des procédés de fabrication traditionnels aux procédés de fabrication additive, puis le choix d’une technologie de FA spécifique plutôt qu’une autre.
L’état de surface dépend du procédé, de l’orientation et de la finition. Le choix d’un insert métallique se justifie aussi par ses propriétés thermiques et mécaniques ; il ne peut pas être déduit du seul aspect de surface.
Les inserts en photopolymère peuvent faciliter les essais et les modifications de conception. Leur tenue aux cycles dépend toutefois de la résine, de la géométrie, de la température, de la pression et du polymère injecté. Les recommandations de Stratasys pour le moulage par injection décrivent ces contraintes d’utilisation.
Pour la production d’inserts de moule, qu’est-ce qui fera pencher la balance en faveur de LPBF ou de MJ ?
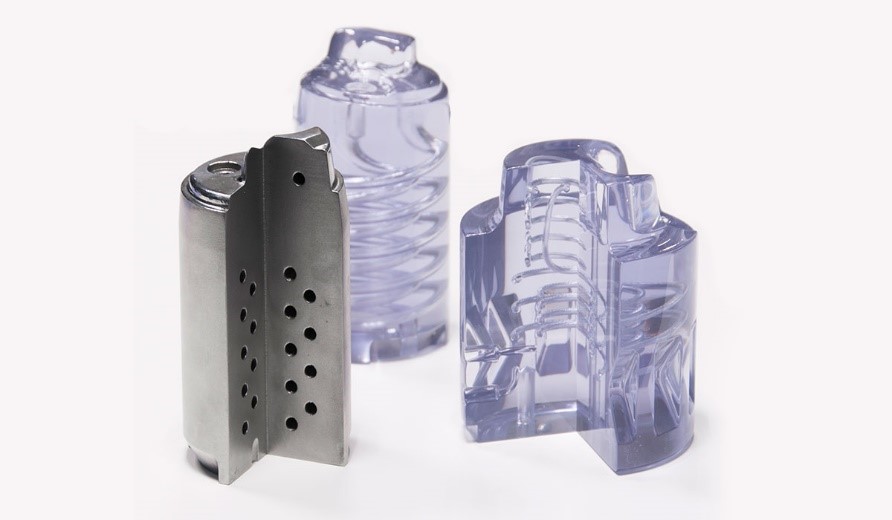
Afin d’évaluer quelle technologie convient le mieux à la production d’inserts de moules, nous avons comparé ces deux technologies sur la base de cinq critères principaux : la complexité de la géométrie, le post-traitement, le calendrier, le volume de production et les coûts.
L’analyse s’appuie sur l’entretien de 2021 avec Cullen Hilkene, alors CEO de 3Diligent, ainsi que sur les contributions de ZARE et la documentation technique citée. Elle compare des critères de choix plutôt qu’un résultat d’essai identique pour les deux procédés.
Complexité de la géométrie
Il va sans dire que certains produits sont faciles à fabriquer par moulage par injection en raison de leur conception simple à cavité unique et de leur taille. Cependant, ce n’est un secret pour personne que la FA est attrayante en raison de sa capacité à produire des géométries complexes, notamment des canaux de refroidissement complexes.
Hilkene souligne l’intérêt du LPBF pour réaliser des canaux de refroidissement suivant la géométrie de l’empreinte. Leur conception vise à mieux répartir l’extraction de chaleur. Le gain obtenu dépend du dimensionnement, de l’état des canaux et de la validation thermique du moule.
Post-traitement
Le LPBF demande une finition adaptée à l’outillage. La technologie “n’imprime pas toujours de manière aussi lisse que les autres procédés de fabrication, d’où la nécessité d’une étape de post-traitement à la fin du processus d’impression“, note le CEO de 3Diligent.
Le jet de photopolymère peut offrir une surface fine, mais les supports doivent être retirés et des opérations de nettoyage ou de finition peuvent rester nécessaires. Un bon état de surface ne garantit pas la résistance à l’usure ou aux cycles thermiques.
Temps, coûts et production en volume
Les délais et les coûts doivent être comparés pour une même fonction et une durée de vie requise. Un insert en photopolymère peut être intéressant pour une campagne d’essai, tandis qu’un insert métallique peut mieux répondre à des sollicitations ou à un nombre de cycles plus élevés.
Le calcul doit inclure la conception, l’impression, les traitements, l’usinage, le retrait des supports, les contrôles et les remplacements éventuels de l’insert. Le post-traitement n’est pas systématiquement le poste le plus coûteux.
Le nombre de pièces à injecter est un critère central. Les inserts en photopolymère servent surtout aux essais et à certaines petites séries, dans leurs limites de fonctionnement. Les inserts métalliques, imprimés ou usinés, doivent eux aussi être qualifiés pour la série visée.
Comparer pour l’application visée
Le tableau ci-dessous donne un aperçu des éléments qui ont été évalués pour comparer le LPBF et le MJ pour la production d’inserts de moule.
| Critère | Insert métallique LPBF | Insert en photopolymère par jet de matière |
|---|---|---|
| Alternative conventionnelle | Usinage d’un outillage métallique | Outillage usiné ou autre solution de prototypage |
| Géométrie | Canaux conformes et formes complexes, sous contraintes de fabrication | Détails fins, avec limites de matière et de tenue en service |
| Post-traitement | Dépoudrage, retrait des supports, traitements et usinage selon gamme | Retrait des supports, nettoyage et finition selon besoin |
| Délai | À calculer sur la gamme complète | Peut convenir à une itération rapide ; préparation et essais à inclure |
| Coût | Évaluer fabrication, qualification et durée de vie | Évaluer fabrication et remplacements éventuels |
| Volume injecté | Selon nuance, conception et qualification du moule | Essais et certaines petites séries dans les limites validées |
Choisir et valider l’outillage
Nous ne pouvons pas dire avec certitude que les défis entourant la conception des outils dans les industries de moulage par injection seront tous relevés dans un avenir proche. Cependant, on peut témoigner des différents procédés de fabrication qui permettent aujourd’hui de produire un outil aux géométries complexes, « avec des dimensions précises, une alimentation en matière dans la cavité, des canaux de refroidissement et une éjection facile de la pièce solidifiée ».
La fabrication additive peut raccourcir certaines itérations et permettre des géométries difficiles à usiner. Les délais, dimensions et volumes acceptables doivent cependant être établis avec le fournisseur pour chaque projet ; les valeurs d’un cas particulier ne définissent pas une limite générale.
La validation doit porter sur les pièces injectées et sur la tenue de l’insert au nombre de cycles demandé. Cette comparaison ne remplace donc ni un essai de moulage représentatif, ni la qualification de l’outillage.
Ce contenu a d’abord été publié dans le numéro de Juillet/Août 2021 de 3D ADEPT Mag. – Image de Une: 3D Hubs.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité