


Dossier publié en 2023, initialement dans le numéro de mai/juin de 3D ADEPT Mag. Pour cette analyse, « grand format » désigne des machines dont le volume de fabrication approche ou dépasse 1 m³. Il s’agit du périmètre éditorial retenu, et non d’un seuil normalisé. Les fonctions, produits et perspectives cités correspondent à cette période.
La capacité de produire des pièces de grande taille et celle de fabriquer en grande série sont deux questions distinctes. La fabrication additive grand format (LFAM) peut servir l’outillage, les prototypes et certaines productions répétées. Ce dossier examine les conditions qui rendent ces applications pertinentes, en s’intéressant aux logiciels, aux matériaux et aux coûts.
La notion de grand format dépend du procédé et de l’application. Nous nous intéressons ici aux moules de coque de yacht, aux outillages pour autoclave, aux meubles, aux bateaux ou aux éléments de construction. Une machine de 600 × 300 × 600 mm peut être grande dans son segment, tout en restant hors du périmètre choisi. Fabriquer une grande pièce d’un seul tenant est une possibilité ; la diviser puis l’assembler peut aussi être pertinent.
L’industrialisation demande de concilier vitesse, précision, résistance mécanique, personnalisation et répétabilité. Une grande capacité de dépôt ne suffit pas à qualifier un procédé pour une application. Parmi les difficultés à examiner, trois domaines structurent ce dossier : les logiciels, les matériaux et les coûts.
Le dossier ci-dessous vise à aider les industriels à :
- Comprendre les principales différences entre la conception pour la FA grand format et la conception pour un « processus de FA standard »
- Les principales considérations relatives aux matériaux qui pourraient ouvrir la voie à de (nouvelles) applications de fabrication additive à grande échelle.
- Comprendre les pièges courants de la fabrication additive à grande échelle et où se situe exactement la considération du coût au milieu de tout cela.
Pour aborder ce sujet, nous nous sommes appuyés sur l’expertise de Justin Ferguson, ingénieur principal en solutions chez Autodesk pour la partie logicielle, de Kyle Calvert, ingénieur en applications composites chez Ingersoll Machine Tools pour les points de vue des matériaux et des coûts, ainsi que d’Andy R. Bridge, directeur du développement commercial chez Additive Engineering Solutions, LLC pour le point de vue de l’utilisateur.
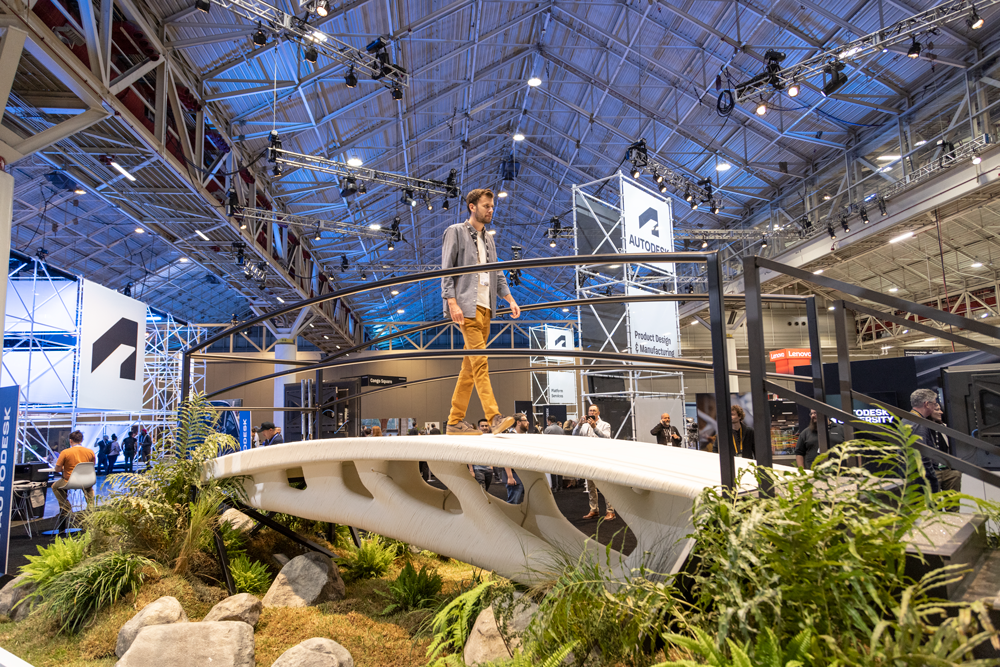
Concevoir pour la FA grand format
Plusieurs familles peuvent servir des applications grand format. Le classement ci-dessous distingue les mécanismes de fabrication, conformément aux catégories générales de la FA, sans prétendre établir un classement exhaustif de toutes les installations disponibles en 2023.
- Extrusion de matière : granulés (FGF), filaments (FFF), ainsi que certains mélanges cimentaires ou argileux.
- Fusion sur lit de poudre : fusion localisée d’une poudre ; à distinguer de la projection de liant, qui lie d’abord les particules.
- Dépôt sous énergie concentrée (DED) : apport de fil ou de poudre et source d’énergie, notamment laser, faisceau d’électrons ou arc pour le WAAM.
La projection de matière et la projection à froid sont d’autres mécanismes. Elles ne doivent pas être confondues avec la fusion sur lit de poudre simplement parce que certaines formulations emploient des particules.
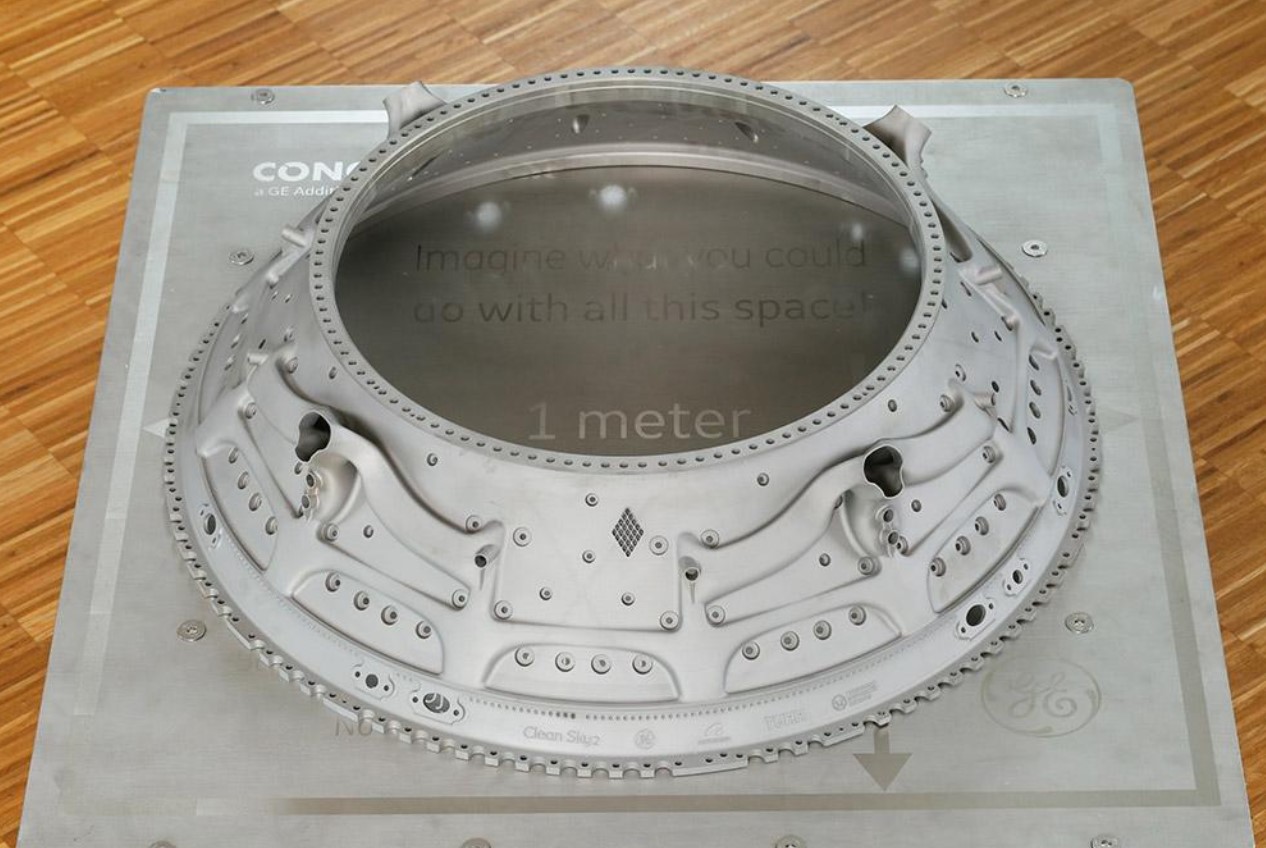
Les machines à lit de poudre de grande capacité et les systèmes DED répondent à des contraintes différentes. Les procédés à fil, dont le WAAM, offrent des possibilités pour de grands volumes de dépôt. Le choix dépend toutefois de la géométrie, de la précision visée, du matériau, des opérations de finition et des conditions de qualification.
En ce qui concerne la conception, connaître les différents outils de conception de la boîte à outils DfAM est une chose, les utiliser à bon escient en est une autre, surtout si l’on sait que chaque processus de FA et chaque machine comporte son lot de défis.
Tout en reconnaissant les particularités de chaque machine et de chaque processus, Justin Ferguson d’Autodesk souligne « qu’une tâche universellement difficile, indépendamment du processus, consiste à reconnaître les zones (pendant le processus de conception) où il peut y avoir une collision entre le matériel d’impression et des sections déjà imprimées ou des éléments non imprimés ».
Une fabrication monobloc peut réduire le nombre d’assemblages. Elle n’assure pas automatiquement une meilleure résistance ou un délai plus court : les défauts, les contraintes résiduelles, le post-traitement et l’inspection doivent aussi être pris en compte.
Comment élaborer une stratégie pour augmenter l’échelle de votre impression 3D en toute sécurité ?
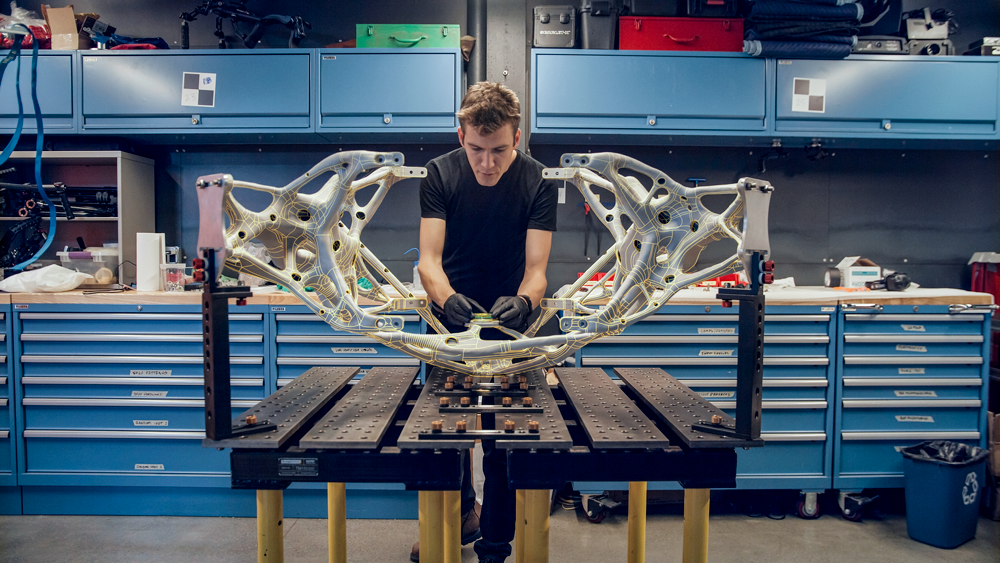
Ferguson identifie cinq points essentiels qui peuvent aider le concepteur à différencier la conception pour la LFAM de la conception pour un « processus de FA standard » : la machine elle-même, le rétrécissement de la taille de la pièce pendant ou après l’impression, la dépendance de la force par rapport à la direction d’impression, la division en sections planaires séparées ainsi que la nécessité d’insérer des matériaux non imprimés.
Les explications qui suivent reflètent les configurations étudiées par Ferguson. Les repères de coordonnées, les axes disponibles et la taille utile restent propres à la machine. L’anisotropie existe aussi à petite échelle ; elle n’est pas une particularité exclusive de la LFAM.
Il explique ci-dessous le raisonnement qui sous-tend chacune de ces considérations et donne quelques conseils pour résoudre des problèmes tels que le rétrécissement pendant et/ou après le processus d’impression :
« Selon le procédé LF-AM, les métaux (DED, Directed Energy Deposition), les plastiques (FFF, Fused Filament Fabrication/FGF – Fused Granule Fabrication), les agrégats (argile et béton) et autres, différentes stratégies de conception deviennent cruciales à adopter.
1- Dans la fabrication additive à petite échelle, nous disposons normalement d’une machine fixe avec un système de coordonnées unique et une enveloppe de fabrication fixe. À grande échelle, nous pouvons utiliser un système robotisé ou imprimer sur une autre pièce, mais en général, nous n’avons pas de système de coordonnées fixe ni de volume de construction fixe. Alors que les imprimantes de bureau ne se déplacent souvent que sur trois axes, les imprimantes à grande échelle ont souvent plus d’axes de mouvement, qu’il s’agisse de se déplacer sur un rail ou d’incliner la tête de l’outil. Ces processus grand format réalisés avec des machines multi-axes permettent de créer des caractéristiques qui ne dépendent pas de l’angle de surplomb. Cela nous permet de sortir du “processus de FA normal” de la conception pour la fabrication additive (DFAM). Par exemple, il devient possible de construire et de concevoir sans structures de support, mais cela peut introduire de nouvelles complexités telles que la manière de découper, la préparation de la surface (lors de la construction de caractéristiques sur des caractéristiques), etc.
2- La plupart des procédés LF-AM verront une réduction de la taille des pièces pendant ou après l’impression en raison de conditions telles que le refroidissement des métaux et des thermoplastiques ou le séchage/la polymérisation des agrégats et des thermodurcissables. En outre, lorsque les impressions LF-AM augmentent en taille, les couches supérieures “écrasent” les couches inférieures si elles ne sont pas refroidies ou durcies de manière adéquate.
Si, par conception, il y a un arrêt pendant l’impression puis un redémarrage, par exemple pour imprimer une nouvelle caractéristique ou pour permettre un refroidissement adéquat, la taille et la forme de la pièce sont susceptibles de changer avant que nous ne continuions.
Au centre technologique Autodesk de Birmingham, nous utilisons une extrudeuse de granulés thermoplastiques montée sur un robot à poignet sphérique Kuka à 6 axes. Au cours d’un projet, nous avons déterminé que la meilleure façon de continuer avec précision était de surimprimer, puis de découper à une hauteur connue à l’aide d’une broche de fraisage, avant de reprendre l’impression. Il s’agit d’une différence majeure pour la LF-AM, car la séparation du modèle en sections d’impression, la détermination des quantités de surimpression, puis la quantité d’usinage, tout cela doit être pris en compte dans le processus de conception. Si la fabrication hybride (additif et soustractif dans la même configuration) n’est pas une option, la quantité de rétrécissement des sections d’impression est très importante, de même que la détermination de l’endroit où s’arrêter et de la durée de l’arrêt, de sorte que le rétrécissement soit prévisible et compensable.
3- Un autre domaine dans lequel la FA grand format est très différente de la « FA ordinaire » est celui de la résistance qui dépend de la direction de l’impression. Dans une machine de type lit de poudre laser, par exemple, le modèle que le laser sintérise peut modifier la structure du grain et la résistance qui en résulte. L’un de nos clients, qui utilise une machine laser à poudre, a constaté qu’il pouvait obtenir une meilleure structure de grain si l’ensemble de la pièce était créé dans une trajectoire continue. La structure de grain souhaitée peut se propager continuellement avec une vitesse et une chaleur constantes.
4- Lors de la création de géométries complexes telles qu’un tube cintré ou d’autres formes complexes, il peut être décidé de diviser la pièce en sections planes distinctes, chacune ayant une direction de construction différente – comme pour la construction d’un tube avec des sections en forme de coin. Un ingénieur peut aussi décider de changer la direction de construction sur chaque couche et de moduler la vitesse, l’alimentation ou d’autres paramètres du processus pour obtenir une forme de couche non plane.
5- Si on considère certaines des plus grandes impressions, telles que les maisons, il est nécessaire d’insérer des matériaux non imprimés. Les fenêtres, les portes, les systèmes de chauffage, de ventilation et de climatisation, les installations électriques, les poteaux, les poutres et d’autres éléments doivent être pris en compte dans le processus DFAM. Si les matériaux non imprimés font partie intégrante de la structure, comme les poteaux ou les poutres, déterminer quand arrêter l’impression pour les insérer et s’assurer qu’ils ne provoqueront pas de collisions avec l’équipement de dépôt par la suite sont des étapes nécessaires qui sont propres à ce cas d’utilisation la LFAM ».
Que se passe-t-il lorsque votre pièce est tout simplement trop grande pour la plus grande des machines ?
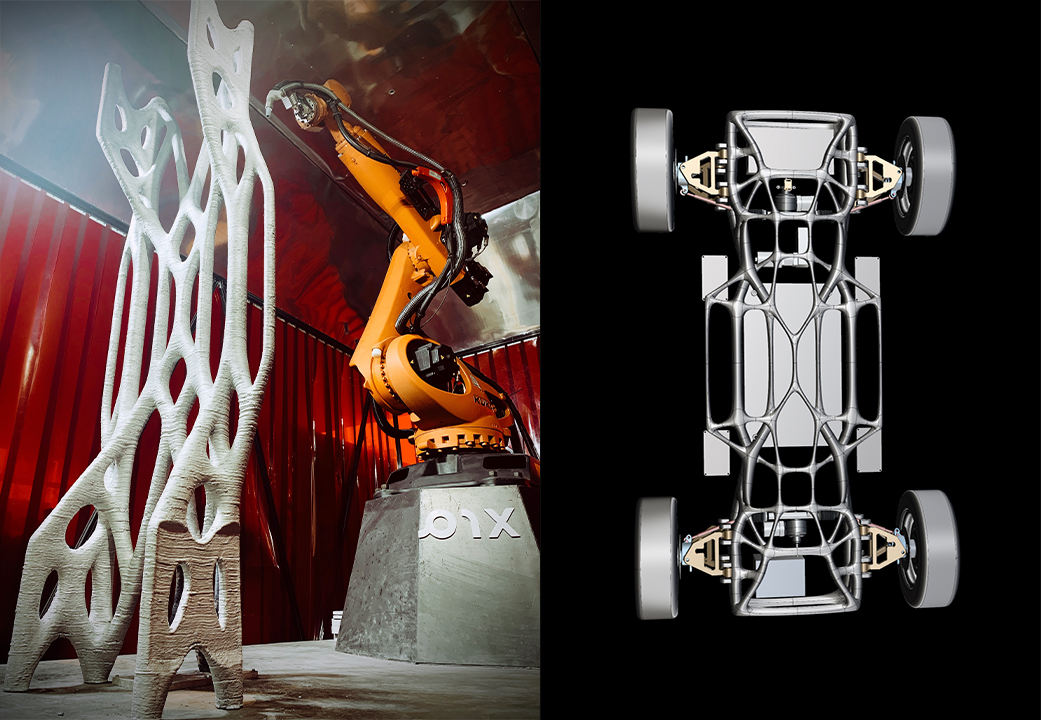
Lorsque la pièce dépasse la capacité du système retenu, la division du modèle en composants assemblables est une possibilité. Le choix d’une autre machine ou d’une autre stratégie peut également être étudié. Dans le cas d’un assemblage, la CAO permet de prévoir des repères d’alignement et de placer les interfaces en fonction des sollicitations et des opérations de finition.
Pour Ferguson, « la physique commence vraiment à jouer un rôle lorsque les pièces deviennent plus grandes. Par exemple, la structure d’un mur devra être conçue différemment si votre cordon mesure 1 cm de large contre 15 cm de large. Pensez au poids de la pièce à mesure que les couches augmentent. Pour le procédé DED et d’autres procédés, les couches inférieures peuvent s’écraser ou les structures murales peuvent même se déformer sous l’effet du poids considérable des grandes pièces.
Dans le cas des procédés FFF/FGF, si l’impression n’est pas verticale ou plane, il est possible que les couches subissent des compressions et des tensions à mesure que le poids augmente. Cela peut entraîner des défaillances dans les impressions et doit être pris en compte dans le processus de conception, ce qui est beaucoup plus difficile à mesure que la taille des pièces augmente.
Enfin, déterminer si des structures de soutien sont nécessaires et comment elles doivent être appliquées devient vraiment une question de conception assez difficile avec des pièces finales de grande taille, comme l’impression de bâtiments ou de fusées. S’il y a des supports, ils ont généralement été conçus de manière très spécifique. »
Principales considérations sur les matériaux pour les applications LFAM
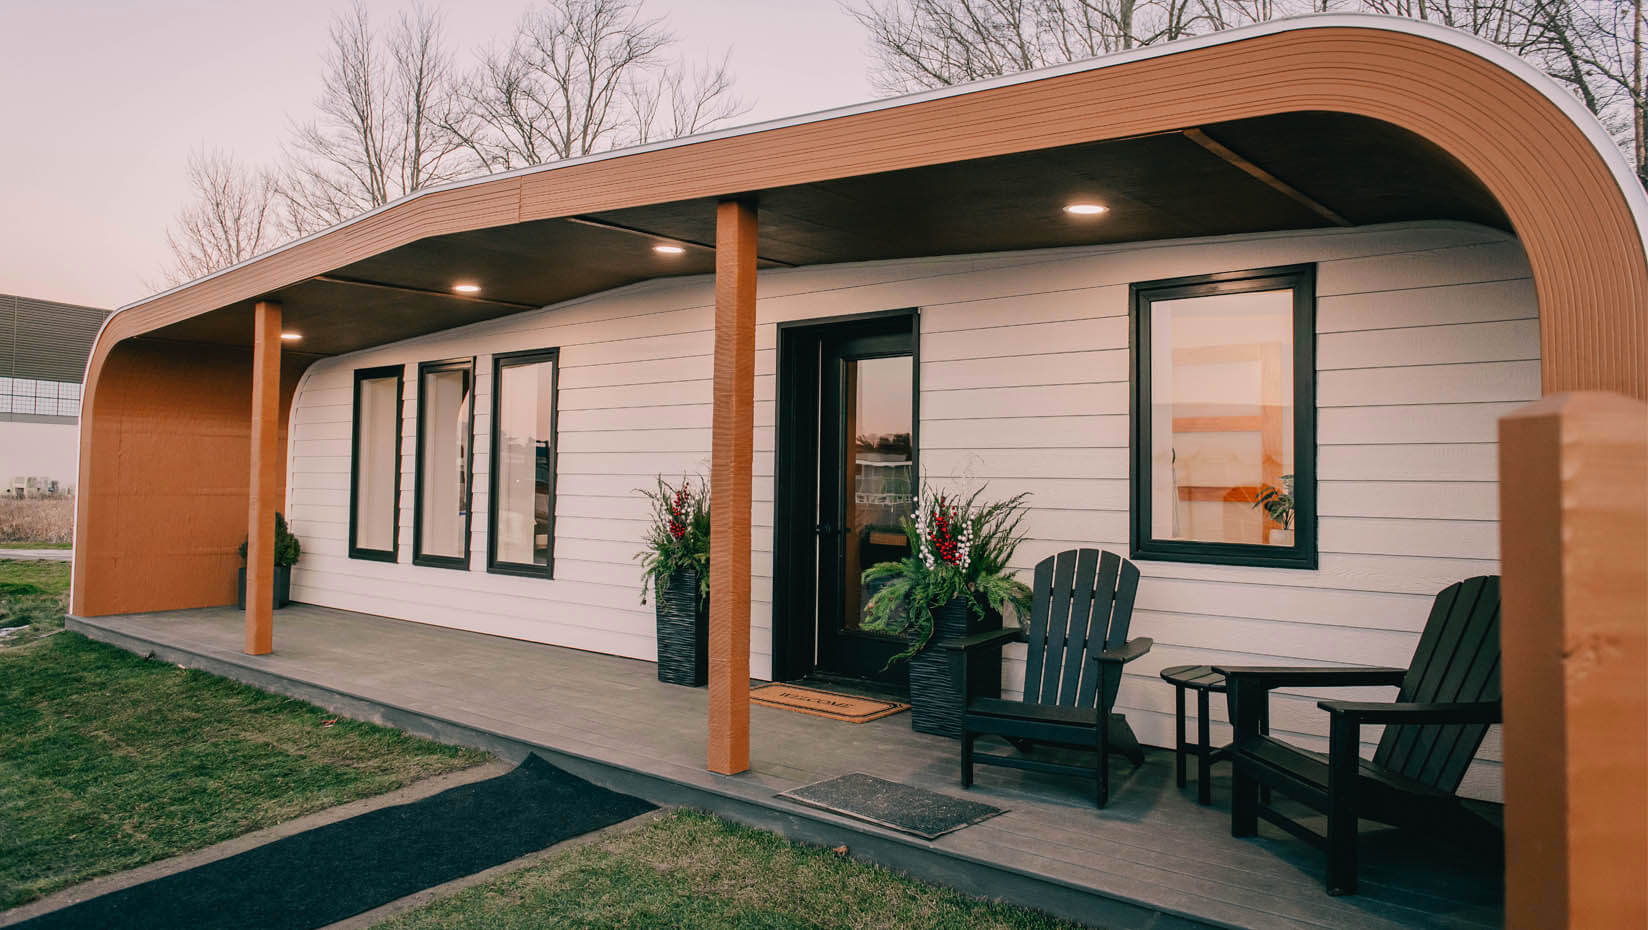
Les matériaux et les coûts ont toujours été mentionnés comme le plus grand défi de la FA, quelle que soit la technologie utilisée. Ces défis sont les mêmes, voire exacerbés, pour LFAM, car les applications couvrent différentes technologies.
En ce qui concerne les matériaux, la rugosité de la surface, la tolérance aux dommages, la résistance à la fatigue et à la traction inférieure, etc. sont autant de problèmes qui peuvent affecter une impression 3D. Ces problèmes sont souvent liés à une incohérence dans les propriétés des matériaux. Quel que soit le processus utilisé, ces problèmes peuvent toujours survenir lors de la fabrication d’applications grand format.
« Il peut toujours y avoir un défaut. Parfois, lors de l’impression, il est difficile de voir où se trouve le défaut. Pour un grand nombre de pièces que nous fabriquons – la plupart de nos pièces sont destinées à l’industrie aérospatiale -, nous fabriquons un moule ou un outil de formage à chaud ; ces pièces qui permettront au client de créer la pièce d’utilisation finale. Et lorsque ces problèmes surviennent, nous ajoutons un facteur de sécurité. Ainsi, même si un défaut altère les propriétés du matériau, la pièce finale est suffisamment solide ; nous combinons cela avec des essais non destructifs », déclare Calvert, ingénieur des applications composites chez Ingersoll Machine Tools. Selon l’expert d’Ingersoll, il existe un certain degré de déflexion admissible dans un moule au cours du processus de pose des fibres, qui permet de produire une pièce de haute qualité. Étant donné que le procédé d’impression vise à remplacer l’outillage métallique par un outillage polymère grand format fabriqué de manière additive, le procédé de fabrication doit résister aux forces du processus de stratification sans dévier (changer temporairement de forme) au-delà d’une certaine valeur. Cette déviation peut être mesurée afin de quantifier si l’outil répond aux exigences requises pour cette méthode de fabrication.
Un coefficient de sécurité ne remplace pas la qualification du matériau et du procédé. Dans l’exemple d’outillage évoqué par Calvert, la déformation admissible, les inspections et les critères d’acceptation doivent être définis pour l’usage prévu ; tout défaut détecté n’est pas nécessairement acceptable.
« Par ailleurs, il est également possible d’identifier ces défauts au fur et à mesure qu’ils se produisent en suivant les paramètres du processus à l’aide de systèmes thermiques et de vision. Toutefois, comme il s’agit d’une technologie très récente, la plupart des fabricants de machines dans ce domaine en sont encore à la phase de collecte des données. À mesure que nous obtenons plus de données sur ce qui se passe pendant le processus d’impression, nous pourrions utiliser l’apprentissage automatique pour identifier les paramètres qui doivent être adaptés et résoudre le problème afin de prédire les erreurs futures », ajoute Kyle Calvert.
N’oublions pas que Calvert partage son expertise ici en pensant aux polymères, en particulier aux granulés utilisés pour la technologie d’extrusion de polymères d’Ingersoll dont le volume de construction est supérieur à un mètre cube.
Il va sans dire que les solutions pour remédier à l’incohérence des matériaux varient d’un fabricant à l’autre et d’une technologie à l’autre.
Pour la production décrite en 2023 chez Additive Engineering Solutions, Andy R. Bridge indique s’appuyer sur un contrôle statistique du procédé pendant l’impression, suivi de contrôles dimensionnels et, selon l’application, d’essais d’étanchéité au vide. Ces pratiques complètent la maîtrise du matériau et de la géométrie.
À l’avenir, les matériaux qui apporteront un avantage substantiel en termes de performance et de résistance (aux UV et à l’eau en particulier) ouvriront probablement de nouvelles applications dans le segment de la LFAM. À ces éléments, Calvert ajoute des matériaux moins coûteux et des matériaux présentant de meilleures propriétés isotropes. L’ingénieur en applications composites insiste sur le fait que certaines de ces exigences peuvent être plus strictes pour certains utilisateurs, comme les fabricants de pièces pour l’aérospatiale.
« Pour les fabricants de pièces aérospatiales, le coefficient de dilatation thermique (CDT) n’est pas aussi bon que celui des métaux, car le matériau est un polymère. Lorsque vous essayez de mettre le moule dans un processus d’autoclave, il travaille plus que le métal. Plus ces polymères techniques s’améliorent, plus nous nous rapprochons du remplacement des métaux dans la fabrication des moules », note Calvert.
Cette comparaison concerne l’outillage polymère décrit dans l’entretien. Le coefficient de dilatation dépend du polymère, des renforts, de leur orientation et de la température ; il ne se résume pas à une opposition générale entre tous les polymères et tous les métaux.
Outre ces exigences techniques, il convient de noter que les formats de matériaux recyclés/réutilisés/upcyclés sont les prochains domaines d’intérêt que les fabricants aimeraient voir se développer.
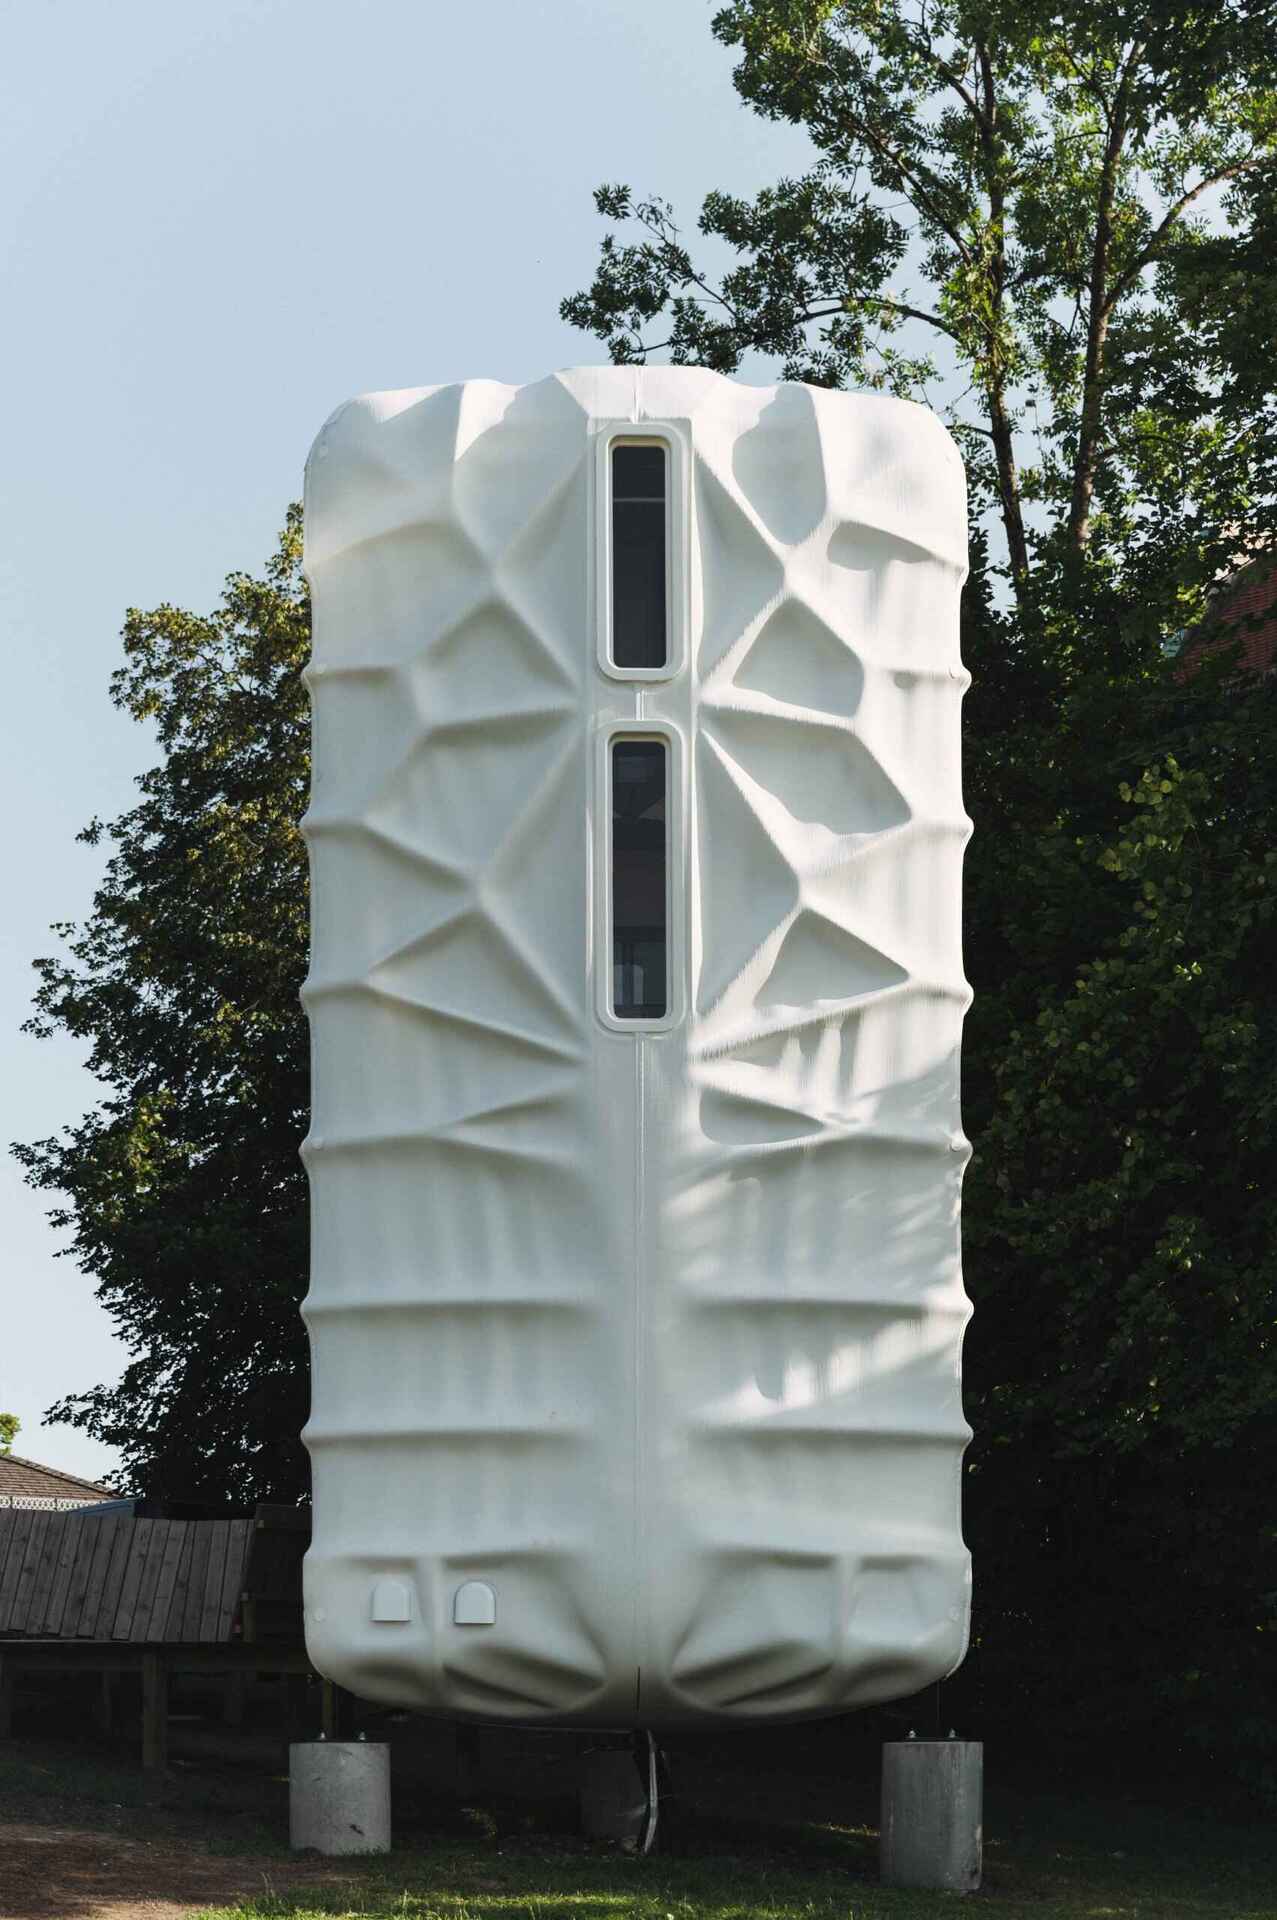
Une période difficile pour les plastiques en général
« Les plastiques en général ont du mal à rester à l’extérieur », souligne l’expert d’Ingersoll. « Les experts en matériaux ont travaillé sur l’ajout d’additifs dans le plastique afin qu’il puisse mieux résister aux UV et à l’eau, mais tant que nous ne disposerons pas d’un plastique capable de durer plusieurs années à l’extérieur, sous le soleil ou la pluie, il sera plus difficile d’adopter la LFAM à grande échelle. »
Cette réserve porte sur la durabilité des formulations LFAM considérées par l’intervenant à cette date. Elle ne signifie pas qu’aucun plastique ne puisse être employé durablement à l’extérieur. Résistance aux UV, humidité, température et vieillissement se vérifient pour la formulation et l’usage retenus.
En outre, le coût est un autre élément clé qui empêche une plus grande adoption de la LFAM. Pour notre expert, les fabricants de machines dans ce segment de niche sont actuellement en concurrence avec les processus de fabrication conventionnels, le bois ou d’autres méthodes de prototypage bon marché pour la fabrication de pièces.
Cela signifie que :
- Si la production augmente et que le prix des matériaux baisse,
- Si de nouvelles pièces d’ingénierie dotées de meilleures propriétés matérielles permettent de fabriquer des pièces d’utilisation finale et pas seulement des moules ou de l’outillage, il y a de fortes chances que les fabricants de machines de ce segment de niche soient en mesure d’améliorer leur compétitivité,
- Il y a de fortes chances que davantage d’industries adoptent les technologies LFAM à base de granulés.
Matériaux utilisés dans d’autres processus
Les autres familles de procédés ne sont pas exemptes de difficultés propres au changement d’échelle. La maîtrise thermique, les contraintes, la distribution de matière, la surveillance et les reprises de finition doivent être réexaminées pour la géométrie et le volume visés, même lorsque l’alliage ou le polymère est déjà connu.
À cet égard, Ferguson d’Autodesk prévient que « la tendance est aux machines à lit de poudre de plus grand format, ce qui nécessite une plus grande attention lors de la préparation de la construction, du parcours de l’outil et des étapes de simulation, car plus les pièces imprimées sont grandes, plus le coût de l’échec augmente de façon spectaculaire ». Anticiper les problèmes potentiels avant de commencer l’impression est donc important. « Netfabb permet par exemple de simuler des parcours d’outils DED pour l’analyse thermique et mécanique. Cela permet aux utilisateurs d’observer la température interne de l’ensemble du modèle pendant qu’il est imprimé, et les aide à décider quand ajouter des pauses dans le parcours de l’outil pour le refroidir. Il est même possible de prédire à quoi ressemblera la forme déformée finale », ajoute Ferguson.
Les capacités logicielles citées sont celles présentées dans l’entretien de 2023. Les prévisions de déformation et de température dépendent des modèles et des données utilisés ; elles doivent être confrontées aux mesures et ne garantissent pas à elles seules la conformité d’une pièce.
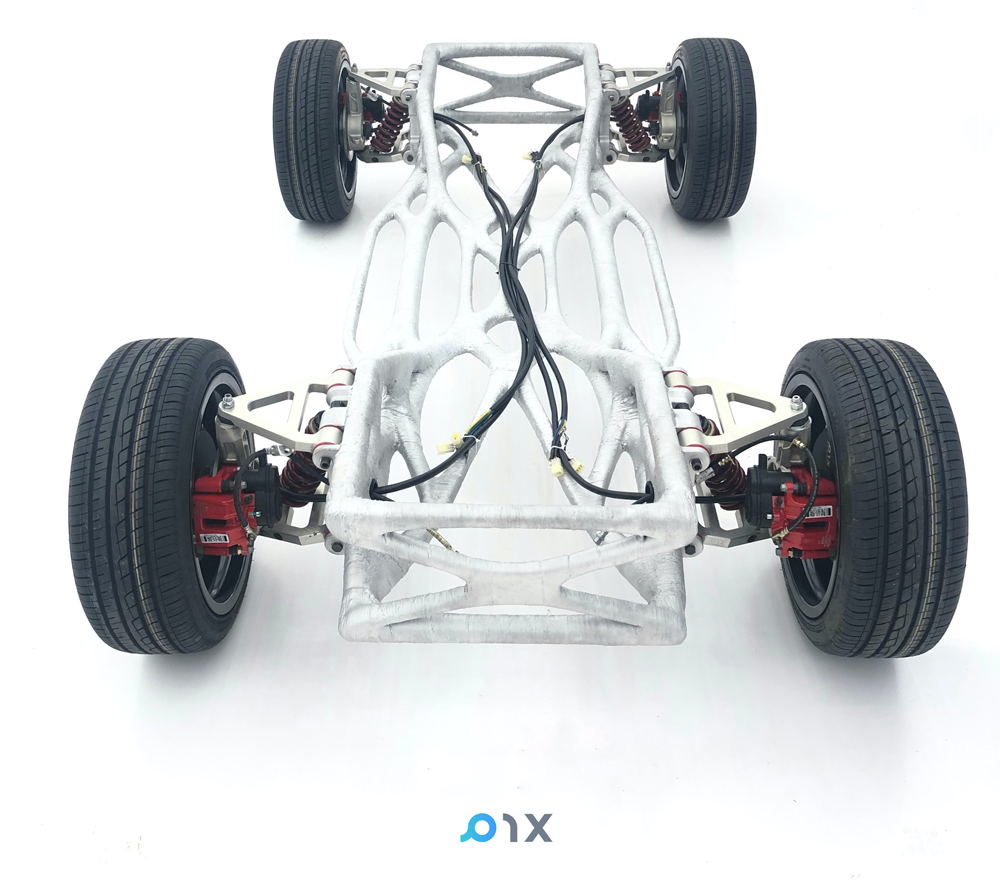
Cela dit, Fusion 360 dispose d’autres outils qui peuvent également contribuer à une bonne impression avec la LFAM, pour les plastiques et d’autres matériaux qui peuvent avoir des motifs de remplissage complexes. Le fournisseur de logiciels a récemment introduit le Volumetric Latticing, un outil qui permet aux utilisateurs de créer des structures de remplissage qui peuvent apporter de la résistance tout en utilisant moins de matériau, répondant ainsi aux exigences en matière de coût, de poids et/ou de durabilité.
Les pièges courants de la fabrication additive à grande échelle et autres considérations relatives aux coûts
Tout comme la FA en général a conduit de nombreux industriels à avoir une appréciation erronée de la technologie, les processus LFAM peuvent souvent induire des attentes déguisées pour ceux qui ne sont pas familiers avec les différentes technologies.
Sur la base des informations fournies par Ferguson, Calvert et Andy R. Bridge, nous pouvons d’ores et déjà signaler les pièges ci-dessous :
- La LFAM complète d’autres moyens de production et peut en remplacer certains pour une application définie. La comparaison doit inclure les approches manuelles, soustractives et additives adaptées au besoin.
- La présence de robots ne rend pas une installation prête à produire sans préparation. Formation, programmation, sécurité, qualification et entretien restent nécessaires, même avec davantage d’automatisation.
- Des grandes impressions et plus de matériaux signifient qu’il est coûteux d’avoir un défaut d’impression. Analysez les impressions d’essai pour bien comprendre votre processus, essayez de connaître vos problèmes avant qu’ils ne surviennent. Déterminez si les sections défectueuses peuvent être coupées et/ou réparées.
- Dans les projets décrits en 2023, certains équipements dépassant environ 1 m³ sont personnalisés ou encore en développement. Le niveau de maturité, le logiciel, l’assistance et les conditions d’utilisation doivent être examinés système par système.
- Ne pas connaître suffisamment bien un processus peut être considéré comme un piège, qui coûte plus cher (gaspillage), introduit des points de concentration de contraintes, une sous-impression ou une surimpression, etc. Le débit de matériau sortant d’une buse, par exemple, ajoute sa propre difficulté et n’est pas spécifique à un processus. Dans de nombreux cas, il n’est tout simplement pas possible d’interrompre ou de modifier la vitesse d’extrusion à la volée, ou alors c’est une perte de temps considérable.
- Il convient de garder ceci à l’esprit : outre les coûts d’investissement pour l’équipement d’impression grand format, il y a de nombreux autres domaines de coûts à prendre en considération. Il s’agit notamment des logiciels, de l’expertise en matière de polymères, de l’expertise en matière de conception, du contrôle des processus, de l’investissement en ingénierie et de la formation. Certains produits finaux, comme l’outillage pour l’aérospatiale, nécessitent également des fraises CNC de précision à grande échelle.
- Enfin, parfois, ce ne sont pas les coûts qui comptent, mais les délais.
En 2023, les contributeurs décrivaient des applications allant du prototype aux petites séries dans l’aéronautique, la marine et la construction, avec des niveaux de maturité différents. Le passage à une production régulière dépend de l’application, du contrôle du procédé et de l’organisation de la chaîne complète.
Ce que nous trouvons le plus intéressant, c’est cette tendance dans l’industrie de la construction – où il y a un besoin de réduire les heures de travail. Par ailleurs, les applications dans ce domaine révèlent que l’impression 3D béton n’est pas toujours le seul candidat à la production qui peut être utilisé pour atteindre cet objectif.
Quelques mots sur les entreprises participantes
Additive Engineering Solutions (AES) est une entreprise de fabrication avancée qui fournit des solutions de fabrication additive polymère grand format (LFAM). Qu’il s’agisse d’imprimer en 3D des outils et des moules de grande taille pour l’industrie aérospatiale et de la défense ou d’imprimer des pièces d’utilisation finale de grande taille pour les marchés des véhicules autonomes, AES a l’ambition de démontrer sa capacité à fabriquer une variété de produits avec plus d’efficacité et de personnalisation que les méthodes traditionnelles. L’entreprise envisage d’explorer les matériaux vitrimères dans un avenir proche pour les applications LFAM.
Autodesk est un éditeur de logiciels qui propose plusieurs solutions susceptibles d’aider le LFAM, allant du simple tranchage 2,5D au tranchage multiaxe et non plan, à la capacité de piloter des machines de bureau, des machines hybrides et des robots, et à la possibilité de simuler des pièces métalliques imprimées afin de détecter les problèmes éventuels avant d’entrer dans la machine. Autodesk propose des logiciels qui couvrent la majeure partie de l’espace additif, y compris le LFAM. L’un des problèmes rencontrés dans tous les secteurs d’activité est l’idée que les données sont séparées, généralement programmées dans un logiciel distinct de celui de la conception. Dans le cas de la fabrication additive, et en particulier du LFAM, le fait de devoir passer d’un logiciel de conception et d’un logiciel de programmation à l’autre pour modifier la conception signifie beaucoup d’exportations et d’importations. Les solutions logicielles de l’entreprise sont conçues pour éliminer ce problème et permettre un flux de travail plus transparent.
Ingersoll présentait en 2023 des imprimantes polymères grand format à portique ou robotisées, ainsi que des solutions de placement automatisé de fibres. Selon la configuration, des fonctions d’impression, de fraisage, de placement de fibres (AFP) ou de bandes (ATL) peuvent être proposées. L’entreprise décrivait aussi des prestations de fabrication pour l’outillage aéronautique, la marine et le mobilier ; toutes ces fonctions ne doivent pas être supposées présentes sur chaque machine.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité