


Dossier publié dans le numéro de mai/juin 2023 de 3D ADEPT Mag, coécrit avec Sean Wise de RePliForm et Agnieszka Franczak d’Elsyca. Les fonctions mentionnées correspondent à cette publication.
La galvanoplastie fait partie des opérations de finition qui peuvent apporter un aspect métallique et des fonctions supplémentaires à une pièce imprimée en 3D. Résistance à l’usure, protection contre la corrosion, rigidité et conductivité figurent parmi les objectifs possibles. Le résultat dépend toutefois du matériau, du dépôt et des conditions d’utilisation. Ce dossier explique le procédé et les paramètres à examiner avant de l’intégrer.
Un revêtement décoratif ou fonctionnel
L’électrodéposition utilise un courant électrique pour réduire des ions métalliques dissous à la surface conductrice d’une pièce, qui constitue la cathode. Le métal forme progressivement un dépôt. Le cuivre, le nickel, l’étain, le zinc et certains métaux précieux font partie des matériaux employés ; le choix du bain et des éventuelles couches successives répond à la fonction recherchée.
La finition décorative peut donner à un polymère l’apparence d’un métal poli. Les garnitures automobiles, les montres et les bijoux illustrent des usages de revêtements métalliques. Aspect, couleur et état de surface doivent être définis avec le spécialiste du traitement, car une couche métallique ne masque pas automatiquement les défauts d’une impression.
Pour une fonction technique, le dépôt peut viser la résistance à l’usure ou à la corrosion, la conductivité ou le blindage électromagnétique. Des composants aéronautiques, notamment des éléments de train d’atterrissage ou des roulements, utilisent des traitements adaptés à leurs spécifications. Cela ne signifie pas qu’un même revêtement convienne à tout composant ou tout substrat.
D’autres objectifs concernent la rigidité, la durabilité, la tenue à certains environnements ou l’effet barrière face aux produits chimiques. Le comportement thermique, le dégazage, l’inflammabilité et les fumées doivent être évalués pour le système complet. Le dépôt ne transforme pas automatiquement un polymère en pièce incombustible et ne suffit pas à qualifier une pièce de remplacement.
Quels procédés et matériaux d’impression sont compatibles ?
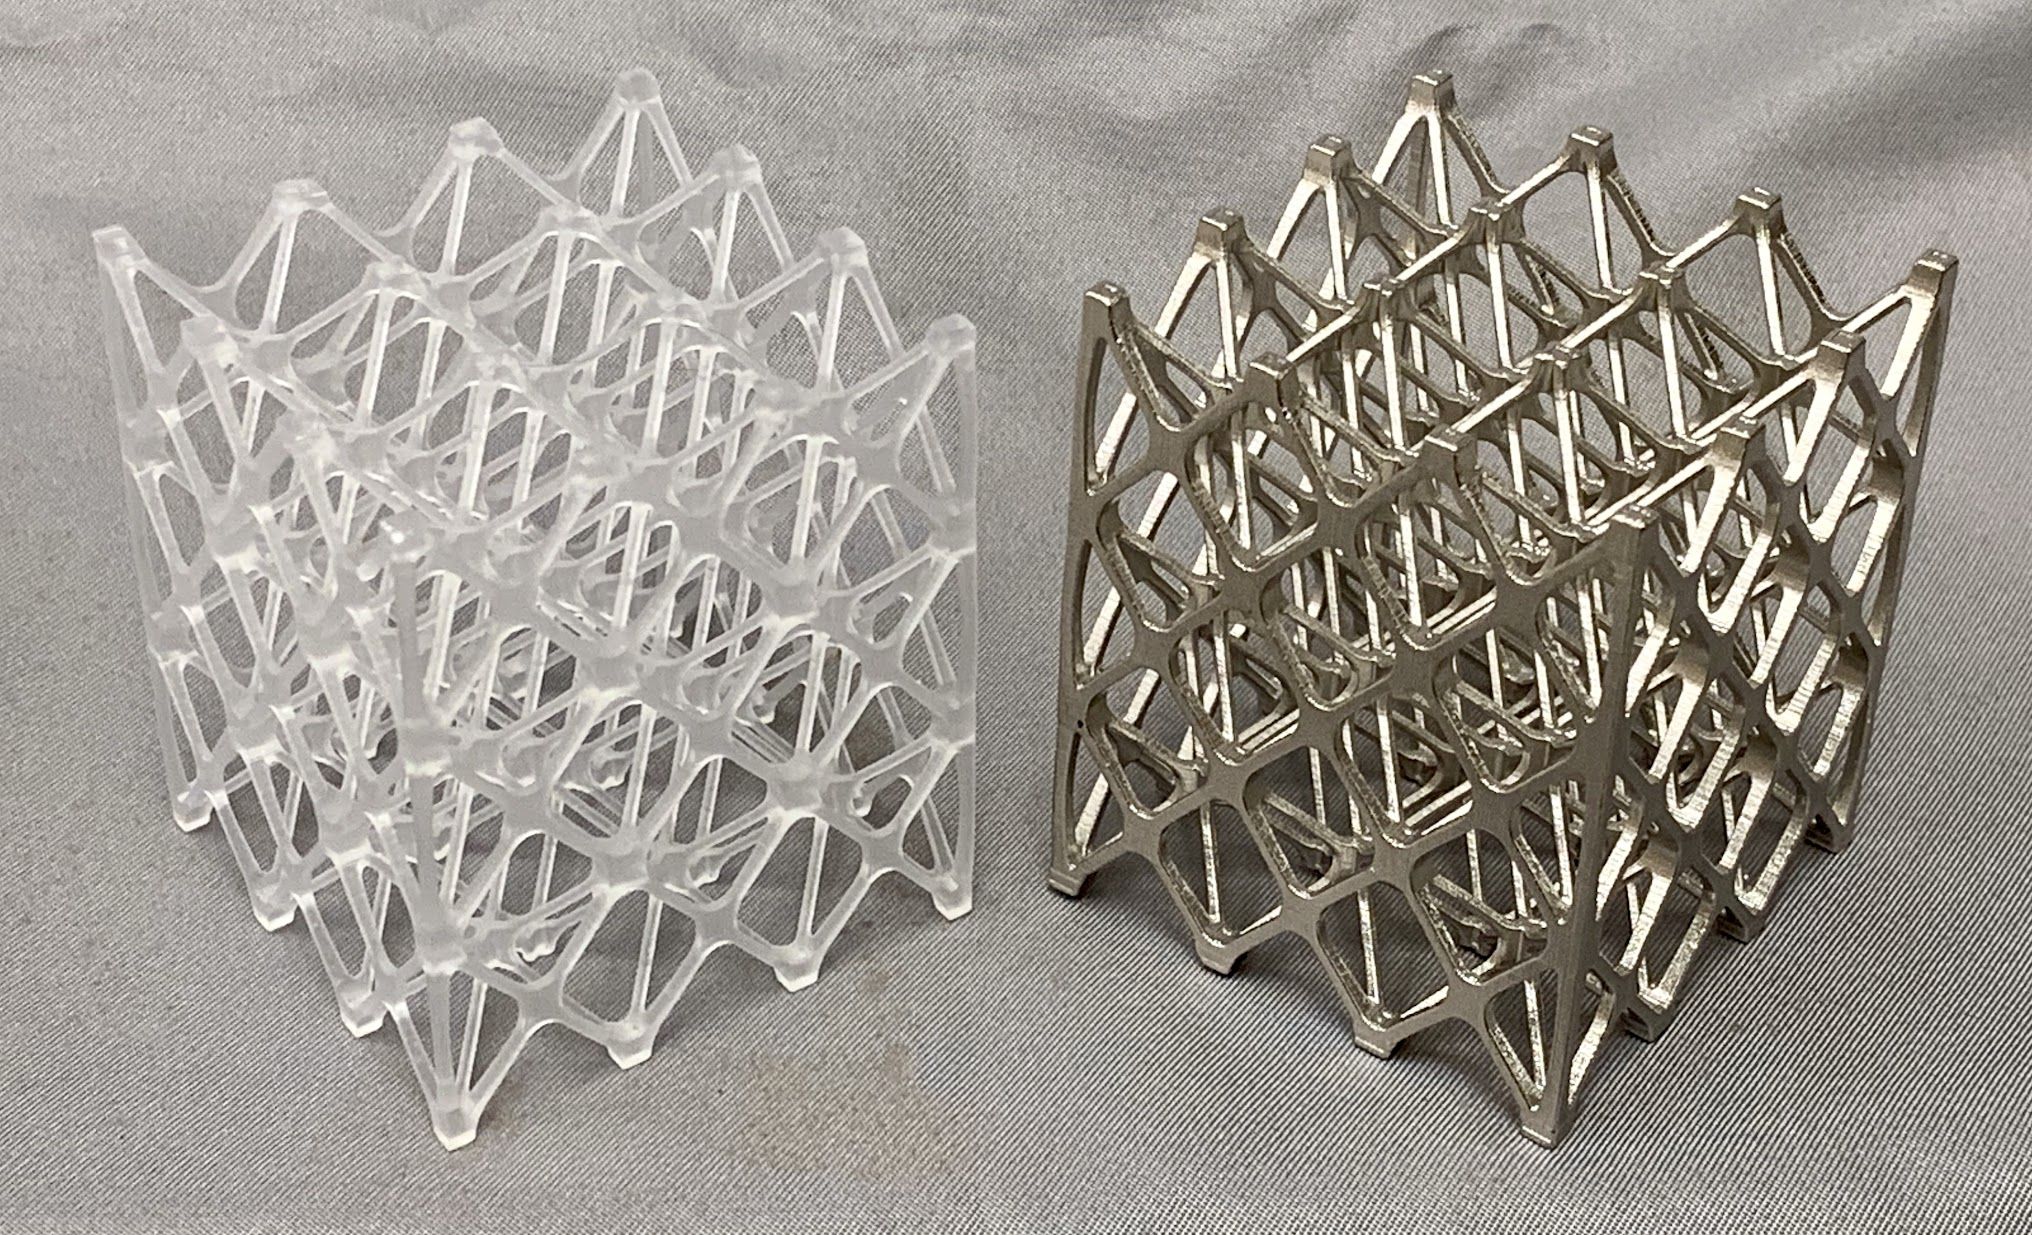
Des pièces issues de photopolymérisation, de fusion sur lit de poudre et d’extrusion de filament peuvent recevoir un dépôt, sous réserve d’une préparation adaptée. Le procédé d’impression compte : il influence la porosité, la rugosité et les résidus à éliminer. Les photopolymères doivent être correctement nettoyés et post-polymérisés ; leur compatibilité avec les bains et les températures reste à vérifier.
Des surfaces poreuses peuvent retenir du liquide et nécessiter une étape de colmatage. Les stries ou la rugosité peuvent aussi demander une finition préalable, notamment pour obtenir un aspect brillant. L’expérience des contributeurs montre que ces contraintes peuvent être importantes sur certaines pièces extrudées ou obtenues à partir de poudre ; elles ne constituent pas un classement universel entre procédés.
Le matériau et la géométrie restent déterminants. Un polymère doit résister à la préparation et au bain de traitement. Une pièce métallique demande elle aussi un nettoyage et une préparation adaptés, notamment en présence d’oxydes. La conductivité du métal ne supprime donc pas tous les problèmes d’adhérence ou de compatibilité.
La distribution du courant peut créer des zones de surépaisseur et des zones insuffisamment revêtues, surtout lorsque la géométrie présente des creux ou des surfaces difficiles d’accès. Le placement de la pièce, les contacts électriques, les anodes et l’outillage doivent être étudiés. Une épaisseur uniforme sur toutes les surfaces n’est pas automatiquement obtenue.
Préparer la surface et prévoir l’épaisseur
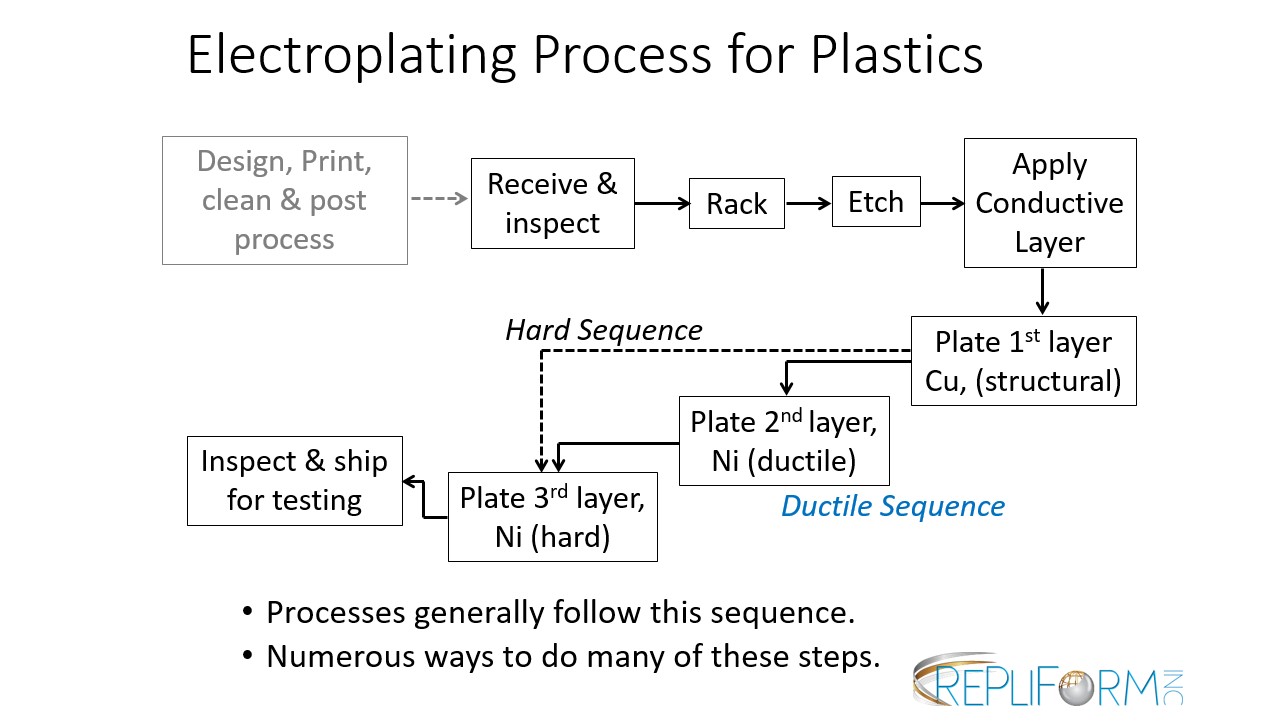
Le traitement commence par une surface propre et une préparation compatible avec le matériau. Sur un polymère non conducteur, une couche conductrice doit être créée avant l’électrodéposition. Une métallisation chimique autocatalytique au cuivre ou au nickel est une possibilité ; d’autres voies existent selon le substrat. Cette étape sans courant externe se distingue du dépôt électrolytique qui suit.
Une séquence peut comprendre le nettoyage, le mordançage, la neutralisation et l’activation, avant la métallisation puis les couches fonctionnelles. Ce schéma n’est pas une recette universelle : le spécialiste choisit les étapes et les bains pour le matériau, la géométrie et le dépôt souhaité. Les interfaces doivent rester adhérentes tout au long du service de la pièce.
Le revêtement ajoute de la matière. Il faut donc réserver son épaisseur dès la conception, en particulier pour les surfaces d’assemblage et les tolérances serrées. Le fournisseur doit préciser les variations attendues entre reliefs et creux. La masse, la durée du traitement et les reprises de finition entrent aussi dans le choix.
Évaluer le composite métal-polymère
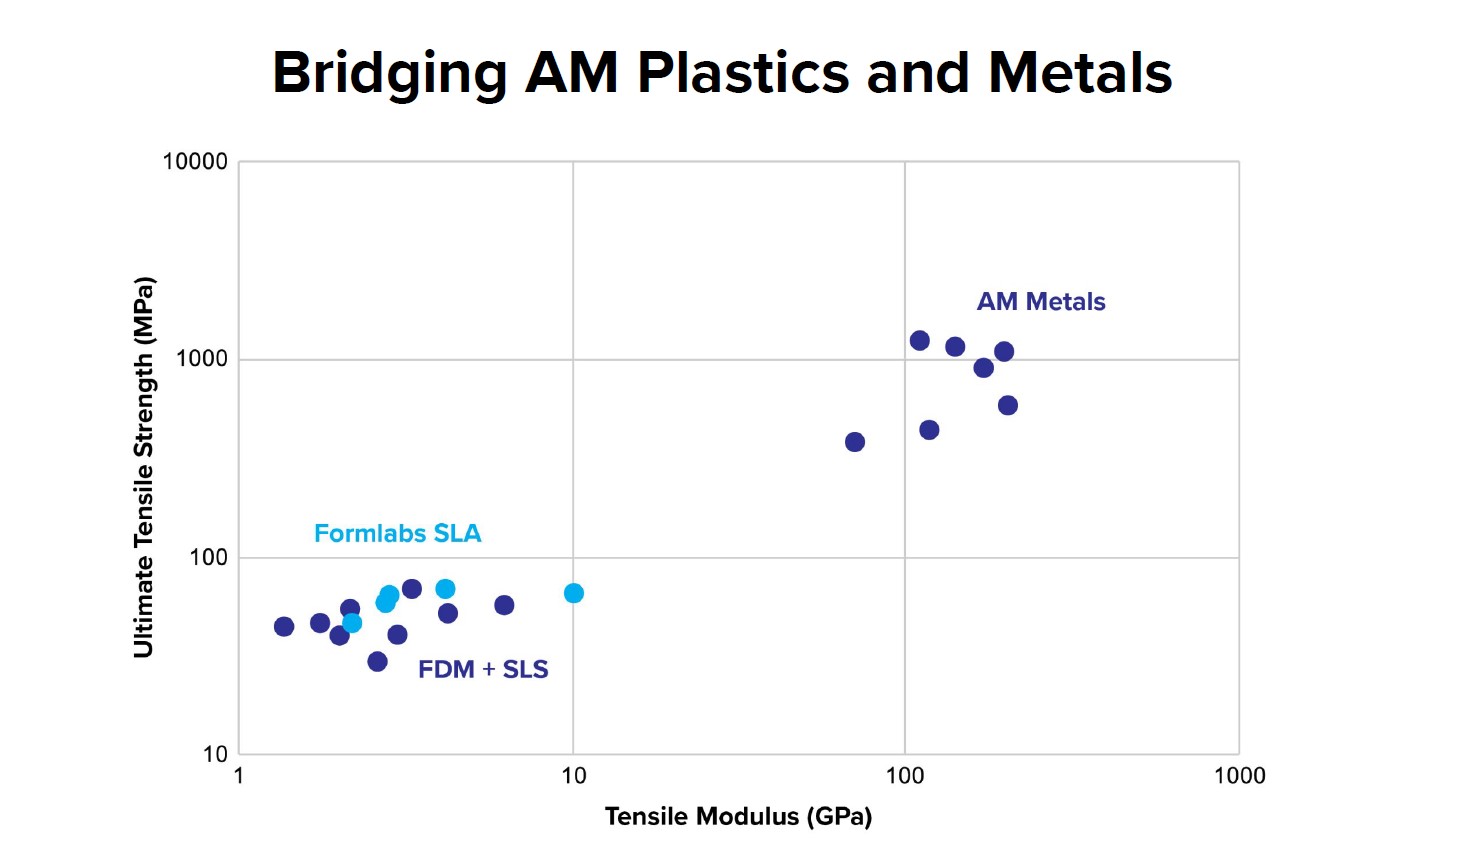
Une pièce polymère revêtue se comporte comme un assemblage de matériaux. La peau métallique peut modifier sa rigidité et sa résistance ; l’effet dépend de sa proportion, de sa position, de son adhérence et de la sollicitation. Modifier la résine change le comportement du composite, sans signifier que les propriétés intrinsèques du métal déposé changent de la même façon.
RePliForm travaille avec des fabricants de systèmes et de résines pour examiner ces effets par des essais de traction et de flexion. La comparaison doit porter sur des éprouvettes, dépôts et conditions définis. Une amélioration mesurée sur une géométrie ne peut pas être transposée sans vérification à toute pièce imprimée.
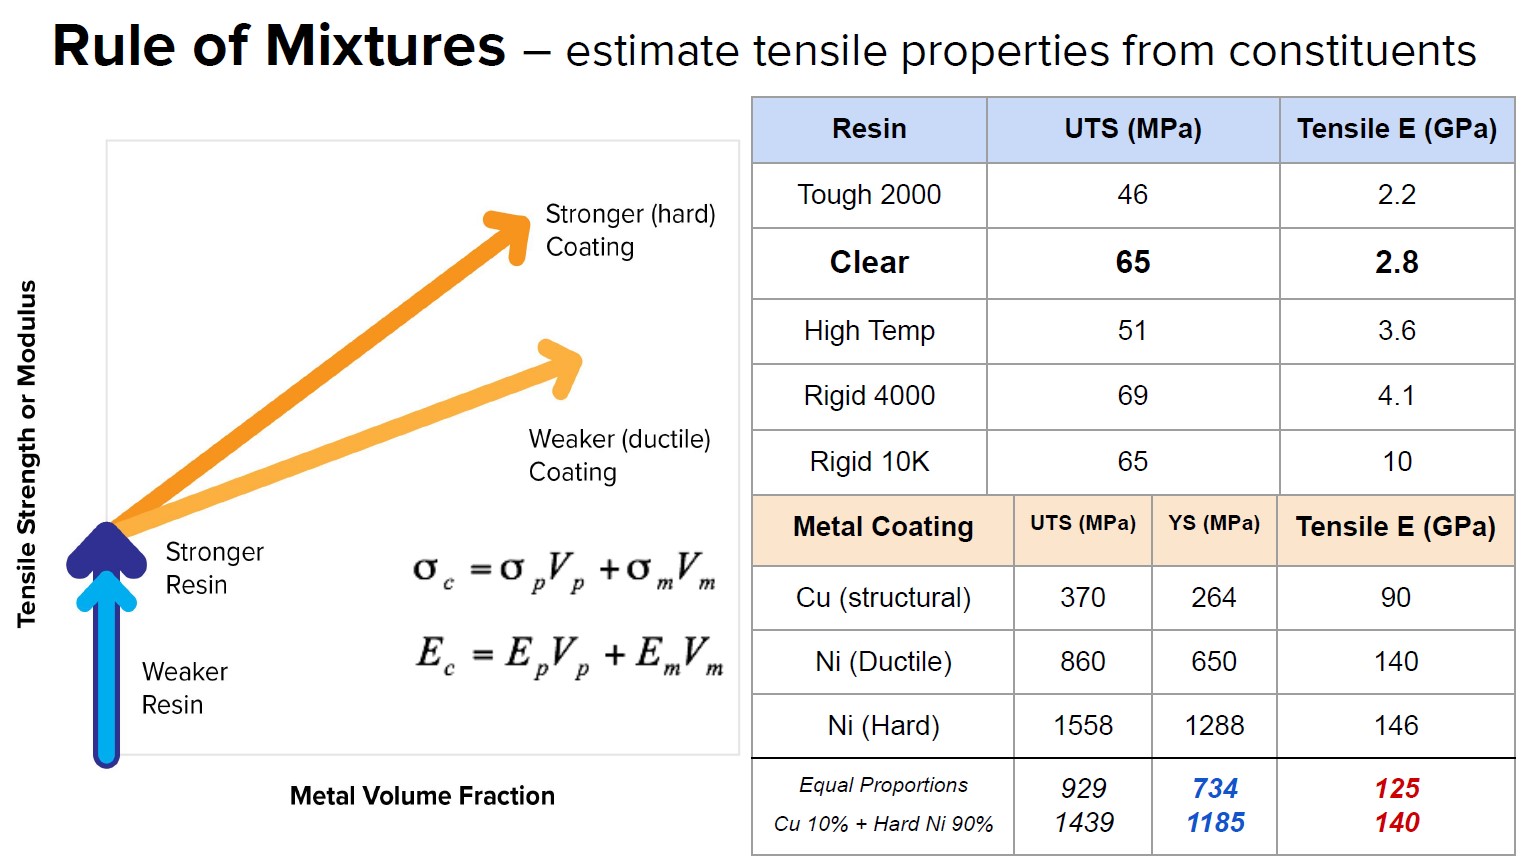
La règle des mélanges fournit une première estimation à partir des propriétés et proportions des constituants. Elle est utile pour orienter le dimensionnement, mais ses hypothèses ne décrivent pas tous les modes de rupture. Les essais de la pièce et de ses interfaces restent nécessaires.
Prévoir la répartition du dépôt par simulation
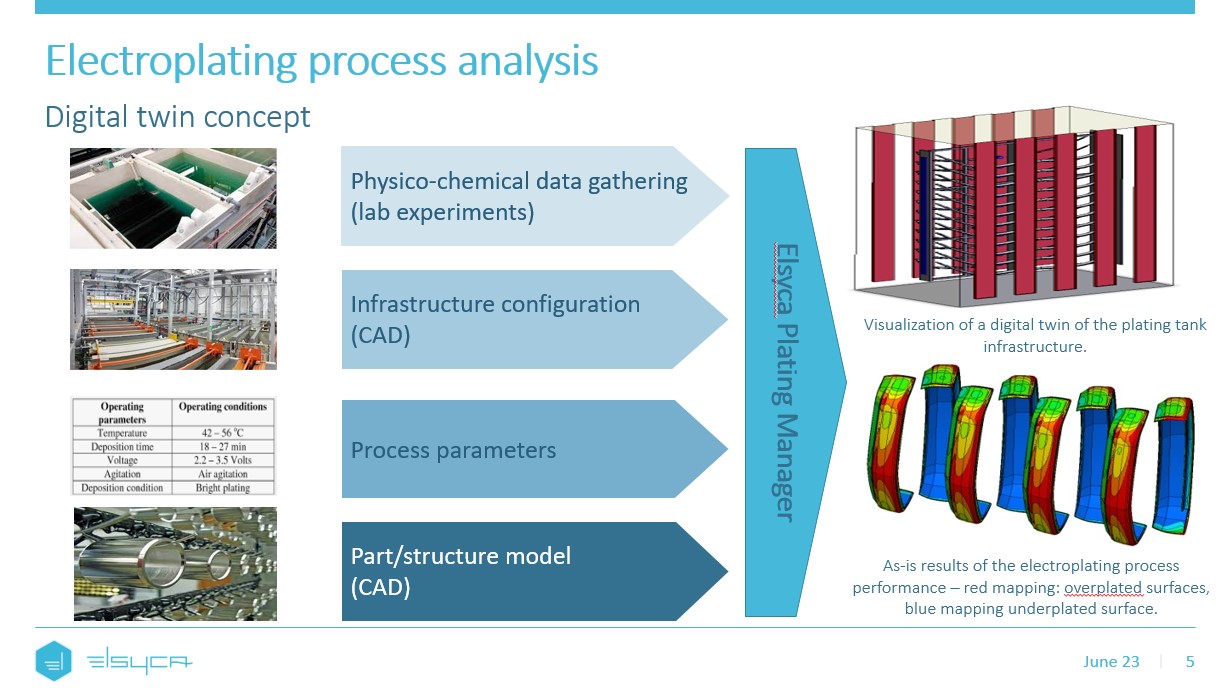
L’ingénierie assistée par ordinateur permet d’étudier le procédé avant certains essais en bain. Un jumeau numérique représente la ligne, la géométrie, les anodes, les contacts et la disposition des pièces. Les paramètres opératoires et le comportement électrochimique du bain doivent être renseignés et confrontés au procédé réel.
Les outils décrits par Elsyca prévoient notamment la densité de courant et l’épaisseur du dépôt. Ils permettent de comparer des configurations et de repérer des risques de sous- ou de surépaisseur. La fiabilité des prévisions dépend des données et du modèle ; elle doit être confirmée par des mesures.
Sur une géométrie complexe, modifier la disposition ou les paramètres peut ne pas suffire. Des anodes auxiliaires, des écrans ou un outillage spécifique peuvent être étudiés avec le spécialiste. La simulation peut limiter les itérations expérimentales ; elle ne garantit ni une pièce conforme du premier coup ni un gain de temps identique pour tous les projets.
Intégrer le traitement dans une chaîne qualifiée
Des lignes industrielles de traitement de surface peuvent être automatisées. Pour les pièces issues de fabrication additive, la difficulté réside notamment dans la préparation, le maintien, les contacts et la répétabilité sur des géométries variées. La coopération entre imprimeur, fournisseur de matériau, spécialiste du dépôt et utilisateur final aide à définir un procédé contrôlable, puis à vérifier son coût et sa conformité.
Auteurs et contributions
Ce dossier a été coécrit par Sean Wise, présenté lors de sa publication comme président de RePliForm Inc., et Agnieszka Franczak, alors responsable de la division Surface Finishing chez Elsyca N.V..
RePliForm développe des traitements métalliques pour les plastiques imprimés en 3D et d’autres matériaux non conducteurs, en adaptant les procédés aux matériaux et aux géométries. Contact : info@RePliFormInc.com.
Elsyca développe des logiciels et des services d’ingénierie pour l’analyse des procédés électrochimiques, notamment la maîtrise de l’épaisseur, de la qualité et de la reproductibilité des revêtements. Contact : info@elsyca.com.
Première publication : numéro de mai/juin 2023 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité