

Entretien publié initialement dans 3D ADEPT MAG en janvier–février 2021. Les fonctions, produits et données de fabrication cités correspondent à cette période. Le cas médical décrit un exemple de fabrication communiqué par GF Machining Solutions, sans établir le statut clinique du dispositif.
Un regard sur les solutions de post-traitement de GF Machining Solutions et les applications médicales
En 2021, GF Machining Solutions réunissait des activités de fraisage, d’usinage par électroérosion (EDM), de texturation laser et de fabrication additive. Cet entretien examine leur articulation après l’impression d’une pièce métallique, dans le contexte du groupe Georg Fischer de l’époque.
Bien que sa vaste expérience en matière d’usinage ait contribué à renforcer sa présence dans le domaine de la fabrication additive, comme d’autres sociétés du même milieu, GF Machining Solutions a également compté sur des collaborations avec d’autres sociétés de FA, la plus importante étant celle avec 3D Systems.
Dans cette quête permanente de répondre aux besoins uniques des entreprises qui se battent pour adopter la FA dans leur environnement de production, l’unité de fabrication avancée procède en permanence à des ajustements et à des améliorations des environnements matériels et logiciels ; des améliorations en bref qui simplifieront la voie vers un flux de production continu et efficace.
Ces ajustements nécessitent également de se concentrer sur « les produits d’automatisation que sont l’outillage et la robotique – ainsi que la transformation numérique qui est tout à fait transversale à toutes les technologies », a déclaré Romain Dubreuil, responsable des technologies additives, à 3D ADEPT Media dans une interview.
De plus, bien que l’entreprise en parle généralement dans le cadre de ses « solutions de fabrication intégrées » et rarement comme une solution individuelle, notre conversation avec Dubreuil nous éclaire sur le matériel spécifique qui a été développé pour l’étape de post-traitement très demandée.
Séparer les pièces et préparer leur finition
« Cette étape du processus de fabrication peut se faire soit par dépoudrage, soit par finition des pièces imprimées 3D par des opérations d’usinage.
En ce qui concerne la finition, nous pouvons compléter l’impression de la pièce avec l’une des machines de fabrication conventionnelles de notre gamme. Il peut s’agir d’une fraiseuse standard ou d’une machine d’électroérosion à fil standard. Dans de nombreux cas, elles peuvent convenir à de nombreux opérateurs après l’étape d’impression, en usinant la pièce, il est possible d’améliorer la finition dans un certain domaine par exemple », souligne Dubreuil.
Comme nous le découvrirons plus tard, dans les lignes ci-dessous, la FA offre tellement de possibilités pour les implants et les produits biomédicaux complexes que les pièces imprimées en 3D nécessitent parfois un usinage et une finition supplémentaires. À ce niveau, des dispositifs de fixation de la pièce sont souvent utilisés pour traiter la pièce et faciliter les processus ultérieurs.
« Nous avons également développé une solution spécifique qui peut couvrir les besoins spécifiques de la FA à cet égard », souligne M. Dubreuil.
La CUT AM 500 sépare les pièces métalliques de leur plateau par électroérosion à fil horizontal. Il s’agit d’une alternative au sciage, et non d’une scie à ruban : la matière est enlevée par décharges électriques. Cette solution, évoquée dans la présentation de 3D Systems à Formnext 2019, vise notamment les flux de fabrication par fusion laser sur lit de poudre (LPBF).
« Bien qu’elle ait été développée en tenant compte de la LPBF, cela ne signifie pas nécessairement que notre gamme ne peut pas être utilisée pour d’autres technologies de fabrication telles que la fusion par faisceau d’électrons ou simplement des applications métalliques en général », note le responsable des technologies additives.
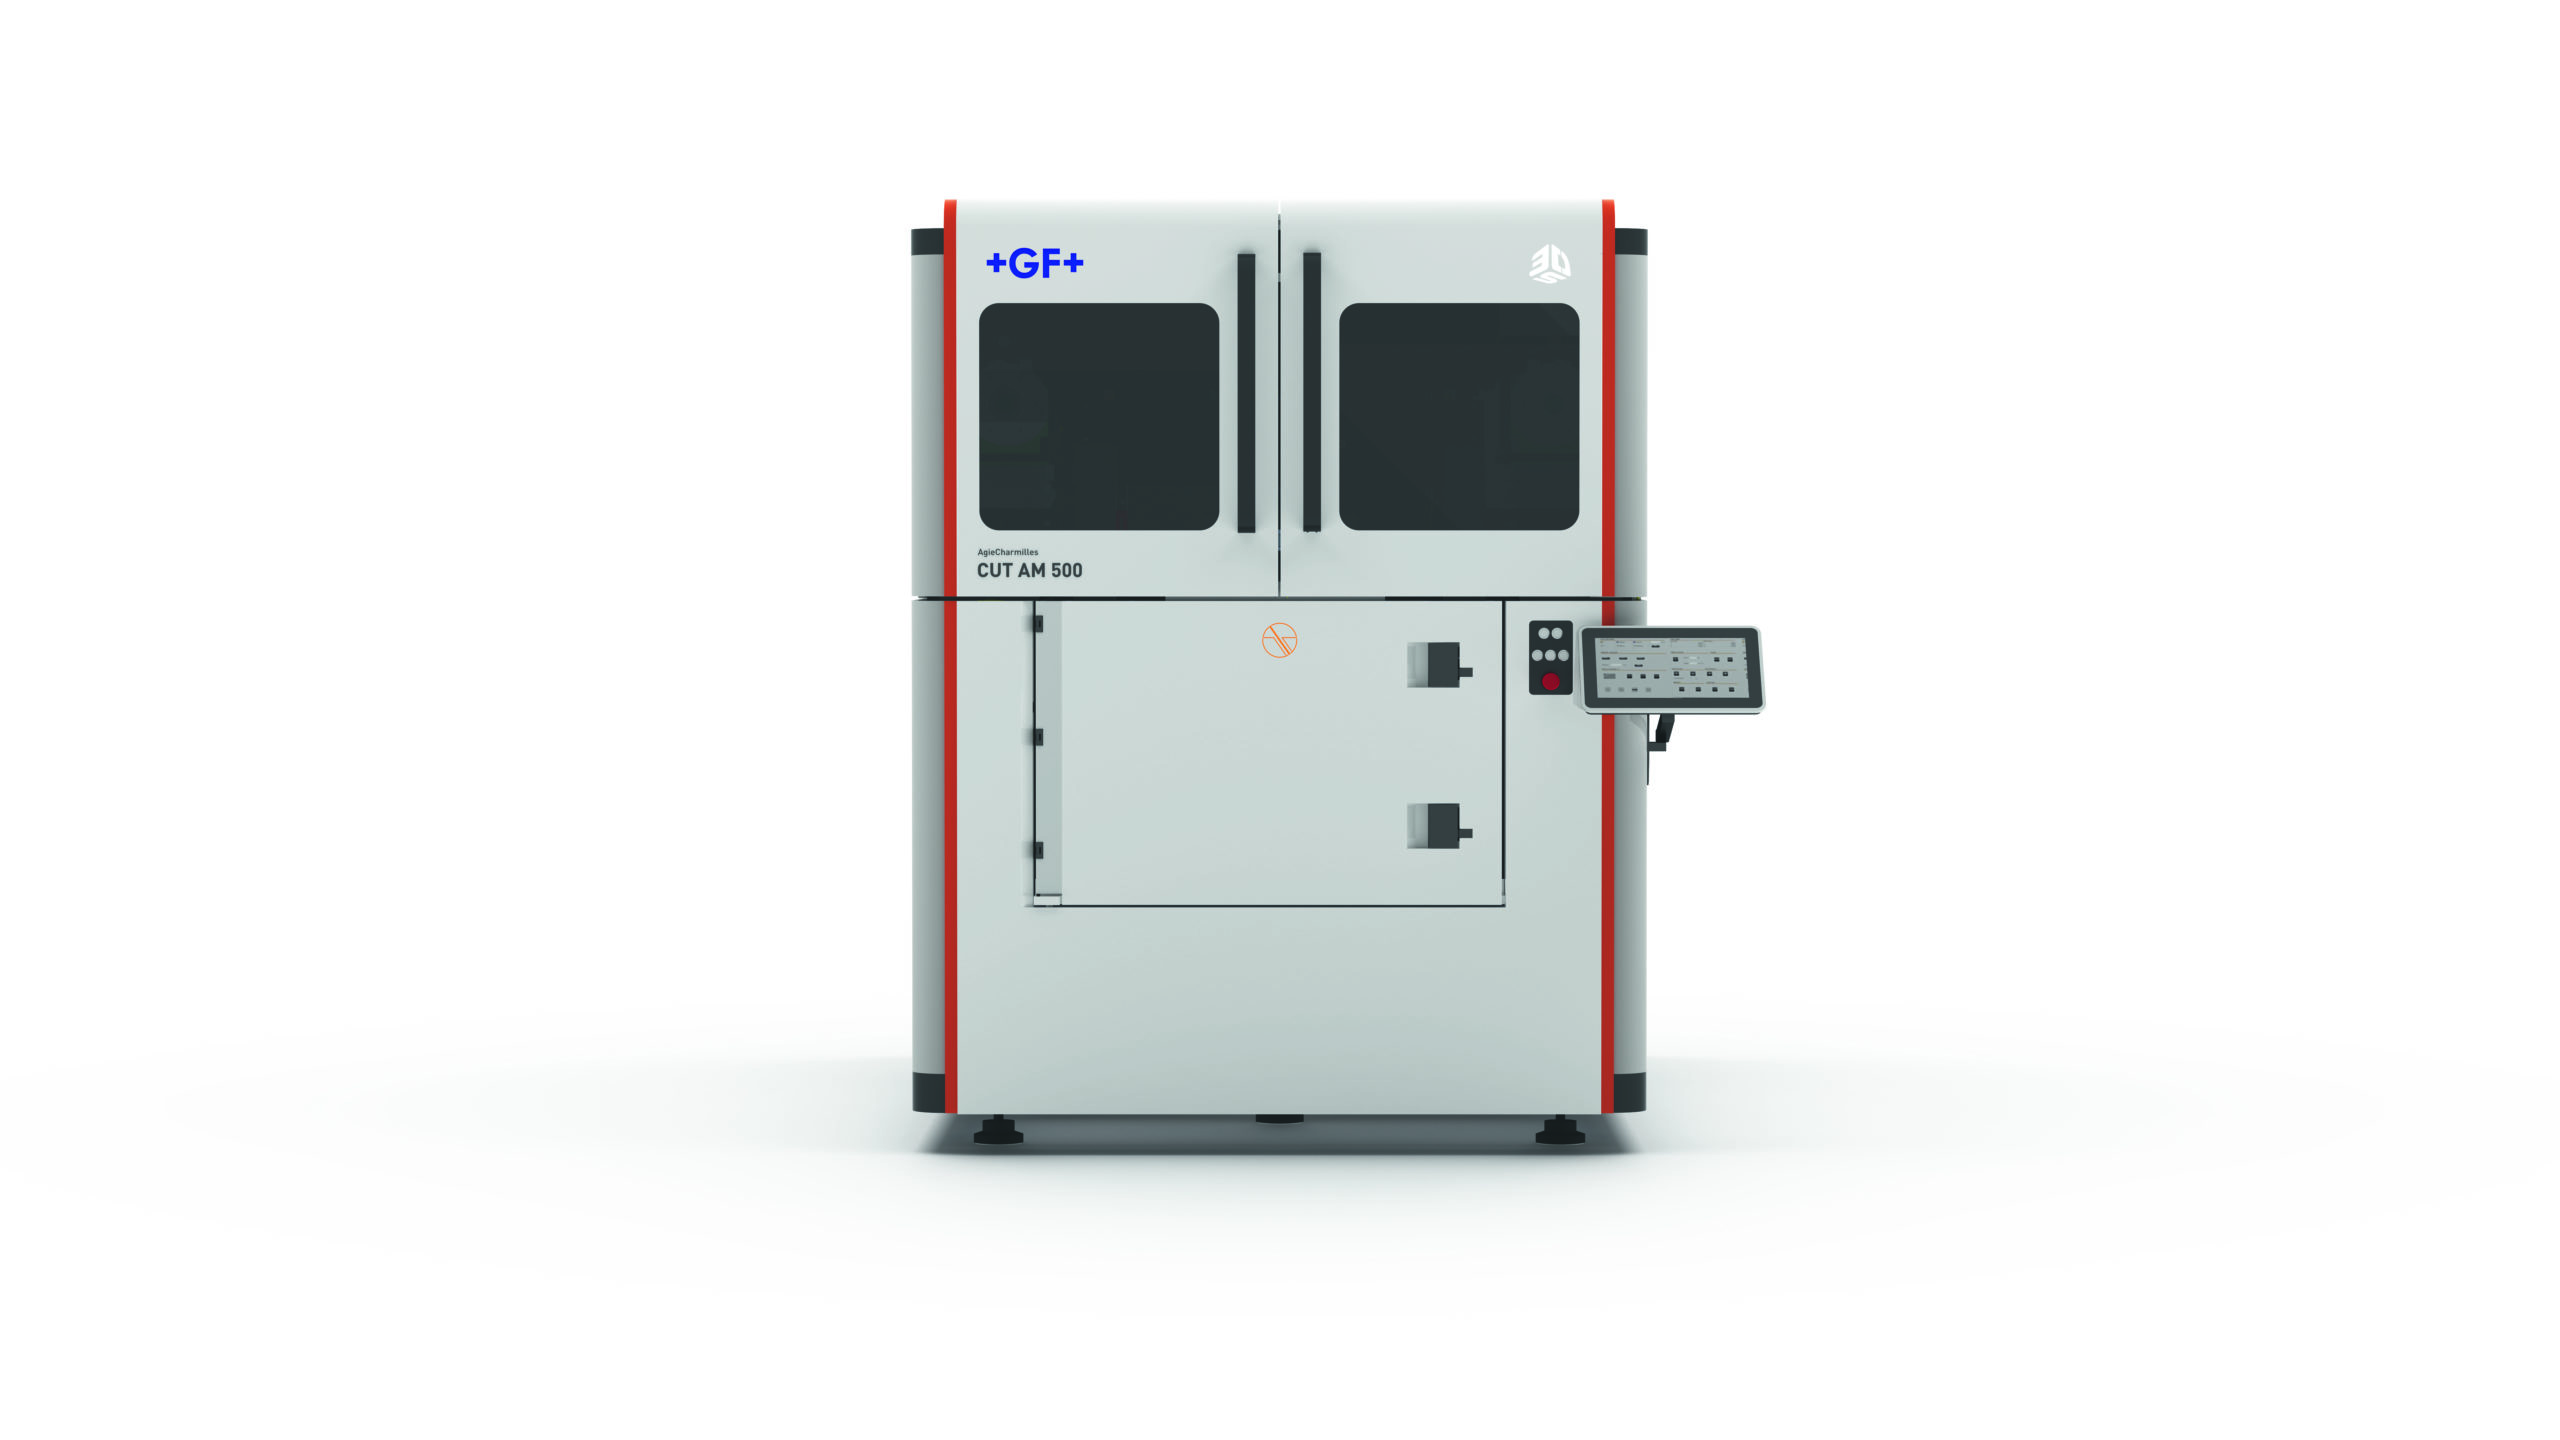
Les données communiquées pour cet entretien indiquent une capacité de 510 × 510 × 510 mm pour l’ensemble plateau–pièces, et une masse maximale de 500 kg. Ces valeurs décrivent la charge admissible, pas les dimensions extérieures de la machine. GF met en avant l’orientation horizontale du fil, la table basculante et les paniers de réception pour soutenir les pièces lors de la séparation. L’intégration du bridage et de la manutention doit être étudiée selon la configuration.
Choix de fabrication
Passer de l’idée à la conception de l’impression 3D nécessite à la fois de l’expérience et les technologies appropriées. Bien que nous ne nous concentrions ici que sur le post-traitement, rappelons que le processus idéal d’AM inclut l’écosystème entier, des processus de contrôle de la qualité de la poudre entrante aux logiciels, au post-traitement et aux contrôles des processus sur les produits finis. Nous ne le soulignerons jamais assez, mais chacun de ces éléments est crucial pour une production réussie dans des secteurs très réglementés.
« En général, nous nous concentrons davantage sur les applications de production. Nous sommes très actifs dans différents segments : les moules et matrices, l’énergie et l’aérospatiale, bref, les industries où la FA peut apporter des avantages pour augmenter les performances et le poids, et améliorer la précision des pièces. Cela étant dit, nous nous concentrons également sur l’industrie médicale. L’une des principales applications dans ce domaine reste les implants rachidiens qui nécessitent des technologies répondant aux exigences de la FA », déclare Dubreuil.
Un bref aperçu de la fabrication d’un implant dentaire.
Comme les applications restent une bonne preuve de concept du fonctionnement de la technologie, le responsable des technologies additives et son collègue Dogan Basic nous donnent quelques détails sur la production d’un implant dentaire ainsi que sur plusieurs tâches de post-traitement qui peuvent être réalisées avant d’obtenir la pièce finie souhaitée.
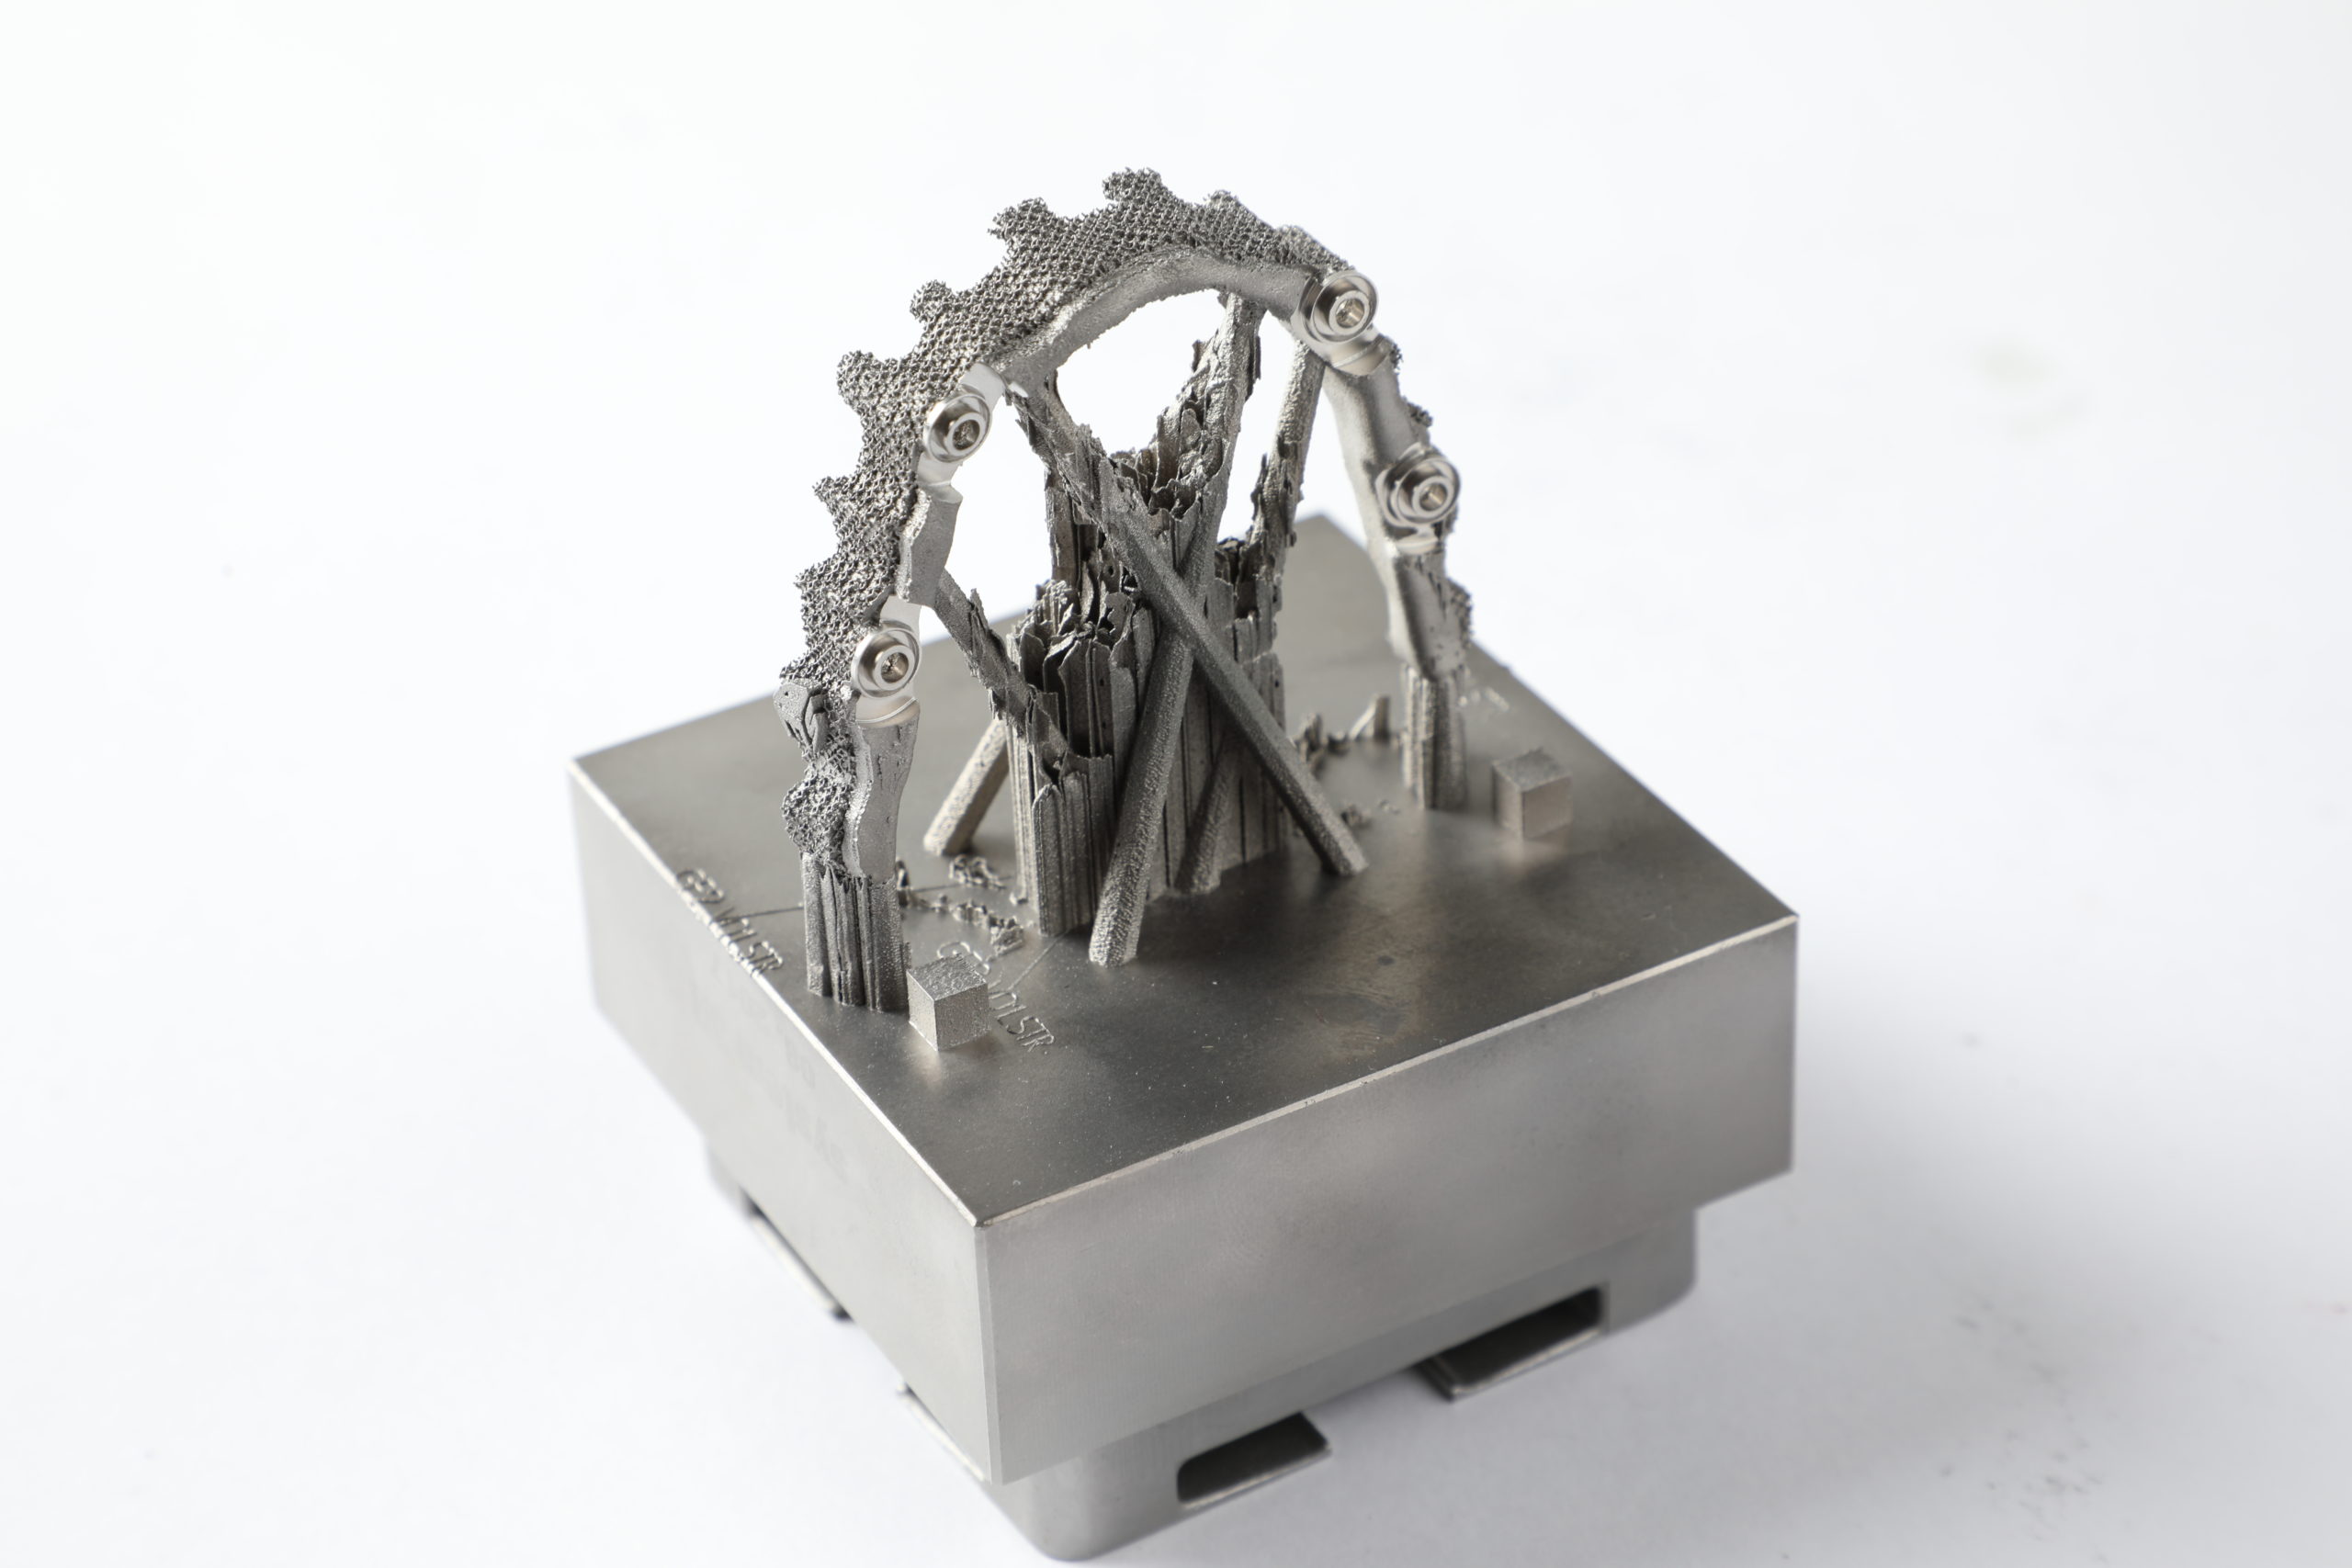
Le statut de cet exemple — recherche ou dispositif commercialisé — n’a pas été précisé. Selon GF, la pièce a été imprimée sur une DMP Flex 350, en LaserForm CoCrF7, avec des couches de 30 µm. Le contrôle de l’atmosphère et la densité visée relèvent du procédé ; ils ne suffisent pas à démontrer l’aptitude clinique de la pièce. La machine avait également été présentée dans notre reportage à EMO Hannover 2019.
Cependant, ce qui nous intéresse le plus, c’est à la fois la précision en termes de temps de fabrication et d’opérations de post-traitement.
« Il faut 34 minutes pour imprimer une pièce, mais il est évident que vous imprimerez plusieurs pièces en même temps. (9 heures pour imprimer 20 pièces). Nous les imprimons sur nos petites plaques System 3R afin de faciliter les opérations de post-traitement. Il faut environ 23 minutes pour fraiser chaque pièce et seulement quelques-unes pour les séparer avec la CUT AM 500 », explique Dogan Basic de GF Machining.
Ces durées sont les estimations de GF pour ce cas et ses lots, pas des cadences universelles. Les 34 minutes annoncées pour une pièce et les neuf heures pour vingt pièces correspondent à des configurations différentes ; elles ne doivent pas être extrapolées par simple multiplication. Elles ne constituent pas non plus un délai complet incluant toutes les opérations et tous les contrôles.
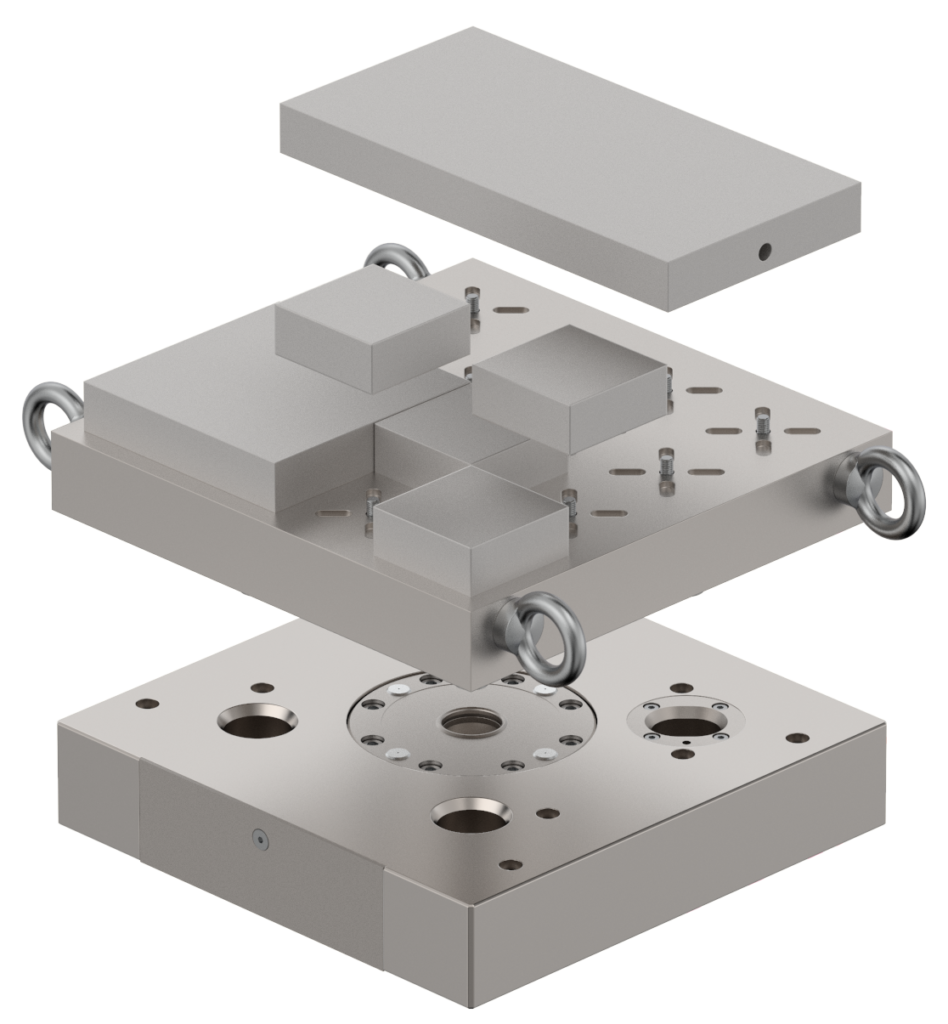
Les outillages System 3R servent à référencer et à transférer les pièces entre opérations. La documentation distingue le BuildPal, support d’impression, de l’AMCarrier qui le porte. La séparation de la pièce du BuildPal peut s’effectuer par électroérosion à fil ou par sciage ; elle ne doit pas être confondue avec le démontage des palettes. Les supports sont ensuite préparés pour être réutilisés.
Dans ce cas précis, Dogan explique qu’avant l’opération de fraisage, la pièce passe traditionnellement par une opération de traitement thermique et ensuite, par une opération de fraisage 5 axes pour s’assurer que les “raccords” sont fraisés pour les vis.
Par la suite, « vous aurez éventuellement une finition manuelle pour enlever les éventuels supports résiduels et une opération de nettoyage ».
La fabrication et la finition de cet exemple ne démontrent pas, à elles seules, qu’il puisse être implanté chez un patient. Des contrôles et validations adaptés au dispositif restent nécessaires, notamment pour les performances, les résidus, le nettoyage et la stérilisation. Les recommandations techniques de la FDA de 2017 détaillent ces enjeux pour la fabrication additive médicale.
Réflexions finales
Ce cas illustre l’intérêt de préparer le post-traitement dès la conception du flux : maintien de la pièce, séparation, traitements, usinage et contrôles doivent fonctionner ensemble. Les bénéfices dépendent du composant, des volumes et des exigences à satisfaire ; ils ne sont pas garantis par la seule acquisition d’une machine.
Ce dossier a été initialement publié dans le numéro de Janvier/Février 2021 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité