

Dossier publié initialement dans 3D ADEPT MAG en janvier–février 2021. Les fonctions et les performances annoncées reflètent les entretiens de cette période. Les vitesses de dépôt ne représentent pas le délai complet de fabrication d’une pièce finie.
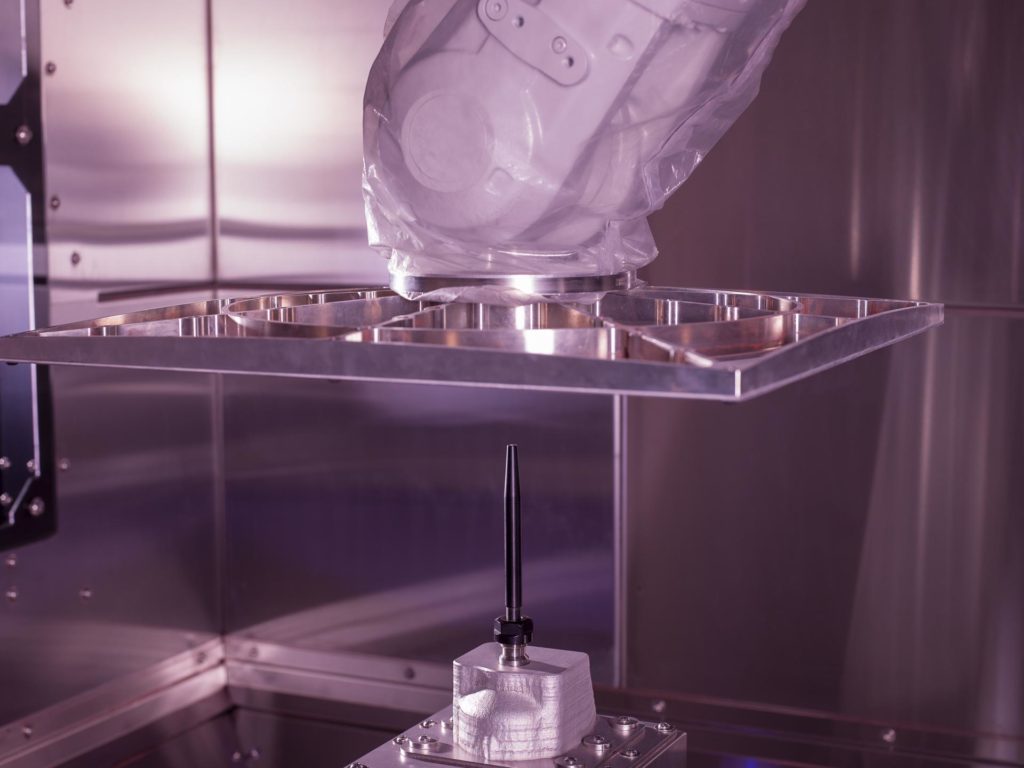
La fabrication additive par projection à froid, ou Cold Spray Additive Manufacturing (CSAM), dépose des particules à grande vitesse sans les faire fondre. Aussi appelée dépôt de particules supersoniques (SPD), elle intéresse les industriels qui cherchent à accélérer certaines fabrications ou réparations métalliques.
Cette rubrique exclusive a pour but de présenter les méthodes, les défis et les applications de ce procédé et les raisons pour lesquelles il est particulièrement bien placé pour répondre aux exigences de certaines industries. Pour discuter de ces sujets, nous avons invité deux entreprises qui ont fait de cette technique leur activité principale : Titomic et SPEE3D. Jeff Lang, fondateur de Titomic Limited, directeur exécutif et directeur technique, ainsi que les co-fondateurs de SPEE3D, Byron Kennedy et Steven Camilleri, sont les principaux contributeurs de cette exclusivité.
Vitesse de dépôt et délai de fabrication
La cadence de dépôt n’est qu’une composante du délai industriel. La préparation, la programmation, les changements de matière, les traitements, l’usinage et les contrôles comptent aussi.
Pour des séries ou de grandes pièces, le choix d’un procédé doit tenir compte de ce cycle complet et des propriétés attendues. Une température de fusion élevée n’implique pas, à elle seule, une fabrication plus rapide.
Seul petit bémol, selon les mots de Jeff Lang, « le principal facteur que l’industrie de l’impression 3D métal a eu du mal à réaliser, est sa viabilité face à la vitesse de la fabrication traditionnelle de pièces métalliques à l’échelle industrielle, en particulier dans les industries aérospatiale et de la défense ».
En effet, « dans la FA traditionnelle, la poudre de métal est fondue par un laser – ce processus prend une poudre solide, la fait fondre en un liquide, puis la transforme en un solide. Ce processus prend du temps, basé sur la physique, et est facile à calculer. Afin d’accélérer ce processus pour plus d’efficacité, il fallait un procédé qui ne fasse pas fondre la poudre », expliquent Byron Kennedy et Steven Camilleri.
Les intervenants décrivent ici les procédés qui fondent la poudre au laser. Cette description ne recouvre pas toutes les familles de fabrication additive.
Ces défis conduisent donc à l’intérêt croissant pour la technologie de fabrication additive (FA) par dépôt de particules supersoniques (SPD) (également connue sous le nom de Cold-Spray).
Alors, qu’est-ce que le Cold Spray ?
Comme le note Jeff Lang de Titomic, le dépôt de particules supersoniques (Cold-Spray) est utilisé commercialement depuis plus de 30 ans, mais son application dans la fabrication additive est assez récente.
La projection à froid utilise un jet de gaz pour accélérer des particules vers un substrat. Pour les applications métalliques présentées ici, leur impact et leur déformation permettent le dépôt à l’état solide, sous forme de revêtement ou de préforme proche de la géométrie finale.
Une buse convergente-divergente de Laval accélère le gaz ; la vitesse atteinte par les particules dépend notamment du matériau, de leur taille et des conditions de projection. Ce principe n’est pas propre à un seul fabricant.
L’absence de fusion peut limiter les transformations et certains défauts associés à la solidification. Elle ne garantit cependant ni l’absence totale d’oxydes ou de porosité, ni une épaisseur ou des dimensions illimitées.
« À froid » signifie ici que la matière déposée reste à l’état solide. Le gaz peut être chauffé ; il serait donc inexact de conclure à une absence de chaleur dans tout le procédé.
Considérations en termes de matériaux et de post-traitement
La projection à l’état solide peut convenir à des métaux sensibles à l’oxydation, dont le titane, l’aluminium ou le magnésium, sous réserve de paramètres adaptés. La ductilité et l’état de la poudre restent déterminants.
Selon les fondateurs de SPEE3D, « chaque poudre a ce qu’on appelle une vitesse de dépôt. En accélérant une poudre si sa vitesse est trop lente, la poudre rebondit, trop vite, et la poudre va éroder le substrat. Entre les deux, il y a ce que nous appelons la « fenêtre de vitesse de dépôt ». Par exemple, le cuivre peut être déposé à 450 mètres par seconde, l’aluminium à 600 mètres par seconde, et l’acier inoxydable à 700 mètres par seconde. Ce sont les vitesses idéales. »
En ce qui concerne SPEE3D, les fondateurs expliquent qu’ils accélèrent « la poudre jusqu’à une valeur comprise entre Mach 1,5 et Mach 2 selon le matériau utilisé (la vitesse supersonique est supérieure à Mach 1 ou à 343 mètres par seconde) ».
Les valeurs citées correspondent aux explications du fabricant pour ses conditions de travail ; ce ne sont pas des réglages universels. Le nombre de Mach dépend du gaz et de sa température : 343 m/s est une approximation pour l’air autour de 20 °C, pas une constante de tout écoulement.
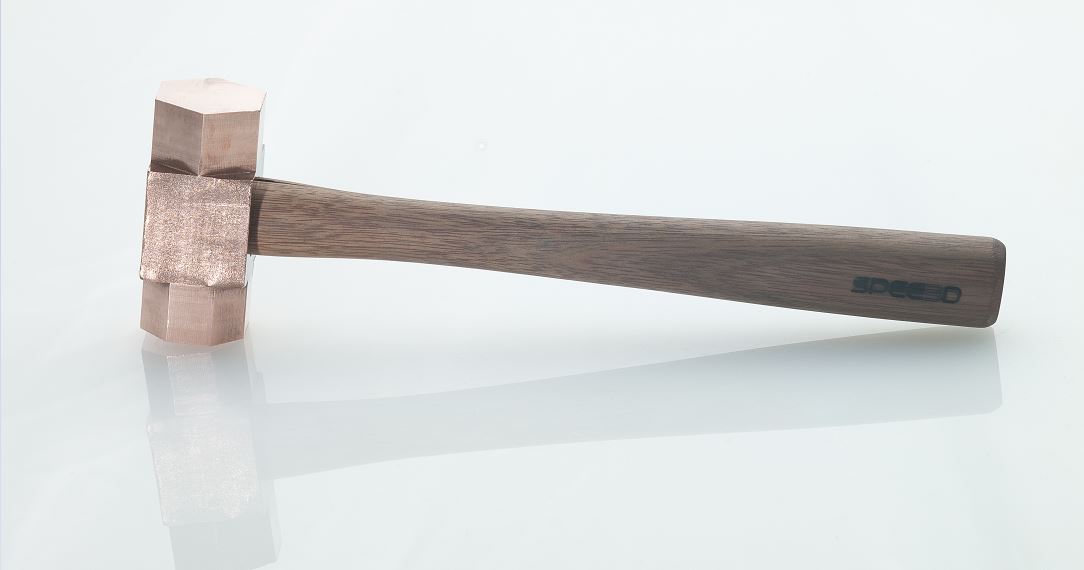
Les propriétés du dépôt dépendent du matériau et des conditions de projection. Un traitement thermique, une densification ou un usinage peuvent être nécessaires selon la porosité, les propriétés mécaniques et les tolérances visées. Le pressage isostatique à chaud (HIP) n’est ni systématique ni une garantie de suppression de tous les défauts ; un matériau ductile ne dispense pas de validation.
Des routes différentes mènent à la “vitesse”.
Titomic et SPEE3D ont développé des configurations et des stratégies de commande différentes autour de la projection à froid. Leurs chiffres doivent être lus avec les conditions qui les accompagnent.
Appelé Titomic Kinetic Fusion (TKFTM), le procédé breveté de Titomic permet la fabrication additive à l’échelle industrielle de pièces en titane.
Lang raconte qu’en 2008, le CSIRO, l’organisme australien de recherche scientifique, l’a sollicité pour étudier une chaîne de valeur autour du titane.
« Pour débloquer cette chaîne de valeur, il a fallu mener une enquête approfondie sur les technologies de production pour la fabrication du titane dans le but de trouver le processus le plus viable avec la proposition de valeur la plus unique. Après avoir étudié diverses technologies de fabrication de pièces en titane, il est apparu que la vitesse et la taille des pièces étaient limitées par les procédés de fabrication par fusion. Comme je cherchais à utiliser de grandes quantités de poudre de titane, il me fallait trouver une technologie de FA adaptée qui soit commercialement viable par rapport aux méthodes traditionnelles de fabrication du titane », explique Lang.
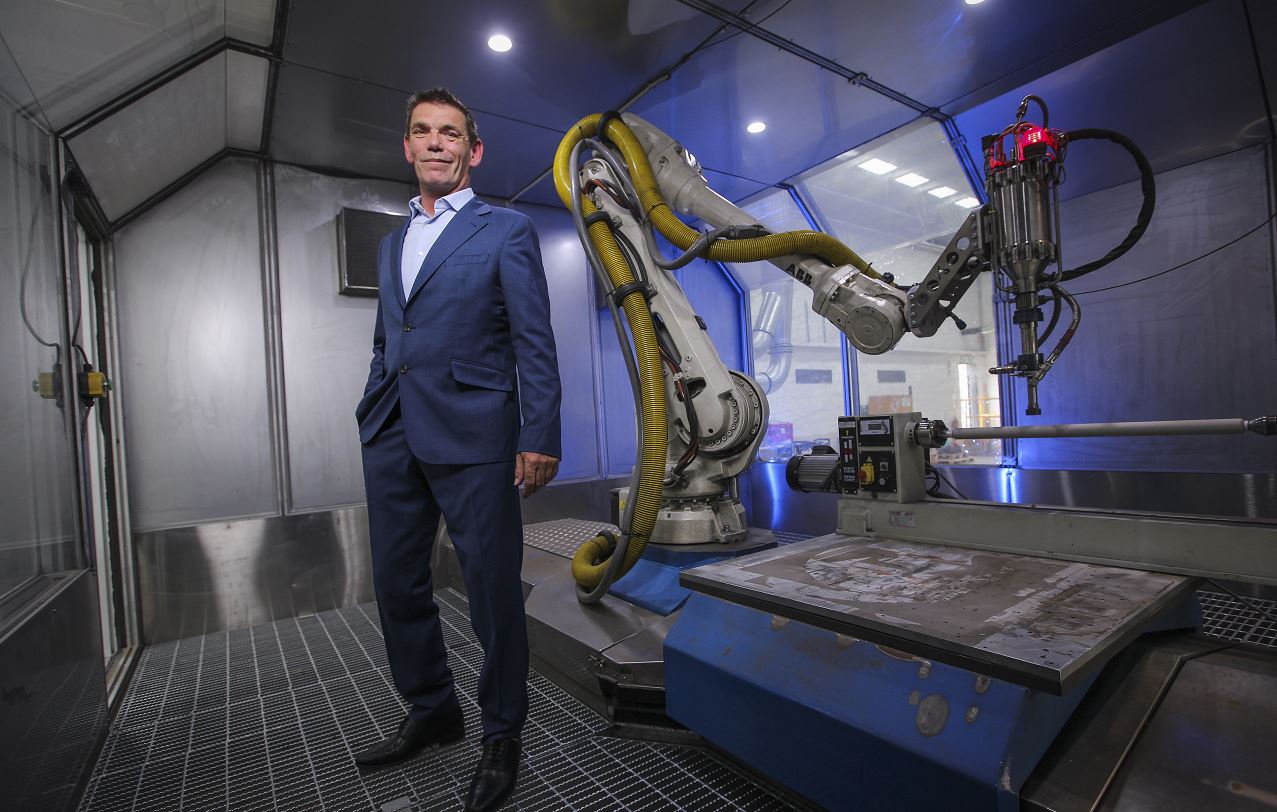
Lang a réalisé qu’en raison de ses taux de dépôt élevés, le procédé de revêtement métallique haute performance était un grand pari pour produire des pièces de FA plus rapidement et « sans les contraintes de taille des imprimantes 3D à fusion ».
Lors de cet entretien de 2021, Titomic annonçait pour le TKF1000 une cadence de 6 à 10 kg par heure selon le matériau et sa densité.
« Nos systèmes TKF personnalisés peuvent être configurés avec plusieurs têtes pour atteindre des vitesses de fabrication de 75 kg par heure. Comme pour tous les fournisseurs d’équipements de fabrication additive, certaines affirmations audacieuses concernant les vitesses de fabrication sont irréalistes, même si la machine peut être évaluée à ce maximum. Sur une seule tête du système TKF, nous pouvons fabriquer 30 à 45 kg par heure, mais il y aurait une porosité considérable à ces vitesses de fabrication, ce qui affecterait les propriétés mécaniques », ajoute l’expert.
Les réserves exprimées par Lang sur la porosité montrent pourquoi une cadence maximale ne suffit pas à comparer la productivité de pièces répondant aux mêmes exigences.
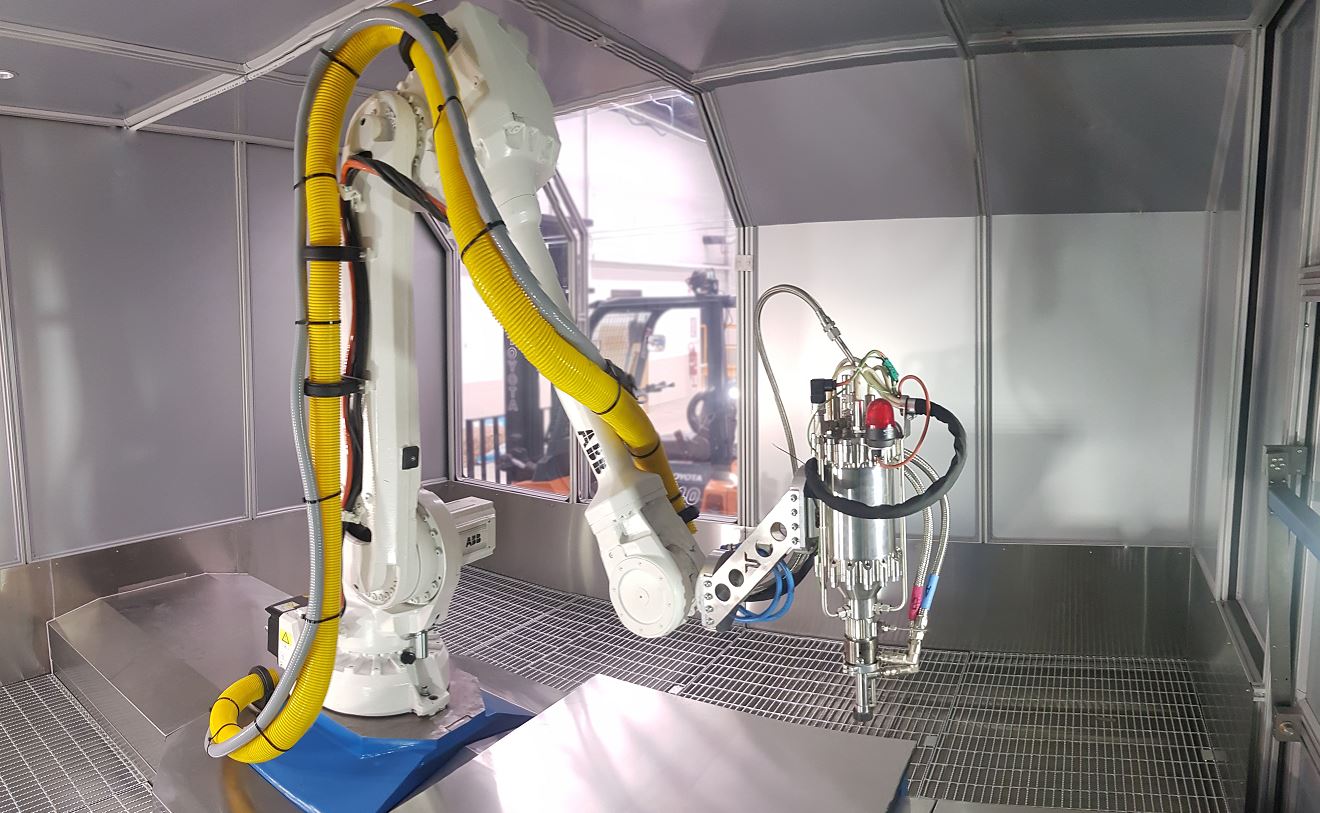
Dans le cas de SPEE3D, c’est une voie différente qui a conduit au développement de leur technologie de FA de pulvérisation à froid. Avec une décennie d’expérience dans le secteur manufacturier, SPEE3D n’est pas la première aventure entrepreneuriale de Kennedy et Camilleri. Dans la vie qu’ils menaient avant SPEE3D, ils ont réalisé le potentiel de l’impression 3D métal, mais ont également déploré ses limites.
« Le défi, cependant, était que la FA métal traditionnelle était trop chère et trop lente. Donc, en finissant avec l’entreprise de fabrication, nous avons décidé d’entrer dans l’espace de fabrication additive. Nous avons commencé à chercher une technologie de FA adaptée à la fabrication – une technologie rapide et peu coûteuse. C’est alors que nous avons découvert le Cold Spray, qui à l’époque était principalement utilisé dans des applications de réparation militaire, et de manière “manuelle”. Nous avons découvert que c’était quelque chose qui pouvait être amélioré. Donc, avec une formation en systèmes de contrôle et en robotique, nous avons pris un procédé manuel de projection à froid et l’avons transformé en une machine de fabrication additive métallique », soulignent les fondateurs.
Les deux fondateurs travaillent sur leurs objectifs à long terme: « la limitation des imprimantes SPEE3D n’est pas la vitesse de dépôt, mais la robotique qui suit le Spray (projection à froid). Théoriquement, le processus pourrait être beaucoup plus rapide, ce qui rendrait le processus de FA encore plus facile, et c’est ce sur quoi SPEE3D travaille en permanence comme objectif à long terme ».
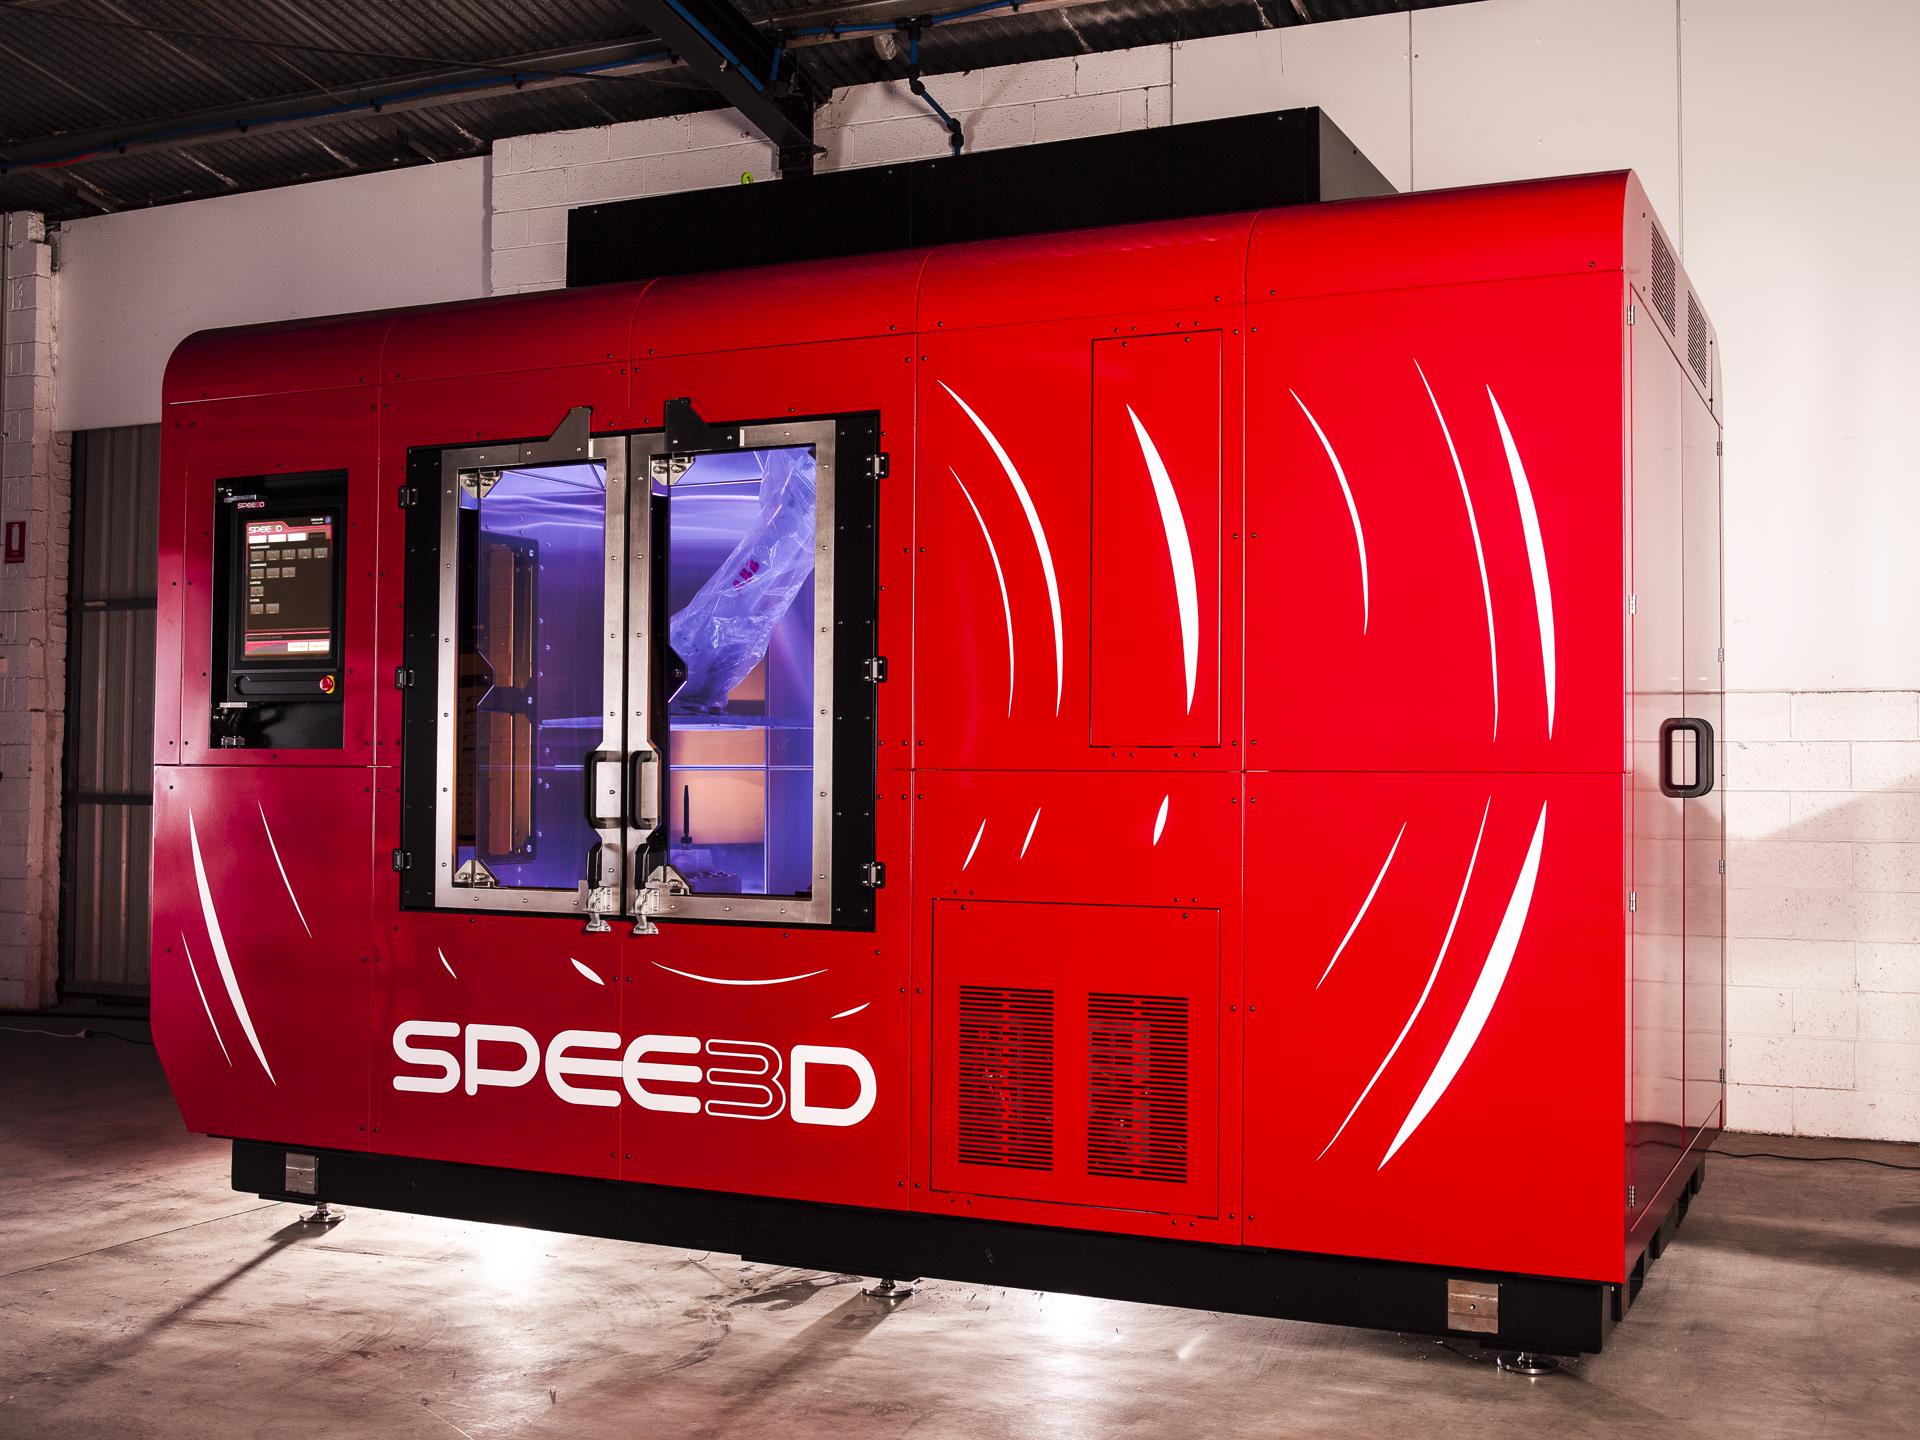
Le choix du matériau, la programmation des trajectoires, les traitements et l’usinage doivent être coordonnés. Augmenter la cadence peut modifier la géométrie ou les propriétés : l’optimisation est un compromis à valider pour chaque application.
Applications et défis
La réparation de carters de transmission d’hélicoptères fait partie des applications étudiées pour la projection à froid. Les travaux du WPI présentés en septembre 2019 portent notamment sur la caractérisation des poudres pour la réparation. Une démonstration ou un programme de recherche ne vaut pas autorisation générale de remise en service.
En parlant des boîtes de vitesses d’hélicoptères, Danielle Cote, professeur adjoint en science et ingénierie des matériaux et directrice du Centre de données sur le traitement des matériaux du WPI, note « Si vous devez remplacer une pièce de ce type, cela peut prendre des mois, voire des années, et le coût est important – en supposant que la pièce soit disponible ou même encore en cours de fabrication. Pour réparer une boîte de vitesses par projection à froid, il faut des alliages à haute résistance, ténacité et ductilité.
Notre méthodologie nous permettra de mettre au point des poudres qui pourront être utilisées pour réparer efficacement, voire fabriquer des pièces de ce type et remettre rapidement les hélicoptères en vol. L’armée est particulièrement intéressée par les systèmes portables de projection à froid, mais la technologie peut également être utilisée à plus grande échelle – dans l’industrie, par exemple – et il sera passionnant de voir comment les robots peuvent contribuer à étendre l’utilisation de ce procédé et d’autres procédés de fabrication additive ».
Outre les applications militaires et de défense, nous avons également vu des applications de pulvérisation à froid de FA dans l’industrie spatiale et certains produits de consommation de luxe.
Au moment de ces entretiens, les résultats et les perspectives variaient selon l’application. L’intérêt industriel doit être évalué à partir de pièces qualifiées, de coûts complets et d’une production répétable.
En outre, les chercheurs encouragent vivement les fabricants à examiner de près la sélection des matériaux ainsi que la microstructure et les propriétés mécaniques des dépôts qui peuvent dépendre de différents paramètres de processus. Dans cet ordre d’idées, le contrôle géométrique peut souvent être une question assez dérangeante. « Le faible contrôle géométrique est attribué à une série de problèmes clés qui limitent l’application des technologies de fabrication additive, tels que la nécessité d’un post-usinage, la difficulté de fabriquer des formes complexes, les variations de propriétés induites par la géométrie et la qualité incohérente des pièces fabriquées. Par conséquent, relever le défi du contrôle géométrique est sans aucun doute d’une grande importance pour la FA Cold Spray ainsi que pour d’autres technologies de fabrication additive à grande vitesse », peut-on lire dans une étude.
L’étude citée a été publiée en 2019 et porte sur la modélisation de profils de cordons. Elle met en évidence un enjeu de maîtrise géométrique, sans valider toutes les machines et tous les matériaux évoqués dans ce dossier.
Notes de conclusion
La projection à froid permet de produire des préformes métalliques proches de la géométrie finale et de réaliser certaines réparations. Son intérêt dépend du couple matériau–application et de la chaîne complète de production, notamment les finitions et les contrôles.
Ce dossier a été initialement publié dans le numéro de janvier–février 2021 de 3D ADEPT MAG.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité