


Dossier publié initialement dans 3D ADEPT MAG en janvier–février 2021, puis en ligne en août 2021. Les spécifications et les perspectives commerciales rapportées correspondent aux entretiens de cette période, et non à un catalogue actuel.
L’impression 3D volumétrique explore une autre manière de solidifier une résine : agir à l’intérieur du volume, plutôt que déposer ou exposer successivement des couches. Ce dossier de 2021 confronte les travaux de recherche aux premières offres de Readily3D et de xolo.
« Impression volumétrique » désigne une famille d’approches. La reconstruction tomographique et la xolographie reposent sur des mécanismes distincts ; leurs noms ne sont pas interchangeables.
Il faut également distinguer la fabrication d’un objet solide d’un affichage volumétrique ou d’un hologramme. Le brevet de la Southern Methodist University cité dans ce dossier décrit des dispositifs de commutation optique, dont des configurations d’impression ; son titre ne constitue pas une autre définition de toute la FA volumétrique.
Trois publications jalonnent les approches présentées ici : les travaux sur la CAL en 2019, l’impression tomographique à haute résolution en 2020 et la xolographie en décembre 2020.
Tout d’abord, découvrons ce qu’est l’impression 3D volumétrique
En tomographie, des motifs lumineux sont projetés dans une résine en rotation. La dose accumulée solidifie les zones voulues. La xolographie utilise deux longueurs d’onde et des molécules photosensibles pour localiser la polymérisation à l’intersection des faisceaux. Les effets de l’oxygène dépendent de la chimie : ils ne définissent pas à eux seuls la différence avec la SLA ou le DLP.
Trois équipes et leurs approches
Brett E. Kelly, Indrasen Bhattacharya, Hossein Heidari, Maxim Shusteff, Christopher M. Spadaccini et Hayden K. Taylor, de l’Université de Californie à Berkeley et du Lawrence Livermore National Laboratory, décrivent ainsi leur méthode CAL :
« Nous avons développé une méthode, la lithographie axiale calculée (CAL = computed axial lithography), qui nous a permis de synthétiser des géométries arbitraires de manière volumétrique par photopolymérisation. L’approche CAL présente plusieurs avantages par rapport aux méthodes d’impression conventionnelles basées sur les couches. Notre méthode peut être utilisée pour contourner les structures de support, car elle peut imprimer dans des fluides à haute viscosité ou même dans des solides. L’impression 3D de structures autour de composants solides préexistants est également possible grâce à notre approche. CAL est extensible à des volumes d’impression plus importants et est plusieurs ordres de grandeur plus rapide, dans une plus large gamme de conditions, que les méthodes couche par couche ».
Damien Loterie, Paul Delrot et Christophe Moser, chercheurs à l’EPFL et fondateurs de Readily3D, reviennent sur le démarrage de leur projet :
« Au cours de nos études de doctorat, nous avons discuté à de multiples reprises de nouveaux concepts de photopolymérisation qui impliquaient la mise en forme de faisceaux lumineux en 3D pour créer l’objet souhaité. Notre projet a vraiment pris son envol lorsqu’en 2017, nous avons décidé de tester expérimentalement si nous pouvions fabriquer un objet en 3D en éclairant une résine photosensible sous plusieurs angles, ce qui était la base de l’impression tomographique. Ces premières expériences ont été étonnamment réussies, et nous avons réalisé que nous étions sur la bonne voie ».

L’approche de Readily3D est tomographique : la résine photosensible reçoit des projections calculées sous plusieurs angles. La formulation peut être adaptée aux applications étudiées.
Fondée en janvier 2019, xolo explique le principe de sa xolographie :
« La technologie de xolographie peut très bien être décrite comme un processus dans lequel une zone d’impression plane se déplace continuellement – et à grande vitesse – à travers un réservoir de photopolymère plutôt que le photopolymère se déplaçant lentement d’un réservoir à la zone d’impression – comme vue dans une imprimante SLA/DLP conventionnelle ».
Ces procédés construisent une géométrie à partir de données numériques. L’absence de dépôt couche par couche n’implique pas l’absence de mouvement : cuve, zone d’exposition ou optique peuvent se déplacer selon la configuration.
« La plupart des technologies d’impression 3D reposent sur un procédé additif couche par couche. L’impression volumétrique, en revanche, repose sur une cuve remplie de photopolymère dans laquelle chaque voxel (analogue 3D d’un pixel) peut être adressé de manière sélective pour le faire passer de l’état liquide (non durci) à l’état de matériau dur (durci) souhaité », explique l’équipe de xolo.
La viscosité peut aider à maintenir l’objet pendant l’exposition. En revanche, charges et additifs peuvent modifier la transmission ou la diffusion de la lumière ; leur compatibilité doit être vérifiée pour chaque formulation.
La solidification demande une dose lumineuse suffisante et un temps d’exposition. Elle n’est donc pas instantanée, même lorsque la fabrication est très rapide.
S’attaquer à un problème urgent dans le domaine de la fabrication
Les démonstrations présentées annoncent des durées de quelques secondes à quelques minutes pour certaines pièces. Ces durées d’exposition ne comprennent pas nécessairement la préparation, le calcul des projections, le lavage ou les traitements ultérieurs.
« L’aspect le plus spectaculaire de notre technologie est la vitesse : comme le volume entier est solidifié en même temps et non couche par couche, les objets peuvent être imprimés en quelques dizaines de secondes seulement. C’est une révolution car aucune autre méthode ne peut rivaliser avec elle à une échelle et une résolution similaires », l’équipe de Readily3D explique.
Xolo ne pourrait pas être plus d’accord avec Readily3D, la technologie V3DP est la base d’une vitesse et d’une liberté de conception sans précédent « car les pièces imprimées n’ont plus besoin d’être attachées à une plateforme ».
Et il y a aussi d’autres avantages :
« L’impression directement dans le volume de résine permet également de résoudre les problèmes supplémentaires des systèmes traditionnels de FA. Par exemple, nous n’avons pas besoin de supports temporaires pour imprimer des structures creuses ou des surplombs, car l’objet est maintenu en place par la résine pendant le temps d’impression relativement court. L’absence de contact mécanique entre l’imprimante et la résine signifie également que nous pouvons imprimer à l’intérieur de conteneurs scellés et stériles. Enfin, nous sommes en mesure d’imprimer des matériaux souples et déformables, ce qui est généralement difficile, voire impossible, à réaliser sur des systèmes de FA basés sur des opérations de dépôt ou de rechargement ».
« L’impression 3D volumétrique ne remettra en question l’état de la technique que lorsque les clients ne seront pas satisfaits des solutions existantes. Pensez aux applications sensibles au temps ou à l’enlèvement manuel des structures de support, à l’effet d’escalier, etc. Avec le lancement du xube, nous espérons inspirer les esprits créatifs pour des applications qui n’étaient pas réalisables auparavant. Nous voulons permettre la réalisation de produits qui étaient inimaginables auparavant », nous a expliqué l’équipe de xolo.
Ces avantages sont à lire dans le cadre des matériaux et géométries testés. Une offre de recherche ne constitue pas une validation de toutes les applications industrielles ou médicales envisagées.
Les technologies d’impression 3D volumétrique et leurs spécifications
Les exemples qui suivent décrivent la situation étudiée pour le numéro de janvier–février 2021. Ils ne constituent pas un inventaire actuel des fournisseurs.
Les travaux de l’Université du Michigan (2019) concernent une impression continue par inhibition de polymérisation, à distinguer des deux approches précédentes. La demande US20180250890A1 de Siemens a été déposée le 1er mars 2017 et publiée le 6 septembre 2018. Le passage sur une « molécule de commutation moléculaire optique, dans laquelle la molécule de commutation moléculaire optique a un état non fluorescent et un état fluorescent, dans laquelle, à une longueur d’onde d’excitation optique, la molécule a un premier état, et à un second état, la molécule de commutation moléculaire optique est fluorescente à une seconde longueur d’onde d’excitation » provient, lui, du brevet de la Southern Methodist University. Ces documents décrivent des principes ; ils ne prouvent pas que toutes ces technologies sont équivalentes ou commercialisées.
Disney Enterprises apparaît également dans la demande US20160107380A1, publiée le 21 avril 2016, portant sur une impression à partir d’un liquide photodurcissable. Ce document ne suffit pas à établir une offre commerciale.
Les deux offres commerciales examinées dans ce dossier sont celles de xolo et de Readily3D.
L’imprimante 3D volumétrique xube
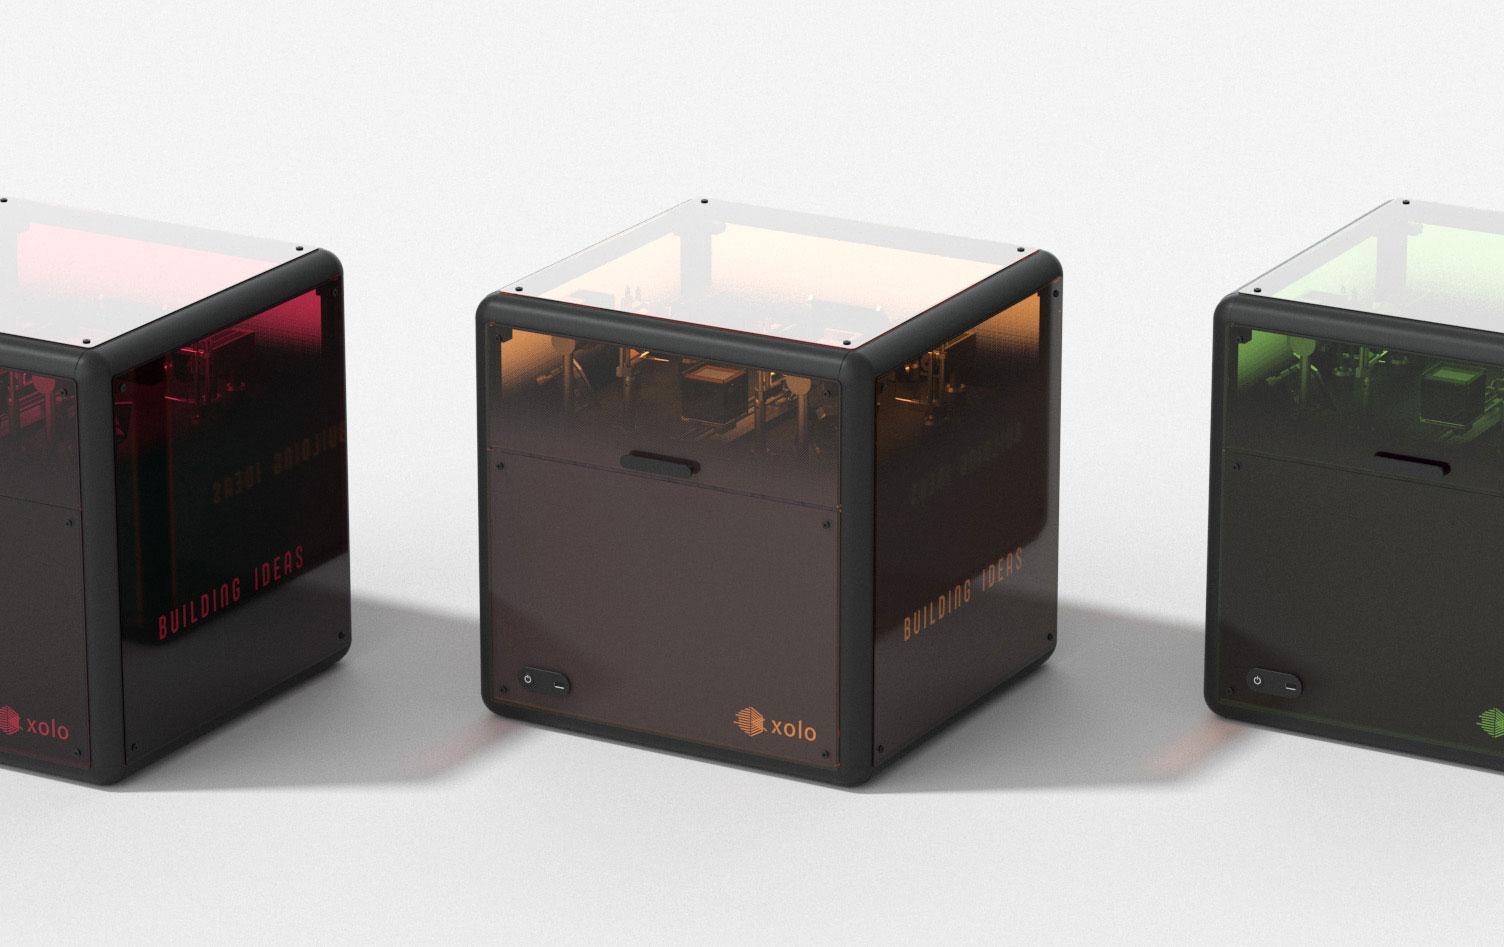
À la fin de 2020, xolo présentait xube, une imprimante fondée sur la xolographie. L’entreprise annonçait environ 20 secondes pour de petites pièces et jusqu’à cinq minutes pour de plus grandes pièces, dans les conditions de ses démonstrations.
« Le xube est spécialement conçu pour les chercheurs curieux : Bien que des protocoles standard soient disponibles pour l’impression d’acryliques, il est ouvert à l’individualisation, tous les paramètres d’impression peuvent être choisis librement et tout matériau fabriqué soi-même peut être utilisé. Le client charge l’imprimante avec une cuve en photopolymère dont les dimensions [ascendantes] vont de >50 mm à 10 mm, ainsi que les coordonnées spatiales. En quelques secondes à quelques minutes environ (selon la taille de l’impression), l’objet est solidifié avec une grande précision sur la base d’un fichier d’entrée STL standard », a déclaré xolo à 3D ADEPT Media.
La plage de dimensions formulée dans cette citation est ambiguë ; elle ne doit pas servir de spécification d’achat sans confirmation du fabricant.
Selon l’entreprise, une fois que la pièce imprimée – ou “l’objet solidifié” selon les termes de xolo – est retirée de la cuve, « la résine résiduelle est éliminée par lavage et, selon le matériau utilisé, les propriétés finales du matériau peuvent être obtenues par traitement par la lumière ou par la chaleur ».
Lors de l’entretien, xolo destinait son offre aux organismes de recherche.
L’imprimante Tomolite de Readily3D
Pour la version de Tomolite décrite lors de l’entretien, Readily3D annonçait un encombrement d’environ 30 × 40 × 60 cm et un volume cylindrique de fabrication de 10 mm de diamètre sur 27,5 mm de hauteur. L’entreprise indiquait alors un marquage CE.
Décrit comme ultra rapide et convivial par ses inventeurs, l’appareil peut imprimer « un objet à l’échelle du centimètre, en matériaux souples et durs, en quelques dizaines de secondes avec une résolution optique de 40 um ».
Readily3D indiquait que, pour les matériaux alors présentés, le lavage suffisait après impression. Ce résultat ne doit pas être extrapolé à toute résine ou à tout usage final.
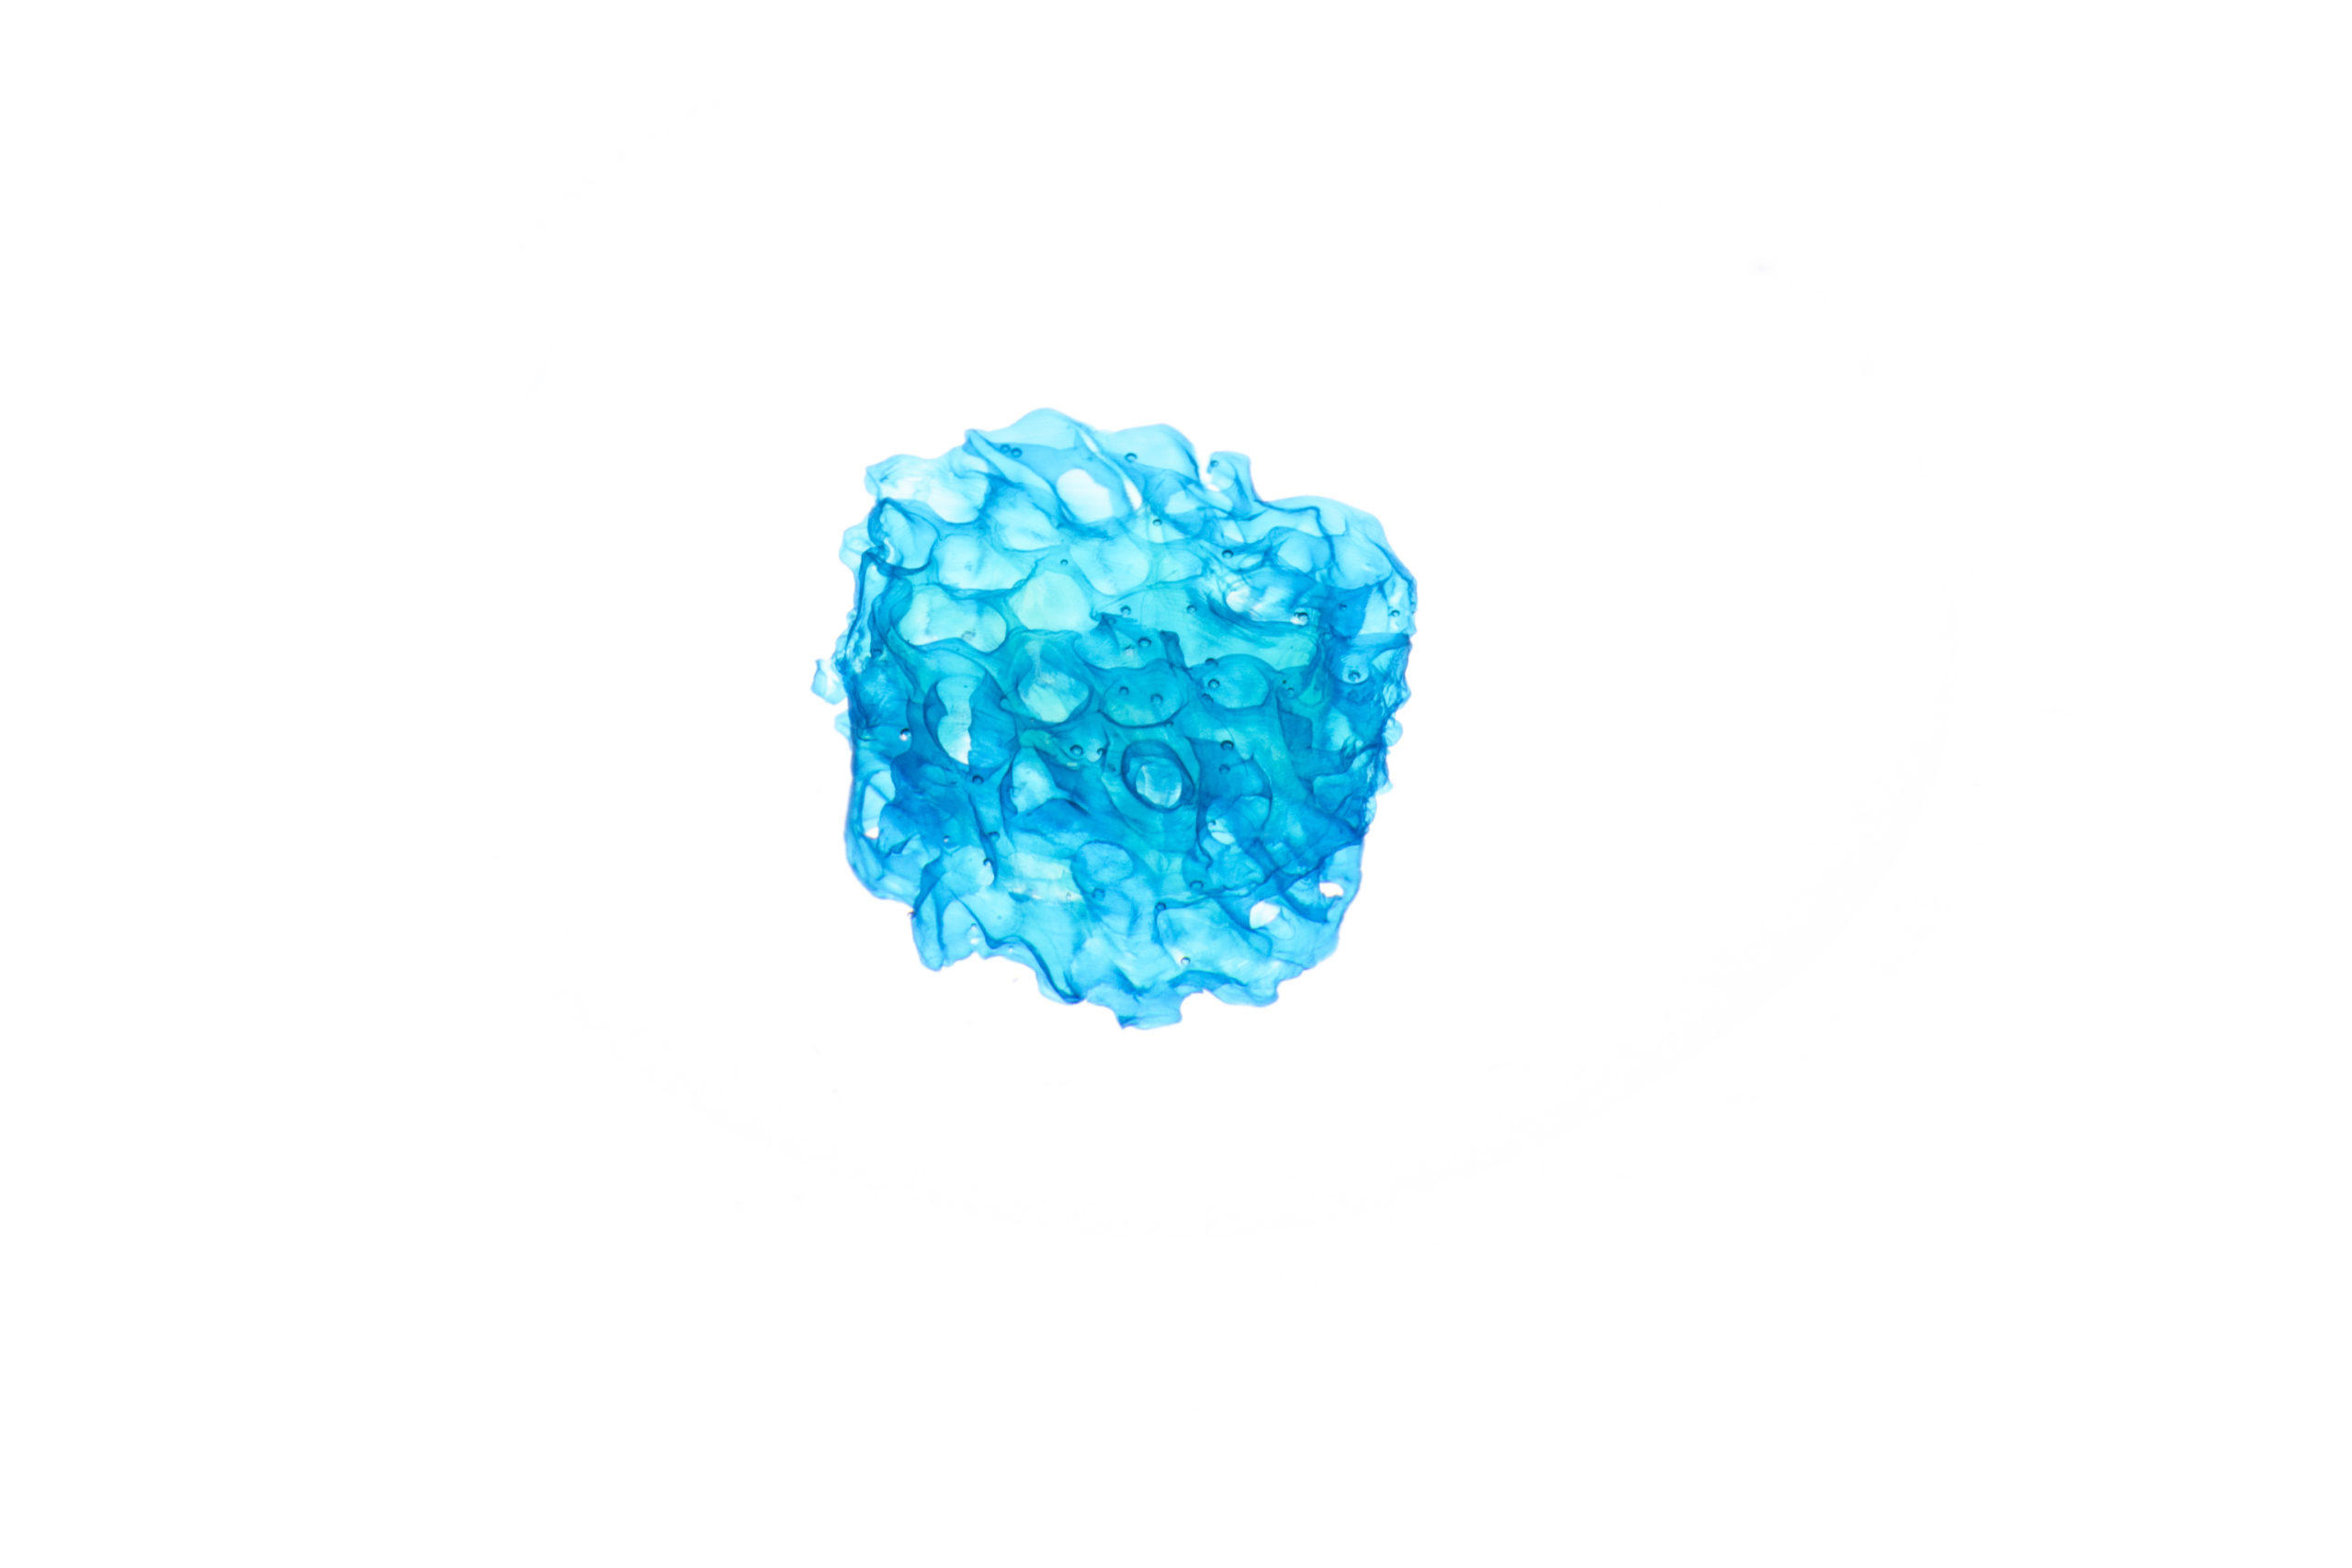
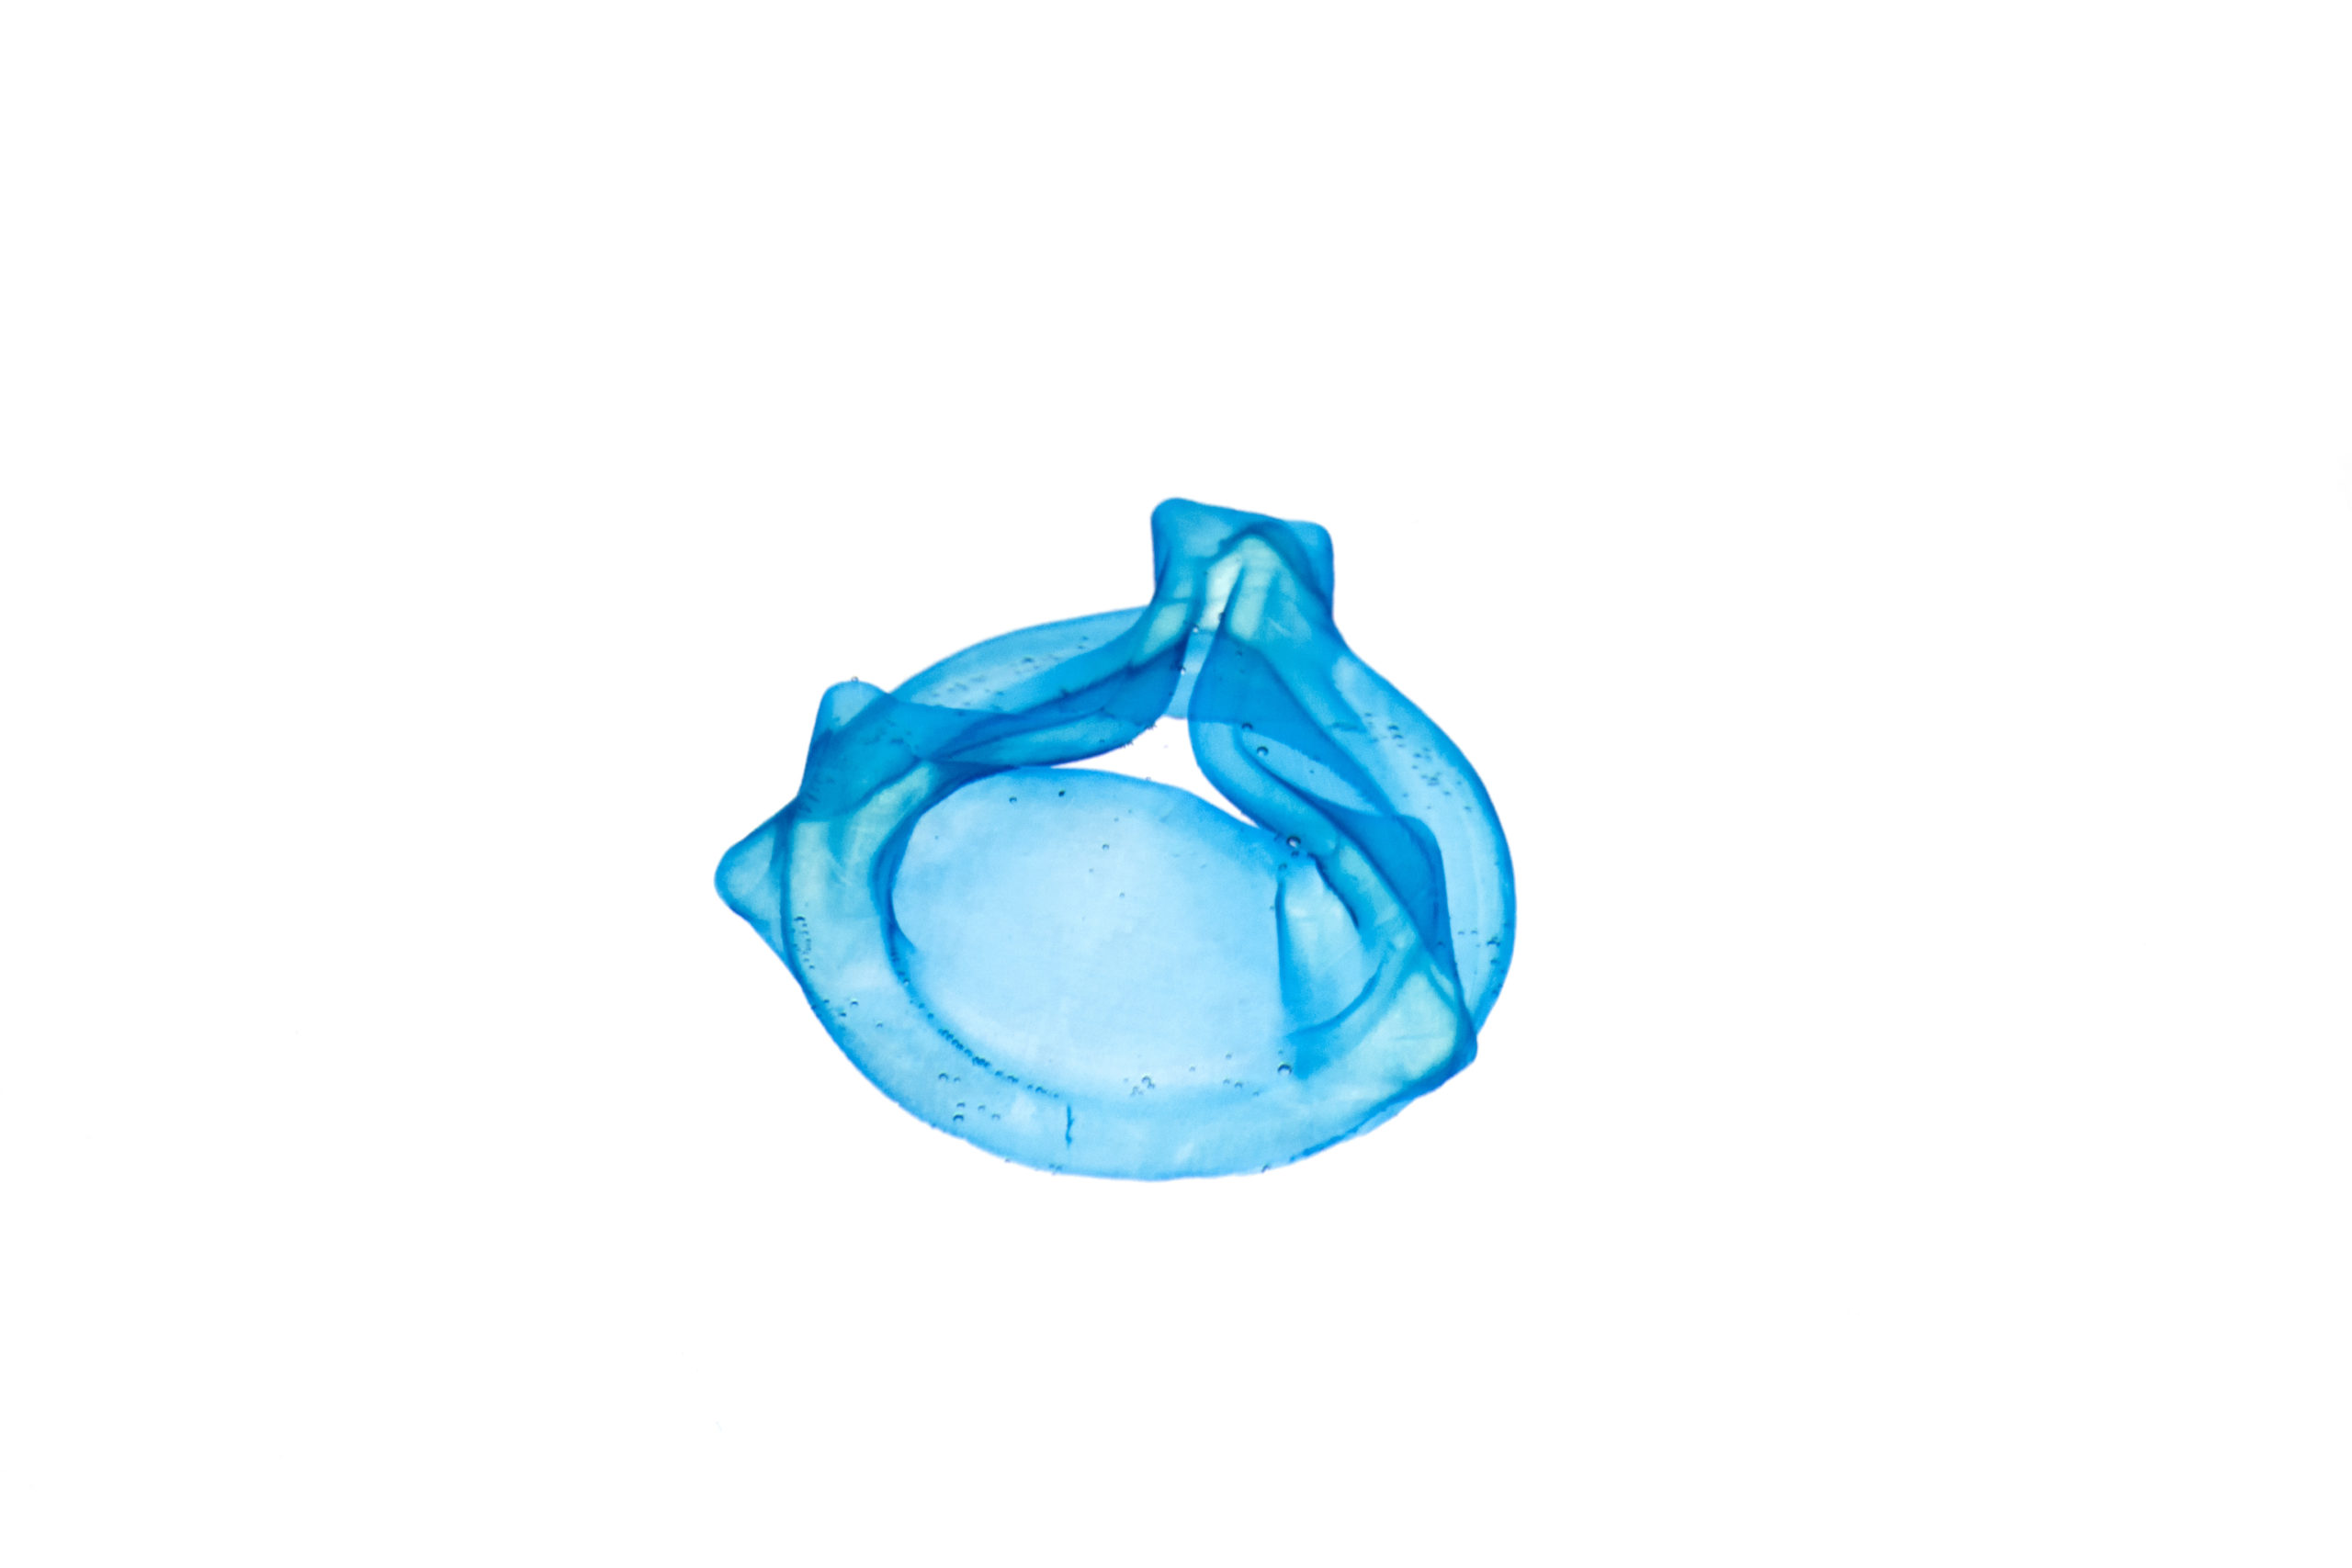
En parlant du processus d’impression, la société explique : « la résine est d’abord versée dans un flacon cylindrique, qui est ensuite chargé à la main dans l’imprimante. Le fichier STL de l’objet à imprimer est généré par un programme de CAO. L’imprimante est livrée avec le logiciel Apparite, qui permet le chargement et la manipulation des fichiers STL, ainsi que la configuration des paramètres de dose et le contrôle de l’impression »
Pour donner un exemple d’application, les fondateurs ajoutent : « notre imprimante peut façonner des biorésines photosensibles en constructions vivantes complexes comportant des vascularisations, des pores et des cavités, ce qui ne peut être fait avec aucune autre imprimante du marché avec la même vitesse et la même résolution ».
Readily3D indiquait alors proposer la machine aux entreprises et aux établissements publics, avec des unités installées dans des centres de recherche européens.
Principales applications de l’impression 3D volumétrique
Les intervenants citaient l’optique, la dentisterie, l’audiologie, la bio-ingénierie, la microfluidique et le prototypage parmi les domaines envisagés.
Les constructions chargées de cellules concernent la biofabrication ; toutes les applications citées ne nécessitent pas de cellules. Une démonstration en laboratoire ne vaut pas validation clinique.
Dans cet entretien de 2021, Readily3D voyait notamment une perspective dans la personnalisation en dentisterie et en audiologie. Il s’agissait d’une appréciation de marché, et non d’une autorisation de dispositif médical.
Ces premiers équipements ont ouvert l’accès à de nouveaux essais. Le choix d’un procédé reste lié au matériau, à la géométrie, à la résolution et aux validations requises pour l’application.
Ce dossier a initialement été publié dans le numéro de Janvier/Février de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité