

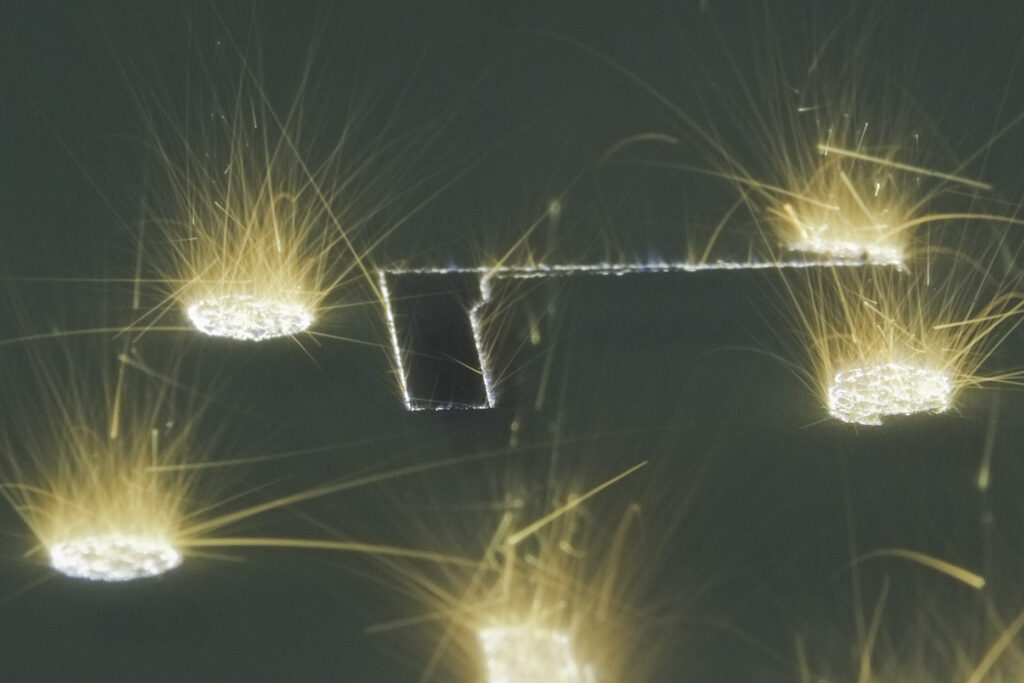
Dossier du numéro de janvier/février 2023, avec Kartik Rao (Additive Industries) et Dominik Schmid (Kennametal). Les fonctions et exemples rapportés correspondent à cette période.
Multiplier les lasers dans une imprimante 3D peut augmenter la capacité de fabrication. Mais le gain dépend de leur utilisation effective, des opérations communes à chaque couche et de la qualité recherchée. Ce dossier examine les conditions dans lesquelles le multi-laser peut être pertinent.
Les lasers concentrent de l’énergie pour traiter localement la matière. Leur efficacité dépend du matériau et du procédé : ils ne constituent pas la source d’énergie optimale pour toute fabrication additive. Dans la fusion métallique sur lit de poudre, l’impression se déroule généralement sous atmosphère contrôlée, et non simplement dans l’air ambiant.
Ce dossier porte surtout sur la fusion métallique sur lit de poudre. Le frittage sélectif par laser (SLS), également membre de la famille du lit de poudre, peut utiliser plusieurs lasers pour les polymères. Certaines installations de dépôt de matière sous énergie concentrée (DED) et de stéréolithographie exploitent aussi plusieurs faisceaux.
« Dans la FA des polymères, il y a le frittage sélectif par laser (SLS) qui est également disponible avec plus d’une source laser. Il existe également des machines de stéréolithographie équipées de plusieurs lasers, mais la densité d’énergie requise pour la photopolymérisation est faible, c’est pourquoi il existe d’autres méthodes qui exposent plus d’une zone à la fois », explique le Dr. Dominik Schmid, ingénieur principal, chez Kennametal.
Selon Kartik Rao, directeur de marketing stratégique chez Additive Industries, l’industrie qui nous montre probablement la voie à suivre est celle du revêtement par laser. « Beaucoup de gens travaillent avec le revêtement laser dans les industries pétrolières et gazières ; ils prennent de grands et longs arbres et les revêtent entièrement de matériaux résistants à l’usure avec plusieurs robots travaillant sur une pièce. En fin de compte, c’est probablement là que se dirige la FA »
Si chacune des technologies susmentionnées utilise différents types de laser et de puissance laser et nécessite des faisceaux de tailles différentes sur la plaque de construction, l’objectif ultime pour les fabricants de pièces est le même : améliorer la productivité tout en réduisant le coût par pièce. Le problème, c’est qu’un certain nombre de défis techniques peuvent se poser lorsqu’on travaille avec plusieurs lasers dans un processus de fusion sur lit de poudre.
Quand “plus” signifie-t-il “mieux” ?
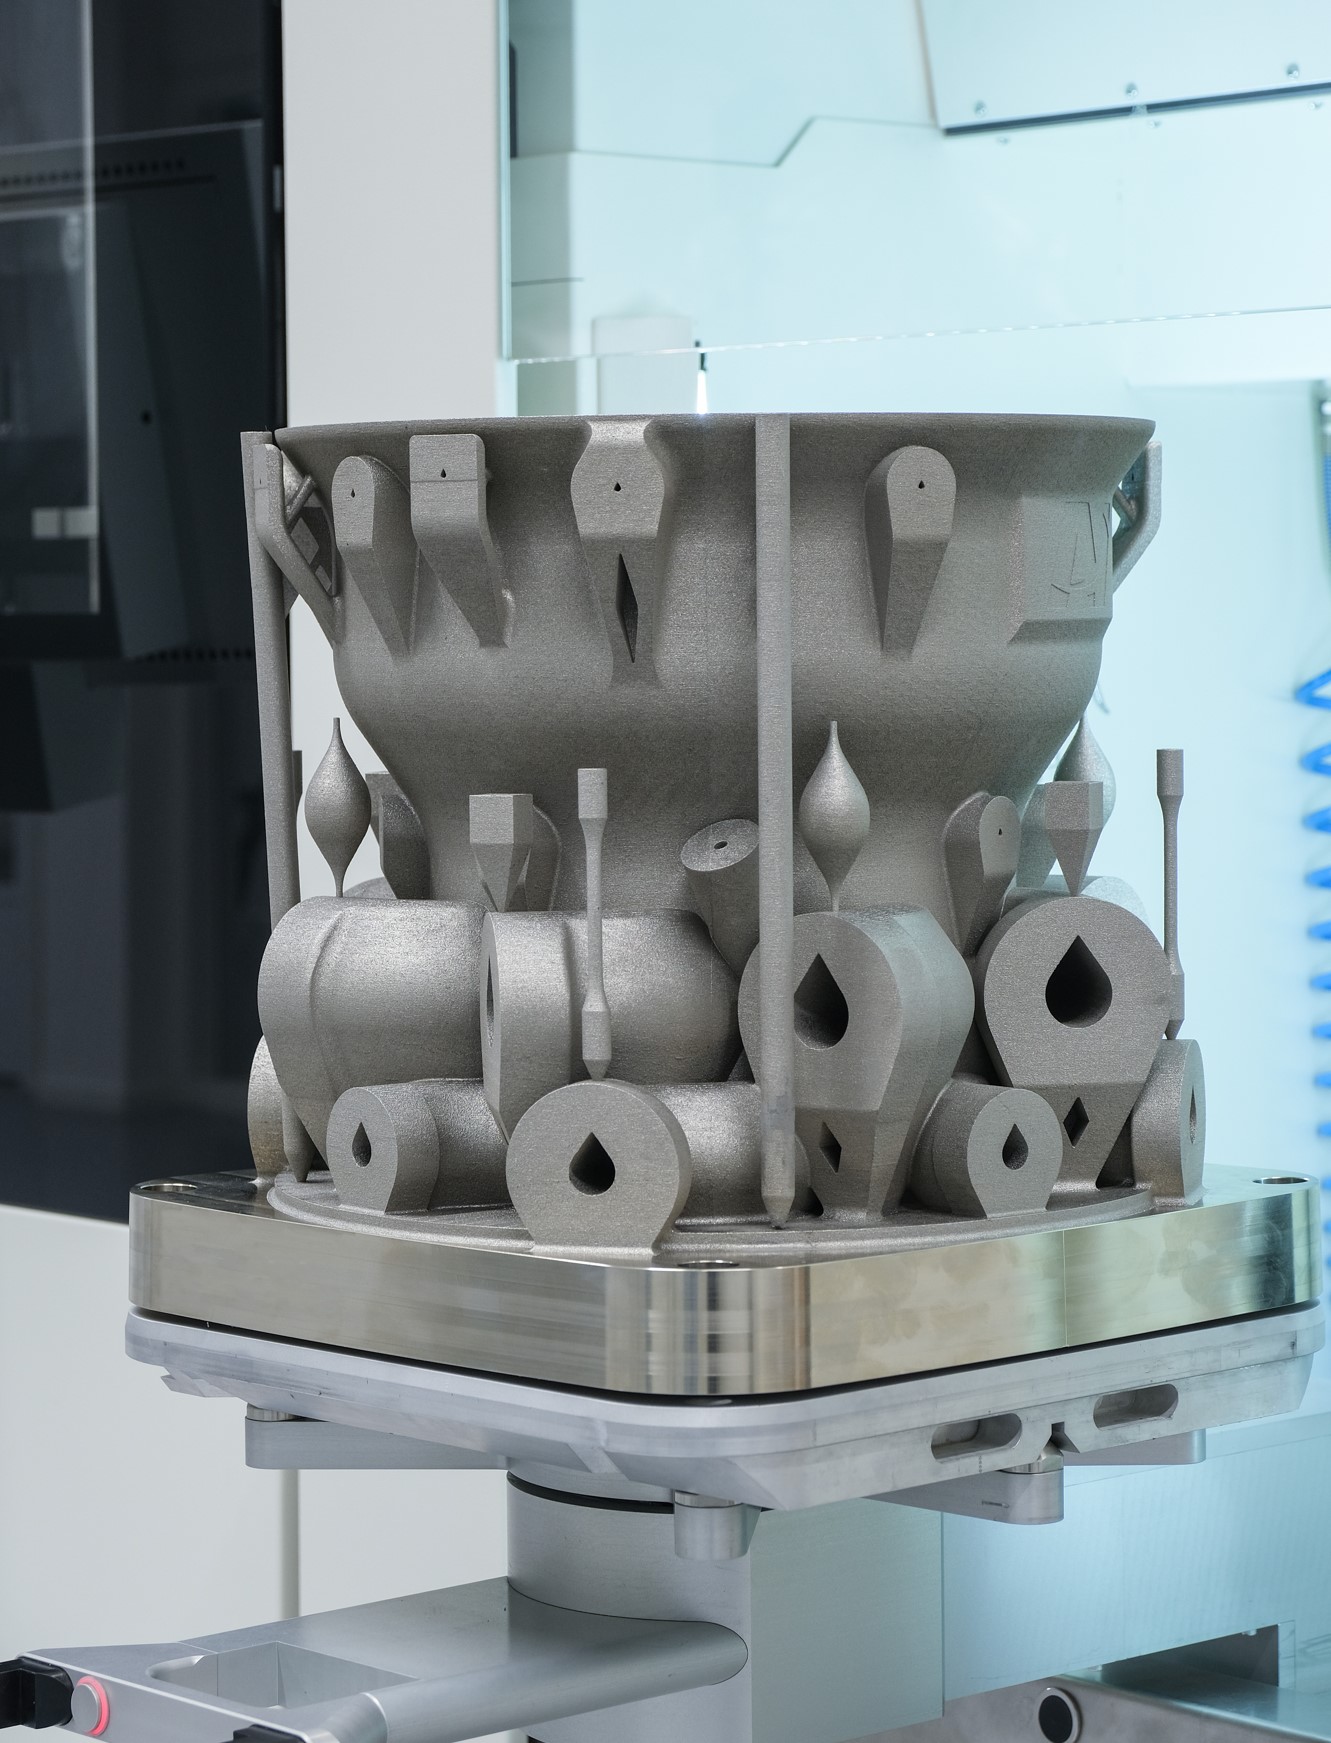
Pour des besoins limités de prototypage ou de recherche, un système monolaser peut suffire. Le choix dépend toutefois des géométries, des volumes, des matériaux et de la représentativité souhaitée par rapport à la future production.
L’évaluation d’un système multi-laser doit comparer le débit utile, le taux d’occupation du plateau, les temps de préparation et le coût des pièces conformes. Il faut notamment vérifier combien de pièces peuvent être fabriquées simultanément et quelles dimensions la machine peut traiter.
« Les systèmes multi-lasers ont un taux de construction plus élevé, ce qui signifie que la capacité de production est supérieure à celle des systèmes mono-lasers. D’un autre côté, ils sont plus chers que les systèmes à laser unique. Il est donc important de faire usage de cette capacité supplémentaire que les systèmes fournissent. En résumé, le facteur le plus important pour déterminer s’il est judicieux d’utiliser des systèmes multi-laser est la demande de produits à fabriquer de manière additive », souligne l’expert de Kennametal.
Mettant l’accent sur les raisons techniques pour lesquelles il est judicieux d’utiliser des lasers multiples dans les procédés de fusion à lit de poudre, l’orateur d’Additive Industries note :
« Dans la zone du lit de poudre, il est plus logique d’avoir plusieurs lasers car, en fin de compte, vous voulez que la plus grande partie possible du lit de poudre soit active. Le coût de la pièce peut être une raison à prendre en compte, de même que la taille des pièces que vous serez en mesure de fabriquer. Les pièces de très grande taille, par exemple, peuvent nécessiter l’intervention de plusieurs lasers, sinon leur fabrication peut prendre jusqu’à 30 jours, ce qui est clairement très long et ne sera pas évolutif pour votre entreprise. Cela a également du sens si vous avez de petites pièces sur un grand plateau de fabrication. »
Selon l’architecture, les champs de balayage peuvent se recouvrir partiellement ou couvrir chacun tout le plateau. Ainsi, Renishaw décrivait en 2019 quatre lasers capables d’accéder à l’ensemble du lit de poudre du RenAM 500Q. Les lasers ne sont donc pas nécessairement cantonnés à quatre zones fixes.
Dans un autre ordre d’idées, même si on prône la productivité, la qualité doit également faire partie de l’équation, ce qui peut s’avérer difficile si on connaît les implications liées aux propriétés des matériaux, aux stratégies de construction et aux autres paramètres laser pertinents pour la fabrication additive.
Paramètres laser pertinents pour les systèmes de FA multi-laser
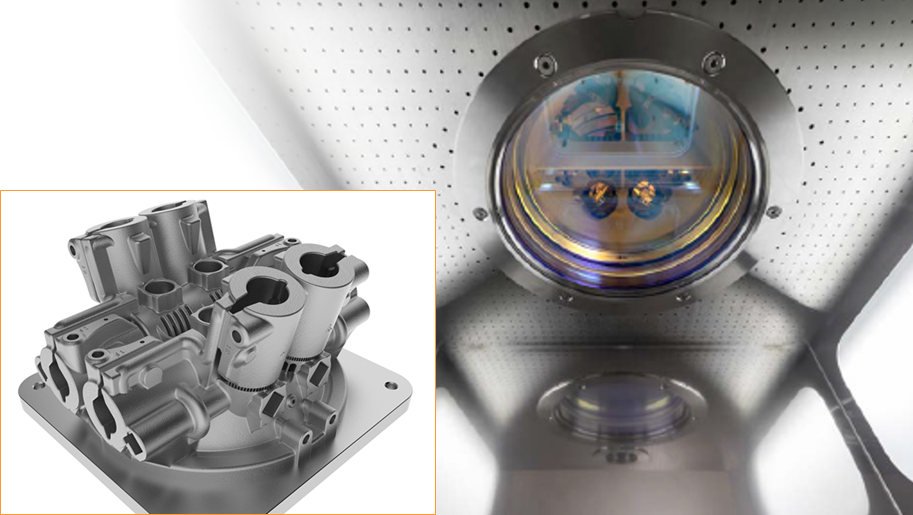
L’équivalence avec les propriétés obtenues sur un système monolaser doit être démontrée par des contrôles adaptés à la pièce et à son usage. L’étalonnage, les zones de raccordement et les interactions entre faisceaux peuvent influencer la microstructure et les défauts.
Schmid explique que multiplier la production avec plus de sources laser n’est pas linéaire. « Une machine équipée de quatre lasers pourrait n’être que trois fois plus rapide qu’une machine à laser unique, car le temps d’étalement de la poudre reste fondamentalement le même. La possibilité de réduire les coûts de fabrication avec des systèmes multi-laser dépend de l’application spécifique ainsi que de l’investissement nécessaire dans les machines elles-mêmes. La fabrication multi-laser entraîne des défis supplémentaires, tels que l’alignement des lasers ou la conception plus complexe du flux de gaz inerte, de sorte que le résultat idéal est d’obtenir une qualité égale à celle d’une machine monolaser », souligne-t-il.
Rao souligne que davantage de lasers ne garantit ni une production proportionnellement plus rapide ni une qualité supérieure. Les points à contrôler comprennent :
- le partage des zones et leur raccordement (stitching) ;
- les interactions des faisceaux avec les fumées et condensats ;
- le flux gazeux, pour évacuer émissions et chaleur ;
- l’étalonnage absolu et relatif des lasers.
Les projections et condensats doivent être évacués sans perturber les autres faisceaux. Le « stitching » désigne ici le raccordement des zones traitées par différents lasers, et non le fait que des lasers trop proches « piquent » la pièce. Les stratégies de partage et de recouvrement des zones doivent être validées pour éviter discontinuités et variations de propriétés.
En outre, la position relative des lasers par rapport au flux gazeux est essentielle, car elle est régie par les choix d’affectation des lasers effectués lors de la préparation de la construction. Il va sans dire que les configurations du flux gazeux varient d’une machine à l’autre.
« Dans la plupart des cas, une sorte d’attribution des lasers aux pièces doit être effectuée par l’opérateur. Cela signifie que si vous avez plusieurs pièces sur la plaque de fabrication, vous devez attribuer quel laser doit travailler sur quelle pièce. Comme les machines multi-laser sont plus chères et que les temps de construction sont plus courts, la planification des constructions et des équipes devient encore plus importante pour minimiser le temps improductif et maximiser la productivité et l’efficacité », commente le représentant de Kennametal. En ce qui concerne la prise en compte du flux de gaz et de la stabilité thermique, il ajoute : « Lorsqu’on utilise plus d’un laser simultanément, les fumées d’une zone de traitement ne doivent pas interférer avec le(s) faisceau(x) laser actif(s) dans une autre zone. Cela doit être résolu par la direction du flux de gaz inerte en combinaison avec la synchronisation et l’attribution locale des lasers. En même temps, plusieurs lasers apportent plus d’énergie et donc de chaleur à la chambre de construction. Une partie de cette chaleur va dans le flux de gaz, l’autre dans le châssis de la machine. Il faut en tenir compte lors de la conception de la machine. La gestion de la poudre est pratiquement indépendante du nombre de sources lasers/optiques. »
Alors, comment déterminer votre stratégie de fabrication ?
Si les fabricants utilisent souvent plusieurs lasers, soit pour construire simultanément un seul composant, soit pour construire des pièces individuelles avec chaque laser, ils doivent évaluer le temps d’exécution sur l’imprimante 3D, « car l’objectif reste de maximiser l’utilisation des lasers », souligne Rao.
« Quel est l’intérêt d’avoir plus de quatre lasers si vous ne tirez parti que d’un ou deux ? Au final, plus vous avez de lasers, plus le système est cher. L’augmentation des dépenses d’investissement doit être compensée par une meilleure productivité. Cependant, la productivité est également influencée de manière significative par le temps de construction et les horaires de travail [et cela dépend beaucoup de l’application que vous voulez réaliser] », poursuit-il.
Le logiciel intervient dans l’affectation des lasers, la préparation des trajectoires et l’étalonnage. Lors de l’entretien, Rao expliquait qu’Additive Industries travaillait sur l’affectation dynamique, la qualification et l’étalonnage multifaisceau, ainsi que sur la simulation des écoulements (CFD) et les essais. Ces outils contribuent au procédé mais ne remplacent pas la validation des pièces.
Conclusion
Le bon nombre de lasers dépend de la demande, du taux d’utilisation et de la géométrie des pièces. Les gains doivent être mesurés sur l’ensemble du cycle, en incluant préparation, étalement de poudre, refroidissement, contrôles et post-traitement. Une meilleure productivité ou un coût réduit restent des résultats à démontrer pour l’application choisie.
Quelques notes sur les entreprises participantes
Kennametal indiquait employer la fusion multi-laser sur lit de poudre pour certains produits en acier à outils pour travail à chaud, ainsi que le jet de liant pour des outils en carbure et des pièces d’usure. Ces choix dépendent des propriétés et de la chaîne de fabrication recherchées.
Additive Industries est un fabricant néerlandais de systèmes de fabrication additive métallique pour des marchés industriels, notamment l’aérospatiale, l’automobile et l’énergie. Sa contribution présente ici le point de vue du constructeur de machines.
Ce dossier a été initialement publié dans le numéro de Janvier/Février 2023 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité