Dossier publié initialement dans 3D ADEPT MAG en mars–avril 2021. Les fonctions, produits et estimations cités reflètent les entretiens de cette période. Les performances annoncées par les fabricants dépendent des applications et des configurations.
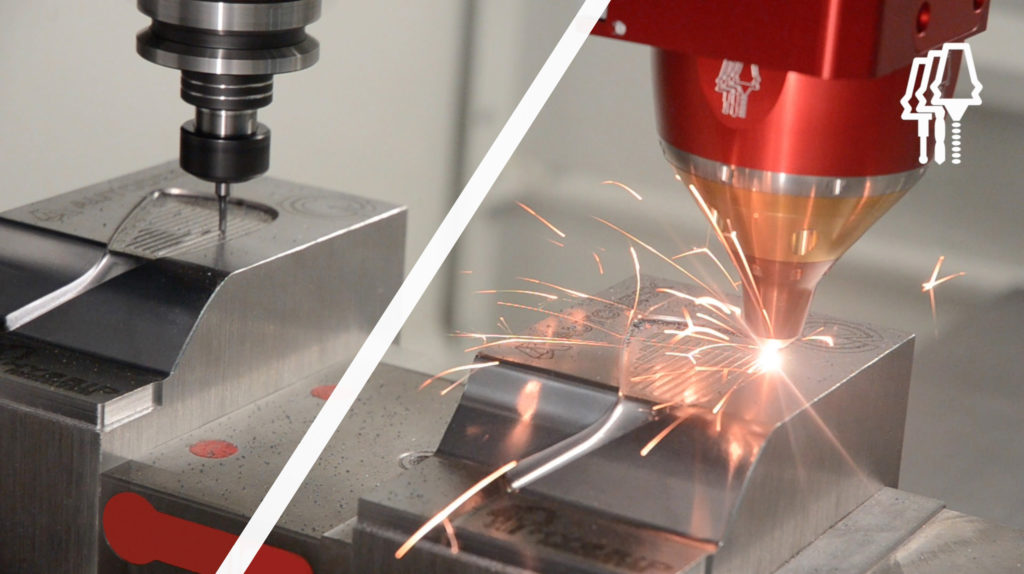
La fabrication hybride associe plusieurs procédés de production. Ce dossier examine plus précisément la combinaison d’opérations additives et soustractives au sein d’une même machine : ajouter la matière là où elle est utile, puis usiner les surfaces qui l’exigent. Cette intégration pose des questions de conception, de pilotage et de qualification.
L’ajout et l’enlèvement de matière peuvent se succéder dans différents ordres selon la géométrie et l’accès des outils. Quelles technologies peuvent être associées ? Comment préparer leur enchaînement et comparer les coûts d’une solution hybride à ceux de machines séparées ?
Comme nous l’avons vu avec la FA, les avantages potentiels de la FH ont convaincu certains adeptes précoces du marché. En fait, dans la liste non exhaustive des acteurs proposant des machines, des logiciels ou des applications de fabrication hybride, on compte DMG MORI, ELB-Schliff, Matsuura, Mazak, Mitsui Seiki, Okuma, Meltio, 3D-Hybrid Solutions, Inc., Hermle, Siemens, Sodick, Diversified Machine Systems, Fabrisonic, Optomec, Thermwood, Weber Additive, Sulzer, Hybrid Manufacturing Technologies, et Imperial Machine & Tool Co. pour n’en citer que quelques-unes.
Cependant, pour aborder ce sujet, nous avons invité le Dr Jason Jones, cofondateur et CEO de Hybrid Manufacturing Technologies, ainsi que Manuel Kolb, directeur commercial de Hans Weber Maschinenfabrik GmbH pour la fabrication additive, à partager le point de vue du fabricant. Gene Granata, chef de produit chez CGTECH, abordera l’aspect logiciel de ce sujet.
La combinaison des procédés additifs et soustractifs
Les matières premières de FA peuvent prendre la forme de poudres, de fils, de granulés, de feuilles ou de résines liquides. Ces formes ne constituent pas trois familles normalisées de procédés : la terminologie ISO/ASTM 52900 distingue sept catégories selon le mécanisme de fabrication.
Les procédés soustractifs enlèvent de la matière, dans les métaux comme dans d’autres matériaux selon la technique retenue. Le fraisage, la rectification, l’électroérosion ou certaines découpes répondent à des contraintes différentes. La commande numérique (CNC) désigne leur mode de pilotage, pas une famille de matériaux.
Le dépôt sous énergie concentrée (DED) est fréquemment associé à l’usinage, mais il n’est pas le seul procédé additif concerné.
« Tout type de procédé additif qui utilise une buse pour le dépôt peut être combiné avec le fraisage, le meulage ou même la découpe/ablation au laser. La combinaison la plus courante est le dépôt par énergie dirigée (DED) avec le fraisage CNC de pièces métalliques. L’extrusion de matériaux avec fraisage CNC pour les composites polymères est également une voie d’adoption croissante, en particulier pour la fabrication de montages et d’outils », déclare Jason Jones de Hybrid Manufacturing Technologies.
La combinaison doit rester compatible avec les matériaux, les températures, les accès des outils et les protections de la machine ; toutes les associations ne sont donc pas réalisables sans adaptation.
Les solutions peuvent être intégrées dès la conception d’une machine ou ajoutées à un équipement existant. Le DED, la stratification de feuilles et certaines configurations de fusion sur lit de poudre peuvent être associés à l’usinage. Le rechargement laser est une forme de DED : son intégration exige notamment la coordination des axes, de l’alimentation en matière, de la commande et des protections, au-delà du montage d’une tête.
À propos des machines hybrides que sa société développe et commercialise, Jones explique :
« La forme de la pièce et le(s) matériau(x) déterminent les processus nécessaires et la précision requise pour la machine. Nous choisissons la meilleure combinaison de machine et de têtes/outils de traitement pour nos clients. Nous intégrons les modules dans des machines existantes ou fournissons de nouveaux systèmes clés en main.
Lorsque les budgets sont serrés, les clients optent souvent pour une intégration sur site dans les machines qu’ils possèdent déjà. Toutefois, l’une de nos solutions clés en main entièrement optimisées offre des capacités supplémentaires. Nous avons des solutions fonctionnant sur des machines CNC (verticales, universelles, fraiseuses-tourneuses, etc.), des portiques, des rectifieuses, des robots et des machines à cinématique parallèle (hexapodes, etc.). »

Le dépôt de fil par arc électrique (WAAM), associé au fraisage, peut convenir à de grandes pièces métalliques. Sa cadence dépend du matériau, de la source d’énergie, de la stratégie et de la géométrie ; elle ne se compare pas à celle du laser ou du faisceau d’électrons par un ratio universel. Le volume réalisable reste limité par la machine, la manutention et les contraintes thermiques.
La fabrication additive par ultrasons (UAM) combine l’assemblage de feuilles métalliques à l’état solide et l’usinage. Cette approche de stratification peut notamment permettre des structures multimatériaux et l’intégration de composants, sous réserve de compatibilité des matériaux et du procédé.
La projection à froid dépose des particules métalliques sans les faire fondre. Elle peut être suivie d’un usinage ; les propriétés du dépôt et les traitements nécessaires dépendent du matériau et des conditions de fabrication. Voir notre dossier sur la projection à froid dans le numéro de janvier–février 2021 de 3D ADEPT MAG.
Un autre exemple de technologie de fabrication hybride peut être observé avec l’extrusion de granulés de plastique. « Nous pouvons combiner la fabrication par extrusion de granulés avec le fraisage 5 axes pour fabriquer des pièces complexes de grande taille, avec une qualité de surface élevée et une utilisation minimale de matériaux. Le processus additif est un processus planaire de dépôt de matière fondue couche par couche, tel qu’il est connu dans la fabrication par extrusion de filament fondu. Le processus de fraisage suit le même concept d’usinage CNC que Reichenbacher Hamuel met en œuvre dans ses centres d’usinage soustractif classiques. Les deux processus peuvent être exécutés de manière séquentielle : d’abord le processus additif mentionné, puis le processus de fraisage conventionnel », explique Manuel Kolb de Hans Weber Maschinenfabrik GmbH.
Le processus de fabrication des machines hybrides
Étant donné le large éventail de possibilités qui existent dans le portefeuille de FH, il ne sera pas possible d’examiner de plus près chaque processus développé par les acteurs du marché. À l’aide des exemples fournis par Hybrid Manufacturing Technologies, Weber Additive et CGTech, nous allons examiner ce qu’on peut attendre du processus de fabrication au niveau du logiciel et du post-traitement.
Le point de vue du logiciel
La conception doit prévoir les accès pour le dépôt et l’usinage, les surépaisseurs, le maintien de la pièce et les changements d’opération. La CAO définit la géométrie, la FAO prépare les parcours, puis les outils de simulation et de vérification contrôlent leur exécution selon leurs capacités.
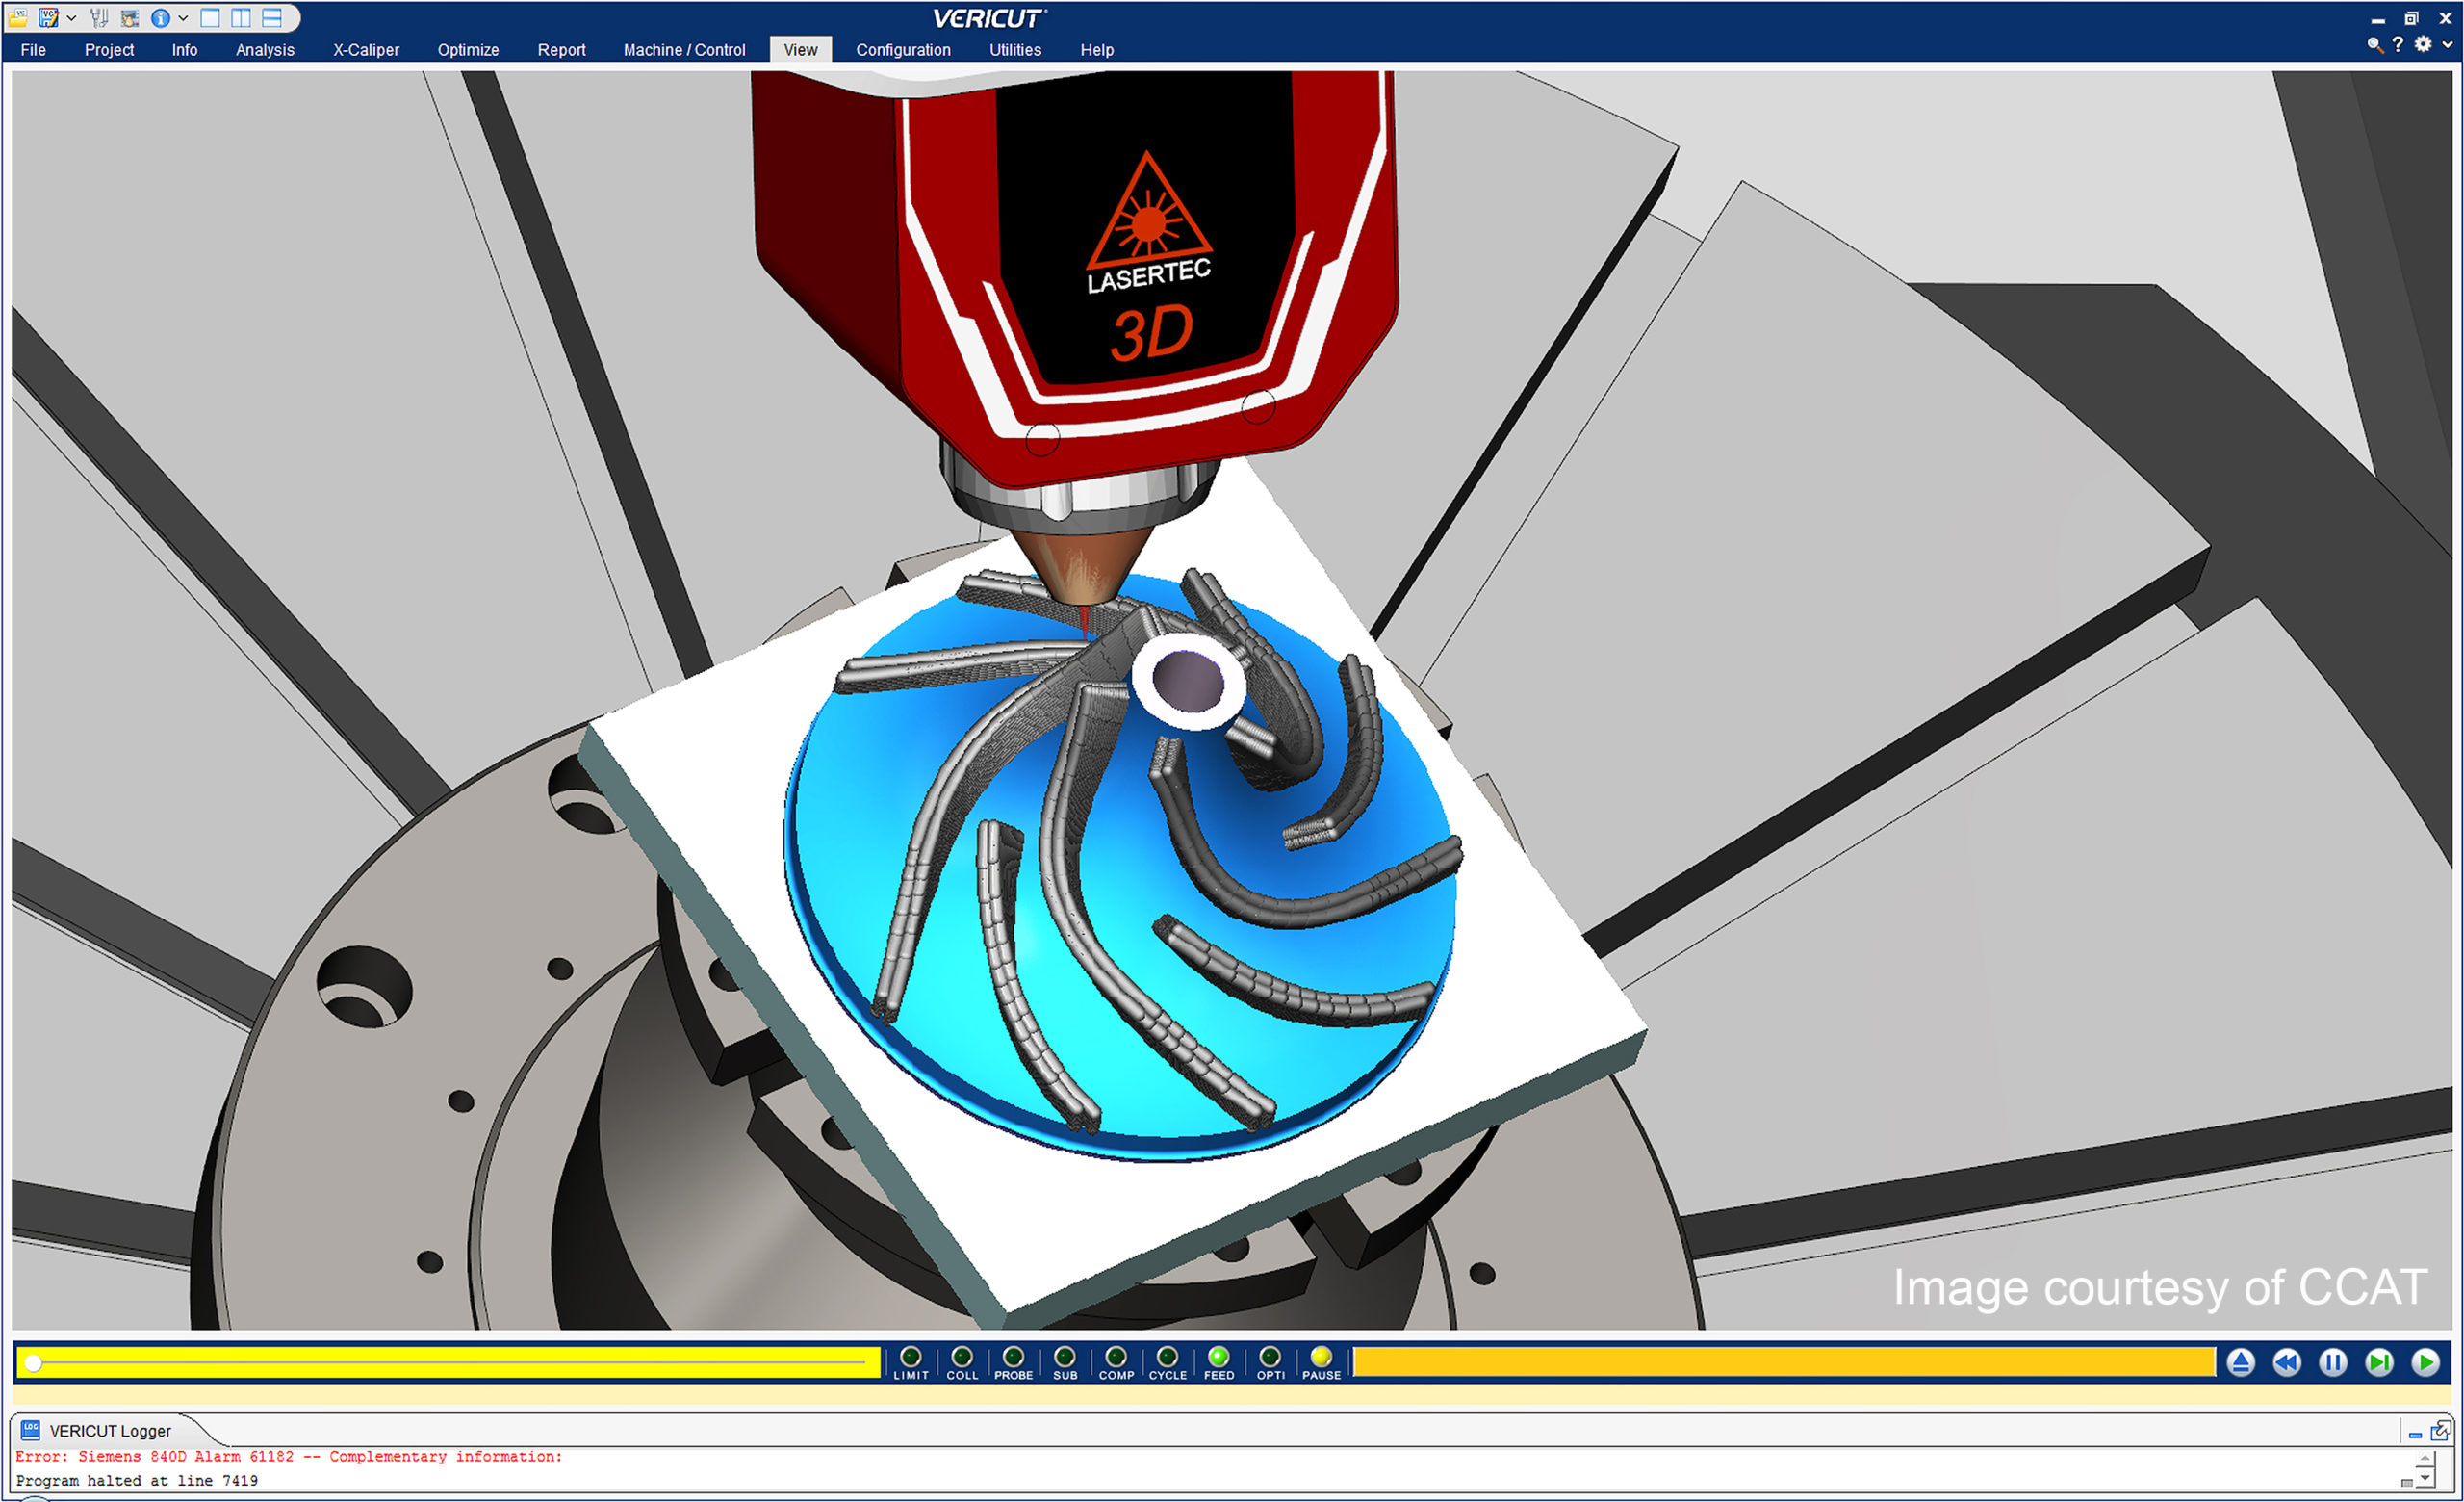
« Les logiciels de CAO/FAO et de vérification dédiés sont HAUTEMENT recommandés pour faciliter une fabrication hybride efficace et sûre. Chaque aspect de la fabrication de pièces hybrides est plus difficile, plus coûteux et souvent peu familier aux entreprises qui se lancent dans ce domaine en pleine expansion. Les logiciels dédiés à la fabrication hybride aident à optimiser les conceptions de pièces pour la fabrication additive (FA), en proposant des opérations uniques qui ne sont pas disponibles dans les logiciels de FAO “soustractifs uniquement”, et en vérifiant que l’ensemble du processus de fabrication hybride (qui implique parfois plusieurs réglages et machines CNC) fonctionnera comme prévu pour produire la pièce conçue.
Certains fabricants ont évité d’investir dans un logiciel de fabrication hybride dédié et ont préféré utiliser des combinaisons moins efficaces de la technologie traditionnelle de conception et de parcours d’outils de la CAO/FAO soustractive. Ils ont même eu recours à l’édition/fusion manuelle de programmes CN pour créer des programmes destinés à la fabrication hybride CNC. Cependant, cette approche est extrêmement inefficace et sujette aux erreurs, et a parfois conduit à des incidents coûteux dans l’atelier avec les temps d’arrêt coûteux qui s’ensuivent », souligne Gene Granata de CGTECH.
Si le directeur commercial de FA de Hans Weber Maschinenfabrik GmbH est convaincu de l’importance des progrès des logiciels de conception, il met l’accent sur trois aspects importants : la nécessité de disposer d’un modèle 3D d’excellente qualité ou résolution, le calcul du décalage d’impression nécessaire des contours ainsi que les contraintes résiduelles internes induites thermiquement. Prenant l’exemple du procédé de FH basé sur les granulés de plastique et le fraisage, il déclare :
« Un aspect important est la qualité ou la résolution du modèle 3D. Il est fortement recommandé d’éviter les formats maillés comme .stl, car le processus de fraisage précis peut rendre ces artefacts visibles. S’il n’est pas possible de les éviter, il est important d’avoir une résolution de maillage adéquate.
Un autre aspect est le calcul du décalage d’impression nécessaire des contours, afin que le processus de fraisage ait suffisamment de matière à enlever et garantisse une finition de surface homogène et sans vide. Le décalage peut être très personnalisé en fonction des exigences géométriques exactes.
Le troisième aspect concerne les contraintes résiduelles internes induites thermiquement dans le matériau imprimé. Au cours du processus de fraisage et de l’enlèvement des éventuelles structures de support, la pièce peut être déformée par les contraintes résiduelles internes et la libération des structures fines par l’enlèvement du matériau. Ce phénomène doit être respecté lors de la planification du processus de fraisage, afin d’éviter un enlèvement de matière excessif sur les surfaces concernées. »
Dans une machine hybride DED+CNC, par contre, le CEO de Hybrid Manufacturing Technologies observe que « les trajectoires de dépôt et les trajectoires des outils d’usinage doivent toutes deux être préparées. Heureusement, le flux de travail numérique pour ces deux processus est presque identique. En fait, les deux peuvent être générés à partir du même modèle informatique et souvent dans le même logiciel de CFAO. »
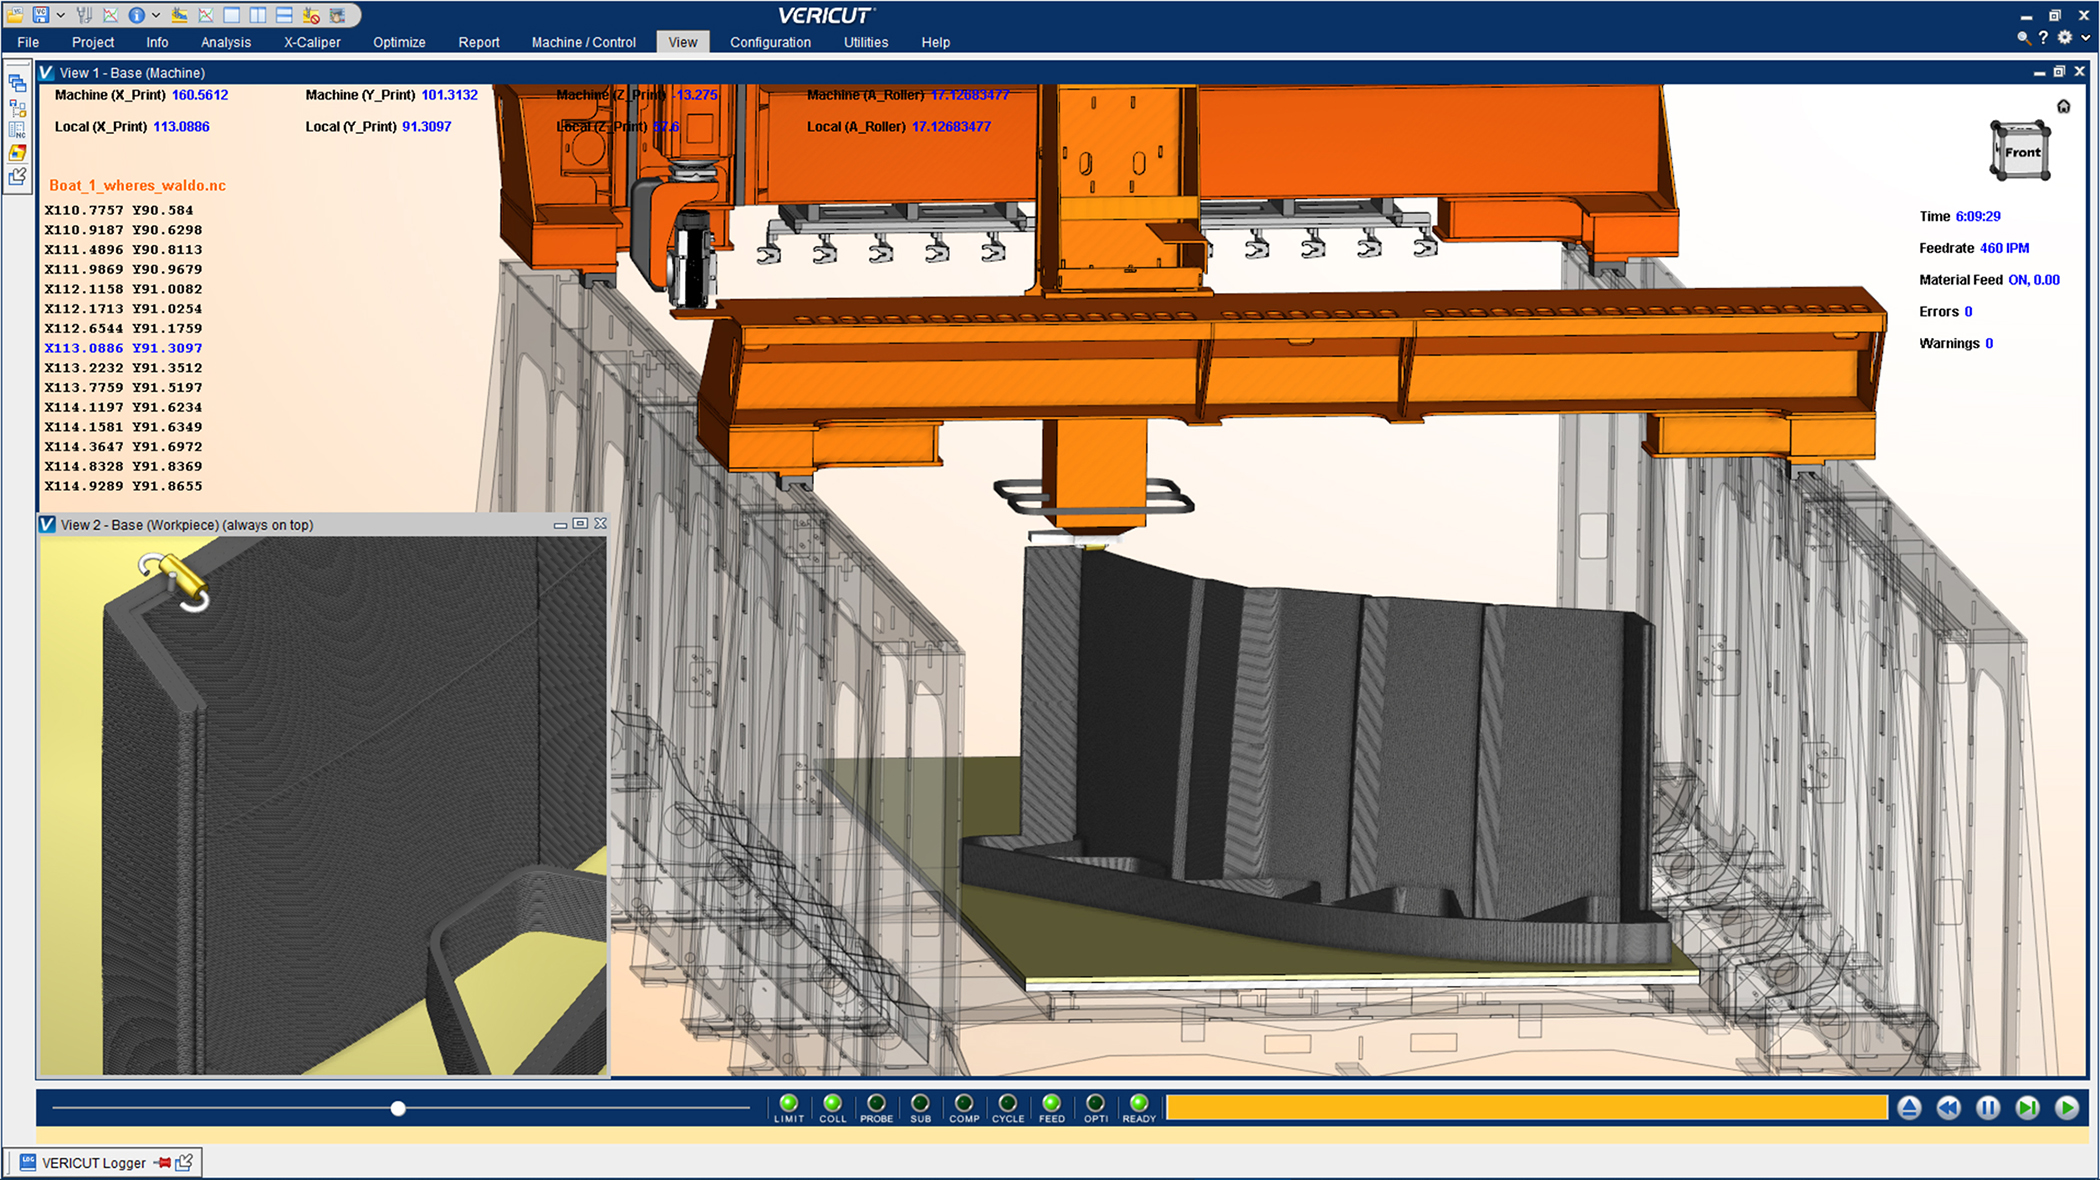
CGTech, déjà évoqué dans notre entretien consacré à Thermwood, décrit ici la vérification des programmes de machines hybrides. La documentation VERICUT 8.1 de 2017 présente la simulation d’opérations additives et soustractives. Cette vérification des trajectoires et de la géométrie ne constitue pas, à elle seule, une validation métallurgique ou mécanique de la pièce.
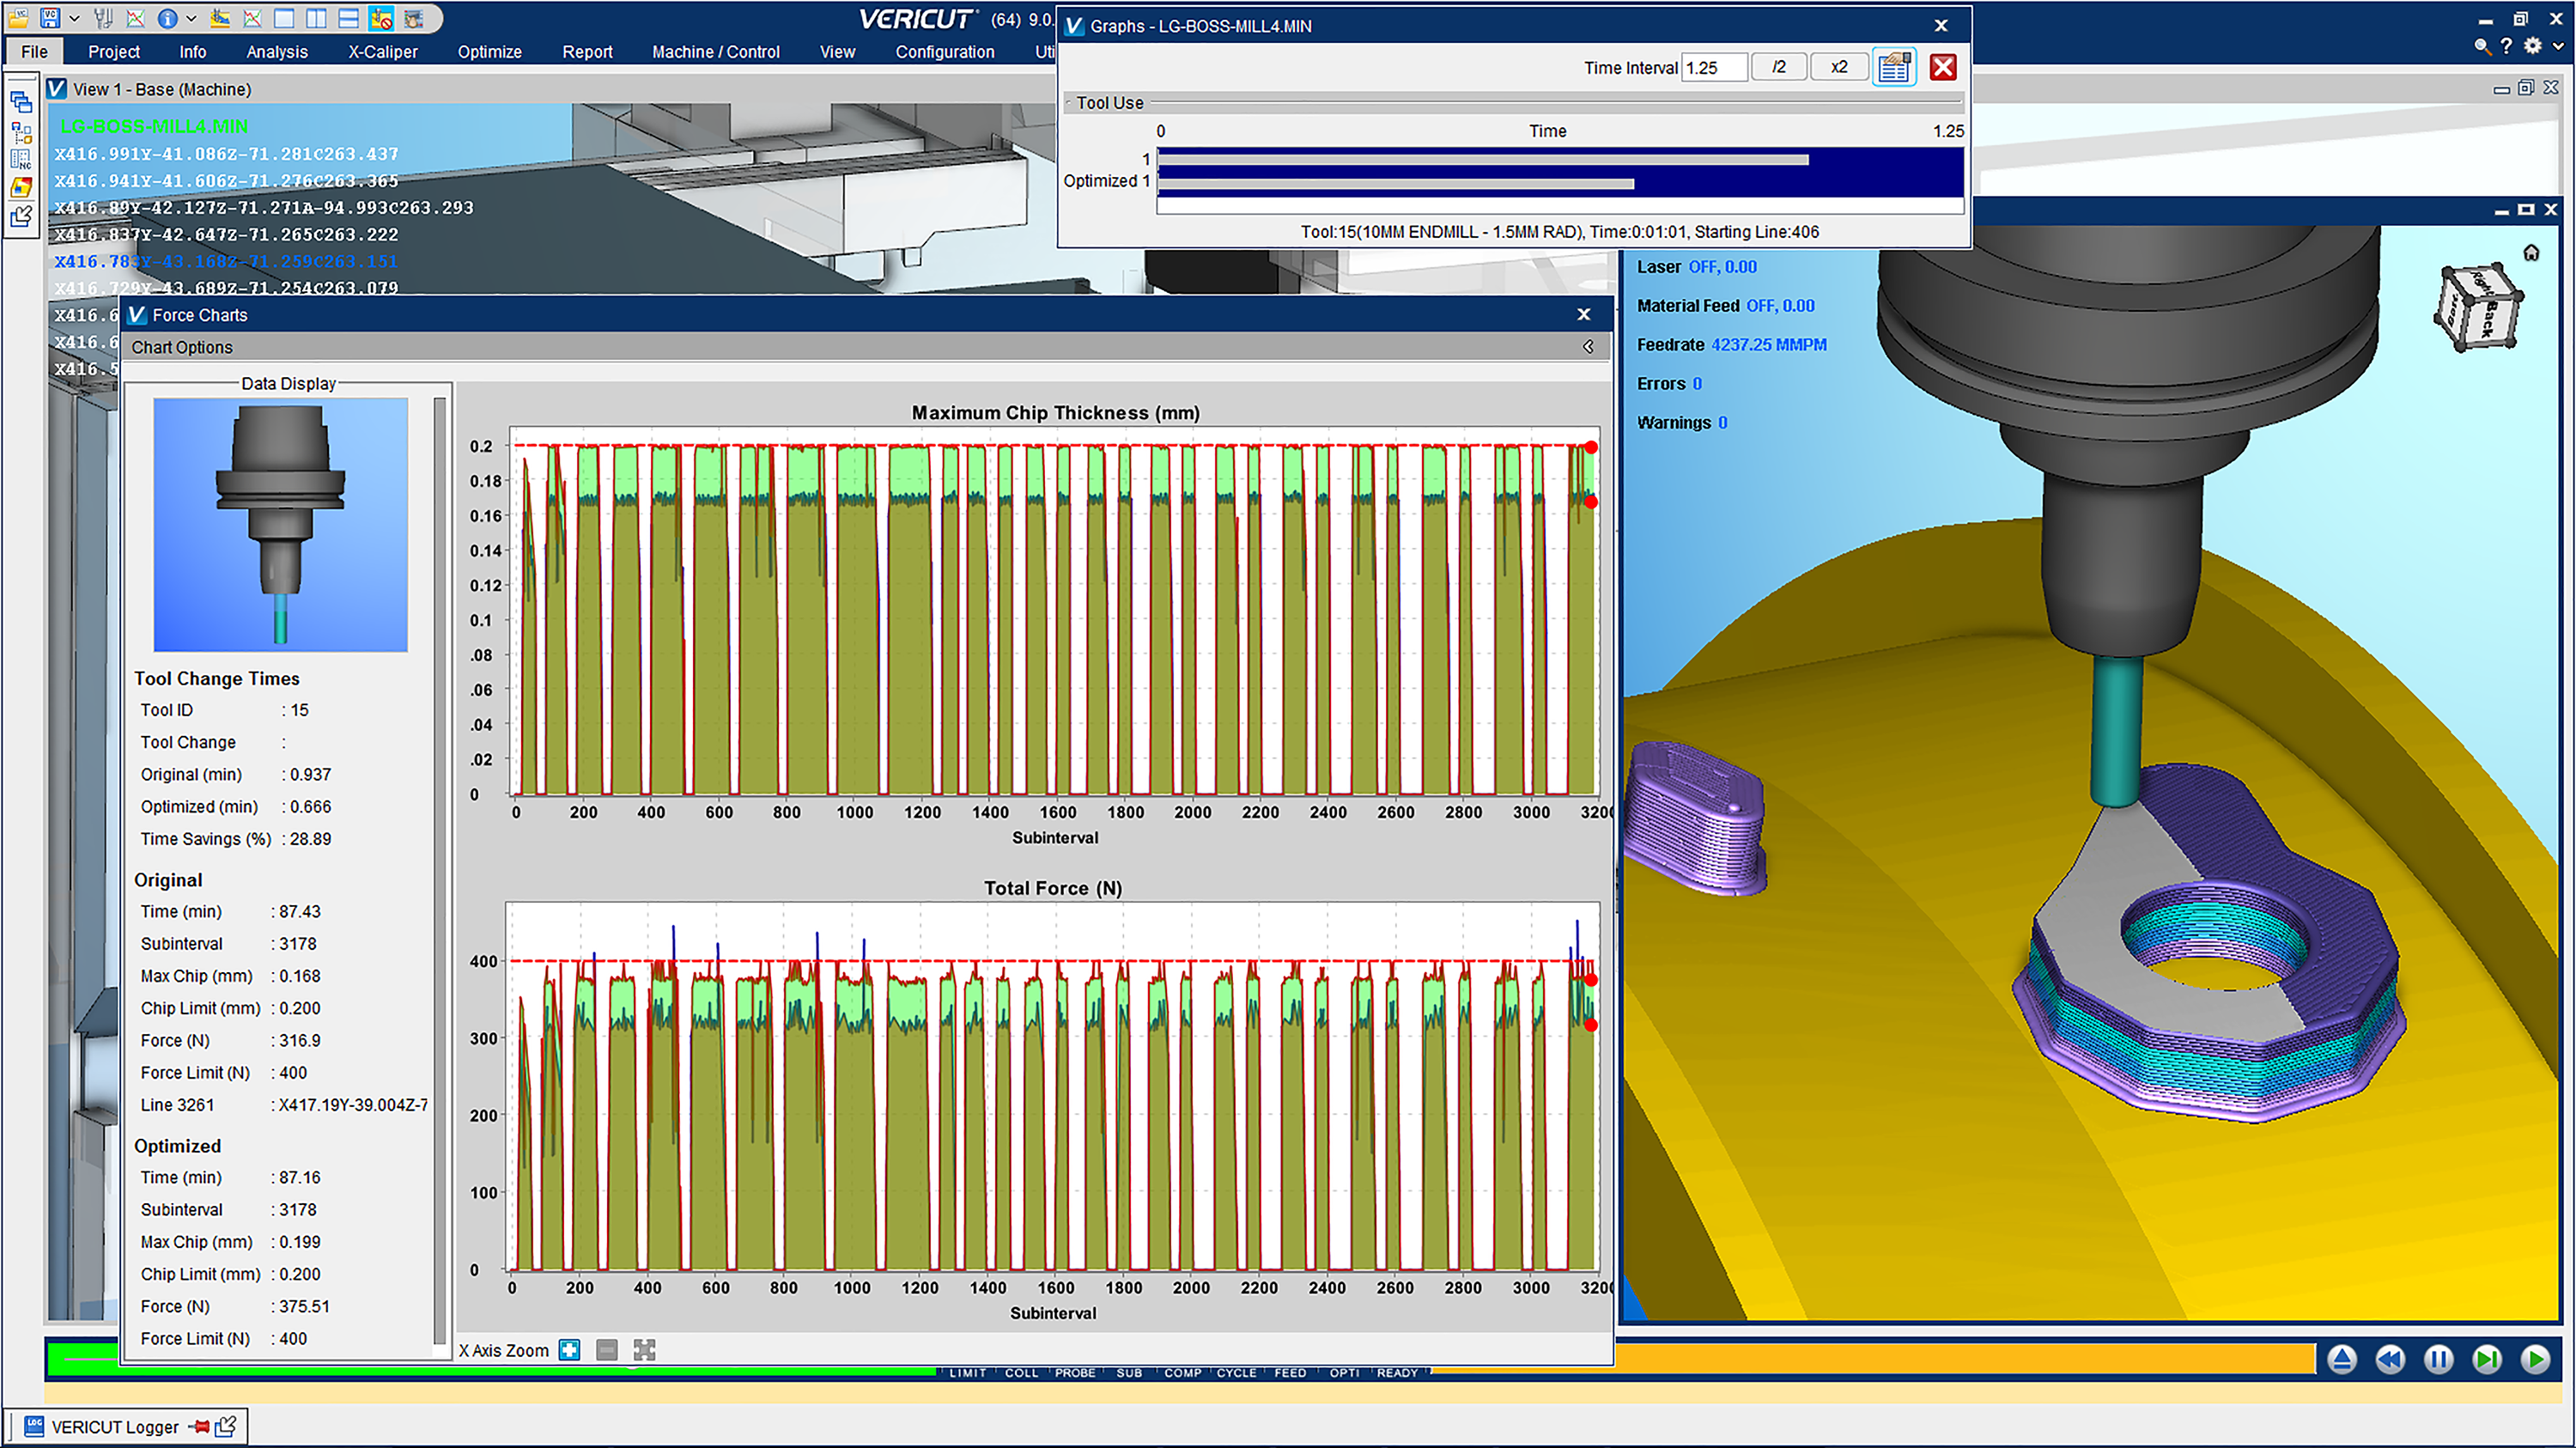
Tout d’abord, « un aspect important et précieux de la fabrication hybride est l’optimisation des trajectoires d’usinage soustractif. Avec l’optimisation de VERICUT Force, cela peut être fait tout en vérifiant les programmes NC, garantissant que les programmes NC finaux sont non seulement exempts d’erreurs, mais que le processus global est aussi efficace que possible. »
La portée de cette vérification dépend de la représentation de la machine, des outils, de la pièce et des fonctions effectivement simulées. Elle ne garantit pas l’absence de toute erreur physique de fabrication.
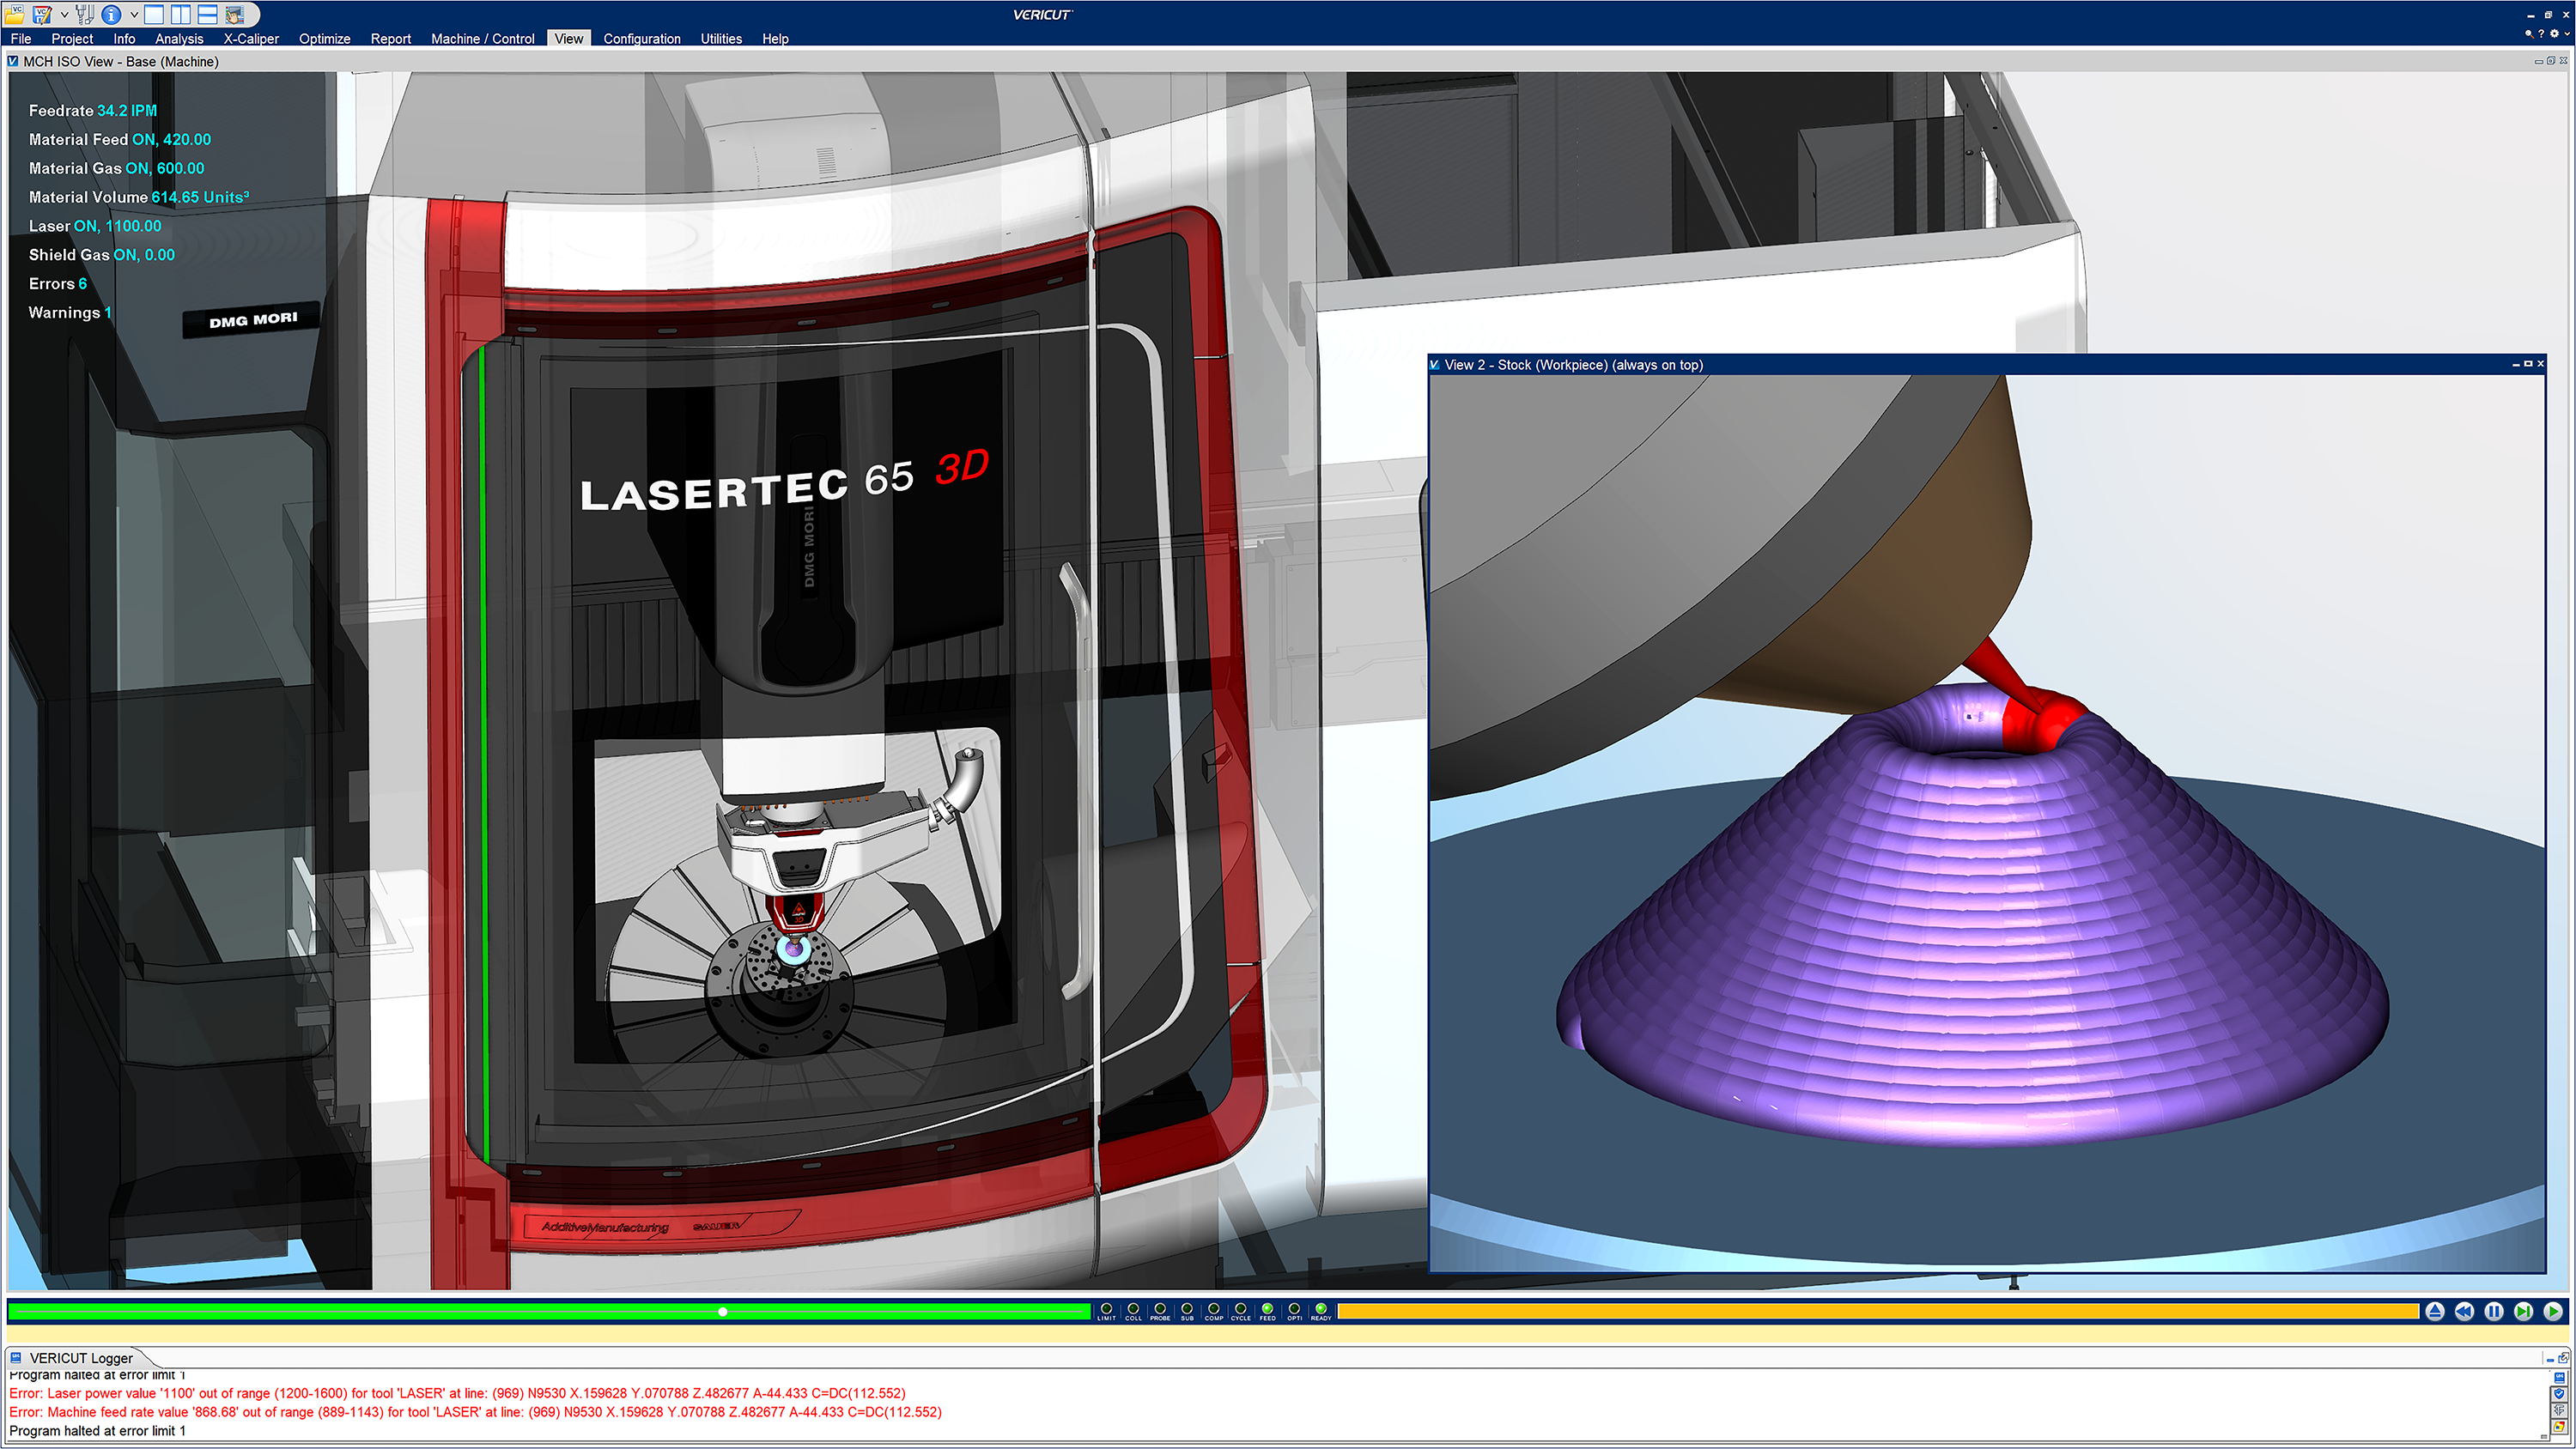
« Comme nous le faisons avec toutes les simulations de machines CNC jumelles numériques de VERICUT, nous avons travaillé en étroite collaboration avec les gens de Thermwood pour simuler leurs machines LSAM, y compris les codes de machine NC qui contrôlent les fonctions additives : distribution et contrôle du matériau, suivi tangentiel du rouleau qui presse le matériau composite sur la couche sous-jacente, et assurance que chaque couche se construit sur le matériau précédemment déposé ou sur une autre surface de construction. Une simulation qui s’exécute en quelques minutes peut informer les utilisateurs lorsque les conditions ne sont pas adaptées au dépôt additif sur leur machine LSAM, détecter les risques de collisions coûteuses avec les dispositifs de maintien de la pièce ou la pièce en cours de fabrication, optimiser l’usinage et vérifier que la pièce finale fabriquée en hybride correspond à la conception prévue », note Granata.
La consolidation de pièces, l’optimisation topologique et la conception générative peuvent réduire certaines interfaces ou la masse d’un assemblage. Ces possibilités restent soumises aux exigences de fabrication, d’inspection, de maintenance et d’usage.
Prenant l’exemple de VERICUT, Granata fait la lumière sur les spécifications du logiciel liées à la FA, aux processus soustractifs et aux technologies hybrides : « Les utilisateurs peuvent ajouter puis couper, ou couper puis ajouter dans n’importe quel ordre. Sur les machines CNC hybrides, les choix concernant l’ordre dans lequel les processus additifs et soustractifs sont appliqués pour produire la pièce sont contrôlés par l’ordre des programmes NC, ainsi que par les codes NC et les valeurs de paramètres spécifiques qu’ils contiennent.
En traitant les programmes NC dans le même ordre que celui dans lequel ils seront utilisés sur la machine CNC hybride, les utilisateurs voient exactement comment la pièce sera construite et usinée pour obtenir la forme finale. Les opérations multiples qui sont effectuées sur différentes machines CNC peuvent également être simulées par le biais de multiples “setups” dans VERICUT. Par exemple, prenons le cas d’une pièce de type turbine qui est créée en tournant d’abord l’arbre/le moyeu sur un tour CNC, puis est déplacée vers une machine hybride 5 axes pour déposer les pales sur le moyeu, et effectuer l’usinage 5 axes des pales et de la finition. Les utilisateurs de VERICUT vérifient l’ensemble du processus de fabrication de bout en bout, de sorte qu’ils savent qu’il fonctionnera comme prévu pour fabriquer la pièce finie. »
Fabrication et post-traitement
L’alternance entre ajout et enlèvement de matière peut concerner les métaux comme les polymères, mais les conditions de mise en œuvre diffèrent.
Une tête de dépôt peut laisser place à un outil de fraisage, puis reprendre son travail selon la séquence programmée. Le changement peut être manuel ou automatique. Les écarts entre métaux et polymères ne se limitent pas à la température : refroidissement, copeaux ou poudres, bridage, sécurité et propriétés finales doivent aussi être pris en compte.
L’entreprise propose une grande variété de technologies additives (DED, ME, Jetting, Direct Write, etc.), soustractives et d’inspection (palpage, balayage laser, courants de Foucault et ultrasons) intégrées ensemble. « Nos têtes de traitement AMBIT™ sont automatiquement interchangeables, de sorte qu’un client peut choisir la combinaison de processus qui répond le mieux aux besoins de son application. Ces technologies sont contrôlées à l’aide de l’edge-computing et d’une rétroaction en boucle fermée pour permettre une performance robuste, optimisée et traçable », souligne Jones.
Les têtes d’inspection décrites par Hybrid Manufacturing Technologies permettent d’effectuer certains contrôles au cours de la fabrication. Chaque méthode a ses limites de détection et d’accès : une inspection intégrée ne prouve pas automatiquement l’absence de tout défaut interne ou externe. Dépôt, finition et contrôle restent des opérations distinctes, même lorsqu’elles se succèdent dans la même machine.
Jones met en avant l’automatisation du post-traitement : « la beauté de la fabrication hybride est que le post-traitement peut souvent être entièrement automatisé. Pour les pièces métalliques, cela réduit couramment le coût total de la production de pièces de FA de 25 à 30 %, voire plus. »
Les économies de 25 à 30 % sont l’estimation du fabricant pour les cas qu’il évoque, pas une moyenne démontrée pour toutes les pièces.
Weber Additive présente une combinaison d’extrusion de granulés et de fraisage 5 axes. Son intérêt se juge selon les dimensions de la pièce, les matériaux compatibles et les surfaces à finir.
Les systèmes métalliques peuvent associer certains alliages, par exemple par rechargement, si leur compatibilité est établie. Les systèmes polymères peuvent employer des granulés issus de formulations pour l’injection ou des composites adaptés à l’extrusion. L’adhésion entre matériaux et les propriétés finales doivent être vérifiées.
À propos du processus de FH de Hans Weber Maschinenfabrik GmbH, Kolb souligne que les matériaux hybrides « tiennent compte des effets de synergie du savoir-faire dans le domaine de la construction mécanique (construction de machines) et de la technologie d’extrusion des deux entreprises Reichenbacher Hamuel GmbH et Weber Additive. Ceux-ci soutiennent l’émergence d’une variété d’options pour les configurations de machines et de la production d’une large gamme de tailles de composants. »
Kolb présente les bénéfices recherchés de cette combinaison, notamment pour les grandes pièces :
« Nous pouvons réduire considérablement le temps d’impression de grandes pièces en imprimant rapidement avec un rendement élevé de matière et, par conséquent, avec des tolérances grossières avec des épaisseurs de couche élevées. Pour obtenir de meilleures tolérances géométriques et une finition de surface de haute qualité, il est nécessaire d’effectuer le processus de fraisage sur la pièce refroidie. Par conséquent, les applications pour les grandes pièces seront beaucoup plus économiques, contrairement aux technologies uniquement additives, où le temps de construction serait extrêmement élevé.
La déformation géométrique induite par la chaleur s’aggrave avec la taille des pièces. Alors que les procédés de FA seuls présentent des écarts importants par rapport à la géométrie d’origine, le processus de fraisage résout ce problème de manière très simple. En outre, le retrait automatisé des structures de support peut également être mis en œuvre directement dans le processus de fraisage et permet au fabricant de pièces de gagner un temps précieux », poursuit M. Kolb.
Le fraisage peut corriger les surfaces accessibles dans la limite des surépaisseurs disponibles. Il ne rétablit pas nécessairement les propriétés internes du matériau et n’élimine pas, à lui seul, toutes les contraintes résiduelles.
La finition usinée ne suffit donc pas à établir une équivalence avec une pièce découpée dans un bloc de polymère. Kolb précise : « Si ces propriétés ne répondent pas aux exigences techniques, d’autres étapes de post-traitement appropriées peuvent être réalisées. Dans certains cas, l’enlèvement des structures de support, d’une bordure d’adhérence (brim), ne peut avoir lieu qu’après que la pièce ait été retirée de la plaque de construction », ajoute Kolb.
Applications et coûts
Les exemples discutés concernent notamment l’aéronautique, l’automobile, la réparation et les moules ou matrices. Une application médicale exige en plus une validation propre au dispositif ; le seul rapprochement de procédés d’impression et d’usinage ne l’établit pas.
Par rapport aux technologies de fabrication additive, voici les trois avantages que nous retiendrons du CEO de Hybrid Manufacturing Technologies :
« Les machines hybrides apportent trois capacités convaincantes. Premièrement, la finition en cours de processus peut créer des surfaces lisses sur les pièces. Cela encourage des taux de dépôt plus rapides puisque l’effet d’escalier peut être rapidement et facilement supprimé par l’usinage. Ensuite, l’inspection en cours de fabrication permet de s’assurer que la pièce produite est bonne à l’intérieur et à l’extérieur avant qu’elle ne quitte la machine. Enfin, les têtes interchangeables de la marque AMBIT™ signifient que l’outil ou la tête la plus optimisée peut être utilisée pour chaque caractéristique. Il s’agit d’une étape pratique qui optimise l’utilisation des matières premières et les temps de cycle. »
Ces avantages restent à démontrer pour chaque application, notamment la détectabilité des défauts et la conformité de la pièce aux exigences de contrôle.
Un exemple documenté est celui des roues de pompe fermées présentées par Sulzer dans son rapport annuel 2017.
Les opérateurs optent souvent pour les technologies de moulage pour produire des roues de pompe fermées.
Dans l’exemple de Sulzer, la géométrie des pales rend difficile l’accès des outils aux surfaces internes d’une roue fermée. La stratégie consiste à usiner un noyau dans un lopin forgé, puis à alterner dépôt et fraisage pour conserver l’accès aux zones à finir avant la fermeture de la roue.
L’équipe de Sulzer a donc utilisé un processus de fabrication hybride qui combine un dépôt de métal au laser et un fraisage à 5 axes. « Avec un processus hybride, la quantité d’accumulation de couches additives peut être limitée. Cela permet de maintenir les coûts du processus à un niveau raisonnable. La fabrication additive nécessite souvent des structures de support, mais avec la fabrication hybride, ces structures ne sont souvent pas nécessaires en raison de la direction de fabrication variable. Grâce au fraisage final à 5 axes, la qualité de la surface du matériau est conforme aux normes industrielles reconnues. En raison de la grande précision géométrique, ces pièces fabriquées en hybride nécessitent moins d’efforts de post-traitement », explique l’entreprise.
L’investissement doit intégrer l’équipement, son adaptation éventuelle, les protections, les logiciels, la formation et la qualification. Ajouter une fonction additive à une machine existante peut éviter certains achats, sans être systématiquement moins coûteux qu’une installation séparée. La comparaison doit porter sur le coût complet et les volumes prévus.
Les entreprises qui ne voient pas la nécessité d’acquérir un système peuvent toujours se tourner vers les bureaux de service :
« Notre bureau de services interne (hybridam.com) permet aux gens d’utiliser cette technologie sans avoir à investir dans leur propre équipement. Ensuite, la FA peut être ajoutée à leur équipement CNC et robotique existant. Cela réduit les coûts de mise en œuvre et facilite la formation et l’adoption par les opérateurs. En outre, les machines hybrides réduisent généralement de 45 % la quantité de biens d’équipement nécessaires pour réaliser la FA. Cela contribue de manière décisive au coût total le plus bas pour chaque kilogramme (ou livre) de matériau imprimé et fini », conclut Jones.
Le gain de 45 % cité par Jones reste une estimation commerciale dont le périmètre n’est pas détaillé ici. Les options de service et de financement décrites correspondent aux offres évoquées lors des entretiens de 2021.
Chez Hans Weber Maschinenfabrik GmbH, le leasing ou des solutions telles que l’achat à tempérament sont envisageables en matière d’acquisition. L’entreprise est ouverte aux solutions financières alternatives pour soutenir les décisions d’investissement et donner aux clients la possibilité d’explorer la pertinence et l’efficacité de leur solution pendant une phase d’essai.
Avantages et points à améliorer des plateformes de fabrication hybride
Le tableau résume les possibilités à évaluer et leurs principales limites.
| Critère | Possibilité | Condition ou limite |
|---|---|---|
| Précision et surface | Usiner les surfaces accessibles après dépôt | Prévoir les surépaisseurs et vérifier les tolérances |
| Supports et accès | Réduire certains supports selon la stratégie | Maintien, accès des outils et supports éventuels restent à prévoir |
| Matériaux | Associer certains matériaux et fonctions | Compatibilité, interfaces et propriétés doivent être qualifiées |
| Finition et contrôle | Intégrer certaines opérations dans la machine | Des traitements ou contrôles externes peuvent rester nécessaires |
| Productivité et coût | Regrouper des opérations et limiter les transferts | Comparer le coût complet, la cadence et les volumes |
Ce dossier a initialement été publié dans le numéro de Mars/Avril de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité