

Dossier publié initialement en février 2019 dans 3D ADEPT MAG, puis mis en ligne en mai 2021. Les exemples de produits et les déclarations de Linde reflètent ce contexte ; les précisions éditoriales distinguent stockage, impression et post-traitement.
La fabrication additive ne repose pas uniquement sur une machine et un matériau. Pour plusieurs procédés, les gaz participent aussi à la protection de la matière, au transport des poudres et au contrôle de l’atmosphère de fabrication.
Leur rôle varie selon le procédé, l’alliage ou le polymère, et les propriétés recherchées. Il faut donc distinguer les gaz utilisés pendant l’impression de ceux employés pour fabriquer, manipuler ou stocker les poudres, ainsi que pour certains post-traitements.
L’argon et l’azote font partie des gaz courants, mais ils ne sont pas interchangeables. L’argon est un gaz inerte ; l’azote peut réagir avec certains métaux dans les conditions du procédé. La documentation de Linde sur l’argon cite notamment son intérêt pour les métaux sensibles à la nitruration. Le choix dépend du couple matériau–procédé.
Comment sont-ils utilisés dans les procédés de FA ?
Ce dossier examine la fusion laser sur lit de poudre, le dépôt de matière sous énergie dirigée par laser (L-DED), le frittage sélectif par laser (SLS) et les procédés de dépôt à arc ou à plasma. Leurs besoins en gaz ne sont pas identiques.
En fusion laser sur lit de poudre métallique, l’argon aide à limiter les réactions avec l’atmosphère environnante. La maîtrise de l’oxygène résiduel, de l’humidité et de la circulation du gaz contribue à la stabilité du procédé ; elle ne garantit pas à elle seule la qualité de la pièce.
Le flux gazeux au-dessus du lit de poudre évacue aussi des projections de matière et des fumées susceptibles de perturber le faisceau laser. L’inertage participe à la maîtrise du procédé, sans remplacer les précautions de manipulation des poudres.
Selon une recherche menée par Linde, spécialiste des gaz, c’est pour les raisons évoquées ci-dessus que, des gaz inertes sont introduits dans la chambre d’impression scellée. Leur rôle est de « créer une atmosphère hautement contrôlée, mais d’autres gaz atmosphériques sont utilisés dans une variété d’applications vitales pour les procédés de FA ».
En L-DED à poudre, un gaz porteur transporte la poudre vers le substrat à travers la buse d’alimentation. Un gaz de protection peut aussi entourer la zone fondue. Les systèmes L-DED à fil alimentent quant à eux la zone de dépôt avec un fil métallique.
« La poudre ou le fil est ensuite fondu pour former un dépôt qui est lié au substrat et construit couche par couche. Un jet de gaz supplémentaire – composé d’argon ou de mélanges de gaz sur mesure – qui est concentrique au faisceau laser, assure une protection gazeuse supplémentaire. »
Dans certains systèmes SLS pour polymères, un laser CO₂ chauffe la poudre dans une atmosphère d’azote afin de limiter les réactions avec l’air. Le CO₂ désigne ici le milieu actif du laser : il ne faut pas le confondre avec le gaz qui entoure la poudre. La compatibilité de l’atmosphère doit être vérifiée pour chaque matériau et machine.
Enfin, le soudage à l’arc gaz-métal (MIG/MAG) et les techniques de soudage plasma permettent la fusion de métal d’apport pour former un composant 3D couche par couche. Les gaz de protection tels que l’argon, l’hélium et les mélanges gazeux sont compatibles avec ce procédé. Ils « protègent le substrat chaud contre l’atmosphère ambiante et ajustent les propriétés métallurgiques de la pièce à créer ». Le refroidissement du composant généré se fait par l’application de gaz froids pendant le processus de soudage pour améliorer la productivité.
Précision éditoriale : ces exemples ne constituent pas une recette de gaz universelle. Le procédé MAG utilise des mélanges actifs ; d’autres configurations font appel à des gaz inertes. Les mélanges et les conditions de refroidissement doivent être adaptés à l’application, comme le souligne Linde dans sa présentation des gaz pour la FA.
Ces usages montrent pourquoi le contrôle de l’atmosphère est un paramètre de fabrication à part entière. Une chambre fermée peut employer de l’argon ou de l’azote selon le matériau ; cela n’implique pas de les mélanger. D’autres procédés utilisent une protection gazeuse locale.
Stockage des poudres et contrôle de l’atmosphère d’impression
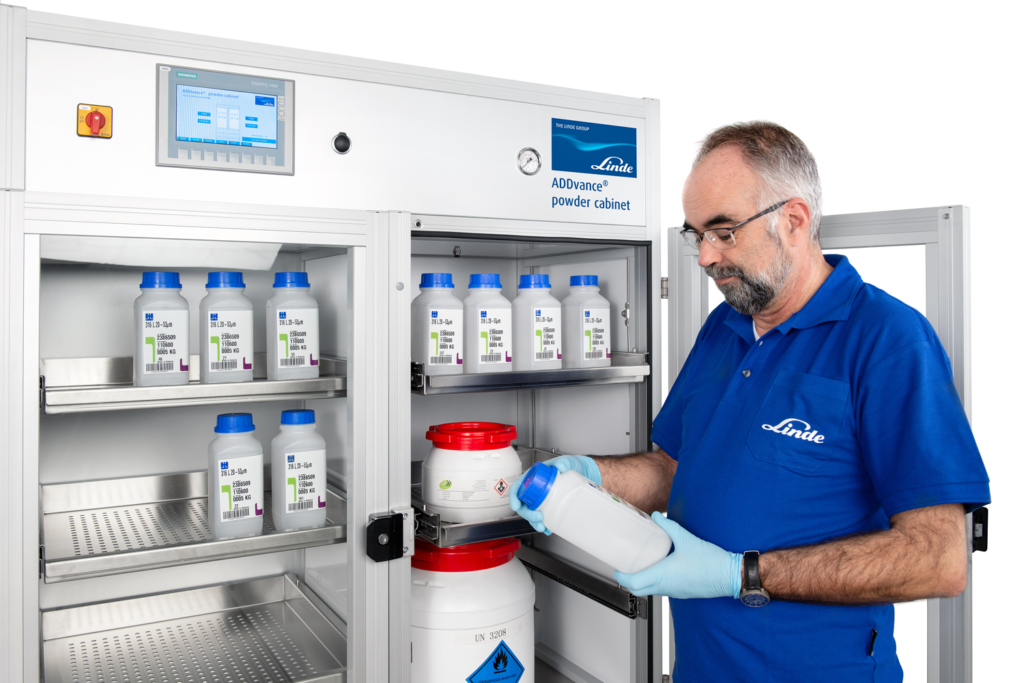
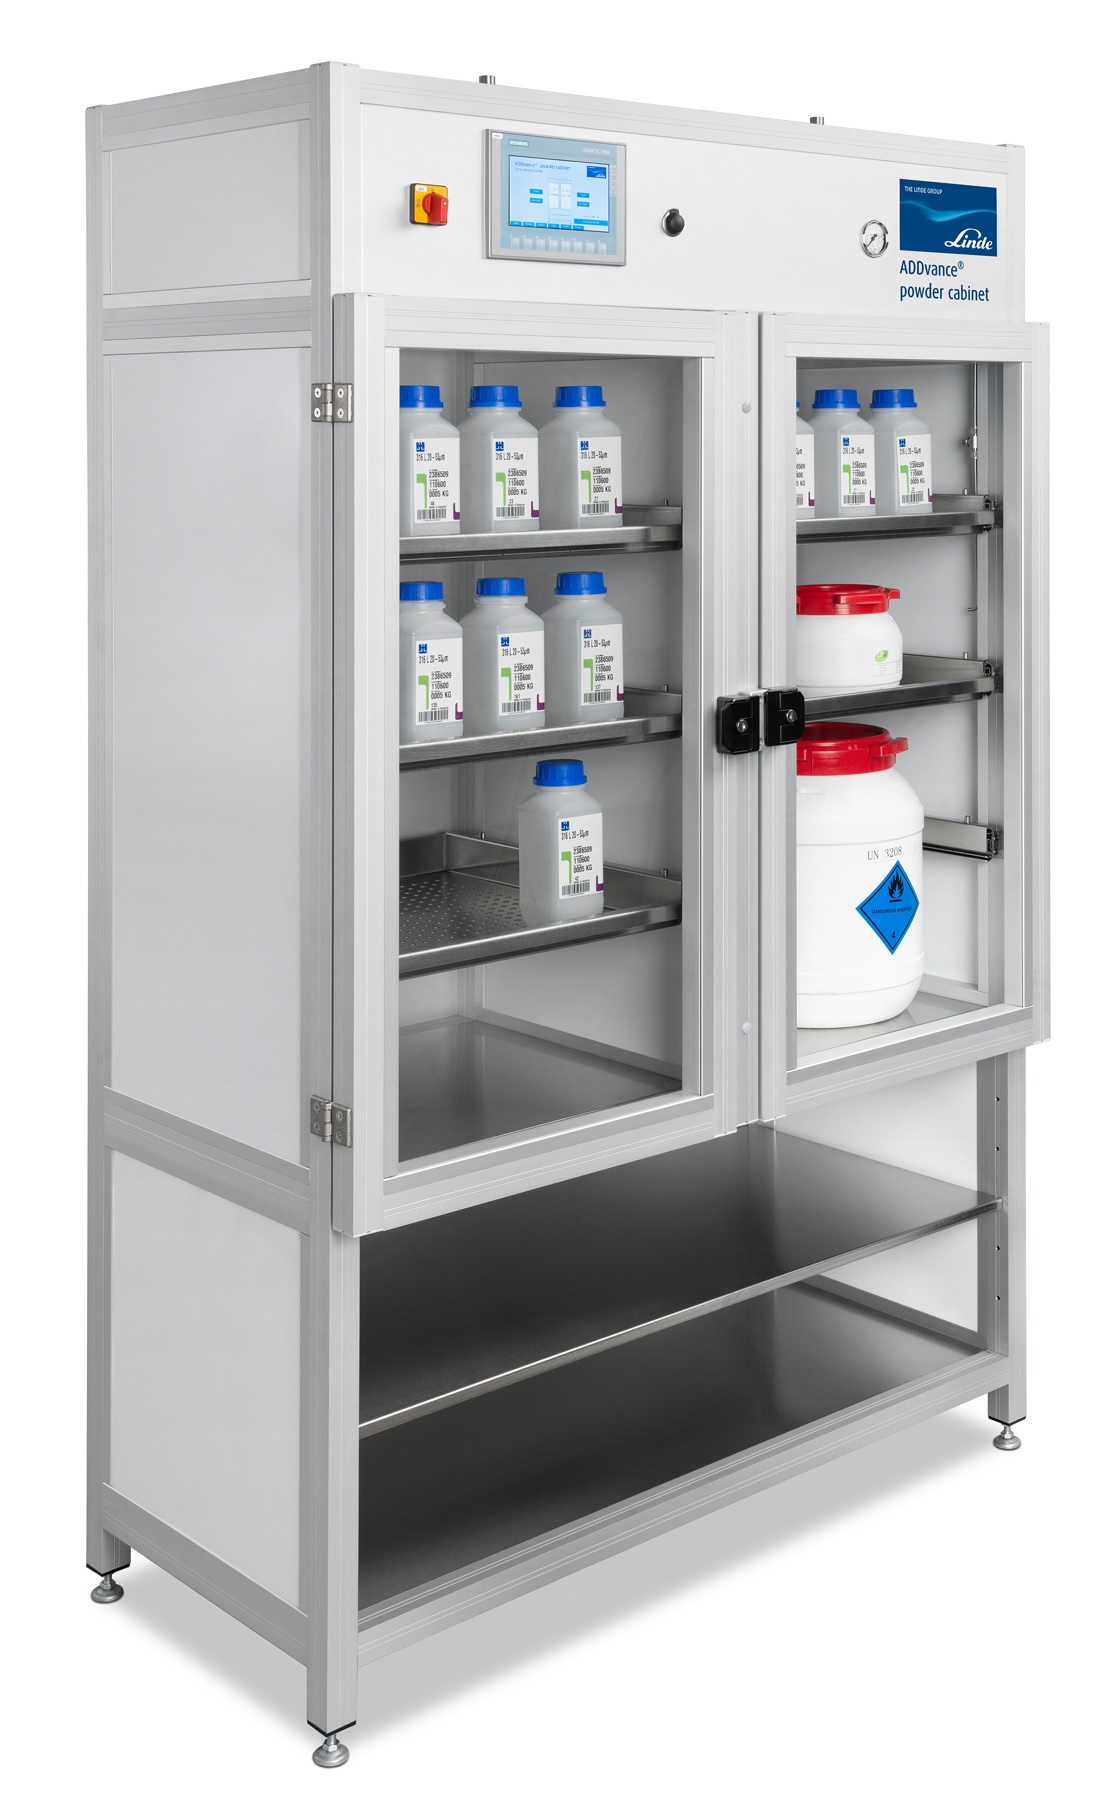
Les fournisseurs de gaz développent aussi des équipements de contrôle. Deux solutions Linde mentionnées dans ce dossier répondent à des fonctions différentes : l’armoire ADDvance powder cabinet pour le stockage des poudres, et ADDvance O₂ precision pour l’atmosphère de la chambre d’impression.
L’armoire de stockage ADDvance vise à protéger les poudres sensibles contre l’air ambiant et l’humidité.
Selon Linde, « ADDvance® O2 precision – fournit une analyse continue de l’atmosphère gazeuse, détectant les niveaux d’oxygène avec une grande précision sans sensibilité croisée. Reconnaissant des concentrations d’O2 aussi faibles que 10 parties par million (ppm), l’appareil déclenche automatiquement un processus de purge pour maintenir l’atmosphère aussi pure que nécessaire. »
Précision éditoriale : cette valeur de 10 ppm concerne la détection annoncée pour ADDvance O₂ precision. Elle n’est ni une consigne universelle pour toutes les poudres, ni une caractéristique de l’armoire de stockage.
L’armoire, pour sa part, surveille l’humidité et ajuste l’apport de gaz. Le fonctionnement décrit par Linde prévoit une purge après fermeture des portes, puis un débit plus faible pour maintenir les conditions de stockage.
La phase de post-traitement
Les gaz interviennent également dans certains post-traitements. Selon le matériau et les exigences de la pièce, un traitement thermique peut servir à réduire les contraintes résiduelles ou à modifier la microstructure. Tous les procédés de FA n’imposent pas le même traitement.
La compression isostatique à chaud (HIP, pour Hot Isostatic Pressing) combine température élevée et pression gazeuse pour densifier des matériaux. Elle concerne notamment des pièces issues de fonderie, du frittage ou de la fabrication additive, comme le rappelle Quintus Technologies. L’argon de haute pureté est couramment utilisé. La pression et la température dépendent du cycle choisi ; la pureté du gaz doit correspondre au matériau et à l’application.
Sous l’effet de la température et de la pression, la déformation plastique, le fluage et la diffusion peuvent réduire la porosité interne. Les gains de propriétés mécaniques et de tenue en fatigue doivent être évalués pour la pièce et le cycle concernés ; ils ne constituent pas une garantie générale de durée de vie.
Les applications HIP typiques comprennent les composants de turbines à gaz, les pièces de moteurs automobiles, les roues de turbocompresseurs, les pièces structurelles aérospatiales, les implants médicaux, les prothèses et les composants de forme quasi nette.
Pour les procédés à poudre, le dépoudrage est une autre étape importante. Des particules non consolidées peuvent rester dans des trous ou des cavités difficiles d’accès. Leur extraction exige une méthode adaptée à la géométrie et au matériau ; faire fondre ces résidus ne constitue pas une recommandation générale de nettoyage.
Selon les exigences de surface, la finition peut ensuite recourir à la tribofinition, à l’usinage par flux abrasif, au polissage plasma, au micro-usinage ou au polissage électrochimique. Le dépoudrage et la finition de surface répondent à des objectifs distincts.
Ce dossier a fait l’objet d’une première publication dans le numéro de février 2019 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité