

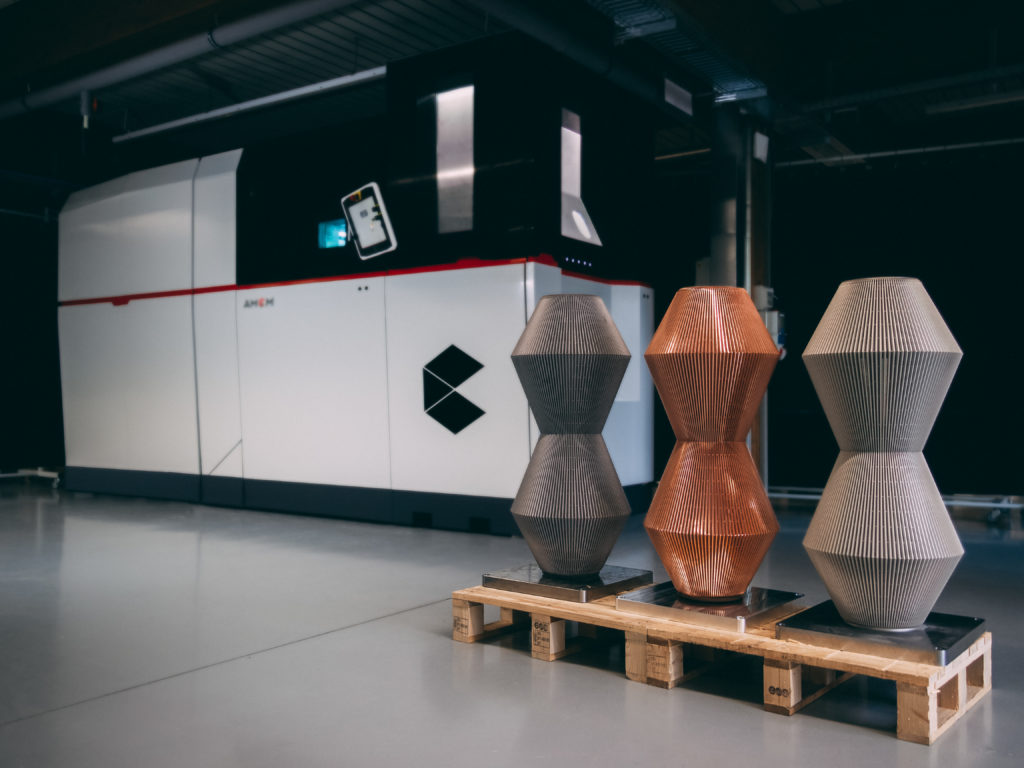
Entretien publié dans le numéro de janvier–février 2021 de 3D ADEPT MAG, puis en ligne en mai 2021. Les fonctions, projets et perspectives sont ceux de l’époque ; les précisions éditoriales sont distinguées des propos des intervenants.
La personnalisation est souvent présentée comme un avantage de l’impression 3D pour les objets produits. Adapter la machine elle-même à une application soulève d’autres questions : volume de fabrication, lasers, optique, matériaux et rentabilité. Martin Bullemer et Felix Bauer expliquent comment AMCM GmbH aborde ces demandes.
Créer un modèle commercial qui fonctionne.
Les deux interlocuteurs se sont rencontrés chez EOS GmbH. Lors de l’entretien, Martin Bullemer évoque plus de quinze années d’expérience dans le développement de la fabrication additive, notamment aux États-Unis et dans le médical. Ingénieur industriel, Felix Bauer avait rejoint EOS environ six ans auparavant, avec un intérêt particulier pour l’aérospatial.
Selon eux, EOS recevait des demandes d’entreprises souhaitant industrialiser la fabrication additive. Certaines exigences sortaient toutefois du cadre des machines standard.
« Ces demandes incluent par exemple, mais sans s’y limiter, le besoin de différentes formes, de différents types de volumes de fabrication, la nécessité de traiter le cuivre – un matériau très complexe -, la personnalisation du chauffage par le haut ou par le bas, et même le besoin de lasers plus puissants », déclare Bauer.
Bullemer y voit alors la possibilité de développer une offre complémentaire : prendre en charge des besoins particuliers de procédé ou d’équipement.
Bien que l’idée fut brillante, elle soulevait également plusieurs questions et incertitudes. « Ces demandes qui ont souvent été laissées de côté nécessitaient pour la plupart une personnalisation supplémentaire. Bien que nous voulions relever leurs défis, nous ne savions pas quelle était l’ampleur du marché. De plus, quand vous êtes une grande entreprise, vous ne pouvez pas développer une nouvelle société avec la même flexibilité qu’une start-up ; vous ne pouvez pas commencer le développement d’une nouvelle technologie juste pour commercialiser dix systèmes, vous ne pouvez pas commencer le développement d’une machine quand vous n’êtes pas sûr que quelqu’un va la payer », souligne Bullemer.
Créée en 2017, AMCM — Additive Manufacturing Customized Machines — développe ainsi des systèmes personnalisés à partir de plates-formes EOS. Le procédé évoqué ici est la fusion laser sur lit de poudre métallique, généralement désignée par LPBF.
Au moment de l’entretien, Martin Bullemer est directeur général d’AMCM. Felix Bauer, alors directeur régional EMEA | DACH/NL chez EOS, prépare son arrivée à temps plein chez AMCM. La note ajoutée lors de la publication en ligne le présente ensuite comme responsable marketing et ventes d’AMCM.
L’innovation et l’esprit d’entreprise peuvent prendre de nombreuses formes et dimensions.
Contrairement aux imprimantes 3D industrielles des autres fabricants de machines, nous ne pouvons pas légitimement décrire toutes les caractéristiques développées dans une imprimante 3D industrielle d’AMCM GmbH – avec raison : « nous nous concentrons sur les applications. Un client vient nous voir avec une demande spécifique et nous travaillons sur une solution qui pourrait répondre à un besoin spécifique. Évidemment, avec le temps, nous nous sommes rendu compte que certains besoins pouvaient être plus faciles à satisfaire que d’autres. Par exemple, nous avons reçu de nombreuses demandes de machines avec des dimensions personnalisées. Ce sont des cas d’utilisation relativement faciles car ils nécessitent un réglage mécanique, sans parler du fait qu’il n’est pas nécessaire de modifier l’ensemble du processus », explique le directeur général.
« Chaque fabricant de machines a son portefeuille standard, qui peut s’adapter ou non à l’application du client – au moins dans une certaine mesure. Chez AMCM, nous examinons de très près cette application et nous faisons en sorte que la machine s’y adapte. Bien sûr, parfois, la solution standard est assez bonne pour le client, mais pour ceux qui ont besoin de ce “plus” qui fera la différence dans leurs projets, pour eux, AMCM entre en jeu », complète le directeur régional.
La discussion porte ensuite sur les compétences nécessaires pour transformer une demande particulière en solution industrielle.
Des exigences du système, de la conception des pièces au développement des matériaux et au-delà, les systèmes de fabrication additive exigent beaucoup à traiter, mais certaines fonctionnalités sont tout simplement plus essentielles que d’autres. C’est le cas, par exemple, des fonctionnalités laser et optiques qui nécessitent des connaissances approfondies pour le développement d’une machine. Chez AMCM, la moitié de l’équipe vient de l’industrie du laser. « Nous avons certainement une expertise dans le réglage des lasers – différentes longueurs d’onde, différents types de laser – et dans la sélection de la bonne configuration optique, qui est un élément clé dans toute machine de fabrication additive », note Bullemer.
Une demande d’AMCM peut aussi conduire au développement d’un équipement associé, comme le système de dépoudrage SFM-AT1000 de Solukon. Cela ne signifie pas que chaque imprimante exige un équipement de post-traitement sur mesure. Le choix dépend des dimensions, de la matière, de la géométrie et de l’organisation du client.
Se pose alors la question du prix. Une machine conçue pour un besoin particulier répartit ses coûts d’ingénierie sur un nombre limité d’exemplaires. Sa valeur doit être appréciée par rapport au cas d’application, plutôt qu’au seul prix d’une machine standard.
Dans un certain sens, cette théorie très compréhensible peut être appliquée à l’industrie manufacturière. Selon les termes de Bullemer, « les machines dédiées aux clients ne sont pas souvent commercialisées de la même manière que les machines de FA conventionnelles, donc, contrairement à leurs collègues fabricants de machines, les machines customisées ne bénéficient pas souvent des avantages d’une chaîne d’approvisionnement très bien établie. En effet, moins vous construisez, plus vous avez de coûts. En outre, chaque modification nécessite un effort d’ingénierie qui doit être équilibré. Dans la même veine, un client peut venir avec une idée folle et unique en tête. Une fois que nous avons développé une solution pour cette idée, les chances sont très élevées pour que nous ne vendions plus la même machine à un autre client. En principe, ces machines sont toujours un peu plus chères que les autres, mais nous rendons les choses possibles et nos clients n’achètent que si le cas d’application fonctionne ».
Évaluer l’efficacité pour une application donnée
L’idée de n’investir que si le cas d’application est viable recentre le débat. Prix d’achat, temps de développement, qualité, répétabilité et coût total de production doivent être examinés ensemble. L’efficacité ne se réduit pas au débit de la machine.
La course à l’espace, par exemple, a connu un boom avec les applications satellitaires. Bien que cette industrie soit très conservatrice, les dernières années ont vu des applications qui ont été rendues possible grâce à la combinaison d’un large éventail de technologies, et pas seulement la fabrication additive. Selon Bauer, « les jeunes ingénieurs ne travaillent plus sur base de ce qui a été fait auparavant, ils ont un choix beaucoup plus large en matière de production et il existe une certaine demande sur le marché pour de tels besoins. De plus, un examen attentif du marché montre que c’est l’espace privé qui est en fait le moteur de l’industrie ».
Pour les applications spatiales privées évoquées, la fabrication additive métallique est envisagée comme un moyen de concilier performances, géométries complexes et contraintes de production. Le résultat dépend de la conception et de la qualification du procédé.
« Les fusées sont le parfait exemple de ces cas, car elles exigent une efficacité inégalée pour les livraisons commerciales dans l’espace », souligne Bauer. Si vous êtes ingénieur aérospatial, vous savez que les ergols représentent souvent la plus grande part de la masse d’un lanceur (jusqu’à 90% de la masse d’un véhicule de lancement). Par conséquent, la réduction de la consommation d’ergols offre d’autres possibilités de réduire la masse du véhicule, donc d’augmenter la charge utile et les performances pour une même taille de fusée. Mais ce n’est là qu’une partie du processus de fabrication. Le fait est que ces « pièces de fusée sont très complexes à fabriquer. [Si la légèreté et la robustesse sont deux facteurs essentiels qui peuvent être améliorés grâce à la FA,] il faut noter que ces pièces doivent toujours être réalisées dans des délais très courts. Plus important encore, elles nécessitent une machine qui peut facilement permettre l’itération, la réinvention, la reproductibilité et un processus sans heurts jusqu’à l’étape suivante de la fabrication. En fin de compte, c’est le plus important », poursuit Bauer.
Précision éditoriale : les ergols sont le carburant et le comburant consommés par le moteur, et non le propulseur lui-même. Le chiffre de 90 % est un ordre de grandeur cité dans l’article, pas une caractéristique universelle. Le gain sur la charge utile dépend de l’ensemble du lanceur et de sa mission.
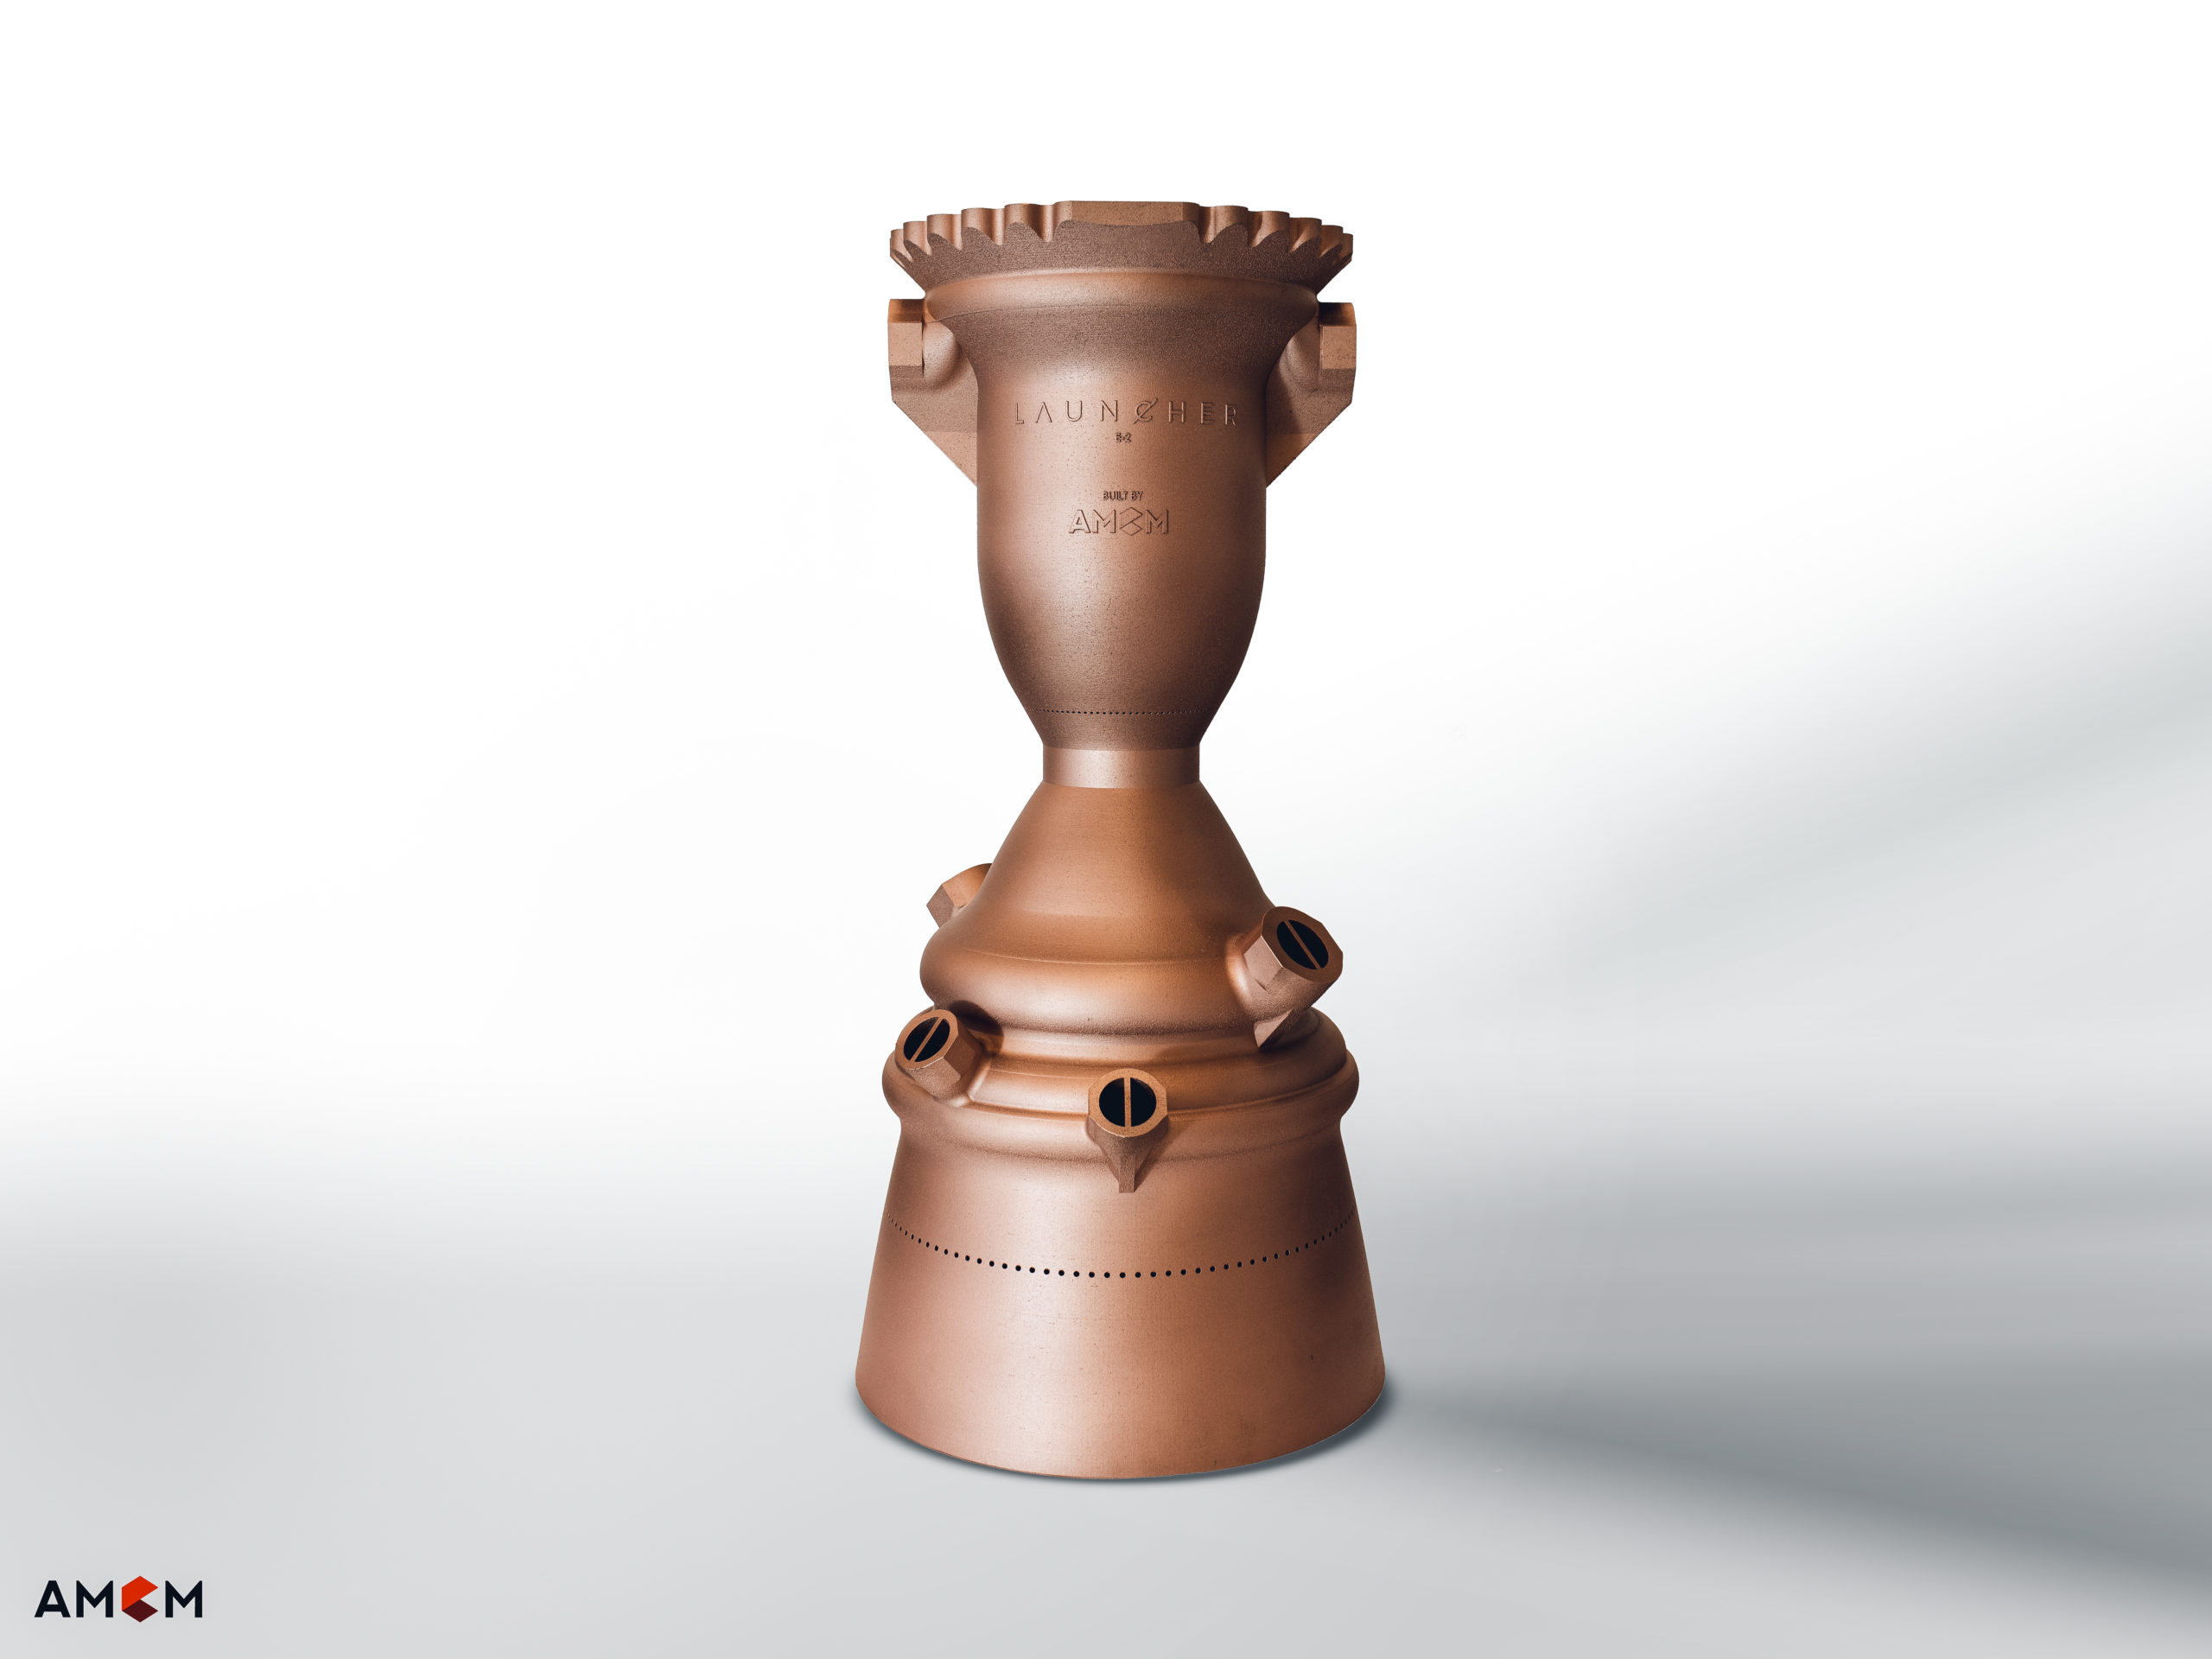
Le développement du moteur E-2 de Launcher illustre cette démarche. La NASA a confirmé rétrospectivement que les premiers essais à feu à pleine échelle de l’injecteur et de la chambre de combustion avaient eu lieu à Stennis en octobre 2020. Ces essais ne signifiaient pas encore la qualification en vol de l’ensemble du moteur.
« Launcher a influencé la conception de nos machines. Le défi consistait à démontrer que nous pouvions imprimer une chambre de combustion d’un mètre de haut en une seule pièce en alliage de cuivre, un domaine dans lequel les entreprises n’ont pas beaucoup d’expertise. C’est un énorme défi car le risque d’échec est élevé quand on essaie la première fois. Une telle production nécessite un bon savoir-faire en matière de FA et la startup spatiale venait de commencer à concevoir pour la FA. Elle avait donc besoin d’un bon savoir-faire pour donner vie à ses idées. La prochaine étape consiste à obtenir des fonds pour accélérer le développement de ce moteur E-2 », souligne le directeur général.
Le récit d’AMCM décrit des chambres de combustion en alliage de cuivre CuCrZr dotées de canaux internes de refroidissement régénératif. La M 4K développée sur la base de l’EOS M 400 offre un volume de fabrication de 450 × 450 × 1 000 mm. Il convient de distinguer cette enveloppe machine des dimensions exactes de chaque chambre fabriquée. Les essais ont été réalisés par Launcher à Stennis.
« C’est ça la beauté d’être une startup », ajoute Bullemer. Sans oublier que « vous avez un groupe de personnes qui partagent la même vision et la même volonté de la réaliser », complète Bauer.
« Nous rendons les choses possibles ».
« Nous rendons les choses possibles. » Combien de fois avez-vous entendu ces cinq mots avant de réaliser qu’il y a beaucoup de promesses et très peu de réalisations. Aujourd’hui, en examinant le modèle commercial d’AMCM, les précautions prises par l’équipe avant sa mise en œuvre et surtout les applications qu’elle réalise, je suis prêt à les croire sur parole.
Cet entretien a été publié initialement dans 3D ADEPT MAG, janvier–février 2021. La version anglaise publiée en ligne en mai 2021 précisait que Felix Bauer avait depuis rejoint AMCM comme responsable marketing et ventes.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité