Dossier d’opinions initialement publié dans le numéro de mars/avril 2022 de 3D ADEPT Mag. Les intervenants de 3Dresyns, Hexcel et Lehvoss présentent leurs points de vue dans le contexte de cette période.
Poudres, granulés, résines et filaments permettent de couvrir des besoins différents en fabrication additive (FA). Leur utilisation exige de choisir un couple matériau-procédé compatible avec l’application. 3D ADEPT Media a interrogé plusieurs producteurs sur les résines, les composites et les filaments, leurs possibilités et leurs limites.
Résines d’impression 3D
L’expression « impression 3D résine » recouvre plusieurs procédés. En photopolymérisation en cuve, une source lumineuse solidifie sélectivement une résine selon les données du modèle numérique. Le jet de matière dépose le matériau autrement : toutes les imprimantes à résine ne disposent donc pas d’une cuve. La formulation doit être compatible avec la longueur d’onde, l’exposition et la machine.
En 2022, la stéréolithographie laser (SLA), la projection DLP et les systèmes à écran LCD figurent parmi les approches courantes. Des solutions commerciales telles que Digital Light Synthesis™ et Viscous Lithography Manufacturing (VLM) complètent ce paysage. Leur intérêt industriel dépend de la répétabilité, des propriétés obtenues et du coût de la chaîne de production.
Les chimies à polymérisation simple ou double ont élargi les propriétés accessibles, des matériaux rigides aux élastomères. Les comparer aux thermoplastiques moulés par injection reste utile si l’on considère l’application, le volume, les performances et les post-traitements. Cette comparaison ne suffit toutefois pas à expliquer tous les obstacles à la production en série.
Le jet de matière peut permettre la combinaison de matériaux lorsque la machine le prévoit. Son aptitude à produire une pièce finale dépend du système, de la formulation et des exigences d’usage. Le choix entre résines à faible ou forte viscosité relève lui aussi d’un compromis de mise en œuvre.
La viscosité décrit la résistance d’un fluide à l’écoulement, et varie notamment avec la température. Elle intervient dans les conditions de mise en œuvre. Nika Borges, responsable des ventes et du marketing de 3Dresyns en 2022, défend les résines à haute viscosité : « En règle générale, plus la viscosité des résines 3D est élevée, plus les propriétés mécaniques et la sécurité sont élevées », explique Nika Borges, responsable des ventes et du marketing pour le producteur de matériaux 3Dresyns, parlant de l’impression 3D résine.
En pratique, deux écoles de pensée émergent actuellement en matière de viscosité : le petit groupe de personnes qui voit les avantages des résines à faible viscosité pour l’impression 3D SLA et l’autre qui voit une série d’opportunités dans les résines à haute viscosité.
Le rôle de la viscosité des résines a été largement exploré pour la stéréolithographie, où l’on préfère un matériau à très faible viscosité. Pour Borges, le problème des résines 3D à faible viscosité est qu’elles « présentent des propriétés mécaniques inférieures, telles qu’une ténacité et une résistance mécanique médiocres. Elles contiennent des monomères à faible viscosité, [ce qui peut entraîner] une toxicité élevée (…). » Le producteur de matériaux explique que « malgré leur faible viscosité », ses résines 3D sans monomère et à base de monomère se distinguent des autres car elles « présentent des performances élevées et une sécurité uniques. »
Ces affirmations reflètent le point de vue du fournisseur. La viscosité, à elle seule, ne permet pas de classer la sécurité ou la résistance mécanique des résines. Il faut distinguer la résine liquide de la pièce polymérisée et consulter la fiche de données de sécurité ainsi que les conditions d’impression et de post-polymérisation du produit.
« Une viscosité plus élevée signifie une résine plus épaisse. Cela a un effet sur le reflux du polymère et sur les mouvements de la plateforme. Si vous connaissez le volume de votre modèle 3D et la densité du matériau que vous avez choisi, vous pouvez facilement calculer le poids de votre modèle imprimé en 3D », a déclaré le producteur de matériaux résines Liqcreate.
Viscosité et masse volumique sont deux grandeurs distinctes. La seconde relie le volume à la masse ; elle ne mesure pas la résistance à l’écoulement.
Si les résines à haute viscosité contribuent à « fabriquer des matériaux sûrs à ultra-hautes performances », Borges note qu’au niveau de la production, « elles peuvent être imprimées dans la plupart des imprimantes commerciales à 25-50ºC après installation d’un chauffage. »
Cette proposition ne vaut pas comme instruction pour modifier une imprimante : tout chauffage doit être prévu ou autorisé par son fabricant, dans les limites du matériau. Les consignes de traitement par résine précisent les paramètres et post-traitements applicables.
La viscosité peut influencer le renouvellement des couches, l’écoulement et l’évacuation de la résine. La précision dépend aussi de l’exposition, de l’optique, de la calibration et du retrait. Une valeur de viscosité ne permet donc pas, seule, de prévoir la précision ou le drainage d’une pièce.
Quel que soit le type de matériaux utilisés, 3Dresyns exhorte actuellement les fabricants d’imprimantes 3D à développer des imprimantes plus grandes, abordables et fiables, basées sur les technologies MLCD et DLP. En fin de compte, la variabilité liée à chaque imprimante 3D peut grandement influencer le résultat du produit fini. Prenant l’exemple de la puissance lumineuse, Borges explique : « En fonction de la technologie d’imprimante 3D choisie, de sa conception, de sa configuration, de la longueur d’onde de la lumière, de sa puissance, de sa répartition dans la cuve et du temps de fonctionnement cumulé, la puissance lumineuse réelle disponible dans la cuve pour l’impression peut varier de manière significative, et par conséquent aussi les paramètres d’impression pour des imprimantes similaires et même d’une unité à l’autre du même modèle en raison de petites différences de production entre les unités.
Les graphiques suivants montrent la décroissance typique de la puissance lumineuse en fonction de la durée de fonctionnement cumulée des panneaux LCD RVB multicolores standard, des panneaux LCD monochromes, des projecteurs à lampe numérique et des projecteurs à LED, tous généralement utilisés dans les imprimantes 3D SLA, DLP et LCD. »
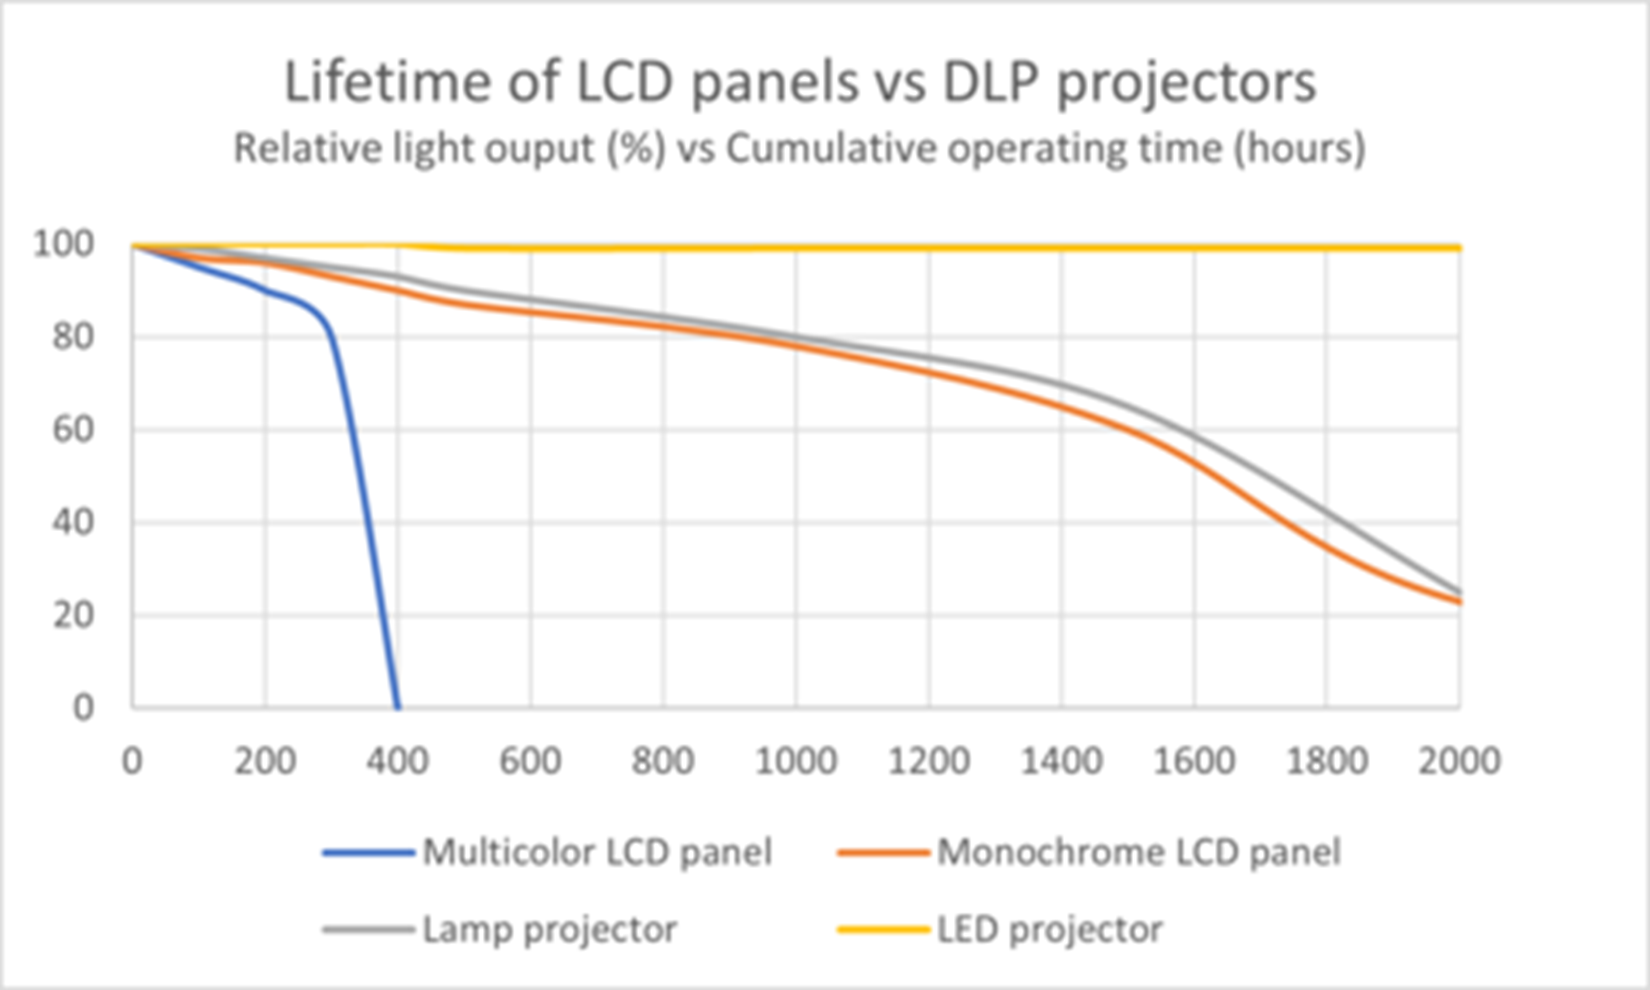
« Malheureusement, la puissance lumineuse varie et décroît en fonction du temps de fonctionnement cumulé. Même des unités différentes du même modèle, telles qu’elles sont fournies, présentent souvent des différences de puissance lumineuse de 10 à 15 %, ce qui affecte les résultats d’impression globaux. De plus, comme le montre le graphique ci-dessus, la puissance lumineuse diminue en fonction du temps de fonctionnement cumulé de l’imprimante. La variabilité de la puissance lumineuse en fonction de l’utilisation et le manque de contrôle de la puissance lumineuse dans le temps doivent être abordés pour promouvoir la révolution industrielle 3D. À l’heure actuelle, malheureusement, seuls quelques fabricants d’imprimantes ont abordé ces problèmes fondamentaux.
L’absence de contrôle de la puissance lumineuse, de surveillance et de prévention de sa dégradation est l’une des principales causes de frustration, de problèmes d’impression, de variabilité ou d’échec. L’impression professionnelle nécessite des imprimantes aux spécifications constantes pour favoriser le passage de la fabrication traditionnelle à la fabrication additive. »
Le graphique et les écarts chiffrés ci-dessus sont présentés par 3Dresyns à titre d’illustration. Ils ne constituent pas une durée de vie ni une tolérance garantie pour toutes les imprimantes ; une comparaison exige des mesures réalisées dans des conditions définies.
Aujourd’hui, les questions des coûts et des applications continuent d’animer les discussions entre les utilisateurs d’impression 3D résine.
En ce qui concerne les applications, les utilisateurs avancés espèrent voir de nouveaux développements avec des résines composites ou nanocomposites photodurcissables.
Le coût industriel doit prendre en compte la matière, la machine, les consommables, les post-traitements, les contrôles et le taux de rebut. Une hausse du volume peut modifier cet équilibre, sans garantir automatiquement un coût inférieur par pièce.
Les composites
Les composites associent plusieurs constituants ; ceux abordés ici sont des polymères thermodurcissables ou thermoplastiques renforcés par des fibres courtes ou continues. Les renforts peuvent notamment être en carbone, en verre, en aramide ou en basalte, ou provenir de végétaux tels que le jute et le lin. L’aramide est une fibre synthétique et le basalte une fibre minérale.
Notre dossier consacré à l’impression 3D de composites examine cette association de matériaux et de procédés, ainsi que ses applications industrielles.
Plusieurs familles de procédés permettent de mettre en forme ces composites. Le tableau ci-dessous compare quatre approches ; leurs avantages et limites doivent être évalués pour un matériau et une machine donnés.
| Procédé | Possibilités | Points de vigilance | Orientation des fibres |
|---|---|---|---|
| Stratification de feuilles | Assemblage de couches renforcées ; orientation choisie lors de leur disposition. | Découpe et déchets de matière ; accès aux cavités et qualité des liaisons entre couches. | Dépend des feuilles et de leur orientation. |
| Fusion sur lit de poudre | Poudres polymères chargées en fibres courtes ; le lit peut soutenir les pièces. | Écoulement, fusion et porosité à maîtriser. La réutilisation de poudre dépend de son état et du taux de rafraîchissement. | Dépend de la poudre et de son étalement ; les procédés usuels ne déposent pas de fibres continues. |
| Photopolymérisation en cuve | Mise en forme de résines renforcées, avec un potentiel de détail fin. | Viscosité, sédimentation et pénétration de la lumière limitent notamment la charge en fibres. | Dépend de la formulation et du procédé ; certaines méthodes expérimentales orientent les fibres par un champ. |
| Extrusion de matière | Dépôt de polymères à fibres courtes ou de renforts continus avec un équipement adapté. | Usure ou obstruction des buses, porosité et adhésion entre couches à contrôler. | Les trajectoires de dépôt influencent l’orientation et les propriétés de la pièce. |
L’avancement de la fabrication additive des composites dépend principalement des partenariats entre les fabricants et les adoptants. Selon Hexcel, « les utilisateurs finaux déterminent les exigences techniques, qui remontent la chaîne d’approvisionnement pour informer les fabricants de machines et de matériaux. La personnalisation des propriétés des matériaux composites et les différences que l’orientation de la construction peut entraîner dans les matériaux composites font de ce lien un véritable moteur de l’innovation. »
Cela dit, il est intéressant de rappeler que la FA des composites ouvre de nouvelles possibilités pour l’allègement, alors que les experts envisagent de passer du métal au polymère. « L’allègement a été un moteur dans l’adoption des composites traditionnels et cette tendance se poursuit dans la FA », rappelle Hexcel. L’allègement, la rigidité et la résistance doivent être considérés ensemble selon les exigences de la pièce.
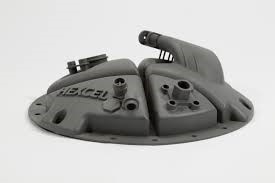
« Lorsque nous remplaçons des composants métalliques par HexPEKK-100, un matériau CF PEKK fabriqué par SLS, le gain de poids pour nos clients de l’aérospatiale est aussi important que les économies que nous apportons au programme. Les composites se prêtent également à la personnalisation des propriétés des matériaux. Conductivité, flexibilité, résistance à l’impact : tous ces domaines ont une incidence sur les possibilités de contrôle et d’ajustement d’un matériau dans un système de matériaux composites », souligne l’expert.
Les polymères renforcés de fibres de carbone (CFRP) peuvent présenter un rapport rigidité/masse intéressant. Leur conductivité électrique et leur coût dépendent toutefois de la matrice, du renfort, de sa proportion et de son orientation ; ils ne sont pas uniformes dans toute cette famille de matériaux.
Les composites à fibres de verre (GFRP) présentent généralement un comportement électrique isolant et des fibres moins coûteuses que celles de carbone. Les propriétés de la pièce complète restent liées à sa composition et à sa fabrication.
Pour ouvrir davantage de perspectives, Hexcel préfère se concentrer sur les nouvelles propriétés que les composites permettent d’obtenir lorsqu’ils sont combinés à la FA – que l’on ne peut pas obtenir avec les procédés de fabrication conventionnels.
« Dans cette phase d’adoption, la plupart des clients échangent la FA contre les méthodes de fabrication traditionnelles. La FA des composites présente un grand avantage dans cette compétition. Face à des composants traditionnellement métalliques, les composites peuvent apporter des propriétés telles que le blindage des signaux électromagnétiques, que nous proposons dans notre offre HexPEKK-EM, et dont l’absence constituait jusqu’alors un obstacle au remplacement du métal. »
Un autre enjeu concerne les valeurs admissibles des matériaux (« material allowables »), ainsi que la qualification des machines et des pièces. Ces valeurs de calcul doivent être étayées par des données représentatives et, selon le besoin, une base statistique. Il ne s’agit pas de redéfinir un matériau pour chaque pièce : l’objectif est de disposer de données réutilisables dans leur domaine de validité.
« Pour Hexcel, cela nous a conduit à nous concentrer sur l’homogénéité de la flotte et le travail sur les valeurs admissibles des matériaux afin de donner à la communauté technique les informations dont elle a besoin pour concevoir le matériau sans avoir à recommencer depuis le début pour chaque nouvelle pièce. À long terme, cela signifie qu’il faut s’appuyer davantage sur la vérification en cours de processus ou après le processus, comme l’inspection non destructive ou l’échantillonnage de qualité, et moins sur le verrouillage de chaque détail de fabrication pour chaque pièce spécifique.
L’adoption est beaucoup plus rapide si tout le monde est d’accord sur ce qu’est un bon matériau à la fin et si vous donnez à l’équipe de fabrication la possibilité de modifier et d’optimiser le processus pour y parvenir. L’efficacité s’en trouve améliorée, ce qui donne aux adoptants un argumentaire plus large pour justifier l’intérêt de cette technologie », note Hexcel.
Filaments
L’extrusion de filaments est l’une des familles de procédés de fabrication additive. Elle soulève notamment des questions de performance, de certification et d’impact environnemental.
L’impact environnemental ne se déduit ni de la présence de carbone dans un polymère ni de la seule réduction des chutes. Certains polymères peuvent être biosourcés ; l’évaluation doit considérer les matières premières, l’énergie, la durée d’usage et la fin de vie. Les allégations de recyclabilité doivent aussi tenir compte des filières réellement disponibles.
En réalité, ils sont assez « peu clairs sur le caractère durable de [leurs matériaux], par exemple le pourcentage de matériaux recyclés, la provenance de la partie recyclée, etc. Pour accroître l’adoption de matériaux durables dans la production, les clients doivent être convaincus que le matériau est durable, qu’il possède de bonnes propriétés techniques et, surtout, qu’il sera reproductible », explique Thiago Medeiros Araujo, chef de produit mondial de LUVOCOM 3F.
Des caractéristiques telles que la recyclabilité et la réutilisabilité ont été une tendance qui s’est imposée en 2021 comme une approche différente de la durabilité dans l’impression 3D, mais les mentionner ne suffit plus aujourd’hui.
Certification
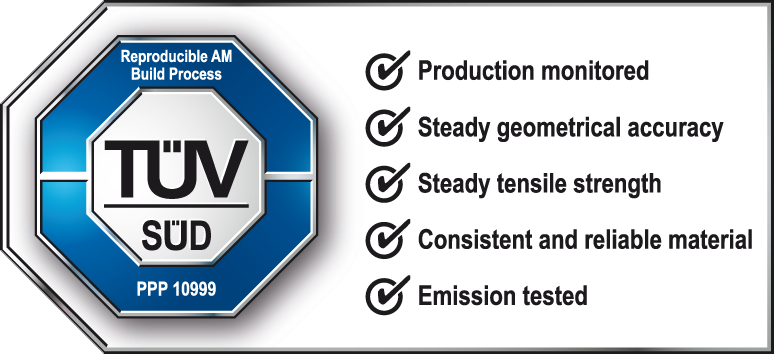
Une certification s’applique à un périmètre précis : matériau, émissions, procédé ou pièce, selon le référentiel. Un essai relatif à la qualité de l’air ne démontre pas à lui seul la performance mécanique ou l’aptitude à une application industrielle. Medeiros Araujo insiste sur le lien entre matériau et procédé :
« Certifier un matériau en soi dans le cadre de l’impression 3D n’est pas quelque chose qui apporte une valeur ajoutée, car dans la plupart des cas, ses propriétés sont directement liées à la façon dont le matériau a été imprimé. Cependant, le fait de disposer d’un processus de fabrication certifié de manière indépendante a un impact énorme sur l’adoption du matériau, car il donne au client suffisamment de confiance pour utiliser le matériau immédiatement. Ainsi, l’utilisateur économise non seulement les coûts liés à l’évaluation du matériau, mais il réduit également le temps d’adoption. »
Le certificat doit être examiné avec son périmètre et ses conditions de validité. Il ne dispense pas de vérifier les exigences propres à l’application ; la marque reproduite ci-dessous est une illustration historique.
Impression 3D métal
L’extrusion de filaments métal-polymère prend actuellement de l’ampleur car les professionnels sont constamment à la recherche d’une solution d’impression 3D métal abordable.
En 2022, ce segment comprend notamment des machines proposées par 3DGence et des filaments développés par Nanovia ou BASF. Ces offres associent impression et étapes ultérieures de traitement.
« Cependant, il faut garder à l’esprit qu’il ne s’agit pas seulement de produire le filament métallique mais de fournir au client l’ensemble de la structure pour le traitement ultérieur des pièces, par exemple le déliantage et le frittage », alerte l’expert de Lehvoss.
Dans les filaments conçus pour produire une pièce métallique après élimination du liant polymère, le déliantage puis le frittage font partie de la chaîne de fabrication. Le retrait, la densité et les propriétés finales doivent être contrôlés. Cela ne s’applique pas à tous les filaments contenant une charge ou un additif.
Pour l’avenir, l’un des principaux défis de l’industrie reste de parvenir à une solution « bonne du premier coup », quel que soit le matériau utilisé. Et pour ce faire, il est important de rappeler que c’est une étape qui peut être atteinte grâce à des collaborations entre les différentes parties prenantes. Comme le dit Medeiros Araujo, « chaque partenariat exige beaucoup d’engagement et d’efforts de la part des deux parties pour que l’expérience soit sans faille dans le parcours de fabrication additive des clients. »
Notes aux lecteurs
Ce dossier d’opinions a été initialement publié dans le numéro de mars/avril 2022 de 3D ADEPT Mag. Il présente les contributions de 3Dresyns, Hexcel et Lehvoss Group sur les résines, les composites et les filaments.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité