

Erik Denlinger, cofondateur et ingénieur en chef de PanOptimization, fait partie de ceux qui estiment que « si les fabricants veulent imprimer et qualifier en toute confiance des pièces métalliques à haute valeur ajoutée par fabrication additive, ils ont besoin de modèles physiques qui les aident à comprendre et à optimiser ce qui se passera avant le lancement de l’impression ».
Pour anticiper l’accumulation de chaleur et les déformations, et les corriger dès la préparation de l’impression, le fabricant de machines AMCM a connecté EOSPRINT, le logiciel d’EOS utilisé pour préparer les fabrications de ses grandes imprimantes métal, au logiciel de simulation PanX de PanOptimization.
PanX dans le flux de préparation d’EOSPRINT
PanX est une plateforme de simulation et d’optimisation dédiée à la fabrication additive métal. Elle cible les composants de grande taille et de géométrie complexe en LPBF et en DED. Pour ces pièces, les outils de simulation conventionnels atteignent leurs limites.
Pour en savoir plus, consultez ce numéro de 3D ADEPT Mag : Qualifier des pièces métalliques imprimées en 3D à haute valeur ajoutée : voici comment les ingénieurs peuvent savoir ce qui se passera avant le lancement de l’impression
Le cas d’AMCM n’est qu’un exemple de la manière dont une telle intégration peut se faire. Les ingénieurs peuvent utiliser PanX comme outil de simulation thermomécanique autonome avec n’importe quel système de fabrication additive métal.
L’intégration dans EOSPRINT souligne l’importance de la simulation thermomécanique pour contrer la surchauffe et les déformations d’origine thermique. Ce type d’intégration permet d’amener la simulation directement dans le flux de travail de préparation de la fabrication.
Comment cela fonctionne-t-il concrètement ?
Selon PanOptimization, l’intégration commence par la lecture d’un fichier openjz d’EOSPRINT dans PanX. Le logiciel en extrait toutes les informations de configuration nécessaires à une simulation. Celles-ci comprennent notamment les géométries, la disposition sur le plateau de fabrication et les paramètres de procédé.
L’API d’EOSPRINT importe dans PanX les informations supplémentaires qui ne figurent pas dans le fichier openjz. Une simulation précise exige aussi ces données, par exemple le temps de traitement par couche. Cela élimine un travail de configuration redondant et source d’erreurs. Cette intégration permet aussi des délais d’exécution de l’ordre de quelques heures. Elle rend la simulation plus accessible aux ingénieurs de conception et de production, au-delà des seuls experts en simulation.
Cela améliore également la précision du modèle grâce à l’intégration d’informations haute fidélité propres à chaque imprimante.
Appliquer les résultats de simulation à l’impression
Une fois la simulation terminée, les temps de pause optimisés, les géométries compensées et les puissances laser optimisées (sous forme de pile d’images TIFF et de fichier Smart Fusion Replay correspondant) sont automatiquement réécrits dans le fichier openjz. Les utilisateurs peuvent alors les appliquer directement sur l’imprimante. L’intégration EOSPRINT/PanX profite à tous les utilisateurs d’EOS, des systèmes de la classe M290 jusqu’à l’AMCM M 8K.
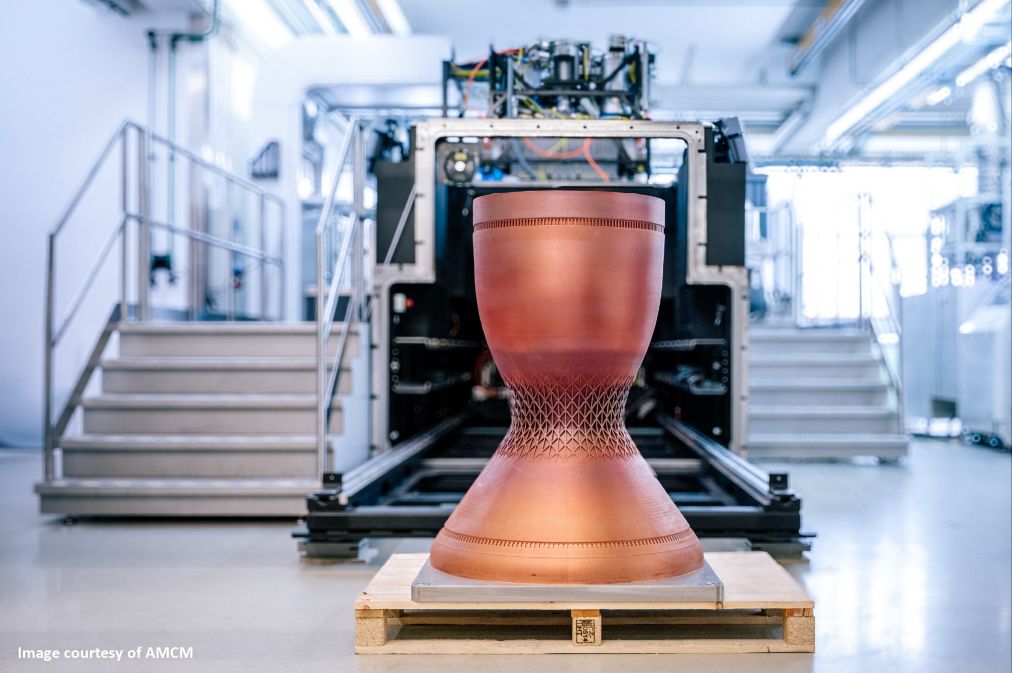
AMCM a récemment démontré ces avantages sur une impression de grande taille réalisée sur une M 8K. L’entreprise a montré comment une accumulation locale de chaleur peut entraîner des déformations et des écarts dimensionnels, des contraintes résiduelles et des défauts internes, une baisse de la qualité des pièces, de la poudre partiellement frittée et un dépoudrage difficile.
La simulation thermique permet d’identifier les points chauds avant le début de l’impression et de rendre visibles les zones critiques. Les ingénieurs peuvent ainsi traiter la surchauffe avant qu’elle n’affecte la qualité des pièces.
« Aucun essai sur cubes de densité ou sur éprouvettes de traction ne peut résoudre ces problèmes, car ils dépendent fortement de la géométrie et de l’historique thermique », explique Erik Denlinger. « C’est pourquoi la simulation est nécessaire. »
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité