
Entretien avec Timo Goebel, responsable de la fabrication additive chez BMW
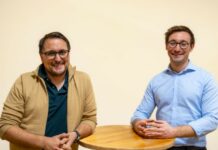
Janvier 2025 : Jens Ertel quittait ses fonctions de responsable de la fabrication additive chez BMW Group et passait le flambeau à Timo Goebel. Un changement de direction de cette importance mérite que l’on laisse au successeur le temps de prendre ses marques, d’évaluer la situation et de décider ce qu’il souhaite poursuivre et ce qu’il entend faire différemment.
Nous avons donc attendu un an avant que cet échange ait lieu, et cela en valait la peine. Avec Goebel, nous avons discuté de:
– ce nouveau rôle pour Goebel et les implications ;
– la réalité industrielle actuelle de BMW Group et les raisons pour lesquelles la plupart des fournisseurs de technologies de fabrication additive (FA) échouent lorsqu’ils tentent de vendre leurs solutions au groupe ;
– et les raisons pour lesquelles BMW va au-delà du secteur automobile pour tirer parti de la FA.
1. L’homme qui prend la barre
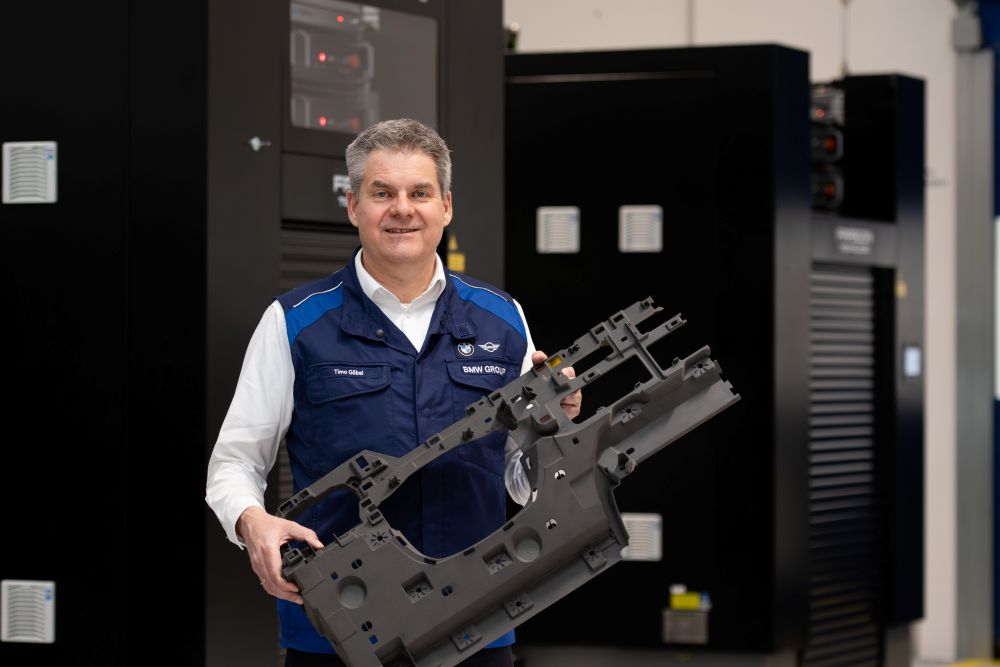
Sous la direction d’Ertel, les activités de FA de BMW sont devenues parmi les plus respectées au monde. Personnellement, j’ai souvent considéré ce département comme la référence à laquelle les autres constructeurs automobiles se mesurent.
D’emblée, Goebel salue le travail d’Ertel, avec fierté et un profond respect pour ce que son prédécesseur a bâti. Cela dit, ses années passées dans plusieurs départements de développement l’amènent à remettre en question l’idée selon laquelle la FA serait, au fond, une technologie de prototypage.
Si nous avons été surpris de constater que la FA souffre encore de ce cliché, pour les activités de FA de BMW Group, cela implique notamment un état d’esprit axé sur la valeur, dans lequel chaque application doit se justifier en termes de rapidité, de flexibilité et de coût.
Lorsqu’on lui demande ce que signifie aujourd’hui la « maturité industrielle » pour la FA chez BMW, sa réponse indique clairement la direction qu’il entend donner au programme :
« Pour moi, cela signifie que la FA n’est plus perçue comme une technologie spéciale ou expérimentale. Elle fait partie intégrante du système de production et elle est digne de confiance… Cela exige de passer de l’expérimentation à la responsabilité. »
Selon Goebel, cette responsabilité repose sur trois critères pour chaque application : la scalabilité, la répétabilité et la viabilité économique à l’échelle de l’ensemble du système.
2. La réalité industrielle actuelle de BMW Group
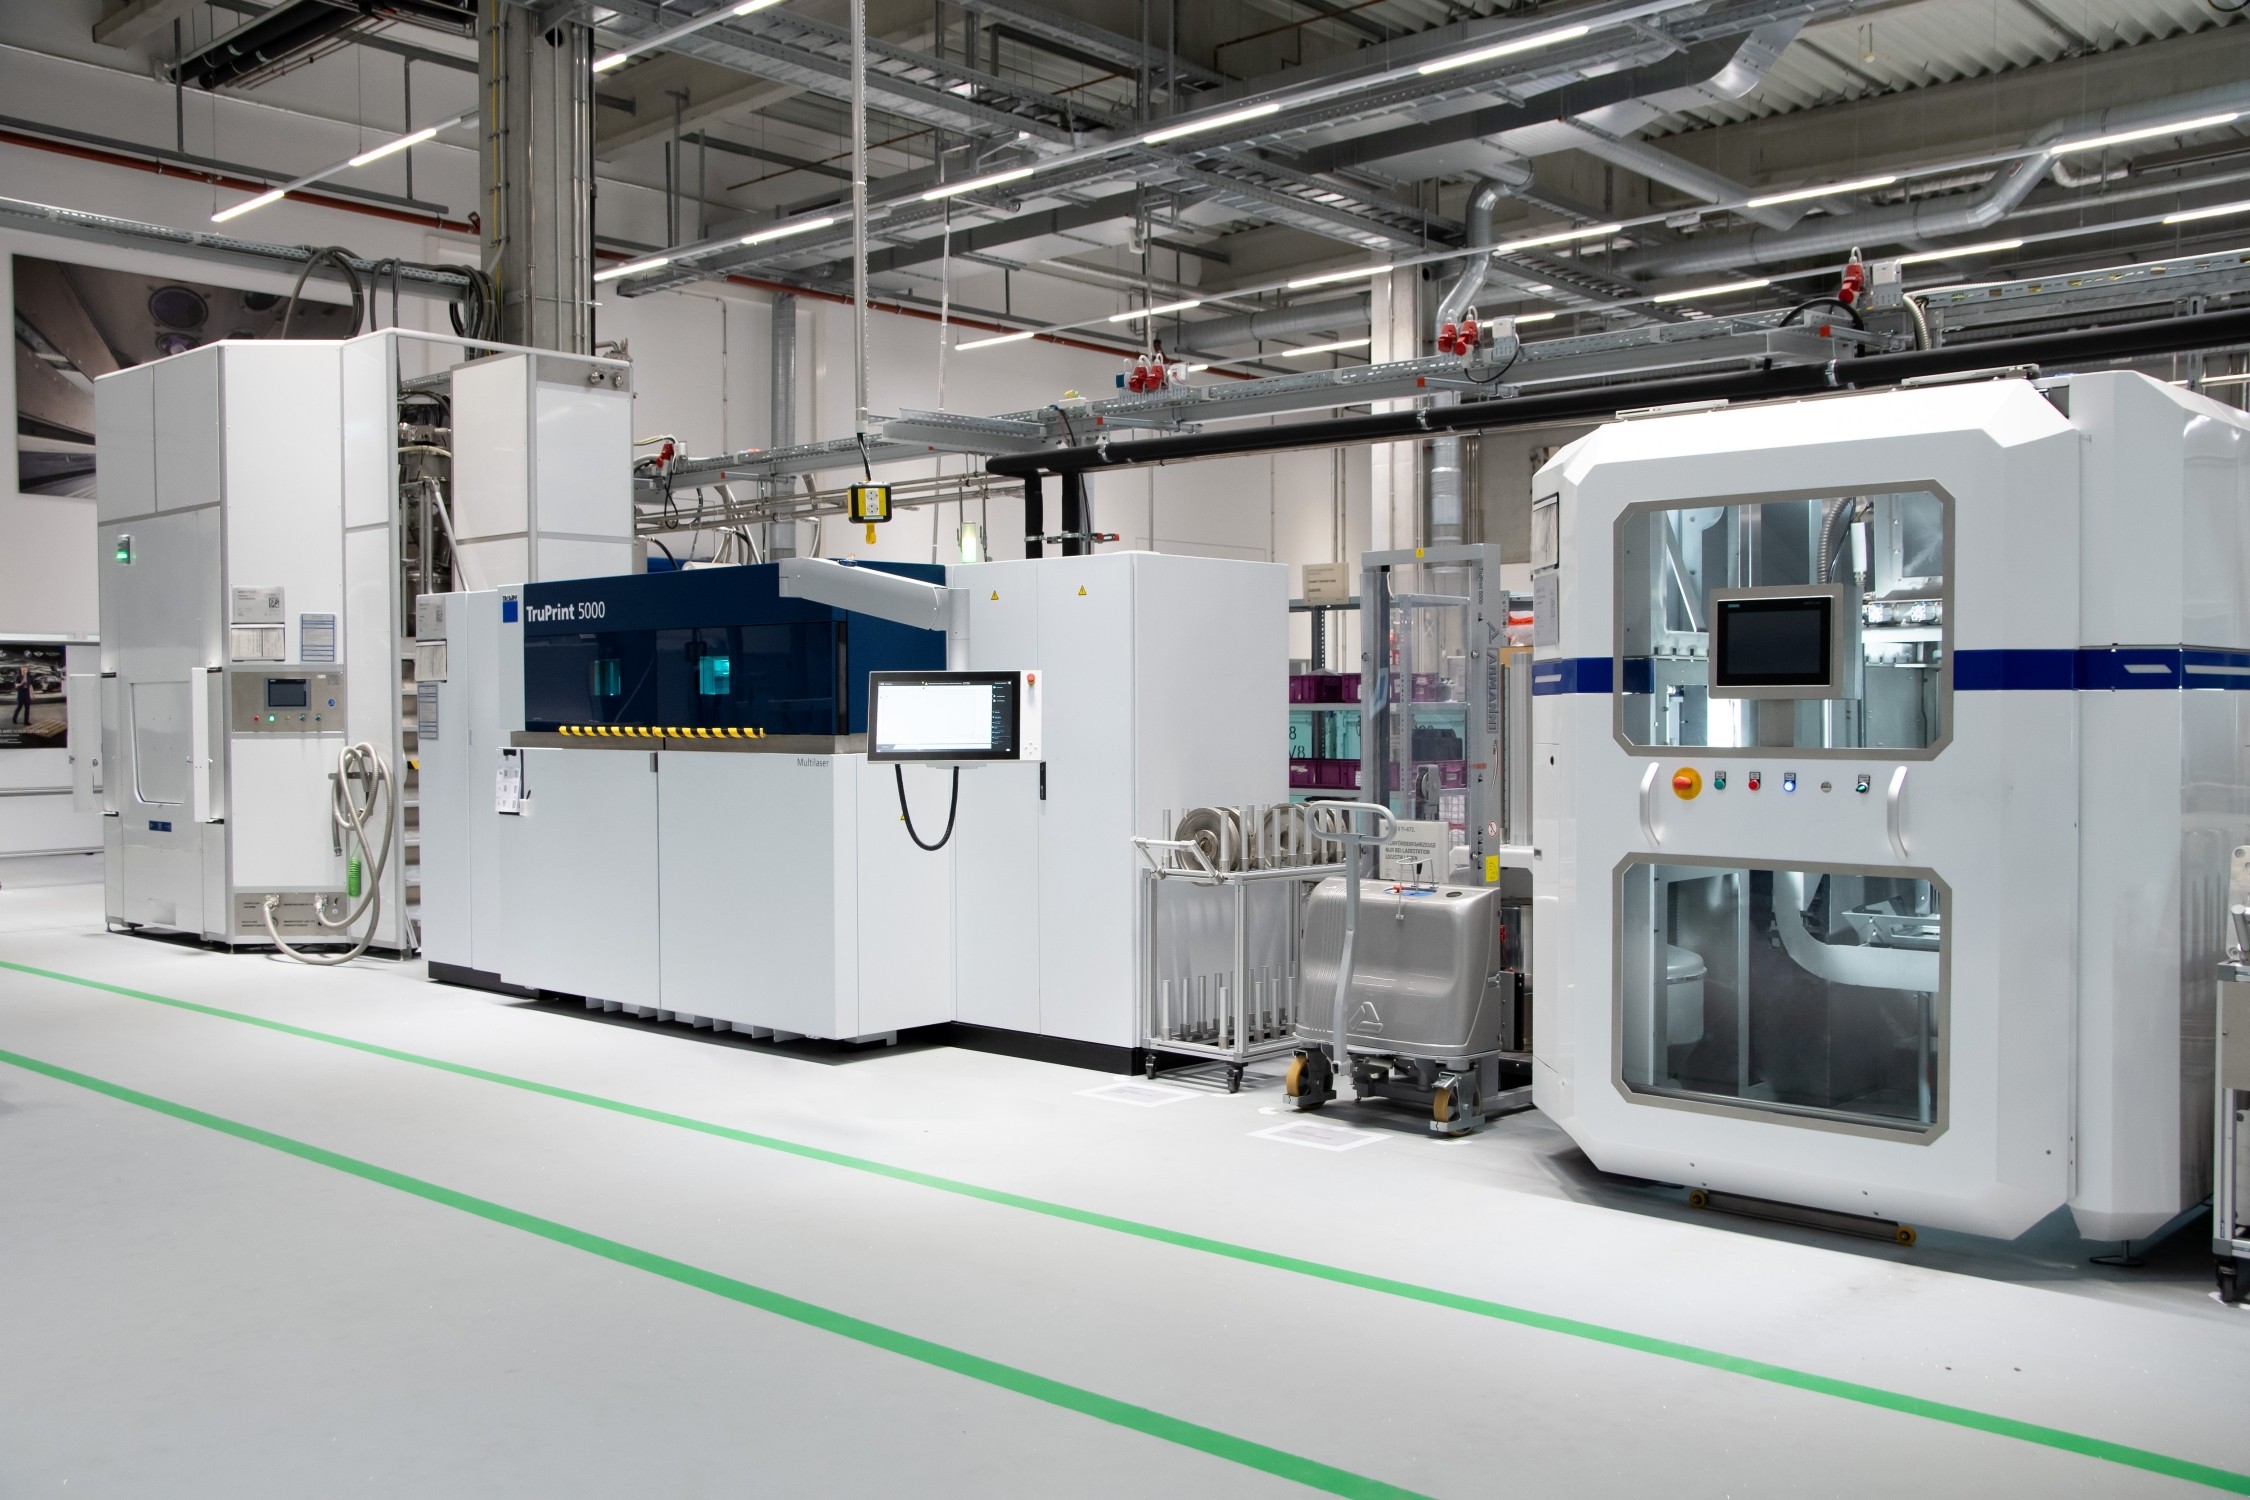
Pour la première fois en dix ans de couverture des activités additives de BMW, le nombre de machines ne m’intéressait pas.
Quiconque a suivi les activités de FA de BMW Group au fil des ans pourrait deviner les types d’équipements de FA présents dans leurs ateliers de production. Ce qui compte désormais, c’est ce qui en sort aujourd’hui, et Goebel l’affirme : « 300 tonnes de composants sont produites chaque année sur le BMW Group AM Campus. »
Une stratégie, plusieurs logiques d’application
Comme vous le savez peut-être, BMW utilise la FA dans des segments de véhicules très différents, de MINI à Rolls-Royce. Goebel a confié à 3D ADEPT Media que, sur l’ensemble de ce portefeuille, la stratégie fondamentale de FA reste la même.
Il explique que dans les segments à fort volume, comme MINI et les principaux modèles BMW, les priorités sont la scalabilité, la rentabilité et la robustesse, avec une particularité notable : la FA permet à BMW de proposer de la personnalisation en série, en personnalisant des pièces en volume d’une manière que les clients remarquent.
À l’autre extrémité, celle du luxe et des petits volumes (Rolls-Royce), l’accent est davantage mis sur la personnalisation, la liberté de conception et la valeur propre à chaque client.
Et les pièces de rechange, avons-nous demandé ?
Même si les pièces de rechange en fin de vie et de longue traîne constituent une préoccupation majeure pour la plupart des acteurs automobiles, BMW Group reste prudent quant au rôle de la FA dans ce domaine :
La FA n’est pas la priorité pour les pièces de rechange, note Goebel, mais elle devient un levier clé pour maintenir la disponibilité des pièces de longue traîne de manière économique et durable. La difficulté, souligne-t-il, réside dans le processus d’homologation ultérieur d’une nouvelle méthode de fabrication et d’un nouveau matériau.
Fait intéressant, seule une pièce produite à l’origine par FA peut être remplacée sans difficulté par une pièce de rechange imprimée, car une pièce imprimée est un objet différent de son équivalent fabriqué de manière conventionnelle et doit être qualifiée selon ses propres critères.
La tension autour d’une stratégie de matériaux ouverts
La discussion que nous avons lancée il y a cinq ans autour de l’« ouverture » suscite encore aujourd’hui des débats dans l’industrie de la FA. Malgré la vague d’acquisitions que nous avons observée dans le secteur, la plupart des systèmes de FA disponibles restent des technologies fermées et propriétaires.
« Nous reconnaissons pleinement que cela crée une tension naturelle avec les fabricants de machines, car il s’agit de ce que nous appelons une technologie de type “rasoir et lames” ; leurs modèles économiques reposent souvent sur des écosystèmes fermés », reconnaît Goebel.
Pour le responsable de la FA, le prix n’est qu’une composante de l’argument en faveur de l’ouverture. Les matériaux ouverts, soutient-il, sont un levier de compétitivité-coût et de flexibilité d’approvisionnement, mais aussi, et on l’oublie facilement, de performance des matériaux, puisque des matériaux différents confèrent des propriétés différentes à une pièce.
Son équipe constitue délibérément un portefeuille équilibré de systèmes fermés et ouverts, en choisissant en fonction de l’application et de la maturité du procédé, et en évitant toute dépendance à l’égard d’un fournisseur ou d’une pile technologique unique.
Plus important encore, BMW considère les fournisseurs comme des partenaires, mais avec une attente clairement affirmée : l’écosystème doit évoluer vers l’ouverture au fil du temps. Peu importe pour Goebel que ce soit le fabricant de la machine ou un tiers qui ouvre le système. Pour chaque nouvelle machine, BMW inscrit désormais une exigence de système ouvert dans le cahier des charges.
« Nous sommes très stricts sur ce point, et nous faisons beaucoup d’efforts pour trouver le bon équilibre », déclare le responsable de la FA chez BMW.
Cette rigueur s’articule autour de quatre dimensions :
– Premièrement, la pertinence : la technologie répond-elle à un problème réel, qu’il s’agisse de performance, de coût ou de délai ?
– Deuxièmement, la validation industrielle, étape où la plupart des candidats sont confrontés à la réalité (reproductibilité, stabilité du procédé et performance des matériaux dans les conditions automobiles : sel, chaleur et tout ce que la route fait subir à une pièce). Sur ce point, Goebel ne mâche pas ses mots quant à l’écart entre le discours commercial et la réalité de l’atelier : « Ils vous disent toujours : nous sommes fiables, nous sommes reproductibles et notre procédé est stable, alors que ce n’est pas le cas. »
– Troisièmement, la qualification économique sur l’ensemble de la chaîne de procédés.
– Et enfin, l’intégration système : une solution doit s’intégrer aux lignes existantes et à un écosystème de fournisseurs plus large qui garantit la disponibilité, l’assurance qualité et la répétabilité à grande échelle.
Alors, où les candidats échouent-ils ? Rarement parce qu’ils manquent d’intérêt ; Goebel affirme même le contraire. Ils échouent sur la scalabilité (cela fonctionne en laboratoire, mais pas en série), sur une compétitivité-coût insuffisante, sur l’instabilité des procédés et la variabilité de la qualité, ainsi que sur une mauvaise intégration dans les flux de travail existants.
3. Au-delà des murs de BMW
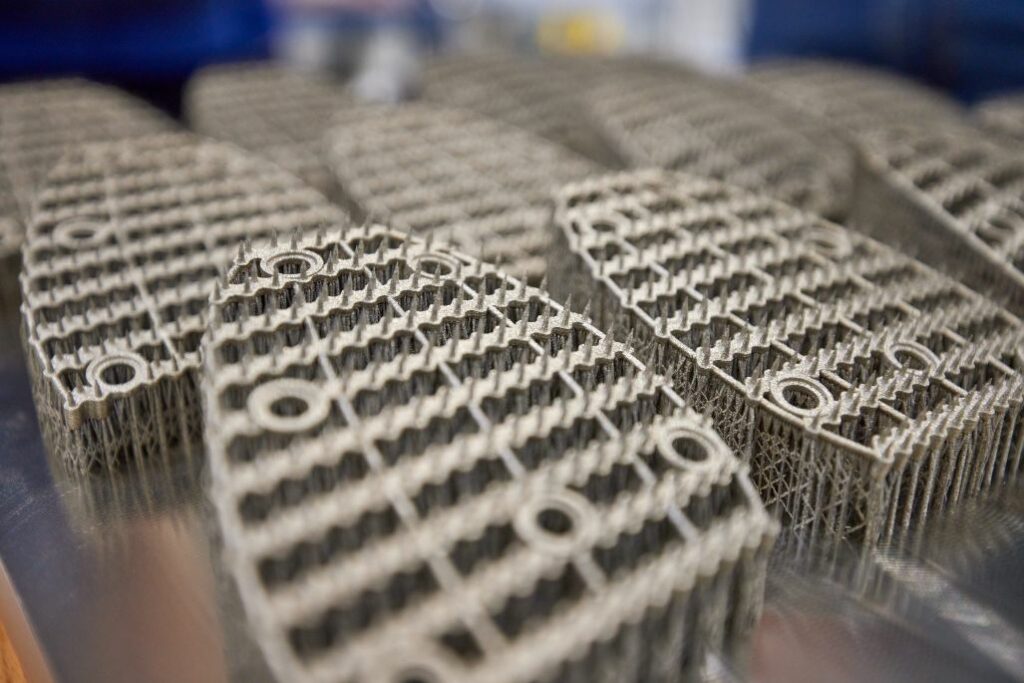
FR: Plaques à pointes personnalisées.
Depuis l’an dernier, des experts déplorent un ralentissement du business case de la FA dans l’automobile. Nous avons confronté l’expert de BMW Group à cette hypothèse, et il ne constate aucune régression.
De fait, BMW renouvelle une grande partie de son parc SLS et SLM cette année et l’an prochain. Avec davantage d’automatisation, la baisse du coût des matériaux et des fournisseurs qui réalisent de réels gains d’efficacité, il voit la FA combler progressivement l’écart avec les méthodes traditionnelles comme le moulage sous pression.
Le coût, insiste-t-il, est la clé, et c’est le seul souhait qu’il adresserait aux fournisseurs : des systèmes de matériaux ouverts et des machines véritablement robustes et faciles à entretenir. « Faites baisser les coûts et le business pourra enfin passer à l’échelle », affirme-t-il.
Les constructeurs automobiles utilisent de plus en plus la FA pour des travaux qui n’ont rien à voir avec les voitures, et BMW ne fait pas exception. Récemment, le Groupe a produit des plaques à pointes et a participé au projet bottleUP en utilisant des matériaux recyclés.
S’agit-il d’un modèle économique rentable pour un constructeur automobile, avons-nous demandé, ou finalement d’une manière sophistiquée d’occuper les machines, de justifier l’investissement dans la FA en interne et de gagner en visibilité, le business case passant au second plan ?
La réponse de Goebel est franche quant à la diversité des motivations :
« Ce n’est pas uniquement motivé par la rentabilité… ces cas d’usage nous aident à explorer le comportement des matériaux dans des environnements et des conditions spécifiques, et cette expérience alimente directement nos applications automobiles, où les exigences sont souvent encore plus élevées. »
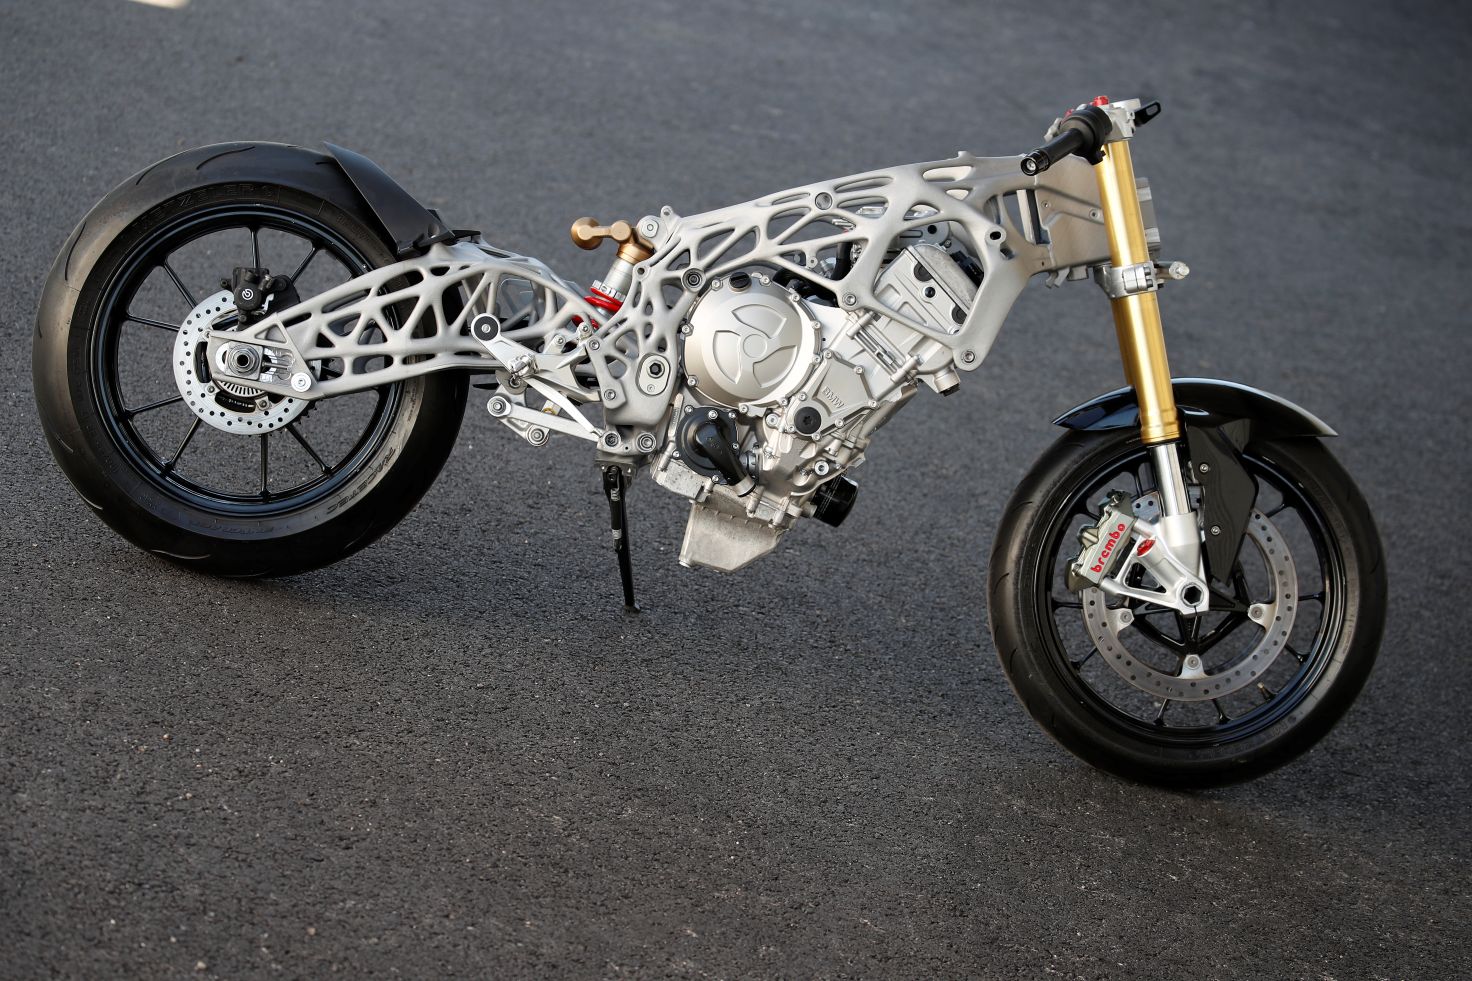
FR: Présentation de composants complexes imprimés en 3D à travers l’exemple d’une S 1000 RR
Il évalue les projets externes selon trois angles :
– Le renforcement des compétences vient en premier : des projets comme les plaques à pointes ou bottleUP permettent à BMW d’étudier le comportement des matériaux, les limites des procédés et la conception dans des conditions réelles en dehors de l’automobile, puis d’en rapporter les enseignements sur son terrain de prédilection, plus exigeant.
– La visibilité au sein de l’écosystème : être perçu comme un acteur industriel crédible et tourné vers l’avenir aide à attirer des partenaires et accélère le développement de l’écosystème de la FA dans son ensemble.
– Troisièmement, et c’est le plus important à ses yeux, une logique économique de long terme qui préserve la discipline : les investissements dans la FA doivent en définitive être justifiés par des cas d’usage automobiles (prototypage, système de production ou applications en série).
Les projets externes restent un complément.Alors, que retiendrons-nous comme le véritable tournant ? Dans dix ans, estime Goebel, ce moment apparaîtra comme la transition de l’exploration technologique vers une véritable industrialisation, le moment où la FA a cessé d’être appréciée principalement pour la liberté de conception et les nouveaux matériaux pour devenir une technologie socle, d’abord dans le prototypage, puis dans la production en série. Les voitures de demain, comme il le dit, ne pourront pas être développées sans la FA.
*Toutes les images : avec l’aimable autorisation de BMW Group.