

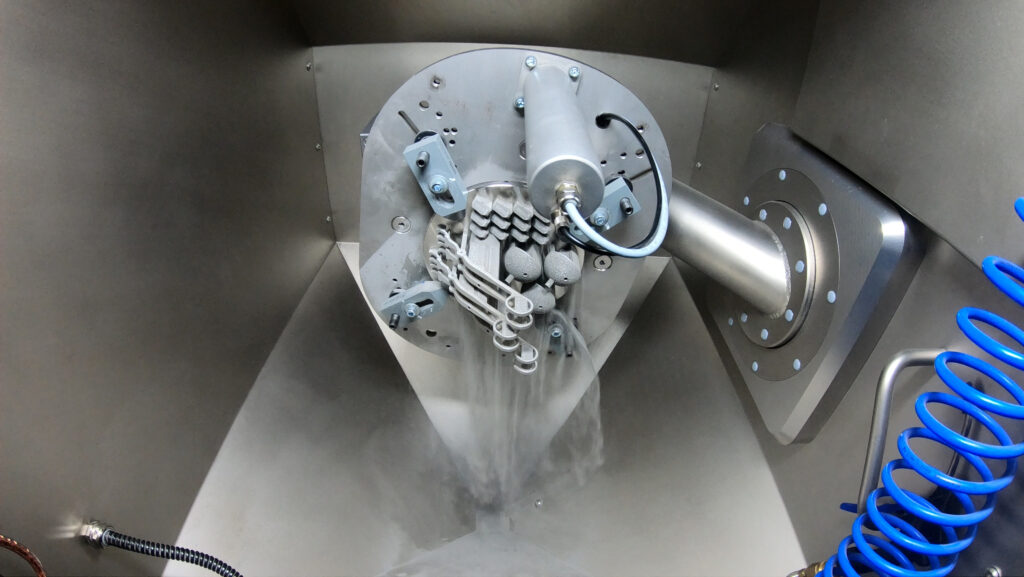
Essai rapporté dans le numéro de mars/avril 2024, puis publié en ligne le 28 août 2024. Les résultats sont ceux communiqués par Solukon et Swiss m4m pour cette plaque de fabrication ; ils ne constituent pas une certification médicale.
Aperçu d’un test de dépoudrage avec une plaque de construction de pièces médicales imprimées en 3D
Choisir un système automatisé de dépoudrage exige de vérifier son adéquation aux pièces, aux matériaux et aux exigences de production. Nous avons déjà examiné les caractéristiques techniques à considérer. Un essai sur des pièces représentatives peut éclairer ce choix, mais ne remplace ni la qualification du procédé ni la validation du dispositif fini. Pour illustrer la démarche, nous avons demandé à Solukon Maschinenbau GmbH de présenter un test réalisé avec Swiss m4m, actif dans le médical et le dentaire.
Le test utilise une SFM-AT350-E dans sa configuration initiale annoncée pour des pièces jusqu’à 60 kg, en collaboration avec le Swiss m4m Center. Cette capacité correspond au contexte de l’essai, antérieur aux évolutions de la gamme : la fiche du fabricant de mai 2024 indique ensuite 100 kg.
Le système et les pièces testées
Conçue pour les pièces métalliques imprimées en 3D, la SFM-AT350-E est une variante de la machine de dépoudrage automatisée SFM-AT350. Présentée à Formnext 2023, la nouvelle machine est dotée de trois améliorations clés : une compatibilité totale avec le logiciel intelligent d’enlèvement de poudre SPR-Pathfinder®, des fonctions améliorées de l’outil d’usine numérique ainsi qu’une excitation piézoélectrique.
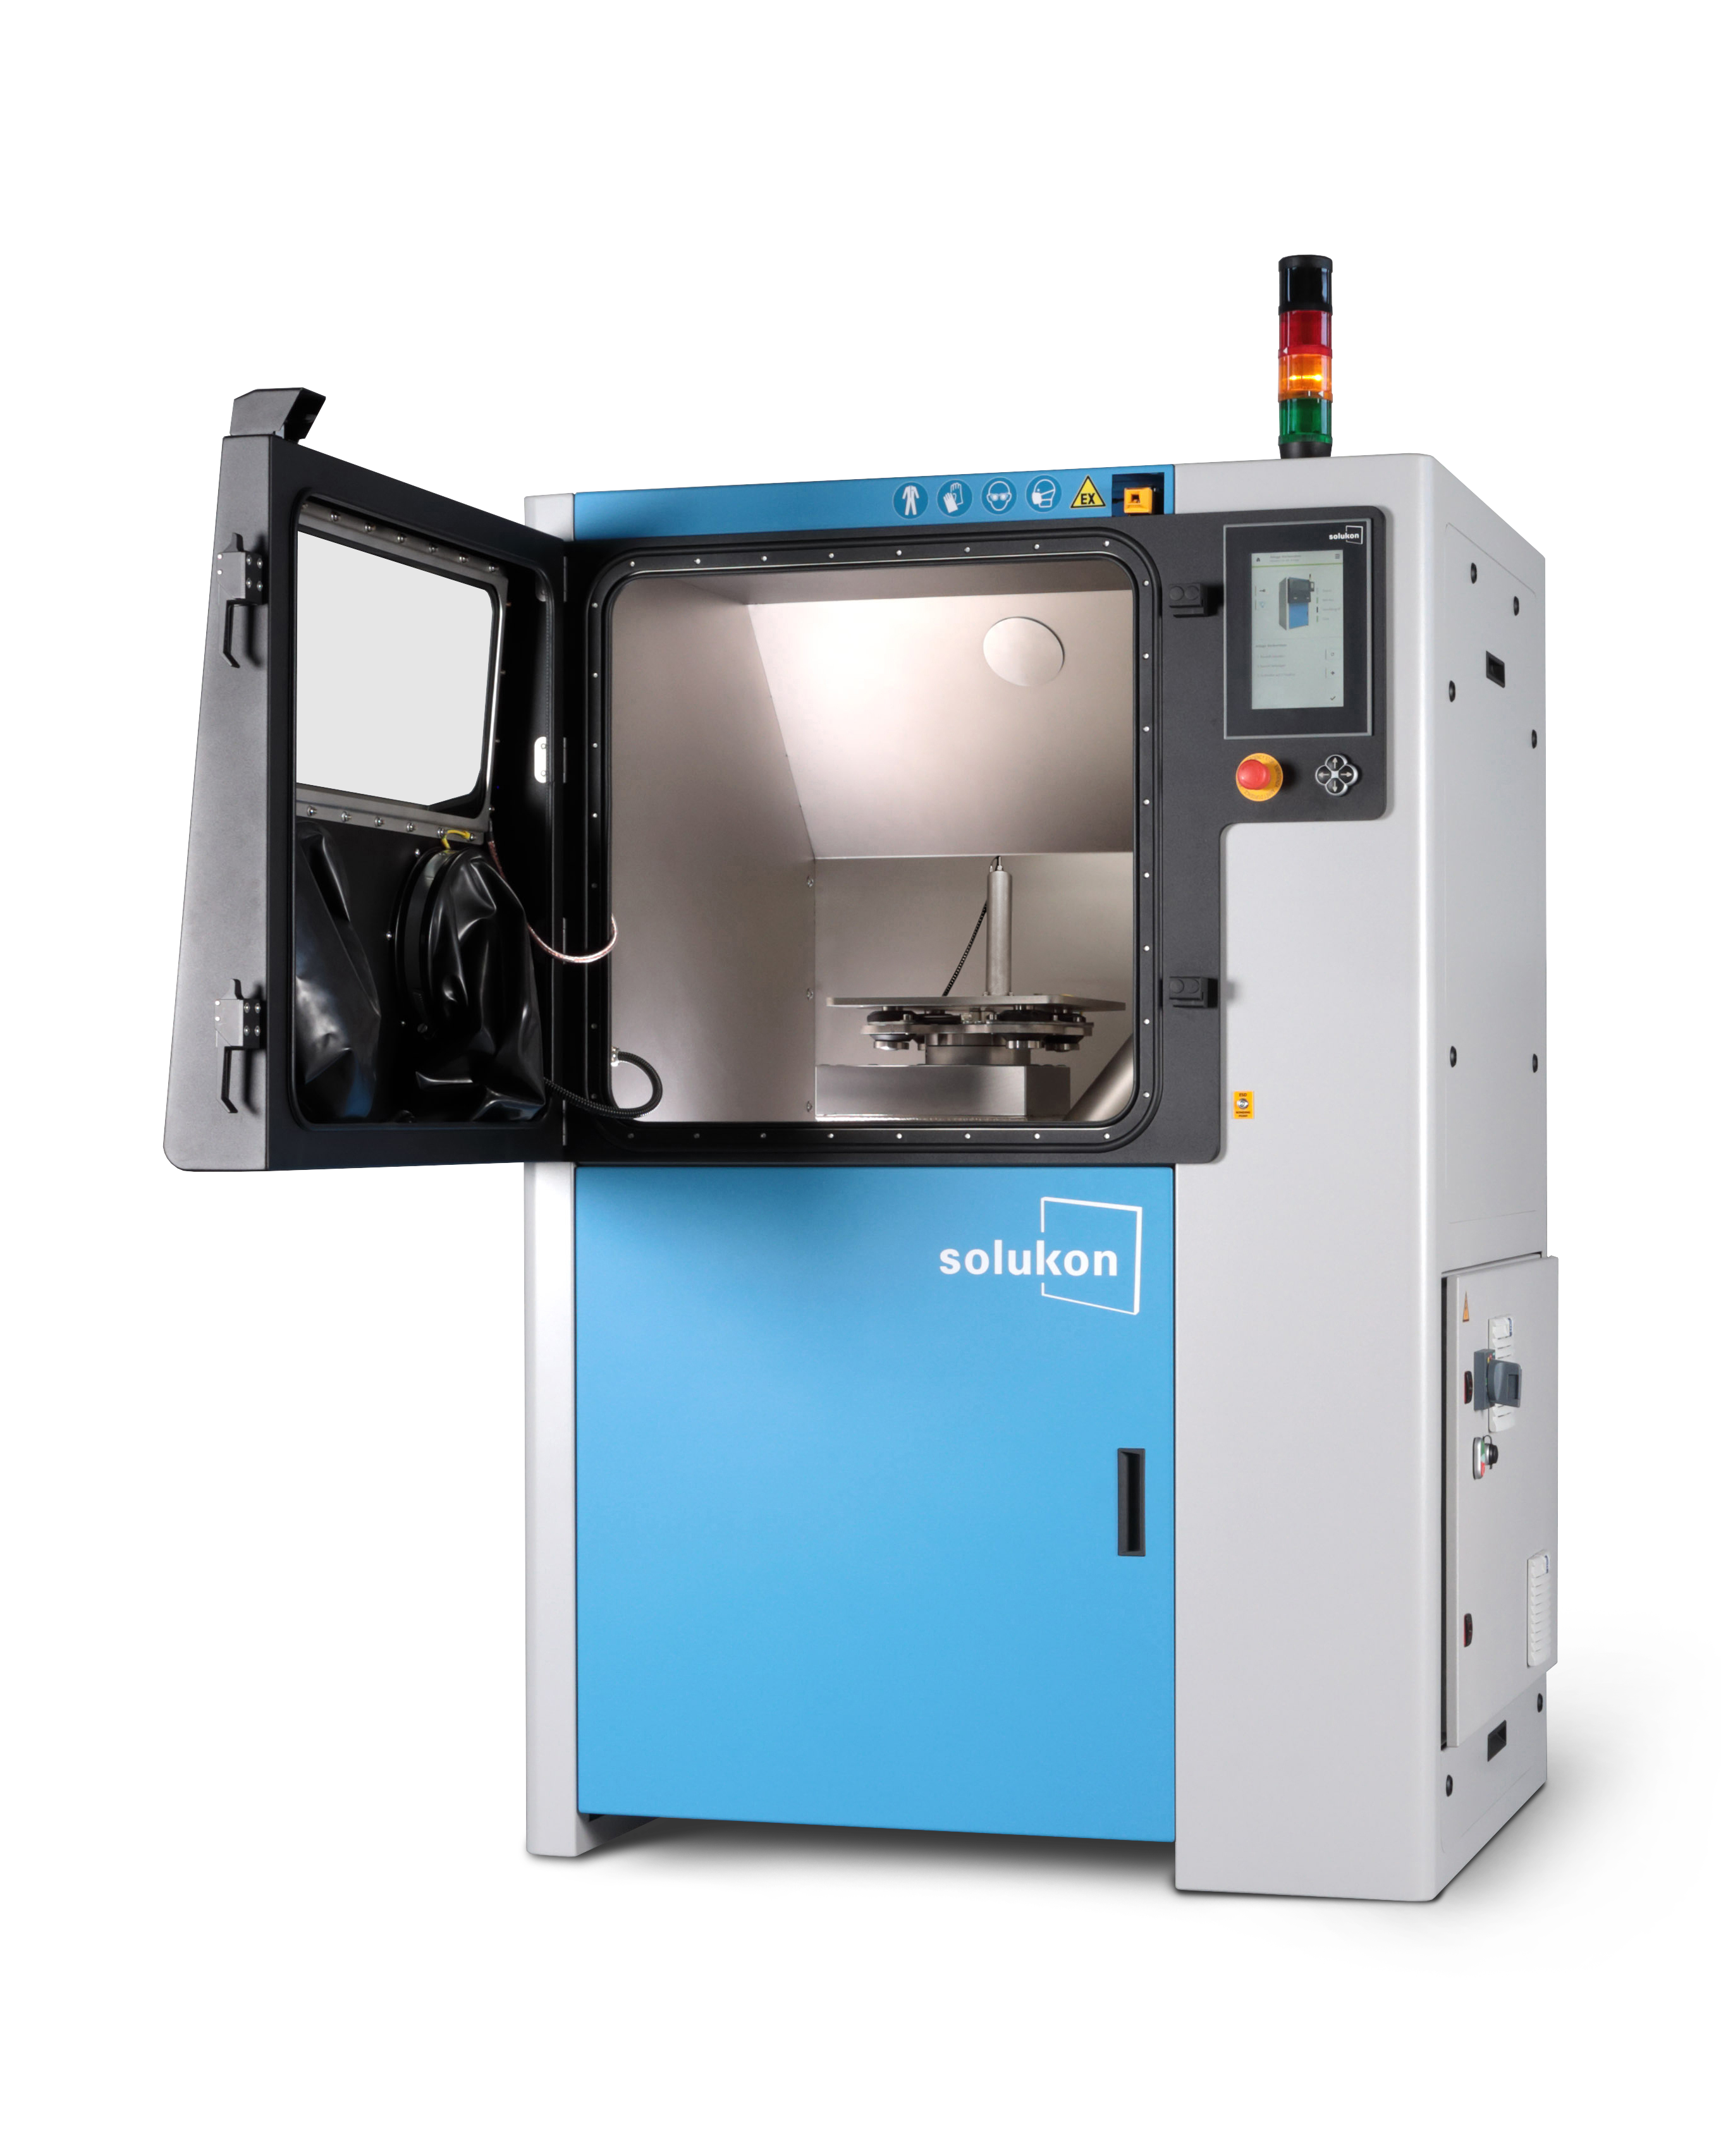
Si le logiciel SPR-Pathfinder® et le Digital Factory Tool sont désormais des caractéristiques bien connues des systèmes d’enlèvement de poudre de Solukon et sont également disponibles pour la machine standard SFM-AT350, l’outil d’excitation piézoélectrique reste pour la plupart des utilisateurs une solution unique et spéciale sur le terrain.
Selon Solukon, l’excitation piézoélectrique provient de la table rotative, avec une fréquence autorégulée dans la plage ultrasonore. Le fabricant vise ainsi un dépoudrage adapté aux structures délicates. L’absence de dommages doit néanmoins être vérifiée pour les pièces et conditions considérées ; elle ne peut pas être déduite de la seule valeur de fréquence.
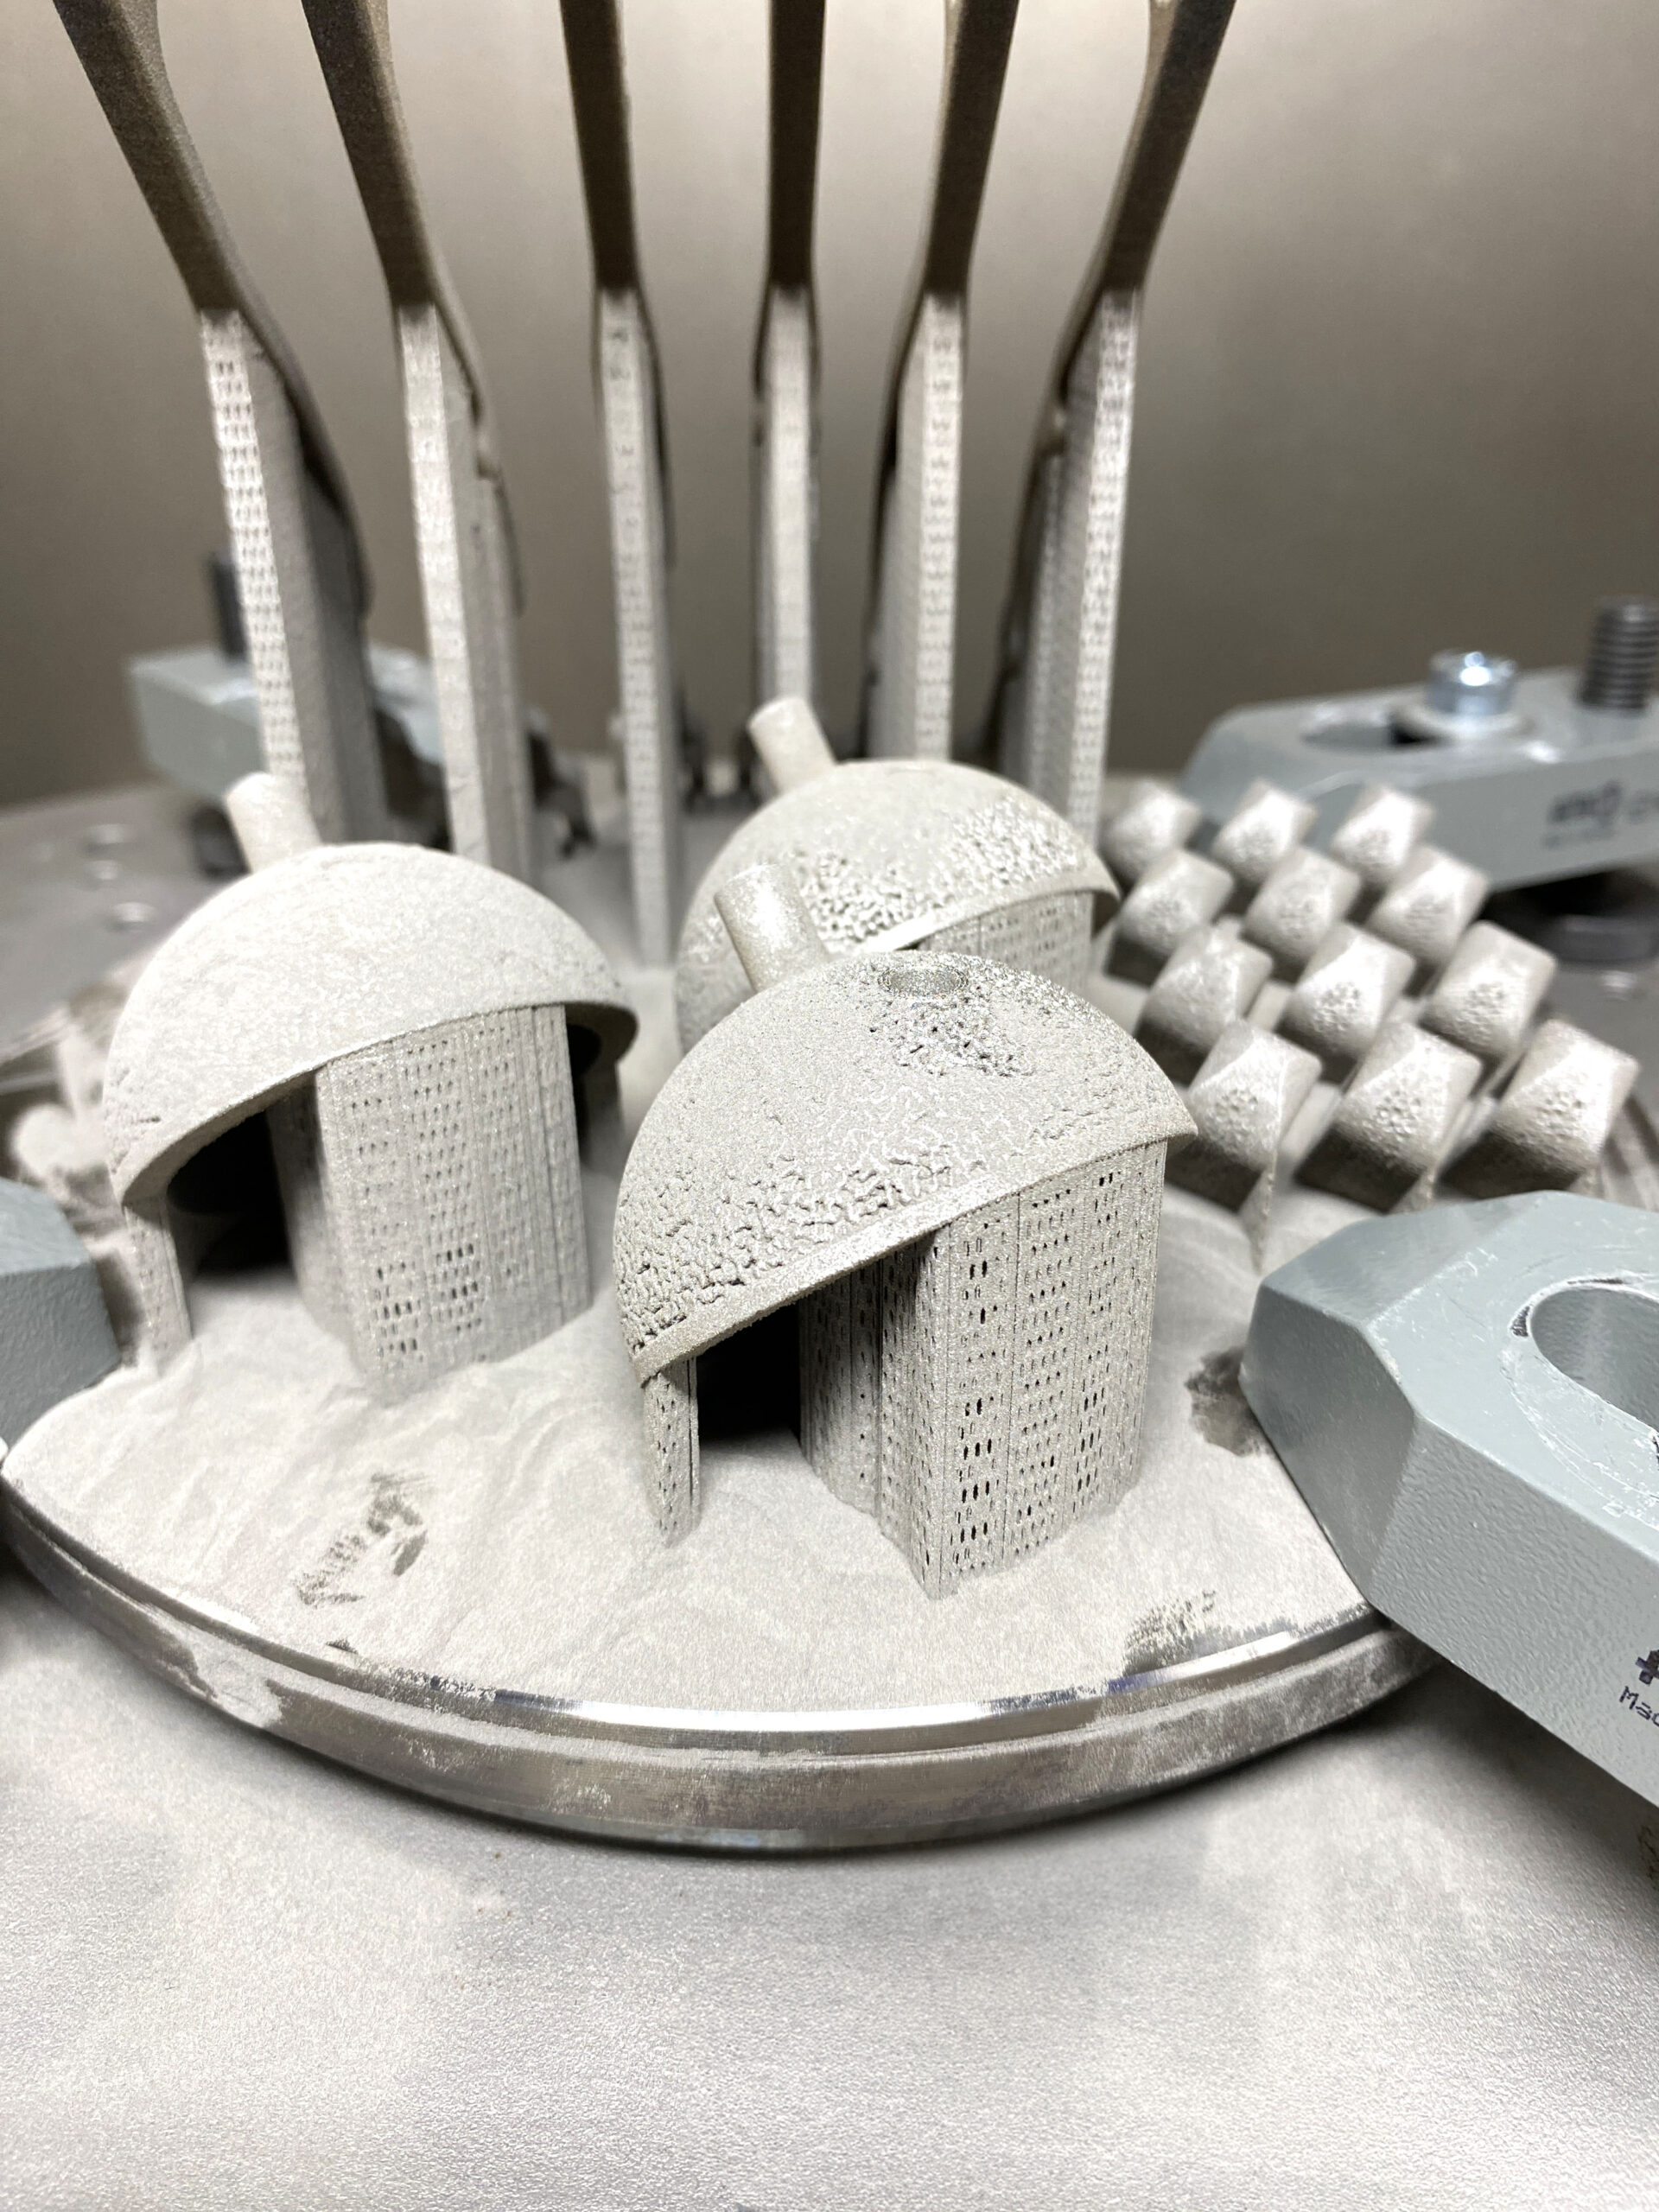
Le test a été réalisé avec plusieurs pièces médicales imprimées en 3D fournies par Swiss m4m : des cotyles de hanche, des cages vertébrales et des instruments médicaux.
« Les cotyles de hanche sont une application très typique. Les structures en treillis caractéristiques permettent la croissance des tissus. De même, les cages vertébrales permettent de rigidifier la colonne vertébrale en cas d’instabilité (hernie discale, par exemple). Les instruments médicaux sont utilisés comme prototypes pour les essais en salle humide. Leurs structures de support complexes avec de nombreux canaux longs et étroits sont les plus difficiles à dépoussiérer », explique Marco Flury, chef de projet chez Swiss m4M. Comme vous le verrez ci-dessous, Swiss m4M a fourni à Solukon différentes données sur ces pièces.
Ce test illustre les paramètres à examiner pour ces pièces et certaines caractéristiques de l’excitation piézoélectrique.
Le test de dépoudrage en six étapes
Hemank Raj, alors ingénieur en développement de processus chez Solukon, décrit six étapes : examen des données machine, examen des données des pièces, contrôle visuel initial, dépoudrage, vérification des résultats et inspection finale.
1. Examiner les conditions de la machine
Les opérateurs ont utilisé une atmosphère non inerte pour l’alliage 17-4 PH de cet essai, qu’ils décrivent comme non réactif. Cette condition ne doit pas être transposée à une autre poudre : la documentation du système prévoit une option d’inertage pour les matériaux réactifs.
2. Décrire la plaque et ses pièces
Swiss m4m a fourni les dimensions des pièces, les caractéristiques de la plaque, le poids de l’ensemble et le matériau. Les valeurs rapportées sont rassemblées ci-dessous.
| Paramètre | Valeur rapportée |
|---|---|
| Pièces et structures | Cotyles de hanche : Ø 60 mm, pores de 0,3 à 0,9 mm ; cages vertébrales : 23 × 10 × 10 mm, pores de 0,3 à 0,9 mm ; instruments : hauteur en Z d’environ 70 mm, structures de support complexes avec un diamètre minimal inférieur à 1 mm. |
| Plaque de fabrication | Ronde, diamètre 204 mm. |
| Épaisseur de la plaque | 23 mm. |
| Masse, plaque comprise | Environ 13 kg. |
| Type de plaque | TRUMPF TruPrint 2000, sans trous traversants. |
| Matériau | Acier inoxydable 17-4 PH. |
3. Contrôler l’état initial
Le contrôle visuel initial ne montrait ni dommage apparent ni amas de poudre sur la plaque, alors que les structures des pièces semblaient remplies de poudre. Cette observation ne permet pas, à elle seule, de conclure à une résistance à l’absorption d’humidité.
4. Réaliser le dépoudrage
La plaque de fabrication a été fixée à la table rotative par quatre brides. Le cycle complet rapporté dure environ 17,5 minutes, du chargement au déchargement, en incluant le fonctionnement automatique, le soufflage complémentaire et les vérifications.
Les grandes étapes restent comparables à celles d’un dépoudrage par excitation pneumatique, selon les explications de Solukon.
Raj a toutefois attiré notre attention sur un avantage essentiel : « Il n’est pas nécessaire de définir des paramètres d’excitation, car le système d’enlèvement de poudre définit automatiquement la meilleure excitation (= fréquence autorégulatrice). En outre, le processus s’est déroulé dans un volume maximal de 53,6 dB (pour référence : une conversation normale = 60 dB), ce qui est très silencieux. Le processus d’excitation ultrasonique s’accompagne d’une consommation minimale d’air comprimé ».
La valeur de 53,6 dB est celle rapportée pour cet essai. Le dossier ne précise pas la pondération acoustique, la distance ni le protocole de mesure ; elle ne suffit donc pas à établir une exposition professionnelle ou une comparaison normalisée avec d’autres équipements.
Dans la configuration pneumatique, un percuteur programmable peut compléter le vibrateur pour désagréger les amas de poudre. La technologie SPR combine rotation et vibration.
Raj explique que l’excitation associe une fréquence élevée à une faible amplitude de déplacement pour détacher la poudre des surfaces. La comparaison ci-dessous reprend l’explication du fabricant ; le dossier ne présente pas d’essai comparatif complet avec l’excitation pneumatique.
5. Vérifier les résultats
Après le passage automatique, l’équipe a examiné les pièces et utilisé un soufflage complémentaire dans leurs ouvertures. Les observations rapportées portent sur ce contrôle et ne quantifient pas tous les résidus susceptibles de subsister dans les structures internes.
Pour ce test, l’équipe juge le SFM-AT350-E adapté aux structures délicates et fragiles. Sans oublier qu’avec « l’outil numérique de l’usine, nous avons accès à toutes les données de dépowdering pertinentes (par exemple, la température dans la chambre de la machine, l’humidité et tous les préréglages spécifiés par le client) – ce qui est crucial pour les industries sensibles aux données telles que MedTech », ajoute Raj.
L’équipe recommande un nettoyage final complémentaire, notamment par ultrasons, dans la chaîne de post-traitement. Le dépoudrage à excitation ultrasonore décrit ici et ce nettoyage final sont deux opérations distinctes. Leur efficacité doit être évaluée pour la pièce concernée. Le guide ASTM F3335-20 présente des méthodes qualitatives et quantitatives d’évaluation des résidus de fabrication additive ; il ne fixe pas de seuils d’acceptation universels.
6. Effectuer l’inspection finale
L’inspection finale rapportée n’a révélé ni dommage visible ni dépôt de poudre apparent ; les pièces restaient fixées à la plaque. L’absence de résidu visible n’établit pas à elle seule la propreté du dispositif fini ou son aptitude à un usage clinique.
Au total, Flury de Swiss m4m a récupéré 977 grammes de poudre lors de ce test.
Ce que permet de conclure cet essai
Ces résultats concernent une seule plaque et ses conditions d’essai. La géométrie, les supports, l’alliage et les critères de propreté doivent être pris en compte pour chaque application. Les résultats ne démontrent pas une supériorité générale sur toutes les autres méthodes de dépoudrage.
Comme le note Raj par exemple, « par rapport à l’excitation pneumatique avec une turbine ou un heurtoir, l’accélération et la fréquence sont plusieurs fois plus élevées et l’amplitude beaucoup plus faible. (C’est pourquoi on ne constate aucune vibration/mouvement du composant pendant l’excitation). La fréquence d’excitation se situe entre 30 kHz et 38 kHz. Cela signifie que nous sommes bien au-delà des fréquences naturelles des composants. Cela permet d’éviter les oscillations et les dommages à la fréquence de résonance ».
Le Digital-Factory-Tool et SPR-Pathfinder® sont des options permettant respectivement de documenter le procédé et de calculer les trajectoires. La compatibilité de la SFM-AT350-E avec ces fonctions faisait partie des évolutions annoncées à Formnext 2023.
« Grâce à une technologie spécialement développée, nous avons pu mettre en place une rotation sans fin de la table tournante dans le SFM-AT350-E et ainsi permettre l’utilisation illimitée du logiciel SPR-Pathfinder », explique Andreas Hartmann, alors CEO/CTO de Solukon.
Raj suggère que des résultats comparables pourraient être obtenus avec des alliages de titane. Cela reste une perspective dans ce dossier : le matériau du test décrit est l’acier inoxydable 17-4 PH. Les conditions d’inertage éventuelles doivent aussi être intégrées au cycle concerné.
Le nettoyage automatique est annoncé à moins de 7,5 minutes, auquel Raj ajoute une hypothèse de 10 minutes pour le chargement et le déchargement. Avec le cycle total d’environ 17,5 minutes rapporté, la cadence théorique en séquence serait d’environ 3,4 cycles par heure, avant les autres arrêts. L’estimation initiale de quatre cycles par heure nécessiterait un cycle de 15 minutes au plus ou un chevauchement des opérations, qui n’est pas documenté ici.
*Toutes les images : Avec l’aimable autorisation de Solukon.
Ce dossier a été initialement publié dans le numéro de mars – avril 2024 de 3D ADEPT MAG
Note de relecture : les résultats d’essai ont été distingués d’une certification ; les limites du contrôle visuel et de l’extrapolation au titane ont été précisées. La cadence a été recalculée à partir du temps total indiqué, et les six étapes ont été renumérotées. Les chiffres et citations restent situés dans leur contexte de 2024.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité