

Lors d’une conversation sur les alliances, mon cousin m’a demandé : « Dans un monde où l’argent ne serait pas un problème, quel serait le métal idéal pour imprimer en 3D les bagues que j’ai dessinées ? »
Pour la petite histoire, mon cousin, artiste et créateur de bijoux, va se marier. S’il sait que la fabrication additive (FA) peut servir à des applications en bijouterie, il n’avait jamais vraiment utilisé cette technologie à des fins commerciales. Il a fallu son propre mariage pour qu’il ait envie de l’explorer au service de la personnalisation.
Et parce que je travaille pour une publication professionnelle consacrée à la fabrication additive, je crois qu’il lui arrive de me prendre pour une ingénieure, censée connaître chaque détail technique et chaque procédé de fabrication de toutes les applications que la FA rend possibles.
Cela dit, il n’en fallait pas plus pour retenir mon attention : une histoire d’amour en toile de fond, une bague et la possibilité d’y intégrer la fabrication additive ? J’ai mordu à l’hameçon. Et parce que je crois en une vie qui a du sens, j’ai décidé, avec l’aide de mes collègues de 3D ADEPT, d’explorer l’intention qui se cache derrière l’utilisation des métaux pour les bijoux imprimés en 3D.
Nous avons vu dans les « matériaux d’intention » la sélection délibérée d’un matériau en fonction du résultat de design recherché, de l’histoire de marque à raconter et des capacités de fabrication disponibles.
Dans le secteur de la bijouterie, où le coût de la matière dépasse souvent celui de la fabrication et où la perfection esthétique ne se négocie pas, le choix du matériau est devenu un acte de stratégie créative. Ce dossier explore ce que cela signifie.
Le choix des matériaux : au-delà du facteur coût
Lorsqu’une marque de bijoux sélectionne un matériau pour une collection produite par FA, la décision repose rarement sur le seul prix. Fabio Di Falco, responsable Marketing, Service client et Business Unit 3D chez Legor, explique que le choix du matériau est régi par toute une constellation de facteurs :
« Le choix n’est pas uniquement déterminé par le matériau lui-même, mais aussi par les avantages intrinsèques de la fabrication additive : une rapidité et une agilité extrêmes pour passer du concept à la pièce finie ; la liberté de créer des formes et des designs complexes impossibles à obtenir avec les technologies traditionnelles ; une viabilité économique sur différents volumes de production, sans recourir à un outillage coûteux ; et une grande flexibilité pour les essais et les activités de R&D. »
Il peut sembler évident que le choix du matériau influe sur la manière dont une pièce est fabriquée, mais en y regardant de plus près, on s’aperçoit qu’il influence aussi l’identité de la marque, son positionnement, son storytelling, sa politique de prix, la perception des clients et sa stratégie globale.
Stéphane Vigié, CEO et cofondateur de Neoshapes, observe une hiérarchie claire dans la manière dont les marques abordent cette décision : « C’est d’abord la marque qui décide. Les marques de premier rang, les plus prestigieuses, n’utiliseront que l’or 18 carats et le platine, pour des raisons de prestige et d’image de marque. Le titane n’est pas pour tout le monde. Les marques horlogères classiques, par exemple, n’utiliseront pas le titane, tandis que les marques techniques et sportives y auront recours. L’acier est universel, même s’il existe une distinction entre les nuances d’entrée de gamme et les nuances de haute qualité. »
Autrement dit, le coût suit souvent le positionnement de la marque. Le platine, par exemple, est trop cher pour les marques de deuxième et de troisième rang ; le titane, plus cher que l’acier, est réservé à des segments de marché spécifiques ; et les marques de troisième rang évoluent exclusivement dans l’enveloppe de prix de l’acier.
Les particularités des matériaux
Si Di Falco et Vigié nous ont fait prendre conscience qu’un alignement entre la marque et le matériau est souvent au cœur de chaque application en bijouterie, nous sous-estimons souvent le fait que chaque métal porte une signification culturelle.
Les métaux précieux : or, platine et argent
Les métaux précieux sont probablement les plus familiers pour l’industrie de la bijouterie et, d’après notre dernier dossier sur le sujet, ce sont aussi les plus exigeants à mettre en œuvre sur le plan technique. Comme l’a expliqué Damiano Zito, CEO de Progold S.p.A., lors d’une interview avec 3D ADEPT : « Les métaux précieux présentent des caractéristiques uniques par rapport aux autres métaux. Ils ne s’oxydent pas à haute température, résistent fortement à la corrosion et n’interagissent pas chimiquement avec leur environnement. Dotés d’une longue durée de vie, ils sont généralement ductiles et d’aspect brillant. »
Pour celles et ceux qui font leurs débuts dans le secteur de la bijouterie (ou qui ne le connaissent pas), considérez les alliages d’or (18 carats jaune, blanc et rose) comme la référence du secteur. Mis en œuvre par FA, ils révèlent toute la complexité de l’économie des matériaux dans la fabrication de luxe.
Les poudres d’or sont disponibles dans des formulations conformes aux standards de la bijouterie, mais l’or atomisé coûte cher. Toute poudre non fusionnée doit être récupérée avec un soin méticuleux pour éviter les pertes de matière. Si l’or peut être mis en œuvre avec précision par FA, son coût global par pièce dépasse celui de la fonte traditionnelle. La FA n’est donc économiquement viable que pour des géométries complexes ou des pièces sur mesure à forte valeur, en particulier lorsque la liberté de conception qu’elle offre justifie ce surcoût.
Le platine présente un scénario différent. Son point de fusion élevé et sa forte conductivité thermique en font un bon candidat pour les systèmes laser. Avec ce matériau, des designs qui exigent généralement une finition manuelle importante avec les méthodes conventionnelles peuvent être réalisés par SLM et d’autres procédés de fusion. Ces procédés permettent une consolidation complète et offrent d’excellentes propriétés matériaux.
L’argent et l’argent fin révèlent la nature à double tranchant des propriétés des matériaux. Leurs conductivités thermique et électrique exceptionnelles, des atouts dans de nombreuses applications, deviennent de véritables défis dans les procédés laser. La chaleur se dissipe rapidement à travers le lit de poudre, ce qui réduit la fenêtre de procédé et déstabilise le bain de fusion. Le DMLS de l’argent est disponible commercialement, notamment pour des composants robustes et de plus grande taille. Les bijoux à détails fins restent difficiles à produire, car l’argent a tendance à évacuer la chaleur hors du spot laser, ce qui limite la précision atteignable.
Le titane : le luxe technique
Reconnu dans de nombreuses applications industrielles, le titane est un matériau que j’aime souvent décrire comme porteur d’une « valeur indépendante ».
Di Falco nous a confié : « Les fabricants de bijoux introduisent progressivement le titane, et plusieurs collections à succès existent déjà, grâce à ses caractéristiques techniques uniques, notamment sa légèreté, ses propriétés hypoallergéniques et la possibilité de le colorer par anodisation. [Le titane] bénéficie également d’une forte valeur perçue auprès des utilisateurs finaux, qui l’associent à la technologie de pointe, à l’innovation et au design contemporain. »
Le bronze et l’acier inoxydable : choisis pour leur accessibilité ?
Nous avons abordé ce dossier en partant du principe que le bronze était le matériau idéal pour le « luxe accessible ». Si ce cliché découle souvent, à tort, de la comparaison facile avec l’or, les experts nous ont fait comprendre que le bronze ne peut pas être défini comme un matériau de luxe accessible. Il relève plutôt des accessoires de mode, des petits composants métalliques et des produits industriels ou décoratifs.
L’acier inoxydable, en revanche, s’impose comme la réponse la plus crédible. Il offre durabilité, éclat, d’excellentes propriétés hypoallergéniques et une impression de qualité durable. Les consommateurs associent de plus en plus l’acier à des collections de marque de grande qualité, ce qui le positionne dans le luxe moderne plutôt que parmi les alternatives bon marché.
Les approches de fabrication additive
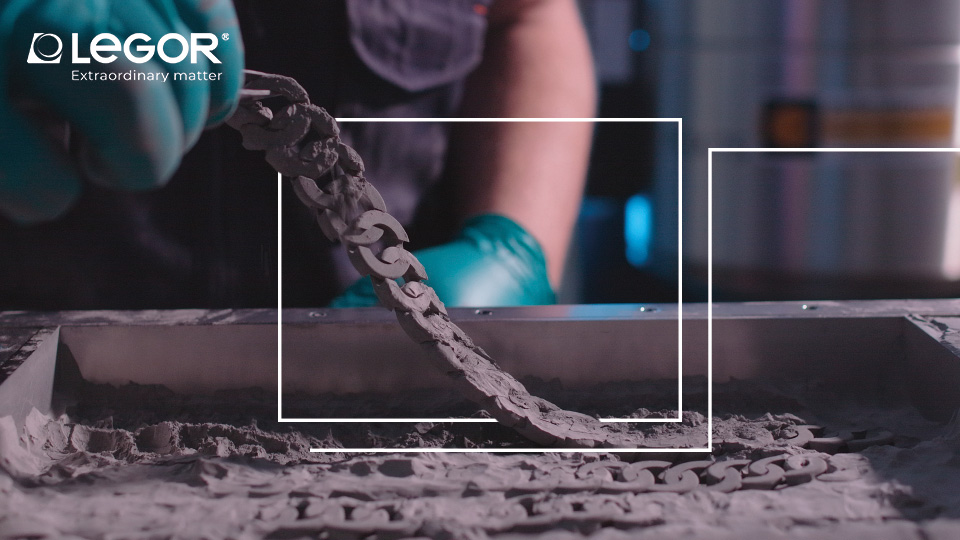
La plupart des bijoutiers s’appuient encore sur l’impression 3D indirecte avec les métaux précieux, car cette voie bénéficie des siècles de recherche sur la production de bijoux qui font la marque des techniques de fonte traditionnelles. Des flux de travail établis, des pratiques éprouvées de récupération de la matière et un savoir-faire artisanal profondément affiné continuent de faire de cette approche hybride le choix dominant.
Pourtant, les conséquences métallurgiques (ou disons les défis de fabrication) de la production indirecte par rapport à la production directe sont importantes. Avec la fonte indirecte, les grains grossissent et s’organisent de façon chaotique, ce qui entraîne de la porosité et des propriétés mécaniques dégradées. L’impression directe du métal, que ce soit par binder jetting ou par des approches basées sur la lithographie, produit un état métallurgique supérieur : des grains fins et bien organisés qui facilitent le post-traitement.
Cela fait toute la différence pour les produits de luxe, où la qualité de surface et la facilité de polissage sont essentielles. Alors que les méthodes indirectes nécessitent souvent une finition manuelle importante pour atteindre les standards esthétiques de la haute joaillerie, les méthodes directes réduisent ces coûts de main-d’œuvre tout en améliorant la régularité.
Cela dit, notre objectif n’est pas ici de comparer les procédés de fabrication indirects et directs, mais de comprendre en quoi ils diffèrent et la valeur que les procédés d’impression 3D directs apportent à la production de bijoux.
DMLS, binder jetting et approches basées sur la lithographie
L’accent a souvent été mis sur le DMLS (Direct Metal Laser Sintering, frittage laser direct de métal), qui reste le procédé de FA le plus utilisé et la principale voie de production en haute joaillerie. Aux côtés du DMLS, nous avons également évoqué dans ce dossier le binder jetting et le material jetting comme des alternatives adaptées aux applications en bijouterie.
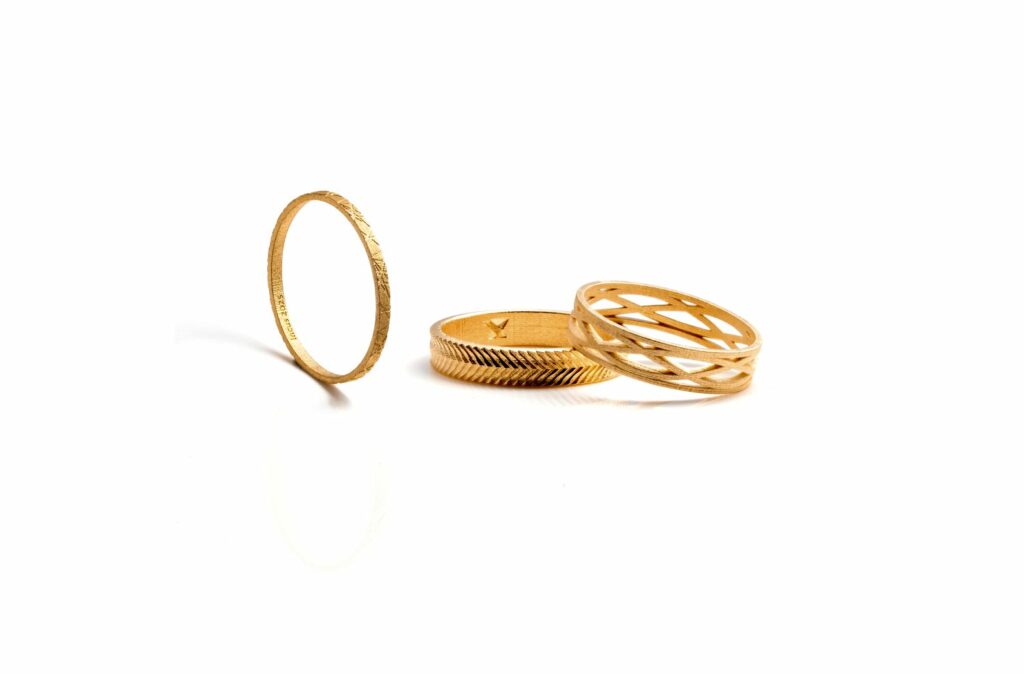
Un candidat de production que nous n’avons pas encore exploré en profondeur pour ce type d’applications est la fabrication métallique par lithographie (LMM, Lithography-based Metal Manufacturing). Développée par Incus GmbH, cette technologie a déjà fait ses preuves dans le secteur de la santé à travers MetShape.
Plutôt que de fondre de la poudre métallique au laser ou de déposer un liant sur un lit de poudre, la LMM utilise la photolithographie pour réticuler de manière sélective une poudre métallique en suspension dans un liant polymère photosensible. Les pièces vertes ainsi obtenues sont ensuite soumises au déliantage et au frittage.
Interrogé sur la manière dont d’autres technologies de FA peuvent faire évoluer les préférences en matière de matériaux par rapport au binder jetting, à la LPBF ou aux procédés hybrides, le Dr Gerald Mitteramskogler, CEO et fondateur d’Incus GmbH, commence par clarifier la nature de l’industrie de la bijouterie, souvent considérée comme un marché unique alors qu’en réalité, elle se compose de nombreux segments différents. Il explique :
« Un horloger de luxe en Suisse, un producteur de bijoux en or à grand volume en Inde et une marque d’accessoires de mode ont des exigences totalement différentes en matière de design, de coût de fabrication, de qualité de surface et de consommation de matière.
Ce que nous observons sur de nombreux marchés, c’est la volonté de créer des produits qui paraissent massifs et précieux tout en réduisant au minimum la quantité de métal précieux nécessaire. Nous constatons également une demande croissante pour des fonctions intégrées, des textures fines, des structures articulées et des géométries qui éliminent les étapes d’assemblage.
À mon avis, le choix du matériau est souvent moins dicté par les préférences des clients que par les limites de la technologie de fabrication. La LPBF favorise les alliages présentant une bonne absorption laser et une bonne soudabilité. Le binder jetting tire généralement parti de poudres offrant une excellente coulabilité et un bon comportement au frittage. Par conséquent, le procédé influence fréquemment le choix de l’alliage.
Des technologies comme la fabrication métallique par lithographie (LMM) changent la donne, car elles privilégient la résolution, la qualité de surface et la liberté géométrique. Comme le procédé n’est pas contraint par des structures de support et peut atteindre des détails extrêmement fins, les designers peuvent se concentrer davantage sur les caractéristiques recherchées du produit et moins sur les contraintes de fabrication. »
En bijouterie, où la valeur du métal précieux dépasse souvent le coût de fabrication, réduire les déchets, limiter le post-traitement et permettre des structures creuses et légères devient plus important que de maximiser la vitesse de fabrication. C’est là que la LMM se démarque.
Le frittage : là où la matière devient pièce finie
Le frittage est inhérent aux procédés indirects ou à base de poudre qui reposent sur un liant ou une pièce verte. Avec des procédés de FA comme le binder jetting, le material jetting, la LMM ou même le FDM métal, la pièce imprimée est un corps vert qui doit être densifié par frittage pour atteindre ses propriétés mécaniques finales.
Si les poudres de métaux précieux tolèrent mieux l’étape de frittage que de nombreuses poudres de métaux communs, chacune présente aussi ses propres défis :
Selon l’expert de Legor, le bronze présente « des défis importants lors de la phase de frittage ». Le bronze est un alliage à bas point de fusion qui « a tendance à se déplacer considérablement lors du retrait thermique, ce qui rend difficile le respect des tolérances nominales sur des géométries complexes ».
Atteindre la densité finale requise pour des composants de qualité joaillerie reste un exercice imparfait : une porosité résiduelle persiste souvent, ce qui exige un équilibrage minutieux des paramètres de procédé. Cette réalité métallurgique limite l’adéquation du bronze aux applications de haute joaillerie et explique sa relégation aux accessoires de mode.
Là où le bronze peine à garantir la stabilité dimensionnelle, le titane exige un contrôle chimique obsessionnel. Le titane présente une affinité extrêmement élevée pour l’oxygène. Pendant le frittage, si la teneur en oxygène dépasse 2 000 parties par million (ppm), le composant devient fragile et ses caractéristiques mécaniques se dégradent de manière catastrophique.
Di Falco souligne que « la véritable complexité du procédé est liée à l’affinité extrêmement élevée du titane pour l’oxygène. La teneur en oxygène, tant dans la chambre que dans le matériau, doit rester strictement inférieure à 2 000 ppm. Une concentration plus élevée rend le composant fragile et compromet ses caractéristiques mécaniques ».
Le CEO d’Incus précise : « Le titane présente presque le défi inverse de celui du cuivre. Il a une forte affinité pour l’oxygène, le carbone et l’azote à haute température. C’est particulièrement important pour les applications critiques en fatigue. De petites variations de la teneur en oxygène et en carbone peuvent influencer considérablement le comportement mécanique. À mesure que la taille des particules diminue, la surface spécifique augmente et le contrôle de la contamination devient encore plus important. »
L’effort est pourtant récompensé. Les premiers résultats du frittage du titane sont « bien plus encourageants », avec d’excellents niveaux de densification et des propriétés mécaniques élevées.
Pour l’ensemble des métaux utilisés en bijouterie, et contrairement à d’autres industries où les propriétés mécaniques et les dimensions priment, Vigié, CEO de Neoshapes, estime que les principaux défis du secteur du luxe consistent à atteindre la qualité et l’esthétique souhaitées, tout en respectant les exigences de coût et de délais.
Tout cela souligne l’importance de l’étape de frittage pour atteindre la qualité et l’esthétique indispensables aux bijoux imprimés en 3D, en particulier ceux destinés au secteur du luxe. Cette étape détermine à la fois la densité et la base sur laquelle le polissage et la finition pourront atteindre la perfection.
Le contrôle qualité : là où la précision ne se négocie pas
L’une des idées reçues que Mitteramskogler rencontre régulièrement est que la fabrication additive éliminerait, d’une manière ou d’une autre, le besoin d’un contrôle qualité classique. « En réalité, c’est exactement l’inverse. Plus la technologie de fabrication est avancée, plus l’approche du contrôle qualité doit être rigoureuse », affirme-t-il.
Le contrôle qualité n’est pas nouveau, mais son application dans la FA pour la bijouterie est plus exigeante. Il commence même avant la première couche. Nos trois experts expliquent que, pour garantir la régularité d’un lot à l’autre, il faut d’abord examiner les spécifications de la poudre, puis le composant imprimé et fritté.
Fabio Di Falco explique par exemple que chez Legor, l’équipe contrôle des dizaines de paramètres de la poudre : composition chimique et pureté ; distribution granulométrique (PSD) et coulabilité ; densité apparente ; taux d’humidité ; et absence de contaminants organiques ou métalliques.
Le comportement de la poudre conditionne toute la suite du processus. Un lot de poudre d’or présentant une distribution granulométrique incorrecte s’imprimera différemment de ce qui était prévu, avec des conséquences sur la densification, l’état de surface et les besoins en post-traitement. Pour les métaux précieux, dont le coût justifie l’investissement dans la caractérisation, cette discipline est cruciale.
Stéphane Vigié, CEO et cofondateur de Neoshapes, confirme cette priorité : « Les spécifications de la poudre sont l’élément le plus important, quelle que soit la technologie d’impression, et nous contrôlons des dizaines de paramètres pour les adapter à nos technologies d’impression 3D par liant. »
Après la vérification de la poudre viennent le déliantage et le frittage, les étapes qui transforment les pièces vertes en métal fini. Vigié précise : « Juste après la poudre viennent le déliantage et le frittage, qui sont évidemment aussi des étapes très importantes pour les technologies d’impression 3D par liant ; cela dépend de la qualité du four et des paramètres de chauffe. Trouver les bons paramètres pour chaque alliage et pour le comportement spécifique d’un four est ce qui compte le plus dans les technologies d’impression 3D par liant. »
À matériaux différents, protocoles différents. Pour le bronze, un suivi strict du retrait dimensionnel, de la stabilité géométrique et de la densité finale est nécessaire. Pour le titane, la concentration en oxygène résiduel doit rester inférieure à 2 000 ppm, avec un contrôle analytique garantissant la ductilité, ainsi que des vérifications de la densité finale et de l’état de surface. Pour les métaux précieux, l’accent est mis sur la chimie, la densité, la qualité de surface, l’homogénéité de la couleur et la facilité de polissage.
S’agissant de la LMM, le CEO d’Incus indique qu’au niveau du feedstock, son équipe surveille la distribution granulométrique, la morphologie de la poudre, la rhéologie du feedstock, son homogénéité et sa stabilité au stockage. Pour les pièces finies, « nous évaluons généralement la densité, la précision dimensionnelle, la rugosité de surface, la microstructure [et les propriétés mécaniques pour les composants hors du secteur de la bijouterie]. Les exigences propres à chaque matériau dépendent ensuite de l’application. »
Au-delà de la bijouterie et des produits de luxe, le Dr Gerald Mitteramskogler (Incus GmbH) indique que l’entreprise a livré des applications dans des secteurs tels que l’électronique, la gestion thermique et les technologies médicales.
Parmi les exemples figurent des bagues, des colliers, des composants horlogers, des composants décoratifs de luxe, des antennes RF, des composants électroniques de précision, des structures de refroidissement avancées, des dispositifs médicaux, ainsi que des applications orthopédiques et dentaires.
« Cependant, les projets les plus intéressants sont souvent ceux qui n’entrent pas dans les catégories traditionnelles », souligne-t-il.
Ce que le choix des matériaux nous a appris et à quoi ressemble l’avenir
Nous avons commencé ce dossier convaincus que le cuivre pouvait offrir une voie de luxe accessible vers les bijoux imprimés en 3D. Les contributions recueillies au fil de l’enquête révèlent que le cuivre serait plutôt un candidat idéal pour les accessoires de mode et les composants industriels.
Ce que nous avons appris, en revanche, c’est que le choix du matériau dans la FA pour la bijouterie est régi par un triangle de contraintes : positionnement de la marque, maîtrise métallurgique et résultat esthétique.
Les contributions recueillies font ressortir un fil conducteur : l’adoption du platine et du titane va s’accélérer. Pour Vigié (Neoshapes), « le platine va progresser en raison de son coût par rapport à l’or et de son image de prestige, et surtout parce qu’il convient parfaitement aux technologies par liant, qui permettent de produire des pièces en platine bien plus facilement que les technologies traditionnelles. Le titane va progresser parce qu’il est recherché pour sa légèreté et son identité technique ; jusqu’à présent, il était coûteux de produire des pièces avec les procédés traditionnels, alors que l’impression 3D facilite grandement les choses ».
Di Falco (Legor) prévoit pour sa part que « à mesure que la gestion de l’oxygène se standardisera et que les coûts d’exploitation diminueront, le titane deviendra un matériau clé pour des collections de pointe alliant grands volumes, légèreté extrême et forte valeur technologique perçue ».
L’argent en profitera également. L’argent produit par FA s’affranchit des défis thermiques de la fonte, ce qui rend les bijoux à détails fins plus faciles à réaliser que ne le permet l’orfèvrerie conventionnelle.
Pour les métaux précieux, la frontière n’est pas celle de nouveaux alliages, mais celle de l’optimisation des flux de travail. Et pour y parvenir, trois priorités doivent être soigneusement prises en compte selon Di Falco :
- Réduire le volume de poudre : diminuer la quantité de poudre de métal précieux nécessaire dans la machine, et donc le capital immobilisé en matière première
- Minimiser les pertes de procédé : optimiser la récupération et la recirculation de la poudre, avec pour objectif d’éliminer les pertes en cours de production
- Efficacité des flux de travail : rendre les machines plus rapides, plus sûres et plus spécialisées pour la manipulation de matériaux à très haute valeur intrinsèque
Quant au Dr Gerald Mitteramskogler (Incus GmbH), il voit dans la bijouterie multimatériaux l’horizon le plus enthousiasmant : « Imaginez combiner différentes couleurs d’or, différentes compositions d’alliages, des structures en treillis légères, voire des éléments fonctionnels au sein d’un même composant. L’avenir de la fabrication additive en bijouterie ne consiste pas simplement à imprimer l’or plus efficacement. Il s’agit de créer des produits qui ne pourraient tout simplement pas être fabriqués par fonte, usinage ou méthodes traditionnelles de production de bijoux. C’est là que réside le potentiel véritablement disruptif ».
Si cela devait se produire, cela confirmerait la vision que nous avions initialement des « matériaux d’intention » : la sélection délibérée d’un ou de plusieurs matériaux en fonction du résultat de design recherché, de l’histoire (de marque) à raconter et des capacités de fabrication disponibles.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité