

Avec plus de 30 ans d’expérience dans l’industrie, la fabrication additive continue d’évoluer. S’il est clair pour beaucoup qu’elle n’est plus seulement une solution de prototypage rapide, les idées préconçues concernant son utilité en tant que technologie de production doivent souvent être réévaluées. Alors que nous évoluons dans un contexte où l’attention se déplace vers des applications à plus grand volume telles que la personnalisation de masse et la fabrication de pièces standard, les pertes de production dues à la variabilité du processus et à l’utilisation inefficace des machines peuvent être des préoccupations communes – ce qui amène les utilisateurs de la Fabrication Additive (FA) à se poser une question à un million de dollars : quels sont les indicateurs clés de performance pour une « bonne » production par FA (métal) ?
Le retour sur investissement (ROI) mesure un résultat économique rapporté aux moyens engagés. Il ne donne pas, à lui seul, le nombre de pièces produites ou le taux d’utilisation d’une machine. Pour évaluer une production par fabrication additive, il faut le compléter par des mesures de qualité, de délai, de disponibilité des équipements et de coût par pièce conforme.
Les utilisateurs de la FA ont donc besoin d’une autre approche pour évaluer les paramètres de réussite de la FA. Ce dossier se situe à l’intersection des considérations commerciales générales et des besoins de fabrication des industries.
Ce dossier examine trois approches de fabrication additive métallique : le dépôt de matière sous apport d’énergie dirigée (DED), la projection à froid et l’extrusion de matériaux. Les contributions de Nikon AM Synergy, Titomic et AIM3D éclairent les critères de choix d’un procédé et d’évaluation d’une machine, selon l’application et le volume visés.
Repère de lecture : ce dossier a été publié en janvier 2025. Les fonctions des intervenants, les configurations et les projets de machines mentionnés dans leurs contributions se rapportent à l’époque des échanges ; les valeurs annoncées ne constituent pas un comparatif réalisé selon un protocole commun.
La comparaison constante avec la fabrication traditionnelle : le jeu en vaut-il encore la chandelle ?
En général, et depuis longtemps, l’évaluation des paramètres de réussite de la FA se fait par rapport à la fabrication traditionnelle. Cela semble logique quand on connaît les avantages clés (liberté de conception et fabrication souple et rapide) que la FA apporte par rapport aux processus de fabrication traditionnels (reconnus pour leur capacité à permettre une production de masse ou une grande économie d’échelle).
En réalité, parler de production et de FA ne fait pas nécessairement référence à la production de masse. « Lorsqu’on parle de production et de fabrication additive, en particulier dans le domaine de la FA des métaux, on ne pense pas nécessairement à la production de masse. La production peut impliquer un large éventail de conditions, depuis la validation initiale du concept (POC – proof of concept) et le prototypage jusqu’à la production personnalisée ou en petits lots, la production initiale à faible cadence (LRIP), la production à pleine cadence et la production de masse », explique le Dr Behrang Poorganji, directeur de la technologie de Nikon AM Synergy Inc.
Herbert Koeck, alors directeur général de Titomic, établit une comparaison claire avec le moulage et le forgeage :
« Contrairement aux fonderies de moulage et/ou de forgeage qui peuvent nécessiter des économies d’échelle plus importantes pour justifier l’investissement dans l’outillage et la production de pièces, la fabrication additive par pulvérisation à froid (en anglais, Cold Spray AM – CSAM) peut, pour certaines géométries, offrir une alternative de pièces presque nettes. La CSAM peut être configurée pour la production de masse, même si l’investissement dans la technologie CSAM présente l’avantage supplémentaire de la polyvalence, où un jour la machine produit comme une fonderie de titane, et le jour suivant comme une fonderie de cuivre ».
Toutefois, cette comparaison n’est pas toujours applicable si l’on se rend compte que la FA vient souvent améliorer les processus existants, les rendant plus efficaces et efficients. En outre, la FA est parfois victime de son propre succès : plus la technologie progresse, plus elle complexifie d’autres domaines de la chaîne de fabrication, même lorsque le processus réduit les coûts industriels, raccourcit les délais ou améliore la durabilité de la fabrication.
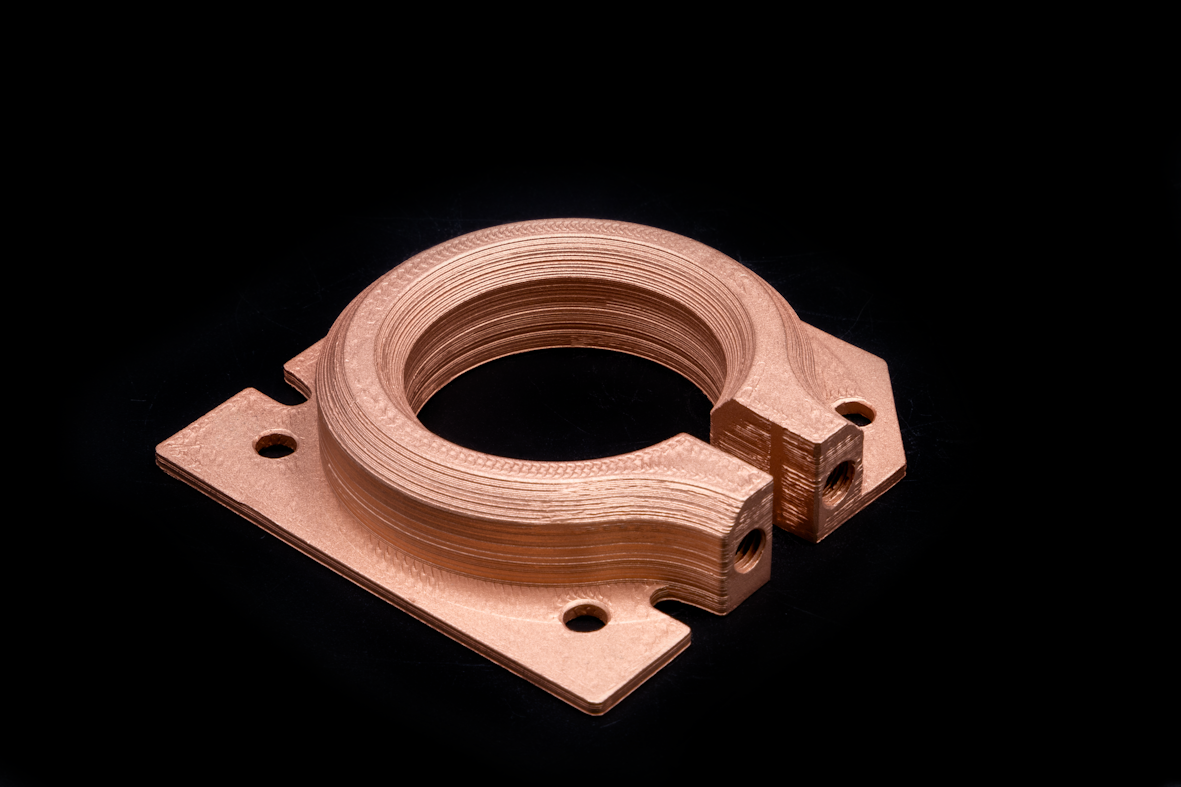
Ces considérations font évoluer la définition de la FA parmi ses utilisateurs et conduisent souvent à une comparaison entre les technologies de FA elles-mêmes.
Les procédés de fabrication additive métallique emploient des sources d’énergie, des matières premières et des chaînes de finition différentes. Au-delà de la fusion laser sur lit de poudre, le choix du DED, de la projection à froid ou de l’extrusion dépend des dimensions, du matériau, des exigences de qualité et des quantités à produire.
Pour une première adoption, il est utile de demander au fournisseur les applications visées, les limites du procédé et les conditions d’essai, plutôt que de comparer uniquement les débits affichés.
Si nous devions évaluer l’utilisation et le champ d’application appropriés des processus de fabrication traditionnels, nous aurions pris en compte des caractéristiques telles que le coût et le prix, ainsi que d’autres considérations liées à la production de masse et à la chaîne d’approvisionnement mondiale. Ces considérations peuvent inclure la main-d’œuvre, l’énergie, les matières premières, le soutien à la production, la recherche, la conception et l’amortissement de l’ingénierie, pour n’en citer que quelques-unes.
Le coût de fabrication doit être distingué du prix de vente. L’analyse peut inclure la matière, le travail, l’énergie, l’amortissement, les contrôles, les rebuts et les opérations de finition.
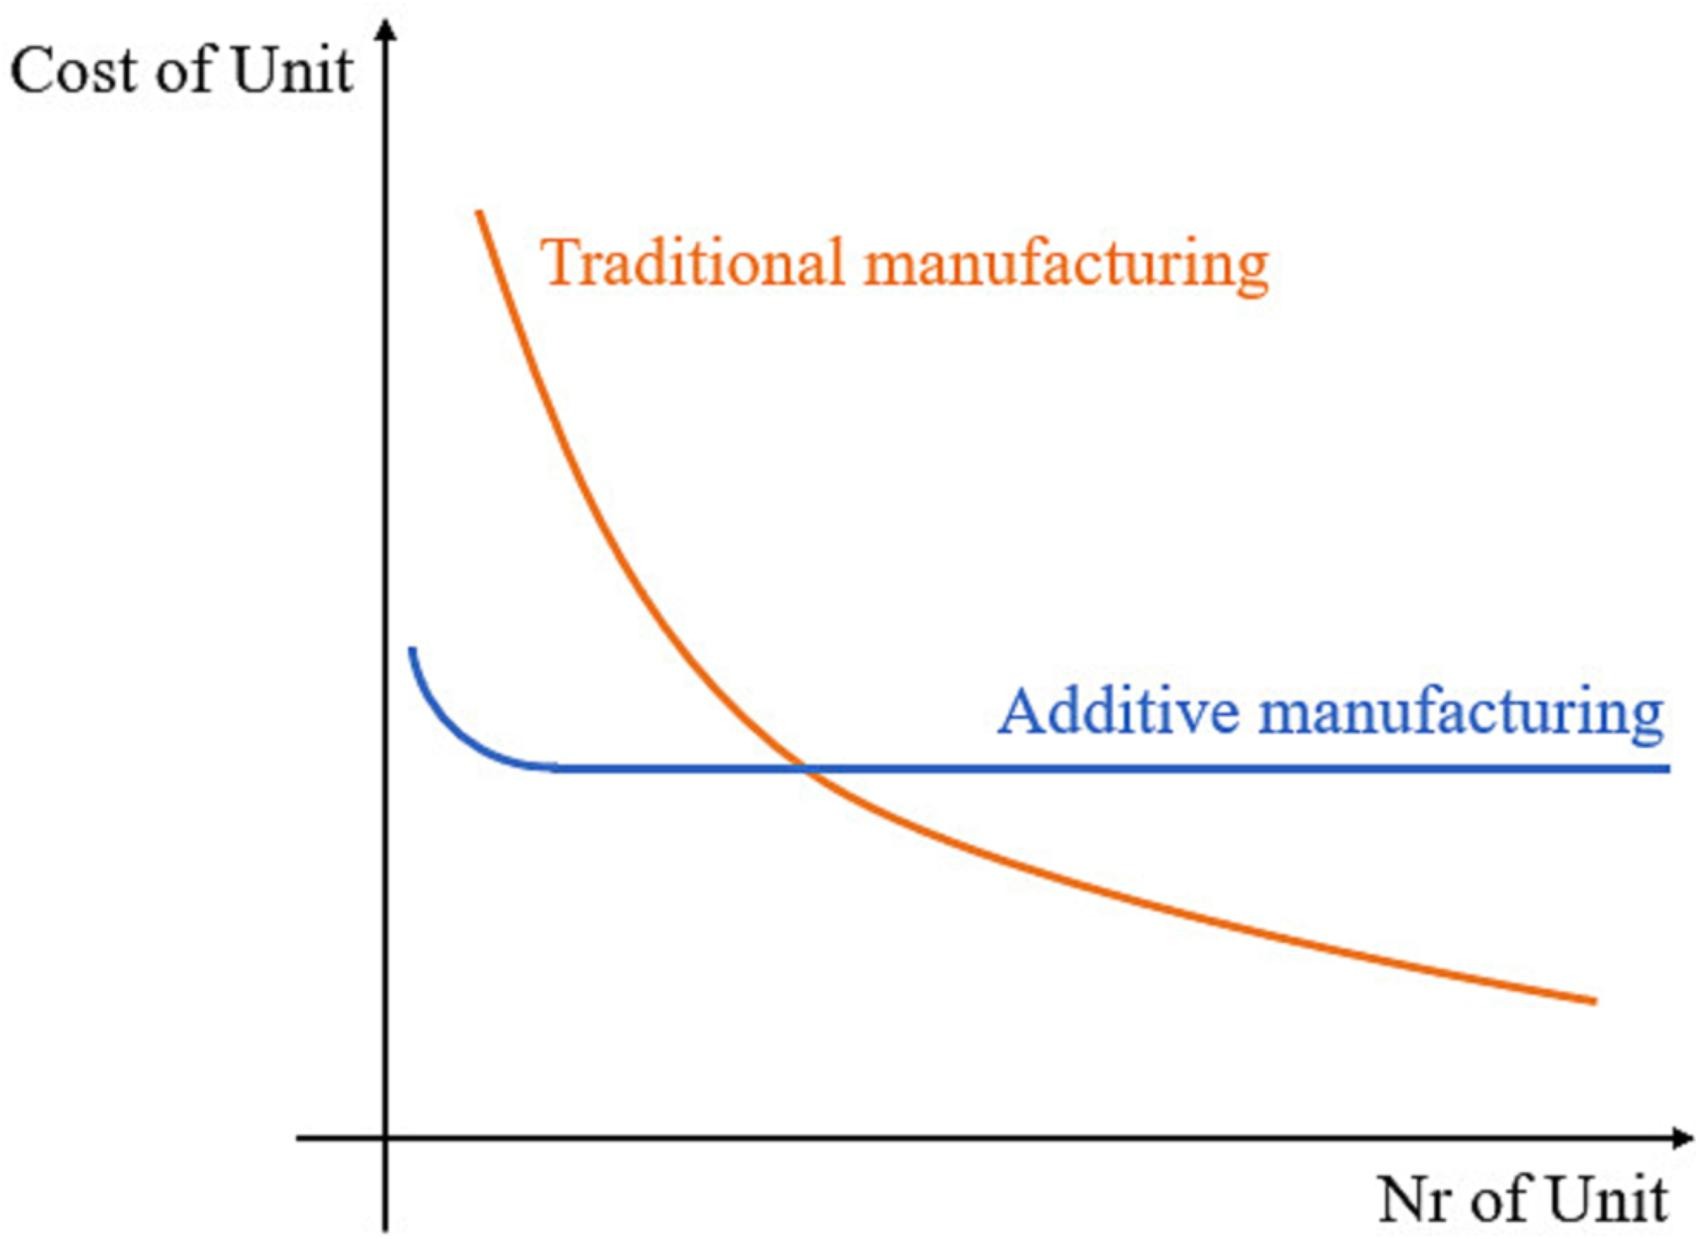
Le graphique de coûts est une illustration de tendance issue de Calignano et Mercurio (2023). Il ne fournit ni tarifs actualisés ni seuil de rentabilité universel.
Dans le cas de la FA des métaux, « la première question que nous devons nous poser est de savoir pourquoi nous choisirions la FA pour la production de masse et envisagerions d’utiliser une chaîne d’approvisionnement mondiale à cette fin. Prenons-nous en compte le coût, la fonctionnalité, la performance, le délai d’exécution, les incidences sur l’environnement et la durabilité, la sécurité, etc. comme facteurs de décision dans le choix de la FA ?
La rentabilité, la disponibilité et les propriétés des matériaux, la complexité de la conception (où la FA offre des avantages considérables), les exigences de précision et de qualité et l’évolutivité sont autant de facteurs qui déterminent la pertinence de la production de masse. Les produits très demandés dont la chaîne d’approvisionnement est soumise à des contraintes en raison de l’utilisation de technologies de fabrication conventionnelles pourraient être de bons candidats à la production de masse par FA métal et à la mise en place d’une chaîne d’approvisionnement mondiale. Les considérations relatives à la propriété intellectuelle sont également importantes lorsqu’il s’agit de tirer parti d’une chaîne d’approvisionnement mondiale dans le domaine de la FA des métaux », souligne Poorganji.
Pour Clemens Lieberwirth, directeur technique d’AIM3D GmbH, « il n’existe pas d’argument commercial valable en faveur de la production de masse par FA, mais pour ce qui est de la production en petites séries, il existe à mon avis trois indicateurs :
- Taille de la série – en fonction de la taille/complexité de la pièce, jusqu’à 10 000 pièces/an
- Conception du produit optimisée pour la FA (en fonction du processus de FA) – la taille de la pièce, l’épaisseur de la paroi, les porte-à-faux, les plus petits détails et les canaux internes doivent être adaptés au processus de FA spécifique afin d’obtenir le meilleur résultat en termes de qualité et de coût.
- Indépendance en termes de choix des matériaux et de lieu de production. Les systèmes qui ont des politiques ouvertes en matière de matériaux permettent d’obtenir les meilleures performances en termes de coût et de qualité et rendent la ligne de production sûre en cas de crise ».
Ces appréciations reflètent des applications et des modèles économiques différents. Le seuil de 10 000 pièces par an cité par Lieberwirth est son repère pour certains cas de petites séries, et non une limite générale de la FA. L’ouverture aux matériaux n’exonère pas de leur qualification ni de la gestion des risques d’approvisionnement.
La comparaison avec un procédé conventionnel reste utile pour choisir la solution adaptée. La personnalisation, la consolidation de pièces et la fabrication à la demande peuvent apporter une valeur supplémentaire, à évaluer pour le cas industriel étudié.
La question de la normalisation
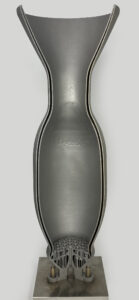
La normalisation concerne autant la fabrication additive que les procédés conventionnels. La personnalisation d’une pièce ne supprime pas les exigences de traçabilité, de répétabilité ou de qualification du procédé.
« Pour la production à haute cadence dans l’aérospatiale et la défense, la reconnaissance ISO/ASTM aide à obtenir des résultats cohérents lorsqu’un produit passe du développement à la production à grande échelle qui nécessite la collaboration d’équipes plus importantes », souligne l’expert de Titomic.
La norme ISO/ASTM 52900:2021, élaborée conjointement par l’ISO et ASTM International, distingue sept catégories : extrusion de matériaux, projection de matériaux, fusion sur lit de poudre, stratification de couches, projection de liant, dépôt de matière sous apport d’énergie dirigée et photopolymérisation en cuve. Cette classification fournit un vocabulaire ; elle ne vaut pas certification d’une machine ou d’une pièce.
La question est de savoir si cela a de l’importance. Les experts ont des avis différents sur le sujet :
« La reconnaissance dans le cadre d’une norme mondiale telle que les normes conjointes ISO/ASTM pour la FA est très importante, mais sa nécessité absolue dépend de l’industrie et des produits. Il existe d’autres normes et spécifications telles que SAE AMS, AWS, MIL qui sont nécessaires dans certains contextes pour des produits/industries spécifiques. Les normes sont essentielles pour garantir la qualité lorsqu’il s’agit de la répétabilité et de la fiabilité du processus. Elles établissent également un langage commun permettant d’instaurer la confiance et la crédibilité, de comprendre les risques et de satisfaire aux exigences réglementaires spécifiques définies par des agences telles que la FAA, la FDA, la NASA, etc. en définissant des exigences et en établissant des processus de certification », a déclaré l’expert de Nikon AM Synergy Inc.
« Je ne pense pas que cela soit absolument important aujourd’hui. Les normes sont en partie très générales et tentent de fusionner différentes technologies, qui ont des principes d’action technologiques différents. De nombreux clients sont encore déconcertés par le nombre de technologies de FA différentes et ne parviennent pas à différencier ce qui est adapté à un processus ou à un autre. Les normes qui mélangent ces processus n’y changeront rien. Mais bien sûr, une plus grande clarté et des normes adaptées pourraient également y contribuer à l’avenir », affirme le directeur technique d’AIM3D.
Quels sont donc les indicateurs de performance à prendre en compte pour une production par FA et pour une imprimante 3D ?
Les bénéfices recherchés — personnalisation, complexité, fabrication à la demande — doivent être traduits en indicateurs mesurables. On peut suivre le coût complet par pièce acceptée, le taux de pièces conformes, les rebuts et retouches, le délai complet jusqu’à livraison et la disponibilité de la machine. Chaque indicateur doit préciser sa période et son périmètre, y compris les étapes de post-traitement et de contrôle.
Certaines considérations techniques peuvent mettre l’accent sur ce point :
« Dans la production par FA métal, il existe plusieurs indicateurs clés de la réussite de la production. La qualité des pièces, la répétabilité et la fiabilité du processus de fabrication, la rentabilité et l’efficacité de la production, les délais de production et de livraison, ainsi que la durabilité en ce qui concerne la réduction des déchets et la possibilité de réutiliser et de recycler les matériaux font partie de ces indicateurs.
Lorsqu’il s’agit d’évaluer les performances des machines de FA, le temps de fonctionnement, la fiabilité, la facilité d’utilisation et la disponibilité des services et de la maintenance sont des facteurs essentiels. D’autres considérations critiques incluent le débit de la machine, le volume de fabrication, la résolution d’impression, l’automatisation du processus (en particulier dans la production en série, ou lorsque les opérateurs qualifiés ne sont pas facilement disponibles), et l’intégration de la surveillance en cours de processus pour l’état de la machine et l’assurance qualité », souligne le Dr Behrang Poorganji.
Herbert Koeck, de Titomic, donne un exemple parlant de leur technologie :
« La cohérence des processus est très importante et Titomic la mesure de plusieurs façons. L’une des principales mesures des systèmes de Titomic est la vitesse de la poudre et le dépôt de matériau. Avec des taux de dépôt élevés, Titomic produit des pièces en titane grandes et solides à raison de 5 kg par heure, en fonction de l’application. »
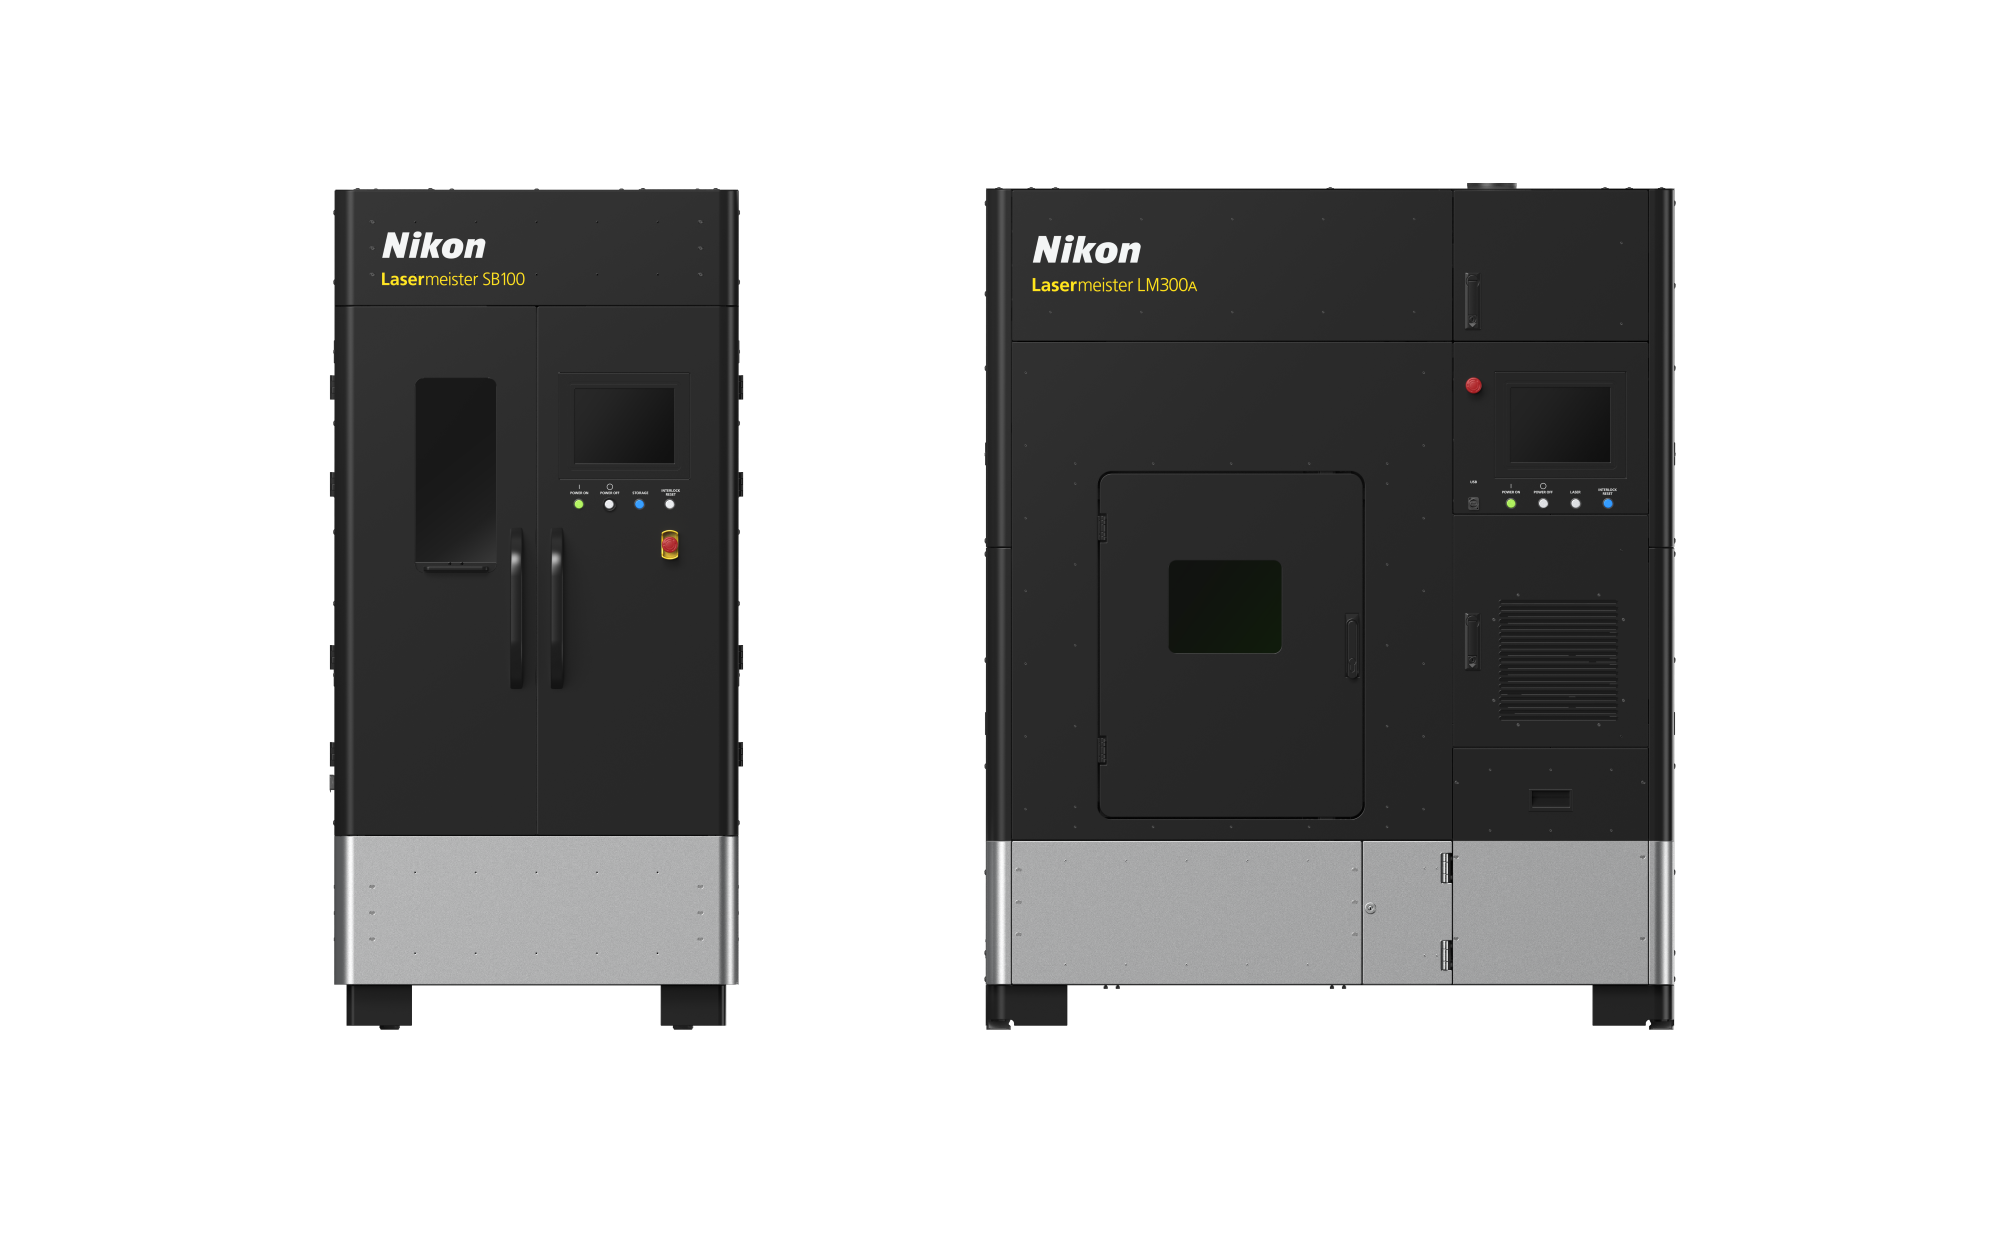
Nikon a annoncé en avril 2024 le système DED Lasermeister LM300A et le scanner SB100 pour la réparation de composants métalliques. La combinaison de la mesure, de la compensation géométrique et de la génération de trajectoires vise à automatiser la préparation de la réparation. Les résultats restent à vérifier pour la pièce, le matériau et le procédé qualifié.
Voici comment Poorganji décrit les performances de son imprimante 3D à la lumière des critères de valeur ci-dessous :
Les tableaux ci-dessous reprennent les réponses des fabricants au moment de la contribution. Les objectifs annoncés pour une « prochaine génération » ne sont pas des résultats vérifiés ici. Les débits massiques et volumiques ne se comparent pas directement sans connaître le matériau et les conditions de mesure.
| Critères de valeur | Réponses |
|---|---|
| Cela permet-il d’obtenir une épaisseur de paroi ? | Les systèmes de réparation DED Lasermeister de Nikon sont tout à fait capables de produire des parois de faible épaisseur et des caractéristiques à haute résolution, jusqu’à 500 microns (0,5 mm). Nos machines à haut rendement de la prochaine génération ont des capacités encore plus fines, avec une résolution de 200 microns (0,2 mm). |
| Quelles sont les dimensions minimales et maximales des pièces réalisables ? | Notre système de génération actuelle peut produire des pièces d’une hauteur maximale de 400 mm avec une section transversale approximative de 300 x 200 mm. Notre système DED de prochaine génération pourra produire des pièces allant jusqu’à 650 mm. |
| Taux de construction | Notre système de réparation DED de génération actuelle au moment de la contribution peut fournir 2 à 5 cc/h. Pour notre système DED de nouvelle génération, nous visons +100 cc/h. |
| Assurance qualité | Nous disposons d’une option de surveillance qui fonctionne durant le processus de fabrication dans notre système DED pour le bain de fusion et le débit d’alimentation en poudre. |
| Inspection et contrôles de qualité | Notre solution de réparation DED est intégrée à un système de numérisation optique pré et post 3D pour garantir la précision des dimensions. Chez Nikon, nous bénéficions également de l’inspection non destructive Nikon X-CT. |
| Finition et post-traitement? | La haute résolution de notre système de réparation DED et le dépôt de matériaux fins permettent d’obtenir des surfaces très lisses et de minimiser la zone affectée par la chaleur (HAZ) et la distorsion thermique. L’utilisation de notre solution de réparation Nikon DED permet de réduire le temps et les coûts de l’étape de post-traitement. |
| Matériaux? | Nous disposons de paramètres pour une grande variété de matériaux et notre système est compatible avec les poudres réactives et non réactives. A titre d’exemple, nous pouvons traiter les aciers, les alliages de Ti, les alliages de Ni, les alliages de Cu et les alliages de Nb. |
| Sensibilité à la qualité (nécessite-t-elle des outils spécifiques pour contrôler les défauts, par exemple ?) | La caractérisation microstructurale standard, les propriétés mécaniques et physiques des matériaux et les essais non destructifs (END) standard sont les outils conventionnels que nous utilisons. |
Titomic propose des systèmes de projection à froid pour la fabrication, le revêtement et la réparation de composants métalliques, avec des configurations adaptées à la recherche et à des applications industrielles, notamment dans la défense et l’aérospatiale.
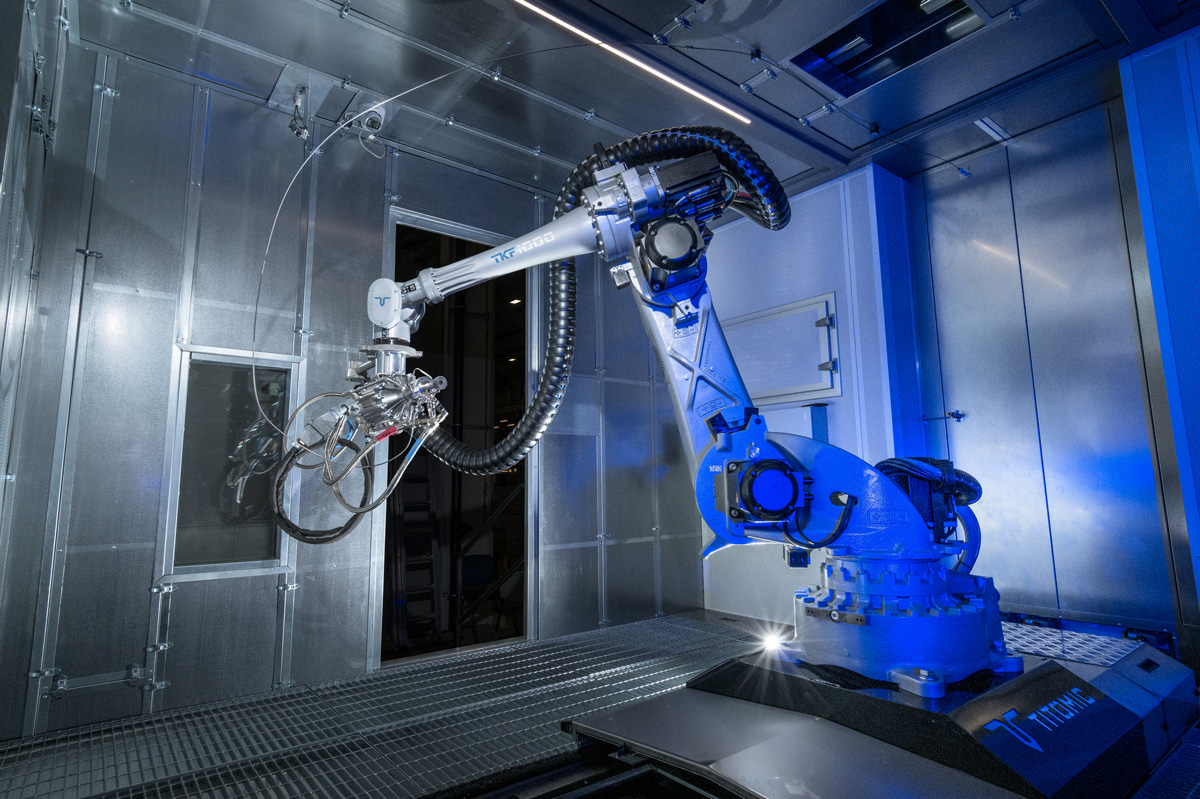
Le TKF-1000 de Titomic est présenté comme un système modulaire destiné au prototypage, à la recherche et à la production en petites séries. Les performances dépendent notamment du matériau, de la géométrie et des paramètres de projection.
Voici comment Herbert Koeck décrit les performances de son imprimante 3D à la lumière des critères de valeur ci-dessous.
| Critères de valeur | Réponses |
|---|---|
| Cela permet-il d’obtenir une épaisseur de paroi ? | Oui. L’épaisseur de la paroi dépend du matériau, des paramètres de pulvérisation à froid utilisés et de la géométrie construite (pièces plates ou rotatives). Par exemple, Titomic a obtenu une épaisseur de paroi de 75 mm en CP-Ti. |
| Quelles sont les dimensions minimales et maximales des pièces réalisables ? | La limite maximale est soit une limite de contrainte résiduelle, soit une limite de post-traitement telle que la taille du traitement thermique disponible.
Le minimum dépend de la géométrie et du système de pulvérisation à froid utilisé. Avec un diamètre de jet de projection allant de 3 à 12 mm, les pièces obtenues par moulage ou forgeage proches de leur géométrie finale peuvent être bien adaptées à la projection à froid. |
| Taux de construction | Un taux de production raisonnable est de 1 litre par heure. Pour les matériaux soumis à des contraintes plus élevées, cette cadence est ramenée à 0,5 et 0,25 litre par heure.
Titomic peut produire du titane et d’autres pièces à des taux de 5 kg/heure, en fonction des exigences de l’application du produit, y compris l’optimisation des propriétés du matériau. |
| Assurance qualité | Titomic enregistre soigneusement tous les paramètres de la pulvérisation à froid, tels que le débit d’alimentation, la température du gaz et la pression. |
| Inspection et contrôles de qualité | Des techniques de contrôle non destructif peuvent être utilisées, telles que les ultrasons, pour vérifier que les pièces ne présentent pas de défauts.
Titomic procède à d’autres inspections dans son laboratoire sur place et dans ses installations de finition des machines. |
| Finition et post-traitement? | Les pièces de Titomic peuvent être utilisées telles quelles dans certaines applications. Sinon, la pièce telle qu’elle a été pulvérisée est directement usinable. Les pièces fabriquées par pulvérisation à froid étant proches de la forme nette, elles peuvent nécessiter un usinage pour enlever 5 à 10 % de matière afin d’atteindre la tolérance finale.
Une fois terminée, la pièce peut nécessiter un traitement thermique, en fonction du résultat final souhaité ou de l’application de la pièce. Titomic a obtenu de très bons résultats dans l’utilisation du pressage isostatique à chaud, avec des pièces présentant des valeurs significatives de résistance par rapport au poids.
|
| Matériaux? | La plupart des métaux qui peuvent être pulvérisés peuvent l’être à froid. Cependant, si une poudre a un rapport résistance/densité élevé, elle peut être difficile à fabriquer car elle nécessite une vitesse élevée des particules et peut donc être fortement sollicitée pendant le dépôt (par exemple, les aciers au carbone).
Le processus de pulvérisation à froid de Titomic excelle dans la fabrication et le revêtement du cuivre et de ses alliages, du titane et de ses alliages, du tantale, des aciers inoxydables et de l’Inconel In718 et 625. |
| Sensibilité à la qualité : outils spécifiques de contrôle des défauts | Non précisé dans la contribution. |
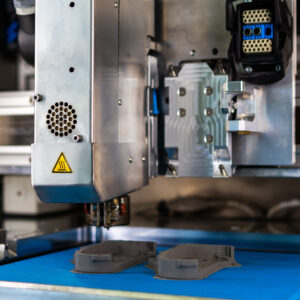
AIM3D GmbH a mis au point une imprimante 3D multi-matériaux qui imprime des produits en métaux, céramiques, plastiques et plastiques renforcés à partir de granulés de moulage par injection standard, sans conversion coûteuse des machines.
Pour les granulés chargés en métal, AIM3D précise que le déliantage et le frittage ont lieu après l’impression. Leur durée, leur capacité et le retrait de la pièce doivent donc être intégrés au calcul de la productivité finale.
C’est ainsi que Clemens Lieberwirth décrit les performances de sa technologie d’impression 3D à la lumière des critères de valeur ci-dessous.
| Critères de valeur | Réponses |
|---|---|
| Cela permet-il d’obtenir une épaisseur de paroi ? | Oui, elle permet d’obtenir des épaisseurs de paroi. |
| Quelles sont les dimensions minimales et maximales des pièces réalisables ? | Taille minimale de la pièce ~ 0,125 cm³ (taille d’une dent)
Taille maximale de la pièce ~ 500 cm³ (taille d’une paume) |
| Taux de construction | ~ 60 -250 cm³/h |
| Assurance qualité | Contrôle des paramètres du processus (température, mouvement, extrusion, obstruction de la buse) |
| Inspection et contrôles de qualité | Inspection visuelle, poids, mesures dimensionnelles |
| Finition et post-traitement? | Ébarbage, déliantage, frittage, usinage des filetages, ponçage et polissage si nécessaire |
| Matériaux? | Aciers inoxydables, aciers faiblement alliés, métaux non ferreux comme le titane, le cuivre, le laiton, les alliages ferromagnétiques, les métaux durs, les céramiques … |
| Sensibilité à la qualité (nécessite-t-elle des outils spécifiques pour contrôler les défauts, par exemple ?) | Dépend du cas d’utilisation |
Note de traduction : les termes relatifs au jet de projection et au bain de fusion ont été rectifiés ; l’étape de déliantage, présente dans la contribution anglaise, a été rétablie. Les valeurs chiffrées ont été conservées.
En résumé…
La pertinence d’une production, additive ou conventionnelle, se juge par rapport aux exigences de la pièce et aux besoins du client. Le débit de dépôt est un indicateur utile, mais ne correspond pas au nombre de pièces conformes livrées par heure. Une comparaison doit intégrer la préparation, les arrêts, la finition, les contrôles et les rebuts, avec des matériaux et des périmètres comparables.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité