

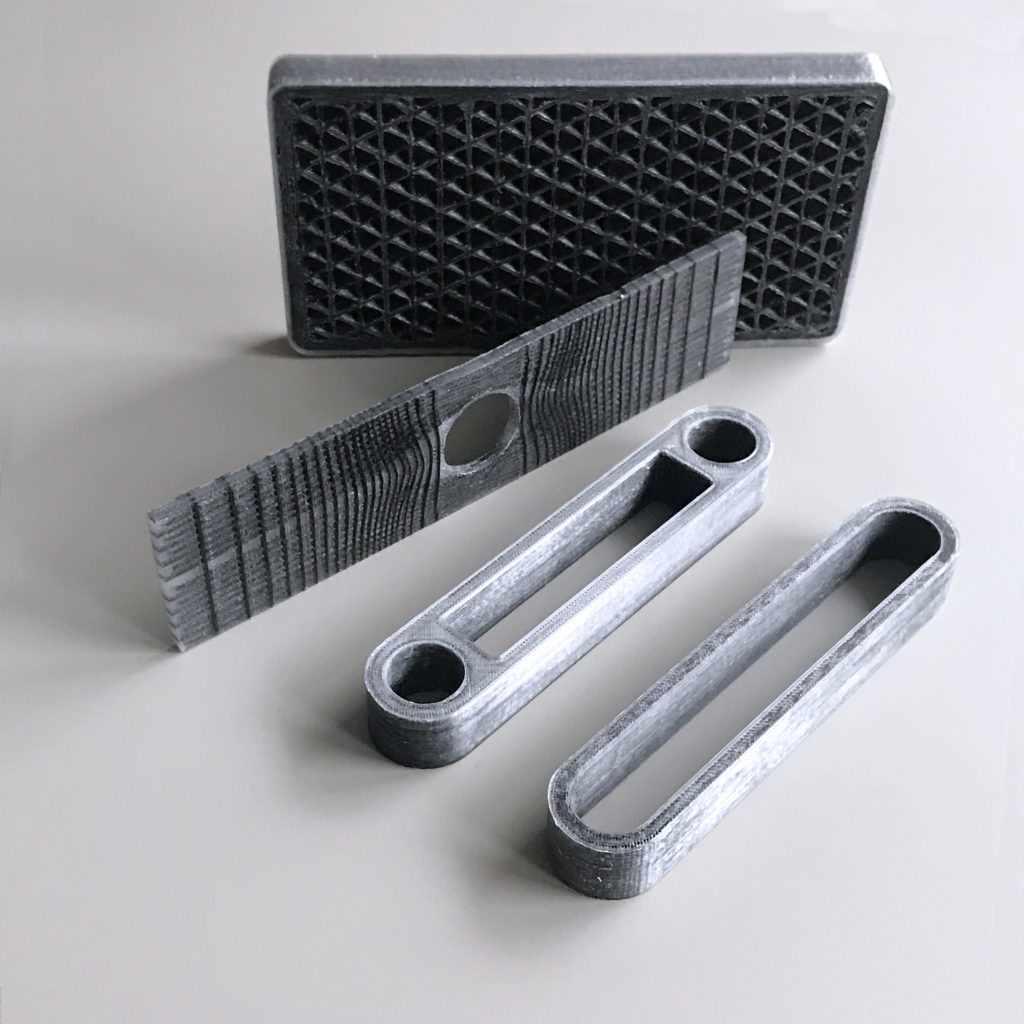
Dossier publié dans le numéro de septembre–octobre 2020 de 3D ADEPT MAG, puis en ligne en avril 2021. Les fonctions, produits et perspectives cités sont ceux de cette période. Les propos des intervenants sont conservés ; les précisions ajoutées par la rédaction sont signalées.
L’association de la fabrication additive et des composites ouvre des possibilités pour des pièces et des outillages légers. Une projection publiée par SmarTech Publishing annonçait un marché dépassant 9 milliards de dollars en 2028 : il s’agit d’une prévision historique, pas d’un chiffre d’affaires constaté. Ce dossier examine les matériaux et les procédés qui sous-tendent ces perspectives.
Pour comprendre les choix de renfort, de matrice et de procédé, 3D ADEPT a interrogé deux acteurs complémentaires : Anisoprint, spécialiste de la fibre continue, et SABIC, fournisseur de matériaux.
Anisoprint développe des imprimantes à co-extrusion de fibres composites. Fedor Antonov, fondateur et CEO au moment de l’entretien, y apporte son expérience universitaire et industrielle de la conception et de l’optimisation des structures composites.
À côté d’Anisoprint, il y a SABIC. Cet expert de l’industrie chimique apporte de la valeur en fournissant des matériaux à différents points de la chaîne de valeur mondiale de la fabrication additive. Kim Ly, scientifique en chef de la division Technologie d’applications chez SABIC, a répondu à nos questions dans le cadre de ce dossier.
La présentation de la Mark One de Markforged en 2014 constitue l’un des jalons de l’impression de polymères renforcés par fibres continues. Les intervenants constatent en 2020 une diversification des matériaux, des machines et des applications.
Pour Antonov, l’impression 3D composite est moins répandue que les autres technologies de la FA car « c’est l’une des plus jeunes branches des technologies de la FA. De nouveaux acteurs entrent sur le marché chaque année et le nombre d’applications et de cas d’utilisation augmente rapidement ». « Je suis presque sûr que dans 5 à 10 ans, l’impression 3D composite sera l’une des plus grandes nouveautés de la FA », a déclaré Antonov.
Pourquoi envisager la fabrication additive de composites ?
Nous avons tendance à croire que le « cycle vertueux de l’industrie de l’impression 3D » est le moteur de ce changement. Selon les mots de Shane Fox, fondateur de Link3D, « plus les designers concevront de produits, plus nous aurons d’applications. Plus il y aura d’applications, plus de matériaux seront développés, et plus les imprimantes évolueront ou seront introduites sur le marché ».
Ce cercle décrit une dynamique possible d’innovation. La fabrication additive peut aussi répondre à certaines contraintes des procédés traditionnels de fabrication des composites, sans constituer l’unique solution.
Selon le matériau et le procédé, la fabrication conventionnelle peut nécessiter de la stratification manuelle, une mise sous vide ou une cuisson en autoclave. Ces opérations mobilisent du temps, des équipements et des compétences. Leur coût doit être comparé à celui d’une solution additive sur une pièce et un volume de production définis.
L’intérêt des composites réside notamment dans l’association de la masse, de la rigidité et de la résistance recherchées. Le remplacement d’un métal n’est pertinent que si la conception, les sollicitations et les conditions de service le permettent.
En parlant de la façon dont l’utilisation des composites diffère des procédés de fabrication conventionnels et des procédés de fabrication additive, Antonov a déclaré :
« Il n’y a pas qu’un seul procédé conventionnel de fabrication de composites. Et la plupart d’entre eux sont également additifs par définition (les matériaux sont ajoutés pour créer un objet, et non retirés). De plus, les technologies de placement automatique des fibres (AFP) ou de pose de bandes (ATL), utilisées avec succès depuis des décennies pour produire des pièces composites de haute performance, pourraient être appelées impression 3D. Certaines des nouvelles sociétés d’impression 3D composite proposent des technologies très similaires à l’AFP ou à l’ATL, et certains des anciens fournisseurs d’AFP/ATL commencent maintenant à appeler leurs machines des imprimantes 3D. Il existe d’autres technologies de fabrication de composites, telles que la stratification manuelle, l’enroulement filamentaire, la pultrusion, le moulage par transfert de résine et bien d’autres, qui sont très différentes les unes des autres, mais qui sont toutes additives. Ce qui fait vraiment la différence, ce n’est pas le fait que ces technologies soient additives, mais plutôt un niveau plus élevé d’automatisation, de numérisation et de personnalisation du processus de fabrication. La plupart des technologies conventionnelles sont des processus à plusieurs étapes qui nécessitent beaucoup de travail manuel et administratif et présentent de nombreuses limites. La technologie de fabrication composite idéale du futur (anisoprinting) est un processus de fabrication numérique en une seule étape, entièrement automatisé, qui n’impose aucune limite à la forme et à la structure interne de la pièce ».
Précision éditoriale : Antonov expose ici sa vision de la fabrication composite. Ajouter de la matière ne suffit pas à classer tous ces procédés comme impression 3D. L’absence de limites évoquée décrit un idéal : la géométrie, le trajet des fibres, leur consolidation et l’accès de la tête restent des contraintes à examiner.
L’automatisation peut réduire certaines interventions manuelles et offrir davantage de liberté dans le placement du renfort. Elle ne supprime pas nécessairement les besoins de consolidation, de finition ou de contrôle.
L’utilisation de matériaux composites dans la fabrication additive
Un composite associe des constituants aux propriétés différentes. Dans les composites à matrice polymère considérés ici, la matrice entoure et lie le renfort, qui peut prendre la forme de fibres courtes ou continues. Ce n’est donc pas la matrice que les fibres viennent simplement entourer.
Cette combinaison permet d’ajuster certaines propriétés : rigidité, résistance, masse ou comportement thermique. Elle n’améliore pas automatiquement toutes les performances. L’orientation des fibres, leur proportion, leur adhérence à la matrice et la porosité comptent ; un composite renforcé de carbone peut aussi être conducteur plutôt qu’isolant électrique.
Les matériaux composites se présentent sous diverses formes. Prenant les matériaux de SABIC comme exemple, Kim Ly a expliqué que « les granulés de polymères renforcés de verre et de carbone peuvent être utilisés dans la fabrication additive grand format (LFAM), également connue sous le nom de fabrication par fusion de granulés ou de fabrication additive par extrusion de granulés ». Toutefois, ces matériaux peuvent se présenter sous de nombreuses formes différentes, car la manière dont ils sont utilisés dépend également du type de technologie de FA qui les traite. En parlant de LFAM par exemple, Ly a expliqué que cette technologie est généralement associée à des enveloppes d’impression d’un mètre cube et plus et à des taux d’alimentation en granulés allant de 5 à 250 kg/h.
Précision éditoriale : les volumes et débits évoqués correspondent à la présentation de la LFAM par l’intervenante lors de l’entretien. Ce ne sont pas des seuils normatifs ni des performances garanties pour toutes les machines.
Quoi qu’il en soit, les « polymères de base primaires de SABIC comprennent l’ABS (Acrylonitrile-Butadiène-Styrène), le PC (polycarbonate à usage général et à haute température), le PPE (NORYL™ résine de polyphénylène éther), et le PEI (ULTEM™ résine de polyétherimide), ainsi qu’un nouveau composé basé sur notre PC FST pour des performances améliorées concernant le comportement au feu, les fumées et la toxicité ».
En parlant des défis que les opérateurs peuvent rencontrer au niveau des matériaux, Ly a poursuivi :
« Nous avons appris que de nombreux premiers utilisateurs de LFAM ont moins d’expérience dans le traitement des polymères que notre clientèle traditionnelle dans le domaine du moulage par injection, en particulier dans les domaines de la sélection des matériaux et de la conception pour la fabrication additive. En outre, il est essentiel de comprendre les meilleures pratiques en matière de manipulation, de séchage et de traitement des matériaux, car il peut y avoir des différences dans le comportement des grades, même au sein d’une même famille de polymères. Pour cette raison, SABIC fournit également un soutien, y compris une éducation fondamentale sur les polymères, si nécessaire. En outre, comme nous utilisons notre imprimante grand format pour évaluer les composés en cours de développement, nous sommes très conscients des défis potentiels de conception et de traitement qui peuvent se présenter. Nous proposons donc d’examiner les configurations d’impression proposées et pouvons être présents en personne ou en ligne lors des premières impressions pour aider à diagnostiquer tout problème. Cela peut contribuer à accélérer la courbe d’apprentissage pour nos clients ».
Fibres coupées ou continues
Deux formes de renfort sont abordées ici : les fibres coupées, dispersées dans la matrice, et les fibres continues, déposées selon des trajectoires définies. Leur mise en œuvre et leurs effets mécaniques diffèrent.
Les fibres coupées sont de petits segments incorporés au polymère. Leur longueur dépend du matériau et de la transformation ; elle n’est pas universellement inférieure à 1 mm. La matrice, le taux de fibres et leur orientation influencent les propriétés finales.
Les procédés à fibres continues associent de longs renforts à une matrice selon leur architecture propre. PLA, ABS, polyamide, PETG ou PEEK ne sont pas interchangeables sur une même machine. Le PEEK exige notamment un équipement adapté aux températures nécessaires. La documentation de la Composer d’Anisoprint limite, par exemple, les plastiques compatibles à une température de mise en œuvre de 270 °C. Une comparaison avec le métal doit préciser la propriété mesurée et la direction de sollicitation.
Les choix de forme de renfort et de procédé doivent donc être examinés ensemble.
« Les imprimantes construites pour les LFAM utilisent des composés à base de fibres coupées pour tirer parti des propriétés de résistance ainsi que de la disponibilité généralisée et du coût inférieur des pastilles par rapport aux filaments. L’utilisation de fibres coupées permet un renforcement réparti dans toute la matrice de l’impression. Les imprimantes qui incorporent des fibres continues dans une matrice de polymère fondu ont été introduites plus récemment et offrent des capacités fonctionnelles supplémentaires ; cependant, l’utilisation de fibres continues peut avoir certaines limites en matière de conception et d’incorporation complète dans la matrice, en particulier dans les systèmes de FA à portique », a souligné l’orateur de la SABIC.
Les fibres coupées s’intègrent à plusieurs procédés d’extrusion, tandis que les fibres continues exigent un contrôle de leur trajet et de leur incorporation à la matrice. Le dossier ne fournit toutefois pas de décompte permettant de comparer le nombre d’applications de ces deux familles.
L’accent sur la fibre de carbone
Le carbone, le verre et les aramides, dont le Kevlar, figurent parmi les renforts employés. Les intervenants relient l’intérêt pour le carbone aux performances recherchées et aux applications visées.
Pour le CEO d’Anisoprint, c’est une question de performance. « Comme le principal UVP (Unique Value Proposition) de l’impression 3D composite est la haute performance (haute résistance, rigidité et faible poids), il est logique d’utiliser les composants les plus performants. Lorsque les questions de prix deviendront plus importantes avec la maturité de la technologie, probablement, d’autres types de fibres (comme le verre, le basalte, l’aramide ou les fibres naturelles) deviendront plus populaires, mais chacun trouvera son propre créneau », note Antonov.
Même si elle reconnaît que les principaux cas d’utilisation à ce jour, sont observés avec la fibre de carbone et la fibre de verre, Ly met également l’accent sur le coût élevé des composés renforcés en fibre de carbone par rapport aux composés en fibre de verre. Cependant, malgré ce coût élevé, les opérateurs sont attirés par la résistance, le module, la conductivité thermique et le faible coefficient de dilatation thermique de la fibre de carbone, des propriétés qui sont « toutes très importantes pour les applications d’outillage ». Sans oublier que les composés de fibres de carbone sont également moins sujets au gauchissement, un avantage clé pour une fabrication robuste.
Précision éditoriale : le comportement thermique et le gauchissement dépendent aussi du polymère, de la géométrie, de l’orientation des fibres et des conditions d’impression. L’ajout de carbone ne garantit pas à lui seul une stabilité dimensionnelle identique dans toutes les directions.
Il faut ainsi distinguer un thermoplastique chargé de fibres coupées d’un composite renforcé par fibres continues. Dans les exemples considérés, l’expression « impression 3D carbone » désigne une pièce composite, et non un objet constitué exclusivement de carbone.
Matériaux vs technologies de FA
Le dossier de 2020 citait plusieurs acteurs, certains spécialisés dans les composites et d’autres intervenant dans les matériaux, les équipements ou les services. Cette liste historique ne constitue pas un annuaire commercial actualisé :
Anisoprint, +Lab/moi composites, 3D Fortify, 3DXTech, Advanc3D Materials, Arevo Labs, CEAD Group, Cincinnati Inc, Continuous Composites 3D, CRP Group, EOS, Impossible Objects, Ingersoll, Markforged, Roboze, Ricoh, Stratasys, Thermwood, Desktop Metal.
Les formes de matière ne se limitent pas aux liquides et aux filaments : granulés, poudres et renforts en bandes ou en fibres orientent aussi le choix du procédé. La présentation historique de SmarTech mentionnait notamment l’extrusion de matière et la fusion sur lit de poudre, ainsi que des développements fondés sur la stratification.
En outre, comme les matériaux composites nécessitent une approche spécifique, les technologies existantes qui n’ont pas été développées dans le but de traiter les composites ne peuvent pas les traiter. Antonov n’a pas pris en compte les composites renforcés de fibres courtes ici, car « ils n’offrent pas une proposition de valeur différente ».
Néanmoins, « la plupart des composites de FA sont basés sur l’extrusion de matériaux, ou sur la stratification. Pour l’instant, il est assez difficile de les classer, car chaque fournisseur a son propre processus, dont chacun a ses avantages et ses inconvénients », a complété le CEO d’Anisoprint.
Précision éditoriale : cette appréciation d’Antonov porte sur sa proposition de valeur pour les fibres continues. Elle ne signifie pas que les fibres courtes sont dépourvues d’intérêt, ni que l’extrusion et la stratification couvrent toute la FA composite. La compatibilité d’une machine doit se vérifier pour le matériau et le renfort concernés.
Dans la co-extrusion décrite par Anisoprint, une entrée reçoit le renfort et l’autre le filament thermoplastique. Les deux sont combinés dans la tête puis déposés par la même buse. Il s’agit de la buse composite, à distinguer de la buse FFF séparée présente sur la Composer.
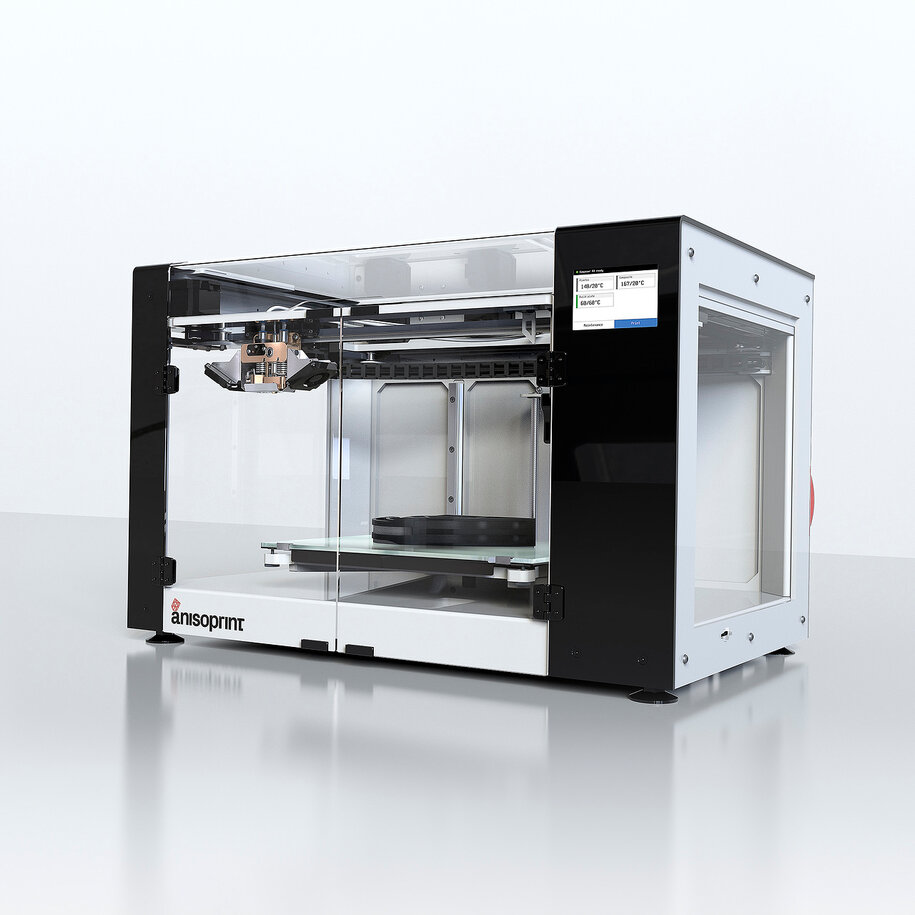
Pour commenter sur ce qui rend leur technologie exceptionnelle, Antonov déclare « dans la plupart des autres procédés d’impression 3D par extrusion de fibres continues, la fibre est préalablement imprégnée de plastique, et la tête d’impression a une entrée (pour la fibre, imprégnée de plastique) et une sortie (pour la même, mais le plastique est fondu à l’intérieur). L’approche de co-extrusion nous permet d’utiliser différents types de plastiques comme matériau de matrice (liant), et ce choix est fait du côté du client, ce qui n’est pas possible avec l’approche de pré-imprégnation. Et plus important encore, avec la co-extrusion, vous pouvez modifier localement la fraction volumique de la fibre, ce qui permet d’imprimer des structures plus complexes telles que des treillis ou d’utiliser des couches d’épaisseur variable ».
Précision éditoriale : la co-extrusion n’exclut pas toute pré-imprégnation. Dans la description technique d’Anisoprint, le renfort contient déjà une résine thermodurcissable ; un thermoplastique est ajouté pendant l’impression. La comparaison formulée dans l’entretien vise d’autres architectures et doit être lue dans son contexte de 2020.
Réflexions finales
Les pièces légères, les outillages et certaines applications fonctionnelles constituent des pistes de développement pour la FA composite. Le choix pertinent repose sur les exigences de la pièce, sa conception et un procédé maîtrisé, au-delà du seul argument de poids.
Réduire les délais d’un outillage peut accélérer son utilisation et limiter certains coûts. Les gains annoncés de quelques jours au lieu de plusieurs mois doivent néanmoins être évalués sur un cas précis, en incluant préparation, finition et contrôle. Ils ne garantissent pas une hausse des ventes.
« Toutefois, du point de vue du fournisseur de matériaux, l’amélioration de la qualité et de la cohérence des matériaux reste un objectif prioritaire. Comme les impressions peuvent s’étaler sur plusieurs heures, voire plusieurs jours, les erreurs qui peuvent se produire à un stade avancé du cycle d’impression peuvent entraîner un gaspillage de matériaux et mettent en évidence la nécessité de réduire au minimum la fluctuation du processus ». Il s’agit donc du prochain domaine d’amélioration des spécialistes de la FA.
Ce dossier a été initialement publié dans le numéro de Septembre-Octobre 2020 de 3D ADEPT Mag.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité