

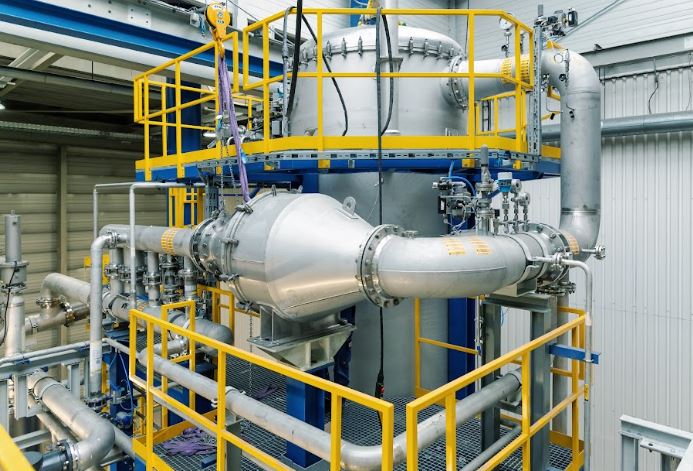
Contribution d’Andoni Sanchez-Valverde Erice, présenté lors de la publication comme ingénieur commercial et R&D chez Outokumpu. Ce dossier est paru dans le numéro de mai/juin 2023 de 3D ADEPT Mag ; les prévisions et le lancement industriel décrivent cette période.
La résistance à la corrosion, les propriétés mécaniques et les possibilités de recyclage motivent l’emploi d’aciers inoxydables en fabrication additive (FA). Ces qualités varient selon la nuance, le procédé, le traitement thermique et l’environnement. Elles ne garantissent pas une durée de vie supérieure dans toutes les applications. Dans ce dossier, Andoni Sanchez-Valverde Erice explique les considérations techniques liées à la production de poudres sphériques chez Outokumpu.
Dans sa contribution de 2023, Outokumpu citait une prévision AMPOWER selon laquelle l’acier inoxydable pourrait atteindre 33 % du marché des poudres pour la FA en 2027, après les alliages de titane et de nickel dans le classement de l’époque. Il s’agissait d’une projection, et non d’une part déjà réalisée. Le périmètre et l’unité de mesure du rapport doivent être vérifiés avant toute comparaison avec d’autres chiffres de marché.
Production de poudre d’acier inoxydable
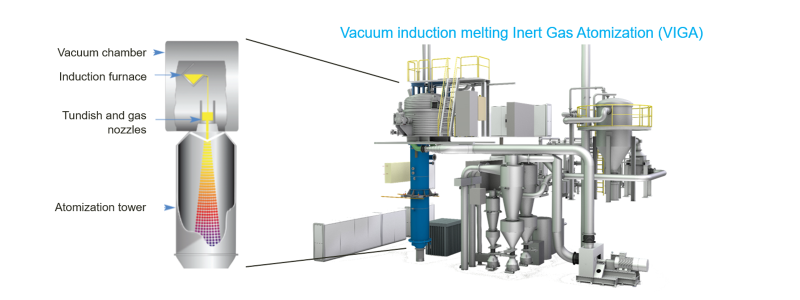
Le procédé présenté ici associe la fusion par induction sous vide et l’atomisation par gaz, couramment appelé VIGA. Outokumpu décrit une production de particules allant jusqu’à environ 300 µm, ensuite classées par taille. C’est une voie de fabrication de poudres d’acier inoxydable, et non la seule méthode possible.
Les principaux éléments de l’installation sont illustrés ci-dessous.
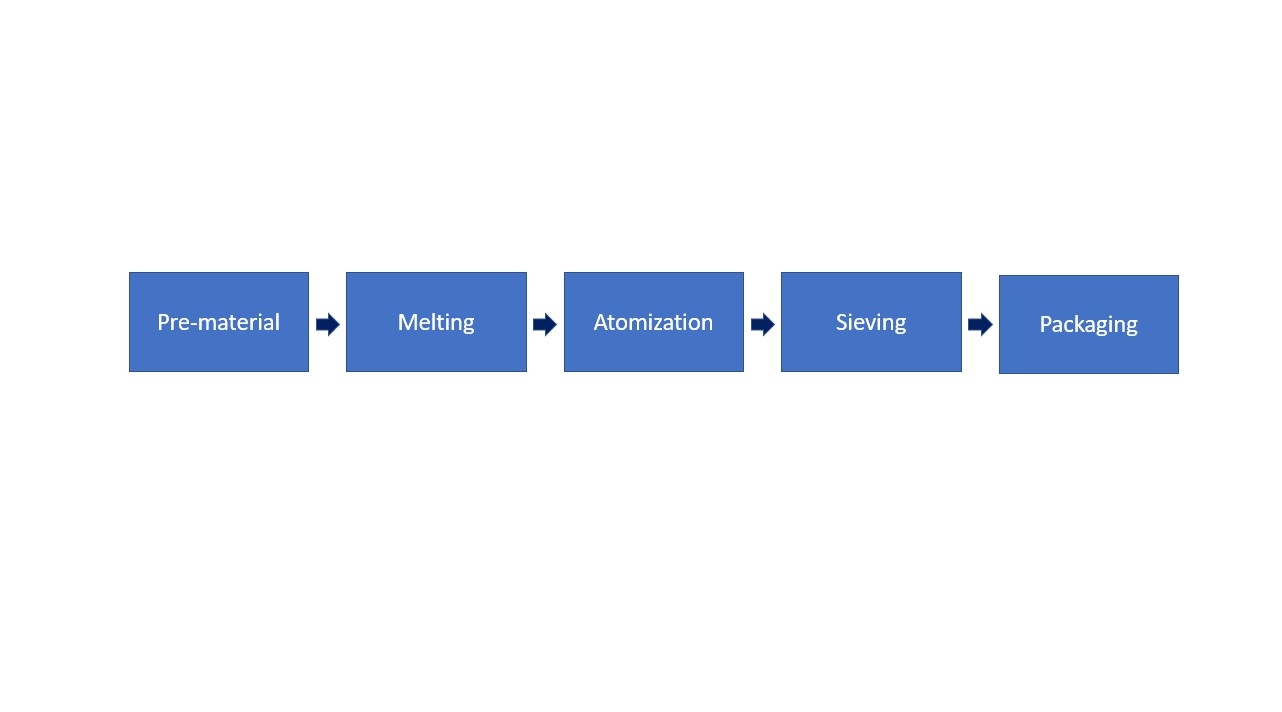
Matière de départ : dans le cas décrit, des chutes issues de la transformation de produits plats sont découpées en morceaux adaptés au creuset, généralement de 25 × 25 mm et de 1 à 4 mm d’épaisseur. Leur composition doit correspondre à la nuance recherchée.
Fusion : elle s’effectue sous vide pour limiter l’oxydation et la perte d’éléments d’alliage. Température, pression et niveau de vide sont contrôlés. Une analyse chimique permet de déterminer si des ajustements de composition sont nécessaires. Le four est ensuite remis sous atmosphère d’argon ou d’azote, selon le procédé et l’alliage.
Atomisation : le métal liquide passe par le répartiteur puis est fragmenté en gouttelettes par le gaz. Outokumpu cite, pour l’équipement décrit, une pression pouvant atteindre 32 bars et une température de gaz pouvant atteindre 450 °C ; ce ne sont pas des consignes universelles de fonctionnement. Les gouttelettes se solidifient, puis la poudre est séparée du gaz et collectée.
Tamisage : La poudre est séparée en différentes fractions par un tamisage mécanique et un classificateur à air afin de cibler différentes technologies de métallurgie des poudres. Si, par exemple, un client ne souhaite pas que plus de 5 % de sa poudre ait une taille inférieure à 20 µm, le classificateur à air peut être utilisé pour séparer les poudres les plus petites du lot.
Pourquoi le choix du gaz d’atomisation est-il important ?
Le choix entre l’azote moléculaire (N₂) et l’argon (Ar) influence plusieurs aspects du procédé. Il doit aussi être compatible avec la chimie de l’alliage.
Prix : l’azote est généralement moins coûteux que l’argon dans le cas décrit. Le coût final de la poudre dépend aussi des consommations, du rendement granulométrique et des conditions d’approvisionnement.
Morphologie : les propriétés du gaz et les conditions d’échange thermique influencent le refroidissement des gouttelettes. Le fournisseur décrit des différences de sphéricité entre ses poudres atomisées à l’argon et à l’azote. Le résultat dépend aussi de la buse, de l’alliage et des réglages ; il ne se déduit pas de la seule capacité thermique du gaz.
Proportion de particules fines : Outokumpu rapporte davantage de fines avec l’azote dans les conditions comparées. Cette observation ne s’explique pas simplement par des « atomes plus petits ». Les mécanismes d’atomisation impliquent l’écoulement du gaz, la fragmentation du liquide, la géométrie de la buse et les conditions de fonctionnement, comme le décrivent les travaux du NIST.
Composition et propriétés : le gaz peut influencer la teneur en azote de la poudre et, selon l’alliage, le comportement de la pièce obtenue. Les effets sur la résistance mécanique, la corrosion et l’usinabilité doivent être mesurés pour la nuance et le traitement considérés, sans promettre une amélioration générale.
Limiter les satellites sur les particules
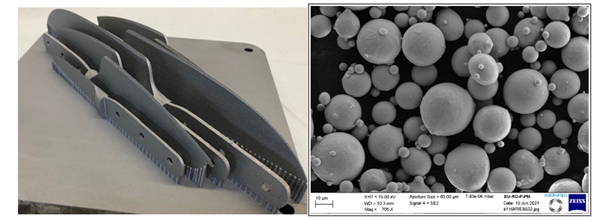
Le système anti-satellite est une caractéristique essentielle de la production de poudres. Les satellites sont de petites gouttelettes qui adhèrent aux grosses particules sphériques (voir figure 4). Pour éviter cela, de l’argon ou de l’azote est recirculé dans la tour d’atomisation. Ce gaz pousse les très petites gouttelettes vers le bas, ce qui réduit la probabilité de présence de satellites dans les particules en cours de solidification.
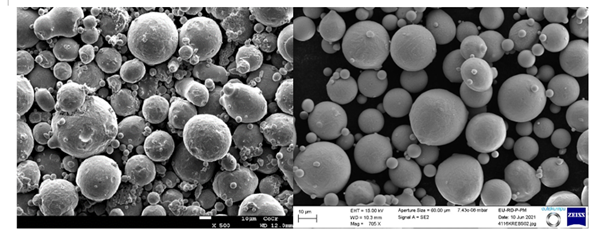
La présence de satellites plutôt que d’une poudre lisse et ronde aura un impact sur la qualité des composants imprimés 3D de deux manières :
L’étalement : L’étalement de la poudre est réduit si elle présente des satellites plutôt que des poudres parfaitement sphériques. Ceci est important pour la partie du processus où la couche de poudre suivante est étalée sur la couche de poudre existante par le recouvreur.
Densité et arrangement des particules : les satellites peuvent modifier l’écoulement, la densité apparente et l’empilement de la poudre. Ces caractéristiques influencent la régularité du lit, mais la porosité finale dépend également des paramètres de fabrication. Une mesure de poudre ne suffit pas à prédire seule la conformité d’une pièce.
Des granulométries adaptées au procédé
Le fournisseur cite les plages ci-dessous à titre d’exemples. Elles ne sont pas des spécifications universelles : la machine, la nuance, l’application et les limites de distribution doivent être convenues avec le fabricant. Le MIM et le HIP relèvent de la métallurgie des poudres ; ils ne constituent pas ici des procédés d’impression 3D.
- Technologie de projection de liant (BJT) : <20 µm
- Fusion laser sur lit de poudre (PBF-LB) : 15 à 45 µm et 20 à 63 µm
- Fusion sur lit de poudre par faisceau d’électrons (PBF-EB) : 20 à 150 µm
- Dépôt sous énergie concentrée (DED) à poudre : plages débutant vers 20 à 45 µm et pouvant aller jusqu’à 150 µm, selon le système.
- Moulage par injection de métal (MIM) : <20 µm
- Pressage isostatique à chaud (HIP) : jusqu’à 300 µm dans l’exemple présenté.
Extension du champ d’application des nuances d’acier inoxydable
Le 316L et le 17-4PH figurent parmi les nuances courantes citées dans ce panorama de 2023. D’autres compositions élargissent les possibilités, sous réserve de leur qualification pour le procédé et l’usage visés. Les propriétés d’une nuance conventionnelle ne se transfèrent pas automatiquement à une pièce imprimée.
Les aciers inoxydables “de base” utilisés dans les technologies de FA sont les suivants :
- 316L (1.4404) : une alternative à faible teneur en carbone à l’acier 316. Cela minimise la précipitation de carbure à la suite d’un apport de chaleur, par exemple pendant le soudage, ce qui améliore la résistance à la corrosion intergranulaire. Le 316L/1.4404 convient à une grande variété d’applications dans les industries automobile, chimique, pétrochimique et médicale. Les produits typiques comprennent les brides, les vannes et les appareils médicaux.
- 17-4PH : acier inoxydable martensitique à durcissement par précipitation, employé lorsque résistance mécanique et résistance à la corrosion doivent être combinées. Les performances dépendent de l’état métallurgique et du traitement thermique. Le texte cite des usages dans l’aéronautique, la papeterie et le nucléaire, notamment pour des pompes et des composants mécaniques ; chaque application requiert ses propres exigences.
Les nuances d’aciers inoxydables spéciaux à valeur ajoutée sont les suivantes :
- 904L (1.4539) : Nuance spéciale pour les environnements à forte corrosion. Il s’agit d’un acier inoxydable austénitique à forte teneur en nickel et en molybdène qui présente une très grande résistance à la corrosion. Développé à l’origine pour la manipulation de l’acide sulfurique à température ambiante, il est aujourd’hui utilisé dans une large gamme d’applications dans les industries pétrolières, gazières et chimiques. Les pièces typiques produites en 904L sont les pompes, les vannes et les brides.
- 253MA (1.4835) : nuance austénitique destinée à certains usages à haute température, avec résistance à l’oxydation et au fluage. La contribution cite une limite allant jusqu’à 1 150 °C ; cette valeur ne constitue pas une température de service universelle pour toute pièce imprimée. Charge, durée, atmosphère et état métallurgique restent déterminants.
- 1.4116 : acier inoxydable martensitique pouvant atteindre une dureté élevée après traitement adapté, notamment pour les couteaux et certains instruments. La résistance à l’usure et à la corrosion dépend de l’état du matériau ; aucune supériorité générale sur tous les aciers martensitiques n’est déduite ici.
- Poudre austénitique sans nickel, dérivée de la nuance 1.4678 : Outokumpu la présente comme une option à examiner pour certains produits en contact avec le corps, dont les montres. Le remplacement du 316L ou d’un alliage cobalt-chrome exige une validation propre à l’application. L’absence de nickel ne garantit pas l’absence de toute réaction allergique et ne vaut pas qualification d’un dispositif médical.
Des alliages à base de nickel (Ni) sont également disponibles :
- Alliage 625 : alliage à base de nickel, avec du chrome, du molybdène et du niobium, utilisé pour sa résistance dans des environnements corrosifs et à certaines températures élevées. Des applications existent dans la chimie, l’aéronautique et l’industrie maritime. La fiche du producteur précise les propriétés et conditions ; une comparaison avec le 718 exige un environnement et un état métallurgique définis.
- Alliage 718 : alliage nickel-chrome à durcissement par précipitation, contenant notamment du niobium, du molybdène, du titane et de l’aluminium. Il est employé dans des composants de moteurs, de turbines et de fusées. Ses propriétés dépendent du traitement thermique et de la fabrication. La fiche du producteur ne justifie pas de le déclarer systématiquement plus soudable ou plus résistant à la corrosion que le 625.
Faire passer la FA au niveau supérieur
La disponibilité accrue des poudres d’acier inoxydable ouvrira de nouvelles possibilités aux concepteurs qui souhaitent créer des pièces par FA qui offrent une résistance à la corrosion, une durabilité et une longue durée de vie.
En 2023, Outokumpu annonçait une nouvelle activité de poudres et la mise en service d’une unité d’atomisation sur son site de Krefeld, en Allemagne. L’utilisation de chutes de ses procédés de production s’inscrit dans une démarche de valorisation de matière. Elle ne dispense pas d’évaluer l’énergie, les rendements et la chaîne complète pour établir un bilan environnemental.
Cet article a été initialement publié dans le numéro de Mai/Juin de 3D ADEPT Mag
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité