


Dossier publié dans le numéro de juillet/août 2022 de 3D ADEPT Mag, puis mis en ligne en décembre 2022. Les fonctions des intervenants, les prix et les capacités évoqués correspondent à cette période.
Fonderie et impression 3D métal peuvent produire des géométries complexes, avec des possibilités et des contraintes différentes. L’état de surface et les cavités internes ne suffisent pas à choisir une technologie : propriétés mécaniques, productivité, coûts et qualification doivent aussi être comparés. Ce dossier examine surtout leur complémentarité lorsque l’impression 3D sert à fabriquer les moules, noyaux ou modèles.
Les pièces de fonderie sont utilisées dans de nombreux équipements industriels, véhicules et bâtiments. Associer la FA à leur fabrication peut ouvrir de nouvelles possibilités, mais les gains dépendent de l’application et de l’ensemble de la chaîne de production.
Il est donc utile de distinguer la fabrication directe d’une pièce métallique par FA et la fabrication additive d’éléments utilisés ensuite en fonderie.
La fonderie consiste à introduire un métal liquide dans la cavité d’un moule, puis à le laisser se solidifier. La forme peut être pleine ou comporter des cavités obtenues notamment à l’aide de noyaux. Le procédé et les finitions sont choisis selon l’alliage, la géométrie et les exigences de la pièce.
Les fabricants étant de plus en plus à la recherche de solutions susceptibles d’offrir les conditions les plus favorables en termes de prix, de temps et de qualité, comment ne pas imaginer que la fabrication additive, l’une des technologies de fabrication les plus récentes, puisse avoir son rôle à jouer dans un processus de fabrication impliquant un moulage ?
Ce dossier a pour ambition d’explorer les différentes voies où la FA et le moulage peuvent être considérés comme des processus complémentaires, par opposition à celles où ils peuvent être considérés comme des processus concurrents. Pour ce faire, ce dossier exclusif abordera les points suivants :
- Les différents procédés de moulage existants, en mettant l’accent sur ceux qui correspondent le mieux à la FA ;
- Les points de vue des logiciels et des matériaux pour les approches de fabrication hybrides qui impliquent la FA et le moulage ;
- Les différentes attentes en termes de productivité et de coûts qui peuvent être suscitées.
Types de procédés de coulée
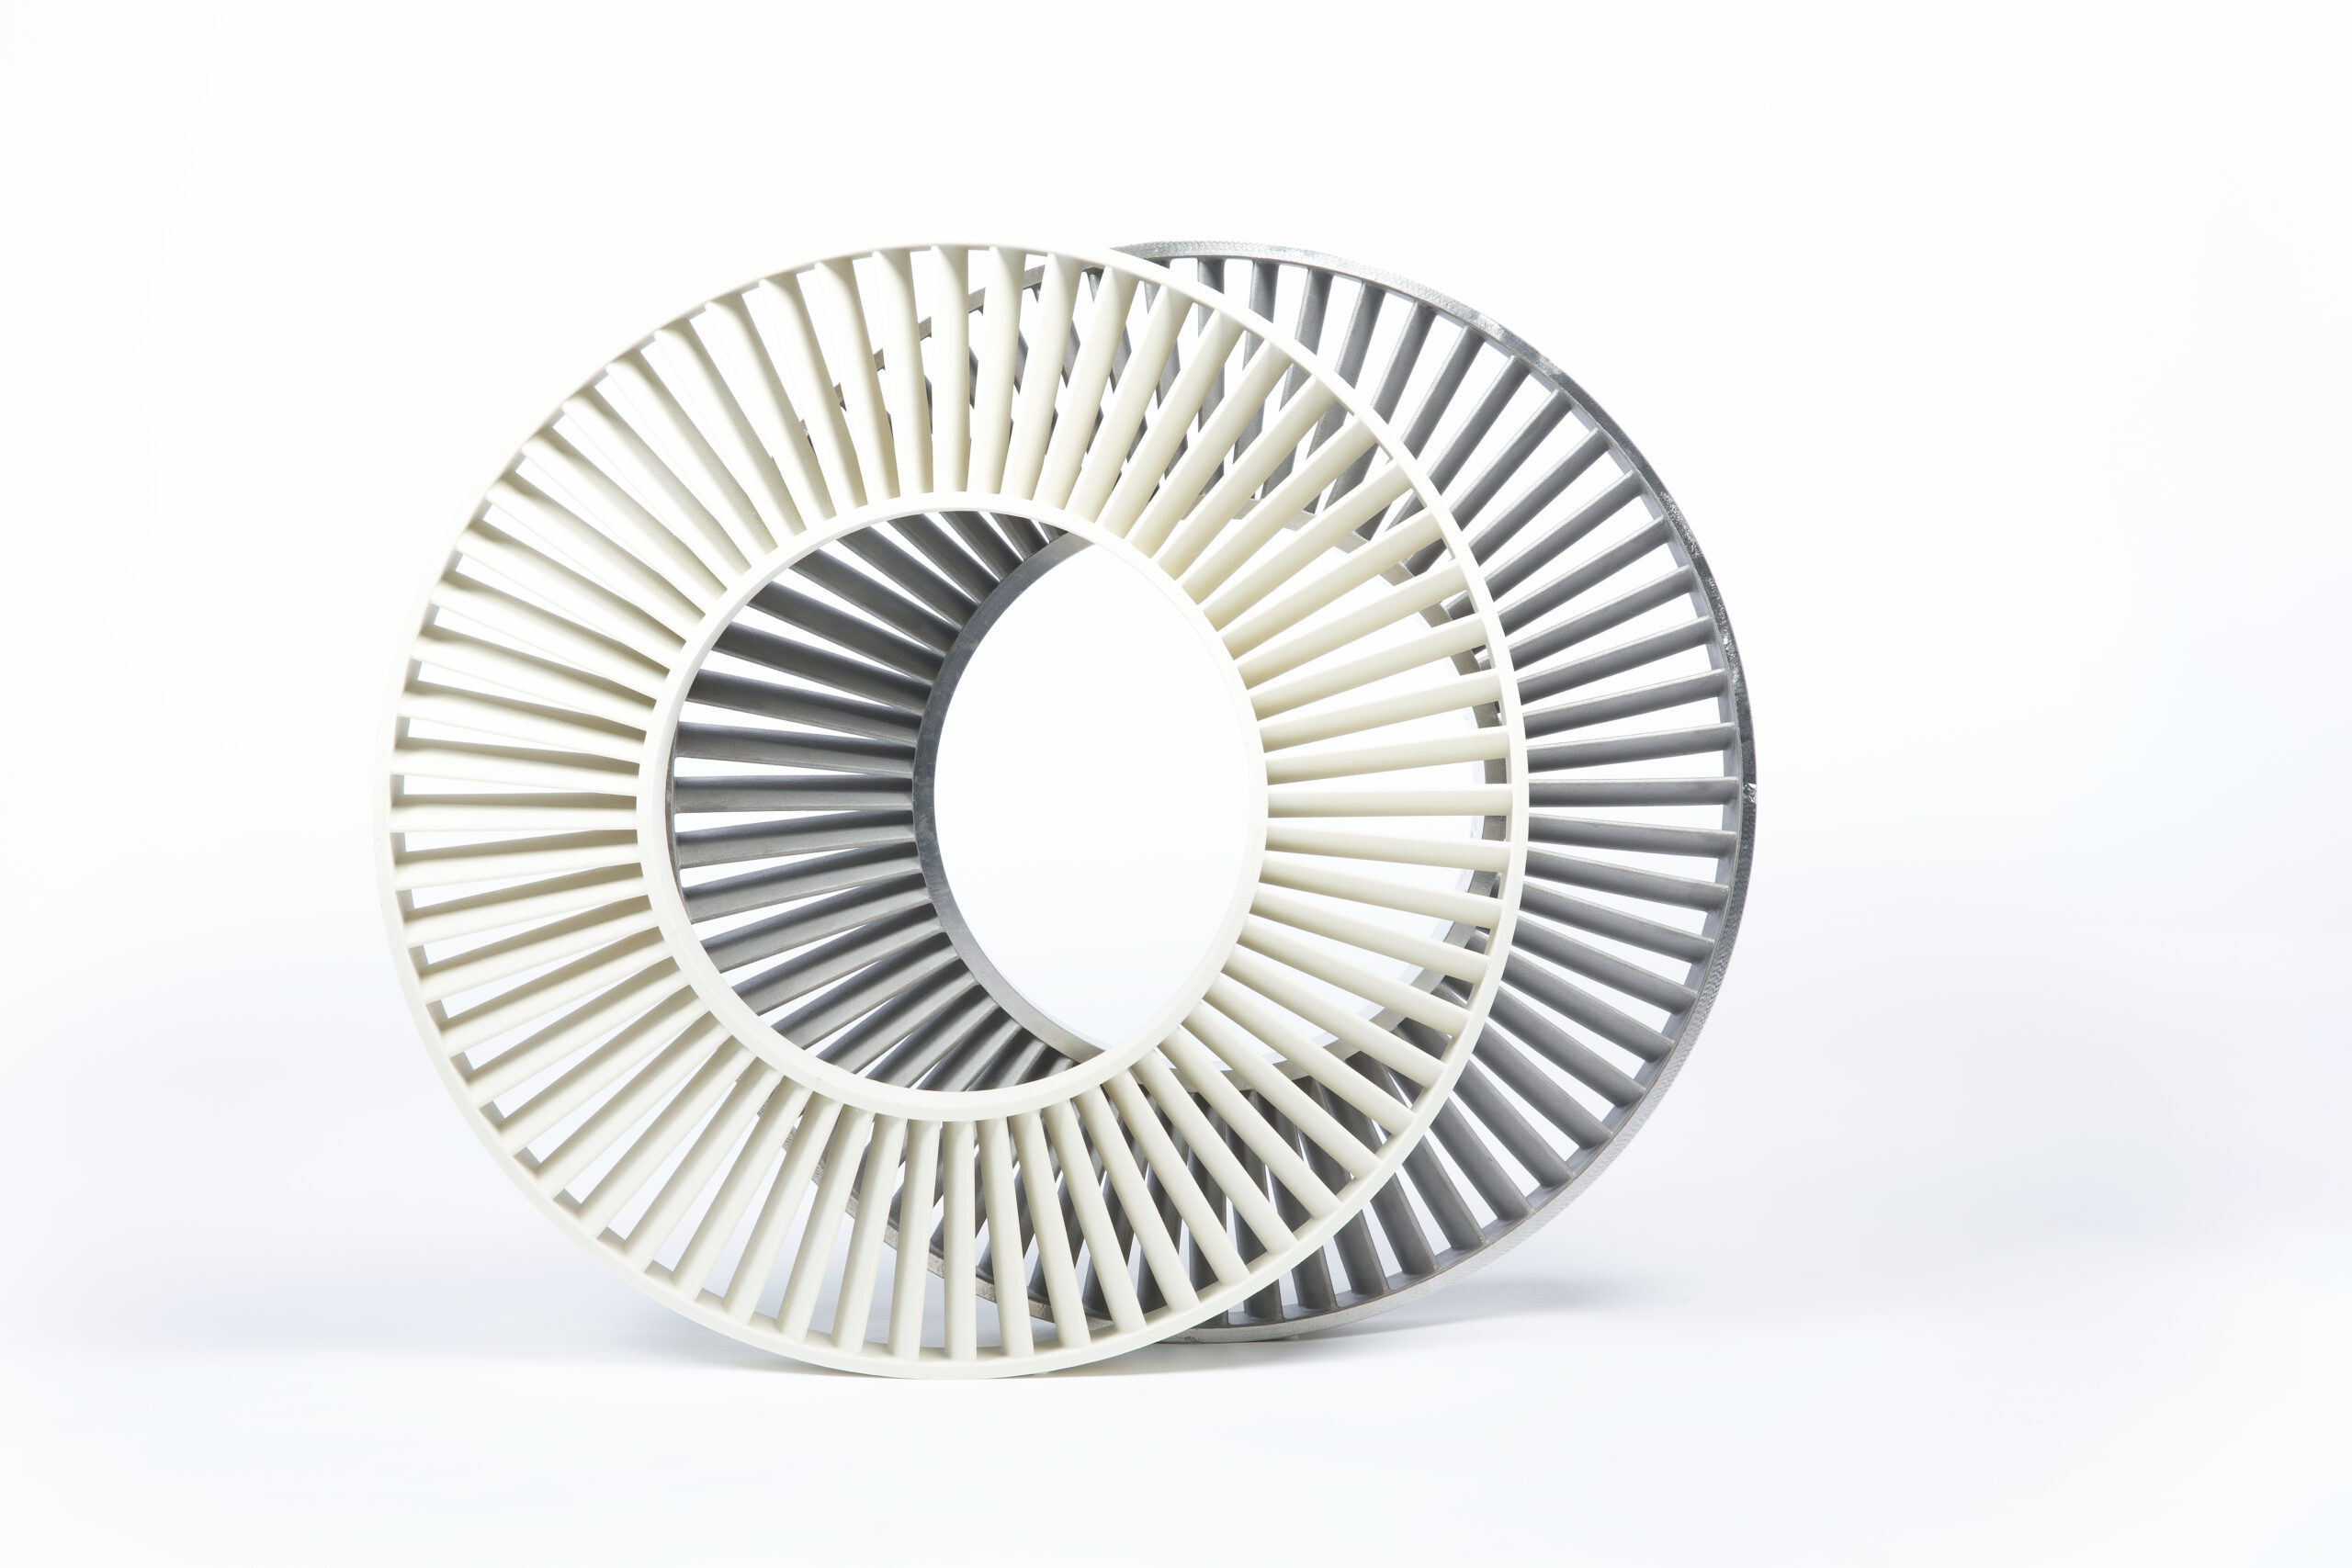
Trois procédés sont étudiés ici : moulage en sable, fonderie à modèle perdu et moulage sous pression. D’autres familles existent ; leur nombre dépend de la classification retenue.
Il est intéressant de noter que « les principaux procédés de moulage combinés à la FA sont le moulage en sable et le moulage à la cire perdue. Ces deux procédés de moulage peuvent être traités par Binder Jetting (technologie de jet de liant). Soit pour imprimer des moules et des noyaux en sable directement et sans outils, soit en imprimant du plastique PMMA pour créer des modèles pour les applications de moulage à la cire perdue. En combinant le moulage en sable ou à la cire perdue avec la FA, les coûts et les délais de livraison, en particulier pour les prototypes et les petits volumes ou les grands composants individuels, peuvent être réduits jusqu’à 75 % grâce à l’absence d’outils », déclare d’emblée Christian Traeger, directeur des ventes et du marketing chez voxeljet.
Le chiffre « jusqu’à 75 % » est une estimation du fournisseur pour certains cas, pas une économie garantie sur toute pièce.
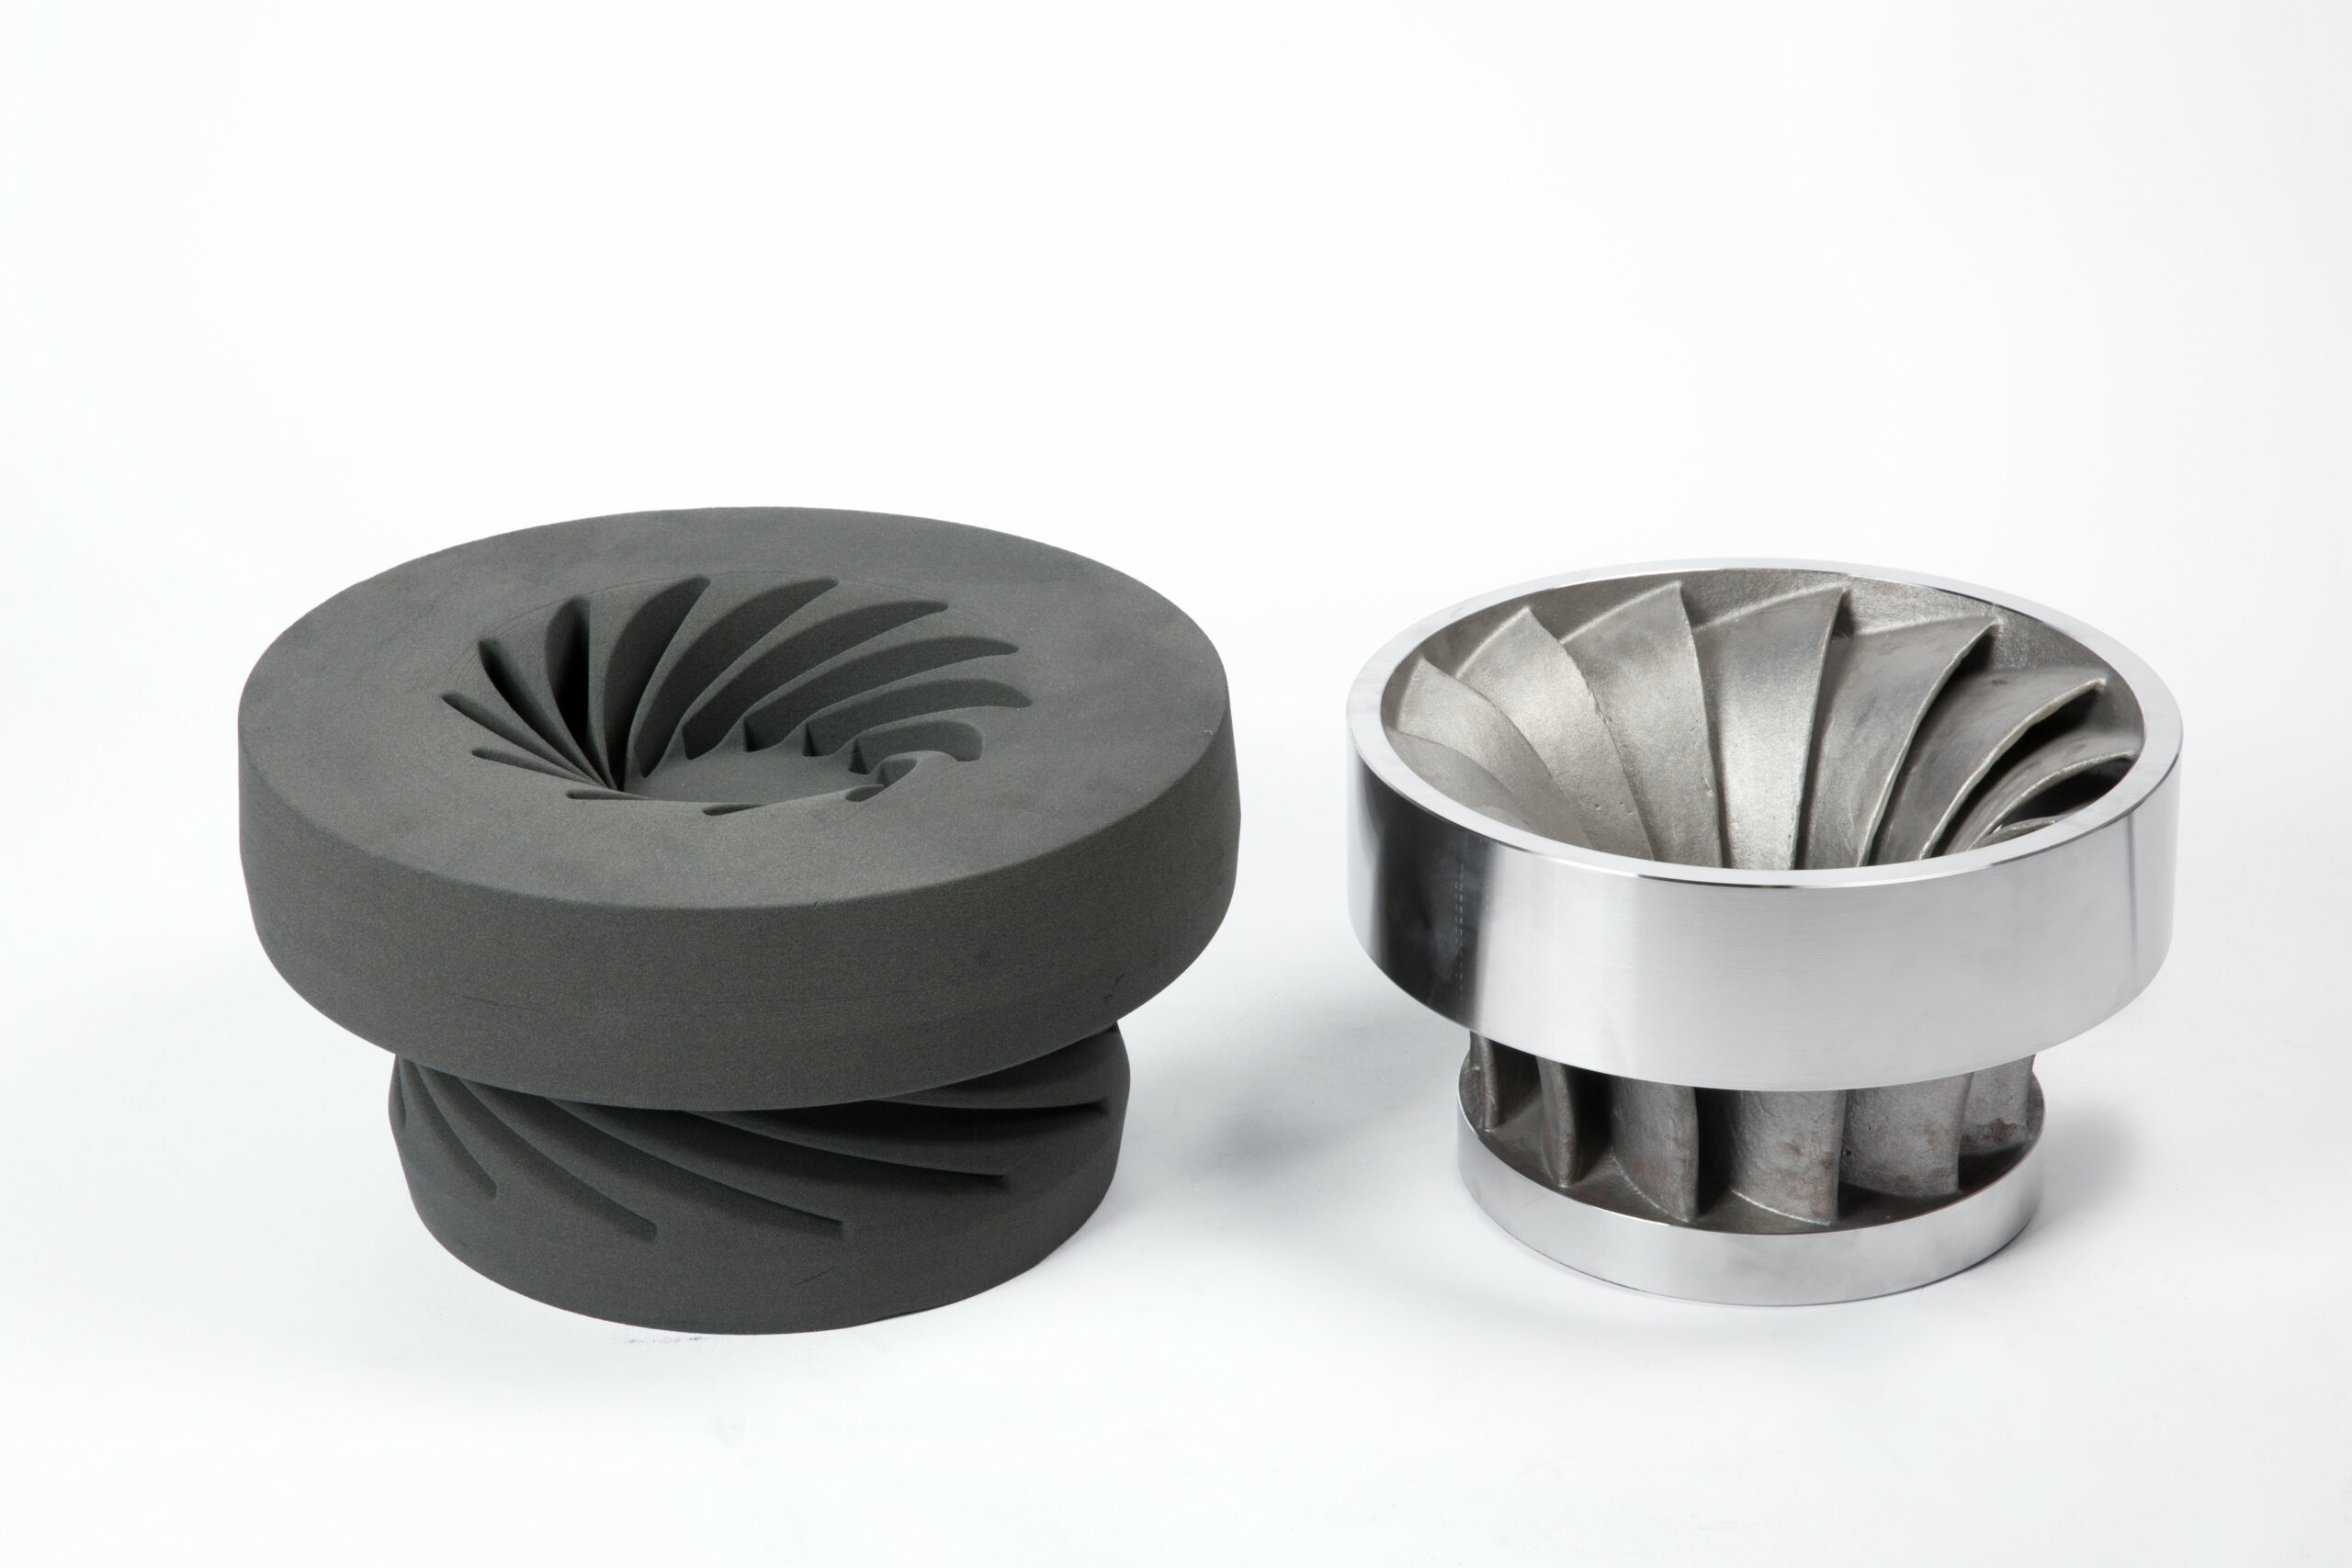
Le moulage en sable consiste à couler le métal dans un moule en sable. Il permet de travailler des aciers, des fontes et différents alliages non ferreux, sous réserve de matériaux de moulage et de conditions de coulée adaptés.
| Atouts possibles | Points à maîtriser |
|---|---|
| Outillage potentiellement économique pour de petites séries. | Coût dépendant de la géométrie, du procédé de moulage et des finitions. |
| Possibilité de réaliser de grandes pièces et des formes creuses avec des noyaux. | Retrait, tolérances, résistance des moules et manutention à anticiper. |
| Large choix d’alliages ferreux et non ferreux. | État de surface et surépaisseurs d’usinage à définir. |
La fonderie à modèle perdu utilise un modèle sacrifié, traditionnellement en cire, entouré d’une carapace céramique réfractaire. Après élimination du modèle et préparation de la carapace, le métal est coulé puis solidifié. La carapace est ensuite retirée ; finition, traitement thermique et contrôle sont réalisés selon les besoins.
Comme nous l’avons résumé ci-dessus avec le procédé de moulage en sable, voici quelques avantages et inconvénients de ce procédé :
| Atouts possibles | Points à maîtriser |
|---|---|
| Géométries détaillées, parois fines et bon état de surface possibles. | Épaisseurs et tolérances à valider avec la fonderie ; aucun seuil universel. |
| Divers alliages et possibilités d’automatisation. | Coût du modèle, de la carapace et des opérations de contrôle. |
| Modèles imprimés pouvant éviter un outillage d’injection. | Dimensions, évacuation du modèle et résistance de la carapace à maîtriser. |
Ces repères éditoriaux reformulent notamment les avantages et limites présentés par Suraj Kathale de HCL Technologies.
Alors que l’attention est souvent portée sur le moulage en sable et le moulage à la cire perdue lorsqu’on parle de FA et de moulage, il convient de noter que la FA peut également être une réponse à l’outillage moulé sous pression dans certaines industries comme l’automobile.
Dans un processus de moulage sous pression, le liquide métallique à haute pression est pressé à grande vitesse dans la cavité d’un moule métallique de précision, puis le liquide métallique est refroidi et solidifié sous pression pour former une pièce moulée.
Contrairement aux autres procédés, cette méthode présente les avantages et les inconvénients suivants :
| Atouts possibles | Points à maîtriser |
|---|---|
| Moule réutilisable et cycles rapides adaptés à la série. | Investissement et délai de réalisation de l’outillage. |
| Formes proches de la géométrie finale pouvant réduire l’usinage. | Ébarbage, usinage et contrôle peuvent rester nécessaires. |
| Possibilités de refroidissement optimisé dans certains outils imprimés. | Taille limitée par la presse, sa force de fermeture et le moule ; les grandes pièces ne sont pas exclues par principe. |
Des canaux de refroidissement conformes imprimés dans les outils peuvent améliorer la gestion thermique du moule, avec des gains possibles sur les cycles, les rebuts et la durée de vie. Ces gains doivent être mesurés pour la conception et le procédé retenus.
Quels procédés de FA peuvent être associés à la fonderie ?
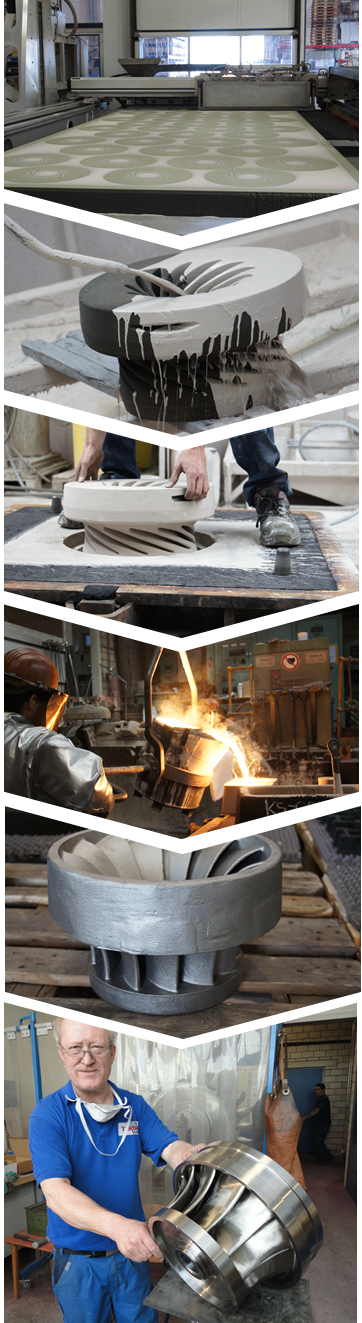
Parfois, l’exploration des voies où la FA et le moulage sont complémentaires se résume à trouver un moyen plus rapide (et quelque peu abordable) de créer le moule avant de compléter le processus de fabrication. Comme vous le savez, dans ce cas, la FA est souvent utilisée pour créer les moules en sable et les noyaux qui sont ensuite utilisés pour fabriquer des pièces par moulage.
Le jet de liant est une voie importante pour imprimer des moules et noyaux en sable. Une tête dépose sélectivement le liant dans des couches de sable ; les zones liées forment l’élément de fonderie. En 2022, voxeljet et ExOne figuraient parmi les fournisseurs cités pour cette application. Les liants peuvent être organiques ou inorganiques : la machine, le sable et le cycle doivent être compatibles.
Pour la fonderie à modèle perdu, la stéréolithographie (SLA) peut produire des modèles en résine. Elle ne fabrique pas directement le métal : le modèle est éliminé de la carapace avant coulée. Une résine adaptée, une conception permettant son évacuation et un cycle validé sont nécessaires. 3D Systems décrit cette approche avec ses modèles QuickCast.
L’extrusion de filament (FFF/FDM) peut aussi servir à fabriquer certains modèles sacrifiables. Son intérêt dépend notamment de l’état de surface, des matériaux et de leur élimination sans endommager la carapace ; elle n’est pas systématiquement plus économique.
Ceci étant dit, d’autres éléments qui méritent d’être pris en considération sont les points de vue des matériaux et des logiciels, ainsi que les propriétés mécaniques des pièces obtenues.
Perspective sur les logiciels
On accorde souvent très peu de crédit au logiciel de conception, alors qu’il peut jouer un rôle crucial dans la réussite de la pièce. Chaque processus de fabrication commence par une conception et, comme toujours, les opérateurs chercheront à obtenir les performances maximales de la pièce en tirant le meilleur parti du processus de fabrication.
Il va sans dire que le moulage au sable (moule imprimé en 3D) et le moulage à la cire perdue (modèle imprimé en 3D) ont des contraintes de fabrication différentes, ce qui implique de nombreuses différences au niveau de la conception. Comme on le voit avec certains procédés traditionnels de FA, Martin Solina, vice-président d’Inspire Manufacturing Solutions, Altair, recommande aux fonderies de se poser quelques questions fondamentales avant de passer à la production : « Puis-je couler cette forme ? » C’est la clé pour avoir des pièces saines et sans défauts et pour minimiser les rejets. Quel sera le coût de production ? Comment cela se compare-t-il à une méthode traditionnelle ? Quels sont les avantages ?”
Néanmoins, au tout début de la phase de conception, lorsque la FA et le moulage sont explorés dans une approche de fabrication hybride, l’une des préoccupations qui peut surgir pourrait être la bonne façon d’obtenir la géométrie optimale de la pièce. Pour Martin Solina, « cela ne devrait pas être une préoccupation car c’est un grand avantage qui peut être obtenu en utilisant un processus hybride. Le moulage hybride présente les avantages des deux mondes : la fabrication additive donne de la flexibilité pour concevoir des modèles légers et optimaux, tandis que le moulage fournit une méthode de fabrication éprouvée avec de bonnes propriétés des matériaux. [Cela signifie qu’] en utilisant l’impression 3D et le moulage, nous maximisons la liberté de conception tout en augmentant les performances et en réduisant le poids des pièces », explique-t-il.
En outre, si dans un processus de moulage traditionnel, il est possible de disposer d’un outil logiciel qui permet d’étudier les paramètres de moulage et d’éliminer les défaillances possibles du processus de moulage pendant la phase de conception, il est logique d’attendre une telle double fonction dans cette approche de fabrication hybride. Pour que l’analyse de rentabilité de FA et du moulage soit convaincante, le logiciel de conception doit permettre aux utilisateurs de faire plus que simplement fournir des outils de CAO. Pour le représentant d’Altair, cela signifie que les ingénieurs de conception devraient – par exemple – être en mesure d’optimiser la « performance de la pièce tout en définissant des règles de fabrication pour assurer la fabricabilité de la pièce pour le processus de fabrication particulier. Les logiciels de conception doivent donner à l’utilisateur la liberté de redéfinir la pièce et de fournir des réponses rapides aux questions concernant les performances dans différents cas de charge, la fabricabilité, la prédiction des défauts ou la validation du processus de fabrication. Sur cette base, le rôle d’un logiciel de conception a aujourd’hui changé, passant d’un outil de CAO de base à un outil de conception axé sur la simulation qui fournit un retour d’information pour améliorer et optimiser la conception de la pièce et des processus en intégrant l’optimisation de la topologie et différents types d’outils d’analyse et de simulation comme l’analyse structurelle, thermique ou des fluides. La simulation de fabrication et de nombreux autres outils aident les concepteurs à prendre des décisions sur la base d’informations, comme par exemple :
- Créer et modifier des conceptions en toute simplicité : Créez, modifiez et défaites rapidement des modèles solides, utilisez PolyNURBS pour créer une géométrie lisse de forme libre et étudiez plusieurs configurations d’assemblage.
- Optimiser pour la fabrication : Arrivez à la direction idéale de la conception extrêmement tôt dans le processus : l’optimisation de la topologie est basée sur la physique et observe les contraintes du processus de fabrication.
- Simulez à la vitesse de la conception : Découvrez un environnement de conception technique interactif pour une exploration rapide de la conception et la création de produits, sans avoir à investir dans un nouveau matériel informatique. »
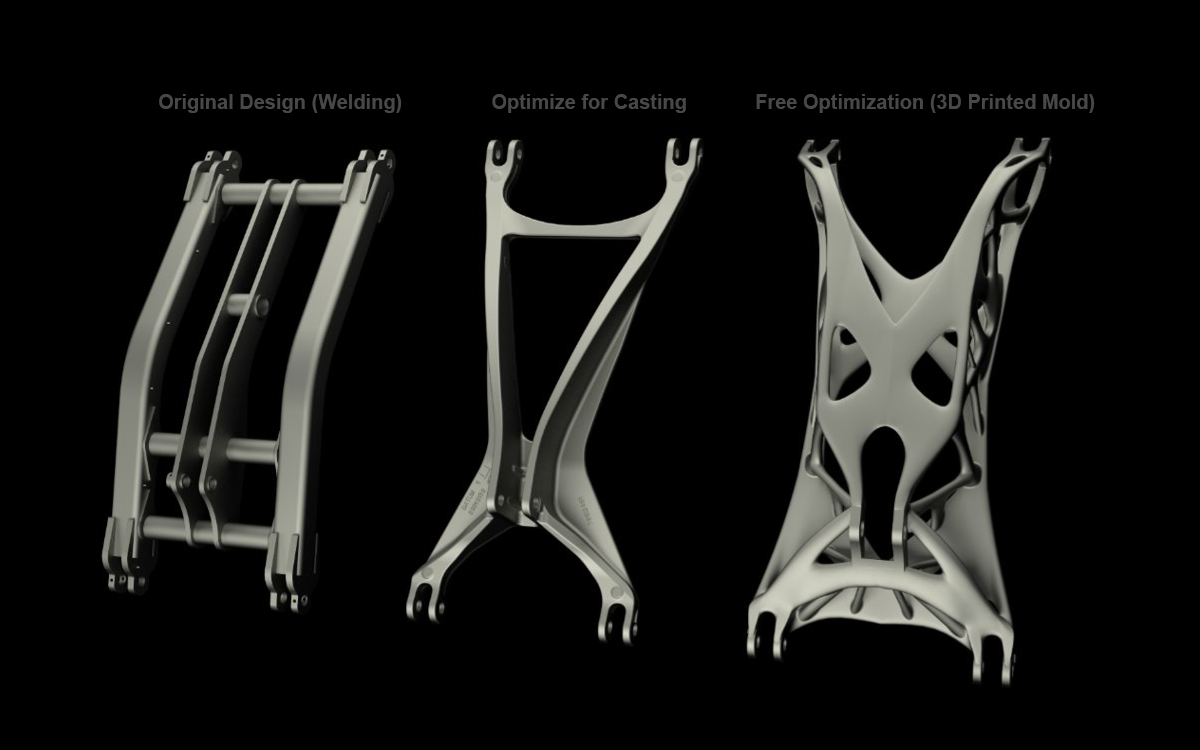
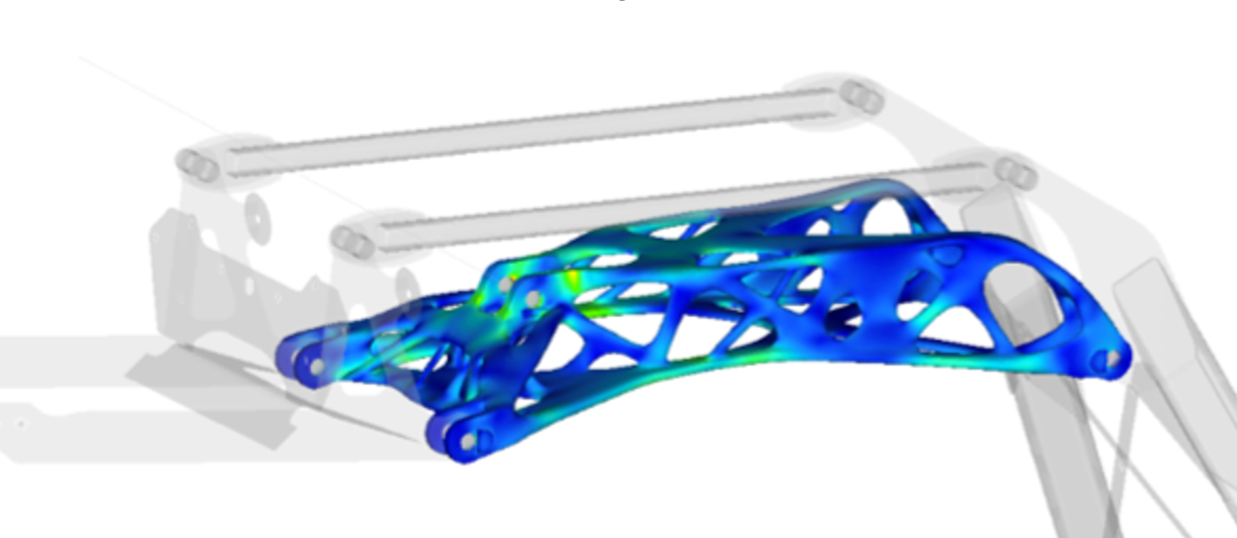
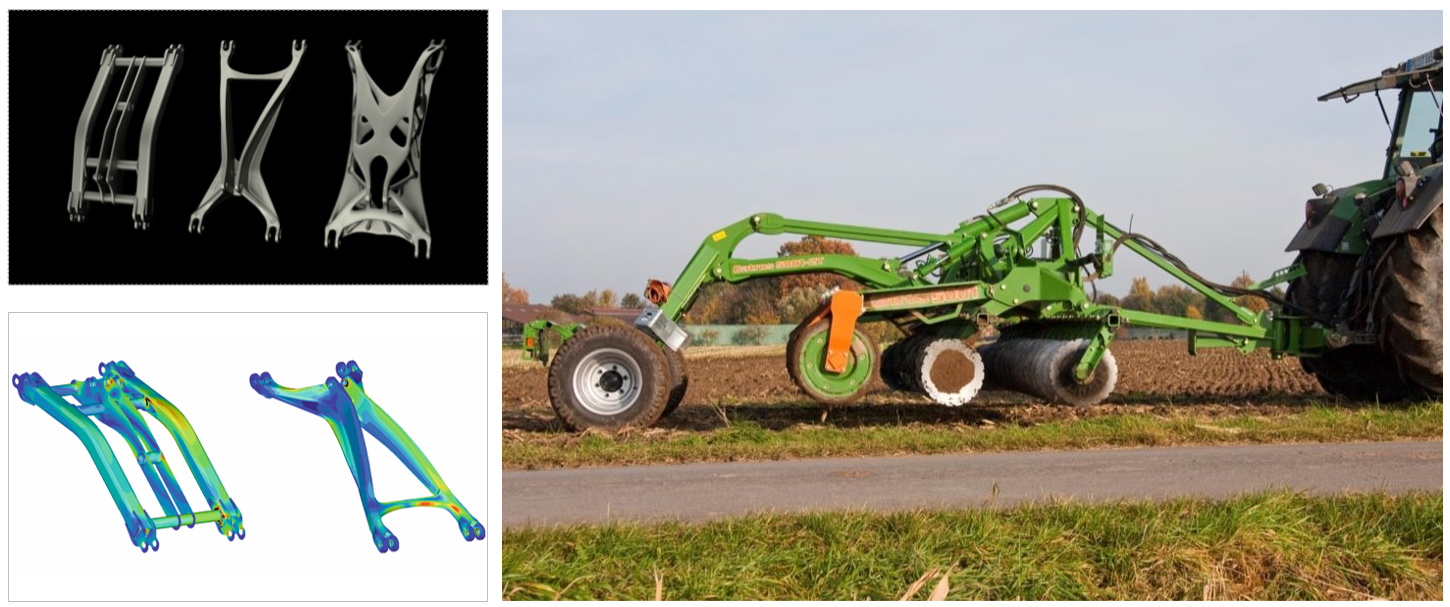
Dans l’exemple Amazone partagé par Altair, le bras oscillant initial était un assemblage soudé de 245 kg comportant 16,5 m de soudures. La présentation citée dans ce dossier indique une réduction de masse de 8 % pour la version moulée étudiée, avec moins de variations de rigidité. Ce chiffre concerne cette étape de conception et ne doit pas être confondu avec d’autres évolutions du projet.
Sur le plan pratique, il ne faut pas oublier que la “conception” dépend beaucoup de “l’élément humain“, ce qui signifie que deux ingénieurs concevant la même pièce n’obtiendront pas toujours exactement le même “rendu“, sans compter que la complexité de la pièce – si elle n’est pas bien gérée – peut entraîner des défauts, une faible performance de la pièce, un poids excessif, un délai de commercialisation trop long et même des opérations coûteuses de reconception et de révision des conditions du processus.
Pour répondre aux exigences actuelles de performance, de réduction de poids et surtout de coûts, il est nécessaire de tirer parti de nouveaux processus et de composants de conception pour que ces processus nécessitent la combinaison de nouvelles fonctionnalités logicielles, notamment :
- La géométrie paramétrique qui offre la possibilité d’effectuer des modifications et des changements de géométrie en fonction de l’analyse et de la simulation.
- L’analyse structurelle et de mouvement ou dynamique pour comprendre les conditions de travail de la pièce analysée.
- L’optimisation de la topologie pour améliorer les performances de la pièce et réduire son poids en fonction des conditions de travail.
- La simulation de fabrication pour prédire le remplissage du moule et l’analyse thermique pour différents types de processus de moulage tels que le moulage à la cire perdue ou le moulage en sable par gravité, en tenant compte des différents types de moules imprimés 3D.
- Et surtout, toutes ces fonctionnalités qui doivent être liées les unes aux autres de manière transparente pour l’utilisateur », souligne Martin Solina.
Perspective sur les matériaux
L’une des principales préoccupations souvent soulevées par les matériaux est celle des propriétés mécaniques. Avons-nous des résultats satisfaisants lorsque nous évaluons la résistance à la traction, la dureté, la rugosité de surface et la microstructure de la pièce ?
Dans un processus de moulage en sable traditionnel, par exemple, trois matériaux/systèmes de liaison sont souvent utilisés et il est facile de penser qu’ils peuvent être directement transférés aux méthodes de production par FA.
En regardant le moulage au sable, la réponse classique est « ça dépend », Christian Traeger apporte une nuance : « La plupart des matériaux utilisés le sont depuis des siècles dans le moulage des métaux : sable et résine furanique. D’autres types de liants, comme les liants phénoliques ou inorganiques sont également traitables par la FA. En fonction du liant utilisé, la configuration du système doit également être adaptée. La liaison directe furanique nécessite de mélanger le sable avec un promoteur qui réagit avec le liant et colle les particules de sable ensemble. Les liants phénoliques et inorganiques fonctionnent tous deux avec du sable non mélangé. En irradiant les plates-formes de construction par la température, les résines réagissent et collent les particules de sable ensemble. Comme le sable non imprimé n’est pas mélangé, il est beaucoup plus facile à recycler et à réutiliser. Dans le domaine du moulage à la cire perdue, nous constatons une grande acceptation et un intérêt croissant du marché pour l’ensemble des matériaux PMMA. La production rapide et l’intégration parfaite dans les chaînes de processus existantes sont les principaux avantages. La seule façon d’optimiser davantage ce matériau est d’améliorer encore la qualité de la surface ».
Ces explications décrivent les systèmes du fournisseur. Les liants furaniques et phénoliques sont des résines organiques ; les liants inorganiques ne le sont pas. La référence aux « siècles » ne doit pas être appliquée aux résines furaniques modernes. Le recyclage du sable dépend également de son état et du procédé.
La granulométrie, la coulabilité du sable, la viscosité du liant et ses conditions de prise influencent l’impression. La compatibilité n’est donc pas automatique avec une formulation de fonderie classique. Une étude expérimentale sur les sables furaniques imprimés examine notamment leurs propriétés mécaniques et leur déformation thermique.
Nous avons ensuite demandé à Christian Traeger de voxeljet si les pièces produites par FA et une méthode de moulage possèdent les mêmes propriétés mécaniques que les pièces produites par moulage comme seule méthode de production. Il a répondu par l’affirmative.
« La raison en est que le processus de moulage lui-même reste exactement le même qu’auparavant. En utilisant des matériaux de fonderie typiques tels que la silice et les sables spéciaux et des liants furaniques, phénoliques ou inorganiques complémentaires, nous ne changeons que la façon dont les moules, les modèles et les noyaux sont construits. Au sein de la fonderie, les pièces imprimées en 3D peuvent être intégrées dans les chaînes de processus existantes. Comme les propriétés mécaniques des pièces moulées dépendent principalement des propriétés de l’alliage utilisé, la fabrication additive n’a aucune influence sur celles-ci. Bien sûr, il faut garder à l’esprit certains détails lors de la conception du moule ou du modèle, comme le nettoyage des pièces imprimées. De même, la qualité de la surface dépend du matériau utilisé et peut présenter des différences par rapport aux matériaux utilisés dans la fabrication conventionnelle, mais lorsque tous ces détails sont pris en compte, et que le métal est coulé, les pièces présentent exactement les mêmes propriétés mécaniques que les pièces coulées fabriquées de manière conventionnelle. »
Cette équivalence reste à vérifier pour le couple moule–alliage et le cycle concernés : refroidissement, dégagements gazeux, porosité et état de surface peuvent influencer les propriétés de la pièce. Changer le mode de fabrication du moule ne dispense pas de qualification.
Qu’en est-il de la productivité et des coûts ?
La comparaison doit porter sur la chaîne complète : préparation, fabrication du moule ou du modèle, coulée, refroidissement, finition et contrôle. La FA peut supprimer certains outillages, sans nécessairement réduire le délai total dans tous les cas.
Dans l’exemple indicatif du dossier de 2022, le temps de production est calculé à partir du moment où le fabricant de pièces reçoit la géométrie CAO 3D d’un client. Le processus de moulage d’une pièce de complexité moyenne peut nécessiter deux boîtes à noyaux supplémentaires pour l’équipement de moulage. Les opérateurs auront besoin de trois jours pour redessiner un modèle 3D avec tous les angles de dépouille nécessaires et préparer les géométries de modèle 3D. Deux semaines supplémentaires sont envisagées pour passer des géométries 3D à un modèle prêt à l’emploi : cela comprend l’usinage CNC pour les négatifs, l’usinage CNC pour les boîtes à noyaux, la copie des modèles en époxy et la fabrication du système d’alimentation. Sans compter le temps supplémentaire nécessaire pour la production principale et le formage.
Dans la voie additive comparée ici, quelques heures de préparation, jusqu’à trois jours d’impression et plusieurs heures de finition étaient envisagés. Il s’agit de durées indicatives pour préparer des éléments de fonderie, à distinguer du délai jusqu’à la pièce métallique contrôlée.
Un moule peut contenir plusieurs empreintes et un plateau d’impression plusieurs éléments. Le nombre de pièces par cycle dépend de leur taille, de l’architecture de fabrication et des capacités disponibles : il n’existe pas de règle générale opposant dix pièces moulées à une seule pièce imprimée.
« La FA fonctionne avec des données CAO numériques et ne nécessite aucune forme d’outillage. La production d’un outillage conventionnel peut prendre jusqu’à 12 semaines et ce n’est qu’ensuite que le processus de moulage pour cette pièce spécifique peut commencer. Le procédé de jet de liant peut créer des moules et des modèles en quelques heures ou quelques jours, réduisant ainsi jusqu’à 75 % le temps nécessaire à la création d’un prototype, par exemple. Le procédé de jet de liant est une technologie de processus relativement extensible, ce qui veut dire que les volumes de construction et la productivité peuvent être augmentés, ce qui rend la technologie non seulement adaptée à la production de prototypes, mais aussi à des lots de petite et moyenne taille », commente Christian Traeger.
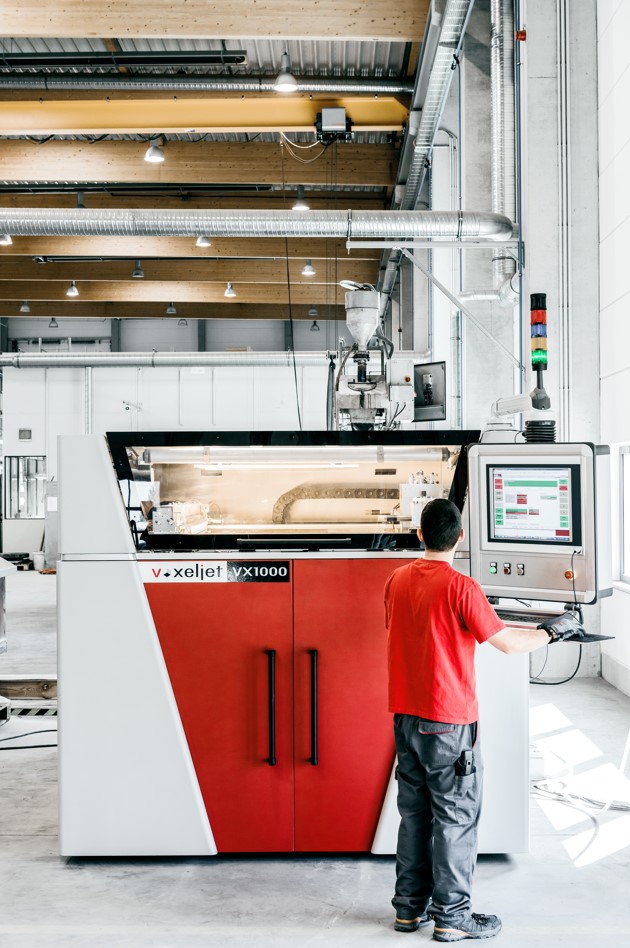
Toutefois, lorsqu’on lui demande si la combinaison de FA-moulage est le moyen le plus rentable de produire des pièces – si on compare avec les autres procédés de FA métal il répond :
« Cela dépend du matériau et de la taille de lot requise. Pour les prototypes et les petites séries, le processus de moulage assisté par FA est beaucoup plus rentable que le frittage laser direct des métaux, par exemple. Cela s’explique par les matériaux d’impression et les alliages de moulage. Un kilo d’aluminium coûte environ 6,50 EUR lors du moulage. Les alliages d’acier spéciaux peuvent coûter jusqu’à 38 EUR. Les mêmes matériaux, mais pour les technologies de FA, peuvent coûter entre 78 et 133 euros par kilogramme.
En ce qui concerne la taille des lots, l’injection de liant dans les moules, les noyaux et les modèles est rentable pour les prototypes et les lots de petite et moyenne taille. Le jet de liant est l’une des technologies de FA les plus productives et peut être facilement adapté pour répondre aux besoins de lots plus importants. Elle permet également de construire des volumes supérieurs aux capacités des imprimantes à métaux existantes. Si le jet de liant métallique est bien sûr une technologie en plein essor, les volumes de fabrication ne sont toujours pas à la hauteur de ceux offerts par les imprimantes à sable. Dire que la coulée de métal assistée par jet de liant est le moyen le plus rentable de produire des pièces métalliques est une affirmation forte et un peu tirée par les cheveux. Dans certains scénarios, comme ceux décrits ci-dessus, la rentabilité du jet de liant est très difficile à battre, mais ces scénarios doivent être identifiés et soigneusement évalués pour trouver la meilleure solution.”
Les prix de 6,50 €, 38 € et 78–133 € par kilogramme sont les exemples cités par l’intervenant en 2022. Ils ne constituent pas des tarifs actuels ni une comparaison du coût complet, qui inclut notamment rendement matière, équipements, main-d’œuvre et qualification.
Réflexions finales
La FA peut faciliter la réalisation de modèles, de moules et de noyaux complexes, en particulier lorsque l’outillage conventionnel pèse lourd dans le coût et le délai. Le volume pertinent doit toutefois être établi par une étude de cas : il n’est ni limité universellement à cinq pièces, ni rentable pour toutes les séries.
De plus, comme le mentionne voxeljet, malgré le coût élevé des équipements de FA, on constate que les fabricants de machines continuent d’investir du temps et des ressources pour développer un portefeuille qui peut facilement permettre à ces industries de faire évoluer leur production pour des besoins de taille de lot plus importante. Enfin, au-delà de ces investissements, il est essentiel de garder à l’esprit que, dans le cadre de cette approche de fabrication hybride impliquant la FA et le moulage, le bon logiciel de conception et l’utilisation de ce logiciel peuvent parfois faire toute la différence, non seulement pour mouler l'”impossible à mouler“, mais aussi pour obtenir les avantages idéaux en termes de temps, de coûts et de performances.
Ce dossier exclusif a été initialement publié dans l’édition de juillet/août 2022 de 3D ADEPT Mag. Toutes les ressources et contributions se trouvent en page 13.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité