

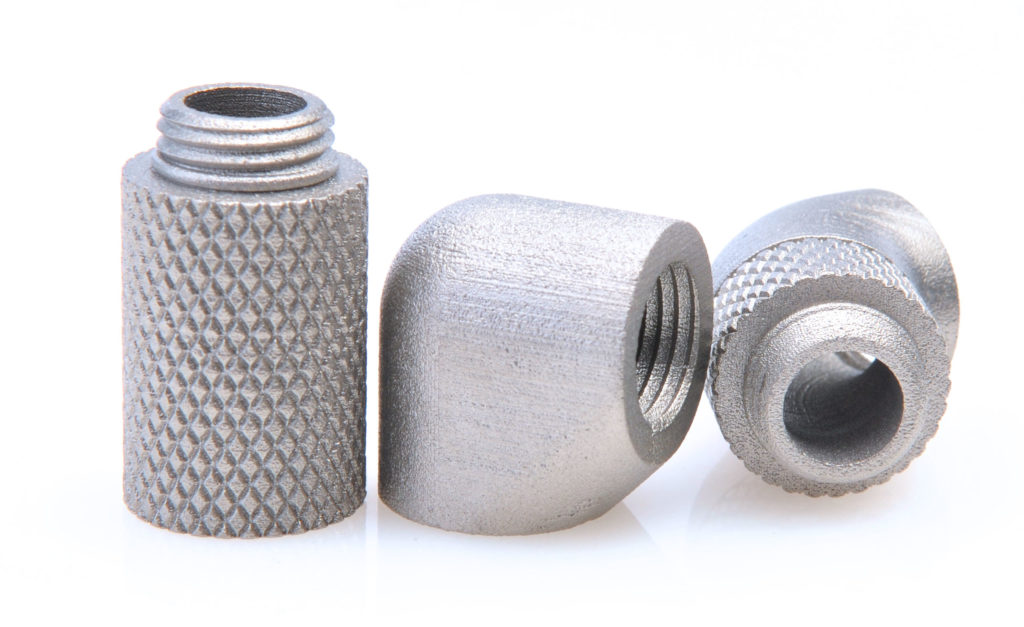
Dossier publié dans 3D ADEPT MAG en septembre–octobre 2020, puis mis en ligne en janvier 2021. L’entretien avec ExOne décrit cette période. Les précisions éditoriales corrigent des caractéristiques et distinguent essais de matériaux et composants installés.
La fabrication additive de superalliages intéresse les secteurs de l’aérospatiale, de l’énergie et du nucléaire, où certains composants subissent des contraintes thermiques et mécaniques élevées. L’Inconel 718 fait partie des matériaux étudiés pour ces applications.
Les superalliages sont recherchés notamment pour leur tenue mécanique à haute température. Les alliages à base de nickel, dont l’Inconel 718, constituent une famille importante en FA métallique ; ils ne représentent pas à eux seuls tous les alliages utilisables.
Ce dossier présente les propriétés à examiner, les procédés employés et quelques applications. Le choix d’un alliage ne dispense pas de qualifier la pièce, le procédé et les traitements pour son usage final.
Présentation de l’Inconel 718
L’Inconel 718 (IN718) est un superalliage nickel-chrome-fer durcissable par précipitation. Son histoire précède la FA métallique : l’existence ancienne de l’alliage ne signifie pas qu’il était déjà imprimé en 3D dans les années 1960.
Les performances mécaniques dépendent de l’état métallurgique, du procédé et du traitement thermique. Les valeurs d’un produit conventionnel ne sont donc pas des minima garantis pour toute pièce imprimée.
La fiche Special Metals donne une plage de fusion de 1 260 à 1 336 °C. Cette plage ne définit pas une température admissible en service et ne suffit pas à démontrer l’aptitude à la cryogénie.
La fiche poudre ExOne de 2020 indique notamment 50–55 % de nickel, 17–21 % de chrome, 4,75–5,5 % de niobium et tantale, et 2,8–3,3 % de molybdène, le fer constituant le solde principal. Le molybdène n’est donc pas un simple élément à l’état de trace.
L’Inconel 625 est un autre alliage nickel-chrome, renforcé principalement par le molybdène et le niobium en solution solide. Sa composition et son mécanisme de renforcement diffèrent de ceux du 718. Les deux nuances ne sont pas interchangeables ; leur comparaison ne peut pas se résumer au prix ou à une teneur en fer.
Traitement de l’Inconel 718
L’Inconel 718 peut être mis en œuvre par fusion sur lit de poudre au laser (PBF-LB/M) ou par faisceau d’électrons (PBF-EB/M). Le jet de liant constitue une autre voie : l’impression y est suivie d’un déliantage et d’un frittage, plutôt que d’une fusion complète de la poudre pendant l’impression.
Le procédé, les paramètres et les traitements ultérieurs influencent la microstructure et les performances de la pièce. Il faut donc examiner la chaîne de fabrication complète.
Dans l’entretien réalisé pour ce dossier, Kyle Myers, alors responsable R&D chez ExOne, explique l’approche du fournisseur. Le 5 août 2020, ExOne annonçait la qualification de l’Inconel 718 au niveau « Third-Party Qualified » de son propre programme, portant à 22 son nombre de matériaux qualifiés.
À lire aussi : notre article sur cette annonce d’ExOne.
Cette qualification fournisseur ne vaut pas autorisation de toute application aéronautique ou nucléaire. La conformité doit être démontrée pour le composant et son cahier des charges.
Le fabricant de systèmes de projection de liant ne développe pas ses propres produits chimiques et poudres. Selon les termes de Myers, ils « développent principalement des paramètres de traitement qui fonctionnent pour les matériaux traditionnels et les poudres couramment utilisées ». « Ces matériaux traditionnels sont qualifiés selon des normes connues que la plupart de nos clients connaissent bien, ce qui leur permet d’adopter plus rapidement notre procédé de fabrication pour leur application. Par conséquent, tout client qui conçoit déjà une pièce, pour son application avec les propriétés physiques et mécaniques inhérentes à cette spécification, peut insérer le jet de liant dans son processus de fabrication. D’autres clients peuvent vouloir profiter de la FA, mais travailler avec un alliage similaire à celui de l’In718. Ils devront faire leurs devoirs pour s’assurer que les spécifications de l’In718 peuvent s’adapter à leur application spécifique », a déclaré Myers à 3D ADEPT Media.
L’historique de fabrication, notamment la stratégie de balayage, la géométrie et les cycles thermiques, influence la microstructure. Les traitements doivent être définis pour la pièce et le procédé concernés. La spécification ASTM F3055-14, citée ici dans son contexte historique, porte sur l’alliage UNS N07718 produit par fusion complète sur lit de poudre, au laser ou par faisceau d’électrons.
Son champ ne se limite pas à la détente et au pressage isostatique à chaud : il comprend aussi le plan de fabrication, la matière première, la chimie, les propriétés et les contrôles. Il ne s’applique pas automatiquement au jet de liant. Le fournisseur et le donneur d’ordre doivent retenir les exigences et l’édition applicables à leur projet.
Applications de l’Inconel 718
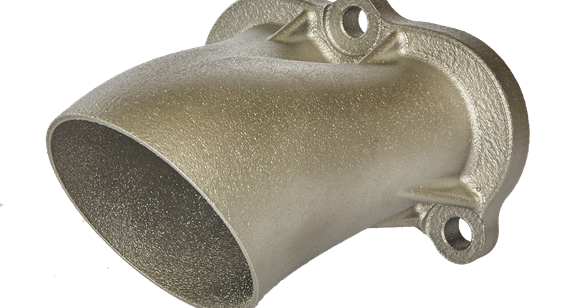
Le matériau doit être choisi selon la température de service, les sollicitations, la corrosion et les exigences de contrôle. Une résistance à haute température ne suffit pas à établir qu’il convient à tout outillage soumis à une chaleur extrême.
Les disques et les carters de moteurs à turbine font partie des applications associées à l’alliage. Pour une pièce aéronautique imprimée, la nuance, l’orientation de fabrication, les traitements et la qualification doivent être vérifiés ; toutes les aubes ne sont pas fabriquées en Inconel 718.
Dans sa thèse soutenue à l’Université de Manchester en 2019, Faye McCarthy étudie la réparation de composants de moteurs aéronautiques en Inconel 718 par dépôt de poudre avec apport d’énergie laser. Ses travaux examinent l’influence des paramètres du procédé sur les défauts et la microstructure des zones réparées.
La réparation additive est une piste pour certains composants usés. Son applicabilité dépend toutefois du matériau de base, de la zone endommagée, du procédé de dépôt et de la validation de la réparation. Remplacer localement de la matière ne suffit pas à garantir le retour en service d’une aube.
L’alliage intéresse également la propulsion spatiale et les recherches sur les matériaux destinés au nucléaire. Dans ce dernier domaine, il faut distinguer les essais d’alliages de l’installation effective d’un composant.
Dans un communiqué du 4 mai 2020, Westinghouse annonçait l’installation d’un dispositif d’obturation de tubes guides (« thimble plugging device ») dans le réacteur Byron Unit 1 d’Exelon, lors de l’arrêt de rechargement du printemps 2020.
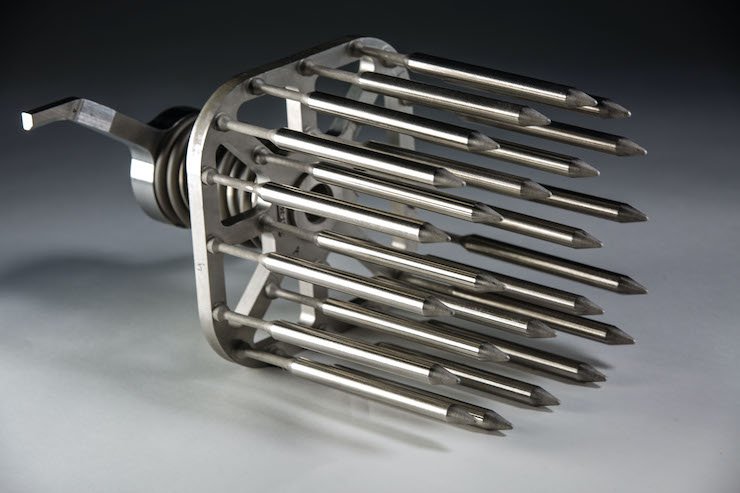
Précision éditoriale : le bilan technique publié par le NEI en décembre 2021 distingue des éprouvettes d’acier 316L et d’alliage 718 soumises à des essais d’irradiation, et le dispositif installé, en acier 316L. Cet exemple ne prouve donc pas l’installation d’une pièce en Inconel 718 à Byron.
Le rapport décrit une pièce hybride : des éléments produits par fusion laser sur lit de poudre sur une plaque de base fabriquée conventionnellement. Ce programme comprenait des essais et une démarche de qualification propres à ce composant.
D’autres développements cités dans le dossier concernent des embouts inférieurs et des grilles pour assemblages combustibles, afin d’explorer de nouvelles géométries et leur comportement hydraulique. Ces travaux de conception ne doivent pas être assimilés à une mise en service de toutes les pièces évoquées, ni à une validation générale de l’Inconel 718 pour le nucléaire.
Ce dossier a été initialement publié dans le numéro septembre–octobre 2020 de 3D ADEPT MAG.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité