

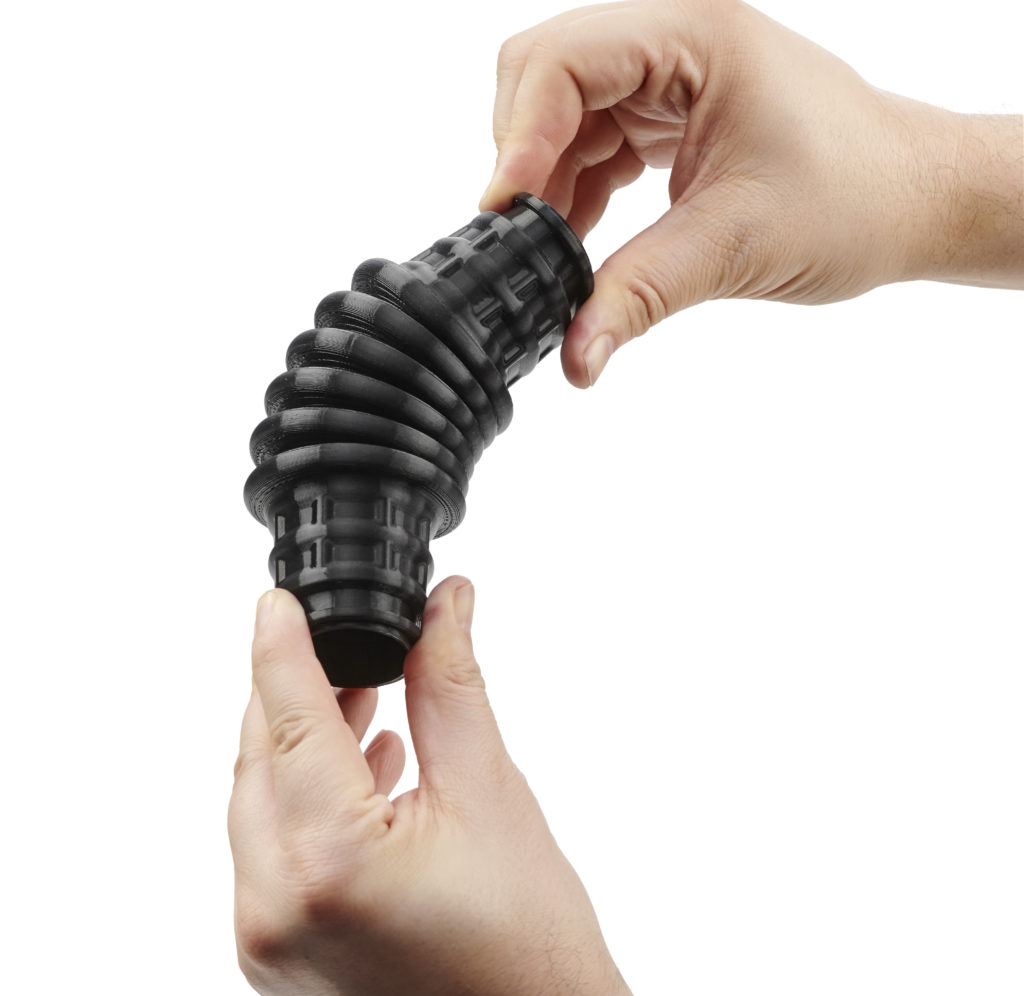
Dossier publié initialement dans le numéro d’octobre–novembre 2019 de 3D ADEPT MAG, puis en ligne en juin 2021. Les entretiens et les valeurs matière sont conservés dans leur contexte historique ; ils ne remplacent pas une fiche technique actuelle.
Les élastomères sont des matériaux qui font partie de la grande famille des polymères. De manière générale, ils désignent les caoutchoucs, c’est-à-dire les substances macromoléculaires, naturelles ou synthétiques possédant l’élasticité retrouvée dans le caoutchouc. On les retrouve dans bon nombre d’objets quotidiens. Ils sont d’ailleurs massivement utilisés dans l’industrie, notamment dans l’automobile, l’aéronautique, les transports, l’industrie électrique, ou encore la médecine ; des secteurs qui exploitent la fabrication additive, d’où notre intérêt pour ces matériaux.
Les élastomères sont formulés avec des additifs ou des charges pour obtenir des propriétés recherchées. Certains produits peuvent également être renforcés, mais l’ajout de métal ou de textile ne définit pas à lui seul un élastomère. Les formulations, parfois confidentielles, et les conditions de fabrication expliquent que deux grades ne donnent pas les mêmes résultats.
Caractéristiques générales des élastomères
La distinction entre plastiques rigides et caoutchoucs ne suffit pas : les élastomères thermoplastiques (TPE) associent un comportement souple et élastique à une mise en œuvre thermoplastique. Le TPU est une famille de TPE, et non une catégorie indépendante de ceux-ci.
De manière générale, on retiendra que les matériaux élastomères qui sont reconnus mécaniquement comme un caoutchouc sont :
- Souplesse : une rigidité relativement faible, variable selon le grade et la température.
- Déformabilité : la possibilité de grandes déformations avant rupture ; l’allongement à la rupture mesure une limite, pas une déformation toujours réversible.
- Élasticité et viscoélasticité : un retour vers la forme initiale dans certaines conditions, avec une part d’énergie dissipée et parfois une déformation résiduelle.
En 2019, les interlocuteurs décrivaient encore des limites de choix et de qualification pour la FA. Chaque formulation doit correspondre au procédé : comportement à l’écoulement et tenue thermique en extrusion, propriétés de poudre en SLS, ou chimie de photopolymérisation pour une résine.
Élastomères adaptés à la fabrication additive
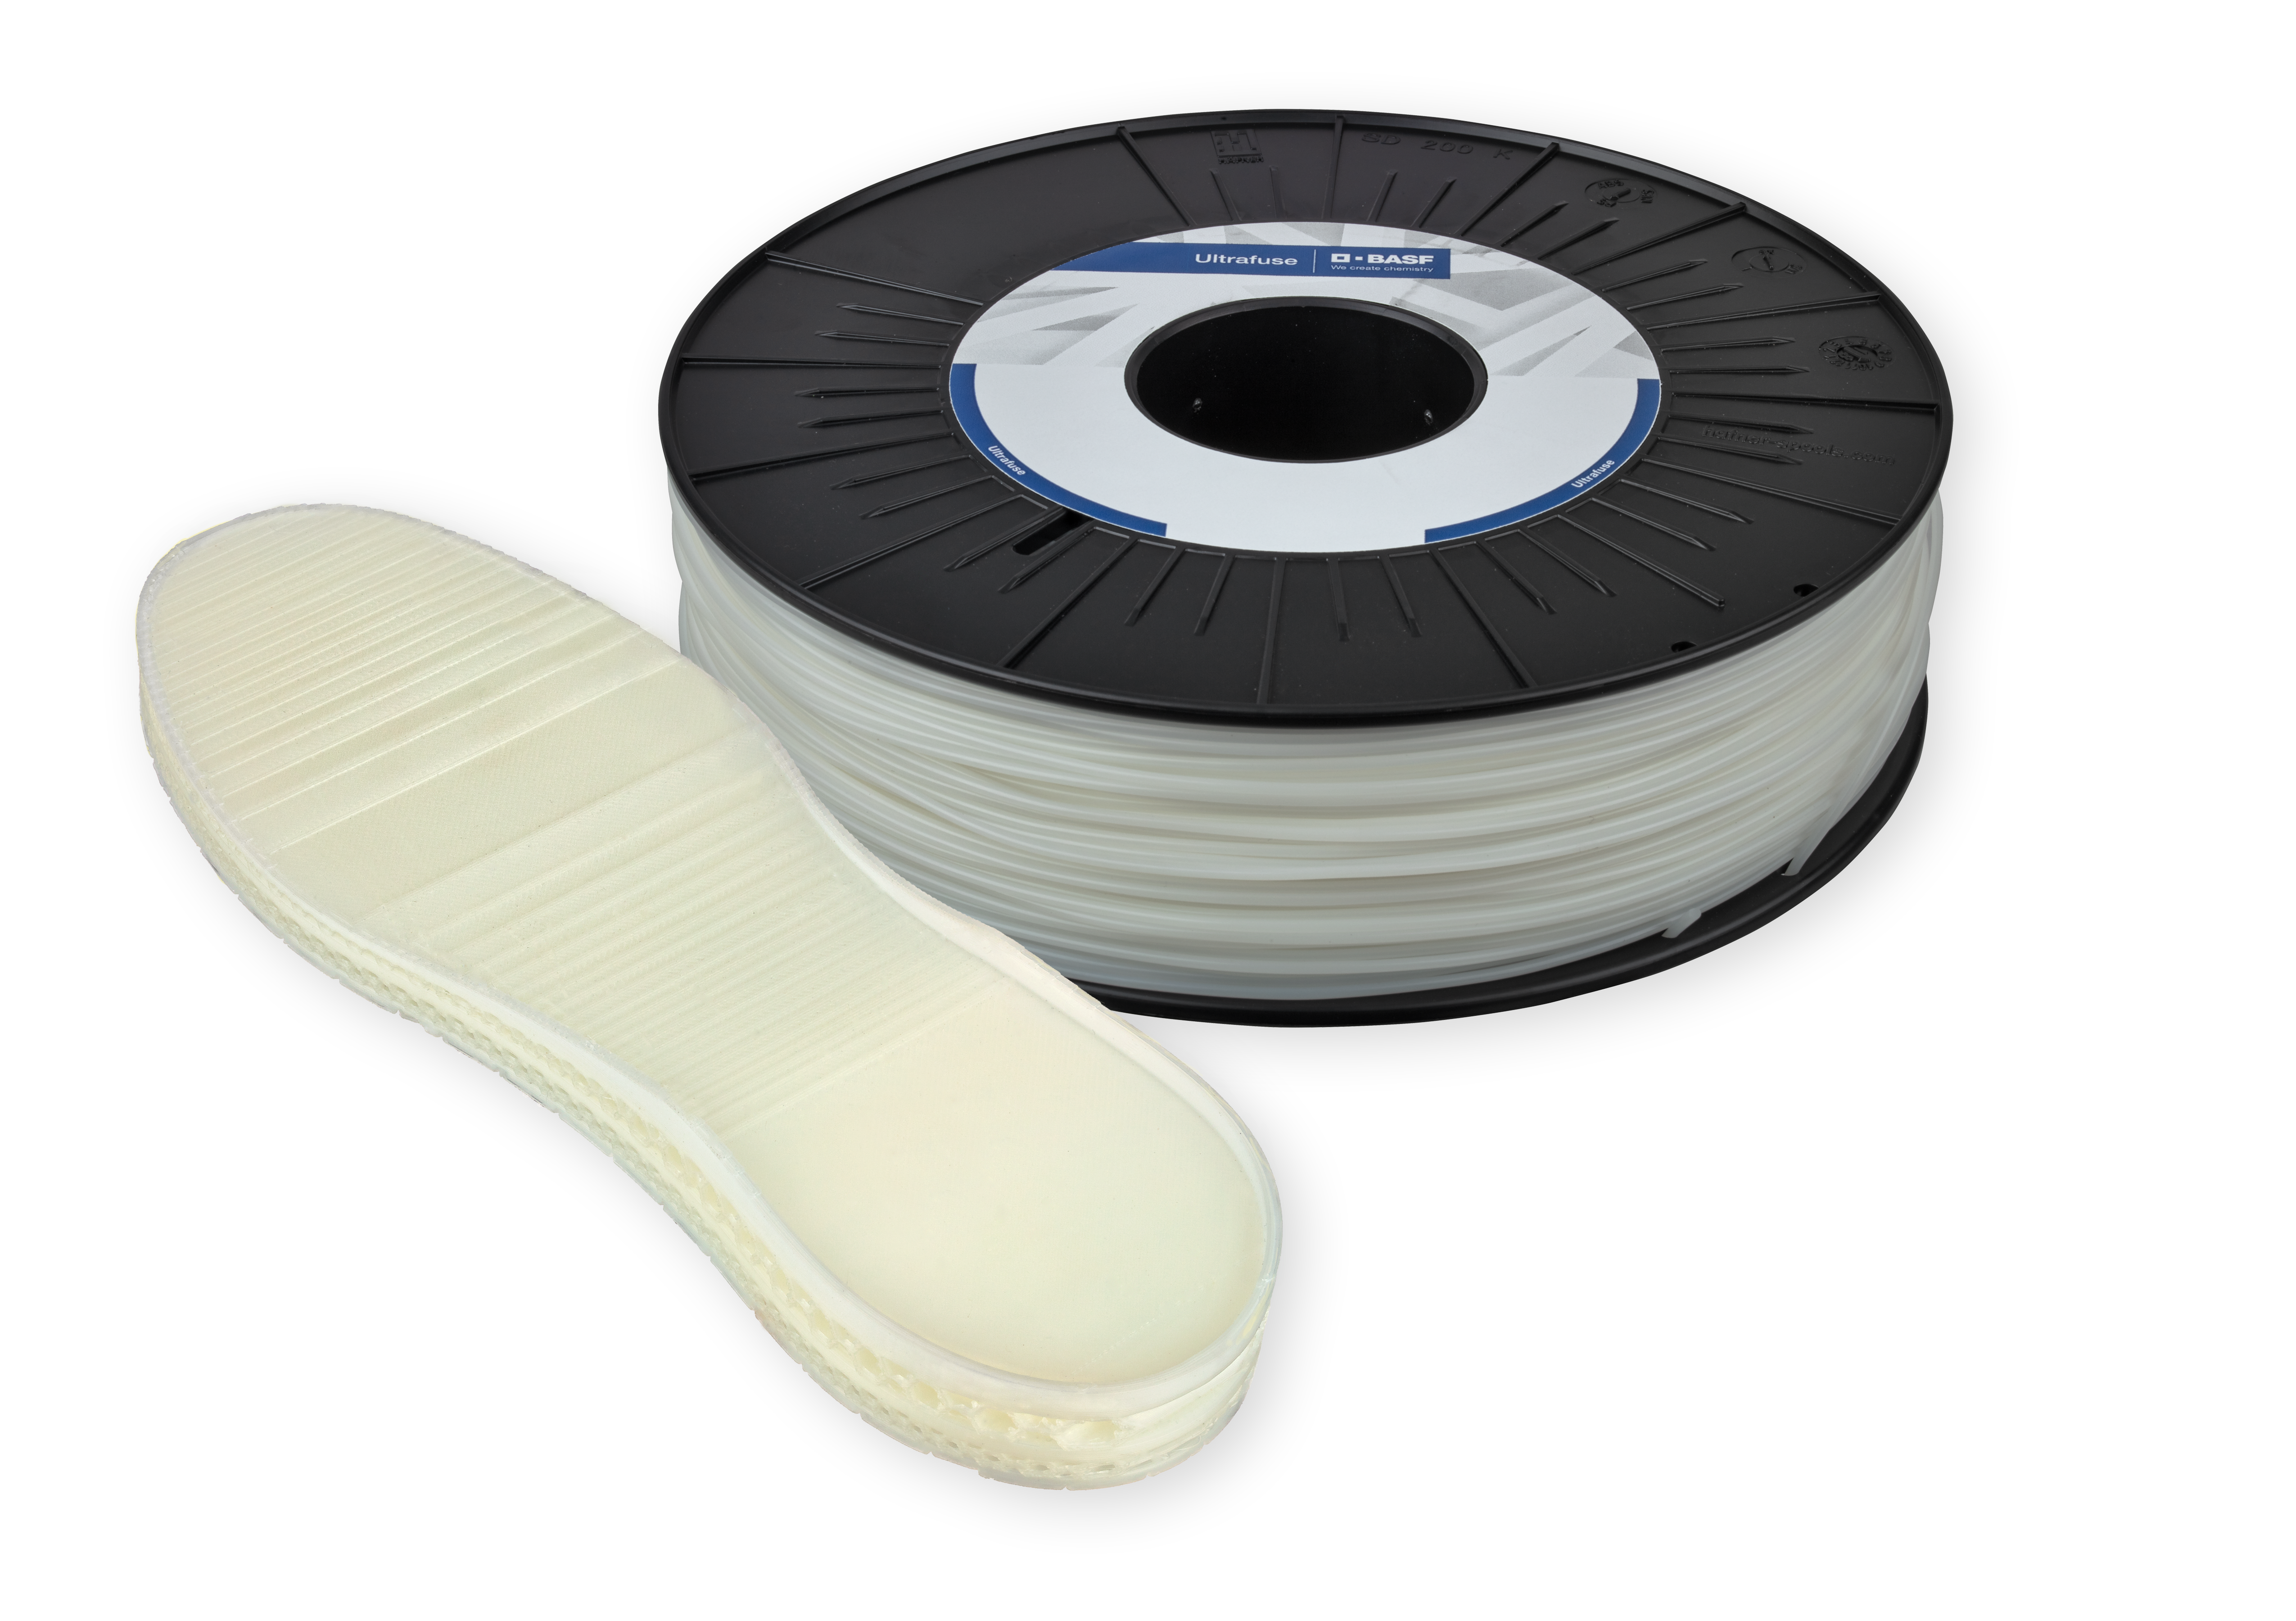
Les offres souples évoquées couvrent des TPU, des formulations de PLA ou de PE flexibles et des photopolymères à comportement élastomère. « Souple » ne suffit pas à classer un matériau comme élastomère : récupération de forme, dureté et comportement en service doivent être caractérisés.
Pour ce dossier de 2019, Albert de Boer, ingénieur en fabrication additive chez Innofil3D, et Franco Cevolini, VP & CTO de CRP Technology, présentent les matériaux et procédés de leurs entreprises.
Pour Albert de Boer : « un élastomère est d’abord beaucoup plus souple que les polymères thermoplastiques rigides plus couramment utilisés comme le PLA par exemple. Les principaux polymères élastomères qui, je pense, sont le plus utilisés en FA, sont les matériaux TPU (polyuréthane thermoplastique) avec différentes qualités de shore. Ils sont composés de segments durs et mous pour contrôler la dureté Shore. »
Franco Cevolini affirme quant à lui que « les principaux élastomères utilisés sur le marché de la FA sont les TPE et les TPU. Les TPE sont les élastomères thermoplastiques et TPU les polyuréthanes thermoplastiques. L’élastomère de CRP Technology est Windform® RL et fait partie de la famille des TPE. C’est un polymère dont je ne peux révéler la composition chimique. »
Ces témoignages mettent en avant les TPE, dont les TPU. Ils reflètent les offres et les marchés des intervenants ; ils ne constituent pas une mesure globale des parts de marché.
Producteur néerlandais de filaments FDM/FFF, Innofil3D a été acquis par BASF en août 2017. Il ne s’agissait donc pas d’une acquisition nouvelle à la mise en ligne de ce dossier en 2021.
CRP Technology s’inscrit dans un groupe industriel lié au sport automobile, à l’usinage de précision et au développement de composants. Ses matériaux Windform sont notamment associés au frittage laser.
Quel élastomère pour quelle technologie de FA ?
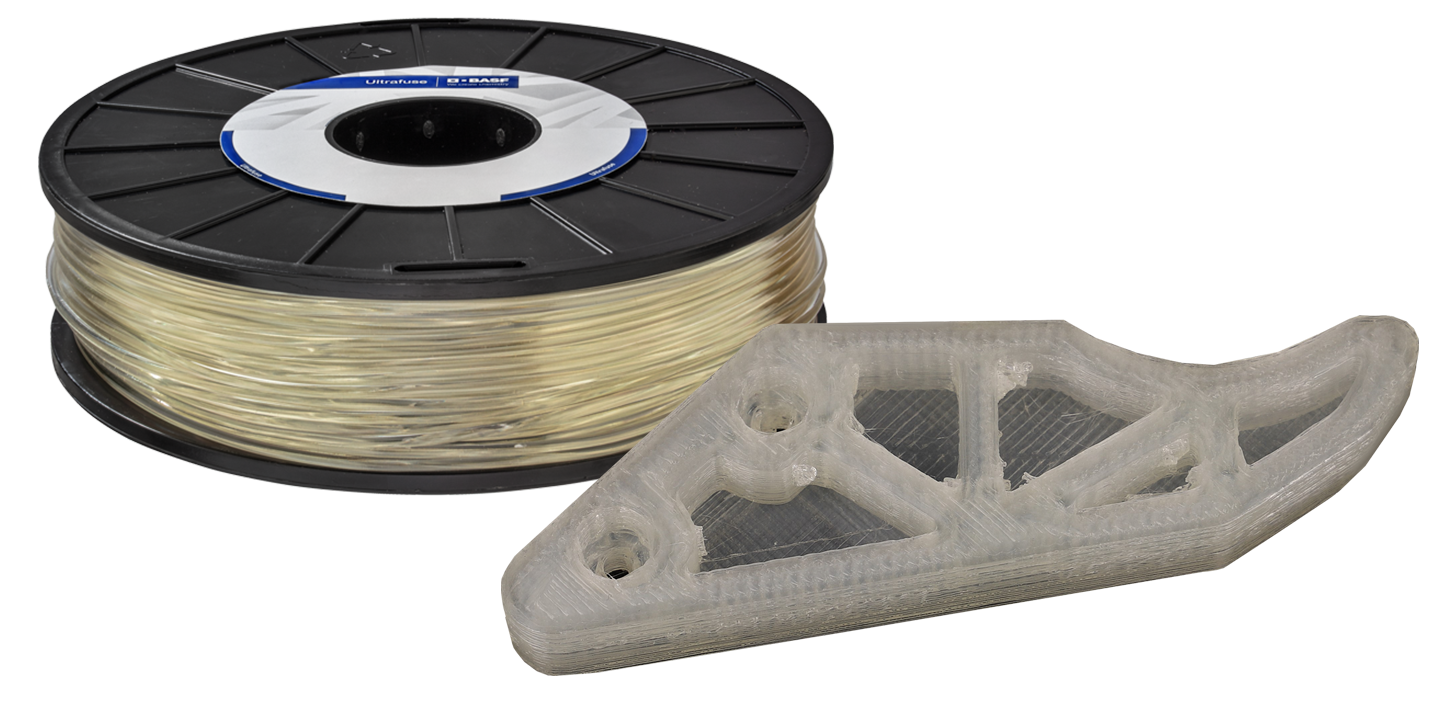
Les élastomères imprimables ne sont pas réservés à la FDM/FFF. Les filaments d’Innofil3D décrits ici concernent l’extrusion ; d’autres formulations sont destinées à la fusion sur lit de poudre ou à des procédés de photopolymérisation.
CRP Technology présente le SLS comme son procédé de choix pour ces applications. Cette préférence traduit son offre et son expérience ; le choix d’un procédé dépend aussi de la géométrie, du matériau et du besoin industriel.
Notons tout de même qu’au-delà des besoins de prototypage, certains fabricants ont réussi à développer des matériaux élastomères qu’on peut exploiter dans l’industrie.
Dans son annonce de novembre 2018, Stratasys distinguait le TPU 92A pour la FDM, avec supports solubles, et de nouveaux matériaux pour améliorer le réalisme des prototypes PolyJet. Il s’agit de procédés et de matières différents, à ne pas confondre.
« La création de pièces en élastomère à l’aide de moules traditionnels en silicone ou de moules CNC est extrêmement coûteuse et prend beaucoup de temps. Nous pensons que les autres techniques additives ne permettent tout simplement pas de fabriquer des pièces avec la taille et la complexité de notre solution élastomère », Zehavit Reisin, vice-président et responsable des solutions et des matériaux chez Stratasys.
Cette comparaison exprime le point de vue de Stratasys au lancement du matériau ; elle ne démontre pas une impossibilité générale pour les autres procédés.
Spécifications techniques et cas d’applications des élastomères dans la FA
Les propriétés dépendent du grade, du procédé et des conditions d’essai. Ultrafuse TPU 85A appartient aux TPU ; Windform RL est décrit par CRP comme un TPE dont la formulation n’est pas divulguée ici. On ne peut donc pas présenter tous deux comme le même type de TPU.
Albert de Boer décrit Ultrafuse TPU 85A comme un filament blanc naturel présentant une bonne résilience, une résistance à l’usure, une souplesse à basse température et un comportement amortissant. Ces propriétés restent à vérifier pour les conditions d’utilisation visées.
« Ses propriétés chimiques (la résistance à des agents chimiques particuliers) et la tolérance pour les solvants peuvent être rendues disponibles, si ces facteurs sont pertinents pour une application spécifique » ajoute l’ingénieur d’Innofil3D qui ne peut révéler la composition chimique de leur matériau.
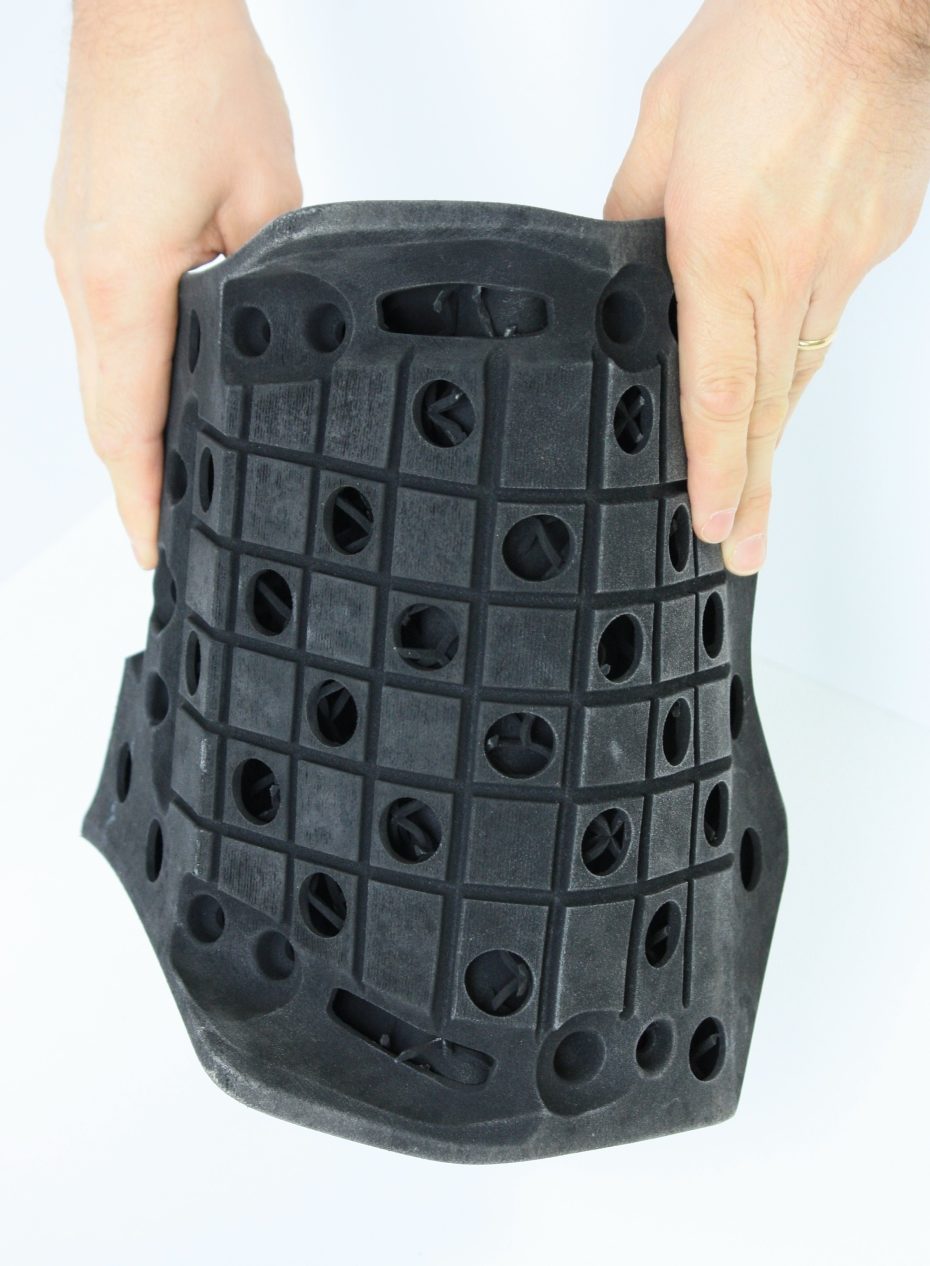
Franco Cevolini quant à lui présente Windform® RL (“RL” signifie rubber like), le premier matériau élastomère thermoplastique de la famille Windform® TOP-LINE de matériaux composites haute performance.
« Comme tous les matériaux Windform® TOP-LINE, il est destiné à la technologie de frittage laser. Windform® RL présente une excellente durabilité et stabilité. Les élastomères perdent leurs propriétés avec le temps mais ce n’est pas le cas de Windform® RL qui résiste aux produits chimiques et à la chaleur et combine une résistance supérieure à la déchirure et à l’éclatement. Windform® RL résiste aux flexions et déformations répétées. Il est également résistant aux UV. Étant un matériau TPE et grâce à ses principales propriétés, il assure un pouvoir d’étanchéité élevé et performant.
Comme il s’agit d’un matériau TPE et grâce à ses principales propriétés, Windform® RL est scellé pour assurer un pouvoir d’étanchéité élevé. »
L’affirmation de stabilité dans le temps appartient au fournisseur : elle n’exclut pas le vieillissement, ni la nécessité d’essais adaptés à la chaleur, aux agents chimiques et aux sollicitations de l’application.
| Propriété | À l’état fritté | Après infiltration RL Seal |
|---|---|---|
| Résistance à la traction (MPa) | 5,2 | 5,0 |
| Module de traction (MPa) | 20,0 | 20,3 |
| Allongement à la rupture (%) | 397,1 | 383,6 |
| Dureté Shore A | 84,8 | 83,0 |
Ces valeurs historiques sont conservées pour restituer l’entretien. La fiche fabricant révisée en octobre 2025 indique des allongements et une méthode d’essai différents. Pour un projet actuel, demander la version applicable au grade et au procédé ; ne pas traiter le tableau de 2019 comme une garantie actuelle.
Le cas Energica documenté par CRP associe une partie souple en Windform RL et un support en Windform GT. Ces prototypes de selle ont servi aux essais de montage et sur route avant la fabrication des outillages d’injection. Les photographies montrent bien la partie souple de la selle, et non une entrée d’air.
Ainsi, il est évident que les pièces imprimées en 3D avec le matériau d’Innofil3D et le matériau de CRP Technology n’auront pas les mêmes propriétés techniques.
Les attentes du marché
Dans son dossier publié en 2000 par Techniques de l’Ingénieur, Michel Biron présente les TPE comme une combinaison de comportement élastique et de facilité de transformation. Il souligne que leur élasticité s’exerce dans une plage de températures limitée par le ramollissement de leurs domaines rigides.
Ces exemples de 2019 montrent plusieurs couples matériau–procédé. Ils ne constituent pas un inventaire exhaustif du marché. La qualification d’une matière pour une machine ou une application ne vaut pas qualification pour toutes les autres.
Le développement d’applications de série dépend de propriétés reproductibles, de coûts maîtrisés et de la validation en service. La souplesse seule ne suffit pas à garantir la performance ou la croissance d’un marché.
LA NEWSLETTER HEBDOMADAIRE DE 3D ADEPT
L’industrie évolue. Gardez une longueur d’avance.
Chaque semaine, l’essentiel de la fabrication additive : actualités industrielles, dossiers de fond et applications concrètes, sélectionnés par notre rédaction. Vous êtes aussi les premiers informés de la sortie de chaque numéro de 3D ADEPT Mag.
Gratuit · Un e-mail par semaine · Désinscription à tout moment
En cliquant, vous chargez le formulaire de notre prestataire d’e-mailing, ainsi que ses statistiques et la protection anti-robots de Google. Votre inscription n’est enregistrée que si vous la validez. Consultez notre politique de confidentialité